
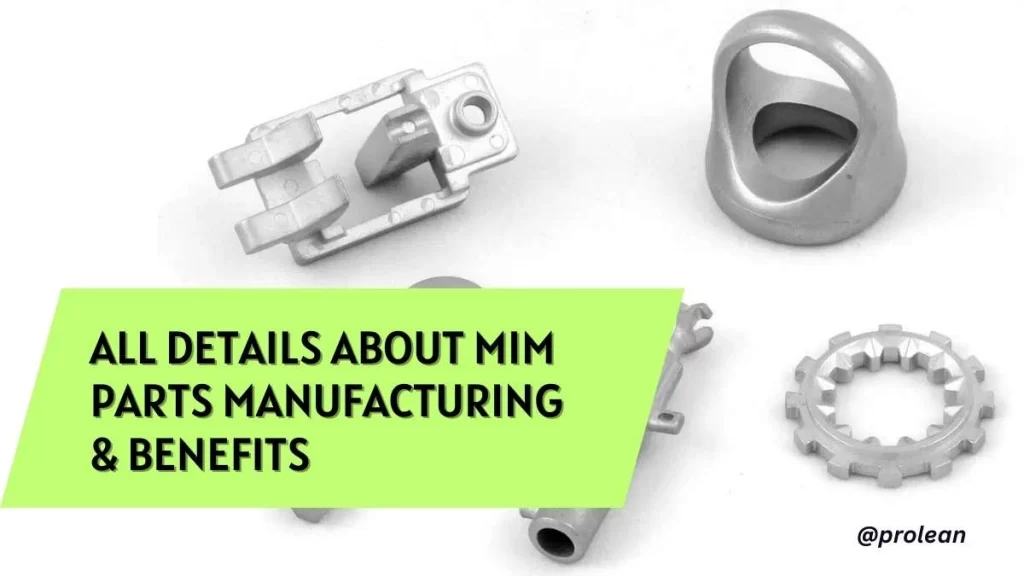
Литье под давлением металла (MIM) — это новая технология для точного и надежного изготовления мелких, сложных металлических деталей. Особенно выгодно она подходит для деталей весом менее 100 грамм. По сравнению с литьем под давлением (PIM), детали, изготовленные методом MIM, остаются достаточно прочными, чтобы выдерживать жесткие условия эксплуатации. Технология MIM получила широкое признание в различных отраслях промышленности и используется в аэрокосмической, автомобильной, медицинской и электронной промышленности для изготовления топливных форсунок, медицинских инструментов, деталей часов и чехлов для мобильных телефонов. Если вам необходимо изготавливать одинаковые детали в больших объемах, MIM может стать оптимальным решением.
Продолжайте читать, чтобы узнать о процессе MIM, что такое детали MIM и какие области применения оптимальны для обработки MIM.
Преимущества применения литья металлов под давлением (MIM)
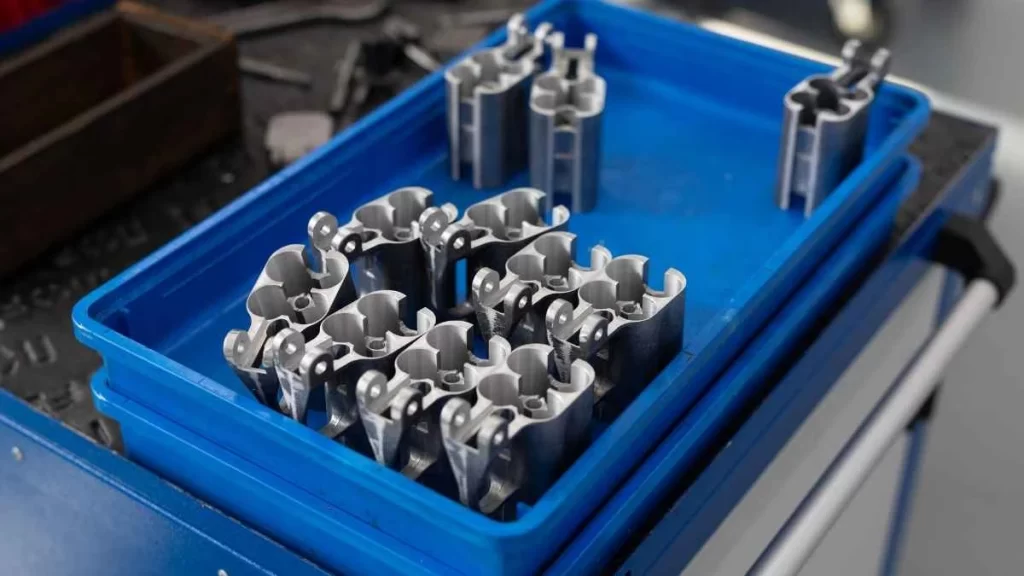
Название изображения: Детали MIM
Ниже приведены преимущества использования MIM:
Крупносерийное производство сложных деталей
MIM позволяет производить большое количество металлических деталей со сложной формой поперечного сечения и тонкими стенками. Эта возможность полезна для создания небольших деталей с тонкими сечениями и высокой степенью точности.
Превосходная отделка поверхности
Детали MIM можно легко извлечь из формы; в большинстве случаев их поверхностная отделка могла бы быть лучше. Требуется совсем немного или вообще не требуется дополнительной отделки. Что касается изображений, то для их еще лучшего качества предусмотрены опции постобработки.
Консолидация компонентов
Процесс MIM также помогает проектировщикам объединять несколько деталей или сборок в одну деталь, чтобы минимизировать продукт. Этот тип консолидации может исключить последующие процессы сборки и повысить жесткость продуктов.
Отличные механические свойства
Детали MIM имеют приемлемые механические характеристики, такие как твердость и прочность, для их предполагаемого использования.
Материальная эффективность
MIM снова очень эффективен с точки зрения материалов. 95-98% сырья можно извлечь в пригодной для использования форме в качестве деталей. Эта эффективность также помогает сократить использование материала до минимума и, следовательно, себестоимость производства, особенно при изготовлении деталей из дорогостоящих материалов, таких как суперсплавы или специальные металлы.
Экономическая эффективность в масштабе
MIM может оказаться дешевле литья по выплавляемым моделям, механической обработки и штамповки, особенно при крупносерийном производстве деталей большого объема.
Если ваш проект может извлечь выгоду из этих преимуществ, вы можете связаться с нашей инженерной командой, чтобы обсудить материалы, конструктивные особенности и варианты производства.
Недостатки литья металлов под давлением
Хотя MIM обеспечивает множество преимуществ, у него есть и некоторые недостатки:
- Высокие начальные инвестицииПостоянные затраты на процесс MIM довольно высоки. Он требует специализированного инструмента и оборудования, что делает его дороже, чем другие производственные процессы.
- Более высокие затраты при мелкосерийном производствеТехнология MIM может быть менее экономически эффективной при мелкосерийном производстве, поскольку стоимость одной детали обычно высока по сравнению с изготовлением небольшого количества деталей.
- Ограничения по размеруЭтот метод обычно идеально подходит для изготовления компонентов малого и среднего размера. Изготовление более крупных компонентов затруднительно, поскольку требует больших форм и печей, что может быть очень дорогостоящим.
- Усадка в процессе спеканияКомпоненты, изготовленные методом MIM, претерпевают изменение размеров в процессе спекания, которое необходимо контролировать. Хотя производители учитывают этот фактор при проектировании деталей и изготовлении оснастки, он все же имеет решающее значение для определения конечного качества детали.
Краткий обзор процесса производства MIM
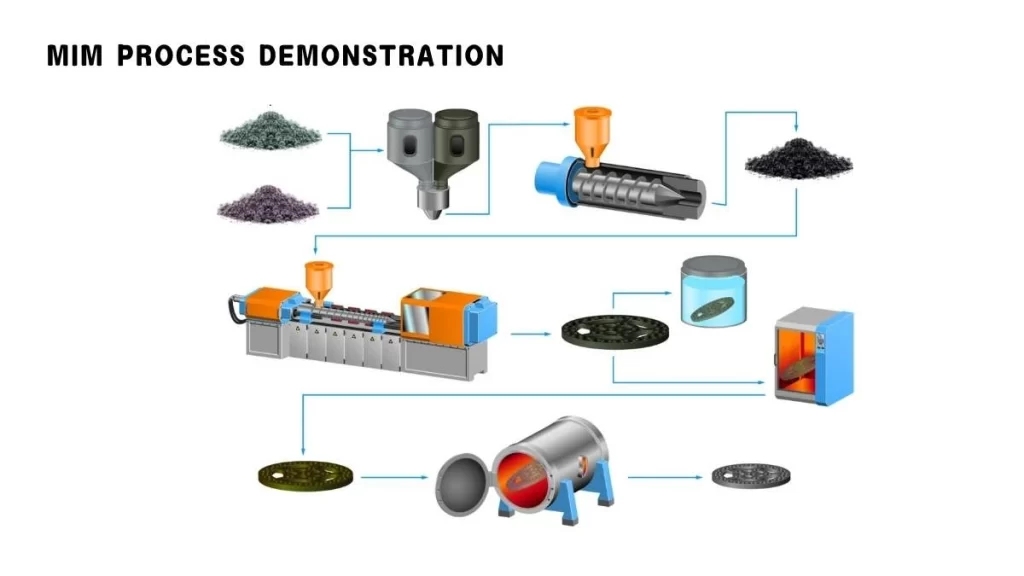
Название изображения: Схема процесса MIM
Литье металла под давлением (MIM) включает смешивание чистого металлического порошка со связующим веществом для получения исходного сырья. Затем это соединение пропорционально измельчается и выполняется так же, как и литье пластика под давлением (PIM). Формованная деталь, которую иногда называют «зеленой» деталью, в свою очередь охлаждается и извлекается/выталкивается из формы.
Затем связующее вещество частично удаляется такими методами, как экстракция растворителем, термическая обработка и струйный катализ на следующем этапе. Деталь становится «коричневой» деталью в пористом состоянии. Во время спекания дополнительные части связующего вещества удаляются под действием тепла, которое испаряется через оставшиеся поры.
Затем данная деталь снова нагревается до высокой температуры спекания для затвердевания частиц металлического порошка. Этот этап придает детали более плотную и механически превосходную микроструктуру, чем металлическая деталь, произведенная с помощью обычных технологий.
Аналогично литью под давлением и пластику процесс литья под давлением, MIM идеально подходит для создания тонких мелких деталей, которые сложно формировать с помощью более традиционных методов обработки металлов. Однако это может повлечь за собой дополнительные расходы на обработку или сборку.
Характеристики и возможности литья металлов под давлением (MIM)
В следующей таблице приведены основные характеристики и возможности процесса литья металлов под давлением (MIM), а также типичные и экстремальные диапазоны, которые могут быть достигнуты при производстве MIM.
| Факторы | Минимальный | типичный | Максимальный |
| Масса компонента (граммы) | 0.03 гр | 10 - 15 г | 300 гр |
| Размер (миллиметры) | 2 мм (в 0.08) | 25 мм (в 1) | 150 мм (в 6) |
| Толщина стенки (мм) | 0.025 мм (в 0.001) | 5 мм (в 0.2) | 15 мм (в 0.6) |
| Размерный допуск (%) | ± 0.2% | ± 0.5% | ± 1% |
| Плотность деталей | 93% | 98% | 100% |
| Количество продукции | 1,000 единиц | 100,000 единиц | 100,000,000 единиц |
Если ваш компонент попадает в эти диапазоны, он может стать подходящим кандидатом для изготовления методом литья под давлением металла (MIM). Наша инженерная команда может проанализировать геометрию детали, выбор материала и объем производства, чтобы определить целесообразность, используя наши возможности в области литья металла под давлением и проектирования.
Попробуйте Пролеан прямо сейчас!
Руководство по проектированию MIM-инструментария
При планировании производства деталей с помощью MIM проектирование инструмента является одним из наиболее важных аспектов производственного процесса. Это включает выбор линии разъема, позиционирование литника, определение меток выталкивателя и использование кулачковых действий.
Разделительные линии
В MIM линия разъема — это линия поперек формы, где соединяются две половины. Хотя каждый компонент MIM будет иметь эту видимую линию, можно уменьшить ее толщину и, следовательно, ее видимость. Если линия разъема установлена на краю или уступе элемента, эту линию можно сделать менее заметной, тем самым улучшив внешний вид детали.
стробирование
Литник — это место, где исходное сырье MIM попадает в полость формы, что является критической зоной беспокойства. В MIM используются четыре основных литника, включая литники tab, tunnel, jump и drop, и каждый из них оставляет небольшой след на детали. Расположение литника является существенным фактором, поскольку оно влияет на поток материала и качество детали. В идеальном состоянии литник должен быть расположен в наиболее значительной толщине поперечного сечения, чтобы материал мог утолщаться от тонких до толстых участков. Желательно центрировать литник близко к оси цилиндра для цилиндрических деталей, чтобы предотвратить деформацию во время спекания.
Выталкиватели
Выталкивающие штифты имеют решающее значение для извлечения детали из полости формы после ее формирования. Однако они не оставляют глубоких отпечатков на поверхности детали, но небольшие следы остаются. Эти следы не должны портить внешний вид конечного продукта; следовательно, деталь должна быть спроектирована таким образом, чтобы следы выталкивающих штифтов находились в областях, которые нелегко заметить, особенно после сборки.
Действия камеры
В инструментах MIM кулачковые действия создают такие особенности, как поднутрения, которые могут потребовать дополнительных операций. При создании поднутрений на проектируемой детали необходимо учитывать направление, в котором будет двигаться кулачок. Процесс проектирования усложняется, когда требуется более одного кулачкового действия, поскольку каждый кулачок занимает много места внутри инструмента. Все эти вопросы должны быть тщательно рассмотрены во время планирования и проектирования инструмента, сохраняя при этом функциональность.
MIM или литье металла? Какая технология выгоднее?
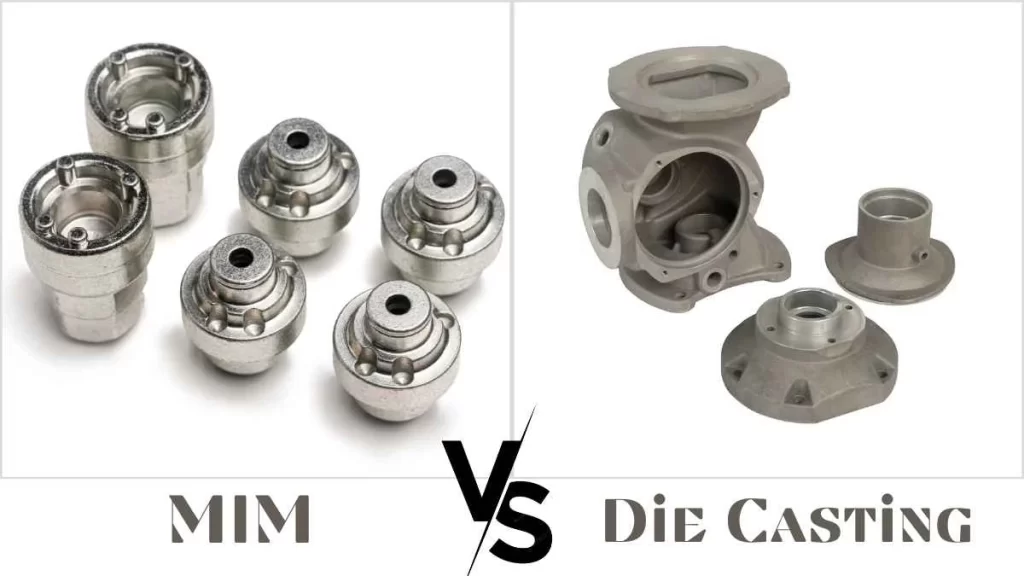
Название изображения: MIM против литья под давлением деталей
Технология MIM пользуется популярностью во многих областях, поскольку позволяет изготавливать детали сложной формы и стабильных размеров.
По сравнению с традиционными методами литья металлов, такими как литье в песчаные формы, литье под давлением или литье по выплавляемым моделям, MIM сохраняет как параллельность, так и допуски формы на протяжении всего процесса. Стабильность процесса сводит к минимуму необходимость в последующей обработке и обеспечивает стандартное качество поверхности.
С другой стороны, литье металлов требует термической обработки, и иногда это приводит к образованию резких напряжений, чаще всего в тонких сечениях.
Более того, существуют дополнительные расходы на постобработку, которая радикально ухудшает геометрию детали за счет обрезки литников, литников и стояков. Кроме того, литье не может обеспечить перьеобразную отделку поверхности небольшой сложной формы, требуемой аэрокосмической и медицинской промышленностью.
Кроме того, механическая обработка обеспечивает почти точную работу, но приводит к огромным отходам материала, особенно при обработке сложных форм. Никелевый и нержавеющий стальной лом, программирование станков с ЧПУ и стоимость станков делают механическую обработку намного дороже, чем MIM для многочисленных конструкций.
Несмотря на появление новейших технологий, таких как 3D печать, и селективное лазерное спекание, MIM остается дешевым процессом. По сравнению с более новыми формами AM, MIM обеспечивает более высокую повторяемость, более быструю обработку и производительность, а также более низкие уровни обслуживания/переделки и брака. (Подробнее о литье металлов под давлением против литья под давлением)
Ниже приведено сравнение литья металлов под давлением (MIM) и литья под давлением.
| Атрибут | Литье под давлением металла (MIM) | Литье под давлением |
| Совместимость материалов | Возможность обработки широкого спектра черных и цветных металлов, включая сложные сплавы. | В основном обрабатывает цветные металлы, такие как алюминий, цинк и магний. |
| Диапазон толщины стенки | Подходит для изготовления тонких стенок, обычно толщиной от 0.040” до 0.120” (от 1.0 мм до 3.0 мм). | Подходит для более толстых стенок, от 0.040” до 0.200” (от 1.0 мм до 5.0 мм). |
| Варианты материалов MIM | Работает с порошкообразными формами различных металлов, включая нержавеющую сталь, инструментальную сталь, вольфрамовые сплавы, никелевые суперсплавы, специальные металлы. | Лучше всего подходит для: алюминия, цинка, магния, меди, свинца, олова. |
| Типичные применения | Идеально подходит для производства небольших, сложных, высокопрочных деталей с жесткими допусками. | Они используются для более значимых деталей, где стандартом являются большие объемы и менее сложные конструкции. |
| Допуск размеров | Обеспечивает жесткие допуски, часто в пределах ±0.3% от номинальных размеров. | Обеспечивает допуски в пределах ±0.5% от номинальных размеров, подходит для деталей, не требующих высокой точности. |
Какие материалы совместимы с деталями MIM?
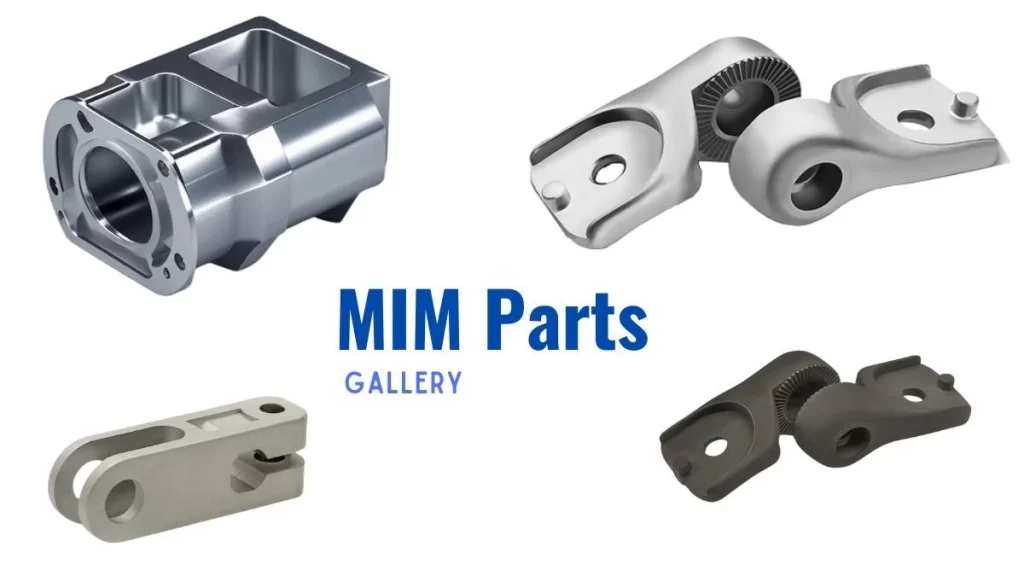
Название изображения: Галерея деталей MIM
Процесс MIM поддерживает широкий спектр металлов, которые подразделяются на четыре основные категории:
- Черные металлы: Охватывают такие материалы, как нержавеющая сталь, инструментальная сталь и никель-иридиевые сплавы, такие как инвар и ковар.
- Твердые металлы: включая кобальт-хромовые сплавы, цементированные углероды и металлокерамические композиты.
- Специальные металлы: например, алюминий, титан, никель и молибден.
- Вольфрамовые сплавы: высокоплотные и прочные вольфрамовые сплавы.
Если вы хотите использовать любой из этих материалов в MIM, Boda Tech предлагает более 50+ вариантов материалов и ряд услуг, которые подходят для ваших нужд. Ниже приведены конкретные сплавы и их характеристики:
| Группа сплавов | Конкретные сплавы | Описание |
| Нержавеющая сталь |
316, 316L, 17-4 РН, 303, 304, 440С, 420П |
Коррозия- стойкий |
| Низколегированная сталь |
Fe-Ni (железо-никель), FN02, ФН08, 4140, 8620, 100Cr6 |
Экономичное |
| Инструментальная сталь | M2 |
Твердость и Истирание |
|
мягкая Магнитная сталь |
Fe-Ni50, Fe3Si, FeCo50, FeCoV |
магнитные свойствами |
|
вольфрама Тяжелый сплав |
W-Ni-Fe, W-Ni-Cu |
Высокая плотность |
|
вольфрама Карбид-Кобальт |
WC-Co |
Носить- стойкий |
Попробуйте Пролеан прямо сейчас!
Почему титан лучше всего подходит для производства деталей MIM?
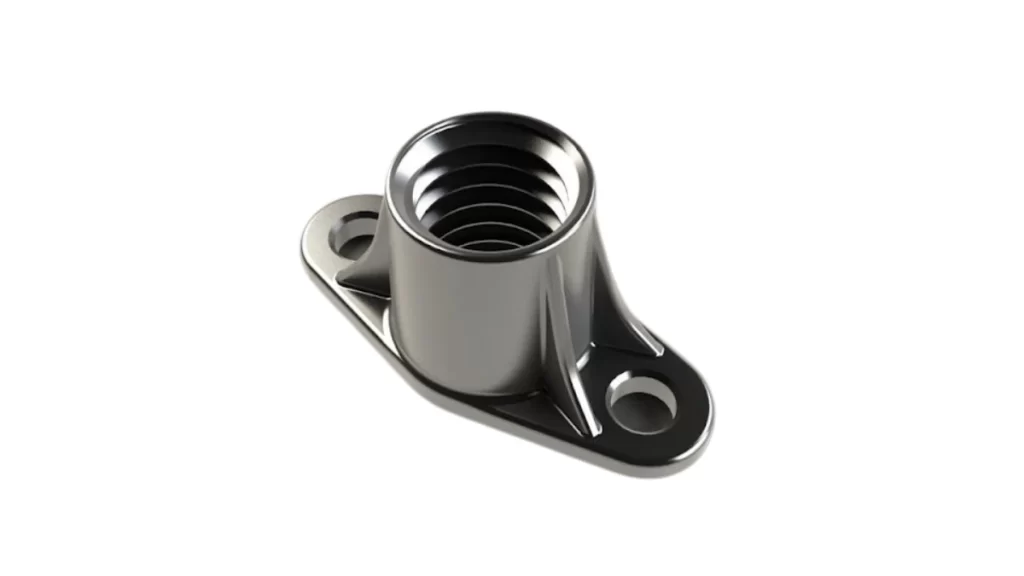
Название изображения: Титановая деталь MIM
Литье под давлением титанового металла (TiMIM) — это совершенная детальная и экономичная технология изготовления малогабаритных титановых компонентов, мелких канавок, резьбы и определенных контуров с высокой детализацией. В отличие от обычного литья, TiMIM является гибким в титановых сплавах и подходит для операций, требующих высокой точности, особенно в производстве медицинского оборудования и хирургических имплантатов.
Медицинские имплантаты на основе титановых сплавов обеспечивают хорошую совместимость с тканями человека и не подвержены коррозии с течением времени. Кроме того, их механическая плотность сравнительно высока. Такое изготовление гарантирует, что эти детали имеют высокие допуски, чтобы обеспечить долговечность компонентов для использования в организме человека.
Читайте далее: Какие существуют 6 типов литья под давлением?
Распространенные сплавы титана, используемые в деталях MIM
- Кристаллические фазы: Альфа (α) фаза (стабилизированная алюминием)
- Бета (β) фаза (стабилизированная ванадием)
- Сплавы с термической обработкой (Ti-6Al-4V): старение на твердый раствор, которое повышает прочность сплава HIS за счет искажения кристаллической решетки.
Где можно найти приложения MIM?
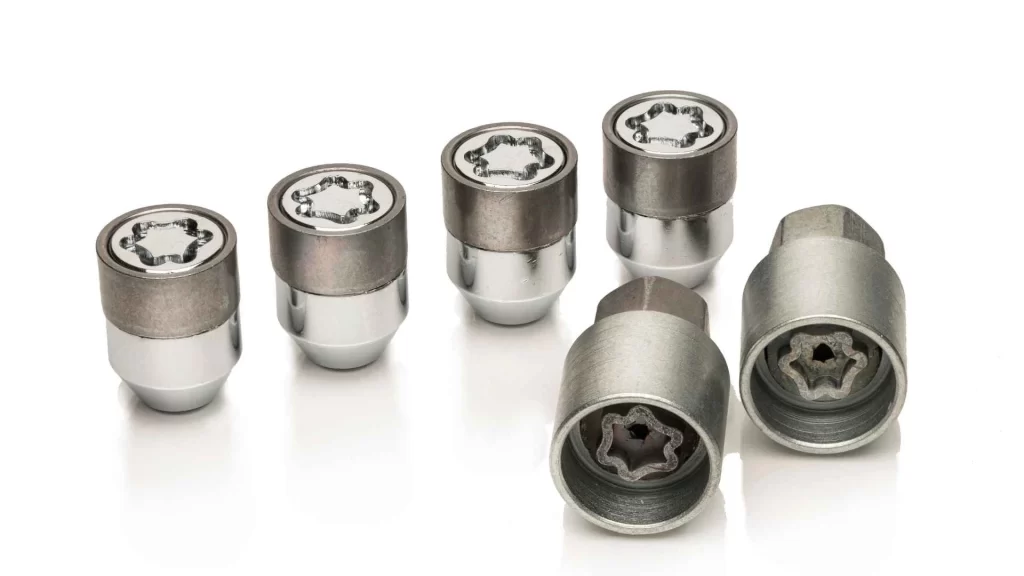
Название изображения: MIM Automotive Parts
Литье металла под давлением применяется во многих отраслях промышленности и может быть обнаружено в продуктах, с которыми вы сталкиваетесь в повседневной жизни. Распространенные области применения включают:
- Медицина и стоматология: имплантаты, инструменты, винты, болты и другие высокоточные детали.
- Автомобилестроение: двигатели, коробки передач, подвески и комплектующие для шасси.
- Потребительские товары: Табачные изделия: Сигары, сигареты, трубки и заменители табака: Трубки и табак, Огнестрельное оружие и другое оружие, а также рамы или стволы для огнестрельного оружия.
- Детали самолетов: промышленные изделия, такие как детали двигателей и детали механических приборов.
- Газон и сад: инструменты и детали оборудования.
- Товары для отдыха и ручные инструменты: клюшки для гольфа, а также детали и аксессуары для игры в гольф.
- Сельскохозяйственная техника: Стационарные двигатели и их части.
- Товары для образа жизни: основные аксессуары включают часы MIM, очки и ювелирные изделия.
- Биомедицинские приложения: Для создания медицинских имплантатов и одноразовых устройств Ti-6Al-4V используется для удовлетворения таких потребностей. Обычные медицинские детали TiMIM включают:
Дополнительные приложения
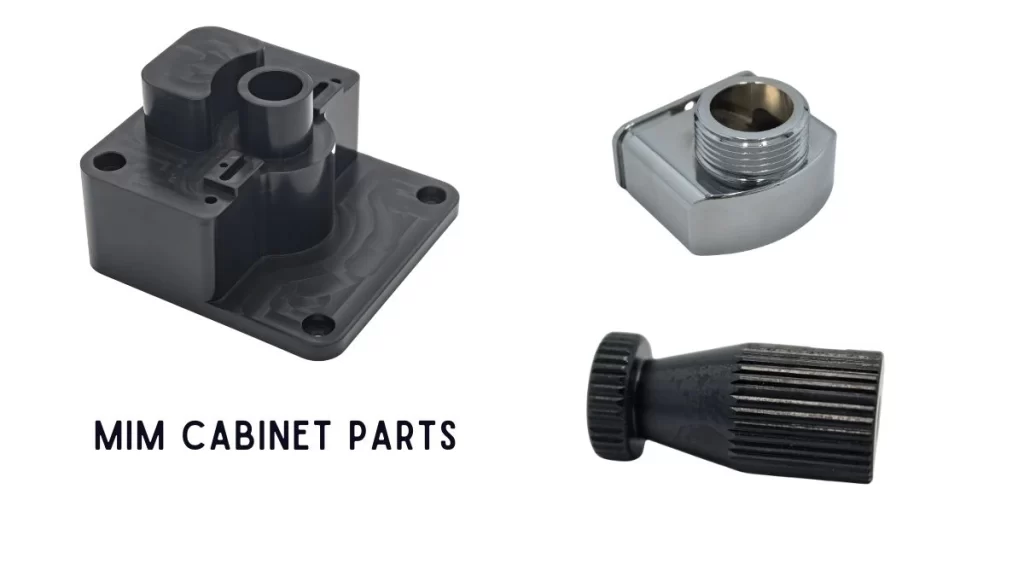
Название изображения: Детали шкафа MIM
Кроме того, детали MIM используются в таких областях производства компонентов, как:
- Кронштейнов
- Крепеж
- Арматура
- Часы
- Части шкафа
Роль MIM в производстве деталей часов: примеры и практические исследования
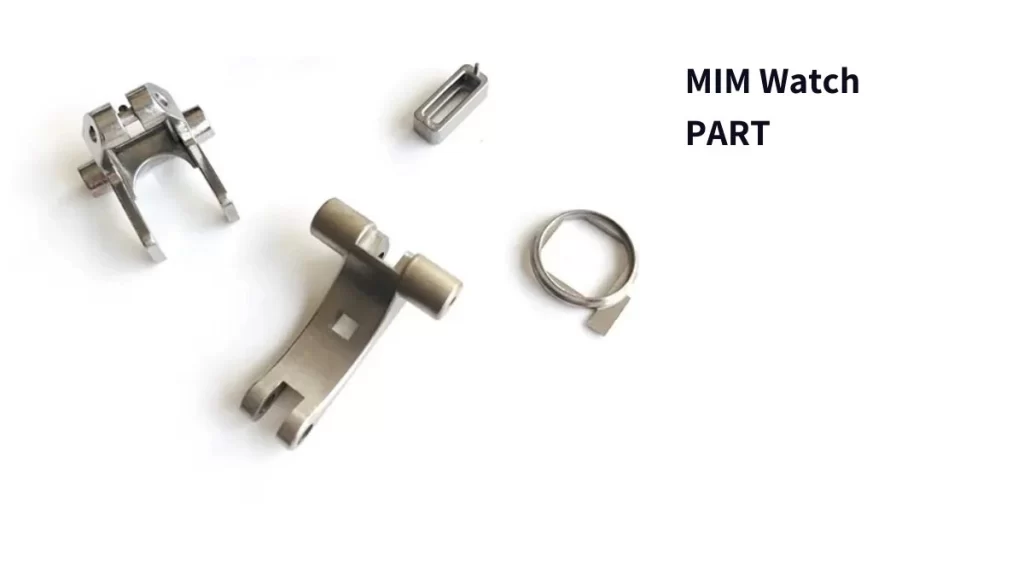
Название изображения: Детали часов MIM
В часовой индустрии класса люкс аксессуары не только являются хронометром, но и неотъемлемыми элементами индивидуальности и моды, а также высококачественным производством. Детали, включая безель, циферблат, застежку и браслет, являются важными элементами эстетической ценности и индивидуальности часов. Поскольку требования клиентов к более качественным и персонализированным продуктам растут, часовая промышленность все чаще принимает усовершенствованные производственные MIM для методологий часов для лучших стандартов, надежности и внешнего вида.
Литье керамики под давлением (CIM) и литье металла под давлением (MIM) значительно изменили производство металлических и керамических деталей часов. Эти технологии предоставляют свободу в дизайне, выборе материалов и производственных процессах, как никакие другие технологии. MIM и CIM используют металлические и керамические материалы. Объединяя преимущества литья пластика под давлением, CIM и MIM позволяют производить сложные и точно детализированные детали в больших количествах. Они практически не расходуют материалы, повышают механическую прочность конечного продукта и обеспечивают точную размерную точность, необходимую там, где изготавливаются аксессуары для роскошных часов как для внешнего вида, так и для долговечности.
(Получите больше информации о какие компании занимаются литьем металлов под давлением?)
Давайте поговорим о примерах и тематических исследованиях роли MIM в производстве деталей часов.
Безели: Технология MIM применяется при производстве безелей из нержавеющей стали, которые могут иметь сложную конструкцию с такими элементами, как шероховатые поверхности и несколько задних крышек. В свою очередь, технология MIM открывает возможность производства керамических безелей различных цветов без ущерба для твердости и устойчивости к царапинам. Благодаря этой синергии улучшаются как внешний вид, так и характеристики роскошных часов.
Циферблаты: Благодаря процессам CIM и MIM можно создавать циферблаты часов с высокой степенью детализации, включая вторичные уровни, узоры в виде углублений и встроенные светоизлучающие компоненты. Эти возможности высоко ценятся на рынке часов класса люкс, поскольку позволяют применять высокий уровень индивидуализации в сочетании со строгими правилами допустимых допусков и высококачественной обработкой поверхности.
Застежки и ремешки: Технология MIM также используется для производства износостойких застежек и ремешков. Обычно их изготавливают из нержавеющей стали 316L благодаря высокой прочности на разрыв и устойчивости к коррозии. Что касается ремешков, технология MIM позволяет изготавливать легкие и гипоаллергенные керамические ремешки различных цветов, отвечающие комфорту и стилю современных часов премиум-класса.
Вы ищете поставщика или производителя деталей MIM? Свяжитесь с Boda Tech
Контрольный список: подходит ли литье металла под давлением для вашей детали?
Чтобы определить, является ли литье металла под давлением подходящим для ваших нужд методом производства, рассмотрите следующие вопросы:
- Большие объемы производства: Планируете ли вы производить много деталей для определенного типа продукции?
- Мелкие и сложные детали: Ваша деталь имеет мелкую и сложную конструкцию, поэтому точность изготовления является важнейшим фактором?
- Строгие технические требования: Требует ли ваше приложение, чтобы компоненты изготавливались с высокой точностью и были очень похожи друг на друга?
- Повышение эффективности производства: Необходимо ли внедрить метод минимизации использования материалов на производственной линии?
- Сложные геометрические формы: Ваши детали имеют формы и функциональные требования, которые невозможно реализовать с помощью традиционных методов производства?
Если вы ответили «да» на эти вопросы, вы можете рассмотреть MIM для своего проекта. Однако есть еще несколько вещей, которые нужно учесть:
- Гибкость дизайна: Ваш бизнес требует частых изменений в дизайне? Технология MIM может быть не столь эффективна из-за высоких затрат, связанных со сменой пресс-форм после начала производства, и, следовательно, может не подходить для прототипирования.
- Сроки выполнения заказа: Насколько важна скорость? Технология MIM требует использования таких инструментов, как пресс-формы и соединительные приспособления, разработка которых часто занимает больше времени, особенно если деталь сложная. Поэтому сроки выполнения заказа могут составлять недели или даже месяцы.
Свяжитесь с Boda Tech
Название изображения: Услуги литья под давлением Boda
Компания Boda может проанализировать геометрические, материальные и производственные требования для вашего проекта MIM. Предоставьте информацию о внесенных изменениях в чертеж, критически важных элементах, ожидаемом количестве и потребностях в контроле качества, чтобы можно было оценить оптимальный производственный процесс.
Просмотрите наш услуги литья металла под давлением и предоставьте свой чертеж, перечень материалов и предполагаемый объем производства для оценки целесообразности.
Заключение
Передача тонких и обширных секций со сложными боковыми контурами является сложной задачей при использовании обычных процедур. Детали, изготавливаемые методом литья под давлением (MIM), делают возможным и более дешевым разработку этих конкретных деталей. Более того, это помогает производить детали для медицинского оборудования и аэрокосмической отрасли, где точность и надежность имеют жизненно важное значение. MIM играет роль в предоставлении высококачественных компонентов в кратчайшие сроки, при этом процесс имеет более низкие затраты и высокую эффективность производства.