
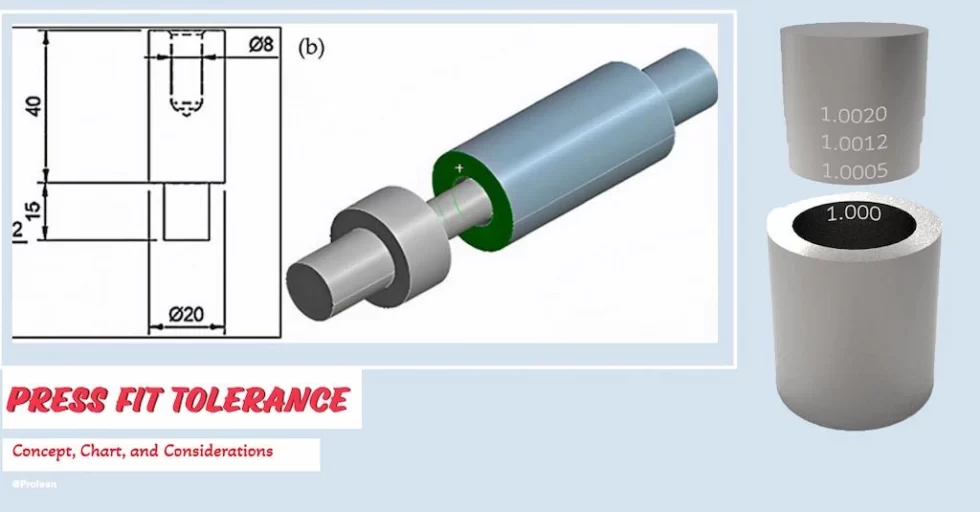
Посадки являются критически важными инженерными особенностями в механической сборке, определяющими условия сопряжения отверстия и вала, прессовые посадки являются одним из основных типов. Посадка под давлением подразумевает приложение давления к валу, чтобы он вошел в отверстие с немного меньшим номинальным размером (обычно диаметром). Следовательно, допуск на прессовую посадку определяет насколько больше вал или вставная часть по сравнению с размером отверстия.
Допуск на прессовую посадку важен для контроль размеров между сопрягаемыми деталями для достижения посадки с натягом. Таким образом, трение и напряжение между сопрягаемыми поверхностями удерживают соединение без какого-либо крепления.
Эта статья будет служить фундаментальным руководством для прессовой посадки CNC-обработка или других изготовленных деталей, обсуждая их концепцию, таблицу допусков прессовой посадки, влияющие факторы и контрольно-измерительные приборы прессовых посадок в инженерных чертежах.
Что такое посадки в машиностроении?
В машиностроении посадки — это размерные соотношения сопрягаемых деталей (например, отверстия и вала). Они описывают диапазон допустимых отклонений размеров. Следовательно, существует три типы посадок в машиностроении.
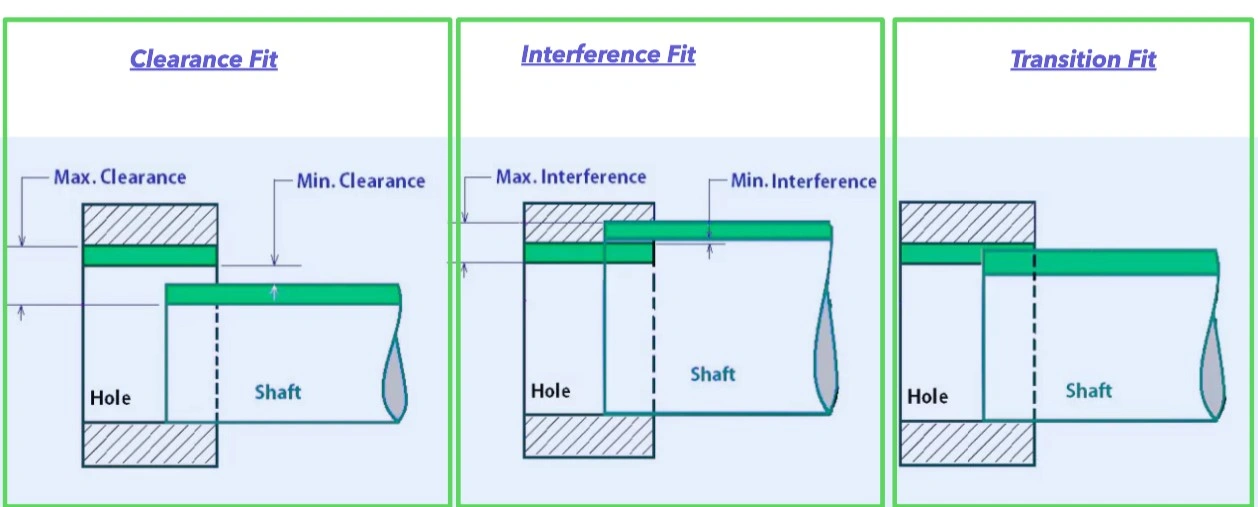
Типы посадок в машиностроении
- Подходит для: Вставляем элемент немного меньшего размера, оставляющий зазор между сопрягаемыми поверхностями.
- Посадки с натягом: Вставная часть с немного большими размерами создает помехи между сопрягаемыми поверхностями. Однако изменение размеров должно быть в пределах определенного диапазона для идеальной посадки с натягом, обычно определяемого допусками посадки под давлением.
- Переходные посадки: Комбинация переходных и зазорных посадок.
Допуски имеют решающее значение для любого типа посадки, перечисленного выше, каждый из них имеет свой тип символов в Чертежи обработки на станках с ЧПУ и методы получения во время сборки. Например, молоток используется для создания посадок с натягом (или прессовых посадок) в простых и небольших сборках отверстий и валов.
Допуски посадки Pres Fit и Press Fit
При инженерной прессовой посадке наружный диаметр вставляемой детали больше внутреннего диаметра отверстия или пазов, которые сопрягаются со вставками под давлением. При этом их допуск влияет на сцепление между ними.
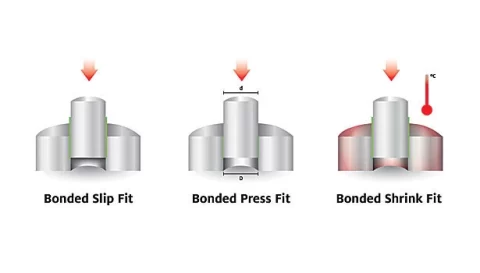
Методы применения прессовой посадки
Это необходимо для технологичности и функциональности. Например, вал может иметь допуск диаметра от +0.01 до 0.02 мм, тогда как отверстие может иметь допуск от −0.01 до 0.02 мм, чтобы создать натяг, необходимый для прессовой посадки.
Стандарт ИСО (стандартами качества ISO 286) включает в себя два способа задания допусков прессовой посадки: допуски на основе вала (постоянный размер вала) и допуски на основе отверстия (постоянный размер отверстия), обозначены такими символами, как p6, H7 и т. д. Эти символы объединяют класс допуска и отклонение для определения точных размеров отверстий и валов.
Таблица допусков прессовой посадки
Для облегчения технологичности и сборки международные стандарты используются при проектировании и определении допусков сопряжения. Для этого таблица допусков прессовой посадки является инструментом для проектировщиков и производителей, помогая обеспечить правильные допуски. Таблицы допусков ANSI являются наиболее распространенными среди различных принятых во всем мире стандартов.
Таблица допусков прессовой посадки представляет собой табличный формат (иногда графики), иллюстрирующий номинальные размеры и допустимые диапазоны отклонений для допусков. Исходя из требуемого натяга, конструкторы и инженеры могут выбирать различные классы допусков для отверстий и валов.
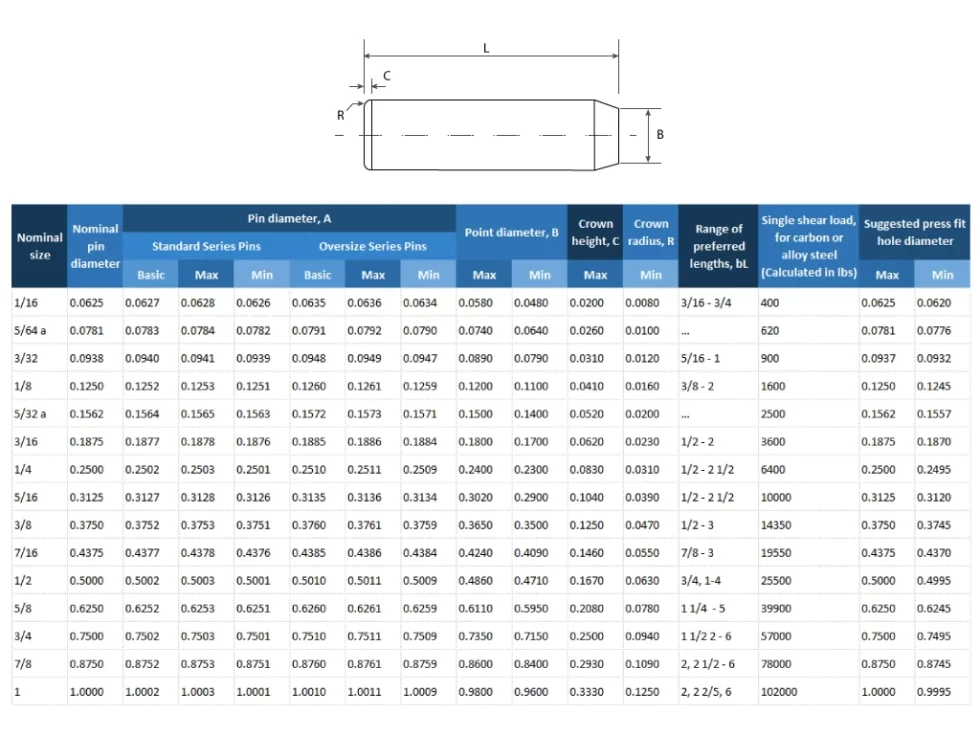
Пример таблицы допусков
Соображения относительно допусков прессовой посадки
Выбор правильных допусков прессовой посадки требует учета свойств материала, термических ограничений, смазки и методов давления для посадки. Давайте кратко рассмотрим основные соображения;
- Свойства материала
Рассмотрите механическую прочность, эластичность, пластичность и другие свойства, чтобы выбрать правильный диапазон допусков для прессовой посадки. Обычно более твердые материалы требуют более жестких допусков, поскольку они имеют низкую формуемость. Прессовая посадка заключается в деформации сопрягаемых поверхностей, силы вдавливают сопрягаемую вставку в отверстия, полости или канавки, которые деформируют материал радиально наружу.
- Тепловое расширение
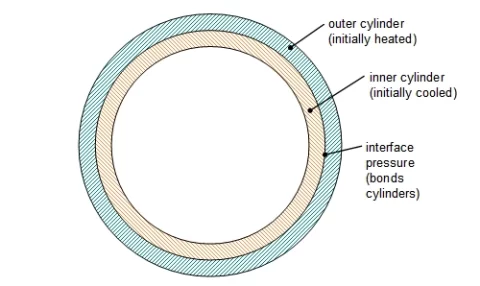
Влияние термических свойств на пресс-фитинг
Это относится к тому, насколько увеличивается длина радиуса с повышением температуры до градуса, для измерения этого используется коэффициент теплового расширения. Вам необходимо учитывать это при сборке деталей, изготовленных из разнородных материалов. Если принимающая деталь деталь имеет более высокое тепловое расширение, это влияет на обычные допуски, поскольку она расширяется больше, чем вставляемые детали. Более того, рекомендуется использовать правильную температуру для сборки прессовой посадки, учитывая тепловые свойства сопряженных компонентов.
- Качество отделки поверхности
Гладкая отделка валов насосов
Независимо от того, обработаны ли детали на станке с ЧПУ или изготовлены другими методами, следует учитывать уровень шероховатости сопрягаемых поверхностей. Причина в том, что качество поверхности влияет на трение между сопрягаемыми поверхностями во время прессовой посадки. Гладкие поверхности создают меньшее трение, а элементы поверхности могут быть относительно слабыми. Кроме того, вы также можете применить металлические покрытия или покраски для регулировки допусков, необходимых для достижения желаемых натягов между деталями.
Попробуйте Пролеан прямо сейчас!
Расчет силы запрессовки
Сила прессовой посадки — это сила, необходимая для того, чтобы вал (или вставная часть) вошли в отверстие, так что оба компонента прочно соединяются друг с другом посредством холодной формовки. На это значение силы влияют такие факторы, как тип материала, размер сопрягаемых деталей, контактное давление и качество поверхности.
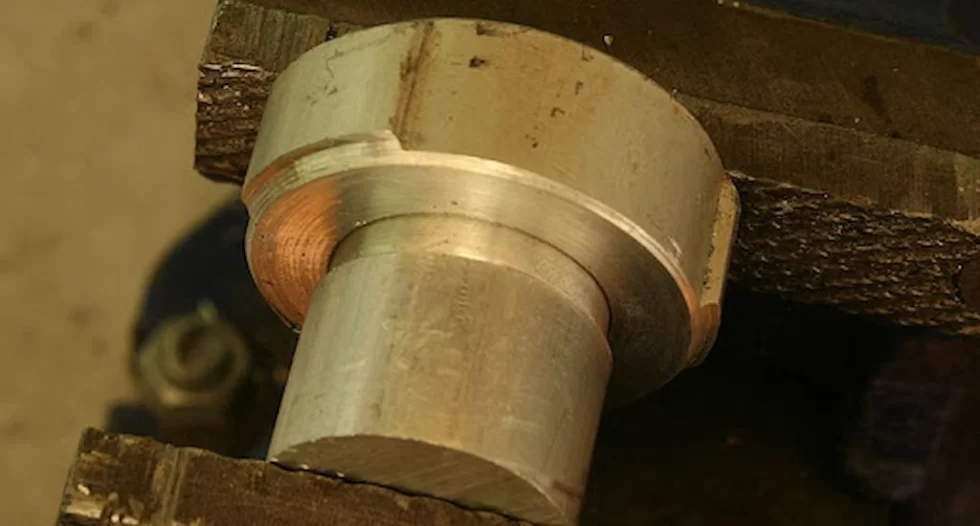
Запрессовка с помощью механического пресса
Применение ненадлежащего усилия может привести к растрескиванию материала, тогда как недостаточное усилие не позволяет достичь желаемой прочности соединения.
Силу запрессовки можно рассчитать по следующей формуле:
F=π⋅d⋅L⋅P
Где d — диаметр (мм), L — длина натяга (мм), а P — контактное давление (МПа). Сначала вам нужно узнать контактное давление;
Контактное давление=
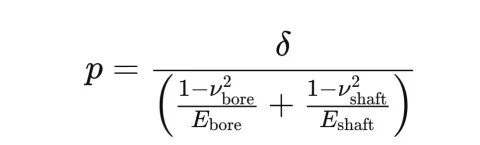
Где: δ — это помехи (г)= Диаметр вала-Диаметр отверстия (Dвал- -Dрасточка), V — коэффициент Пуассона, а E — модуль упругости.
Кроме того, вы можете использовать онлайн-калькулятор пресс-фитинга для расчета силы. Вам нужно ввести некоторые связанные параметры, и это даст результаты.
Советы по допускам прессовой посадки обработанных деталей
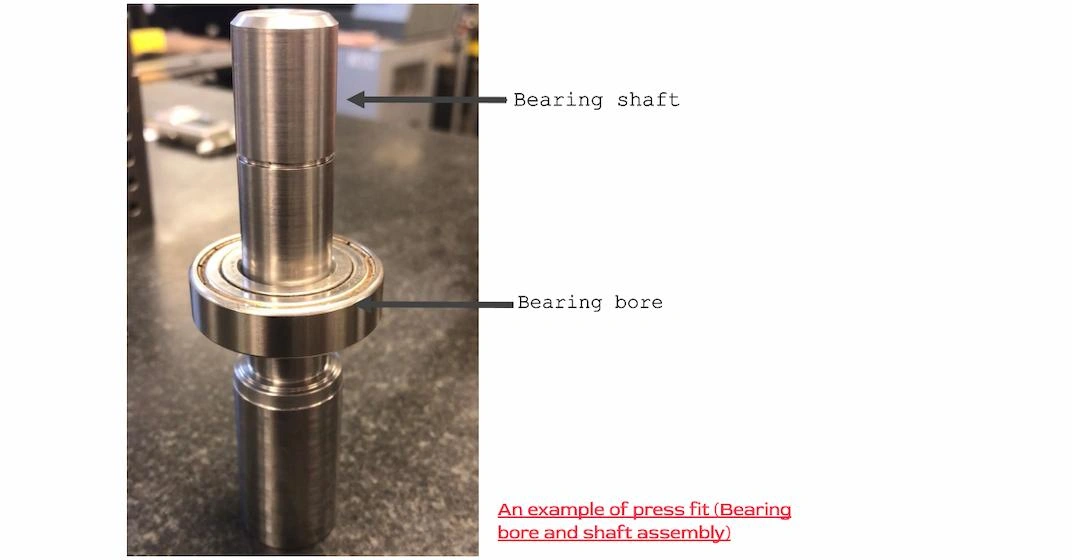
Прессовая посадка подшипника и отверстия
Типичные соображения относительно допусков предварительно подобранных соединений следующие:
- Учитывайте допуски обработки
Если ваши детали обрабатываются на станке с ЧПУ для прессовых соединений, рассмотрите возможность Допуск на обработку с ЧПУ. Если допуски на обработку не могут оправдать допустимое отклонение для прессовой посадки, соответствующим образом скорректируйте допуск на чертеже.
- Расстояние между местами установки
Если в одной сборке имеется несколько мест запрессовки, рассмотрите расстояние между ними. Также рассмотрите осевую нагрузку для различных наборов допусков и найдите оптимальное значение в соответствии с оптимальными значениями силы.
- Правильное использование таблицы допусков
Проанализируйте свою конструкцию и используйте таблицу допусков, чтобы найти оптимальную посадку с допуском, которая архивирует желаемый вами уровень интерференции. Для этого вам нужно выбрать подходящую стандартную таблицу (например, ASNI, ISO и т. д.) и проанализировать значения для сопряжений интерференции.
- Смазка
Смазка влияет на поверхностное трение, а также на интерфейс между сопрягаемыми поверхностями. Поэтому выбирайте допуски в зависимости от того, используете ли вы смазку на взаимодействующих поверхностях или нет.
Попробуйте Пролеан прямо сейчас!
Как измерить допуск на прессовую посадку обработанных деталей?
Измерение компонентов прессовой посадки, обработанных на станках с ЧПУ, необходимо для обеспечения того, находятся ли они в пределах допуска для желаемого интерфейса или нет. Для измерения используются калибры, микрометры, координатно-измерительные машины (КИМ) и т. д.
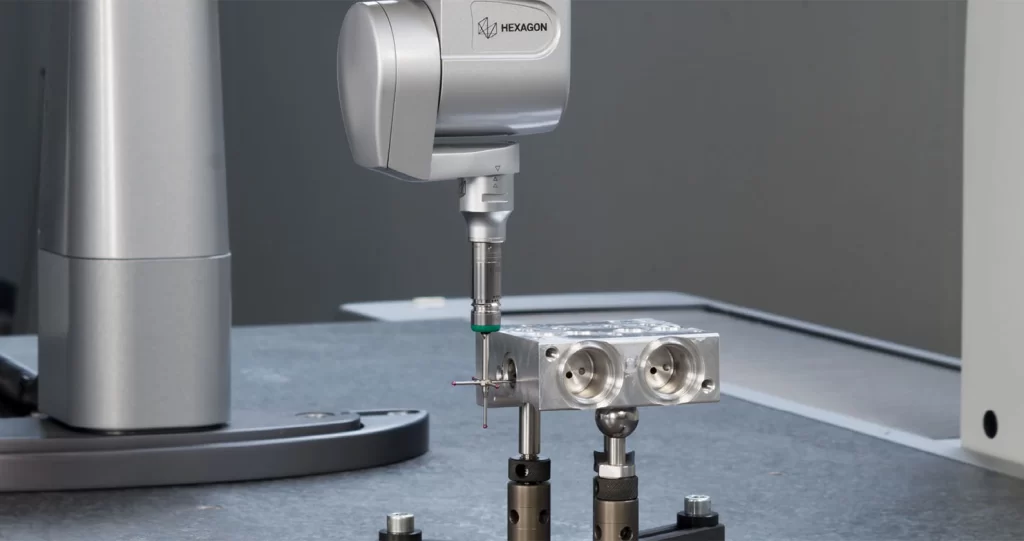
Измерение КИМ
Далее приведены общие инструменты, используемые в производители станков с ЧПУ для измерения допусков прессовой посадки;
- Микрометры и калибры
- Калибры «годен/не годен»
- Координатно-измерительные машины (КИМ)
- Ультразвуковые приборы для измерения толщины,
- штангенциркуль
- Оптические измерительные приборы
- Рентгеновские сканеры
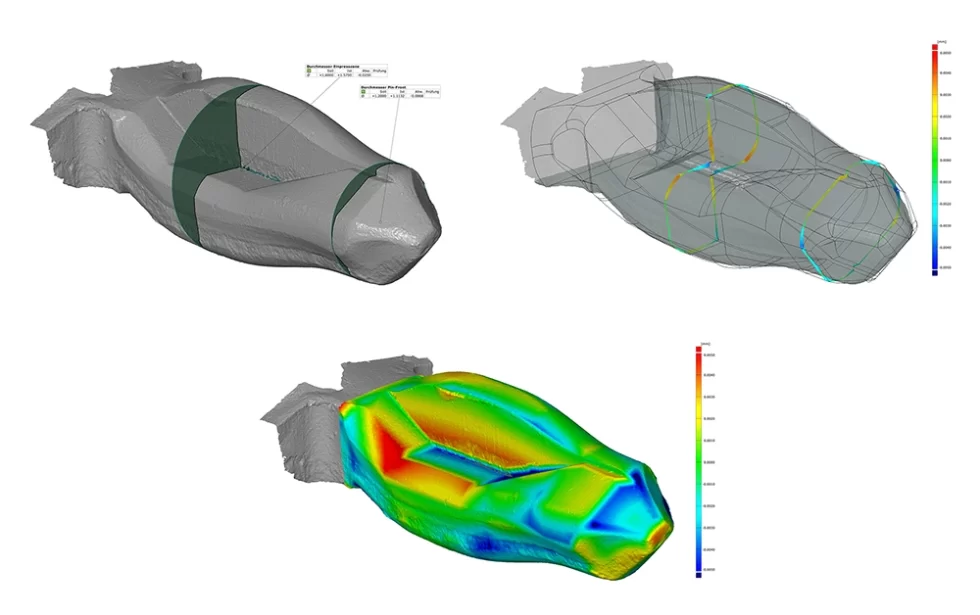
Пресс-фит 3D измерение и анализ в компьютерном программном обеспечении
Кроме того, рекомендуется выбрать подходящий метод/прибор измерения и проверить требования с помощью Таблица допусков прессовой посадки. Она гарантирует, что ваши компоненты фитинга подходят для сборки и обеспечивают достаточные помехи для производительности.
Мы предоставляем решения по обработке на станках с ЧПУ для сборочных деталей
Если ваши продукты или системы имеют пресс-фитинги и другие сборочные соединения, мы можем обработать ваш проект для соответствия желаемому интерфейсу и соединительным деталям. Наше передовое оборудование для обработки с ЧПУ может обеспечить более высокую точность на основе требуемых допусков пресс-фитинга для сборки. Кроме того, вы можете использовать опыт наших инженеров для оптимизации ваших проектов в соответствии с требованиями к подгонке.
Итак, загрузите свои проекты и запросите расценки услуги механической обработки Cегодня!
Заключение
Выбор правильного допуски прессовой посадки зависит от материалов, из которых изготовлены детали, их коэффициентов теплового расширения и желаемого вмешательства при приложении давления. Это важно для получения постоянных соединений, которые могут выдерживать требуемую прочность нагрузки, не влияя на целостность материала.
Часто задаваемые вопросы (FAQ)
Каково основное практическое правило для прессовой посадки?
Основное практическое правило для допуска прессовой посадки гласит: «Для надежного соединения должно быть минимальное зазор между сопрягаемыми поверхностями, обычно От 0.001 до 0.002” на каждый дюйм диаметра сопряжения.
Почему допуски прессовой посадки важны при механической сборке?
Допуск на прессовую посадку важен для достижения точной интерференция между компонентами, которая предотвращает проскальзывание и позволяет избежать повреждения материала во время соединения. Таким образом, проектировщики и производители сообщают о требованиях к сборке.
Какой реальный пример допуска прессовой посадки?
Распространенным реальным примером допуска прессовой посадки является корпус подшипника. Например, тНаружный диаметр подшипника должен быть больше диаметра отверстия корпуса для обеспечения плотной посадки, предотвращающей вращение подшипника внутри корпуса во время работы.
Связаны ли друг с другом допуски обработки на станках с ЧПУ и допуски прессовой посадки?
Да, они связаны друг с другом. Да, допуски ЧПУ определяют точные размеры обрабатываемых деталей, тогда как допуски прессовой посадки касаются допустимых отклонений от размеров для требуемой прессовой посадки.