
Контроль качества при литье под давлением является краеугольным камнем как для оптимизации затрат, так и для достижения безупречных результатов. Его это не просто процесс, а стремление обеспечить совершенство и надежность от начала до конца».
Контроль качества для литье под давлением это оптимальный систематический процесс, направленный на обеспечение ожиданий и стандартов желаемого продукта. Он предполагает подробный и структурированный подход к устранению потенциальных сбоев перед началом крупномасштабного производства. Неэффективное обеспечение качества может привести к неудовлетворительным результатам, что приведет к потере полезности и ресурсов. Поэтому для достижения желаемого результата крайне важно придерживаться установленных стандартов качества.
Предварительными этапами обеспечения качества при литье под давлением являются планирование, проектирование, разработка и реализация этих стратегий. В данной статье освещены параметры качества, связанные с литьем под давлением, основные неисправности, возникающие в процессе, и способы их преодоления.
Понимание литья под давлением
Во-первых, важно знать о литье под давлением, прежде чем вдаваться в подробности о методологиях контроля качества. Литье под давлением относится к процедуре формирования функциональных прототипов путем впрыскивания расплавленного пластика в полость формы. Затем эта форма плавит пластиковую смолу и придает ей желаемую форму.
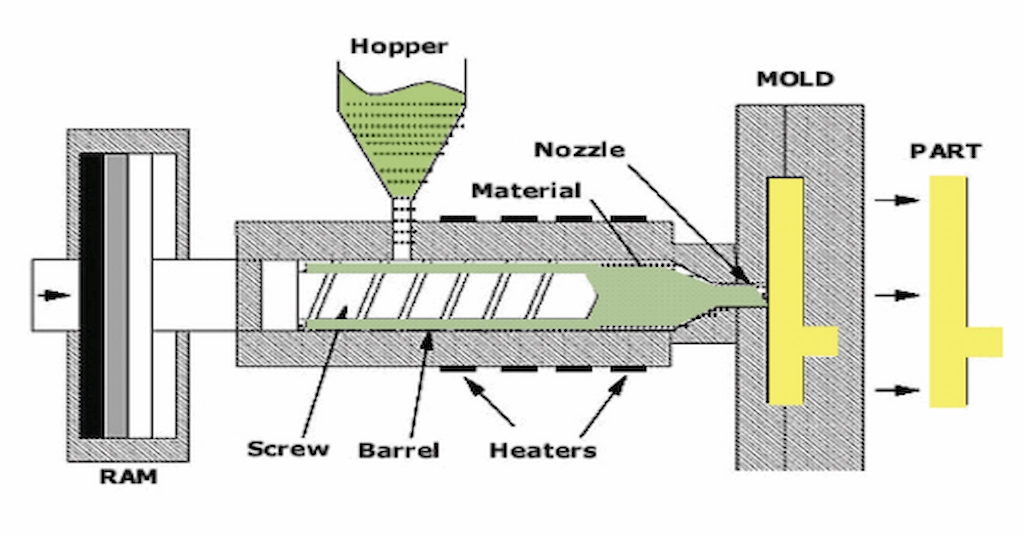
Установка для литья под давлением
Более того, этот процесс обеспечивает эффективный контроль размера и формы продукта и соответствует строгим стандартам качества и нормативным требованиям. Литье под давлением находит широкое применение в медицинской и аэрокосмической промышленности. Кроме того, это помогает создавать долговечные и надежные продукты, которые FDA утвержденных.
Последний этап включает в себя комплексную проверку качества и размеров на предмет соответствия требуемым стандартам. Это включает в себя проверку измерений на точность, функциональность и соответствие спецификациям. Наконец, результаты проверки документируются и создается сертификат, подтверждающий соответствие стандартам и нормам качества.
Попробуйте Пролеан прямо сейчас!
Этапы контроля качества при литье под давлением
Обычно выделяют четыре этапа Контроль качества при литье под давлением производство продукции.
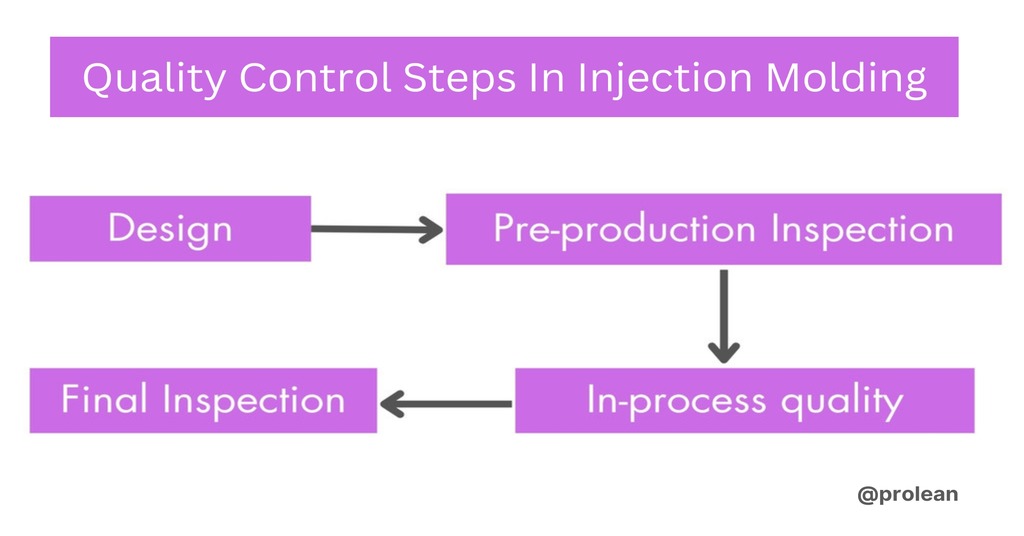
Этапы контроля качества при литье под давлением
1- Дизайн
Первым и наиболее важным этапом контроля качества является проектирование. Инженеры-конструкторы, специалисты по инструментам и специалисты по обеспечению качества совместно проверяют проект, прежде чем переходить к дальнейшим шагам. Первоначально проводится проектирование анализа технологичности, чтобы предвидеть потенциальные проблемы..
Кроме того, путем оценки динамики потока материала можно выявить и устранить потенциальные риски дефектов, такие как воздушные ловушки или недостаточное заполнение. Этот этап закладывает основу для последующих шагов и включает в себя создание первичного материала. пресс-формы.
2- Предпроизводственная проверка
Теперь наступает второй этап: «Предпроизводственная проверка». яt включает проверку критических размеров, допусков и отделка поверхности для обеспечения соответствия спецификациям. Единственная цель этого шага — проверка функциональности формы.
Предпроизводственный осмотр обычно включает точные измерения дизайн первой статьи'' использование таких инструментов, как штангенциркули, микрометры и координатно-измерительные машины (КИМ), чтобы обеспечить соответствие размеров и допусков деталей проектным спецификациям.
3- Текущий контроль качества
Внутрипроизводственный контроль качества предполагает постоянный мониторинг качества продукции с применением строгих мер контроля. Это включает в себя;
- Мониторинг в режиме реального времени критических параметров процесса, таких как температура, давление и время цикла.
- Обученные специалисты проводят визуальный осмотр, чтобы гарантировать качество поверхности и точность размеров.
- Методы статистического управления процессами (SPC) применяются для анализа технологических данных с использованием контрольных карт для отслеживания изменений с течением времени.
- В случае выявления каких-либо дефектов или неисправностей принимаются немедленные корректирующие меры, обеспечивая последовательность на протяжении всего производственного процесса.
4- Заключительная проверка
Последний этап включает в себя комплексную проверку качества и размеров на предмет соответствия требуемым стандартам. Это включает в себя проверку измерений на точность, функциональность и соответствие спецификациям.
Наконец, результаты проверки документируются и создается сертификат, подтверждающий соответствие стандартам и нормам качества.
Методологии, используемые для контроля качества при литье под давлением
Существуют различные методологии, инструменты и системы, используемые для проверки качества изделий, полученных литьем под давлением.
Тотальное управление качеством (TQM): TQM улучшает качество продукции и услуг посредством постоянного совершенствования.
Компьютерное управление качеством (CAQ): CAQ использует компьютерные системы и программные приложения для управления и контроля процессов, связанных с качеством, что оптимизирует деятельность по управлению качеством и повышает эффективность.
Расширенное планирование качества (AQP): AQP обеспечивает качество продукта, начиная с этапа проектирования. Обычно он используется в таких отраслях, как автомобилестроение, для предотвращения дефектов до их возникновения.
Статистический контроль процессов (SPC): SPC использует статистические методы для мониторинга и контроля производственных процессов в режиме реального времени, чтобы предотвратить изменения в производственном процессе.
Непрерывный контроль процессов (НПК): КТК поддерживает стабильность и последовательность процессов с течением времени. Он реализует меры контроля и системы обратной связи, которые постоянно контролируют и корректируют параметры процесса для обеспечения стабильного качества продукции.
Комплексная автоматизация (ТИА): TIA использует передовые технологии, такие как робототехника, датчики и анализ данных, для интеграции всех аспектов производственных операций в единую целостную систему для оптимизации производственных процессов и повышения эффективности.
Эти методологии и системы играют решающую роль в подтверждении высококачественных производственных процессов и продуктов литьевого формования.
Ключевые параметры контроля для литья под давлением
В процессе литья под давлением тщательно контролируются определенные стратегические параметры, определяющие общую эффективность и качество. Они играют важную роль в управлении контролем качества для оптимизации производственных процессов с минимальным количеством дефектов.
- Давление впрыска
Давление впрыска — это сила, прикладываемая во время впрыска расплавленного материала в полость формы. Это давление тщательно контролируется, чтобы обеспечить тщательное заполнение формы и тем самым предотвратить такие дефекты, как неполная заливка. Для обеспечения точности в блок впрыска встроены датчики, предоставляющие данные в реальном времени о действии давления на протяжении всей фазы впрыска.
- Время впрыска
Время впрыска при литье под давлением относится к продолжительности, в течение которой расплавленный материал впрыскивается в полость формы. Он играет решающую роль в поддержании единообразия и качества формованных деталей, предотвращая такие проблемы, как переупаковка или деградация материала. Для обеспечения точности система управления термопластавтомата измеряет и точно рассчитывает время впрыска на основе заданных параметров и обратной связи от датчиков.
- Скорость впрыска
Скорость впрыска напрямую влияет на динамику потока материала. Следовательно, его тщательно регулируют, чтобы предотвратить любые дефекты, такие как линии потока или захват воздуха. Датчики внутри термопластавтомата точно измеряют скорость, с которой материал впрыскивается в полость формы.
- Температура пресс-формы
Температура формы во время процесса литья под давлением существенно влияет на размеры отливаемых деталей, а также на время цикла. Кроме того, точный контроль температуры предотвращает такие дефекты, как деформация или вмятины. Для этого в полость формы встраивают термопары или датчики температуры для измерения температуры формы. Эти датчики предоставляют данные о температуре в режиме реального времени для точного регулирования температуры.
- Время охлаждения
После того, как формованный материал впрыскивается в форму, он остается в форме в течение определенного периода времени, чтобы остыть и затвердеть. Соблюдение надлежащего времени охлаждения предотвращает деформацию или дефекты, связанные с напряжением. Таймеры контролируют время охлаждения и отслеживают время, в течение которого отлитые детали остаются в полости формы после впрыска.
- Удержание давления и времени
После того, как материал впрыскивается в полость формы, в течение определенного времени прикладывается удерживающее давление. Это предотвращает усадку материала и обеспечивает надлежащее уплотнение полостей. Давление и время выдержки тщательно регулируются для поддержания однородности и предотвращения разрушения материала. Они контролируются датчиками давления и таймерами внутри формовочной машины.
Более того, эти параметры контроля процесса литья под давлением гарантируют качество и стабильность конечного продукта. Внедряя контроль качества при литье под давлением, можно производить продукцию стабильного качества с минимальными дефектами.
Попробуйте Пролеан прямо сейчас!
Какие дефекты формования могут повлиять на качество продукции?
Различные дефекты могут повлиять на качество формирования продукта. Вот некоторые распространенные проблемы, возникающие в процессе литья под давлением, а также их причины.
Таблица: Распространенные дефекты литья под давлением
| SN | Дефекты | Причины |
| 1 | Короткий выстрел | Это происходит, когда расплавленный пластик не заполняет полость формы, что приводит к получению неполных деталей. Также короткие выстрелы появляются из-за неправильного давления впрыска, температуры или неправильной конструкции пресс-формы. |
| 2 | Облой | Обложкой называют избыток материала, который выходит из полости формы и образует тонкие ребра или выступы вдоль линии разъема. Это происходит, когда форма не закреплена должным образом или когда давление впрыска слишком велико. |
| 3 | Следы раковины | Они появляются в виде углублений на поверхности отлитой детали, обычно вызванных неравномерным охлаждением или недостаточным давлением упаковки во время фазы затвердевания пластика. |
| 4 | коробления | Коробление – это отклонение формованной детали от ее предполагаемой формы. Это может быть результатом неравномерной скорости охлаждения детали или неправильного размещения литника, что приводит к дифференциальной усадке и деформации. |
| 5 | Линии сварки | Это происходит, когда два фронта потока встречаются и образуют видимую линию на поверхности детали. Недостаточная температура формы или плохая текучесть материала могут привести к образованию слабых связей между расплавленным пластиком, что приведет к появлению линий сварки. |
| 6 | Знаки ожога | Следы ожогов — это обесцвеченные участки на поверхности отлитой детали, обычно вызванные перегревом материала или формы. Это может быть результатом чрезмерной температуры формы или материала, что приводит к термическому разложению. |
| 7 | Метки потока | Следы текучести появляются в виде полос или линий на поверхности детали, вызванных быстрым охлаждением материала или неправильным течением во время впрыска. Этой проблеме могут способствовать высокие скорости впрыска или неправильные скорости потока. |
| 8 | Jetting | Струя происходит, когда расплавленный пластик прорывается через полость формы, создавая видимые полосы или струи на поверхности. Это может быть результатом высокой вязкости расплава или неправильной конструкции затвора, что приводит к турбулентному потоку. |
| 9 | Распространение меток | Следы зазора — это дефекты поверхности, вызванные наличием в пластике влаги, которая испаряется во время впрыска, оставляя после себя пустоты и полосы. Правильная сушка материала необходима для предотвращения растеканий. |
| 10 | Пустоты/пузыри | Пустоты или пузырьки внутри формованной детали обычно возникают из-за захваченного воздуха или влаги во время процесса впрыска. Правильная вентиляция, сушка материала и конструкция формы могут помочь свести к минимуму появление пустот и пузырей. |
Важность контроля качества при производстве литьевых форм
Контроль качества играет решающую роль в производстве литьевых форм по нескольким ключевым причинам: Давайте оценим важность терминологии контроля качества в литье под давлением.
1. Обеспечение единообразия продукта
Точные размеры, допуски и подходящий поток материала имеют решающее значение для достижения желаемой функциональности конечного продукта. Это обеспечивается контролем качества при литье под давлением для стабильного производства больших объемов деталей. Более того, это гарантирует, что каждая произведенная деталь последовательно соответствует требуемым спецификациям, сохраняя единообразие на протяжении всего производственного цикла.
2. Минимизация дефектов и отходов
Контроль качества помогает выявлять и устранять дефекты на ранних этапах производственного процесса. Это помогает снизить процент брака и свести к минимуму отходы материала. В конечном итоге это приводит к экономии затрат и повышению эффективности. Благодаря контролю качества производители продукции могут решать предварительные проблемы, такие как износ, усталость и концентрация напряжений.
3. Удовлетворение требований клиентов
Производители литьевых форм должны соответствовать стандартам качества, установленным их клиентами. Внедрение строгих процессов контроля качества гарантирует, что изготовленные формы соответствуют ожиданиям клиентов, что повышает удовлетворенность и способствует долгосрочным отношениям.
4. Повышение производительности продукта
Высококачественные литьевые формы позволяют получать детали с превосходными эксплуатационными характеристиками, такими как точность размеров, качество поверхности и механические свойства. Эффективный контроль качества гарантирует, что пресс-формы проектируются и изготавливаются с оптимальными характеристиками.
5. Сокращение времени простоя и переделок
Дефектные формы могут привести к простою производства и необходимости ремонта, что приводит к задержкам и увеличению затрат. Контроль качества помогает выявить потенциальные проблемы на ранней стадии, что позволяет своевременно принять корректирующие меры и свести к минимуму сбои.
6. Постоянное совершенствование
Контроль качества – это не просто выявление и исправление дефектов; это также включает в себя анализ данных и отзывов для определения областей, требующих улучшения. Постоянно контролируя и совершенствуя производственные процессы, производители литьевых форм могут достичь более высокого уровня качества, эффективности и инноваций.
Получите сертифицированную по ISO гарантию качества в проектах литья под давлением Boda
At бережливый мы следуем ISO 9001: 2015 стандартов и обеспечиваем высокое качество услуги литья под давлением от функциональных пластиковых прототипов до задач быстрого производства. Благодаря нашей технической и квалифицированной команде профессионалов мы уделяем приоритетное внимание деталям, чтобы улучшить дизайн и производительность продукта с минимальным временем выполнения заказа.
Мы стремимся предоставлять качественные формы и услуги, рассматривая завершение каждого успешного проекта с особым вниманием к качеству, шаг за шагом. Отправьте нам свой дизайн и получите мгновенное цену!
Прочитайте больше:
- Быстрое литье под давлением: ускорение циклов разработки продукции
- Дефекты литья под давлением: причины и решения
Попробуйте Пролеан прямо сейчас!
Подведение итогов
Контроль качества имеет важное значение при производстве литьевых форм для получения высококачественных форм и минимизации дефектов и отходов. Это позволяет разработчикам продуктов соответствовать ожиданиям клиентов, соблюдать правила и постоянно совершенствовать процессы и продукты.
Мониторинг и регулирование ключевых параметров процесса помогает выявить возможности улучшения и производить продукцию стабильного качества. Более того, поставка стабильно качественной продукции повышает репутацию производителя.
Часто задаваемые вопросы (FAQ)
Вопрос 1. Как обеспечить единообразие при литье под давлением?
Чтобы обеспечить стабильное качество при литье под давлением, следует учитывать определенные факторы. Например, выберите правильный дизайн и лучшие материалы для литья под давлением для ваших деталей и оптимизируйте конструкцию пресс-формы, учитывая такие факторы, как; геометрия формы, размер, система направляющих, расположение ворот, вентиляционные и охлаждающие каналы и т. д. Кроме того, контролируя рабочие параметры и выполняя регулярное техническое обслуживание, вы можете обеспечить стабильность процесса литья под давлением.
Вопрос 2. Какие факторы влияют на контроль качества при литье под давлением?
Несколько ключевых факторов определяют, насколько хорошо продукт соответствует заданному дизайну и общему качеству. Например;
- Стабильность размеров,
- Дефекты литья
- Цвет и
- Блеск
В3. Как стабильность размеров влияет на качество?
Стабильность размеров обеспечивает совместимость на этапе сборки. Это относится к способности детали сохранять заданные размеры и форму с течением времени, несмотря на изменения критических параметров, таких как температура, влажность или механическое напряжение. Таким образом, это напрямую влияет на эстетичный внешний вид деталей и их долгосрочную работу, а также на долговечность изделия.
Вопрос 4. Какова роль блеска в качестве продукции?
Роль блеска при литье под давлением значительна, поскольку он напрямую влияет на эстетическую привлекательность и воспринимаемое качество отлитых деталей. Глянец означает отражающую способность поверхности формованной детали, которая может варьироваться от глянцевой до матовой.