
Типы 3D-печати
3D печать Производство включает в себя несколько технологий, позволяющих создавать детали слой за слоем на основе цифрового проекта. Каждый метод работает по-своему, что влияет на выбор материалов, качество поверхности, прочность и общую стоимость детали. Выбор правильного метода зависит отс учетом потребностей проекта, таких как стоимость, материалы и требования к производительности, что помогает обеспечить выбор наиболее подходящего процесса.
К числу наиболее распространенных технологий 3D-печати относятся SLA, FDM, DLP, MJF, PolyJet, DMLS, EBM и другие. SLS 3D-печать. В зависимости от предполагаемого применения, в этих процессах используются различные методы, такие как лазеры, свет или нагрев, для формования деталей из пластика или металла.
Не существует единого лучшего метода 3D-печати. Правильный тип 3D-печати зависит от таких факторов, как... точность, прочность, скорость и сложность конструкции. FDM и SLA хороши для быстрого создания прототипов, в то время как SLS, MJF и печать металлом лучше подходят для создания прочных и сложных конструкций.d функциональных частей.
Сегодня 3D-печать широко используется для прототипирования, изготовления оснастки и даже готовых деталей в различных отраслях промышленности. В этой статье рассматриваются основные типы технологий 3D-печати, принципы работы каждого процесса и области их оптимального применения.
3D-печать для быстрого прототипирования и серийного производства.
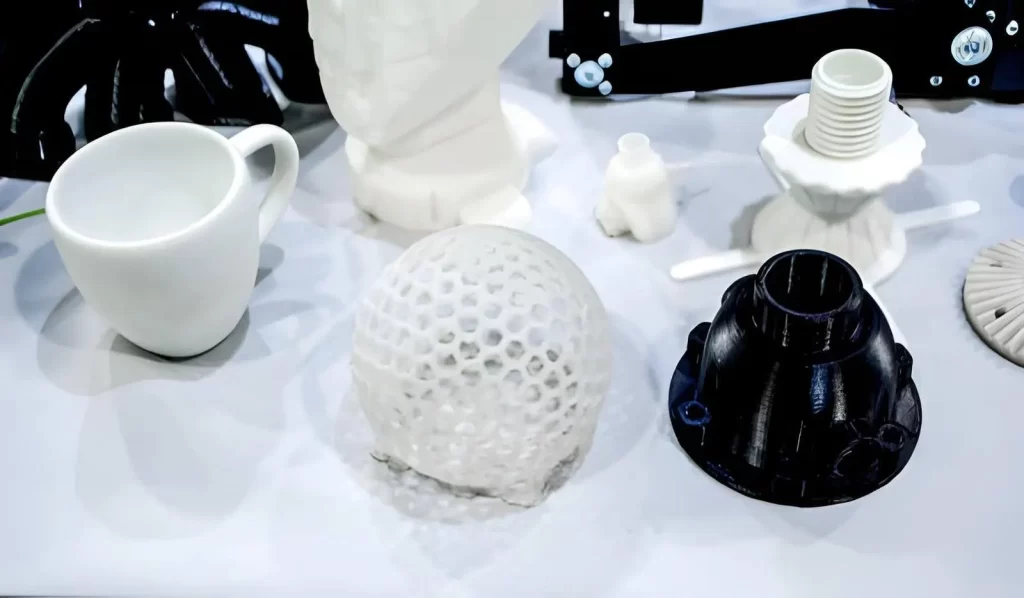
3D-печатные прототипы
Различный виды 3D-печати В основном они используются в качестве инженерных инструментов в рамках цикла разработки продукта для преобразования файлов САПР в материальные компоненты. Создание прототипов (с использованием базовой формы) для оценки размеров, проверки соответствия деталей и визуальной оценки всей конструкции до вложения времени/денег в механическую обработку или изготовление оснастки позволяет инженерам разрабатывать и совершенствовать свои проекты в быстрых циклах. Поскольку не требуется использование пресс-форм или приспособлений, детали, созданные с помощью этого процесса, могут быть изготовлены и протестированы в очень короткие сроки.
Инженеры выбирают подходящий вариант. методы 3D-печати Исходя из функциональности, которую должен продемонстрировать прототип. Для первоначальных оценок достаточно простой модели, чтобы подтвердить форму и размер детали. По мере перехода к более сложным этапам оценки могут быть созданы детали специально для функционального тестирования.
На этом этапе важными становятся характеристики материала, такие как несущая способность и тепловые свойства. Из-за различий в возможностях различных процессов 3D-печати инженеры выбирают тот процесс, который лучше всего подходит для проведения необходимых испытаний.
Прототипирование, вероятно, является наиболее распространенным применением 3D-печати; однако она также используется в производственных условиях, где может преодолеть уникальные ограничения традиционных методов производства.
3D-печать идеально подходит для производства небольших партий изделий со сложными внутренними элементами или геометрией. которые сложно или дорого изготавливать традиционными методами. Например, они широко используются в аэрокосмической и медицинской отраслях.В различных отраслях промышленности 3D-печать используется для создания легких деталей и компонентов сложной конструкции по индивидуальному заказу. Кроме того, в областях применения, требующих чрезвычайно легких конструкций и компонентов с жесткими допусками, таких как аэрокосмическая и медицинская отрасли, 3D-печать широко применяется для обеспечения гибкости проектирования.
Как уже упоминалось ранее, стереолитография (SLA) — это технология 3D-печати на основе смолы, широко используемая для прототипирования. Она создает детали, используя УФ-лазеры для послойного отверждения жидкой смолы. Полученные детали обладают превосходной чистотой поверхности и высокой степенью детализации благодаря способности процесса SLA производить детали без видимых линий слоев.
Таким образом, технология SLA хорошо подходит для проверки проектных замыслов и создания визуально привлекательных прототипов. Одним из ограничений процесса SLA является необходимость поддержки всех деталей во время печати, поскольку незакрепленные участки могут провисать под действием силы тяжести.
Виды технологий 3D-печати
Как правило, типы 3D-печати классифицируются в основном по способу нанесения, сплавления или отверждения материала, полученного методом аддитивного производства.
При разработке продукции инженеры выбирают метод печати не из-за его доли на рынке, а потому что он соответствует техническим характеристикам продукта, включая допустимые допуски, рабочие нагрузки, геометрическую сложность и размеры производственных партий. Вот наиболее распространенные из них. Виды 3D-печати.
Печать на основе экструзии материала
Экструзия материала — один из наиболее распространенных видов 3D-печати. Она относительно недорога и проста в эксплуатации. Тем не менее, процессы экструзии материала имеют ограничения в точности размеров, качестве поверхности и изотропной прочности по сравнению с нанесением материалов на основе порошков или смол.
Плавленое моделирование осаждения (FDM)
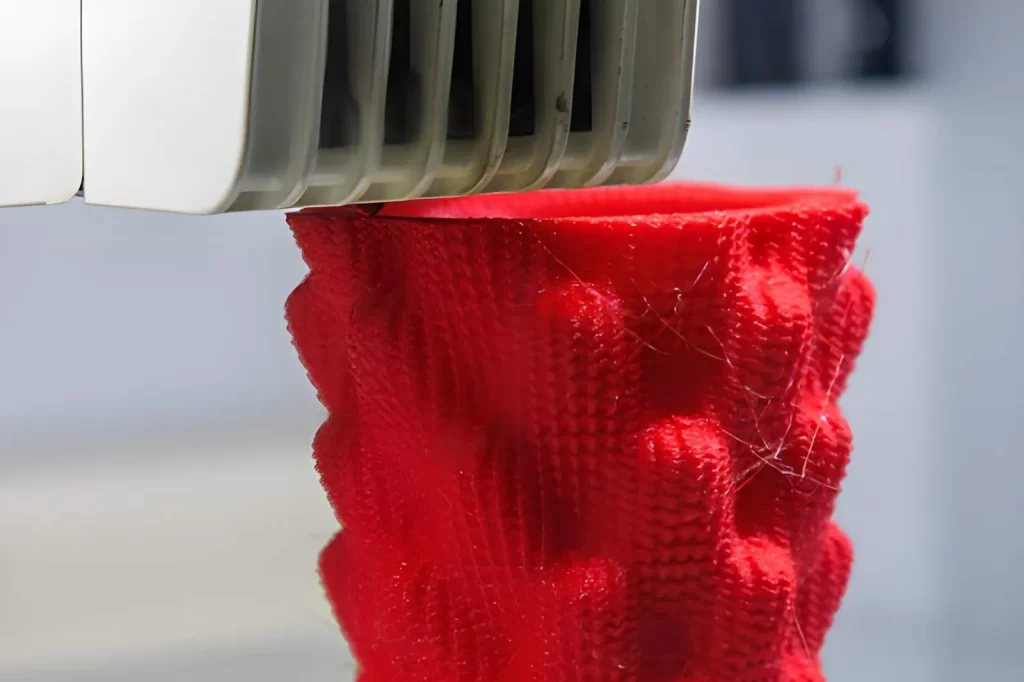
Крупный план процесса 3D-печати методом FDM.
При сравнении FDM против SLAFDM — это процесс экструзии термопластов. Термопласт непрерывно подается со шпули через нагретое сопло, где он плавится и образует затвердевший слой по заданной траектории. Слои формируются последовательно.
Благодаря термической сварке каждый слой приклеивается к нижележащему слою. Однако существует значительная разница в прочности сцепления между последовательными слоями при их параллельном и перпендикулярном расположении относительно направления построения слоя.
Области применения
Технология FDM широко используется для производства прототипов автомобильных приборных панелей, сборочных приспособлений и недорогого функционального тестирования.g деталей на ранних этапах разработки продукта.
Хотя технология FDM не предназначена для высокоточного функционального тестирования, во многих случаях её можно использовать для базового функционального тестирования. В промышленности детали, подвергающиеся низким нагрузкам, могут быть изготовлены с помощью технологии FDM.
Материалы
К числу наиболее распространенных термопластов, используемых в FDM-печати, относятся ABS, PLA, PETG, поликарбонат и др. Кроме того, доступны высокоэффективные термопласты, такие как PEEK и ULTEM. Как уже упоминалось, выбор термопласта влияет на такие характеристики, как температура деформации при нагреве, жесткость и химическая стабильность.
Когда использовать FDM
Используйте технологию FDM, когда приоритетными являются либо стоимость, либо время, и когда высокая точность не требуется. Не используйте FDM, если ваше приложение требует высокой детализации, гладкой поверхности или однородных механических свойств.
Печать с использованием непрерывного армирования волокнами (CFRP)
Углеродные композиты (CFRP) представляют собой уровень сложности, превосходящий традиционные экструдированные материалы, поскольку они армируются путем непрерывного размещения волокон по всей толще напечатанной детали. CFRP обладают превосходными механическими свойствами по сравнению с неармированными экструдированными материалами.
Разработка
В дополнение к базовому экструдированному термопластичному материалу, описанная здесь система использует непрерывные волокна, такие как углеродные или стекловолокна, внедренные в напечатанную деталь. Размещение этих волокон вдоль главных осей напряжений увеличивает прочность на растяжение и модуль упругости в соответствующих направлениях. Это особенно полезно для применений, требующих упрочнения в определенных направлениях.
Области применения
Углеродные композиты (CFRP) используются в аэрокосмической отрасли.Кронштейны для крепления булавок и автомобильные конструкционные компоненты, где требуется высокое соотношение прочности к весу, заменяют некоторые легкие металлические детали.
Используемые материалы
Типичными вариантами являются конструкционные полимерные материалы (например, нейлон) в сочетании с углеродным или стекловолокном. Конечные механические свойства в значительной степени зависят как от расположения волокон, так и от их объемной доли.
Когда следует выбирать CFRP
Выбирайте углепластик (CFRP), если требуются улучшенные механические свойства по сравнению со стандартными экструдированными пластиковыми материалами; однако переход на металлы не оправдан. Кроме того, он представляет собой отличное решение для компонентов, подверженных однонаправленным нагрузкам.
Что такое ADAM (атомно-диффузионное аддитивное производство)?
ADAM — это вид аддитивного производства металлов, при котором экструдируется нить, содержащая металл, в смеси со связующим веществом.
Обзор процесса
Первым этапом создания компонента ADAM является нанесение ряда нитей на подложку, содержащую металлический порошок, смешанный со связующим веществом. После завершения всех этапов нанесения нитей производится удаление связующего вещества и спекание компонента.
В процессе спекания удаляется связующее вещество, что позволяет металлическим частицам сплавиться. Из-за усадки во время спекания перед печатью необходимо внести корректирующие изменения во все CAD-проекты.
Applications
ADAM используется для производства клиентских товаров.Вставки для металлообрабатывающих инструментов и мелкосерийные промышленные компоненты, для которых обработка на станках с ЧПУ была бы дорогостоящей или трудоемкой.
Совместимые материалы
К числу наиболее часто производимых компонентов с использованием ADAM относятся нержавеющая сталь, инструментальные стали, никелевые сплавы и другие черные металлы. Свойства металлов, полученных методом ADAM, зависят от качества спекания и результирующей плотности металлического компонента.
Когда следует выбирать ADAM
Выбирайте ADAM при производстве металлических компонентов небольшими партиями, когда традиционная обработка на станках с ЧПУ не является наиболее эффективным методом. Однако этот метод не подходит для деталей с жесткими допусками и плохо способствует получению идеально полированных поверхностей без последующей механической обработки.
Таблица результатов
| Разработка | Материалы | Силы | Точность подачи | Типичное использование |
| FDM | Термопласты | Средний | Низкий | Прототипы, приспособления |
| CFR | Полимеры, армированные волокном | Высокий | Средний | Конструкционные части |
| АДАМ | Металлические сплавы | Высокий | Средний | Металлические компоненты |
Технологии послойного спекания порошка
Процессы послойного спекания порошка используются для изготовления функциональных деталей. Послойное спекание порошка обеспечивает как превосходные механические характеристики, так и позволяет создавать сложные геометрические формы без использования традиционной оснастки.
Селективное лазерное спекание (SLS)
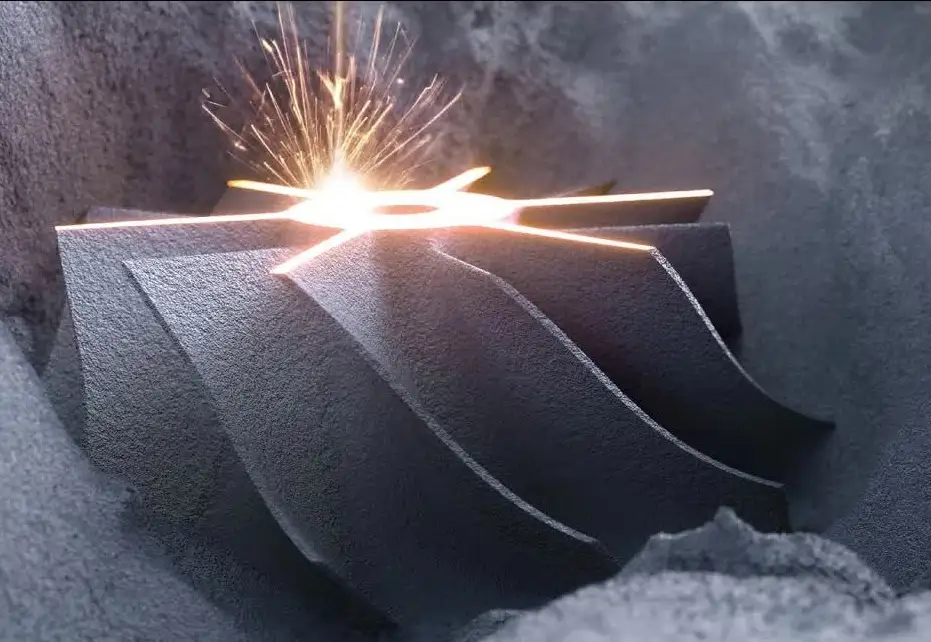
Селективное лазерное спекание – 3D-печать SLS
SLS — это процесс порошковой металлургии, в котором используется пластиковый порошок для производства прочных и функциональных деталей.
Разработка
На рабочую платформу наносится тонкий слой порошка, который затем выборочно сплавляется лазером. После завершения каждого слоя рабочая платформа опускается. Таким образом, создаются слои материала, образуя готовое изделие. Несплавленный порошок обеспечивает структурную поддержку детали, устраняя необходимость в опорных конструкциях.
Области применения
Технология SLS широко используется для создания функциональных защелок.-корпуса для корпусов, компоненты для дронов и корпуса для потребительских товаров, изготовленные на заказ.
Совместимые материалы
PA11 и PA12 — два материала на основе нейлона, широко используемые в подобных областях применения. Для повышения жесткости можно производить наполненные версии этих материалов.
Когда использовать:
Технология SLS применяется, когда требуется сложная геометрическая форма с хорошими механическими характеристиками при мелкосерийном производстве. Если же для вашего применения необходима гладкая поверхность, то технология DMLS будет лучшим вариантом.
Прямое лазерное спекание металла (DMLS)
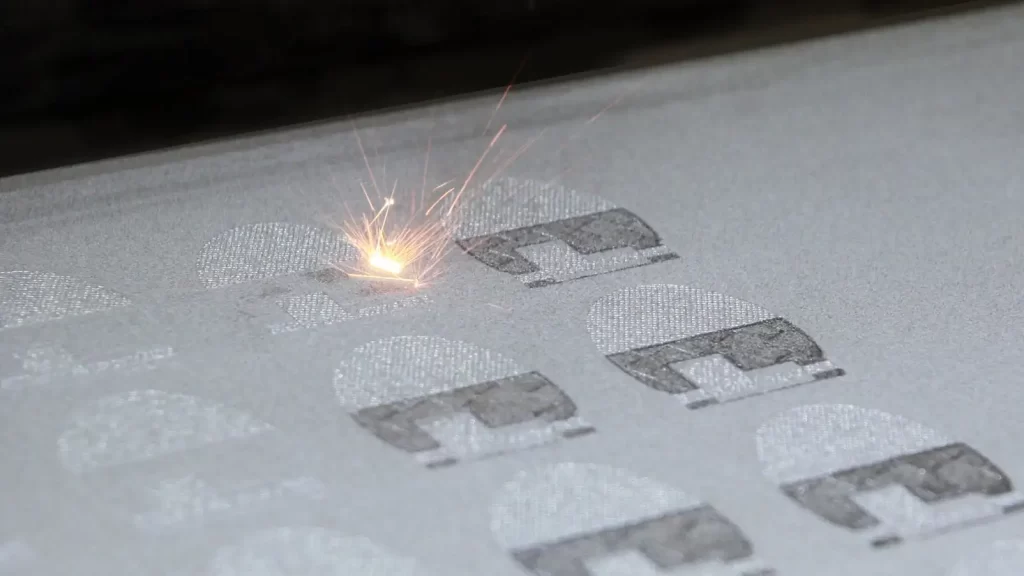
DMLS 3D-печать
Технология DMLS позволяет производить детали из полностью плотного металла методом прямого лазерного спекания.
Разработка
Мощные лазеры расплавляют металлические порошки послойно, создавая плотные металлические детали. Из-за термических напряжений, возникающих в процессе печати, необходимы опорные конструкции и контролируемое охлаждение. Для напечатанных деталей могут потребоваться последующие операции, такие как термообработка и механическая обработка.
Области применения
Технология DMLS в основном используется в аэрокосмической, автомобильной и медицинской отраслях для производства высокопрочных деталей с заданными внутренними каналами и/или оптимизированных для снижения веса.
Совместимость материалов
Титановые сплавы, алюминиевые сплавы, нержавеющая сталь и никелевые суперсплавы.
Когда следует использовать DMLS
Технология DMLS применяется, когда требуются сложные металлические конструкции, которые невозможно изготовить традиционными методами механической обработки. Из-за относительно длительного времени печати и более высоких эксплуатационных расходов технология DMLS не рекомендуется для крупносерийного производства.
Электронно-лучевая плавка (ЭЛП)
Электропневматическая плавка (ЭПМ) — это еще один метод плавления металла. В ЭПМ используется электронный луч, а не лазер.
Разработка
В вакуумной среде электронный пучок последовательно расплавляет металлический порошок слой за слоем. Вакуумная среда минимизирует окисление и остаточные напряжения в готовой детали.
Области применения
Технология EBM обычно используется в аэрокосмической отрасли и при производстве медицинских имплантатов, где сохранение целостности материала и внутренней структуры имеет решающее значение.
Совместимые материалы
Кобальто-хромовые сплавы и титановые сплавы.
Когда использовать доказательную медицину (EBM)?
Метод EBM (электронно-лучевая плавка) предпочтительнее, если необходимо изготавливать детали с толстым сечением или когда приоритетом является минимизация напряжений. Однако, если требуется более тонкая обработка поверхности деталей, предпочтительнее использовать метод DMLS (динамическое лазерное спекание).
Резюме
| Разработка | Материалы | Силы | Точность подачи | Типичное использование |
| SLS | нейлон | Высокий | Средний | Функциональные пластиковые детали |
| ДМЛС | Драгоценные металлы | Очень высоко | Высокий | Компоненты для авиакосмической промышленности |
| EBM | Драгоценные металлы | Очень высоко | Средний | Медицинские имплантаты |
Технологии светоотверждения
Главное преимущество процессов светоотверждения заключается в том, что они позволяют получить наиболее детализированную, тончайшую поверхность и высочайшее визуальное качество. В процессах светоотверждения используется жидкая смола, которая затвердевает под воздействием света. Светоотверждение обычно используется для изготовления прототипов. Его ни в коем случае нельзя использовать для изготовления конструкционных деталей.
Стереолитография (SLA)
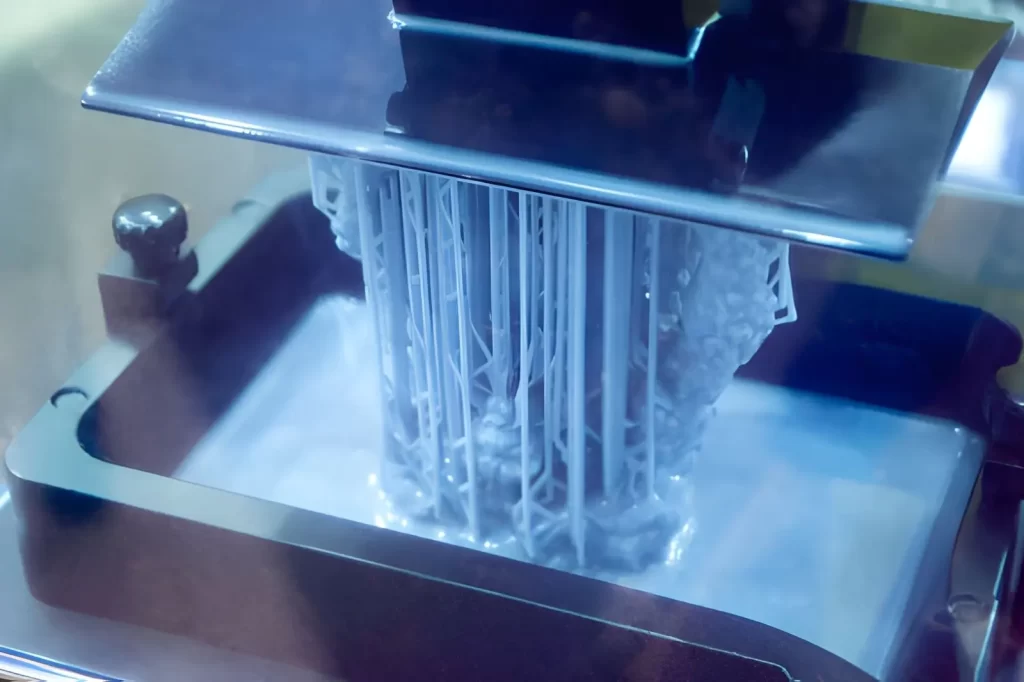
Фотополимерная SLA 3D-печать
Методология
В стереолитографии (SLA) слои жидкой смолы отверждаются с помощью УФ-лазера. Каждый слой наносится на поверхность смолы, затвердевает, а затем наносится следующий слой. После печати модель промывается для удаления незатвердевшей смолы, а затем подвергается УФ-отверждению для стабилизации.
Области применения
Области применения SLA-технологии включают создание моделей внешнего вида, изготовление моделей для литья, а также медицинских и стоматологических моделей. Как правило, SLA-технология используется в тех случаях, когда требования к качеству/чистоте поверхности и/или детализации важнее механических свойств. Кроме того, инженеры могут использовать SLA-технологию для проверки конструкции перед изготовлением оснастки.
Подходящие материалы
Фотополимерные смолы, используемые для стереолитографии, разработаны для имитации свойств пластиковых материалов, таких как АБС-пластик или полипропилен. Хотя некоторые смолы имеют более жесткую структуру, все фотополимеры демонстрируют хрупкость по сравнению со своими аналогами в конструкционных пластиках.
Когда использовать стереолитографию (SLA)?
Если вам требуется гладкая поверхность и точная проработка деталей, выбирайте стереолитографию (SLA). Не выбирайте этот процесс, если ваше конечное изделие будет подвергаться механическим нагрузкам или термическому воздействию.
Цифровая обработка света (DLP)
Процесс 3D-печати DLP
Альтернативное изображение: На картинке показан процесс 3D-печати методом DLP (цифровая обработка света), в ходе которого 3D-принтер активно создает детализированный объект слой за слоем.
Методология
В технологии цифровой обработки света (DLP) весь слой жидкой смолы отверждается одновременно с помощью проектора. В отличие от технологии SLA, где лазер обводит отдельные поперечные сечения слоя смолы, в DLP используется одна вспышка для экспонирования всего слоя смолы. Таким образом, цифровая обработка света обеспечивает повышенную эффективность и особенно полезна для одновременного изготовления нескольких деталей.
Области применения
Технология цифровой обработки света (DLP) успешно применяется для изготовления зубных моделей, небольших брекетов и ювелирных шаблонов. Кроме того, цифровая обработка света используется для серийного производства мелких, детализированных деталей.
Подходящие материалы
Хотя для обоих случаев доступно несколько типов смолы. SLA и DLP, Они относятся к одному семейству фотополимерных смол. Среди доступных вариантов — жесткие, гибкие и литьевые смолы; однако, как и в случае со стереолитографией, механическая прочность остается относительно низкой.
Когда использовать DLP
Если время важнее точности поверхности, выбирайте технологию цифровой обработки света (DLP). DLP хорошо подходит для мелких деталей, требующих высокой детализации.
Резюме
| Разработка | Материалы | Силы | Точность подачи | Типичное использование |
| SLA | Смола | Низкий–Средний | Высокий | Визуальные прототипы |
| DLP | Смола | Низкий–Средний | Высокий | Мелкие детализированные детали |
| ПолиДжет | Многокомпонентная смола | Низкий | Очень высоко | Концептуальные и дизайнерские модели |
Попробуйте Пролеан прямо сейчас!
Передовые порошковые процессы
Эти процессы позволяют компаниям перейти от разработки прототипов к реальному промышленному производству. Данный процесс может быть полезен для серийного производства и обеспечивать лучшие результаты для функциональных деталей, чем печать смолой.
Многоструйный термоядерный синтез (MJF)
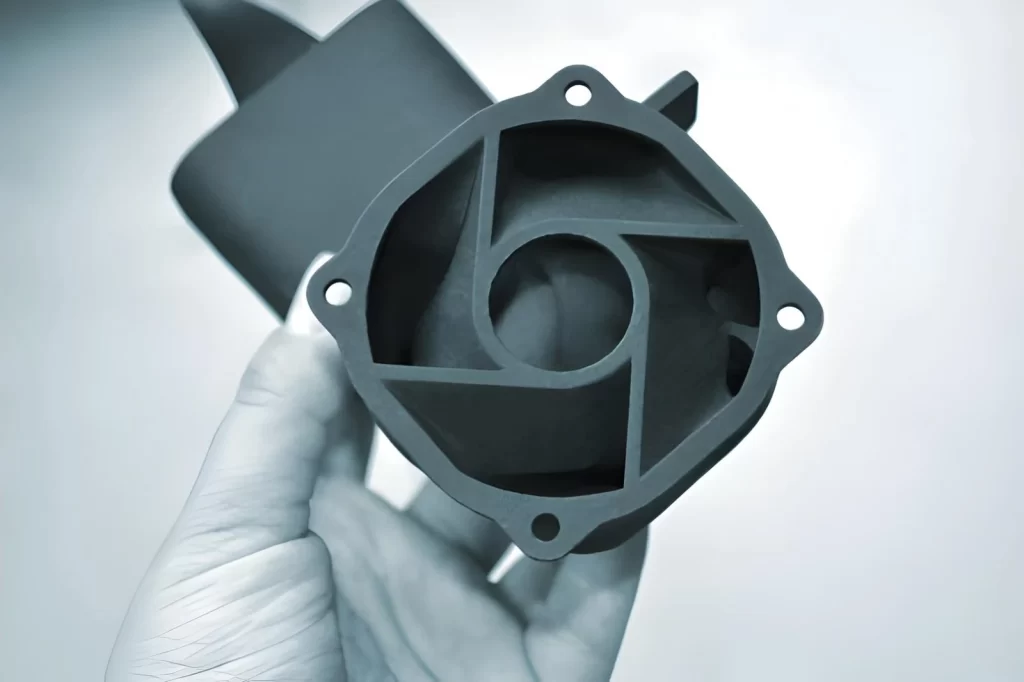
Деталь из полиамида, напечатанная на 3D-принтере компанией MJF.
Разработка
Процесс многоструйной сварки использует слои нейлонового порошка, которые распределяются по одному за раз. Каждый слой обрабатывается печатающей головкой, которая наносит сварочный агент на нужную область, а затем склеивает порошок термическим способом. Все слои обрабатываются с одинаковой скоростью, что обеспечивает однородность детали.
Области применения
Функциональные детали конечного назначения, такие как корпуса, зажимы и соединители. Используются в среднесерийном производстве компонентов, требующих стабильного качества конструкции.
Материалы
Нейлон PA12, ТПУ, полипропилен используются в отдельных системах. Эти материалы обладают хорошей прочностью и износостойкостью, необходимыми для деталей, используемых в реальных условиях.
Когда использовать
Если вашей компании требуется стабильное производство пластиковых деталей производственного класса, но при этом необходимо получать их быстрее, чем при использовании процесса SLS, используйте многоструйный процесс термопластичного спекания.
Распыление связующего
Разработка
Технология струйной печати связующим веществом позволяет послойно наносить жидкое связующее вещество на порошкообразный материал. После печати деталь становится чрезвычайно хрупкой и должна пройти дополнительную обработку, такую как спекание или отверждение, для достижения полной прочности.
Области применения
Литейные формы, металлические детали и крупносерийное производство. Струйная печать связующим веществом используется для изготовления сложных форм с меньшими затратами, чем при использовании других методов.
Материалы
Металлы, песок, керамика. Свойства конечного продукта в значительной степени зависят от методов постобработки.
Когда использовать
Используйте струйную печать связующим веществом, когда низкая себестоимость единицы продукции и большие объемы партий важнее, чем требования к прочности и/или допускам.
Резюме
| Разработка | Материалы | Силы | Точность подачи | Типичное использование |
| МЖФ | Нейлон, ТПУ | Высокий | Высокий | Функциональные производственные детали |
| Связующее струйное | Металл, песок | Средний | Средний | Литье и серийное производство деталей |
Что следует учитывать при выборе типа технологии 3D-печати
Инженеры выбирают подходящий метод 3D-печати, сравнивая требования к детали с возможностями и ограничениями каждого процесса. Например, Металлическая 3D-печать Этот метод выбирают, когда деталь требует высокой прочности, термостойкости или сложных внутренних элементов. Неправильный выбор процесса может привести к деформации, плохой подгонке, низкой прочности или необходимости дополнительной финишной обработки.
Для определения наиболее подходящего процесса инженеры оценивают следующие четыре ключевых фактора:
Функции детали и условия нагрузки
Будет ли эта деталь выполнять функциональную роль? Или просто демонстрировать свою задуманную форму?
Многие отказы компонентов, изготовленных с помощью 3D-печати, происходят из-за выбора процесса исключительно по эстетическим соображениям, а не по функциональным характеристикам.
Для изготовления конструкционных компонентов обычно используются такие процессы, как селективное лазерное спекание (SLS), струйная печать материалами (MJF) или печать металлом. Хотя компоненты, изготовленные методом FDM и методом печати смолой, не несущие нагрузку, могут подходить для некоторых применений, они плохо работают под нагрузкой или при длительном воздействии внешних факторов.
Для компонентов сборки, включающих движение (например, шарниры, оси вращения и т. д.) или другие механизмы, где детали должны правильно подходить друг к другу, ориентация слоев может ограничивать успешную сборку с использованием технологии послойного наплавления (FDM) и стереолитографии (SLA).
Выбор материалов и поведение деталей
Хотя выбор материалов схож для различных процессов 3D-печати, печатные материалы обладают различными механическими свойствами и физическими характеристиками в зависимости от специфики процесса. Например, хотя разные нейлоновые порошки могут выглядеть одинаково, их механические свойства значительно различаются в зависимости от процесса производства, то есть, SLS, MJF или литье под давлением.
Детали, изготовленные методом стереолитографии (SLA) и цифровой обработки света (DLP) на основе фотополимеров, обладают привлекательной поверхностью, однако имеют ограниченную ударопрочность. Как правило, они считаются хрупкими и склонными к растрескиванию при нормальных условиях эксплуатации.
Порошковые процессы с использованием нейлона (например, SLS/MJF) обеспечивают повышенную гибкость при изгибе и износе; однако эти преимущества уменьшаются с увеличением нагрузки и/или продолжительности воздействия. Металлические детали, изготовленные методом печатного станка, обладают высокими механическими свойствами; однако последующие операции (термическая обработка, механическая обработка и т. д.) могут существенно повлиять на конечные механические свойства.
Проблемы толерантности и соответствия
Проблемы с подгонкой деталей являются наиболее распространенной проблемой при производстве функциональных деталей, напечатанных на 3D-принтере. К ним относятся отверстия недостаточного размера, смещение сопрягаемых поверхностей, требующее ручной корректировки перед успешной сборкой и т. д.
Для создания сборок, состоящих из мелких элементов и требующих жестких допусков, необходимы высокоточные технологии печати. Стереолитография (SLA) и PolyJet относятся к числу современных технологий с высочайшей точностью, позволяющих создавать функциональные сборки.
Толщина слоя и качество печати могут влиять на точность размеров при послойном наплавлении (FDM). Детали из металла, изготовленные методом аддитивного производства, часто требуют последующей механической обработки, если в проектируемой геометрии присутствуют сопрягаемые поверхности или жесткие допуски.
Отделка поверхности и внешний вид
Хотя качество обработки поверхности в первую очередь является эстетическим аспектом, оно также влияет на герметичность, фрикционные свойства и требования к последующей обработке. Гладкие поверхности получаются на фотополимерных печатных деталях, созданных с помощью стереолитографии (SLA) и цифровой обработки света (DLP); однако на таких деталях часто остаются следы поддерживающих слоев, которые необходимо удалить. Все детали, напечатанные методом послойного наплавления (FDM), имеют видимые линии слоев, особенно в изогнутых областях.
Детали, напечатанные методом селективного лазерного спекания (SLS) и многоструйного плавления (MJF), имеют зернистую текстуру поверхности, обусловленную распределением размеров частиц порошка, используемого в процессе аддитивного производства. В большинстве случаев для получения желаемой чистоты поверхности металлических деталей, изготовленных методом печатной формы, требуется послепечатная механическая обработка или абразивная обработка, если важна эстетика.
Количество и стоимость одной детали
Затраты значительно меняются в зависимости от количества изготавливаемых деталей. Процесс, который дешев для одной детали, может стать дорогим в больших масштабах. Технологии FDM и SLA подходят для изготовления единичных прототипов или проверки конструкции. SLS и MJF становятся более эффективными, когда в одну сборку включается несколько деталей. Металлическая печать обходится дорого в расчете на одну деталь, поэтому она используется только тогда, когда геометрия это оправдывает.
Попробуйте Пролеан прямо сейчас!
Сколько стоит 3D-принтер?
Стоимость 3D-принтеров зависит от типа оборудования и способа его использования. Некоторые недорогие модели позволяют изготавливать простые объекты и обычно стоят от 500 до 5,000 долларов. Промышленные станки значительно дороже и используются для производства деталей для реальных изделий.
Базовые FDM-принтеры
Эти станки предназначены для изготовления очень простых форм в качестве недорогих прототипов для концептуальных проектов. Поэтому их можно приобрести менее чем за 1,000 долларов. Однако эти станки не могут производить прочные детали или детали, требующие высокой точности.
Промышленные FDM-принтеры
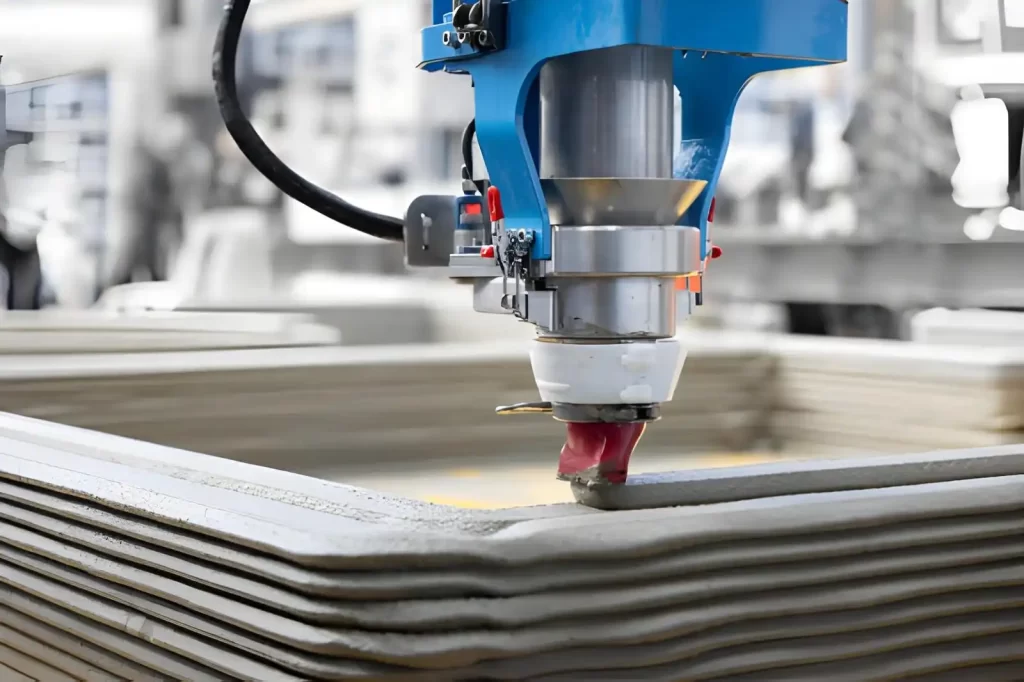
3D-печать стеновых конструкций
Эти станки используются на различных производственных предприятиях, в том числе и на заводских цехах. Стоимость промышленной модели сильно варьируется в зависимости от требуемого качества. Как правило, стоимость промышленных FDM-принтеров варьируется от 10 000 долларов до сотен тысяч. В целом, промышленные FDM-принтеры обеспечивают более качественную и надежную печать, чем их настольные аналоги.
Смоляные SLA/DLP-принтеры
Эти станки лучше всего подходят для создания моделей с чрезвычайно детализированными поверхностями. Стоимость станков такого типа сильно варьируется. В зависимости от того, выберете ли вы модель для личного или коммерческого использования, цены могут варьироваться от нескольких тысяч до нескольких сотен тысяч долларов. Модели на основе смолы, как правило, не выдерживают физических нагрузок или деформаций.
Установки для селективного лазерного спекания (SLS).
При сравнении SLA против FDM, Системы SLS — это крупномасштабные промышленные машины, специально разработанные для производства деталей из твердого нейлона. Из-за сложности технологического процесса цены на такие машины, как правило, сильно различаются. Их стоимость может превышать 100 000 долларов. Эти станки лучше всего подходят для производства функциональных деталей и небольших партий.
3D-принтеры MJF
Принтеры MJF работают аналогично машинам SLS и, следовательно, также классифицируются как промышленные машины. По цене они относительно близки к машинам SLS, но немного дешевле. Как MJF, так и SLS-принтеры печатают несколько деталей одновременно и производят детали с идентичными характеристиками (т.е., свойствами материала).
Металлические 3D-принтеры (DMLS/EBM)
Металлическая 3D-печать представляет собой одно из самых крупных вложений из-за чрезвычайно высокотехнологичного дизайна и функциональности каждого изделия. Стоимость отдельных металлических изделий может составлять от 500 000 до более чем 1 миллиона долларов. Металлическая 3D-печать в основном используется в аэрокосмической отрасли, медицине и/или высокопроизводительном машиностроении.
Дополнительные расходы
Помимо стоимости нового 3D-принтера, существуют и другие расходы, связанные с его использованием, включая сырье, техническое обслуживание и послепечатную обработку. Некоторые производители сообщают, что при использовании промышленного 3D-принтера на операции финишной обработки приходится больший процент от общей стоимости, чем на первоначальную 3D-печать. Однако последние достижения, такие как гибридное производство (3D-печать в сочетании с обработкой на станках с ЧПУ) и многокомпонентная печать, позволяют повысить точность, качество поверхности и эффективность производства.
Boda Tech: Услуги 3D-печати на заказ для проектов от прототипов до серийного производства.
3D-печать — это практичный способ превращения CAD-проектов в реальные детали для тестирования и производства. В зависимости от прочности детали, детализации и требований к материалу используются различные методы, такие как FDM, SLA, SLS, MJF и печать металлом.
Каждый процесс имеет свое применение. FDM и SLA распространены для быстрого создания прототипов, в то время как SLS, MJF и металлическая печать лучше подходят для прочных и функциональных деталей. Выбор правильного метода помогает избежать проблем с подгонкой, прочностью и качеством поверхности.
В Boda Tech мы предлагаем надежные решения. Услуги 3D печати Для изготовления прототипов на заказ и деталей для конечного использования. Наша команда подбирает наиболее подходящий процесс и материал в соответствии с вашими требованиями к дизайну, чтобы обеспечить поставку точных, готовых к производству компонентов.