
Термопластик из полиэтилена высокой плотности (HDPE) широко используется в литье под давлением. Он очень прочный, долговечный и экономичный. Кроме того, он обладает превосходной ударопрочностью и защитой от влаги. Эти свойства делают его уникальным для упаковочного, автомобильного и промышленного использования. Материал обычно плавится при температуре от 180°C до 280°C и впрыскивается в форму для придания формы определенным дизайнерским изделиям.
Porlean Tech специализируется на воплощении ваших дизайнерских замыслов в высокопроизводительные компоненты. Если вам нужны индивидуальные детали из литьевого формования HDPE для промышленных, автомобильных и упаковочных приложений, в этом руководстве объясняется, как опыт Boda Tech в производстве по запросу обеспечивает точность, масштабируемость и экономию за счет масштаба.
Что такое литье под давлением полиэтилена высокой плотности?
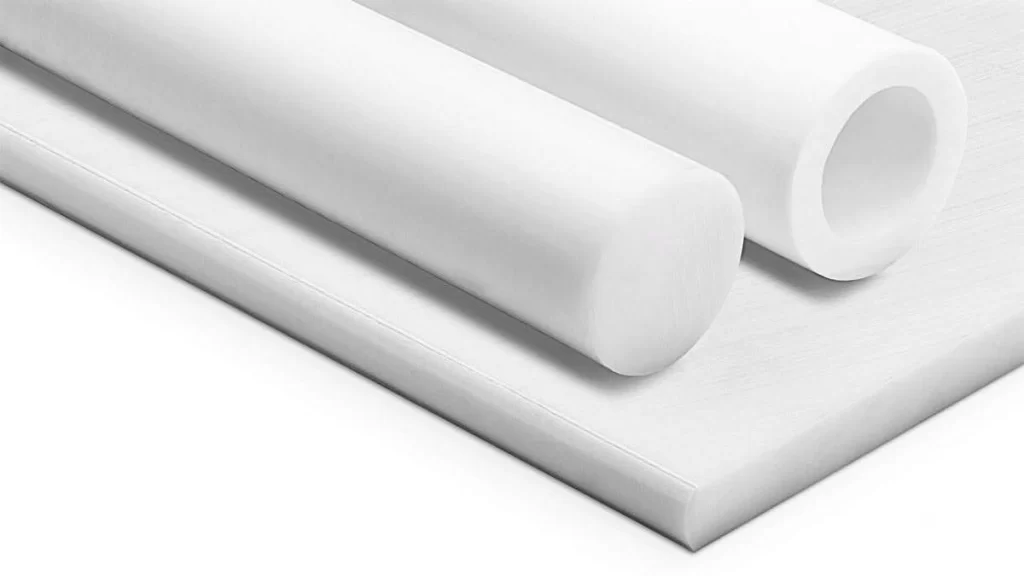
HDPE в сыром виде
Проектирование деталей/изделий из HDPE посредством литье под давлением является обычной практикой. Процесс расплавляет HDPE и впрыскивает его в форму, где он охлаждается. Как правило, материал чрезмерно используется в HD-контейнерах, бутылках, трубах и автомобильных компонентах. Тем не менее, HDPE дает усадку из-за высокой скорости теплового расширения. Адекватное охлаждение и высокотехнологичное литье под давлением для учета изменений дизайна могут помочь точно сформировать продукт.
В Boda Tech мы не просто предлагаем услуги по формованию полиэтилена высокой плотности. Помимо формования, наша команда предоставляет комплексную поддержку в проектировании и производстве. Мы гарантируем, что все детали, которые вы получите, будут высочайшего качества и будут работать так, как задумано, чтобы гарантировать ваше применение.
Вместо того чтобы тратить время на поиски предприятий по литью ПНД под давлением, обратитесь в компанию Boda Tech, получите бесплатный анализ DFM, доступ к впечатляющей производственной сети и скидки на оптовые/крупные партии.
Наши инженеры управляют всем, от проектирования пресс-форм до логистики. Позвольте нам помочь вам достичь желаемых результатов, превратив ваши проекты в практические продукты. Начните свой проект HDPE сегодня!
Каковы преимущества использования материала HDPE для литья под давлением?
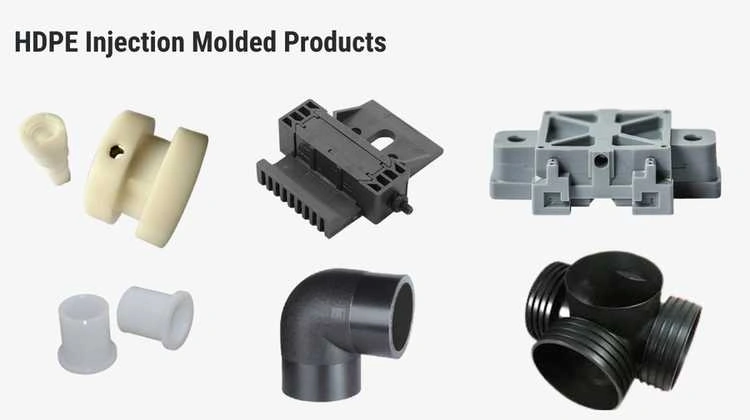
Изделия из литьевого формования из HDPE
Преимущества
Несмотря на высокую прочность и долговечность, HDPE имеет много других привлекательных особенностей. Например:
Доступные производственные затраты
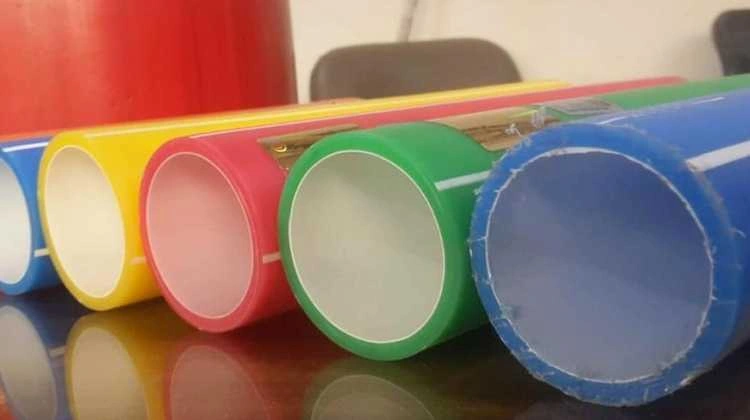
Цветные трубки из полиэтилена высокой плотности
HDPE — наименее дорогой тип, используемый для литья под давлением по сравнению с другими промышленными пластиковыми материалами. Его себестоимость ниже, чем у многих специализированных полимеров. Поэтому он экономичен для массового производства. Более того, его большая доступность делает его разумным выбором. Независимо от объема, нужны ли вам небольшие или большие партии, наше предприятие поможет минимизировать отходы материала, чтобы ваши затраты на единицу продукции оставались конкурентоспособными.
Получите ценную информацию о литье тефлона под давлением в нашем подробном руководстве.
Высокая устойчивость к ударам и нагрузкам
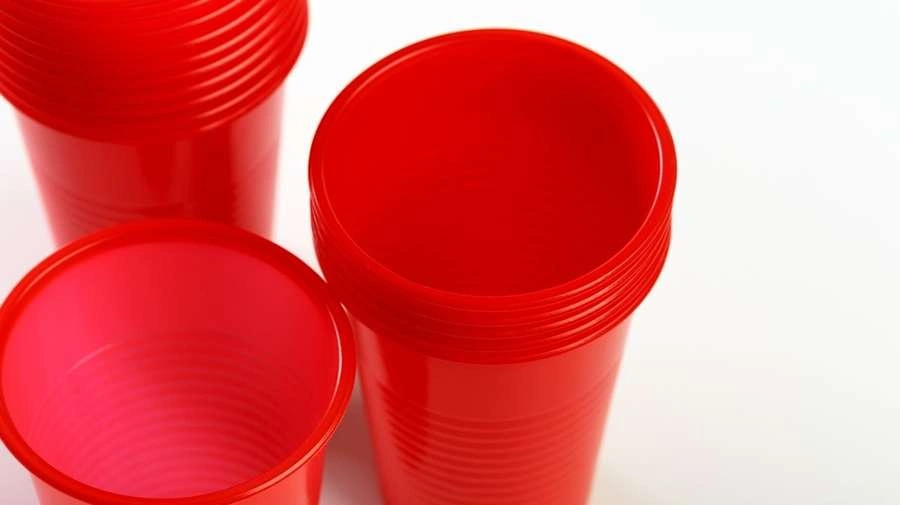
Одноразовые стаканчики из ПЭВП
HDPE — легкий материал, состоящий из высокой прочности на разрыв и превосходной ударопрочности. Он может выдерживать значительное использование без трещин и поломок. Эти характеристики делают его идеальным для создания прочных компонентов, таких как контейнеры, автомобильные изделия и детали промышленного оборудования.
Устойчивость к химикатам и влаге
HDPE устойчив к сильным окисляющим кислотам (например, концентрированной серной кислоте, азотной кислоте) и углеводородам (например, бензину). Он не впитывает воду во влажных условиях. Таким образом, он предотвращает набухание и деградацию. Благодаря этим свойствам HDPE идеально подходит для использования в резервуарах для хранения химикатов и для наружного применения.
Мы закупаем материалы у сертифицированных органов. Наша команда гарантирует, что разработанные компоненты HDPE выдерживают удары, химикаты и влагу.
Недостатками
Вот недостатки литья под давлением HDPE:
Уязвимость к теплу и тепловому расширению
HDPE расширяется во время плавления. Это влияет на размерную точность деталей после формования. Детали могут деформироваться и сжиматься, если не используется адекватное охлаждение и конструкция формы.
Мы интегрируем анализ течения литья и конструкции каналов охлаждения для уменьшения коробления даже тонкостенных деталей.
Трудно связать
Склеивать или покрывать HDPE клеями относительно сложно из-за низкой поверхностной энергии. Наше предприятие обычно использует специализированные методы ультразвуковой сварки и механические крепежные элементы (блокировки) в вашей конструкции для упрощения сборки.
Легковоспламеняющийся материал
Чистый HDPE горюч, но в некоторых сортах является самозатухающим (например, UL 94 HB). Горючесть зависит от добавок. Если вам нужен огнестойкий HDPE, доверьтесь Boda Tech, поскольку мы поставляем сертифицированные сорта и рекомендуем альтернативы, такие как PPSU, для случаев использования при высоких температурах.
Попробуйте Пролеан прямо сейчас!
Руководство по литью под давлением HDPE: пошаговое руководство
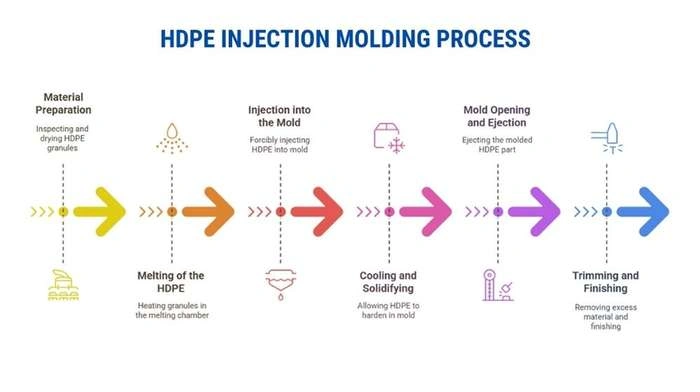
Процесс литья под давлением HDPE
Процесс литья под давлением HDPE сложен и часто требует большого опыта. Boda Tech предоставляет комплексную поддержку от проектирования до формирования конечного продукта. Вот возможности, которые отличают нас от других поставщиков услуг литья под давлением.
- После загрузки файла CAD наши инженеры предоставят бесплатный анализ DFM. Мы оптимизируем толщину стенки, расположение литников и углы уклона.
- Вы можете выбрать из более чем 20 вариантов марок HDPE или позвольте нам порекомендовать идеальную смолу для вашего применения.
- Закажите 10 или 10,000 9001 деталей с гарантированной стабильностью. Наши сертифицированные по ISO XNUMX предприятия позволяют нам соответствовать вашим спецификациям.
- У нас был большой список вариантов отделки. Вы можете добавить нити, логотипы или огненную обработку к готовым деталям для бесшовной интеграции в ваш продукт.
Давайте обсудим типичные этапы изготовления изделий методом литья под давлением из полиэтилена высокой плотности:
Подготовка материала
Во-первых, HDPE сырье для литья под давлением в виде гранул осматривается и высушивается для удаления влаги. Затем хранится в грануляционном силосе. Далее транспортируется в другие секции для обеспечения контролируемой обработки.
Плавление HDPE
После того, как гранулы помещены в плавильную камеру, они нагреваются для разжижения гранул. Он подается в шнековое устройство. Вращающийся шнек обеспечивает равномерный нагрев и постоянный поток расплавленного HDPE.
Впрыск в форму
Предварительно нагретый и сжиженный HDPE принудительно впрыскивается в предварительно сформированную форму под высоким давлением. Правильное заполнение и контролируемая скорость впрыска исключают воздушные карманы.
Охлаждение и затвердевание
Форма охлаждает HDPE, позволяя ему затвердеть в форме. Адекватный контроль температуры обуславливает равномерное затвердевание и сводит к минимуму вероятность усадки, деформации и коробления HDPE при дальнейшем охлаждении.
Открытие пресс-формы и выброс
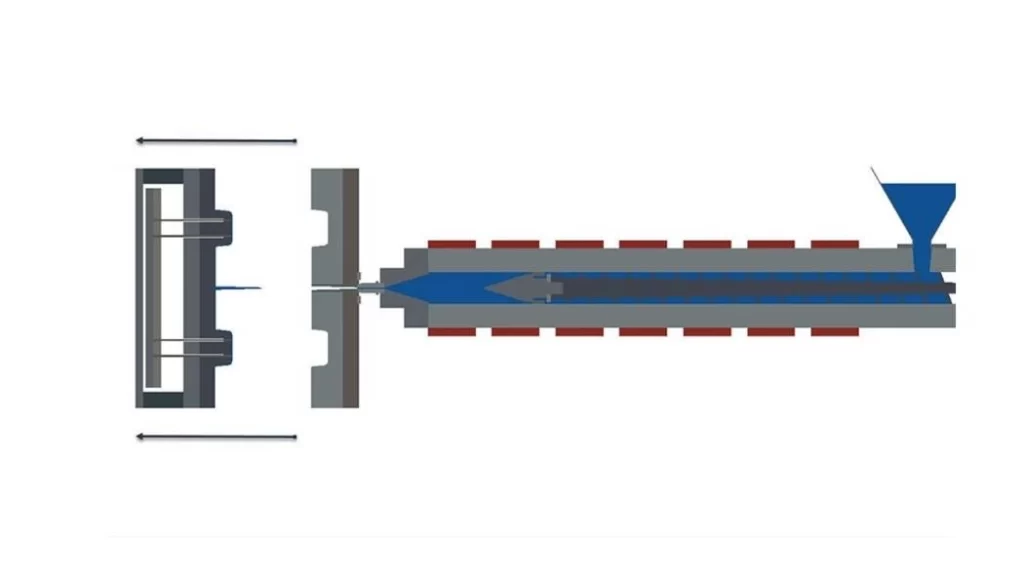
Иллюстрация открытия формы
Нужная форма достигается после контролируемого охлаждения. Деталь осторожно выталкивается из формы. Правильное обращение и выталкивание детали приводит к получению деталей без сложных и нежелательных деформаций.
Обрезка и отделка
Нежелательный материал, такой как облой или грубые края, удаляется. Кроме того, включаются финишные обработки, такие как снятие заусенцев, полировка и нанесение покрытия, чтобы сделать продукт эстетически привлекательным. Помимо эстетики, они еще больше улучшают характеристики деталей/предметов.
Попробуйте Пролеан прямо сейчас!
Проектирование литья под давлением HDPE: лучшие советы для создания безупречных деталей
Давайте рассмотрим некоторые принципы проектирования, которые помогут сделать детали правильно. Также мы рекомендуем вам взглянуть на наше подробное руководство по литье поликарбоната под давлением.
Толщина стенки
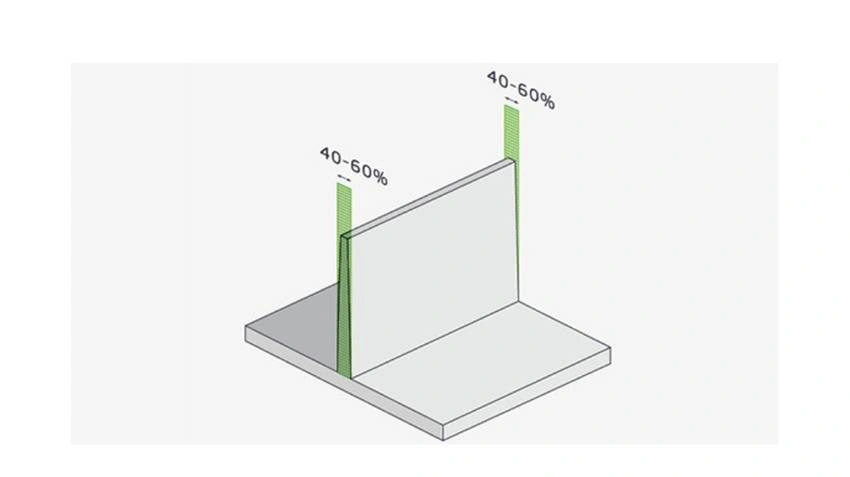
Толщина стенки литья под давлением
Если вы хотите получить равномерное охлаждение и отсутствие утяжин, то стенки конструкции должны быть одинаковой толщины. Идеальная толщина стенки для HDPE должна быть от 0.76 мм до 3.18 мм, поскольку эти материалы обладают невероятным соотношением прочности и дефектов. Если толщина стенки должна изменяться, сохраняя однородность, то это следует делать постепенно (менее 10 градусов), а изменение толщины стенки должно быть в пределах 10-15% от номинальной толщины.
усадка
HDPE усаживается больше всех пластиков, примерно на 1.5–3%. Чтобы предотвратить проблемы с размером, контролируйте, как используются настройки давления упаковки и удержания, регулируйте положение литников для более толстых областей и точно настраивайте время охлаждения. Кроме того, при проектировании пресс-формы необходимо сделать допуски для более тонких стенок, чтобы они быстрее охлаждались.
Радиус острых углов
Острые углы трудно формировать из-за их значительной жесткости. Внутренний радиус не менее 25 процентов толщины стенки должен быть добавлен для усиления углов. Детали с достаточной прочностью должны быть подняты до 75% для улучшения сопротивления.
Угол уклона
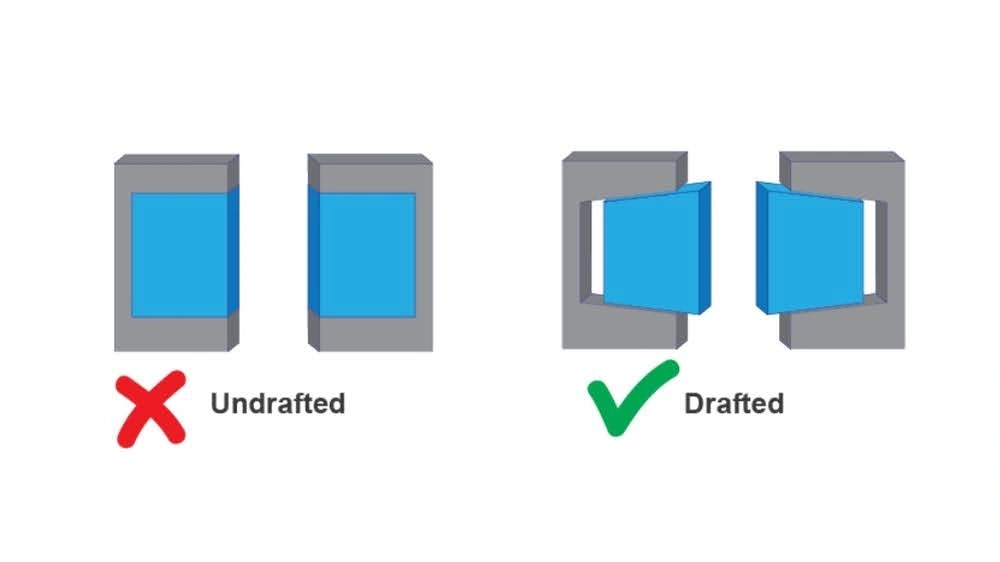
Угол наклона литья под давлением
Для оптимального выталкивания деталей из HDPE из формы необходимо применить сужающиеся края к вертикальным стенкам. Базовые формы могут использовать уклон 0.5-1.0 градуса на сторону. Более сложные формы и глубокая полость могут потребовать 1.5-2.0 градуса для правильного выталкивания детали.
Допуски
Жесткие допуски могут быть труднодостижимы из-за проблем с усадкой и охлаждением. Для большинства компонентов коммерческие допуски ~±0.2 мм достаточны. Однако некоторые критические характеристики могут потребовать точности пресс-формы ~±0.05 мм. Сверхжесткие допуски (<±0.025 мм) возможны только при исключительно высоком качестве пресс-формы.
Распространенные проблемы при литье под давлением HDPE и способы их преодоления
Проектирование деталей из HDPE иногда может быть проблематичным. Неправильное обращение при формовании может привести к деформации деталей, их хрупкости и нестабильности. Давайте рассмотрим некоторые распространенные проблемы и их соответствующие решения.
Деформация и усадка
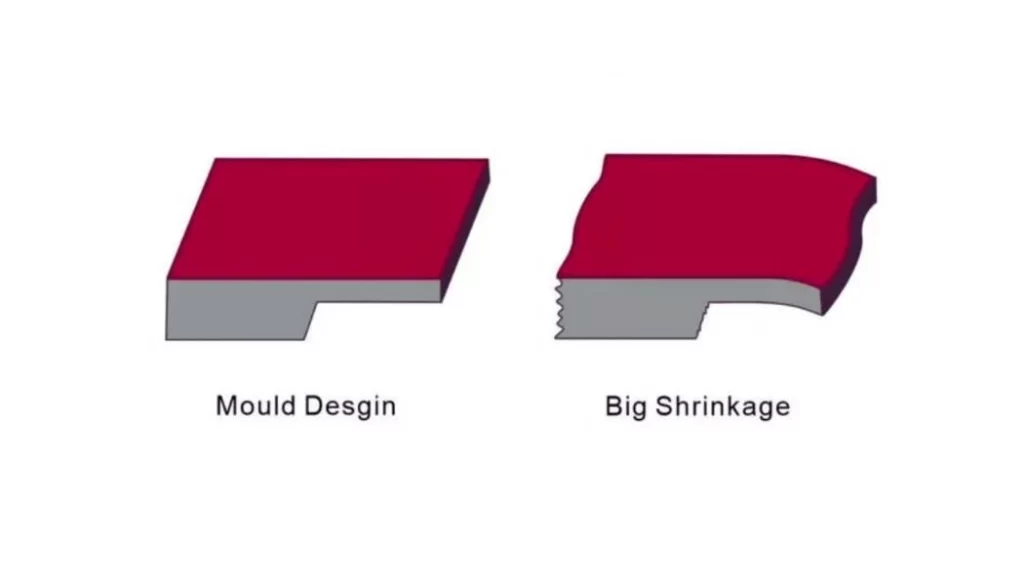
Усадка пресс-формы
Детали из литьевого формования HDPE деформируются и дают усадку. Это часто приводит к искажению размеров из-за неравномерного охлаждения. Материал имеет относительно высокую скорость усадки, обычно от 1.5% до 3%.
Решения:
- Избегайте неравномерного охлаждения и поддерживайте равномерную толщину стенок.
- Используйте оптимальное время охлаждения и правильное положение затвора для эффективного потока материала.
- Применяйте давление упаковки и удержания, чтобы минимизировать последствия усадки.
Ухудшение качества поверхности
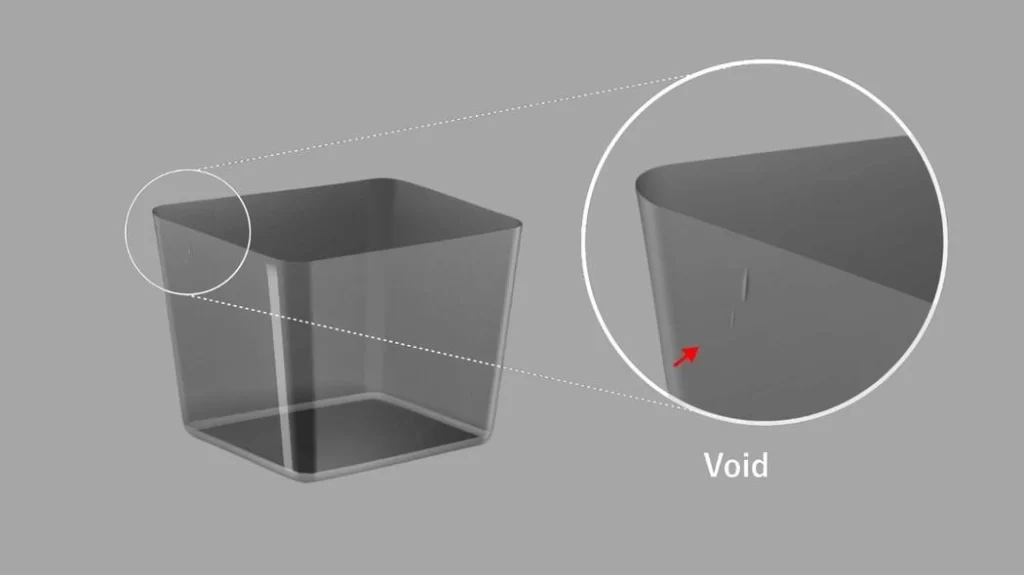
Пустоты в литьевой детали
HDPE имеет низкую поверхностную энергию. Он более восприимчив к неровным, тусклым текстурам из-за плохой адгезии покрытий.
Решения:
- Улучшите качество отделки за счет использования высокополированных поверхностей форм.
- Увеличьте скорость наполнения и давление впрыска.
- Для лучшей адгезии поверхности используйте последующую обработку, например, пламенную.
Высокая поверхностная мишура
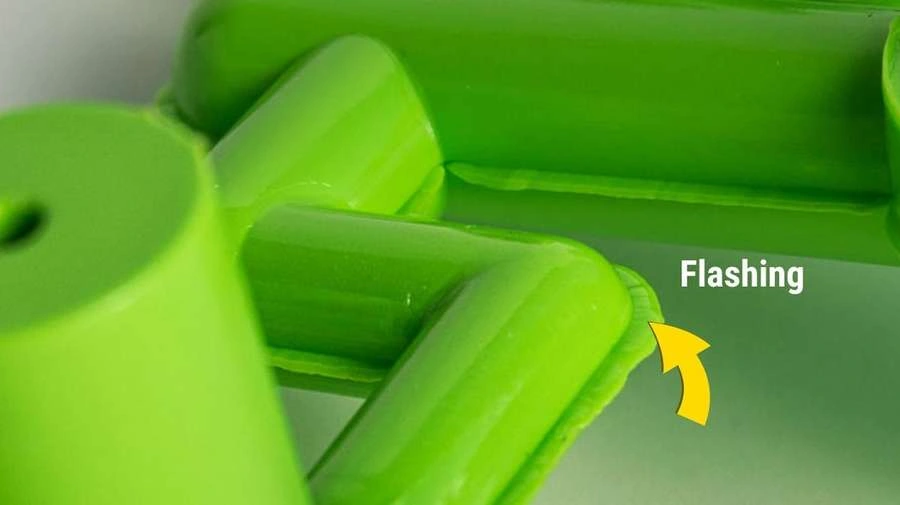
Часть мигает
Вытекание материала происходит при его утечке через края полости формы.
Решения:
- Предотвратите утечку материала, плотно закрепив форму.
- Если давление впрыска слишком высокое, уменьшите его.
- Если края формы изношены, их необходимо проверить, отремонтировать и заменить.
Хрупкие и слабые детали
Детали из HDPE могут потерять прочность, если охлаждаются слишком быстро. Кроме того, внутренние напряжения, образующиеся из-за неправильного охлаждения, могут привести к проблемам с формованием.
Решение:
- Сбалансируйте скорость охлаждения, чтобы процесс затвердевания был постепенным. Это поможет вам предотвратить внутренние напряжения и деформацию.
- Отрегулируйте температуру расплава до 180–230 °C.
- Для регулировки внутренних напряжений и повышения прочности детали применяется отжиг.
Альтернативные материалы HDPE в литье под давлением
HDPE предлагает много преимуществ, но он может не работать в каждой ситуации. Вы можете рассмотреть другие варианты из некоторых лучший материал для литья под давлением, как полипропилен (ПП) и нейлон. Эти материалы могут быть приемлемыми вариантами для вашего проекта.
Полипропилен (ПП / PP):
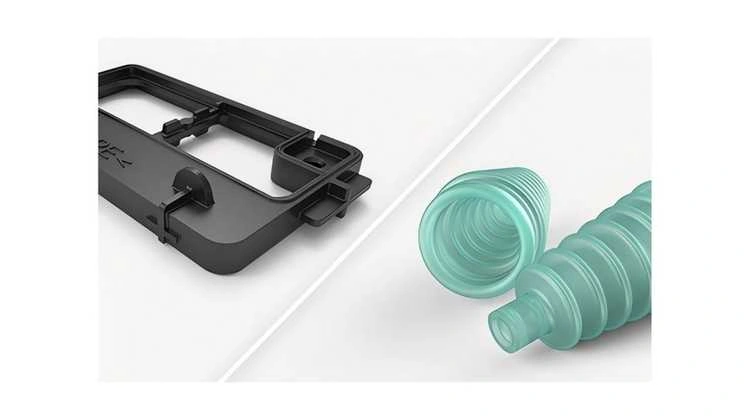
Детали из полипропилена (ПП), полученные литьем под давлением
Полипропилен — прочный, но легкий пластик. Он сравнительно доступен по цене и обладает хорошей влагостойкостью. Он имеет поверхность с низким коэффициентом трения. Кроме того, он помогает перемещать такие компоненты, как живые шарниры. Если вы ищете материал, близкий к HDPE, но вам нужна более высокая химическая стойкость и гибкость, то вам не нужно искать дальше, чем PP.
нейлон
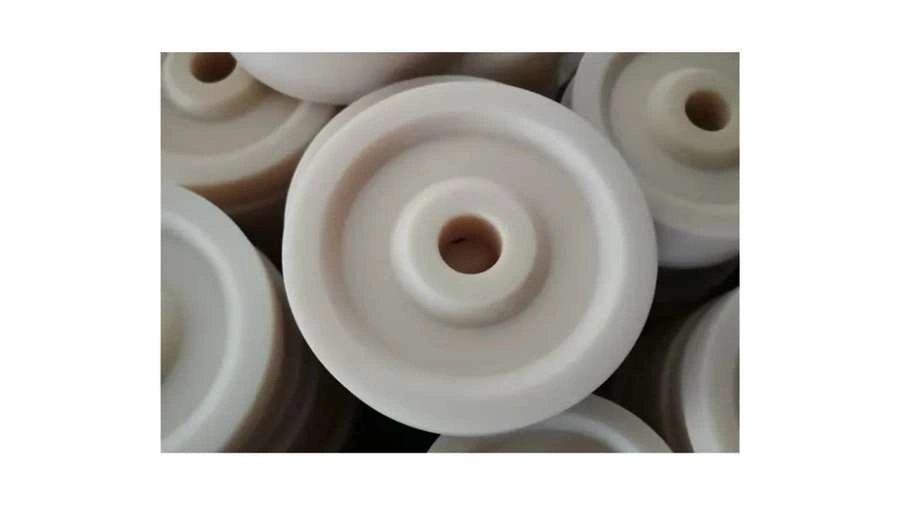
Деталь из нейлона, отлитая под давлением
Нейлон — это разработанный термопластичный материал. Он широко используется из-за своей высокой прочности на изгиб и долговечности. Нейлон в основном используется в приложениях с высокой нагрузкой. Нейлон может быть армирован стекловолокном для дополнительной прочности и термостойкости. Единственным недостатком нейлона является то, что он «гидрофильный». Это делает его плохим выбором для постоянного воздействия воды или компонентов влажности.
Относится к: литье под давлением абс
Boda Tech: ваш надежный поставщик литья под давлением HDPE
Boda Tech — ваш надежный поставщик высококачественного полиэтилена высокой плотности. услуги литья под давлением, поставляя все от проектирования пресс-форм до производства. Многие отрасли промышленности извлекают выгоду из наших высокопроизводительных полиэтиленовых деталей благодаря нашей передовой технологии производства.
Наши квалифицированные инженеры и техники тесно сотрудничают с заказчиком, разрабатывая фирменные конструкции молдингов, отвечающие желаемым критериям внешнего вида и эксплуатационной функциональности.
В дополнение к HDPE мы предлагаем услуги литья под давлением POM для спектра высокоточных деталей, таких как шестерни, подшипники и другие структурные компоненты. Наша приверженность достижению целевых показателей качества и минимальному обороту делает нас идеальным поставщиком услуг литья под давлением, ориентированным на клиента.
Часто задаваемые вопросы
В1: Можно ли использовать HDPE при литье под давлением?
Да, HDPE (полиэтилен высокой плотности) широко используется в литье под давлением. Он прочный, легкий, устойчив к химикатам и влаге. В идеале его используют для изготовления контейнеров, труб и автомобильных деталей.
В2: Каков процесс формования HDPE?
Формование HDPE включает расплавление материала и впрыскивание его в форму под высоким давлением. Расплавленный пластик заполняет полость формы и охлаждается до нужной формы. После охлаждения деталь выталкивается и обрабатывается по мере необходимости.
В3: Какая марка HDPE используется для литья под давлением?
Обычно для формования различных изделий методом литья под давлением используются марки HDPE (HDPE 5000S, HDPE 5502 и HDPE 7000F). Эти марки обладают превосходной прочностью, ударопрочностью и технологичностью. Выбор конкретной марки обычно зависит от области применения и характеристик требуемой детали.
В4: Каково давление впрыска для HDPE?
Давление впрыска HDPE обычно составляет 70–140 МПа (10,000 20,000–XNUMX XNUMX фунтов на кв. дюйм). Это зависит от конструкции пресс-формы, вязкости материала и толщины детали.
В5: Какова стоимость литья под давлением HDPE?
ПНД (HDPE), затраты на литье под давлением различаются в зависимости от сорта, сложности формы и объема производства. HDPE экономичен, обычно $1-$2 за кг, но общие затраты включают оснастку и обработку. Крупномасштабное производство снижает себестоимость единицы продукции.