
 Виды анодирования
В высокоточной обработке истинная ценность любой конструкции заключается в ее поверхности. Обработка на станках с ЧПУ придает детали форму и прочность, но анодирование определяет ее характеристики в реальных условиях. Оно напрямую влияет на то, как материал реагирует на износ, коррозию и воздействие окружающей среды.
Для руководителей инженерных подразделений выбор правильного решения имеет первостепенное значение. анодирование Выбор типа анодирования — это не просто технический этап. Это критически важное решение. Необходимо найти баланс между точностью размеров, твердостью поверхности и долговечностью, не нанося ущерба основному материалу. Эти опасения вполне обоснованы. Если процесс анодирования не контролируется должным образом, вместо улучшения материала это может снизить его качество и привести к нежелательным результатам.
Таким образом, это руководство поможет вам разобраться в различных типах анодирования, определить, какие из них лучше всего подходят для конкретных ситуаций, что может негативно повлиять на ваш сплав, и какие факторы необходимо контролировать в процессе.
Краткая классификация трех типов анодирования
Прежде чем перейти к технической стороне вопроса, полезно сначала разобрать три основных типа анодирования и назначение каждого из них.
| Характеристика | Тип I (хромовый) | Тип II (серный) | Тип III (твердое покрытие) |
| Толщина анодирования | 0.5 мкм – 5.0 мкм | 5 мкм – 25 мкм | 2.5 мкм – 100 мкм+ |
| Коэффициент роста | незначительный | ~33% на выходе / 67% на входе | ~50% на выходе / 50% на входе |
| Расчет роста | В большинстве случаев игнорируйте это. | Толщина 1/3x | Толщина 1/2x |
| Ключевой риск | Токсичность (CrVI) | Цвет со временем выцветает | Сокращение усталостной долговечности |
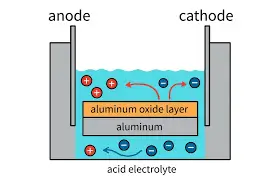
Схема электрохимической ячейки алюминий-воздух
Как работает анодирование?
Анодирование — это электрохимический процесс. Он не добавляет дополнительный слой, как краска или порошковое покрытие. Вместо этого это конверсионное покрытие, то есть сама поверхность алюминия превращается в слой оксида алюминия (Al₂O₃).
Это происходит, когда деталь погружают в ванну с кислотным электролитом и подают на неё электрический ток. В результате высвобождаются ионы кислорода, которые реагируют с атомами алюминия. Эта реакция образует контролируемую пористую оксидную структуру, которая значительно тверже и более коррозионностойка, чем основной металл.
Припуск на рост и допуски на размеры
Для инженера-конструктора важно понимать, что анодирование — это не просто нанесение поверхностного покрытия. Оно также изменяет физические размеры детали. В отличие от гальванического покрытия, где слой просто наносится на поверхность, при анодировании образуется оксидный слой, который проникает в материал и распространяется от него.
Чтобы это понять, приведем простой пример:
-Тип II (Анодирование серной кислоты): Соотношение проникновения составляет 67%, а наращивания — 33%. Увеличение размеров обусловлено лишь примерно одной третью общей толщины покрытия.
-Тип III (Анодирование твердого покрытия): Примерное соотношение глубины проникновения и толщины наращивания составляет 50%. Половина толщины уходит в алюминий, а половина наращивается наружу.
Например, если вы укажете покрытие типа III толщиной 50 микрон (0.050 мм), то на каждой поверхности материал нарастит примерно на 25 микрон. В отверстии с жесткими допусками этот рост уменьшит внутренний диаметр в общей сложности на 50 микрон (25 микрон с каждой стороны).
Чтобы избежать подобных проблем, высокоточные отверстия всегда следует обрабатывать с небольшим запасом по диаметру с самого начала.
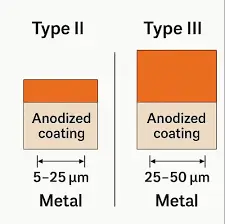
Сравнение анодированных покрытий типа II и типа III
Попробуйте Пролеан прямо сейчас!
Анодирование типа II против типа III
Выбор между анодирование типа II против типа III Часто приходится идти на компромисс, выбирая между визуальным совершенством и механической прочностью.
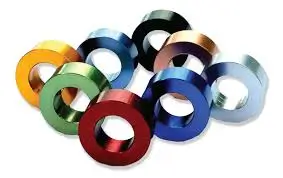
Разноцветные кольца из анодированного алюминия
Тип II: Серное анодирование
Анодирование типа II образует относительно пористый оксидный слой, который легко впитывает органические красители. Именно поэтому оно широко используется для брендирования и цветовой кодировки.
Однако одним из важных факторов, который следует учитывать, является риск изменения цвета. Электрохимический отклик зависит от зернистой структуры сплава, а это значит, что детали, изготовленные из разных партий материала, могут иметь незначительные различия в цвете, даже если они обрабатывались в одной и той же ванне.
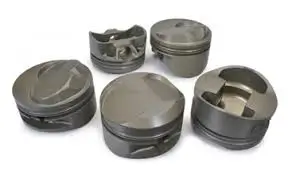
Поршни автомобильных двигателей
Тип III: твердое анодирование
В условиях скользящего трения, абразивных воздействий или экстремального механического износа, твердое покрытие типа III становится практичным выбором.
В этом процессе детали обрабатываются при более низких температурах и более высоких напряжениях. В результате получается гораздо более плотная, керамикоподобная поверхность. И эта поверхность может достигать твердости 60-70 по шкале Роквелла С, что близко к твердости закаленной инструментальной стали.
Поверхностные царапины на шлифованном металле
Термическое растрескивание и целостность поверхности
Одной из распространенных проблем, с которыми сталкиваются инженеры при работе с деталями с твердым покрытием, является термическое растрескивание. Эти крошечные, похожие на паутину трещины на поверхности возникают из-за того, что твердое покрытие хрупкое и не расширяется так быстро, как алюминий под ним, при температурах выше 80°C (175°F). Это несоответствие создает эти крошечные поверхностные трещины.
Обычно эти трещины находятся только на поверхности и не влияют на коррозионную стойкость. Но в аэрокосмической отрасли это более серьезная проблема. Этот хрупкий слой может действовать как точка напряжения, что может снизить усталостную долговечность детали при многократных нагрузках.
Сложенные друг на друга алюминиевые листы и пластины
Совместимость с алюминиевыми сплавами и качество отделки
Если закупка материалов осуществляется неправильно, даже высокоэффективная конструкция может оказаться под угрозой. Это связано с тем, что легирующие элементы в алюминии напрямую влияют на качество и надежность конечного покрытия.
А если сам исходный материал неоднороден, то никакой контроль технологического процесса не сможет полностью это компенсировать, и конечный результат также будет отличаться неоднородностью.
| Марка сплава | Степень анодирования | Типичный результат |
| 6061 | Прекрасно | Плотная, однородная структура с высокой диэлектрической прочностью. |
| 7075 | Хорошо | Слегка "грязный" вид; очень высокая твердость поверхности. |
| 2024 | Не очень | Склонен к образованию ямок, возгоранию и имеет низкую электроизоляционную способность. |
Если вам необходимо использовать алюминий марки 2024 для конструкционных целей, вы должны убедиться, что ваш поставщик использует специальные методы охлаждения и импульсного выпрямления. Это связано с тем, что алюминий марки 2024 очень чувствителен к температуре и условиям обработки.
Анодирование общего типа против анодирования с защитой от УФ-излучения
Менеджеры в секторах робототехники и возобновляемой энергетики часто сталкиваются с распространенной проблемой, когда деталь глубокого черного цвета через несколько месяцев приобретает бронзовый или фиолетовый оттенок, при обсуждении различий между обычным анодированием и анодированием с защитой от УФ-излучения. И это происходит не из-за самого красителя, а из-за ошибки в стратегии герметизации.
После процесса анодирования оксидный слой остается пористым, поэтому важно правильно его герметизировать. Это помогает закрепить цвет и повышает коррозионную стойкость. Для инженеров выбор правильного герметика имеет решающее значение, поскольку от него зависит, прослужит ли деталь недолго или будет надежно работать годами.
- Герметизация (горячая вода): Оно сужает поры, но обеспечивает лишь ограниченную защиту от солнечных лучей. Поэтому оно больше подходит для использования внутри помещений.
- Герметизация от УФ-излучения (ацетат никеля): Это наиболее подходящий и часто необходимый вариант для использования на открытом воздухе. Он содержит соли никеля, которые стабилизируют молекулы красителя и удерживают их внутри оксидной структуры. Благодаря этому цвет не выцветает под воздействием ультрафиолетового излучения.
Правила проектирования для успешного анодирования
Если вы хотите, чтобы ваша деталь хорошо работала и при этом отлично выглядела после анодирования, следуйте этим трем правилам:
- Скругленные углы: Избегайте острых кромок, поскольку в процессе анодирования покрытие наносится неравномерно по углам и становится более хрупким, что может привести к сколам по краям.
- Стратегия маскировки: Чётко обозначьте резьбу и отверстия с высокой точностью, чтобы их можно было должным образом замаскировать. В противном случае, скопление покрытия может привести к проблемам с подгонкой.
- Особенности расположения отверстий: При анодировании типа III необходимо обеспечить надлежащий дренаж в глухих отверстиях. Недостаточный дренаж может привести к скоплению кислоты, что, в свою очередь, может вызвать внутреннюю коррозию детали.
Матрица выбора метода анодирования по типу отказа
Чтобы упростить процесс закупок, используйте эту матрицу принятия решений для сопоставления варианта отделки с типом технической неисправности, которую вы хотите избежать.
| Если вас в первую очередь беспокоит… | Рекомендуемая отделка | Компромисс в инженерной сфере |
| Износ и абразивное трение | Твердое покрытие типа III | Высокий риск образования термических трещин при температуре выше 80 °C. |
| Цветовое кодирование и брендинг | Тип II + Органический краситель | Умеренная твердость; низкая износостойкость. |
| Воздействие ультрафиолетового излучения на открытом воздухе | Защитное покрытие от УФ-излучения (никель) | Стоимость обработки несколько выше, чем при использовании горячей воды. |
| Жесткие допуски / Диаметры отверстий | Маскирование или тип I | На некоторых поверхностях оставляет незащищенный алюминий. |
| Сопротивление соленым брызгам | Тип II + Дихроматная печать | Зеленовато-желтый оттенок; не предназначен для эстетических целей. |
Попробуйте Пролеан прямо сейчас!
Заключение
Анодирование — это высокоэффективный и стратегически важный способ повышения производительности и надежности деталей из алюминиевых сплавов. Оно позволяет получать высококачественные, коррозионностойкие поверхности, которые значительно увеличивают срок службы и долговечность деталей по сравнению практически с любым другим методом обработки.
Но для достижения таких результатов необходимо подобрать тип анодирования, например, тип I.Анодирование хромовой кислоты), II или III, в зависимости от марки алюминия и предполагаемой среды. Необходимо учитывать конкретные коэффициенты роста, а не общее правило. Для анодирования типа II применяется соотношение 67% проникновения / 33% наращивания, тогда как для твердого покрытия типа III это приблизительно 50/50.
Команда Boda Tech может обеспечить высокое качество. услуги по анодированию на заказ Для компонентов аэрокосмической, робототехнической и медицинской отраслей. Они сочетают высокоточную обработку на станках с ЧПУ с более широким спектром услуг по индивидуальной отделке. Boda Tech может помочь вам с вашим проектом и предоставить подробную смету, основанную на конкретной геометрии детали и необходимых материалах.
Часто задаваемые вопросы
Как химическое травление влияет на конечные размеры детали?
Перед анодированием детали проходят стадию щелочного травления для очистки поверхности и удаления загрязнений. Однако на этом этапе также удаляется небольшое количество материала, обычно от 2.5 до 10 мкм алюминия.
Для стандартных деталей это может не иметь большого значения. Но для высокоточных компонентов эти потери материала необходимо учитывать в процессе обработки.
Можно ли нанести анодированное покрытие поверх существующего?
Да, но это зависит от того, какое именно «существующее покрытие» имеется в виду. Анодирование работает только на чистом алюминии, поскольку для образования оксидного слоя необходим прямой контакт с основным металлом.
Какой тип лучше всего подходит для электротехнической изоляции?
Для электроизоляции обычно наиболее распространенным вариантом является анодирование типа II (анодирование серной кислотой). Это связано с тем, что при нем на поверхности алюминия образуется непроводящий оксидный слой, который уже обеспечивает хорошую электроизоляцию.
Однако, если требуется повышенная износостойкость наряду с теплоизоляцией, используется также анодирование типа III (твердое покрытие). Оно более толстое и долговечное.