
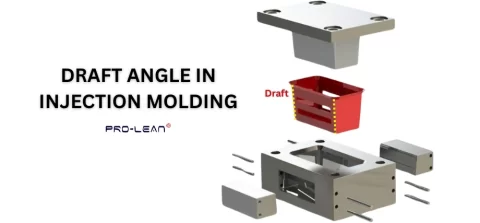
Угол уклона при литье под давлением
Литье под давлением — это производственный процесс, который позволяет производить высококачественные детали с точностью и эффективностью. При проектировании пресс-форм и литье под давлением угол наклона может существенно влиять на успех и ошибки в производстве.
В этом руководстве вы узнаете о том, как проверять углы уклона, о важности углов уклона при литье под давлением, а также о надежных рекомендациях по их внедрению, которые обеспечат эффективное проектирование пресс-форм для производства деталей любого масштаба.
Что такое угол уклона?
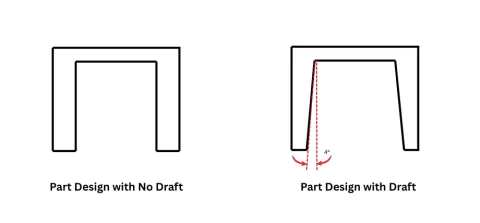
Угол уклона
Угол наклона превращает вертикальные поверхности в конус для полости формы, так что вы можете извлечь детали из формы. литье под давлениемугол наклона представляет собой очень небольшую конусность, достаточную для того, чтобы пластиковую деталь можно было извлечь из формы, не повредив деталь или саму форму.
Угол наклона применяется к стенкам формы и обеспечивает плавное выдвижение детали в процессе выталкивания.
Угол наклона имеет важное значение при литье под давлением, в основном потому, что когда расплавленный пластик остывает в форме, он подвергается усадке и может плотно захватить сердечник или полость, предотвращая выталкивание. Без углов наклона извлечение детали из формы становится затруднительным и почти всегда приводит к повреждению или дефекту деталей.
Угол наклона обеспечивает небольшую конусность вертикальных поверхностей, что облегчает снятие формованной детали. Углы наклона имеют типичный диапазон от 0.5 до 3 градусов.
Значение угла наклона при литье под давлением
Углы уклона имеют решающее значение для обеспечения технологичности конструкции литьевых деталей. Угол уклона вместе с толщину стенок, ребра и выступы, а также другие факторы, которые следует учитывать при DFM, играют ключевую роль в процессе литья под давлением, обеспечивая плавное извлечение изделия из формы.
Правильные углы наклона важны для атрибутов DFM, которые помогают предотвратить такие проблемы, как прилипание, царапины или деформация во время выталкивания отлитой детали. Без углов наклона существует высокая вероятность прилипания детали к полости формы или стержню.
Угол уклона также играет важную роль в процессе открытия формы, предотвращая повреждение как детали, так и формы, особенно при использовании сложных текстур, таких как рельефные узоры или матовые покрытия.
Включение углов наклона на ранней стадии проектирования важно для проектирования пресс-формы. Проектируя углы наклона и включая их в конструкцию детали, инженеры могут гарантировать, что деталь будет легче извлекать. Еще одним преимуществом использования угла наклона является то, что он также минимизирует риски подрезов.
Попробуйте Пролеан прямо сейчас!
Рекомендации по углам уклона
Проектирование литьевых форм
При проектировании деталей для литья под давлением использование проверенных и испытанных рекомендаций по углам уклона имеет важное значение для получения высококачественных деталей. Ниже приведены рекомендации по эффективному применению уклона при проектировании пресс-формы.
- Минимальный угол наклона: Минимальный угол наклона 0.5 градуса является типичной рекомендацией для большинства литьевых деталей. Кроме того, геометрия детали и текстура детали диктуют минимальные углы наклона (около 3°).
- Рекомендации по стандартному проекту: Используйте 1° градус уклона на дюйм глубины полости для большинства случаев, но это зависит также от текстуры и усадки материала. Для формованных деталей со сложным дизайном или более глубокими полостями для полного выталкивания используется более крутой уклон.
- Материалы по теме: Различные термопластичные материалы имеют разные скорости усадки и охлаждения. Что влияет на требования к углу наклона для этого конкретного материал для литья под давлением. Как правило, материалы с более высокой усадкой требуют больших углов усадки, чтобы компенсировать расплавленный пластик при его охлаждении.
- Текстура/Отделка поверхности: Текстура детали диктует корректировку угла наклона. Гладкие поверхности могут работать с минимальным углом наклона, в то время как текстурированные поверхности, такие как зернистая отделка, часто требуют 3 градуса наклона, что помогает предотвратить потертости и истирание во время выталкивания.
- Линия разъема: Углы уклона также зависят от конструкции линии разъема. Линия разъема — это разделительная линия двух половин формы. Линии разъема должны быть спроектированы так, чтобы выровнять уклон для открытия формы и извлечения детали из формы.
- Core: Угол наклона применяется как к сердечнику, так и к полости формы, чтобы не повредить форму. Это важно для конструкций с поднутрениями и сложной геометрией.
| Угол уклона | Области применения | Описание |
| 0.5 градусов | Гладкие поверхности и мелкие детали | Подходит для деталей, не имеющих текстуры, и для материалов с низкой усадкой. |
| 1 степень | Стандартные детали | Универсальная усадка для литья под давлением. Соответствует общему принципу: 1 градус усадки на дюйм глубины полости. |
| 2 степень | Детали с умеренной текстурой и глубокими полостями | Подходит для большинства термопластиков |
| 3 степень | Для грубых текстур | Необходимо для предотвращения повреждения поверхности детали и облегчения ее выталкивания. |
| 5 градуса или выше | Глубокие полости | Используется для сложных конструкций, обеспечивая плавное извлечение из формы. |
Таблица для включения углов уклона
Распространенные ошибки в углах наклона
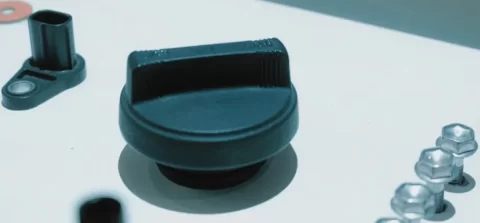
Пластиковая деталь с текстурой
В DFM наиболее распространенной ошибкой при литье под давлением является неправильный угол наклона при проектировании. Некоторые из этих ошибок включают:
- Недостаточные углы уклона: Наиболее распространенной ошибкой является отсутствие адекватных углов наклона. Нулевой наклон или минимальный угол наклона может привести к прилипанию детали к форме, что в свою очередь может повредить форму или деталь.
- Неравномерный выброс: Неравномерное приложение уклона по всей конструкции детали приводит к неправильному выталкиванию из-за сил. Углы уклона должны быть одинаковыми на всех вертикальных поверхностях, чтобы обеспечить извлечение из формы.
- Игнорирование свойств материала: Различные термопластики охлаждаются с разной скоростью и имеют уникальную усадку. Если не учитывать свойства материала, угол наклона может быть недостаточным для выпуска.
- Текстура: Чаще всего дизайнеры склонны игнорировать соображения угла наклона для текстур. Сложные текстуры требуют углов наклона с более крутыми наклонами, чтобы избежать повреждения поверхности во время выброса.
Применение нулевых углов уклона
Некоторые конструкции пресс-форм могут иметь нулевые углы уклона. Это редко встречается в литье под давлением, но может использоваться, когда конструкция детали такова, что позволяет производить выпуск или выталкивание детали без углов уклона. Причиной этого могут быть свойства материала, геометрия детали или воздушные каналы.
В литье под давлением, 3D-печати и обработке на станках с ЧПУ нулевые углы наклона могут использоваться для некоторых функций, что встречается редко, но в таких случаях, как гибкие стержни, нулевой угол наклона может использоваться. Но в литье под давлением нулевые углы наклона избегаются, поскольку без углов наклона деталь может захватить стержень или полость, что приведет к затруднению выталкивания.
Что происходит при плохих углах тяги?
- Прилипание и застревание плесени: Неправильные углы наклона и недостаточные углы наклона могут привести к прилипанию детали к полости формы. Это затрудняет извлечение детали из формы.
- Дефекты поверхности: Без углов наклона деталь может получить царапины при освобождении от формы. Для пластика это особенно вредно для эстетики и гладкой поверхности.
- Повреждения плесени: При использовании неподходящих углов наклона для выталкивания детали требуется чрезмерное усилие.
- Деформация: Пластик во время выталкивания все еще мягкий, и неправильные углы наклона могут привести к неравномерным напряжениям во время выталкивания, что приведет к деформации или короблению.
Каковы области применения углов уклона в деталях, полученных литьем под давлением?
Углы уклона широко используются в литьевых деталях для проектирования с учетом технологичности (DFM).
Пластиковые изделия
Большинство пластиковых изделий, предметы повседневного обихода, такие как пластиковые контейнеры, корпуса и т. д. литые корпуса, требуют углов наклона для обеспечения быстрого цикла, эстетики и чистоты поверхности.
Автомобильная
Автомобильный бампер
В автомобильной промышленности для литьевых деталей, таких как приборные панели и элементы интерьера, требуются углы уклона для обеспечения высоких производственных циклов.
Электроника
Наиболее распространенное применение тяг — в корпусах электронных устройств и таких устройствах, как чехлы для смартфонов или крышки шасси компьютеров, а также нижние панели. Здесь используются прецизионные углы тяги с прецизионной оснасткой для соответствия стандартам качества.
Попробуйте Пролеан прямо сейчас!
Как оптимизировать угол наклона пластиковых деталей?
Существует множество способов оптимизации осадки при литье под давлением. С точки зрения DFM следует учитывать несколько факторов.
Балансировка угла наклона с помощью конструкции полости пресс-формы
Конструкция формы, полости и стержня определяет правильный угол наклона. Геометрия полости и стержня, а также расположение линии разъема должны быть учтены при применении наклона. Для более глубоких полостей больший наклон может вместить увеличенную глубину, в то время как меньшие полости и более мелкие детали могут работать с минимальным углом наклона.
дизайн Советы
Для эффективной реализации угла уклона необходимо использовать проектно-ориентированный подход к свойствам материалов.
Совместите чертеж с линией разъема: Разработать проект размещения для размещения линии разъема для открытия формы. Несоосность здесь может привести к подрезы и неравномерная сила выброса, поэтому целесообразно проверить расположение линии разъема.
Имитация выброса: Один из способов избежать дорогостоящего инструменты одной из ошибок является использование моделирования течения пресс-формы для анализа выталкивания деталей и проверки эффективности угла уклона.
Используйте заводских производителей пресс-форм: производители пресс-форм обрабатывают десятки проектов пресс-форм каждый день, и их инженеры могут гарантировать, что углы наклона оптимизированы как для функциональности детали, так и для процесса литья под давлением. Это не только экономит ваше время, но и приводит к получению высококачественных деталей.
Литье под давлением в Boda
Boda-Tech предлагает поддержку DFM для литья под давлением, а также производит литьевые детали малого и большого объема. Вы также можете воспользоваться услугами опытных инженеров для изготовления пресс-форм и руководства по инструментам.
Протяни сегодня для получения абсолютно бесплатной сметы и поддержки для ваших изделий, изготовленных методом литья под давлением.
Заключение
Углы наклона широко используются инженерами и конструкторами в литье под давлением для обеспечения технологичности и качества пластиковых и металлических деталей. Эффективно применяя углы наклона, можно добиться плавного выталкивания деталей.
Оптимизируя углы наклона с помощью тщательных этапов проектирования и советов, изложенных ранее, можно добиться эффективного процесса формования и выпускать высококачественные литьевые детали. Не забудьте учесть текстуру и материал для угла наклона.