
Волочение листового металла, важнейший производственный процесс, является краеугольным камнем в создании полых многогранных компонентов с упором на точность. Эта техника играет важную роль в производстве широкого спектра предметов, с которыми мы часто сталкиваемся, будь то товары для дома или специализированное промышленное оборудование. Искусство волочения металлических листов сделало возможным революционный прогресс в парадигмах проектирования и предоставило пути для улучшения функциональных возможностей.
В этой статье делается попытка dмистифицировать сложная область волочения листового металла, уделяя особое внимание его более специализированному варианту, глубокому волочению. Мы углубимся в его основополагающие принципы, технические аспекты и множество преимуществ.
Что такое чертеж листового металла?
Процесс рисования листового металла
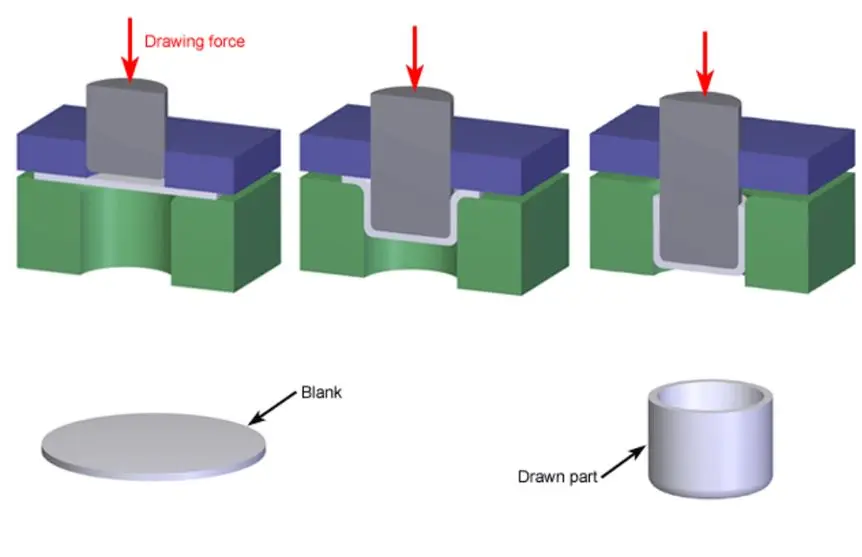
Чертеж листового металла это не просто процесс, а искусство, при котором плоские металлические листы преобразуют трехмерную форму, протягивая их через матрицу без утончения или изменения толщины листа. Эта тонкая, но сложная операция имеет решающее значение для отраслей промышленности, стремящихся производить точные и однородные полые формы.
Основная идея волочения листового металла вращается вокруг концепции пластической деформации. В отличие от упругой деформации, при которой материал возвращается в исходное состояние после снятия приложенной силы, пластическая деформация включает в себя постоянные изменения формы. Чертеж листового металла использует это свойство металлов, превращая их в новые формы, формирующие их неотъемлемые свойства.
Таблица 1: Пошаговая процедура волочения листового металла
| Шаг | Описание |
|---|---|
| Выбор листового металла | Первый шаг включает в себя выбор правильного типа металла. В зависимости от желаемого конечного продукта можно выбрать различные металлы, используемые в чертеже, такие как сталь, алюминий, латунь и медь. |
| Подготовка штампа | Матрица, критический компонент в этом процессе, спроектирована так, чтобы быть обратным по отношению к конечному компоненту. Он сконструирован с предельной точностью, чтобы нарисованный лист приобретал желаемую форму. |
| Рисование Операция | Как только металлический лист надежно зажат, его протягивают или натягивают на матрицу, в результате чего металлический лист принимает форму матрицы. |
Относится к: Рисование алюминия: вещи, которые вы должны знать
Какие ключевые факторы влияют на чертеж листового металла?
Определенные параметры играют решающую роль в определении успеха и эффективности процесса рисования:
- Толщина листового металла: Толщина металла может влиять на то, насколько гладко его можно будет рисовать. Для металлов большой толщины может потребоваться большее усилие, и они могут быть не такими податливыми.
- Свойства материала: Металлы с высокой пластичностью (например, медь и алюминий) предпочтительнее, поскольку их легче волочить без образования трещин.
- Дизайн штампа: Хорошо спроектированная матрица гарантирует, что процесс волочения будет бесшовным, а конечный продукт не будет иметь дефектов.
Листовой металл глубокой вытяжки : Основы
Погружаясь глубже во вселенную обработки металлов, мы сталкиваемся со специальной техникой, известной как глубокая вытяжка. Выходя за рамки обычных процессов волочения, глубокая вытяжка растягивает листовой металл в глубокие, удлиненные формы. Этот метод находит свое применение во множестве отраслей промышленности и особенно ценится за возможность создавать сложные полые формы с размерами глубины, превышающими их диаметр.
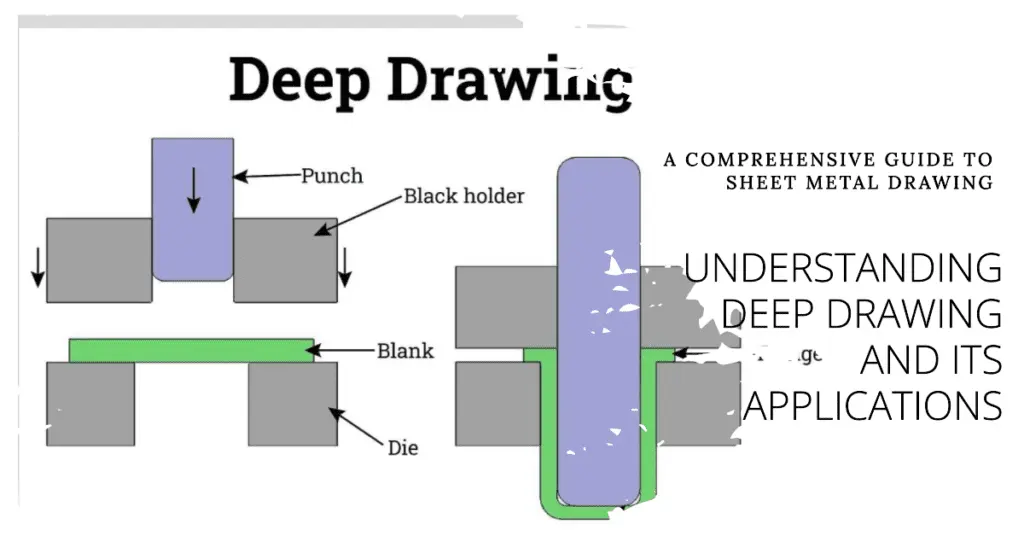
Глубокая вытяжка, по своей сути, представляет собой процесс формирования листового металла, при котором металлический лист радиально втягивается в формующую матрицу под действием механического воздействия пуансона. Глубина формируемой детали может быть больше ее диаметра, что отличает глубокую вытяжку от других стандартных процессов вытяжки.
Процесс глубокой вытяжки
Понимание глубокого рисования требует понимания его систематического подхода. В приведенной ниже таблице показаны основные этапы процесса глубокой вытяжки.
Таблица 2: Пошаговая процедура глубокой вытяжки листового металла
| Шаг | Описание |
|---|---|
| Пустое размещение | Плоский круглый лист металла, называемый заготовкой, помещается поверх полости штампа. |
| Ударное действие | Пуансон опускается и проталкивает металлический лист в матрицу. Держатель заготовки прикладывает контролируемое усилие, чтобы обеспечить плавный поток металла в полость штампа. |
| Металлический поток | Когда пуансон опускается, металл течет радиально наружу. Этот направленный наружу поток гарантирует, что толщина вытянутой детали остается достаточно постоянной. |
| Выброс конечного продукта | Как только пуансон достигает максимальной глубины, он втягивается, оставляя сформированный металл в матрице. Затем нарисованная деталь извлекается и подготавливается к любым последующим операциям. |
Факторы, влияющие на процесс глубокой вытяжки
Несколько критических факторов могут повлиять на успех операции глубокой вытяжки:
- Металл Тип: Не все металлы подходят для глубокой вытяжки. Часто предпочтительны металлы с высокой пластичностью, такие как алюминий.
- Толщина листа: Толщина металлического листа должна быть пропорциональна размеру и глубине конечного продукта.
- Дизайн штампа и штампа: Конструкция, форма и гладкость пуансона и матрицы могут повлиять на качество конечного продукта.
- Смазка: Адекватная смазка снижает трение, предотвращает разрывы и снижает износ инструментов.
Области применения и отрасли, получающие выгоду от глубокой вытяжки
Глубокая вытяжка
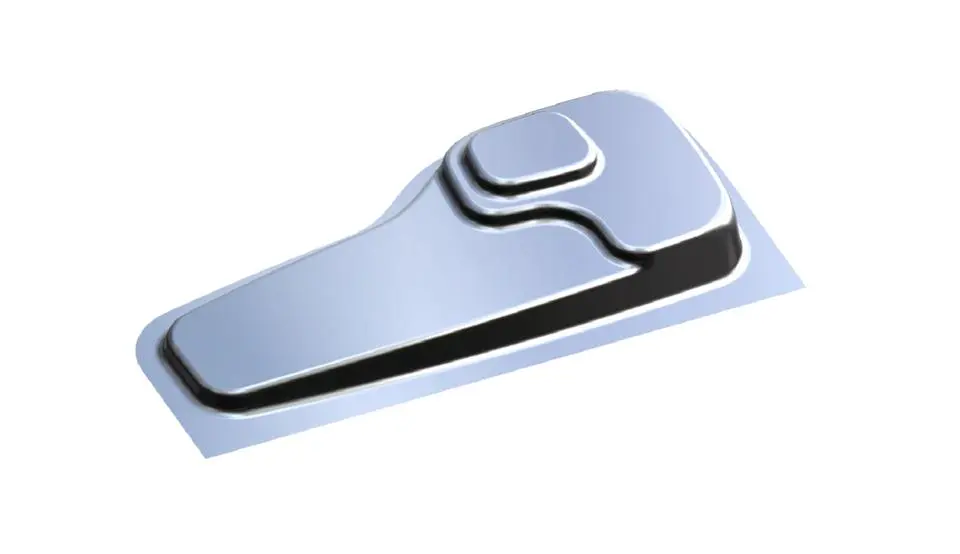
Глубокая вытяжка, являющаяся краеугольным камнем производства листового металла, дает уникальную возможность создавать сложные бесшовные формы с высокой структурной целостностью. Преимущества глубокой вытяжки, такие как способность производить большое количество однородных высококачественных деталей, привели к ее широкому применению в различных отраслях промышленности. Ниже мы описываем несколько секторов и областей применения, где глубокая вытяжка является бесценным активом.
1. Автомобильная промышленность
Глубокая вытяжка играет ключевую роль в массовом производстве автомобильных компонентов.
- Производство топливных баков, глушителей и крыльев.
- Создание дверных панелей и различных компонентов двигателя.
- Изготовление колпаков и колесных дисков.
2. Кухонные принадлежности и техника
Эстетика и функциональность многих кухонных приборов повышаются благодаря глубокой вытяжке.
- Изготовление моек из нержавеющей стали.
- Изготовление кастрюль, сковородок и другой посуды.
- Изготовление деталей для бытовой техники, такой как стиральные машины и холодильники.
3. Электроника и телекоммуникации
Точность и стабильность глубокой вытяжки соответствуют строгим требованиям электронной промышленности.
- Изготовление корпусов для мобильных телефонов и других портативных устройств.
- Изготовление корпусов разъемов и экранов для электронных компонентов.
- Производство антенных конструкций и другого телекоммуникационного оборудования.
4. Аэрокосмос и Оборона
В отраслях, где производительность и надежность имеют первостепенное значение, глубокая вытяжка обеспечивает необходимую точность.
- Создание компонентов для реактивных двигателей.
- Изготовление деталей фюзеляжа и других элементов конструкции.
- Изготовление гильз для боеприпасов и другого защитного снаряжения.
Таблица: ключевые отрасли и соответствующие области применения глубокой вытяжки
| Промышленность | Ключевые приложения |
|---|---|
| Автомобильная | Топливные баки, глушители, дверные панели и компоненты двигателя. |
| Кухонная посуда и техника | Раковины, посуда и детали бытовой техники из нержавеющей стали. |
| Электроника | Мобильные кожухи, корпуса разъемов, экранирующие банки. |
| Аэрокосмическая промышленность и оборона | Детали реактивных двигателей, детали фюзеляжа, гильзы боеприпасов. |
Преимущества и ограничения волочения листового металла
Любой производственный процесс имеет свой уникальный набор плюсов и минусов. Понимание сильных и слабых сторон волочения листового металла имеет решающее значение для производителей, чтобы определить его применимость для конкретных приложений.
Преимущества волочения листового металла
1. Экономическая эффективность:
Волочение листового металла дает несколько преимуществ, включая крупносерийное производство с постоянным качеством, что приводит к снижению себестоимости единицы продукции. Кроме того, поскольку металлу придается форма, а не удаление, образование отходов сведено к минимуму, что делает процесс экономичным и экологически безопасным.
2. Превосходная отделка:
Этот процесс предлагает отличные возможности отделки поверхности, что часто делает ненужными улучшения отделки после производства. Кроме того, поскольку вытянутые детали являются бесшовными, они могут быть необходимы для контейнеров, содержащих жидкости или газы.
3. Универсальность:
В процессе волочения листового металла можно получить сложные конструкции и глубину (сложную геометрию), которые могут быть сложными при использовании других методов. В то время как различные металлы, от алюминия до стали, могут подвергаться волочению листового металла.
4. Прочность и долговечность:
Поскольку металл растягивается и деформируется, он подвергается деформационному упрочнению, что часто приводит к более прочным компонентам. Несмотря на деформацию, толщина вытянутых деталей остается достаточно постоянной, что обеспечивает их долговечность.
Ограничения чертежа листового металла
1. Первоначальные затраты на установку:
Одним из ограничений волочения листового металла является относительно высокая стоимость проектирования и изготовления матрицы, особенно для сложных форм. Кроме того, перед массовым производством может потребоваться несколько предварительных испытаний, чтобы усовершенствовать процесс, что повлечет за собой дополнительные расходы.
2. Существенные ограничения:
Чтобы обеспечить успешное волочение листового металла, используемый металл должен обладать хорошей пластичностью, так как хрупкие материалы могут треснуть в процессе. Кроме того, чрезвычайно тонкие или толстые металлы могут не подходить для конкретных приложений волочения из-за ограничений по толщине.
3. Ограничения по глубине:
Существует максимальное ограничение на то, сколько листа можно нарисовать за одну операцию, называемое коэффициент вытяжки. Чрезвычайно глубокие компоненты могут потребовать нескольких операций рисования.
Современные инновации в волочении листового металла
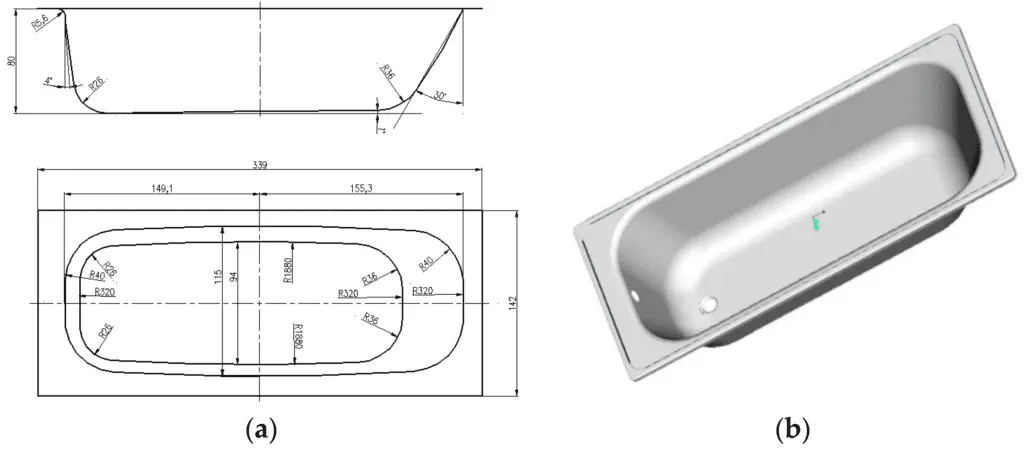
а) 2D-чертеж бассейна. б) Дизайн САПР для глубокой вытяжки
Арена волочения листового металла не осталась на месте. С внедрением технологий и изменением требований промышленности этот процесс претерпел значительные изменения. Современные инновации усовершенствовали традиционные методологии, обеспечив эффективность, возможности и усовершенствования, которые когда-то считались невозможными.
Компьютерное проектирование (САПР) и моделирование
Одним из наиболее важных новшеств в черчении листового металла является использование программного обеспечения САПР и инструментов моделирования.
- Повышенная точность: CAD позволяет точно спроектировать желаемый конечный продукт, гарантируя, что все размеры точны и соответствуют требованиям.
- Виртуальное тестирование: Инструменты моделирования позволяют инженерам виртуально тестировать процесс рисования, выявляя потенциальные трещины или деформации еще на этапе проектирования.
- Итерационные проекты: Недостатки конструкции можно быстро исправить с помощью программного обеспечения, что снижает потребность в дорогостоящих физических прототипах.
Автоматические чертежные машины
Появление автоматизированного оборудования упростило процесс волочения листового металла. Автоматизированные машины для волочения листового металла имеют ряд преимуществ. Они производят одинаковые детали, обеспечивая одинаковое качество во всем, работают быстрее, чем ручные операции, что значительно сокращает время производства, и оснащены датчиками, которые обеспечивают обратную связь в режиме реального времени, что позволяет вносить коррективы на лету для поддержания качества продукции.
Нанотехнологии в смазочных материалах
Применение нанотехнологий при вытяжке смазочных материалов произвело революцию в процессе вытяжки.
- Уменьшенное трение: Наночастицы в смазочных материалах могут значительно уменьшить трение между листовым металлом и штампом, уменьшая износ.
- Улучшенная отделка поверхности: Использование передовых смазочных материалов позволяет значительно улучшить качество поверхности конечного продукта.
- Экологичные варианты: Многие нанотехнологические смазочные материалы разработаны так, чтобы быть безвредными для окружающей среды, что снижает воздействие производственного процесса на окружающую среду.
Гибридные методы
Комбинированные методы, включающие элементы других методов обработки металлов давлением, открывают новые возможности. Гидромеханическая глубокая вытяжка это тип глубокой вытяжки, который сочетает традиционные методы с гидравлическим давлением для формирования более сложных форм. С другой стороны, магнитно-импульсное волочение использует магнитные поля для волочения металлов без какого-либо физического контакта, в результате чего получается поверхность без дефектов.
Таблица: Современные инновации и их влияние на волочение листового металла
| Инновации | Влияние |
|---|---|
| САПР и моделирование | Точность конструкции, уменьшение конструктивных недостатков и экономическая эффективность. |
| Автоматизированное оборудование | Скорость, согласованность и адаптируемость в производстве. |
| Нанотехнологические смазочные материалы | Превосходная смазка, улучшенная обработка поверхности листового металлаи экологичность. |
| Гибридные методы | Возможность достижения более сложных конструкций и превосходной отделки. |
Попробуйте Пролеан прямо сейчас!
Проблемы и решения при рисовании листового металла
Хотя волочение листового металла предлагает беспрецедентные преимущества для различных отраслей промышленности, оно не лишено проблем. Решение этих задач с помощью практических решений необходимо для поддержания эффективности и качества процесса рисования.
В таблице ниже представлено прямое сравнение проблем волочения листового металла и стратегий или решений, разработанных для их преодоления.
Таблица: Проблемы и решения в производстве листового металла
| SN | Проблемы волочения листового металла | Решения для преодоления проблем |
|---|---|---|
| 1 | Сморщивание: когда металлический лист втягивается в пресс-форму, он иногда может сморщиваться из-за сжимающих напряжений, особенно в области фланца. | Управление усилием держателя бланка: Внедрение переменного усилия держателя бланка может предотвратить образование складок. Регулируя усилие на разных этапах рисования, лист можно рисовать плавно, без складок. |
| 2 | Растрескивание: в процессе волочения, особенно на углах и острых изгибах, в листовом металле могут образоваться трещины, если его растянуть за предел пластичности. | Правильный выбор материала: выбор металлов с высокой пластичностью может свести к минимуму риск растрескивания. Кроме того, предварительная обработка металлов для повышения их пластичности может еще больше снизить вероятность растрескивания. |
| 3 | Пружинящий возврат: после процесса волочения металл может немного вернуться к своей первоначальной форме, что может привести к неточности размеров готового изделия. | Усовершенствованная конструкция штампа: учитывая пружинение на этапе проектирования штампа и компенсируя его, производители могут достичь желаемых размеров конечного продукта. |
| 4 | Неравномерная толщина: при определенных условиях волочения металл может утончаться в одних областях, сохраняя свою толщину в других, что приводит к непостоянному качеству продукции. | Оптимизация скорости и процесса волочения: скорость волочения, форму пуансона и другие параметры процесса можно регулировать для поддержания одинаковой толщины всего волоченного изделия. |
| 5 | Проблемы со смазкой: обеспечение адекватной смазки на протяжении всего процесса волочения может быть сложной задачей, особенно для деталей, подвергаемых глубокой вытяжке. | Усовершенствованные методы смазки: использование смазок на основе нанотехнологий или выбор методов сухой смазки может обеспечить плавное волочение даже в сложных условиях. |
Решение сложных задач – неотъемлемая часть любого производственного процесса. Однако инновации и исследования в области волочения листового металла гарантируют, что производители оснащены эффективными решениями для поддержания оптимального качества продукции и эффективности производства. По мере того, как отрасль продолжает развиваться, дальнейшие усовершенствования обязательно упростят процесс и решат любые возникающие проблемы.
Дизайн штампа в процессе глубокой вытяжки: основные соображения
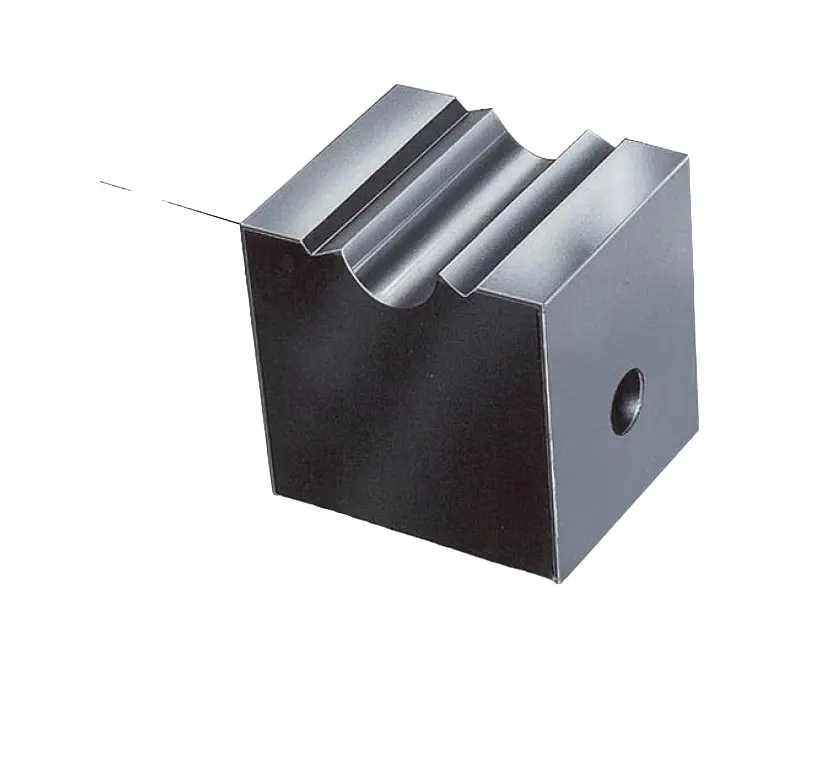
Пример штампа для глубокой вытяжки
Процесс глубокой вытяжки при изготовлении листового металла в значительной степени зависит от точности и качества умирают дизайн. Как один из основных факторов, определяющих качество конечного продукта и точность размеров, конструкция штампа должна учитывать различные технические и эксплуатационные соображения. Этот раздел предлагает глубокое погружение в основные соображения, которые играют решающую роль в конструкции штампа для процесса глубокой вытяжки.
1. Выбор материала штампа
Выбор материала штампа имеет решающее значение, так как он влияет на износостойкость, долговечность и производительность штампа во время повторяющихся процессов волочения.
Ключевые факторы при выборе материала:
- Твердость: Более твердый материал может сопротивляться износу и деформации, увеличивая срок службы матрицы.
- Проводимость: Некоторые материалы способствуют лучшему рассеиванию тепла, что имеет решающее значение при работе с металлами, выделяющими значительное количество тепла в процессе волочения.
- Экономическая эффективность: Хотя очень важно выбирать качественные материалы, не менее важно учитывать затраты, особенно для больших производственных циклов.
2. Определение зазора штампа
Зазор матрицы – зазор между пуансоном и матрицей – имеет прямое отношение к потоку металла и общему качеству волоченного изделия. Оптимальный зазор матрицы имеет решающее значение в процессе глубокой вытяжки, поскольку он снижает риск разрыва или сдвига металла, помогает достичь одинаковой толщины металла по всему изделию и предотвращает такие дефекты, как сморщивание или сморщивание.
3. Проектирование радиуса
Конструкция пуансона и радиус матрицы играют фундаментальную роль в успехе процесса глубокой вытяжки. При расчете радиуса для глубокой вытяжки необходимо учитывать два основных фактора: пластичность металла и глубину вытяжки. Радиус следует регулировать в зависимости от пластичности металла, чтобы предотвратить растрескивание, а более глубокая вытяжка может потребовать большего радиуса, чтобы предотвратить образование складок.
4. Включение каналов смазки
Правильная смазка имеет первостепенное значение в процессе глубокой вытяжки, чтобы свести к минимуму трение и обеспечить последовательный и бездефектный процесс вытяжки.
Таблица: Важные аспекты конструкции штампа для глубокой вытяжки
| Рассмотрение | Значение | Рекомендуемые практики или допуски |
|---|---|---|
| Die Материал | Определяет долговечность и эффективность штампа. | Опц. для материалов с высокой твердостью и хорошей электропроводностью. |
| Умереть зазор | Влияет на течение металла, качество продукции и риск дефектов. | Обычно 5-10% толщины листа; регулировать в зависимости от конкретных свойств металла. |
| Радиус штамповки и штамповки | Напрямую влияет на качество вытянутого изделия и риск появления дефектов, таких как растрескивание или сморщивание. | Варьируются в зависимости от пластичности металла и желаемой глубины вытяжки. |
| Каналы смазки | Обеспечивает плавный процесс волочения, снижает трение и улучшает качество поверхности изделия. | Спроектируйте каналы так, чтобы они адекватно покрывали всю область рисования. |
Услуги Boda по рисованию листового металла: точность и совершенство
В конкурентной сфере производства листового металла Boda выделяется как маяк передового опыта, предлагая набор услуг волочения металла, которые являются комплексными и учитывают индивидуальные потребности. Но что отличает Boda в этой области?
Наши услуги выделяются в высококонкурентной отрасли производства листового металла, предлагая комплексные и индивидуальные услуги волочения металла. Мы используем передовые технологии в своем оборудовании, которое регулярно обновляется для обеспечения точности, эффективности и надежности.
Наши передовые технологии и опытная команда обеспечивают всестороннее и индивидуальное услуги волочения металла, гарантируя выполнение требований клиентов на каждом этапе жизненного цикла продукта. Кроме того, мы инвестируем в строгие меры контроля качества, гарантируя, что каждый продукт, покидающий их предприятие, соответствует самым высоким стандартам качества.
Почему стоит выбрать услуги по рисованию листового металла от Boda?
- Современное оборудование: Использование передовых технологий для точности и эффективности.
- Квалифицированные специалисты: Команда, которая предлагает непревзойденный опыт.
- Комплексное предложение услуг: Охватывает все аспекты процесса волочения листового металла.
- Неизменная приверженность качеству: Гарантия первоклассных продуктов каждый раз.
В заключение, наши услуги по рисованию листового металла предлагают больше, чем просто производственную поддержку. Они предлагают решения, опыт и стремление к совершенству, гарантируя, что клиенты получат не что иное, как самое лучшее. Будь то простой компонент или сложная сборка, Boda — идеальное место для всех потребностей глубокого рисования.
Заключение
Глубокая вытяжка представляет собой революционную технологию в области производства листового металла, позволяющую создавать сложные конструкции с безупречной точностью и структурной целостностью. От автомобильного сектора до кухонной утвари, электроники и аэрокосмической отрасли этот метод неизменно доказывает свою ценность, обеспечивая продукцию непревзойденного качества. Как и в случае с любой технологией, наличие правильного партнера может иметь большое значение.
Благодаря передовым технологиям, непревзойденному опыту и непоколебимому стремлению к совершенству компания Boda пересматривает стандарты волочения листового металла, гарантируя, что идеи клиентов преобразуются в осязаемые высококачественные продукты. По мере развития промышленности будут развиваться и технологии, но сущность глубокой вытяжки и ценность, которую она привносит в производство, останутся вне времени.
Часто задаваемые вопросы (FAQ)
1. Что такое глубокая вытяжка в производстве листового металла?
Глубокая вытяжка — это процесс, при котором листовой металл радиально втягивается в формовочную матрицу, в результате чего получается глубокая полая форма, похожая на банки или крышки. Глубина прочерченных деталей часто превышает их диаметр.
2. Можно ли использовать глубокую вытяжку для всех металлов?
Хотя многие металлы можно подвергать глубокой вытяжке, этот процесс лучше всего работает с металлами с высокой пластичностью, такими как нержавеющая сталь, алюминий и медь.
3. Каковы некоторые общие проблемы в процессе глубокого рисования?
Проблемы включают сморщивание, растрескивание, пружинение, неравномерную толщину и проблемы со смазкой. Однако с помощью передовых методов и надлежащих мер предосторожности с ними можно эффективно справиться.
4. Почему дизайн матрицы имеет решающее значение в процессе глубокой вытяжки?
Хорошо спроектированная матрица обеспечивает равномерное и точное волочение листового металла, сводя к минимуму количество дефектов и обеспечивая соответствие конечного продукта заданным размерам и допускам.
5. Как компания Boda обеспечивает качество своей продукции из листового металла?
Boda принимает строгие меры контроля качества, использует самое современное оборудование и использует опыт опытных профессионалов для обеспечения первоклассного качества продукции.