
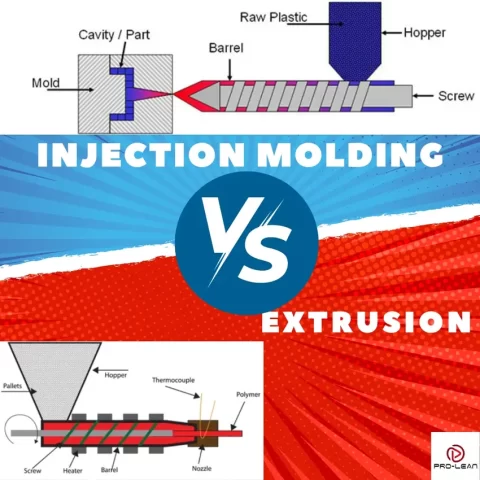
Литье под давлением против экструзии
Литье под давлением и экструзия — одни из самых распространённых на рынке процессов формования пластмасс. В обоих методах для обработки материала используется матрица, но на этом сходство заканчивается. В то время как экструзия позволяет получать непрерывные профили, литьё под давлением позволяет получать изделия замкнутого типа.
Это означает, что настройки, типы продукции, используемые материалы, сложность изделий и сроки изготовления, как правило, различаются. Например, литье под давлением Boda — ваш партнер по изготовлению деталей на заказ– лучший метод изготовления сложных 3D-изделий.
В этой статье мы рассмотрим эти методы и сравним их. Также будут отмечены преимущества и ограничения каждого из них. Итак, продолжим.
Что такое литье под давлением?
Литье под давлением — это производственный процесс, включающий формование исходного материала в желаемое изделие с помощью пресс-формы или штампа. Процесс включает в себя нагревание материала до расплавленного или жидкого состояния, его заполнение в полость формы и последующее извлечение после затвердевания.
Форма представляет собой негативную форму предполагаемой детали и должна быть изготовлена из прочного и термостойкого материала, преимущественно металла. Качество готовой детали во многом зависит от качества и конструкции формы. Поэтому конструкторы учитывают линии отрыва, усадку, воздушные карманы и другие подобные элементы.
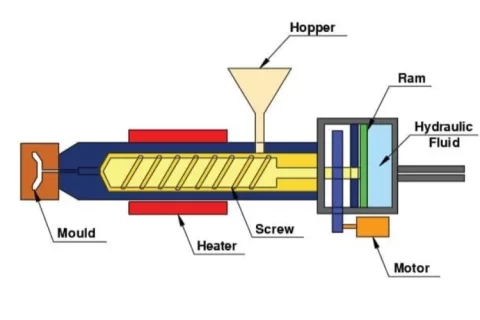
Схема процесса литья под давлением
Нагрев сырья до расплавленного или жидкого состояния важен для обеспечения его текучести и равномерного ввода в форму. При литье металла нагревание осуществляется в печи. Пластик нагревается в цилиндре или экструдере.
Обратите внимание, что существуют разные типы литьевых форм, каждый тип со своими возможностями и специфическими сферами применения.
Откройте для себя поставщиков:
Что такое экструзия?
Экструзия — это процесс производства профилированных деталей с равномерным поперечным сечением. Он характеризуется продавливанием исходного материала через специально разработанную фильеру для получения длинномерного изделия с равномерным поперечным сечением. Этот процесс обычно используют для получения удлинённых изделий из пластика, пищевых продуктов или резины в виде гранул или порошка.
При экструзии металла используется другой материал: в данном случае это металлическая заготовка или брусок.
В процессе экструзии пластика используется экструдер. Он оснащен толкателем или шнеком, который продавливает сырье через нагретый цилиндр. Профиль конечного продукта зависит от конструкции шнека и фильеры.
Поскольку материал выходит из матрицы непрерывно и равномерно, после охлаждения его необходимо разрезать на отрезки нужной длины. Производители используют различные технологии резки, включая гильотины и пилы.
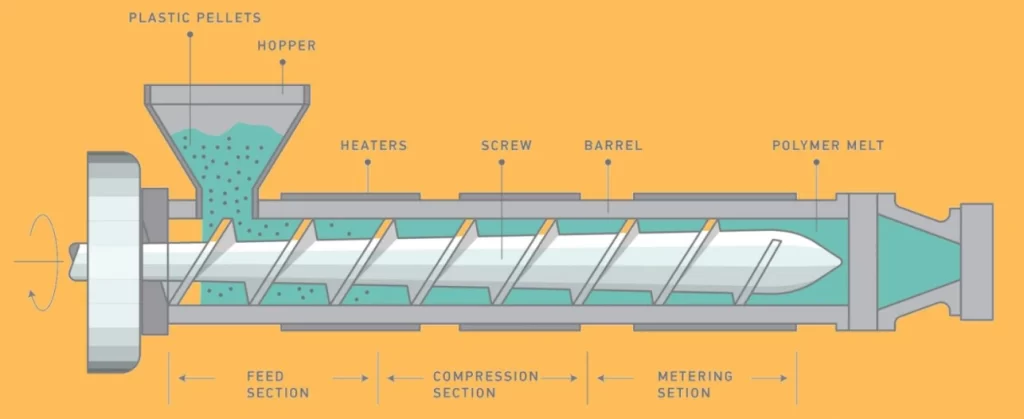
Схема процесса экструзии пластика
Экструзию можно с успехом применять в отраслях, где используются длинные, однородные детали, поддающиеся экструзии. К ним относятся автомобилестроение, аэрокосмическая промышленность, архитектура и другие.
Что такое экструдированный пластик?
Экструдированный пластик представляет собой непрерывную профильную деталь, изготовленную в процессе экструзии пластика, который подразумевает продавливание расплавленного пластика через фильеру специальной формы.
Разница между принципами работы экструзионного производства пластика и литья под давлением
Процесс литья под давлением заключается в подаче в форму специальных гранул или пеллет через загрузочную воронку. Шнековый цилиндр нагревает эти компоненты, смешивает их и затем впрыскивает в форму. Перед открытием формы и извлечением твёрдой части отливка охлаждается.
В процессе экструзии пластика экструдер непрерывно нагревает гранулы, в то время как шнековый механизм перемешивает их и продавливает через фильеру. Экструзия происходит непрерывно, следуя профилю фильеры.
Преимущества литья под давлением
Литье под давлением долгое время доминировало в производстве пластмасс, и на то были веские причины. Его преимущество заключается в обеспечении стабильного качества сложных деталей, поддержке крупносерийного производства и соблюдении требований к жёстким допускам.
Если добавить эти причины к тому факту, что литье под давлением применимо к широкому спектру материалов, то этот процесс становится идеальным для производителей деталей для автомобилей, бытовых товаров и многих других применений.
Получите мгновенную цитату чтобы воспользоваться следующими преимуществами.
Идеально подходит для сложных форм
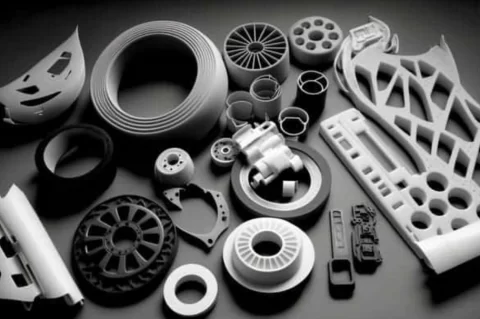
Сложные детали, изготовленные литьем под давлением
Важной особенностью литья под давлением является возможность создания сложных деталей. Этот метод идеально подходит для сложных форм, тонких стенок, выточек и резьбы, которые обычно сложно изготовить другими технологиями.
Поддерживает автоматизацию
На современных предприятиях литьё под давлением — это автоматизированный процесс, обладающий такими преимуществами, как стабильное качество, более безопасная эксплуатация и более высокая производительность. Производители могут соблюдать сроки, установленные заказчиками, и поддерживать хорошие отношения.
Прочные детали
Процесс литья под давлением обеспечивает равномерное распределение материала. Испытания показывают, что полученные литьём под давлением изделия, как правило, обладают превосходной структурной целостностью, а также превосходной устойчивостью к ударам и износу.
Высокая точность и аккуратность
Этот метод позволяет изготавливать детали с очень жёсткими допусками, что позволяет производителям получать детали стабильных размеров. Каждая деталь, изготовленная с использованием этой технологии, с высокой вероятностью соответствует спецификациям.
Идеально для массового производства
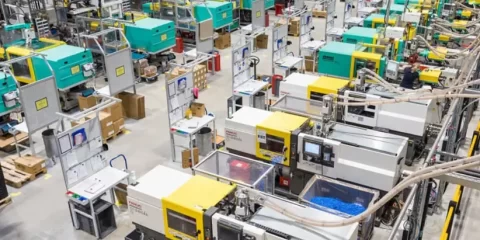
Литье под давлением для массового производства
Первоначальные затраты, особенно на оснастку, на литье под давлением могут быть относительно высокими, но при крупносерийном производстве эта технология часто оказывается более выгодной. Стоимость единицы продукции снижается с каждым изделием, и производитель вскоре осознаёт окупаемость инвестиций.
Прочитайте больше:
Попробуйте Пролеан прямо сейчас!
Ограничения/недостатки литья под давлением
Литье под давлением имеет такие ограничения, как высокая стоимость инструмента, сложность изменения конструкции после запуска производства и длительный срок изготовления пресс-форм. Учёт этих ограничений имеет решающее значение при принятии решения о том, подходит ли этот процесс для ваших планов по производству деталей.
Более высокие затраты на оснастку
Первоначальные затраты на оснастку для этого метода могут представлять собой серьёзную проблему, особенно при проектировании и изготовлении пресс-формы. Эти затраты могут быть очень высокими для сложных конструкций. Как мы уже говорили, при больших объёмах производства эта проблема недолговечна.
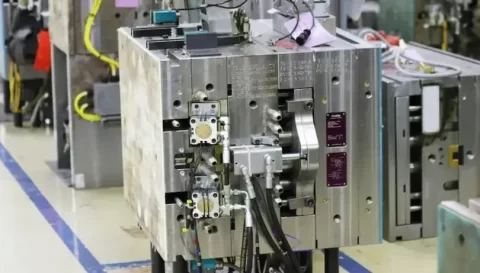
Дорогая оснастка для литья под давлением
Более длительные сроки поставки сложных деталей
Учитывая сроки изготовления, 3D-печать является хорошей альтернативой. Поскольку пресс-форма проектируется и изготавливается для сложной детали, 3D-печать, вероятно, уже будет изготовлена. Поэтому литьё под давлением может быть не лучшим вариантом для быстрого прототипирования сложных деталей.
Может не поддерживать более крупные детали
Размеры литьевых пластмасс зависят от машины. Это часто ограничивает размер деталей, если только не используются более дорогие специализированные машины для литья под давлением. Использование нескольких полостей также возможно, но это только увеличивает стоимость производства.
Преимущества экструзии
Литье под давлением может доминировать при изготовлении закрытых сложных деталей, но в некоторых областях, включая производство удлиненных однородных деталей, процесс экструзии доминирует. Стоимость оснастки при этом ниже, а отходов меньше. Настройка экструзионного оборудования также занимает меньше времени.
Более низкая стоимость за единицу
Более низкая себестоимость единицы продукции при экструзии пластика по сравнению с другими методами литья под давлением является важным преимуществом для производителей. Экструзия, как высокосерийный процесс, относительно доступна по цене, при этом качество деталей не страдает.
Крупносерийное производство
Экструзия — это непрерывный процесс, позволяющий производить изделия большой длины за короткое время. Высокая производительность идеально подходит для крупносерийного производства.
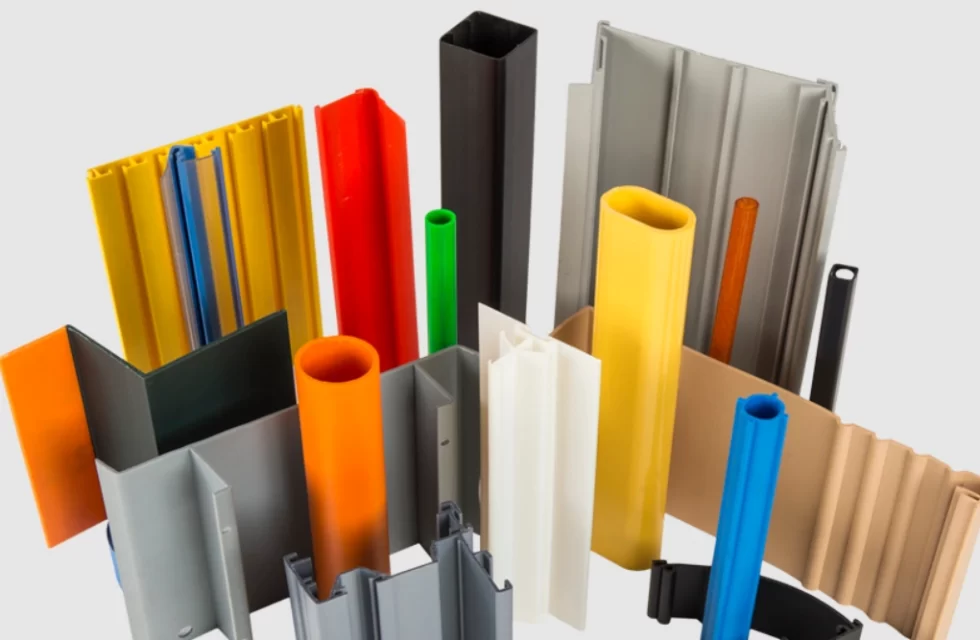
Экструдированные длинные детали
Гибкость
Экструзия применима к широкому спектру материалов, включая акрилонитрилбутадиенстирол (АБС), поливинилхлорид (ПВХ), полипропилен (ПП) и полиэтилен (ПЭ). Этот процесс ещё более универсален благодаря разнообразию используемых фильер.
Стабильная производительность
Технология экструзии пластика позволяет получать материал постоянной толщины, что положительно сказывается на качестве продукции. Она позволяет поддерживать заданные допуски в течение длительного времени, благодаря чему продукция неизменно соответствует требованиям.
Недостатки/ограничения экструзии
Существует ряд ограничений экструзии, которые в основном связаны с ограничениями матрицы, тепловыми проблемами и стоимостью инструмента. Вы можете свяжитесь с нами прямо сейчас чтобы научиться ориентироваться в них.
Ограничение сложности
Разнообразие профилей, создаваемых методом экструзии, может быть большим, но этот процесс всё ещё ограничен сложностью геометрии. В отличие от литья под давлением и обработки на станках с ЧПУ, этот метод может оказаться непригодным для случаев, когда требуются детали различной толщины и сложной геометрии.
Если вы еще не пробовали обрабатывать детали на станках с ЧПУ, возможно, пришло время освоить эту технологию. Откройте для себя процесс обработки на станках с ЧПУ, его преимущества и области применения — узнайте, как он обеспечивает точность и эффективность в современном производстве!
Проблемы с нагревом некоторых материалов
Экструзия не всегда проходит гладко со всеми типами пластика. Высокие температуры процесса могут привести к разрушению некоторых материалов.
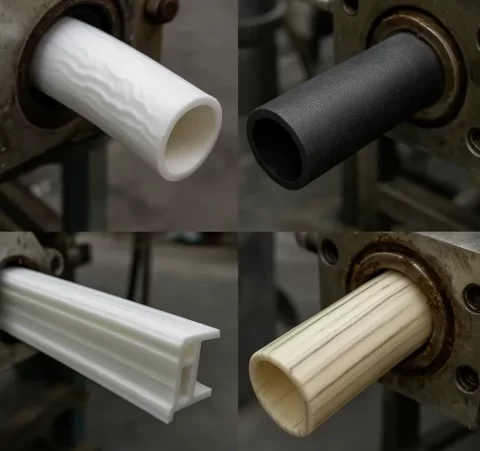
Проблемы нагрева при экструзии
Высокая стоимость инструмента
Первоначальная стоимость инструмента для этого метода относительно высока, хотя это обычно перекрывается высокой стоимостью единицы продукции.
Применение литья под давлением и экструзии
Отрасли, требующие сложных и точных деталей, предпочитают литьё под давлением экструзионному. Этот метод позволяет легко изготавливать подходящие детали, такие как медицинские детали, корпуса электронных устройств и автомобильные компоненты.
Такая возможность, применимая даже в массовом производстве, недоступна при экструзии, которая подходит для производства удлинённых профилей, таких как трубы и кабельные оболочки. Экструдированные изделия обычно применяются в упаковочной и строительной промышленности.
Для чего чаще всего используется литье под давлением?
Чтобы лучше понять уникальность литья под давлением по сравнению с экструзией, можно описать области применения этого процесса. Возможность изготовления сложных высокоточных деталей, даже в условиях массового производства, во многом определяет область применения этого метода.
Вот распространенные области применения литья под давлением:
| Промышленность | Применение литья под давлением |
| Автомобильная | Детали рулевого колеса, панели приборов, корпус бокового зеркала, крышка аккумулятора |
| Упаковка | Бутылки, тюбики, банки, пищевые контейнеры |
| Еда и напитки | Детали конвейерной системы, колпачки, фильтрующие элементы |
| Телекоммуникации | Детали для мобильных телефонов, защитные кожухи, держатели для оптоволоконных соединений |
| Электроника | Корпуса для ноутбуков, чехлы для клавиатур, корпуса для разъемов питания, термостойкие держатели компонентов |
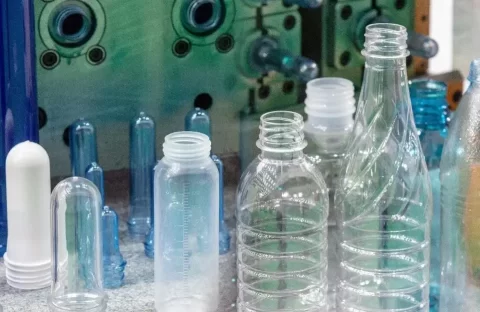
Бутылки, изготовленные методом литья под давлением
Дополнительная литература: Индивидуальное литье под давлением для оборонной промышленности в аэрокосмической отрасли
Для чего чаще всего используется экструзия?
Аналогичным образом, экструзионное формование обладает уникальными свойствами, которые побуждают дилеров и конечных потребителей выбирать именно его. Этот метод производства широко применяется в таких отраслях, как автомобилестроение, электротехника, строительство, медицина и упаковка.
Вот несколько примеров применения:
| Промышленность | Применение экструзии |
| Автомобильная | Жидкостные каналы, уплотнители и уплотнительные полосы |
| Electrical | Изоляционные оболочки, трубы, кабельные каналы |
| Строительство | Деформационные швы, стыковые накладки, виниловый сайдинг |
| Мед | Катетерные чехлы, шланги для подачи газа |
| Упаковка | Гибкие трубки, пластиковые защитные уголки для картонных коробок |
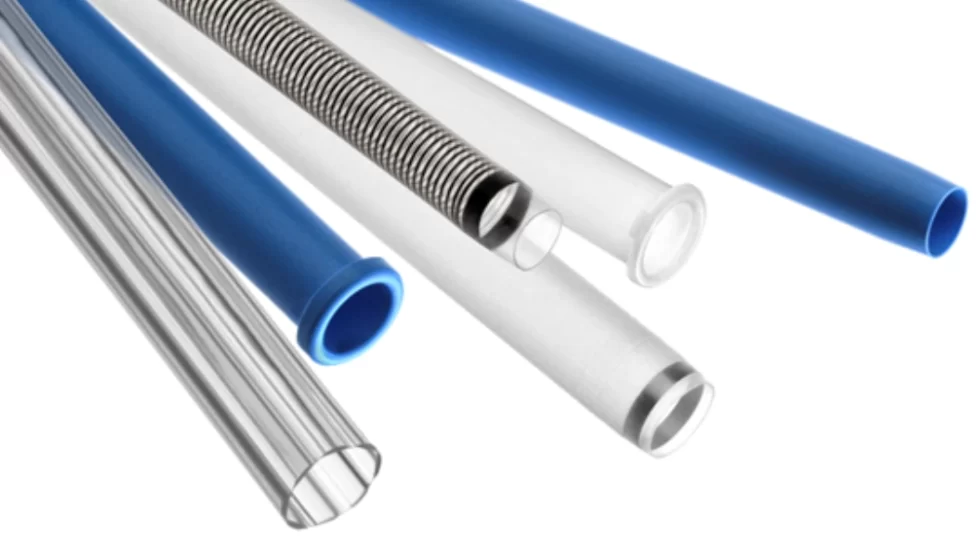
Экструдированная катетерная трубка
Попробуйте Пролеан прямо сейчас!
В чем разница между экструдированным и формованным изделием?
При сравнении процессов экструзии и литья пластмасс под давлением наблюдаются различия в деталях процесса, стоимости материала, себестоимости процесса, сложности и скорости изготовления.
Сложность детали
Эти методы производства существенно различаются по скорости и эффективности создания сложных деталей.
В этом отношении литьё под давлением является лучшим из двух методов. Он предназначен для точного производства, позволяя легко изготавливать детали с высокой степенью детализации. Эта возможность полезна в аэрокосмической, медицинской и других отраслях, где требуются сложные детали.
Экструзия не столь эффективна при производстве деталей со сложной геометрией. Однако этот метод проще, поскольку фокусируется на профилях поперечного сечения. Эти профили равномерны и обычно приводят к получению удлинённых деталей.
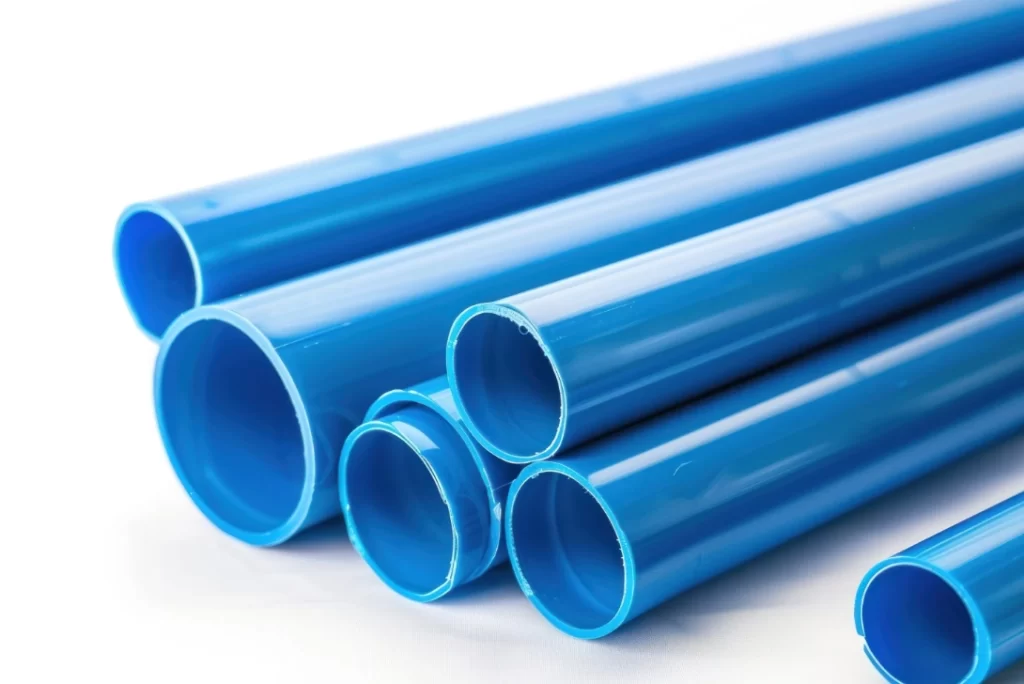
Детали экструзии равномерной толщины
Требования к сырью
Литье под давлением весьма универсально и позволяет использовать эластомеры, термореактивные материалы и термопласты, каждый из которых подходит для данного производственного процесса.
Однако экструзия ограничена полипропиленом (ПП), поливинилхлоридом (ПВХ) и другими термопластиками, которые легко плавятся и меняют форму. Этот более узкий диапазон материалов может ограничивать возможности экструзии, хотя некоторые экструзионные машины с ограничениями могут работать с термореактивными материалами.
Прочность деталей
Это ещё одна область, в которой литьё пластмасс под давлением превосходит экструзию. Это различие обусловлено главным образом спецификой производственного процесса. Готовая деталь, изготовленная методом литья под давлением, имеет более высокую прочность на сжатие и растяжение по сравнению с деталью, полученной методом экструзии.
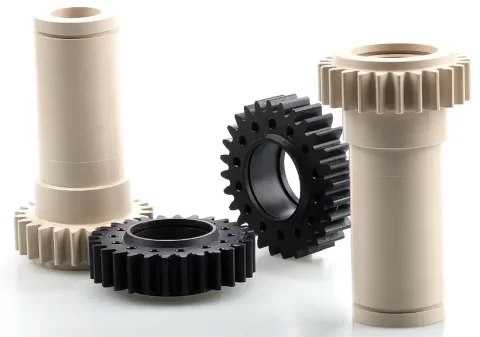
Прочные литьевые пластмассы
Этот момент особенно важен, если вы рассматриваете экструзию для применений, где безопасность в условиях высоких нагрузок имеет первостепенное значение. Вы либо гарантируете, что экструдированное изделие соответствует требованиям прочности, либо выбираете литье под давлением.
Скорость производства и время цикла
При производстве сложных деталей литьё под давлением может быть предпочтительным процессом, но следует помнить, что он цикличен, что может занять много времени. В отличие от этого, экструзия — непрерывный и быстрый процесс, поэтому идеально подходит для непрерывного производства.
Эти и другие различия представлены в сравнительной таблице ниже.
Сравнительная таблица для Литье под давлением против экструзии
| Свойства | Экструзия пластмасс | Литье под давлением |
| Лучше всего | Идеально подходит для крупносерийного производства | Поддерживает производство прецизионных деталей по сравнению с литьем под давлением крупных деталей |
| Гибкость дизайна | Низкий | Высокий |
| Энергопотребление | Средняя | Высокий |
| Используемое оборудование | Простой | Комплекс |
| Скорость производства | Быстро для однородных профилей | Более медленное время на единицу |
| Материальные отходы и переработка | Минимальные | Средняя |
| Обработанные материалы | Ограниченный | Несколько |
| Прочность расплава | Средняя | Высокий |
| Расширение торговой точки | Значительный | Минимальные |
| Сложность детали | Поддерживает детали с одинаковым поперечным сечением | Возможность изготовления деталей сложной геометрии |
| Точность и допуски | Свободный | Тугой |
| Основы процесса | Непрерывная подача расплавленного пластика через фильеру, получение изделий удлиненной формы | Отключенный процесс, расплавленный пластик помещается в полость формы, удаляется после охлаждения |
| Ограничения по размеру продукта | Длинный/непрерывный | Малый-средний |
| Объем производства и эффективность | Непрерывный | Бак объемом |
| Стоимость сырья | Обычно термопластики дешевле и меньше отходов материала | Требуются специальные материалы, затворы и направляющие, что приводит к отходам. |
| Отделка поверхности и текстура | Хорошо | Прекрасно |
| Расходы на инструменты и настройку | Низкий | Высокий |
| Виды производимой продукции | Профили/листы | Сложные части |
Дополнительное чтение по теме: Литье металла под давлением против литья под давлением, Выдувное формование и литье под давлением: подробное сравнение,
Ключевые моменты для размышления: стоимость, правильные результаты и быстрота действий
Каждый способ формовки пластика имеет свои достоинства. Это зависит от стоимости, размера детали, используемого пластика и количества необходимых деталей.
Выбор между литьем под давлением и экструзионным литьем — это не только вопрос формы. Следует также учитывать такие факторы, как стоимость оснастки. Необходимо определиться с количеством деталей и требуемой точностью их изготовления.
Подумайте о том, как быстро они остывают. Вот несколько важных моментов, о которых стоит подумать:
1. Стоимость пресс-форм и штампов
Для литья под давлением требуется прочная и жёсткая форма. Изготовление такой формы обходится дороже. Такие формы служат долго и позволяют изготавливать множество одинаковых деталей.
При экструзионном формовании вместо пресс-формы используется простая матрица. Пресс-формы легко и дёшево изготавливать. Это позволяет сэкономить деньги на новые конструкции или изменение формы.
2. Пластиковые отходы
При литье под давлением отходы пластика минимальны. Даже лишние детали можно использовать повторно. Эти детали называются литниками.
При экструзионном литье большая часть отходов образуется на начальном и конечном этапе. Это происходит при резке изделия. Этот разрезанный пластик также можно переработать. Но отходов обычно больше, чем при литье под давлением.
3. Какое количество деталей работает лучше всего?
Литье под давлением отлично подходит для производства большого количества одинаковых изделий. После изготовления формы машина быстро изготавливает тысячи изделий. Она позволяет быстро изготавливать миллионы деталей. Именно поэтому этот метод отлично подходит для изготовления множества мелких деталей.
Экструзионное формование лучше подходит для длинных изделий, таких как трубы или пластиковые полосы. Пресс работает без остановок, а затем нарезает изделия нужного размера.
4. Насколько правильный размер
Литье под давлением — очень точный процесс. Детали получаются абсолютно одинаковыми. Это отличный вариант для изделий, которые должны быть идеально подогнаны друг к другу.
Экструзионное формование также даёт хорошие результаты. Однако после охлаждения детали могут немного изменить форму. Форма может немного уменьшиться или увеличиться. Поэтому этот метод не лучший для точных размеров.
5. Время охлаждения
При литье под давлением деталь остаётся в форме до полного остывания. Это может занять больше времени, если деталь толстая. Важно дать ей остыть как следует, чтобы избежать брака.
При экструзионном формовании пластик охлаждается вне матрицы. Обычно это происходит на воздухе или в воде. Поскольку изделие не остаётся в матрице, оно охлаждается быстрее. Это ускоряет процесс для длинных форм.
В заключение
Литье под давлением и экструзия играют незаменимую роль в производстве: первая превосходна для производства сложных трёхмерных деталей, а вторая больше подходит для непрерывных, длинных деталей с фиксированным профилем. Эти основополагающие принципы влияют на настройку, потери сырья, типы продукции и сроки выполнения заказа.
Для всех ваших проектов по производству деталей, где оба процесса кажутся разумными, обратите внимание на представленные здесь подробности. Вы можете получить дополнительные разъяснения и рекомендации от экспертов, которые работают в этой области уже много лет и прочно закрепились на китайском и зарубежных рынках.
Позвонить получить вашу цитату сейчас!