
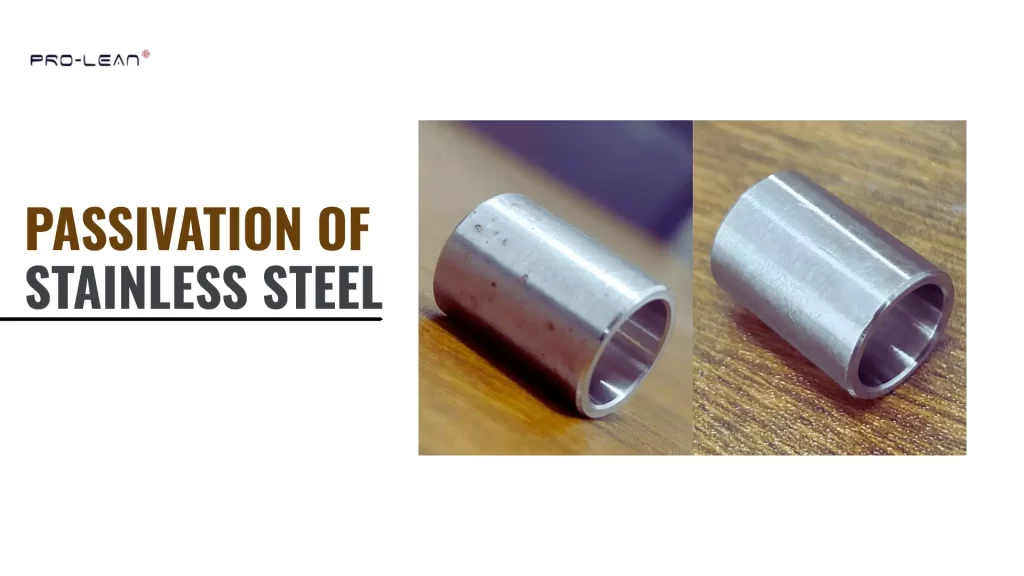
Пассивация нержавеющей стали
пассивация Это важный этап финишной обработки компонентов из нержавеющей стали. Он помогает восстановить и максимально повысить коррозионную стойкость деталей после механической обработки, шлифовки или изготовления. В процессе производства на поверхности металла могут оставаться небольшие количества свободного железа или поверхностных загрязнений. Если их не удалить, эти остатки могут привести к появлению пятен, ржавчины или преждевременной коррозии во время эксплуатации.
На нержавеющей стали естественным образом образуется очень тонкий защитный оксидный слой. Обычно это происходит, когда детали подвергаются воздействию воздуха. Эта пленка чрезвычайно тонкая, как правило, около 0.0000001 дюйма (приблизительно). (в 100 000 раз тоньше человеческого волоса).
Загрязняющий слой может быть поврежден в процессе изготовления или внесен в качестве примесей, что ослабляет слой. Примеси удаляются в процессе пассивации, что позволяет сформировать равномерный защитный оксидный слой по всей поверхности.
Давайте обсудим Преимущества пассивации для нержавеющей стали и как это повышает коррозионную стойкость. Кроме того, различные Виды пассивации: азотная кислота и лимонная кислота.а также преимущества, недостатки и отраслевые стандарты.
Стандарты пассивации в промышленности
Стальные заклепки – пассивированные
Наиболее распространенный метод пассивации обработка нержавеющей стали Детали должны соответствовать общепризнанным отраслевым стандартам. Эти стандарты регулируют очистку, химическую обработку и проверку деталей из нержавеющей стали в процессе их обработки.
Соблюдение этих стандартов позволяет гарантировать эффективное удаление загрязнений с поверхности нержавеющей стали и восстановление коррозионной защиты, обеспечиваемой нержавеющей сталью.
ASTM A380
Стандарт ASTM A380 содержит рекомендуемые процедуры очистки, удаления окалины и обработки деталей из нержавеющей стали перед пассивацией. Стандарт описывает этапы надлежащей очистки, обработки раствором, содержащим азотную или лимонную кислоту, ополаскивания и сушки деталей.
Кроме того, стандарт ASTM A380 содержит практическую информацию о типах используемых растворов азотной или лимонной кислоты, их концентрациях, температурах обработки и минимальном необходимом времени обработки. Многие производственные предприятия следуют процедурам, изложенным в стандарте ASTM A380, чтобы обеспечить надлежащую очистку и подготовку поверхности детали до начала формирования пассивного слоя.
ASTM A967
Стандарт ASTM A967 содержит обзор допустимых процессов пассивации для обработки деталей из нержавеющей стали. Стандарт описывает два утвержденных метода, использующих растворы азотной и/или лимонной кислот. Стандарт определяет допустимые концентрации этих растворов; время выдержки для каждого процесса; и допустимые диапазоны температур для каждого процесса.
Стандарт ASTM A967 также регулирует безопасное обращение с химическими веществами, используемыми в процессе пассивации, и их утилизацию после использования. Он широко применяется для пассивации компонентов из нержавеющей стали в медицинской, пищевой и общей производственной отраслях.
AMS 2700
AMS 2700 в первую очередь предназначен для... Этот стандарт используется в аэрокосмической промышленности. Он устанавливает ряд более строгих требований к подготовке поверхности компонентов из нержавеющей стали перед пассивацией; к самому процессу пассивации; и к последующему контролю пассивированного компонента.
В стандарте AMS 2700 также описывается методы испытаний, которые будут использоваться для определения того, успешно ли процесс пассивации обеспечил получение чистой, свободной от загрязнений и коррозионностойкой поверхности.
Когда следует пассивировать нержавеющую сталь?
Автомобильные стальные детали – пассивированное покрытие
Единого графика пассивации нержавеющей стали не существует. Необходимость пассивации обычно зависит от режима эксплуатации оборудования, условий окружающей среды, в которых оно будет находиться, а также от того, была ли поверхность изменена в процессе изготовления или технического обслуживания.
После изготовления или первого использования
Вероятнее всего, многие детали из нержавеющей стали подвергаются пассивации перед началом эксплуатации. При механической обработке, сварке или полировке нержавеющей стали на поверхности детали могут оставаться небольшие количества «свободного» железа. Эти загрязнения удаляются путем пассивации, которая способствует равномерному формированию защитного оксидного слоя.
После ремонта или модификации
Если оборудование из нержавеющей стали сваривается, ремонтируется или иным образом механически модифицируется, то поверхностный слой может быть поврежден. После модификаций обычно проводят пассивацию для восстановления коррозионной стойкости.
В рамках планового технического обслуживания
В некоторых организациях пассивация является частью программы планового технического обслуживания. Многие организации проводят её раз в год; однако некоторые делают это чаще, в зависимости от условий эксплуатации оборудования.
В средах с высоким содержанием хлоридов или кислых средах
Оборудование, работающее в средах с высоким содержанием хлоридов, может потребовать более частой пассивации. Кроме того, частота пассивации может потребоваться увеличить в пищевой промышленности, где обрабатываются такие продукты, как томатный сок или томатный соус, из-за более высокой скорости износа поверхности, вызванной водой с высоким содержанием хлоридов и/или другими кислыми веществами.
Когда обнаруживается загрязнение железом
Если на поверхности нержавеющей стали появляются отложения железа/пятна ржавчины, это указывает на загрязнение поверхности свободным железом. Для определения наличия свободного железа на поверхности нержавеющей стали доступны специальные тест-наборы; при обнаружении высоких концентраций обычно требуется пассивация для удаления всего свободного железа и восстановления защитного оксидного слоя.
Как хром предотвращает коррозию
- Слой оксида хрома: Хром в нержавеющей стали реагирует с кислородом, образуя чрезвычайно тонкий слой оксида хрома (Cr2O3), который обеспечивает превосходный химический барьер. Формирование этого слояd-слой очень тонкий, обычно от 1 до 3 нанометров для стандартных марок нержавеющей стали, и защищает от молибдена.и коррозионные ионы, такие как хлориды, при условии применения надлежащей пассивации.
- Минимальные требования к содержанию хрома: Минимальное содержание хрома в нержавеющей стали, необходимое для образования самовосстанавливающегося защитного слоя, составляет 10.5%. Любой сплав с содержанием хрома ниже этого значения может быть подвержен быстрому ржавлению. Чем выше содержание хрома, тем стабильнее и быстрее восстанавливается оксидный слой.
- Влияние процесса изготовления: Технологические процессы изготовления, такие как механическая обработка, сварка и шлифовка, могут повредить оксидный слой и обнажить новый основной металл. Любые царапины, образовавшиеся в ходе этих процессов, могут привести к образованию участков, где может возникнуть коррозия; поэтому после изготовления всегда проводится химическая пассивация нержавеющей стали.
Попробуйте Пролеан прямо сейчас!
Как пассивировать нержавеющую сталь: полезные методы
Стальные круглые обработанные изделия
A пассивированная отделка Это химическая обработка нержавеющей стали, повышающая ее коррозионную стойкость за счет удаления поверхностного железа и усиления естественного слоя оксида хрома. Детали, подвергающиеся воздействию агрессивных сред, воды, химикатов или пищевых продуктов, должны проходить эту обработку. Вот распространенные способы или процессы пассивации нержавеющей стали:
Пассивация азотной кислотой
Наиболее распространенным методом пассивации является использование азотной кислоты. Азотная кислота очищает поверхность детали, удаляя любые загрязнения железом, и способствует активации поверхностного хрома, повышая коррозионную стойкость детали.
Условия, используемые для пассивации деталей с помощью азотной кислоты:
- Время: от 3 до 4 часов
- Температура: не выше 80°C (175°F)
- Концентрация: 20–50% азотной кислоты
Некоторые практические соображения при использовании азотной кислоты:
- Азотная кислота обычно повреждает прокладки и уплотнения, и их необходимо заменять после завершения процесса.
- Если на поверхности имеются признаки коррозии, может потребоваться более сильное защитное средство; однако следует проявлять особую осторожность, так как это может привести к повреждению детали.
- Сочетание высоких температур и длительного времени обеспечивает эффективную пассивацию.
CПо сравнению с пассивацией лимонной кислотой, азотная кислота более агрессивна и эффективна в удалении железа с поверхности, но лимонная кислота безопаснее для рабочих и с меньшей вероятностью повредит прокладки или чувствительные детали.
Пассивация лимонной кислотой
Лимонная кислота является более безопасной альтернативой азотной кислоте, поскольку она удаляет только поверхностное железо, не причиняя вреда нержавеющей стали. Кроме того, лимонная кислота биоразлагаема и поэтому подходит для пищевой, фармацевтической промышленности и экологически чувствительных областей применения.
Условия, используемые для пассивации деталей с помощью лимонной кислоты:
- Время: примерно 5 часа
- Температура: от комнатной температуры до умеренной жары.
- Концентрация: приблизительно 12% по весу.
Некоторые практические соображения при использовании лимонной кислоты:
- Лимонная кислота использует естественное окисление в воздухе для полной активации хромового слоя.
- Поскольку при производстве лимонной кислоты не используются сильные окислители, в процессе образуется меньше опасных отходов.
- В целом, лимонная кислота реагирует медленнее, чем азотная, но при этом безопаснее и экологичнее.
Почему фосфорная кислота не подходит
Фосфорная кислота обычно используется для очистки нержавеющей стали и удаления ржавчины или отложений с поверхности. Однако кислота не образует дополнительного защитного оксидного слоя, предотвращающего дальнейшую коррозию нержавеющей стали. Нержавеющая сталь будет оставаться подверженной коррозии до тех пор, пока на поверхности металла не образуется защитный оксидный слой в среде, способной поддерживать его естественное образование, или каким-либо другим способом, обеспечивающим его защиту.
Отсутствие окислительного действия
Раствор фосфорной кислоты не обладает окислительным действием, необходимым для пассивации хромовой поверхности металла. Окислительное действие создает тонкую, но очень прочную, коррозионностойкую оксидную пленку, которая защищает основной материал детали из нержавеющей стали от коррозии. Если для пассивации поверхности используется раствор фосфорной кислоты, он может не обеспечить такой же уровень коррозионной стойкости, как растворы азотной или лимонной кислот.
Соответствие отраслевым стандартам
ASTM A380, ASTM A967 и AMS 2700 — это отраслевые стандарты. В них перечислены одобренные химические вещества, используемые в качестве пассивирующих агентов для защиты от коррозии. В них также указаны допустимые уровни пассивации, необходимые для компонента из нержавеющей стали, чтобы обеспечить необходимую защиту от коррозии в конкретном применении. Фосфорная кислота не соответствует требованиям этих спецификаций; следовательно, ее использование не будет им соответствовать.
Пассивация против травления нержавеющей стали
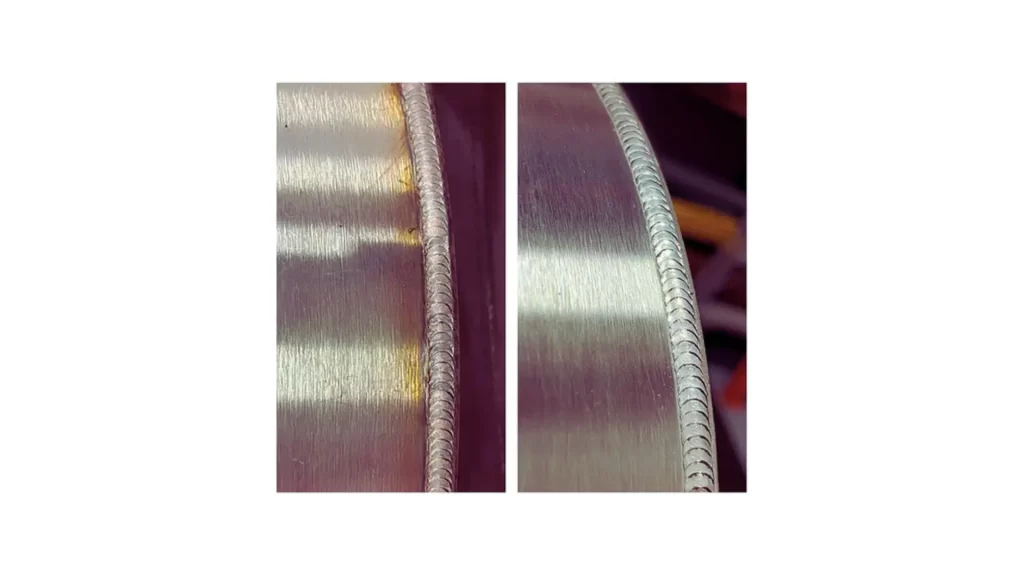
травление нержавеющей стали
Alt: Изображение, демонстрирующее детали из нержавеющей стали до и после травления, наглядно показывает удаление оксидов и поверхностных примесей для улучшения коррозионной стойкости.
Пассивация и травление повышают коррозионную стойкость, но действуют они по-разному. Пассивация укрепляет естественный слой оксида хрома. на нержавеющей стали. Травление удаляет поврежденные или загрязненные слои перед применением пассивации.
| Разработка | Цель | Используемый метод/химические вещества |
| пассивация | Повышение коррозионной стойкости | Азотная кислота или лимонная кислота |
| маринование | Удалите поврежденные слои или используйте термотонирование. | Азотная + плавиковая кислота, электрополировка или механические методы |
Практический совет:
- Если нержавеющая сталь новые или слегка обработанныеТребуется лишь пассивация.
- Если сталь имеет окрашивание от сварки или коррозионные пятнаСначала следует провести травление, а затем пассивацию.
Ключевые выносы!
Пассивация нержавеющей стали повышает прочность за счет образования стабильного слоя оксида хрома, защищающего от коррозии. Этот процесс обязателен для компонентов, подвергающихся воздействию воды, химических веществ или высоких температур, поскольку без него они могут быстро разрушаться. Выбор правильного метода, будь то азотная кислота для более быстрой и сильной активации (лимонная кислота для более безопасного применения), или применение в пищевой промышленности, гарантирует надежную работу деталей. Регулярный контроль и соблюдение стандартов, таких как ASTM A380, ASTM A967 и AMS 2700, помогают поддерживать стабильное качество поверхности и предотвращать преждевременный выход из строя.
Boda MFG приводит пассивация услуг и различные другие варианты отделки поверхности для компонентов из нержавеющей стали. Наша команда гарантирует, что ваша деталь останется коррозионностойкой и сохранит превосходную целостность поверхности. От промышленного оборудования до медицинского и пищевого оборудования — мы поставляем детали, которые служат дольше и работают лучше.
Свяжитесь с нами сегодня для детальной оценки проекта и получения мгновенного расчета стоимости.!