
Радиус изгиба листового металла
Радиус изгиба листового металла — это важнейший конструктивный элемент при изготовлении изделий из листового металла. Это внутренний радиус согнутого листа, и он определяет, деформируется ли лист в соответствии с проектом, обеспечивает ли ожидаемую точность размеров и не растрескивается ли под действием силы.
При выборе радиуса изгиба следует учитывать такие важные факторы, как материал заготовки, угол изгиба и эффект упругого восстановления. Правильно учитывая различные динамические характеристики изгиба, такие как диаметр изгиба и припуск на изгиб в листовом металле, производители всегда могут поставлять качественные детали из листового металла.
В этой статье представлены полезные рекомендации по радиусу изгиба листового металла, чтобы ваши будущие проекты всегда соответствовали стандартам и вашим требованиям.
Что такое радиус изгиба листового металла?
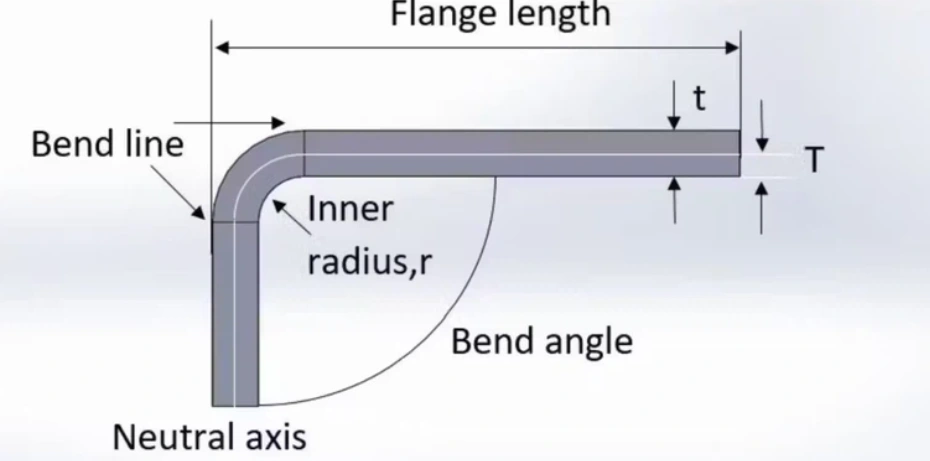
Радиус изгиба листового металла — это расстояние от внутренней поверхности согнутого металлического листа до воображаемой центральной точки изгиба.
Радиус изгиба
Этот показатель имеет решающее значение, поскольку он определяет напряжение, которое испытывает металл в процессе изгиба. Если радиус изгиба слишком мал, существует риск образования трещин или даже разрушения в месте изгиба. Это может поставить под угрозу целостность детали и эффективность производства.
В соответствии с передовыми методами проектирования гибочных изделий, для листового металла рекомендуется минимальный радиус изгиба, обычно кратный толщине листа. Для разных материалов существуют свои минимальные радиусы изгиба.
Почему важен (минимальный) радиус изгиба?
Минимальный радиус изгиба имеет важное значение, поскольку его неправильная настройка может привести к некачественной подгонке деталей, трещинам в металле и необходимости ненужных переделок. Передовая отраслевая практика позволила разработать минимальные радиусы изгиба, которые избавляют производителей от этих проблем и гарантируют успех проектов.
Другие распространенные термины, связанные с изгибом, и их значение.
Помимо радиуса изгиба листового металла, существуют важные связанные с ним термины, такие как направление изгиба, высота изгиба, помехи от гибочного инструмента и помехи от изогнутого фланца.
Эти термины определены ниже:
Направление изгиба
Вследствие анизотропного поведения металлов направление изгиба относительно зерен имеет значение. Если методы гибки листового металла Если обработка производится вдоль волокон древесины, могут возникать трещины, разрывы и другие дефекты.
Специалисты по обработке листового металла сгибают листовой металл перпендикулярно направлению волокон, чтобы не только предотвратить эти дефекты, но и обеспечить оптимальную прочность на изгиб.
Высота изгиба (H)
Высота изгиба — это длина получившегося фланца после изгиба листа металла. Хотя эта длина может быть любой необходимой, существует её минимальное значение. Как правило, высота изгиба должна быть больше или равна сумме радиуса изгиба и удвоенной толщины.
H ≥ 2t + R
Помехи от гибочного инструмента
Для работы гибочного инструмента требуется пространство, поэтому необходимо учитывать возможные помехи при его использовании. Если элементы конструкции выходят за пределы зоны гибки, результирующий радиус изгиба и другие параметры могут не соответствовать проектным параметрам, поскольку это может нарушить работу инструмента.
Элементы должны располагаться на некотором расстоянии друг от друга, чтобы обеспечить правильное применение специальной оснастки с заданным радиусом для гибки металла. Общее правило аналогично правилу определения высоты гибки: элемент над зоной гибки должен находиться на расстоянии не менее, равном радиусу гибки, прибавленному к удвоенной толщине.
H ≥ 2t + R
Натяг при изгибе фланца
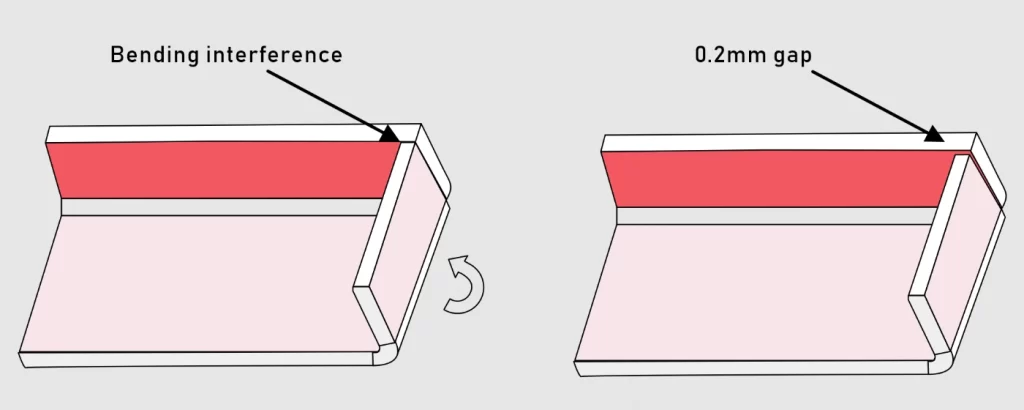
При проектировании коробок или компонентов с несколькими стенками следует учитывать общие углы. Поскольку фланцы могут легко мешать друг другу и влиять на конструкцию, обычно предусматривается зазор (смещение).
Может возникнуть соблазн сделать большой зазор, чтобы упростить процесс гибки. Однако сварка может быть проблематичной, если зазор слишком велик. Обычно достаточно зазора в 0.2 мм.
Натяг при изгибе фланца
Что такое кромкование листового металла?
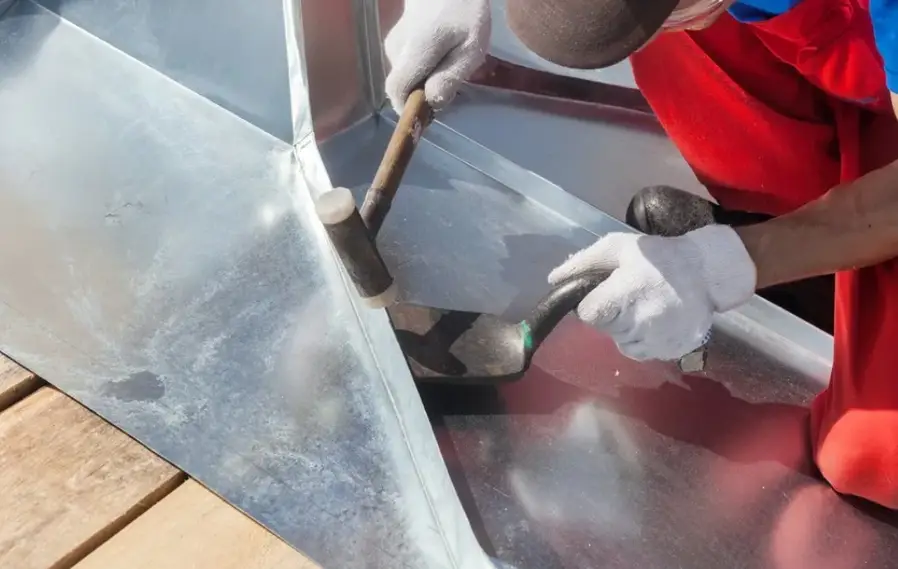
Подшивка листового металла Это считается разновидностью гибки листового металла, при которой лист сгибается сам на себя. Гибка обычно выполняется на 180 градусов, в результате чего получается обработанный край. Загибка кромок — распространенный процесс в автомобильной промышленности, где он помогает улучшить эстетику, прочность и безопасность деталей из листового металла.
Подшивка листового металла
Факторы, которые следует учитывать при определении радиуса изгиба
Определение правильного радиуса изгиба — это вопрос балансировки нескольких переменных, включая тип и толщину материала заготовки, требуемый угол изгиба и т. д. технология гибки листового металла используемого материала и его поведения при изгибе.
Каждый из этих факторов влияет на остальные. Компания Boda использует эффективные стратегии, основанные на этих факторах, для предотвращения дефектов, оптимизации настройки оснастки и минимизации материальных затрат.
Тип и толщина материала заготовки
Это один из важнейших факторов при определении радиуса изгиба листового металла. Поскольку материалы обладают различными свойствами, их способность к изгибу также различается. Пластичность — одно из важнейших свойств: уровень пластичности определяет, насколько сильно материал может изгибаться без образования трещин.
Рассмотрим сравнение высокопрочной стали и алюминия. Высокопрочная сталь не может выдерживать малые радиусы изгиба без образования трещин, а алюминий может.
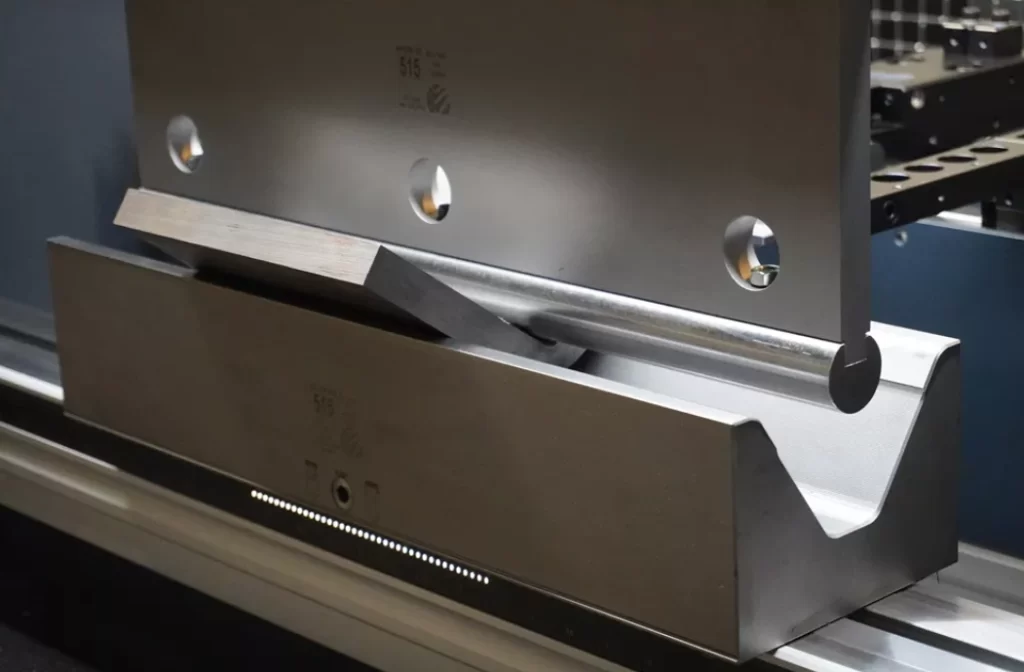
Изгибание толстого листа из быстрорежущей стали.
В соответствии с передовыми отраслевыми практиками, учитывающими тип и толщину материала, ниже приведены некоторые рекомендации по минимальному радиусу изгиба;
- алюминий: K = 2.0 – радиус изгиба в 2 раза больше толщины
- Мягкая сталь: K = 1.5 – радиус изгиба в 1.5 раза больше толщины
- Нержавеющая сталь: K = 2.0 – радиус изгиба в 2 раза больше толщины
Где K — специальный множитель, также называемый коэффициентом радиуса изгиба.
Угол изгиба
Угол изгиба также влияет на идеальный радиус изгиба. Больший угол изгиба означает большее напряжение в материале и, следовательно, необходимость большего радиуса. Острые углы изгиба создают локальные напряжения, которые могут вызвать растрескивание материала, если не используется достаточно большой радиус изгиба.
Согласно передовой практике, для изгибов с углом более 90° требуются большие радиусы. Если угол изгиба меньше 30°, целесообразно использовать более мягкие материалы, прибегать к передовым технологиям формовки или вообще избегать таких углов.
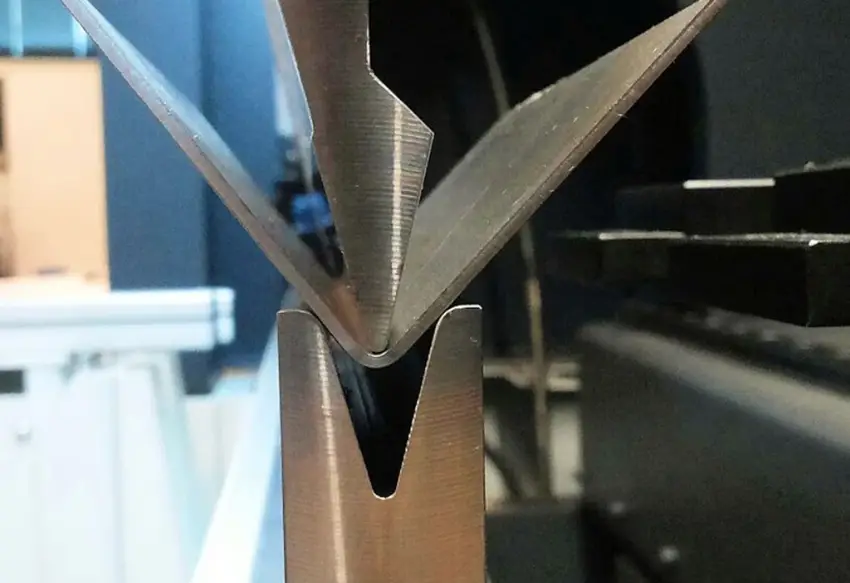
Острый угол изгиба
Допуск на изгиб
Это измерение или расстояние на плоском листе, которое будет учитываться при расчете радиуса изгиба.
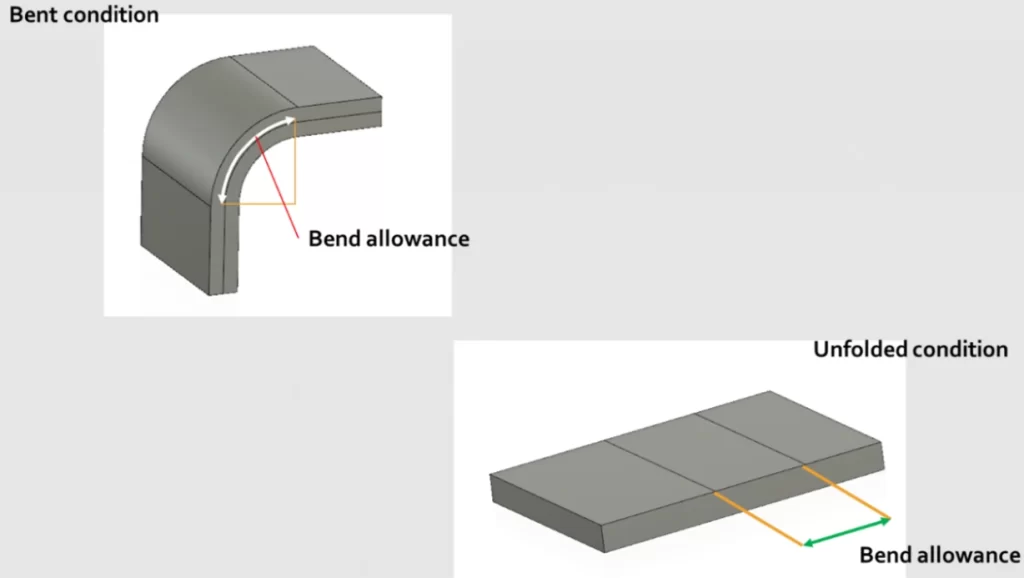
Допуск на изгиб
Понимание коэффициента K при гибке листового металла
K-фактор является важным параметром в Проектирование из листового металла. Это отношение положения нейтральной оси к толщине материала, и оно помогает предсказать, как лист будет изгибаться и растягиваться в процессе формовки. Коэффициент K обычно находится в диапазоне от... 0.3 - 0.5 Используется для расчета припуска на изгиб и вычета при изгибе. Более мягкие материалы, как правило, имеют более высокий коэффициент K, чем более твердые материалы.
Эффект пружинящего возврата
Пружинное восстановление — это явление, при котором согнутый материал стремится вернуться к своей первоначальной форме после снятия изгибающей силы. Степень этого эффекта зависит от упругих свойств материала.
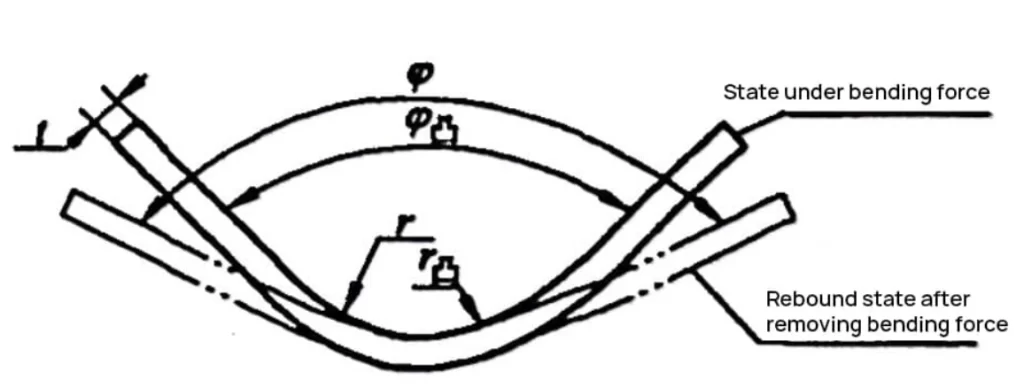
Отпрянуть
Этот эффект одинаково важен при проектировании изделий из листового металла для определения радиуса изгиба. К факторам, влияющим на этот эффект, относятся угол изгиба и твердость материала.
Попробуйте Пролеан прямо сейчас!
Стандартный радиус изгиба листового металла в промышленности
Наилучший подход при проектировании листового металла с минимальным радиусом изгиба — использование промышленного стандарта 0.030 дюйма. Этот размер гарантирует стабильное и высокое качество деталей.
Когда следует отклоняться от отраслевого стандарта радиуса изгиба 0.030
Для деталей толщиной 0.125 дюйма (⅛ дюйма) и менее рекомендуется радиус изгиба 0.030 дюйма. Для деталей толщиной более 0.125 дюйма (⅛ дюйма) конструкторам следует отступать от этого стандарта, увеличивая радиус по мере необходимости (пропорционально).
Использование больших радиусов для более крупных материалов необходимо для предотвращения растрескивания или разрушения.
Отклонение от этого стандарта может потребоваться и в следующих случаях:
- Ограничения по изгибу конкретных материалов
- Конкретные функциональные или эстетические требования
- Ограничения при сборке деталей
Каковы основные правила гибки листового металла?
Хорошее эмпирическое правило при гибке листового металла — поддерживать внутренний диаметр. Радиус изгиба должен быть как минимум равен толщине вашего листа. для предотвращения деформации или растрескивания.
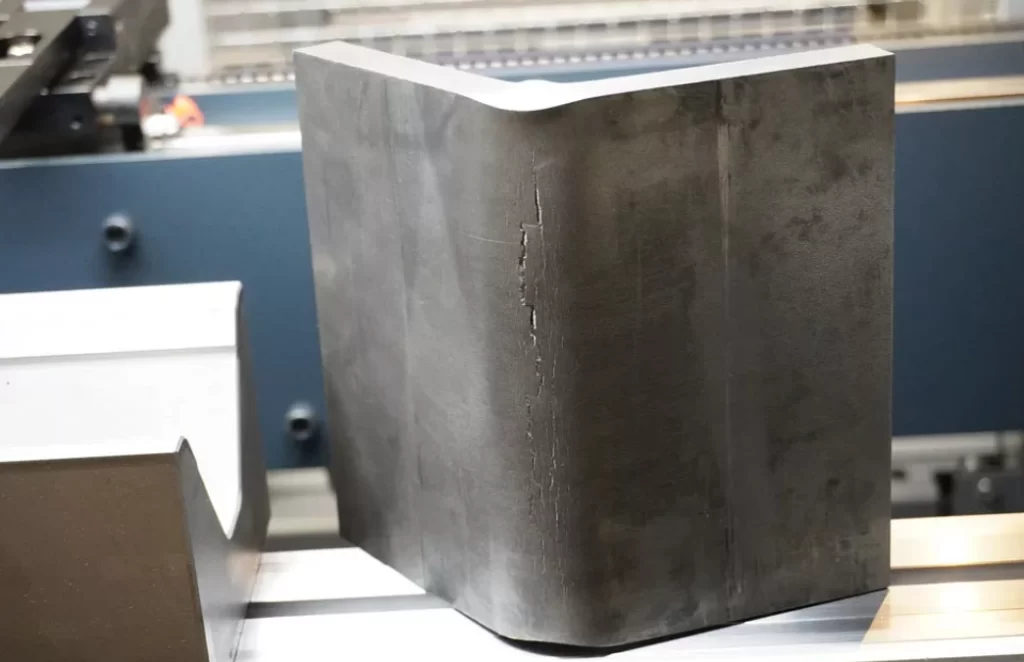
Трещины в согнутом листовом металле
Эта базовая модель обеспечивает надежную отправную точку для наиболее распространенных материалов и областей применения листового металла. Однако следует отметить, что факторы, рассмотренные выше, могут определять требования к изгибу для конкретных сплавов и более жестких допусков.
Другие общие правила, упомянутые в других разделах статьи, следующие:
- Правило определения высоты наклона: H ≥ 2t + R
- Правило интерференции гибочного инструмента: H ≥ 2t + R
- Правило о взаимном влиянии изгиба фланца: смещение 0.2 мм для общих углов в коробчатых конструкциях
Как найти радиус изгиба
Определение радиуса изгиба включает три этапа: определение толщины листа, выбор V-образного отверстия матрицы и расчет радиуса изгиба. Таким образом, определение радиуса изгиба для любого конкретного материала — это систематический процесс, учитывающий технические характеристики материала и настройку оснастки. Производители обычно используют методы гибки в воздухе и V-образной гибки.
Между гибкой в воздухе и V-образной гибкой нет большой разницы. В то время как V-образная гибка заставляет листовой материал принимать точную форму матрицы, гибка в воздухе обеспечивает некоторую гибкость.
В таблицах производителя приводятся надежные ориентировочные соотношения толщины материала и ширины V-образного отверстия матрицы. Эти соотношения определяют радиусы, которые могут быть получены с помощью данного материала и гибочного станка.
Получить цитату и узнать, как эксперты используют диаграммы и передовые методы для определения оптимального радиуса изгиба.
Использование таблиц радиусов изгиба листового металла
Поскольку ручные расчеты могут занимать много времени, операторы листогибочных прессов и инженеры используют таблицы радиусов гибки листового металла. Для этого достаточно знать тип материала и его толщину. В таблице указан минимальный радиус гибки.
Ниже представлена сокращенная версия справочной таблицы минимального радиуса изгиба.
| Материал | 1 – 6 мм | 6 – 12 мм | 12 – 25 мм |
| алюминий | 1T | 1.5T | 2-3T |
| Сталь | 0.8T | 1.2T | 1.5-2.5T |
| Нержавеющая сталь | 2T | 2.5T | 3-4T |
Попробуйте Пролеан прямо сейчас!
Пример расчета радиуса изгиба листового металла
Рассмотрим ситуацию, когда изгибается лист нержавеющей стали толщиной 8 мм. Расчет гибки листового металла Для определения радиуса изгиба требуется следующее. Согласно приведенной выше таблице значений радиуса изгиба, минимальный радиус изгиба будет следующим:
R = 2.5 Тл
= 2.5*8 мм
= 20 мм
Распространенные ошибки при проектировании радиуса изгиба
Наиболее распространенные ошибки при проектировании радиуса изгиба связаны с тем, что внутренний радиус изгиба принимается равным толщине материала, а в качестве радиуса изгиба по умолчанию указывается значение 0.100″ без учета требований к детали.
Эти ошибки могут легко привести к увеличению производственных затрат и сроков выполнения заказа.
- Радиус изгиба равен толщине.Это может вызвать проблемы, особенно с распространенными материалами, поскольку может потребовать использования специального радиусного инструмента для гибки металла.
- Радиус изгиба по умолчанию составляет 0.100″.Стандартная оснастка не позволяет получить радиус изгиба 0.100 дюйма. Изготовление оснастки с нестандартным радиусом изгиба металла обходится дорого.
Заключение
Тщательный учет радиуса изгиба — залог производства качественных деталей из листового металла. Соблюдение лучших практик гибки листового металла позволяет всегда получать продукцию, соответствующую требованиям проекта.
Если вам нужна помощь в проектировании и изготовлении изделий из листового металла, ПролинТех есть ответ. Свяжитесь с нами сегодня – профессионально разработанные и реализованные проекты. Услуги по обработке листового металла.
.