
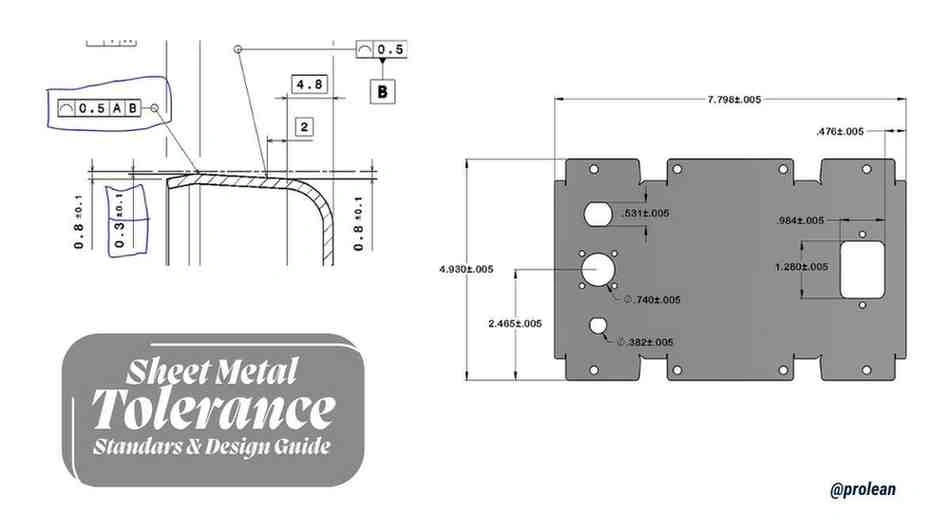
При изготовлении листового металла на заказ допуски определяют, подходит ли деталь без проблем. Инженеры и конструкторы должны учитывать балансировку изменений размеров в продукте на протяжении всего производственного процесса. Деталь может не обладать качеством и производительностью, если диапазон отклонений слишком широк. И наоборот, вам может потребоваться установить более жесткие допуски, если диапазон слишком узкий. Это не только приводит к более высоким затратам, но и может быть сложно получить.
Если вы размышляете о допуске толщины листового металла, это руководство для вас. Так что прочтите его, так как оно охватывает все детали о допусках на заказ листового металла и о том, как их можно достичь.
Что такое допуск листового металла?
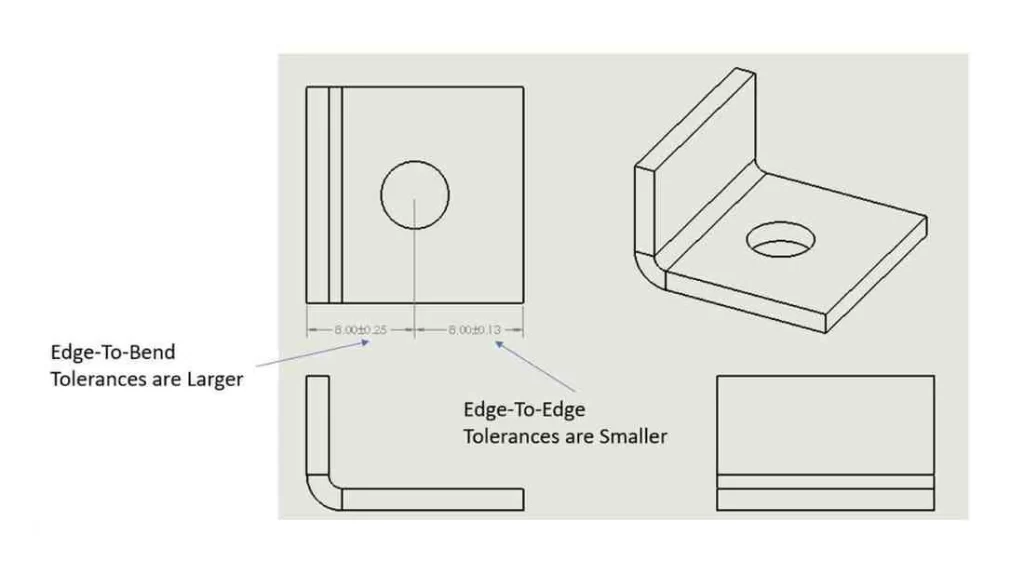
Допуски на изгиб листового металла (изгиб к изгибу)
Размерные допуски следует устанавливать осторожно. Как упоминалось ранее, допуски — это допустимые пределы отклонений измерений в детали. В прецизионное изготовление листового металладопуски помогают формировать детали, которые подходят и функционируют должным образом, не снижая качества.
Более жесткие допуски относительно дороги, поскольку они требуют более точных методов производства. Для индивидуального заказа изготовление листового металла, допуски обычно варьируются от ±0.005″ для высокоточных деталей до ±0.060″ для менее критичных деталей. Они обычно зависят от толщины и типа материалов.
Почему важны допуски листового металла?
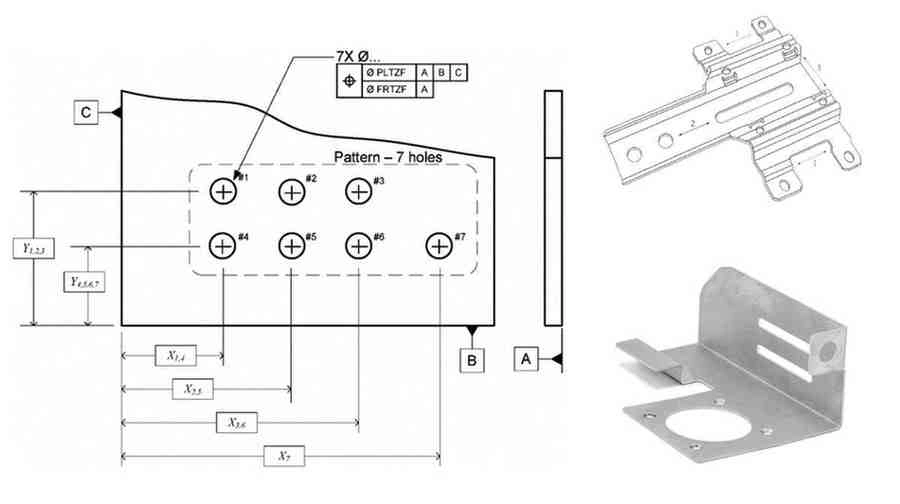
Важность допусков листового металла
На то, как устанавливаются допуски, влияют многие факторы, в зависимости от типа материала, его толщины и метода обработки. Даже самые мелкие детали, такие как текстура, твердость и даже чистота металла, могут влиять на размеры детали.
Более толстые листы имеют большие допуски из-за более высокой жесткости. Жесткость, связанная с более толстыми листами, допускает большую погрешность. Более жесткие допуски в более тонких листах ограничивают деформацию. Изменения допусков во время изготовления зависят от контроля процесса, который обеспечивает точные размеры и посадку.
Более того, более толстые листы прочнее, но отрицательно влияют на свободу дизайна. Более тонкие, легкие листы легче сгибать. Проблемы со сборкой могут возникнуть из-за неправильного выбора толщины.
Разные материалы имеют разные требования к допускам. Например:
- Алюминиевые сплавы более мягкие и обычно имеют допуск до ±0.1 мм в зависимости от метода обработки.
- Нержавеющая сталь, будучи более твердой, может обеспечивать более жесткие допуски от ±0.05 мм до ±0.15 мм в зависимости от технологии изготовления.
- Допуски для углеродистой стали обычно составляют от ±0.1 мм до ±0.2 мм в зависимости от толщины и обработки.
Таблица 1: Типичные метрические диапазоны допусков при изготовлении.
|
Толщина материала, мм |
Диапазон допуска (мм) |
|
0.5 – 1.0 |
± 0.1 |
|
1.0 – 2.0 |
± 0.15 |
|
2.0 – 3.0 |
± 0.2 |
|
3.0 – 5.0 |
± 0.25 |
|
5.0 – 8.0 |
± 0.3 |
Попробуйте Пролеан прямо сейчас!
Какие факторы влияют на допуски на гибку листового металла?
На допуски при изготовлении листового металла влияют несколько технических факторов. К ним относятся:
Характеристики, типы и толщина материалов
Характеристики материалов Влияние на допуск
Тип материала и толщина листового металла оказывают значительное влияние на допустимые допуски. Как правило, более толстые металлические листы содержат гибкие уровни допусков. И наоборот, более тонкие листы имеют более жесткие допуски.
Размерные допуски, достижимые для нержавеющих сталей и инструментальных сталей, жесткие и стабильные по размеру. Эти допуски намного жестче, чем для мягкой стали и алюминиевых сплавов.
Например, для сплавов нержавеющей стали допуск может составлять ±0.005”, тогда как для алюминиевых сплавов потребуется ±0.010” из-за их высоких коэффициентов теплового расширения и мягкости.
Методы резки и формовки
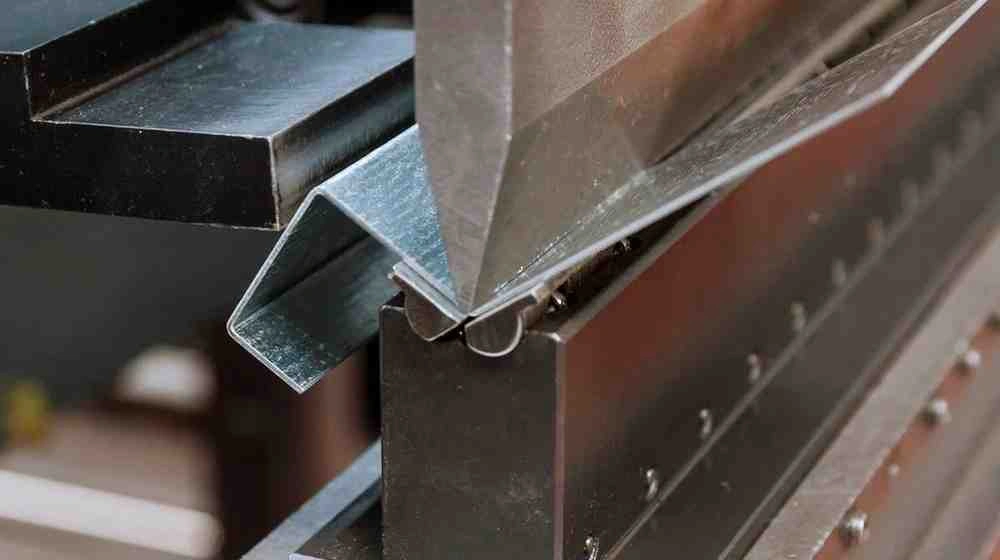
Формирование листового металла
Различные методы обработки обеспечивают различную степень точности. Лазерная резка является одним из самых точных методов и может достигать допусков вплоть до ±0.005″ для тонких материалов, но, как правило, более типичным является диапазон от ±0.010″ до ±0.015″. Плазменная резка имеет больший диапазон допусков, обычно от ±0.030″ до ±0.060″, в то время как при гидроабразивной резке допуски могут составлять от ±0.005″ до ±0.020.
Кроме того, методы формовки, такие как гибка, штамповка и т. д. глубокий рисунок влекут за собой некоторые дополнительные переменные. К ним относятся K-фактор, пружинение и прогресс деформации. Кроме того, количество углов изгиба и механические свойства имеют тенденцию увеличивать отклонения от окончательных ожидаемых размеров. (Получите больше информации о обработка поверхности листового металла.)
Точность инструмента и штампа
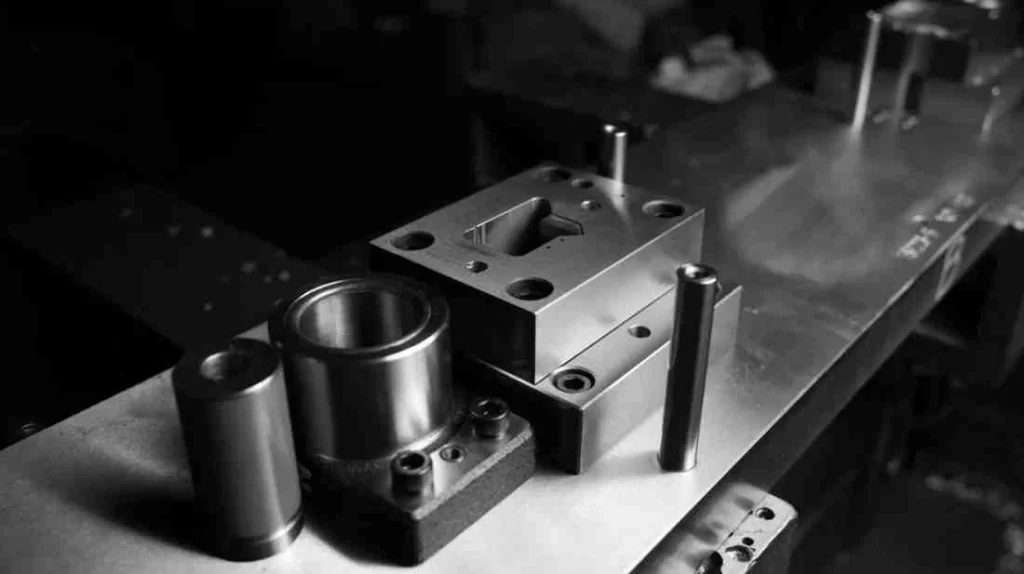
Инструменты для обработки листового металла
Состояние инструмента, используемого в процессе изготовления детали, также влияет на допуски вашей детали. Например, точные шлифованные штампы и высококачественные твердосплавные инструменты обеспечат более жесткие допуски в долгосрочной перспективе. С другой стороны, старые инструменты, если их не обслуживать должным образом, могут вносить парадоксальные ошибки. Как правило, надежные стальные штампы можно использовать для получения более жестких допусков.
Механическая точность и калибровка
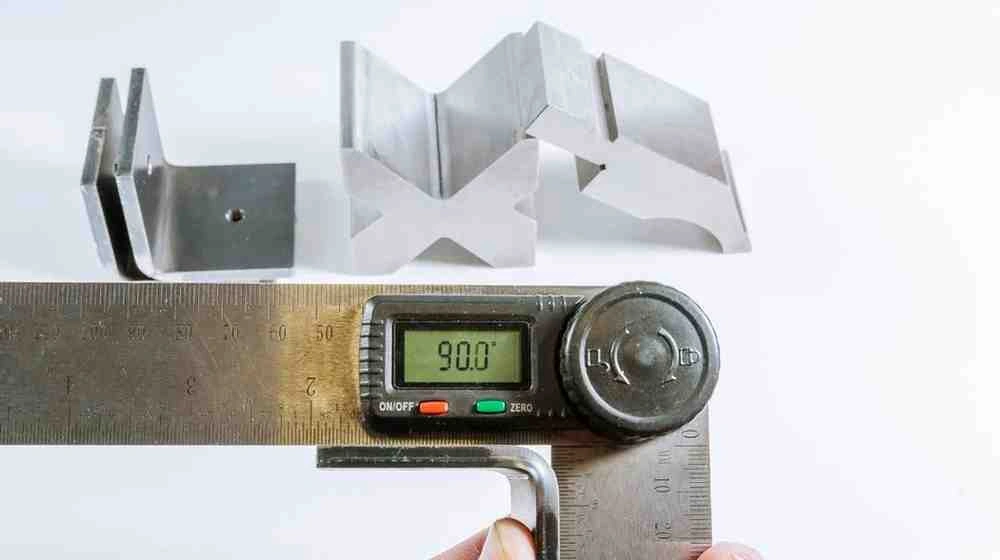
Измерение толщины материала
Пределы допуска напрямую зависят от возможностей оборудования. Давайте рассмотрим пример: автоматизированный листогибочный пресс и обрабатывающие центры с ЧПУ могут достигать точности ±0.001” при правильной калибровке. С другой стороны, размеры вашей детали могут сильно повлиять больше, чем ожидалось, из-за незначительных несоосностей. Например, минимальная ошибка в 0.1° на гибочном станке. Чтобы соответствовать почти точным допускам, вам необходимо регулярно проверять свои станки с точки зрения калибровки и точного программирования.
Операционные навыки и опыт
Постоянная точность допусков также зависит от опыта изготовителя. Опытные машинисты всегда устанавливают оптимальные параметры машины. Они могут реагировать на ошибки машины раньше и проводить профилактические проверки для смягчения отклонений. Недостаток точности дополнительно компенсируется системами управления процессом, управления в реальном времени и автоматического контроля измерений.
Геометрические ограничения и сложность дизайна
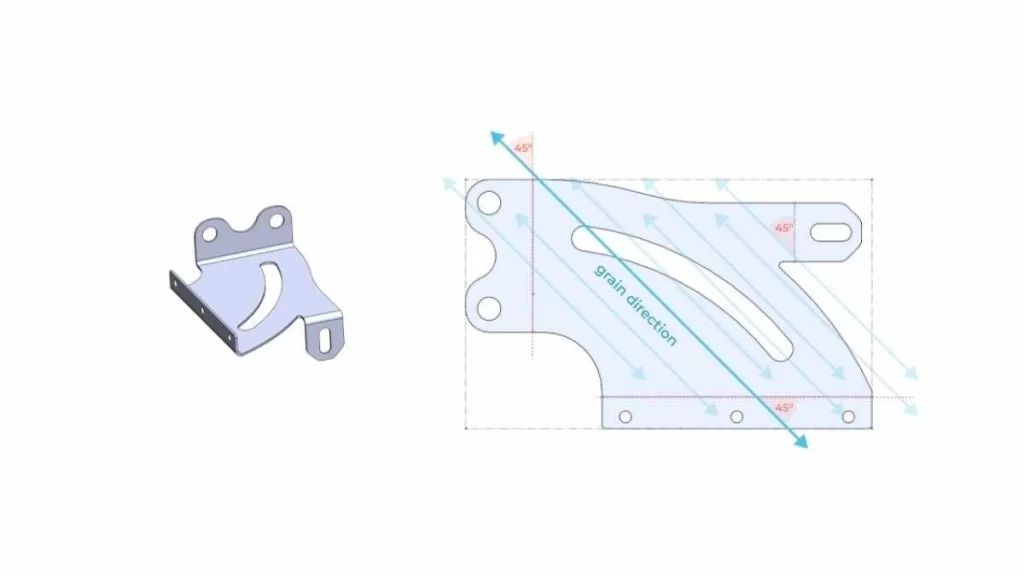
Деталь сложной конструкции из листового металла
Простые детали с прямыми разрезами и равномерной толщиной, как правило, допускают более жесткие допуски ±0.010". С другой стороны, сложные геометрии с многочисленными изгибами и глубокой вытяжкой имеют больший разброс допусков ±0.030". Эти допуски могут привести к наложение допусков из-за таких факторов, как расстояние между срезами и изгибами, расположение отверстий и асимметричная конструкция.
Расширение материала и стабильность размеров
Обычно мягкие материалы (особенно алюминий) имеют тенденцию расширяться под воздействием тепла. Даже небольшое изменение может повлиять на точность вашей детали. Например, алюминий имеет более высокий коэффициент теплового расширения (23 × 10⁻⁶/°C). Он претерпевает огромные изменения размеров, чем нержавеющая сталь (10-12 × 10⁻⁶/°C), которая относительно тверже. Поэтому эти изменения необходимо учитывать и компенсировать во время изготовления, чтобы добиться жестких допусков.
Попробуйте Пролеан прямо сейчас!
Размеры деталей из листового металла
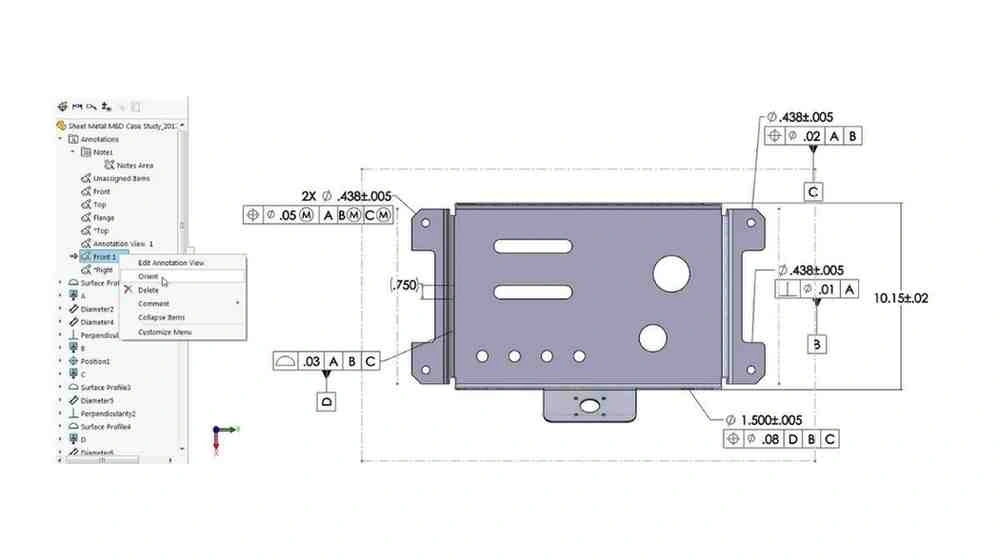
Распределение размеров листовой металлической детали
Вот минимальные и максимальные размеры/размеры для типы листового металла. Обратите внимание, что эти размеры могут отличаться в зависимости от оборудования и возможностей процесса.
Таблица 02: Минимальные и максимальные размеры детали.
|
Тип |
Дюймов (в.) |
Миллиметры (мм) |
|
Минимум Габаритные размеры: |
||
|
Плоская часть |
0.250 х 0.250 |
6.35 х 6.35 |
|
Сформированная часть |
0.500 х 0.500 |
12.7 х 12.7 |
|
Максимум Габаритные размеры: |
||
|
Размер части |
39 х 47 |
990.6 х 1,193.8 |
|
Длина изгиба |
47 |
1,193.8 |
Допуски листового металла Промышленный стандарт
Стандарты допусков листового металла
Спецификации допусков листового металла унифицированы определениями из различных международных стандартов. Стандарты позволили всем отраслям промышленного производства создать свои системы контроля качества. Вот несколько общих стандартов.
стандартами качества ISO 2768
стандартами качества ISO 2768 определяет общие допуски для листового металла. Он группирует классификации допусков на точные (f), средние (m), грубые (c) и очень грубые (v). Он предоставляет спецификации для измерения линейных и угловых единиц. Кроме того, он устанавливает требования к стандартам геометрической неточности.
АСМЭ Y14.5
ASME Y14.5 — американский стандарт. Обычно им определяются форматы стандартных размеров и допусков инженерных чертежей. Он определяет геометрические требования и символы GD&T. Более того, он охватывает выборку из 14 геометрических параметров, которые существуют с 05 областями допусков. ASME Y14.5 в основном применяется в аэрокосмической и автомобильной промышленности. Неоднозначности и ошибки проектирования уменьшаются, а взаимозаменяемость деталей проверяется посредством его внедрения.
DIN 2768
Deutsches Institut für Normung eV — немецкий стандарт. Он определяет линейные размеры, угловые положения и основные геометрические конструкции. Стандарт принимает категории допусков, которые точно отражают категории, найденные в ISO 2768. DIN 2768 применяется в основном в машиностроении и электронных изделиях.
ДЖИС Б0405
JIS B0405 — японский стандарт. Он содержит сведения о допусках линейных измерений. Он определяет закономерности распределения между межкомпонентными характеристиками. Обычно JIS BO405 используется в автомобильных и электронных компаниях. JIS B0405 служит руководством, позволяющим производителям выпускать высококачественные изделия по доступным ценам.
Руководство по проектированию листового металла
Если ваш дизайн не соответствует стандартам, то вероятность получения слабых компонентов, уязвимостей производства и более высоких производственных расходов выше. Чтобы избежать ошибок проектирования, выбирайте правильный материал и метод производства. (Здесь, в нашем руководстве по Руководство по проектированию листового металла(Мы упомянули различные аспекты проектирования критических элементов деталей.)
Радиус изгиба и рельефа
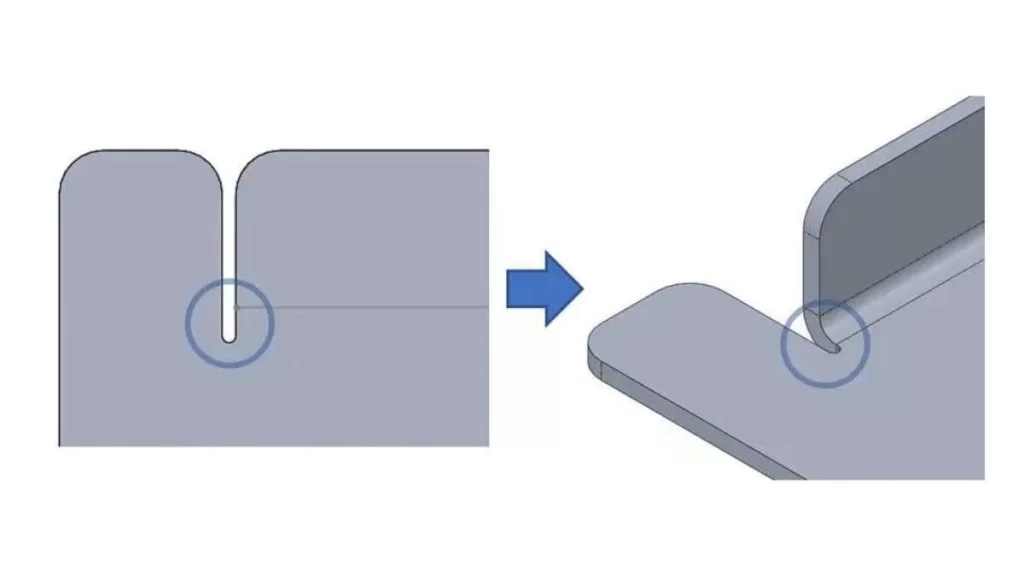
Сгибание рельефа
Радиус изгиба и рельефа определяют, насколько прочной и устойчивой станет деталь. Минимальная внутренняя круглая форма для гнутых листовых металлических конструкций соответствует спецификации радиуса изгиба. Вырезы с малым радиусом рельефа позволяют избежать разрывов изгиба, выполняя основную функцию в своих местах.
Основные рекомендации:
- Материал должен иметь толщину, равную 1–1.5 наименьшего радиуса изгиба.
- Изготовитель должен обеспечить одинаковые радиусы изгиба на протяжении всего процесса.
- При работе с хрупкими веществами необходимо изменять радиусы изгиба, чтобы предотвратить разрушение материала.
- Для снижения напряжений радиус рельефа следует устанавливать в два или в 1.5 раза больше толщины материала.
Смещенные изгибы
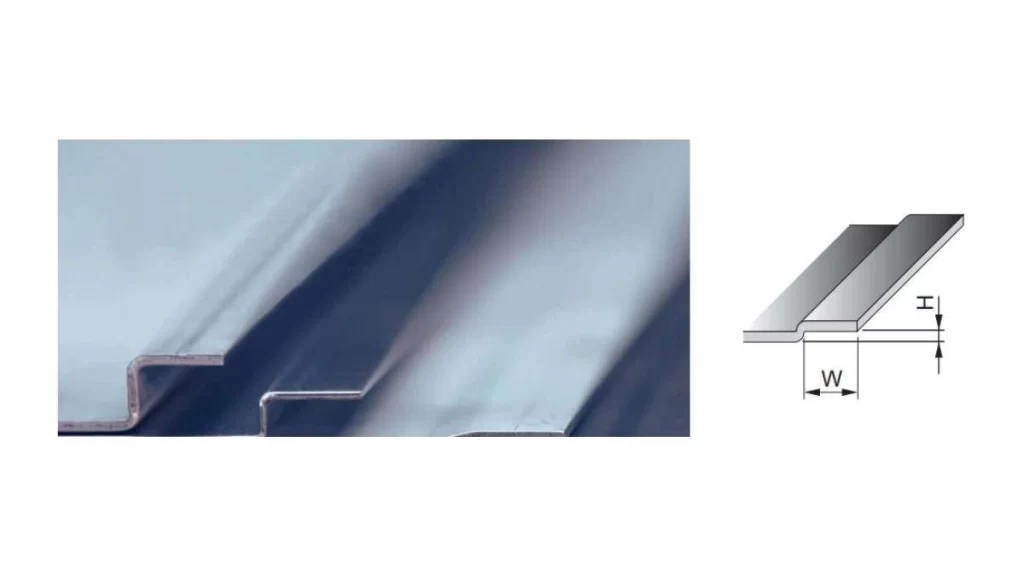
Изображение смещения изгиба
Материал образует ступенчатую функцию посредством множественных направлений изгиба, которые происходят в противоположных направлениях. Многочисленные процессы изгиба укрепляют компоненты, одновременно уменьшая их уязвимые области.
Ключевые соображения:
- Между двумя параллельными плоскостями должна быть как минимум удвоенная толщина материала.
- Процесс изготовления становится удобным, когда углы сгиба при проектировании более мелких компонентов остаются ниже 90 градусов.
Завитки из листового металла
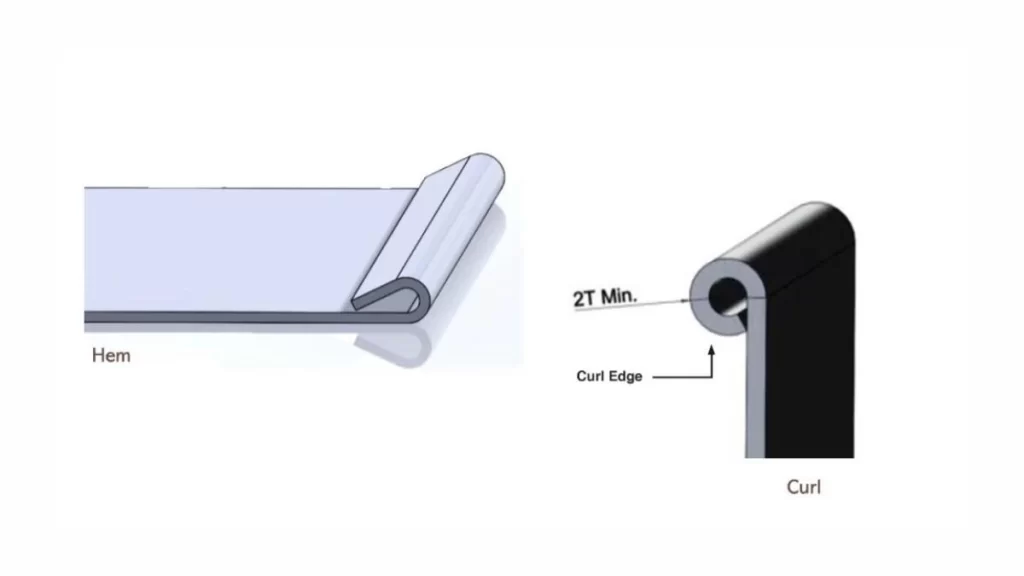
Завивка листового металла
Круговые методы прокатки повышают прочность кромок листового материала. Поскольку они формируются в изогнутые формы. Введение завитков листового металла повысит безопасность вашей детали.
Основные рекомендации:
- Внешняя кривизна должна быть как минимум вдвое больше толщины листового материала.
- Отверстия следует наносить на листы на расстоянии. Они должны соответствовать двойной толщине материала с радиусом завитка, чтобы сохранить целостность материала.
Заключение
В блоге охвачено огромное количество информации о допусках листового металла. Мы предоставляем технологические, проектные соображения и установленные отраслевые стандарты. Производители конструкций должны придерживаться строгих стандартов допусков для сложных компонентов, чтобы повысить точность и производительность деталей. Как вы знаете, изготовление листового металла включает в себя множество процедур. К ним относятся резка, гибка, штамповка и пробивка отверстий. Таким образом, калиброванные машины в паре с опытными изготовителями могут помочь обеспечить желаемые допуски. Мы понимаем, что это немного сложная задача, но не волнуйтесь.
Boda управляет обрабатывающими предприятиями, которые оснащены современными листогибочными прессами с ЧПУ, ножницами и волоконными лазерными резаками для удовлетворения потребностей наших клиентов. Наш обширный производственный опыт позволяет нам поставлять точные обслуживание листового металла в обороте рабочей силы.
Нужна точная обработка листового металла с гарантированными допусками? Свяжитесь с нашими специалистами сегодня для бесплатной консультации и расчета стоимости. ДавайтеВоплотите свои проекты в жизнь с точностью и эффективностью!
Часто задаваемые вопросы
В1: Каковы допуски для листового металла?
Допуски листового металла обычно зависят от типа материала, толщины листа и производственного процесса. Общие допуски обычно устанавливаются в пределах от ±0.1 мм до ±0.5 мм. Для более точного и близкого вам могут потребоваться дополнительные процессы обработки для контроля качества.
В2: Каков стандарт ISO для допусков листового металла?
Стандарты ISO определяют пределы для гибки, резки и сборки. Например, ISO 2768 устанавливает общие допуски для деталей из листового металла. ISO 9013 применяется к деталям/компонентам, вырезанным лазером.
В3: Каким образом службы по изготовлению изделий из листового металла на заказ учитывают допуски?
Обработка на станках с ЧПУ, лазерная резка и прецизионные гибочные инструменты используются для услуг по изготовлению листового металла на заказ. Чтобы гарантировать качество, вам необходимо проводить строгие проверки и точные проверки качества, чтобы можно было соблюдать стандарты.
В4: Можно ли регулировать допуски листового металла для различных областей применения?
Да, допустимое отклонение размерных измерений зависит от функционального использования детали, типа материала и промышленных стандартов. Обычно критические автомобильные и аэрокосмические части нужны точные допуски. В то время как детали общего назначения получают адаптируемые допуски.
В5: Каким образом Boda может гарантировать, что детали из листового металла соответствуют требуемым допускам?
Факультет Boda использует передовые станки с ЧПУ и лазерную резку для высокоточных приложений. Наши строгие меры контроля качества, включая внутренние проверки и испытания, гарантируют, что ваши детали соответствуют точным допускам и стандартам.