
Изображение, демонстрирующее возможности 3D-печати методом FDM.
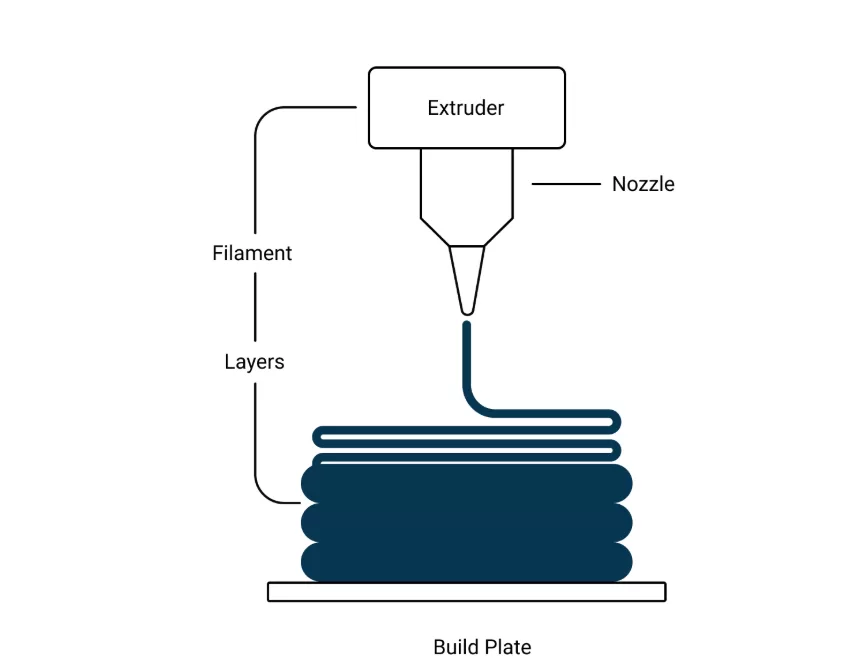
Технология послойного наплавления (Fused Deposition Modeling, FDA) — это процесс аддитивного производства, который создает трехмерные физические модели на основе проектов САПР. Материал в виде нитей подается через нагретое сопло, которое расплавляет экструдированную нить и наносит слои один на другой на рабочую платформу принтера.
FDM — наиболее распространенный метод 3D-печати, используемый не только любителями и для создания концептуальных прототипов, но и широко применяемый в производстве прототипов, оснастки, учебных моделей, ювелирных изделий и других областях.
В этой статье будут рассмотрены основы 3D-печати методом FDM, принцип ее работы, совместимые материалы и области промышленного применения.
Давайте начнем!
Основные выводы
- В технологии FDM 3D-печати термопластичная нить расплавляется и экструдируется через нагретое сопло. Последовательно наносимые слои соединяются друг с другом, образуя готовую деталь.
- Настольные 3D-принтеры хорошо подходят для создания прототипов на ранних стадиях и быстрой доработки дизайна, в то время как промышленные FDM-принтеры лучше подходят для крупных деталей, функциональных прототипов, оснастки и мелкосерийного производства.
- Высота слоя, температура сопла/платформы, скорость печати, охлаждение, угол растра, материал и ориентация построения — это критически важные факторы, которые необходимо учитывать в процессе 3D-печати методом FDM.
- Для быстрого прототипирования, функциональных моделей, оснастки, приспособлений, корпусов, кронштейнов и мелкосерийного производства компонентов по индивидуальному заказу выбирайте технологию FDM.
- SLA и SLS — это две альтернативы FDM. SLA больше подходит для мелких деталей, тонких стенок, высокой детализации и применений, требующих более гладкой поверхности, тогда как SLS используется для сложных функциональных деталей без опор.
Основы 3D-печати методом FDM
Основы 3D-печати методом FDM
Технология FDM 3D-печати предполагает послойную печать спроектированных моделей механических деталей и изделий в соответствии с заранее заданной схемой нарезки на 3D-принтере. Она позволяет создавать сложные и замысловатые геометрические формы, такие как плавные изгибы, каналы для жидкости, глубокие углы, волнообразные решетки, соединения с зацеплением и подрезы. Основным ограничением является размер сопла, обычно 0.4 мм или больше. Таким образом, размер элемента должен превышать размер сопла.
Методом FDM можно печатать различными термопластиками, включая PLA, ABS, PA, TPU, PEEK и PEI. В зависимости от типа материала необходимо изменять скорость подачи, сопло, высоту слоя, интенсивность охлаждения и другие параметры. При этом размер печати зависит от возможностей 3D-принтера. В отличие от настольных принтеров, промышленный FDM-принтер предлагает область построения 1 х 1 х 1 м.
Как работает FDM-печать? Механизм и этапы.
Принцип работы 3D-принтера FDM
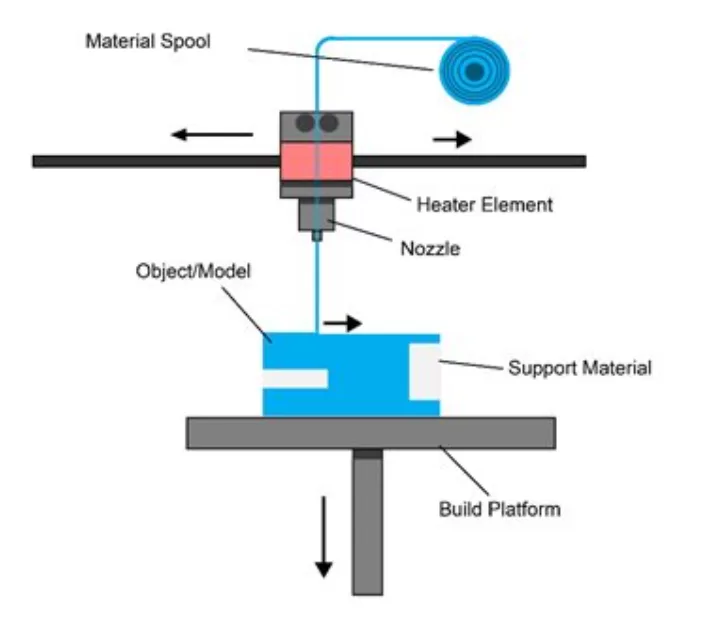
Технология FDM, также называемая технологией послойного наплавления (FFF), основана на механизме аддитивного производства с экструзией материала, при котором нагревательный элемент расплавляет непрерывную термопластичную нить, а сопло наносит слои. Окончательная форма достигается за счет образования межслойных связей.
Давайте разберем процесс 3D-печати методом FDM.
Подготовка и нарезка CAD-модели
Первым этапом процесса FDM является подготовка трехмерной инженерной модели (файл .STL или .3MF) желаемой детали/изделия в программах проектирования, таких как SolidWorks, CATIA и AutoCAD.
Следующий этап — нарезка конструкции, в ходе которой модель разрезается (разделяется) на тысячи тонких горизонтальных срезов (слоев), что позволяет получить точные G-коды для перемещения сопла, контроля температуры и скорости экструзии.
Настройка параметров печати для FDM 3D-принтера
Необходимо установить различные параметры 3D-печати методом FDM, включая температуру сопла, температуру платформы, высоту слоя, скорость нанесения (печати), скорость вращения вентилятора охлаждения и ориентацию построения, как показано ниже.
| Параметр | Типичный диапазон | Влияющие факторы |
| Высота слоя | 0.05 к 0.5 мм | Высота слоя существенно влияет на точность размеров. |
| Температура сопла | PLA ~190–220 °C, ABS ~220–260 °C | Зависит от материала, угла растра, типа детали и других факторов. |
| Кровать Температура | Используется в качестве контрольного фактора | Зависит от материала, толщины и реакции технологического процесса. |
| Растровый угол | 0 ° -90 ° | Он определяет направление нанесения слоя (движение сопла) относительно оси X печатной платформы. |
Подача нити
Механизм привода ролика непрерывно подает нить в систему нагрева экструдера (экструзионная головка, соединенная с соплом). При этом сопло также нагревается до заданной температуры.
Нить поступает в сжижитель.
С помощью механизма сжижения твердые нити расплавляются и превращаются в вязкую, полужидкую или жидкую форму под действием электрического картриджа.
Послойное нанесение через сопло
3D-печать FDM
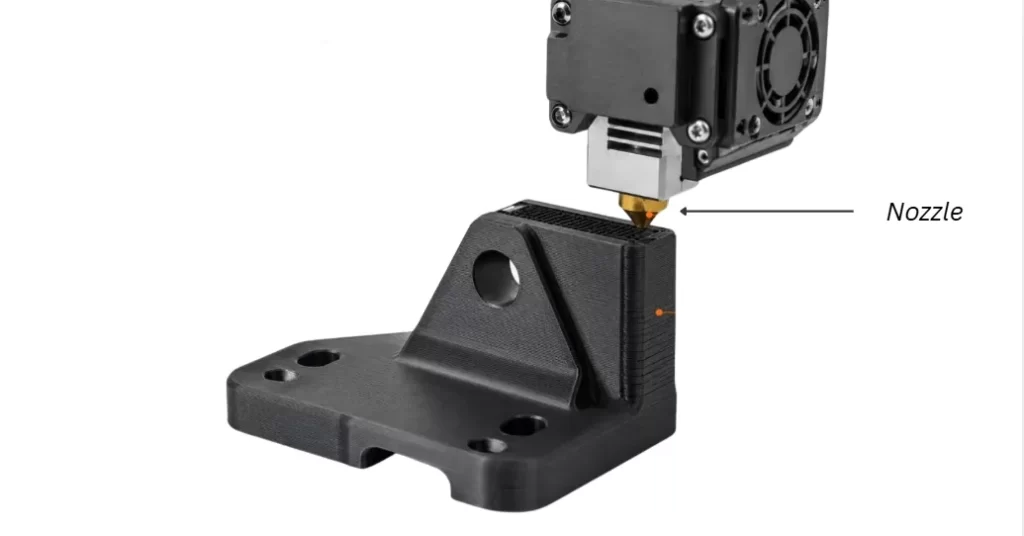
Шестерня экструдера непрерывно проталкивает твердые нити, а давление экструзии, создаваемое нитью, выталкивает расплавленную нить через сопло, нанося слой на печатную платформу. Сопло постоянно закреплено на печатающей головке, которая перемещается вдоль осей X, Y и Z (в соответствии с G-кодами) и точно наносит слой.
Каждый слой связан молекулярными связями под воздействием тепла и давления. Каждая молекулярная диффузия является несущей связью.
Затвердевание и удаление деталей
После того как изготовленный объект остынет до комнатной температуры, его снимают с рабочей платформы. В зависимости от размера печати, снятие может производиться вручную или с помощью роботизированной руки. На этом этапе также удаляются поддерживающие элементы. Следовательно, напечатанные детали требуют обрезки и окончательной обработки.
Попробуйте Пролеан прямо сейчас!
Материалы для 3D-печати FDM
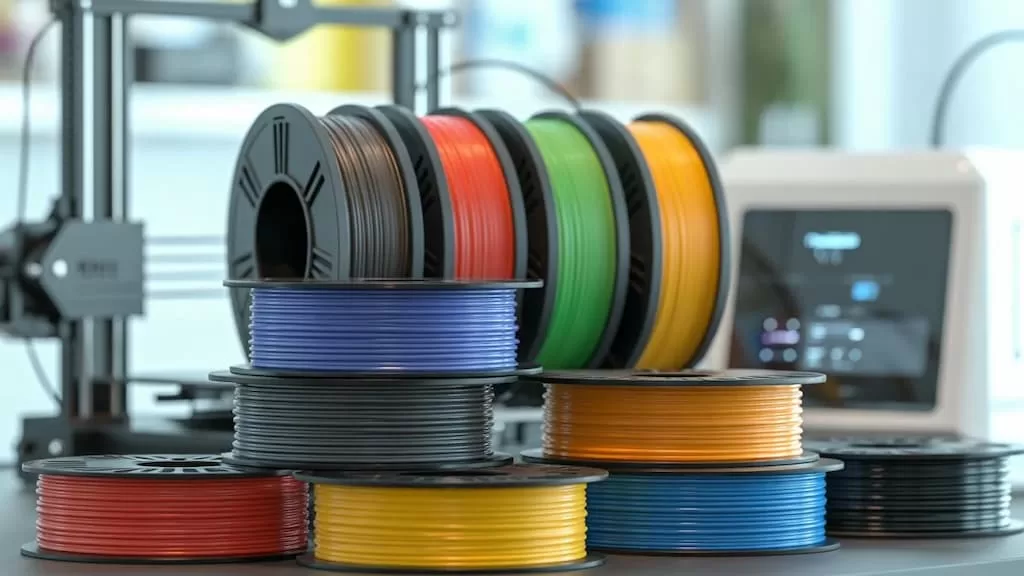
Материалы для 3D-печати FDM
Полимолочная кислота (PLA), полиэтилентерефталатгликоль (PETG) и акрилонитрилбутадиенстирол (ABS) являются наиболее распространенными материалами для 3D-печати методом FDM. Соответственно, также используются PEI, PEEK, PC и другие термопласты. Вы можете выбрать филаменты из этих материалов нужного цвета и размера.
Выбор материала в основном определяется предполагаемым применением и функциональными требованиями, условиями эксплуатации, желаемой отделкой и совместимостью с 3D-принтером. PLA обеспечивает прочность и жесткость и подходит для создания визуальных прототипов. ABS хорошо подходит для деталей, используемых на открытом воздухе, автомобильных деталей, корпусов и функциональных прототипов. Следовательно, PETG является хорошей альтернативой пластику ABS для настольных принтеров.
| Материал | Основные преимущества | Ограничения |
| Полимолочная кислота (PLA) | Низкая степень деформации, простота 3D-печати, относительно доступная цена и детализация поверхности. | Сниженная термическая стабильность и ударная вязкость. |
| Полиэтилентерефталатгликоль (PETG) | Прочный, гибкий и влагостойкий пластик. | Менее термостойкий, чем поликарбонат, АБС-пластик и некоторые другие термопласты. |
| Акрилонитрилбутадиенстирол (АБС / ABS): | Доступны биосовместимые марки (например, ABS-M30i), более прочные, чем PLA, и обладающие хорошей термостойкостью. | При печати выделяет сильные испарения и представляет опасность деформации. |
| Полиэтеримид (PEI / ULTEM) | Превосходная термостойкость, высокая прочность и химическая стойкость. | Более высокая температура стеклования и дорогостоящее сырье. |
| Полиэфирный эфир кетон (PEEK) | Биосовместимые марки и высокая механическая прочность. | Высокая температура обработки |
| Поликарбонат (ПК): | Ударопрочность, стабильность размеров, оптическая прозрачность и электрическая изоляция. | Гигроскопичен, склонен к деформации и имеет высокую температуру сопла. |
| нейлон | Механическая прочность, ударная вязкость и химическая стойкость. | Гигроскопичен и требует контролируемой сушки. |
| Термопластичный полиуретан (ТПУ) | Химическая стойкость, низкое трение и износостойкость. | Необходимы низкая скорость печати и строгий контроль температуры процесса. |
| Армированные полимеры | Превосходное соотношение жесткости и веса, низкий риск деформации по сравнению с ненаполненными нитями. | Требуется использование термообработанных форсунок, существует риск образования микропустот. |
Основные моменты, которые следует учитывать при 3D-печати методом FDM.
Выбор 3D-принтера, минимальная толщина стенок, размеры элементов, постобработка, деформация материала и выбор материала являются важными факторами, которые необходимо учитывать при 3D-печати методом FDM для обеспечения точности, прочности и качества изделия.
Настольные и промышленные 3D-принтеры
Настольные 3D-принтеры обычно имеют рабочую платформу размером всего 0.2 x 0.2 x 0.2 м, что подходит для концептуальных моделей и ранних опытных образцов. С другой стороны, промышленные 3D-принтеры рекомендуются для печати тестовых прототипов, мелкосерийного производства и функциональных инженерных компонентов.
Оптимизация конструкции для предотвращения деформации
Оптимизируйте свою конструкцию, чтобы уменьшить деформацию, сократив количество острых углов, обеспечив равномерную толщину стенок и применив секции для снятия внутренних напряжений.
Тщательно выбирайте материалы.
При выборе материала для деталей, изготовленных методом 3D-печати, следует учитывать требуемую функциональность, условия эксплуатации, простоту печати и стоимость.
Минимальная толщина стенки
Минимальная толщина стенки при 3D-печати методом FDM должна быть в 2–3 раза больше диаметра сопла.
Рассмотрите отделку поверхности.
Перед выбором метода отделки определите уровень шероховатости поверхности и эстетические требования. К распространенным вариантам относятся пароструйная полировка, влажная шлифовка и эпоксидное покрытие.
Размер функции
Размер геометрического элемента в вашем проекте должен быть больше, чем эффективные пределы разрешения процесса.
Попробуйте Пролеан прямо сейчас!
В каких случаях следует отдать предпочтение промышленному FDM-принтеру перед настольным 3D-принтером?
Настольные 3D-принтеры предназначены для любительских проектов, небольших визуальных моделей и концептуальных моделей. С другой стороны, промышленные FDM-3D-принтеры предлагают больший объем печати (~1 x 1 x 1 м), более высокую точность управления и повторяемость, возможность печати сложных конструкций и широкую совместимость с различными материалами.
Выбирайте промышленные 3D-принтеры FDM для:
- Функциональные модели
- Детали инструмента
- Быстрые прототипы
- Серийное производство компонентов по индивидуальному заказу в малых объемах.
Выбирайте настольные 3D-принтеры для:
Если вы находитесь на ранних этапах разработки прототипа и хотите проверить конкретные функции, настольный принтер позволит быстро проводить итерационные циклы.
Какие существуют варианты обработки поверхности прототипов, напечатанных на 3D-принтере методом FDM?
Поскольку изделия, напечатанные методом FDM 3D-печати, формируются путем последовательного добавления слоев материала, на их поверхности видны линии слоев и шероховатость. Для решения этой проблемы доступны различные методы финишной обработки, такие как пескоструйная обработка, полировка паром, покраска и нанесение покрытий.
- Паровая очистка: Поток пара расплавляет поверхностный материал, образуя тонкий, однородный и блестящий слой.
- Пескоструйная: На детали, напечатанные на 3D-принтере, наносятся песчинки под давлением, удаляя дефекты поверхности и создавая однородную поверхность.
- Покраска: Совместимые клеевые краски могут применяться для защиты от УФ-излучения, в эстетических целях и для других целей.
- Эпоксидное покрытие: Это обеспечивает гладкую, прочную и износостойкую поверхность для прототипов, напечатанных на 3D-принтере.
Каковы области применения технологии FDM? 3D печать?
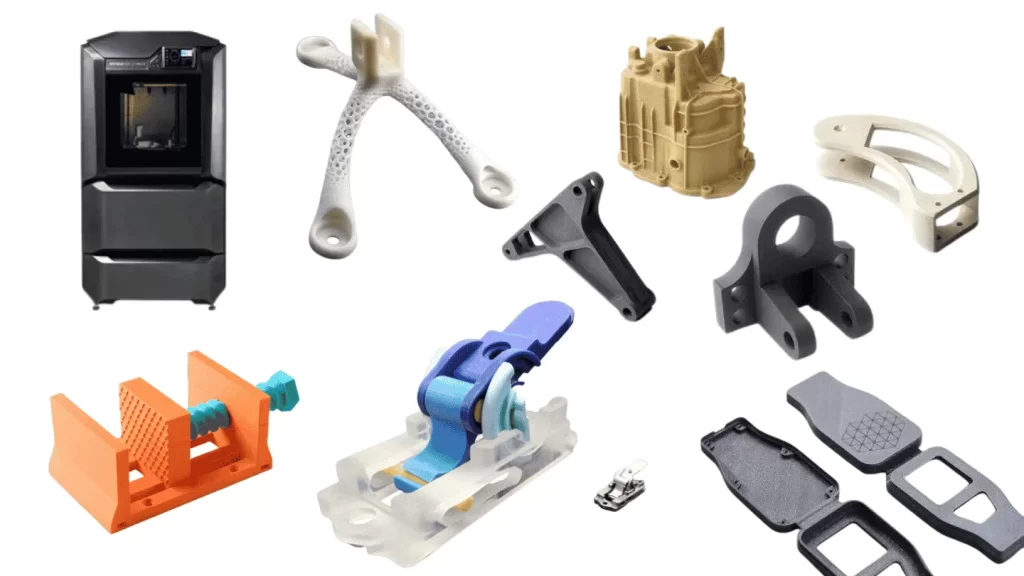
Прототипирование с использованием FDM-технологии
Детали и прототипы, напечатанные методом FDM (Fed-DM 3D), используются в таких отраслях, как автомобилестроение, медицина, бытовая электроника, инструментальное производство и робототехника. FDM — это эффективное и экономичное решение для компаний и разработчиков продукции, стремящихся быстро создавать прототипы для проверки соответствия, функциональности и сборки. Этот метод также может использоваться для подтверждения концепций и создания визуальных моделей.
Рассмотрим примеры применения 3D-печати методом FDM в различных отраслях промышленности.
- Автомобили: Прототипы воздуховодов, элементов внутренней отделки, приборной панели и сборочных приспособлений.
- оснастка: Проведение испытаний прототипов сборочных приспособлений, зажимных устройств для заготовок, композитных пресс-форм и мягких зажимных губок.
- Медицина: Прототипы протезов, анатомические модели и корпуса для оборудования.
- Бытовая электроника: Изготовление корпусов на заказ, сборочных приспособлений и монтажных кронштейнов.
- Робототехника: Приспособления, оснастка, концевой захват (EOAT) и крепления для датчиков.
В чём преимущества FDM 3D-печати?
- Низкая стоимость установки 3D-принтеров FDM.
- Точная точность размеров, до ±0.25 мм.
- Это позволяет быстро создавать прототипы для инженерных разработок.
- Минимальные требования к оснастке; нет необходимости в режущих инструментах и пресс-формах.
- Более короткие сроки выполнения заказа, всего 1 день.
- Совместимость с различными конструкционными пластиками.
- Высокая кастомизация.
- Производство сложных, легких и внутренних элементов.
В чём заключаются недостатки FDM 3D-печати?
- На поверхности видны слои, и зачастую прототипы требуют последующей обработки.
- Прочность напечатанной детали и достижимая сложность зависят от материала, используемого для 3D-печати.
- Печать сложных геометрических форм требует использования поддерживающей конструкции, что увеличивает время постобработки и расход сырья.
- Допуски на размеры не такие высокие, как при обработке на станках с ЧПУ и литье под давлением.
Попробуйте Пролеан прямо сейчас!
FDM против SLA против SLS 3D печать: В чем различия?
SLA и SLS — это два разных понятия. виды 3D-печатиПомимо FDM, стереолитография (SLA) использует ультрафиолетовое излучение или лазерный луч для селективного отверждения слоя смолы, тогда как селективное лазерное спекание (SLS) избирательно спекает полимерный порошок слой за слоем для создания заданной формы.
Давайте сравним эти методы 3D-печати по совместимости материалов, сложности, точности, срокам выполнения и стоимости.
| Параметр | FDM | SLA | SLS |
| Материалы | PLA, ABS, PETG, PC, нейлон, TPU, PEI, PEEK и армированные полимеры. | Различные светочувствительные жидкие термореактивные смолы | Порошкообразные термопласты, включая PA11, PA12, TPU и PP. |
| Многогранность | Умеренная сложность, требует наличия вспомогательной структуры для внутренних и сложных функций. | Отлично подходит для небольших элементов и тонкостенных секций. | Отлично. Сам неспеченный порошок поддерживает структуру печати. |
| Стоимость | Ниже, чем SLA и SLS | Средняя | Высокий |
| Точность | От ± 0.2 до ± 0.5 мм | ~±0.025–±0.1 мм | ~±0.1–±0.3 мм |
| Дата | Быстрые сроки выполнения | Скорость печати зависит от архитектуры принтера, высоты детали, компоновки партии и технологического процесса. | Высокий уровень при производстве прототипов или партии продукции. |
| Когда выбирать? | Выбирайте недорогие прототипы с быстрой итерацией и мелкосерийное производство. | Выбирайте, когда требуется отделка, детализация и высокая сложность. | Для функциональных механических компонентов и прототипов, нейлоновых деталей и сложных прототипов без опоры. |
Вам нужны детали и прототипы для 3D-печати методом FDM?
Если вы инженер-конструктор, разработчик продукции, стартап или владелец малого бизнеса и вам необходимо протестировать свои концептуальные модели и детали, мы можем распечатать их на нашем оборудовании. 3D печать Компания Boda отличается быстрыми сроками выполнения заказов и превосходной детализацией. Она имеет опыт прототипирования сложных инженерных конструкций и производства промышленных компонентов.
Наряду с FDM, мы предлагаем услуги 3D-печати SLA, SLS и DMLS с гибкими возможностями итераций и масштабирования продукции. Независимо от того, находитесь ли вы на ранней стадии прототипирования или нуждаетесь в мелкосерийном производстве, Boda поможет воплотить ваше видение в жизнь.
Наши инженеры проводят детальный анализ проектов, учитывая выбор материала, простоту печати, геометрическую сложность и характеристики DFM (технологичность для производства), что помогает вам определить, какой метод 3D-печати лучше всего подходит для вашего проекта.
Чтобы начать сотрудничество с нами, загрузите свой дизайн-файл и получите... Предложение, проверенное инженеромМы гарантируем конфиденциальность каждого предоставленного нам проекта и спецификации.
Референсы
[1] «Основы моделирования методом послойного наплавления (FDM)» Исследовательские ворота. ResearchGate – Основы моделирования методом послойного наплавления (FDM)