
Прецизионная гибка листового металла
Изготовление изделий из листового металла — это процесс формовки, резки, гибки и соединения металлических листов, превращающий их в компоненты и функциональные детали. Примерами изготовления изделий из листового металла являются декоративные панели в архитектуре и большие клепаные панели на борту самолетов, демонстрирующие нестандартные решения в области обработки листового металла.
Хотя изготовление изделий из листового металла может показаться простым процессом, производители листового металла , такие как Компания Boda предоставляет консультации по выбору материалов, передовые 8 технологий обработки листового металла, поддержку DFM для крупносерийного производства листового металла, а также доступ к высококачественному оборудованию для обработки листового металла. Подробнее:Изготовление прецизионного листового металла
Процесс изготовления листового металла
Дизайн
Качественная обработка листового металла начинается с практичного проектирования. Следование основным принципам проектирования помогает избежать производственных проблем и обеспечивает... формовка листового металла Проще и точнее. Ниже приведены ключевые параметры проектирования, которые следует учитывать.
Равномерность толщины материала
Процесс обработки листового металла требует равномерного распределения толщины, поскольку различные уровни толщины приводят к неравномерной деформации материала во время формовки листового металла. Стандартный диапазон толщины материалов составляет от 0.5 мм до 6 мм, но любое отклонение более чем на 5% приведет к разрушению при изгибе.
Радиусы изгиба и припуски
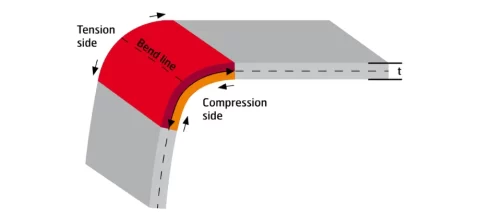
Напряжения при изгибе листового металла
При обработке листового металла минимальный внутренний радиус изгиба обычно равен толщине материала (1t). Это помогает уменьшить растрескивание и чрезмерное увеличение толщины. растяжение листового металла при изгибе. Высокопрочные стали могут потребовать большего радиуса изгиба во избежание разрушения материала. Коэффициент K (обычно) 0.33Затем эта формула используется для расчета припуска на изгиб по следующей формуле:
Припуск = π/180 × угол изгиба × (радиус + K × толщина)
Расчет для изгиба на 90° алюминиевого листа толщиной 2 мм с коэффициентом жесткости K, равным 0.40, дает припуск в 3.5 мм.
Расположение отверстий и вырезов
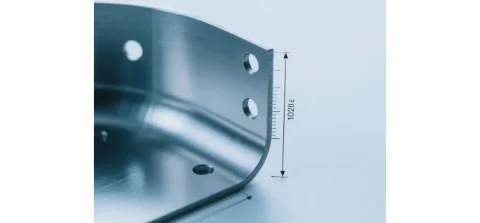
Компонент, изготовленный методом точной гибки.
Hole-to-bend distance, relief geometry and minimum pierced-hole diameter depend on material, thickness, inside bend radius and tooling. Specify critical finished hole locations and review the flat pattern and forming sequence; a single thickness multiplier does not guarantee freedom from distortion.
Для деталей с заданными отверстиями, пазами или повторяющимися прорезями, ознакомьтесь с нашей информацией. услуги по штамповке листового металлаУкажите материал, толщину, базовые параметры чертежа и требования к готовой кромке, чтобы можно было оценить оснастку и технологический процесс.
Углы и допуски
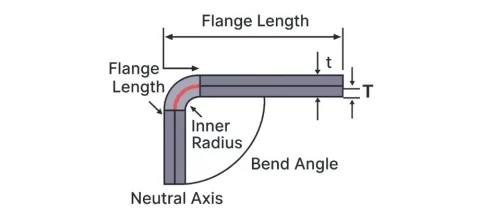
Параметры геометрии изгиба
При обработке листового металла максимальный угол изгиба при воздушной гибке должен оставаться ниже 165°, поскольку это помогает контролировать пружинение, которое требует компенсации в 0.5–3° за счет чрезмерного изгиба в процессе гибки листового металла.
Стандартный угловой допуск составляет ±1°, но пользователи могут достичь точности ±0.5° с помощью чеканки. Общая система допусков деталей ISO 2768-m устанавливает допуски ±0.1 мм для длин менее 100 мм.
Симметрия признаков и вложенность
В процессе проектирования следует создавать элементы, которые зеркально отражают друг друга, поскольку такой подход снижает необходимость вращения инструмента. Конструкция должна включать выступы для эффективной раскройки, при этом необходимо стремиться к использованию более 85% материала в раскройных плоских изделиях.
Выбор материала и подготовка
В производстве изделий из листового металла выбор материалов зависит от их механических свойств, включая предел текучести, пластичность и коррозионную стойкость, с учетом как факторов окружающей среды, так и условий нагружения. Подготовка начинается с размотки и намотки, за которыми следуют выравнивание и очистка для удаления дефектов поверхности, которые могут привести к разрушению при формовке.
- Низкоуглеродистая сталь: Для достижения пластичности с удлинением более 20% при сохранении предела текучести 250 МПа низкоуглеродистая сталь требует отжига при температуре 650 °C после прокатки.
- Нержавеющая сталь 304: Для достижения коррозионной стойкости и обеспечения предела текучести 205 МПа нержавеющая сталь 304 требует пассивации азотной кислотой для удаления свободного железа.
- Алюминий 5052: В процессе формования алюминиевый сплав 5052 смазывается щелочными растворителями для предотвращения заедания, при этом предел текучести достигает 193 МПа.
- Оцинкованная сталь: Оцинкованная сталь содержит 60–100 г/м² цинка, для удаления которого и достижения равномерного качества сварки требуется травление соляной кислотой.
- Медь С110: Для сохранения высокой проводимости стали C110, превышающей 100% IACS, требуется термическая обработка в атмосфере водорода.
- Латунь 260: чертеж листового металла процесс для изготовление латунного листового металла Латунь 260 менее склонна к растрескиванию, если подвергается термической обработке для снятия напряжений при температуре 300°C, при этом ее предел текучести остается в пределах от 100 до 150 МПа.
Относится к: конструкция из листового металла
Резка и формовка металла (подразделы, посвященные техникам резки и формовки)
Лазерная резка
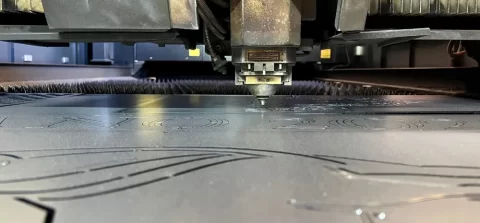
Лазерная резка в действии
Лазерная резка в производстве листового металла использует мощные лазеры, которые проходят через оптические системы для создания тепла, плавления, сжигания или испарения материалов, что позволяет... индивидуальный порез листового металла частей.
Газовая поддержка удаляет расплавленные частицы из зоны резания. В процессе резки используются пучки CO2 для стальных материалов толщиной до 20 мм и волоконные пучки для стальных материалов толщиной до 25 мм, что обеспечивает лучший контроль над отражающими поверхностями. В процессе резки обеспечивается ширина пропила от 0.1 мм до 0.3 мм при скорости 50–200 м/мин для алюминиевых листов толщиной 1 мм, обрабатываемых со скоростью 100 м/мин. Система поддерживает точность ±0.05 мм, создавая зону термического воздействия толщиной от 0.2 мм до 0.5 мм.
Этот процесс позволяет размещать детали друг над другом, что приводит к уменьшению отходов материала менее чем на 5%. Он также позволяет пользователям создавать сложные формы в тонких слоях материала.
Плазменная резка
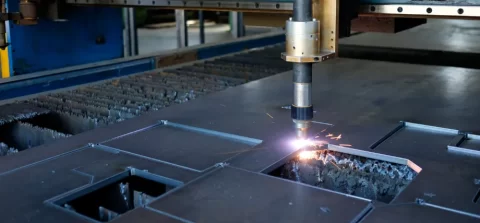
Процесс плазменной резки
Плазменная резка создает электропроводящую плазменную дугу, достигающую чрезвычайно высоких температур для резки материалов, а сжатый газ удаляет шлак. Температура плазменной дуги достигает 20 000–30 000 °C, что позволяет резать проводящие металлы толщиной до 50 мм. Процесс резки низкоуглеродистой стали толщиной 10 мм осуществляется со скоростью 0.5 мм/мин, при этом получаются фаски кромки от 1 до 3 градусов и шероховатость поверхности в диапазоне Ra 12–25 мкм.
Стоимость оборудования для плазменной резки остается ниже, чем стоимость оборудования для лазерной резки. Данный процесс обеспечивает исключительную производительность при резке толстых пластин толщиной более 25 мм.
Гидроабразивная резка
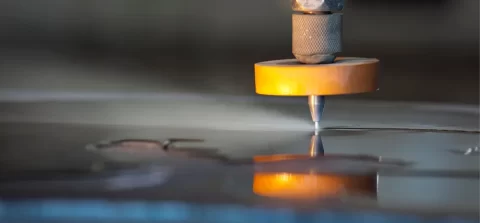
Абразивная гидроабразивная резка
Процесс гидроабразивной резки использует поток воды с абразивными частицами, проходящий через сопло, для резки материалов без выделения тепла. Система работает при давлении от 300 до 600 МПа с использованием гранатового абразива (80–120 меш) для резки материалов толщиной до 200 мм. Резка стального материала толщиной 10 мм происходит со скоростью 0.5 мм/мин с достижением точности ±0.1 мм и конусности 0.1–0.5 градуса, что требует компенсации в CAD-системе.
В результате процесса не образуются зоны термического воздействия, что позволяет сохранить первоначальные характеристики материала. Система работает с чувствительными материалами, не выдерживающими высоких температур, а также с неметаллическими веществами.
перфорация
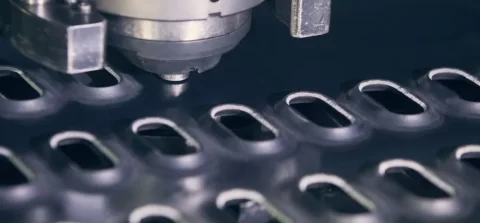
Операция пробивки башни
В процессе обработки листового металла методом штамповки используется набор из матрицы и пуансона, расположенный внутри пресса, для резки материала, в результате чего образуются отверстия и... вырубка листового металла на высокой скорости. Гидравлические и сервопрессы работают со скоростью 500 ходов в минуту, создавая отверстия, толщина которых в шесть раз превышает толщину материала, при этом образуя заусенцы толщиной менее 0.05 мм, и выдерживая от 10 000 до 500 000 ударов твердосплавным инструментом.
Процесс штамповки листового металла в металлообрабатывающей промышленности осуществляется с максимальной скоростью при выполнении множества идентичных задач в крупномасштабном производстве листового металла. Этот процесс позволяет пользователям создавать несколько формованных деталей в течение каждого рабочего цикла.
Формование и изгиб
Гибка прессового тормоза
В процессе гибки на листогибочном прессе используется усилие, позволяющее проталкивать лист между пуансоном и матрицей для формирования углов с помощью методов воздушной гибки, догибания и чеканки. Оборудование работает в диапазоне 50-100 мм при обработке листов длиной 3-4 метра, создавая радиусы изгиба, начинающиеся с 0.5 толщины материала. Эффект пружинения приводит к отклонению углов на 0.5-3 градуса при работе с алюминием, но для достижения точности догибания ±0.5 градуса требуется перегиб на 1-3 градуса.
Данный процесс позволяет пользователям создавать изгибы с радиусами, превышающими двукратную толщину материала, посредством операций гибки в воздухе. Система позволяет пользователям программировать последовательности для изготовления сложных деталей с многократным изгибом.
Профилирование
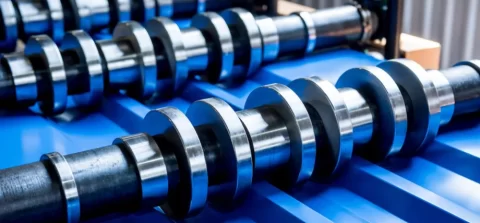
Процесс формирования рулона
Процесс профилирования с использованием прокатных станций последовательно преобразует полосовой материал в окончательную профильную форму. Производственная система работает со скоростью 10–30 м/мин, обрабатывая рулоны на 20 станциях, которые создают каналы и профили нестандартной формы с допуском ±0.5 мм по поперечному сечению шириной до 1,500 мм.
Этот процесс позволяет производителям выпускать продукцию длиной более 10 метров в непрерывном режиме. Данный процесс обеспечивает получение однородных профилей при минимальном использовании сырья в процессе производства.
чеканка
В процессе штамповки при обработке листового металла используются высокотоннажные прессы, работающие с прогрессивными или передаточными штампами, которые обеспечивают синхронизированную резку, формовку и... процесс обрезки Технологический процесс осуществляется со скоростью 1,000 ходов в минуту, что позволяет производить 1,000 деталей в час для изготовления кронштейнов с использованием смазочных материалов, поддерживающих коэффициент трения ниже 0.1 на материалах толщиной от 0.5 до 6 мм при коэффициентах вытяжки до 2:1.
- Процесс штамповки позволяет пользователям выполнять операции пробивки, формовки и обрезки на одном производственном участке.
- Данный процесс становится экономически выгодным, когда производители листового металла выпускают более 10 000 единиц продукции.
Сварка и сборка
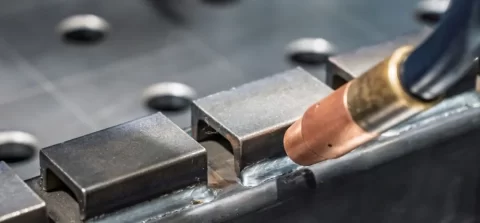
Сварочный узел MIG
Сварка MIG
Сварка MIG осуществляется путем пропускания плавящейся проволоки через горелку, при этом инертный защитный газ защищает сварной шов во время непрерывного наплавления проволоки. В процессе сварки происходит наплавление проволоки. 5–10 кг/час материала на 200-300 A при скорости подачи проволоки 5–15 м/миндостижения 2 – 5 мм проникновение в нахлесточные соединения с использованием Ar/CO₂ Защитный газ. Он широко используется в сборка листового металла потому что это обеспечивает быструю и качественную сварку широкого спектра металлических деталей.
- Данный процесс позволяет быстро сваривать стальные конструкции толщиной от 1 до 20 мм.
- Сварка позволяет автоматизировать производство швов и обеспечить стабильные результаты.
Сварка ВИГ
В процессе TIG-сварки используется неплавящийся вольфрамовый электрод, работающий с отдельным присадочным материалом и защищенный инертным газом. Сварка осуществляется при токе 50–200 А для создания зон термического воздействия шириной менее 1 мм с использованием присадочных материалов, соответствующих основному составу (например, ER316L), в атмосфере чистого аргона.
- В результате этого процесса получаются гладкие сварные швы с минимальной деформацией при работе с тонкими материалами из нержавеющей стали или алюминия.
- Данный процесс обеспечивает защиту от коррозии в областях применения, требующих высокой точности.
Точечная сварка
В процессе точечной сварки металлические листы соединяются посредством резистивного нагрева электрода, в результате чего в определенных точках образуются небольшие сварные швы. При сварке используется ток 5–10 кА в течение 0.1–0.5 секунд, что позволяет создать сварные швы диаметром 4–6 мм под действием силы 2–5 кН, обеспечивая прочность на отслаивание более 3 кН.
- Этот процесс позволяет быстро собирать большое количество деталей на предприятиях автомобильной промышленности.
- Данный процесс исключает необходимость использования наполнителей, поскольку позволяет получать чистые, перекрывающиеся стыки.
Пайка
В процессе пайки используется расплавленный припой, который за счет капиллярного эффекта течет через мельчайшие зазоры, соединяя детали без достижения точки плавления основного металла. Для пайки требуются температуры от 600 до 800 °C с использованием серебряных сплавов для создания соединений, обеспечивающих прочность на сдвиг 100–200 МПа в зазорах от 0.05 до 0.2 мм, при этом используется флюс для предотвращения образования оксидов.
- Этот процесс позволяет соединять различные металлические материалы, сохраняя при этом их первоначальную форму.
- Данный метод соединения наиболее эффективен для нахлесточных или стыковых соединений, подверженных сдвиговым нагрузкам.
Отделка
Процесс финишной обработки улучшает как качество поверхности, так и защитные свойства, а также создает более привлекательный внешний вид. Процесс финишной обработки требует специальных корректировок в зависимости от материала основания.
Процесс удаления заусенцев позволяет избавиться от заусенцев размером более 0.1 мм. Для этого используются либо галтовочная обработка, либо электрохимические методы. В результате процесса создаются радиусы кромок 0.2 мм. Процесс порошковой окраски создает тонкую пленку толщиной от 50 до 100 микрон с помощью электростатического процесса. Процесс отверждения происходит при температуре от 180°C до 200°C.
Анодированная поверхность алюминия выдерживает испытания в солевом тумане более 1000 часов. Процесс анодирования алюминия происходит в растворе серной кислоты. В ходе процесса толщина оксидного слоя составляет от 10 до 25 микрон. Материал достигает твердости 300 HV.
Материал из нержавеющей стали подвергается электрополировке. В результате процесса удаляется поверхностный слой на глубину 5-10 микрон. Это позволяет достичь шероховатости поверхности менее 0.4 микрона для применения в медицинских имплантатах. (Прочитайте наше руководство, чтобы узнать 14) методы обработки листового металла (для деталей, изготовленных на заказ)
Попробуйте Пролеан прямо сейчас!
Процесс изготовления металлических конструкций на заказ: Дизайн и прототипирование
Правила проектирования прототипов сосредоточены на производственных возможностях. Материал будет испытывать обратные изгибающие напряжения при изгибе более 180°; поэтому проектировщики должны соблюдать этот предел. Моделирование плоских разверток с помощью CAD-развертки использует стальные материалы для расчета вычетов изгибающих нагрузок в диапазоне от 0.4 до 0.5 т для стали.
Использование 3D-печатных штампов для начальных изгибов в процессе гибридного прототипирования позволяет инженерам Boda тестировать упругое восстановление формы, что подтверждается анализом методом конечных элементов (МКЭ) с размером сетки 1 мм или меньше. Допуск прототипа поддерживается на уровне ±0.05 мм на каждой итерации разработки мягкой оснастки.
Обработка на станках с ЧПУ (обработка листового металла)
Лазерная резка с ЧПУ
В станках с ЧПУ для лазерной резки используется G-код для управления траекторией лазерного луча, а модуляция мощности регулирует резку в зависимости от толщины материала. Они работают при... 50–200 мм/мин с Волоконные лазерные источники мощностью 2–6 кВт и управление автофокусировкой, обеспечивая ±0.1 мм Точность фокусного расстояния. Это позволяет получать точные контуры с Ширина пропила 0.1 ммБолее Эффективность гнездования: 90%.и с минимальными искажениями. Широко используется для резка листового металла там, где требуется точность и сложные профили, в то время как резка листового металла Его часто предпочитают для простых прямых разрезов.
Изгиб с ЧПУ
В станках с ЧПУ для гибки используются сервоэлектрические прессы для выполнения запрограммированных последовательностей углов. Система поддерживает ±0.01 мм точность позиционирования заднего упора и опоры 8-осевая операция с изменениями в инструменте менее 1 минут. Это позволяет создавать швы глубиной до 10 мм при сохранении ± 0.25 ° Точность измерения углов. Эти возможности делают его подходящим для быстрое изготовление сложных деталей из листового металла.
Перфорирование с ЧПУ
Станки с ЧПУ для штамповки используют револьверную головку для выполнения множества операций по формированию элементов за одну установку. Система работает при... 800 просмотров в минуту с 20–40 инструментаизготовление жалюзи, зенковок и элементов из материалов до 6 мм толстый с Автоматическая индексация инструмента на 360°Это также позволяет производить небольшие партии продукции с различными схемами расположения отверстий, сокращая при этом объем вторичных операций.
Материалы для изготовления изделий из листового металла
Другой виды листового металла их выбирают, исходя из требуемой прочности, коррозионной стойкости и формовочных свойств.
Низкоуглеродистая сталь (1018) имеет предел текучести 250 МПа и обладает пластичностью с относительным удлинением 25%, но требует защитного покрытия от ржавчины из-за своей экономичности для строительных каркасов. Нержавеющие стали марок 304 и 316 широко используются благодаря своей коррозионной стойкости. 16–18% хрома Содержание обеспечивает защиту от ржавчины, а сталь марки 316 также содержит... 2–3% молибдена для повышения эффективности в хлоридных средах. Их прочность на разрыв варьируется от... 515–620 МПаАлюминий 5052 имеет плотность . 2.7 g / cm³, чтобы 1t минимальный радиус изгибаи предел усталости 160 МПачто делает его хорошим выбором для операций формовки, в том числе: Тиснение листового металла.
Защитное цинковое покрытие на оцинкованной стали имеет плотность от 20 до 100 г/м² и обеспечивает 500–1000 часов устойчивости к солевому туману, однако требует удаления дымовых газов во время сварочных работ. К материальным свойствам меди C110 относятся теплопроводность 400 Вт/мК и антимикробные свойства; однако она размягчается при 200 °C, что ограничивает возможности работы в зоне термического воздействия.
Латунь 260 демонстрирует превосходную обрабатываемость на 100%, обладает водостойкостью, а её плотность 8.5 г/см³ делает её пригодной для применения в фитингах.
| Материал | Плотность (г / см³) | Прочность на растяжение (МПа) | Предел текучести (МПа) | Относительное удлинение (%) | Общая толщина (мм) | Ключевые приложения |
| Низкоуглеродистая сталь | 7.85 | 400-550 | 250 | 20-25 | 0.5-6 | Корпуса, кронштейны |
| Нержавеющая сталь 304 | 8.00 | 515-620 | 205 | 40-60 | 0.4-3 | Медицинские приборы, выхлопные системы |
| Алюминий 5052 | 2.70 | 228-310 | 193 | 12-25 | 0.6-6.3 | Аэрокосмические панели |
| Оцинкованная сталь | 7.85 | 350-500 | 200 | 20 | 0.5-4 | воздуховоды ОВКВ |
| Медь С110 | 8.96 | 220-280 | 70 | 45 | 0.3-3 | Теплообменники |
| Латунь 260 | 8.53 | 300-400 | 100-150 | 65 | 0.5-2 | Электрические разъемы |
Типичные детали из листового металла и области их применения
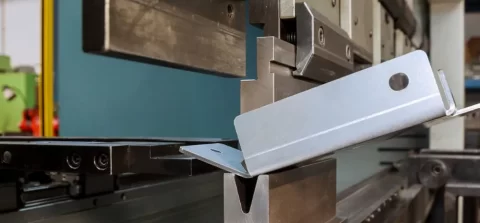
Операция по изгибанию воздуха
Автомобильная промышленность:
Панели кузова и рама шасси изготовлены из штампованной стали, которая обеспечивает поглощение энергии удара при толщине от 0.7 до 1.2 мм. Глушители из нержавеющей стали марки 304, используемые в выхлопных системах, демонстрируют устойчивость к температурам до 800°C. В конструкции двигателя используются алюминиевые кронштейны и опоры из сплава 6061, что позволяет снизить вес на 40% по сравнению с чугунными компонентами.
Аэрокосмическая промышленность:
Обшивка фюзеляжа состоит из панелей из алюминия марки 2024, которые скрепляются клепками для обеспечения структурной целостности, при этом сохраняя предел прочности на растяжение 450 МПа. Нервюры крыла состоят из формованных лонжеронов из титана марки Grade 5, которые обеспечивают максимальное соотношение прочности и веса благодаря своей плотности 1.8 г/см³. Корпуса турбин, изготовленные из материала Inconel 625, работают при температурах, достигающих 1000 °C.
Медицинская промышленность:
Хирургические инструменты изготовлены из нержавеющей стали 316L, которая подвергается электрополировке для достижения поверхностной шероховатости Ra 0.2 мкм. В системах визуализации и биосовместимых медицинских приборах используются корпуса из анодированного алюминия, соответствующие стандартам биосовместимости ISO 10993. Температура тела позволяет листу нитинола функционировать в качестве стент-материала для имплантируемых устройств.
Стоимость изготовления изделий из листового металла
| Фактор/Метод | Изготовление изделий из листового металла (из расчета на 1000 единиц за деталь) | Обработка на станках с ЧПУ (из расчета на 1000 единиц детали) | Ключевые отличия |
| Стоимость материала | 0.50–2.00 долл. США (сталь/алюминий) | 1.00–5.00 долларов (блочные акции) | Листовой материал минимизирует отходы (5–10% против 50–70%). |
| Настройка/Инструментарий | 500–2000 долларов (штампы многоразовые) | 200–1000 долларов (фрезерные головки, единовременно) | Листовой металл имеет более высокую первоначальную стоимость, но экономически выгоден при объемах производства более 500 единиц. |
| Время труда/машины | 0.20–0.50 долл. США/мин (лазер/перфоратор) | 0.50–1.50 долл./мин (измельчение) | Станки с ЧПУ медленнее при обработке тонких деталей. |
| Итого по каждой детали (в простых скобках) | $ $ 3 8- | $ $ 5 15- | При больших объемах производства цена на листовой материал снижается на 30–50%. |
| Допуски Влияние | Стандартное отклонение ±0.1 мм (+10% к стоимости при более точном соблюдении) | ±0.01 мм стандарт | Высокоточная резка с ЧПУ увеличивает затраты. |
Как добиться экономической эффективности при изготовлении изделий из листового металла
Оптимизация дизайна
Для экономии на материалах стандартной толщины от 0.8 до 1.6 мм используйте стандартные значения толщины. Конструкция должна включать в себя несколько функций для уменьшения количества деталей, что сократит время производства на 20-30%. Для достижения более чем 85% использования материала при одновременном сокращении количества операций гибки до восьми на деталь следует применять подход проектирования с учетом технологичности (DFM), чтобы сократить время производства.
Стратегии в области материальных ресурсов и закупок
Приобретайте рулоны в больших количествах, чтобы получить скидку от 10% до 15%, и выбирайте материалы с предварительно нанесенным покрытием, чтобы исключить необходимость дополнительных этапов финишной обработки. Конечно-элементный анализ помогает определить правильный уровень прочности материала, что позволяет использовать нержавеющую сталь 304 вместо нержавеющей стали 316, когда это позволяют требования к коррозионной стойкости, тем самым снижая затраты на 15-25%.
Эффективность процессов и оборудования
Внедрение многофункциональных систем ЧПУ позволяет операторам одновременно выполнять операции резки и гибки, что приводит к сокращению операций обработки деталей на 40%. Система должна обеспечивать профилактическое техническое обслуживание для достижения времени простоя менее 5%, при этом последовательность операций начинается с обработки внутренних элементов, что снижает требования к настройке. Использование мягкой оснастки и 3D-печатных шаблонов для мелкосерийного производства снижает первоначальные затраты на 50%.
Качество и сокращение отходов
Процесс проверки с помощью моделирования помогает сократить объем доработок до менее чем 2%, обеспечивая при этом 90%-ный уровень утилизации бракованных материалов. В компании Boda работают высококвалифицированные специалисты, применяющие методы бережливого производства для оптимизации процессов, что снижает затраты на хранение.
Для распределения затрат на оснастку между крупными производственными циклами компания должна использовать идентичные компоненты в разных проектах. Внедрение автоматизированных систем для выполнения повторяющихся операций приводит к увеличению скорости производства на 25-35%. Система должна отслеживать два основных показателя эффективности: уровень образования отходов менее 5% и готовность к эксплуатации более 95%.
Важные навыки в металлообработке
Специалистам по обработке листового металла необходимо сочетать свои технические знания с практическими навыками для достижения высокого уровня профессионализма. Чтение чертежей позволяет пользователям понимать обозначения геометрических допусков и размеров (GD&T), что обеспечивает выравнивание элементов с точностью до ±0.05 мм. Низкая температура плавления алюминия (660°C) требует от сварщиков поддерживать ток TIG ниже 150 А для предотвращения образования пор.
Опыт сварщиков включает в себя выбор типа сварочной проволоки для MIG-сварки (ER70S-6 для стали) и создание надлежащей подготовки сварного шва с помощью скосов под углом 45 градусов для обеспечения полного проплавления. Программное обеспечение для CAD-моделирования, SolidWorks и AutoCAD, позволяет пользователям добавлять K-факторы, что обеспечивает получение точных плоских разверток. Система измерения CMM позволяет пользователям проверять размеры с точностью до 0.01 мм. Система вытяжки дымовых газов производительностью 2000 CFM служит мерой безопасности для защиты работников от шестивалентного хрома.
Способность решать проблемы и умение работать в команде являются важнейшими навыками для компенсации пружинения, особенно при использовании методов чеканки и управления последовательностью сборки. Применение навыков программирования ЧПУ с помощью G-кода для раскроя приводит к увеличению скорости производства на 20–30%.
Относится к: Изготовление деталей из листового металла или механически обработанных деталей: какой метод лучше?
Попробуйте Пролеан прямо сейчас!
На заказ Услуги по обработке листового металла
At Пролеан Тех, мы предлагаем индивидуальный заказ услуги листового металла Для аэрокосмической, медицинской, электронной и потребительской отраслей. Мы располагаем современными станками для лазерной резки волоконным лазером с точностью до 0.001 дюйма и листогибочными прессами с ЧПУ, обеспечивающими формовку с усилием до 400 тонн.
Компания Boda располагает сертифицированными инженерами-сварщиками и сварочными роботами для выполнения высокоточных сварных швов при крупносерийном производстве.
Запросить бесплатная цитата Cегодня!
Заключение
В производстве изделий из листового металла используются передовые технологии ЧПУ и пневматические гибочные прессы для изготовления высокоточных и долговечных деталей для различных отраслей промышленности. Производство изделий из листового металла также включает в себя методы соединения и крепления, такие как клепка и сварка.
FAQ
Что такое изготовление листового металла?
Изготовление изделий из листового металла — это технология, включающая резку, гибку, формовку и сварку тонких металлических листов для получения готовых деталей, компонентов и корпусов.