
«Производители используют несколько методов литья для придания формы металлическим деталям, в том числе выжимное литье, литье в песчаные формы, центробежное литье, литье по выплавляемым моделям и литье по оболочковым моделям. В частности, мы обсудим литье в оболочку здесь"
Литье в оболочковую форму, литье в оболочковую форму или литье в оболочковую форму — это процесс формования деталей из металла и сплава в песчаной форме, пропитанной смолами, такими как фенольные. Дополнительная смола обеспечивает твердую оболочку для формования расплавленного металла, улучшая как качество поверхности, так и скорость литья.
Хотя формование оболочек похоже на литье в песчаные формы, он имеет различия в формировании внешней поверхности или оболочки. Более быстрое производство и минимальные требования к последующей обработке делают этот метод благоприятным для многочисленных промышленных применений.
В этой статье мы обсудим, что такое литье в оболочковые формы, пошаговый процесс, преимущества, применение и т. д. Начнем!
Что такое литье в оболочковые формы?
Во-первых, почему это называется литьем в оболочковую форму? Причина в том, что форма напоминает «структуру оболочки», помещая нагретую модель в песок, пропитанный смолой. Смола плавится и образует твердую оболочку с подробными полостями.
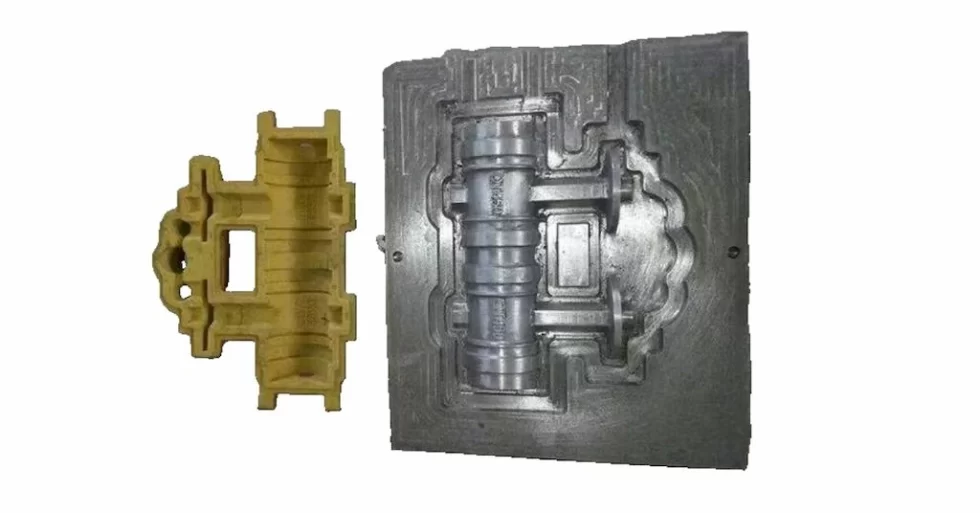
Процесс изготовления оболочковой формы и литья
Процесс литья под давлением совместим как с черными, так и с цветными металлами с относительно низкой температурой плавления, такими как алюминий, чугун, сталь, медь и латунь.
«Это метод точного литья, при котором для изготовления сложных металлических деталей используется тонкая песчаная форма, связанная смолой».
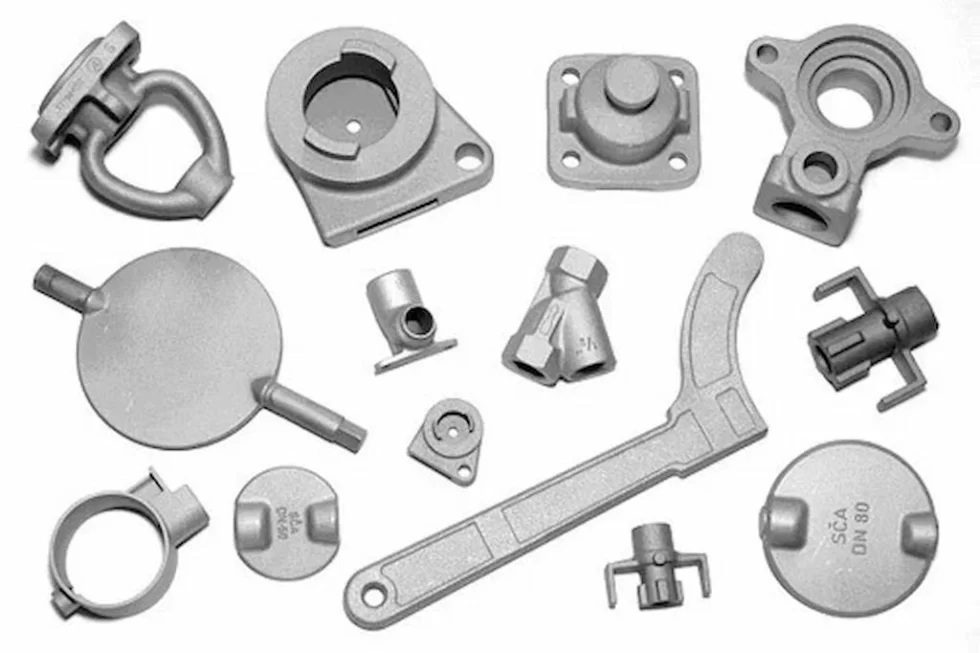
Изделия из оболочек
Более того, литье в оболочковые формы позволяет изготавливать тонкостенные цилиндрические, кубические и сложные геометрические формы. Вы можете использовать его для производства деталей малого и среднего размера с жесткими допусками. Следовательно, применение литья в оболочковые формы распространяется от автомобильной и аэрокосмической промышленности до сельского хозяйства и промышленного машиностроения.
Попробуйте Пролеан прямо сейчас!
Как работает литье в оболочку? Шаг за шагом
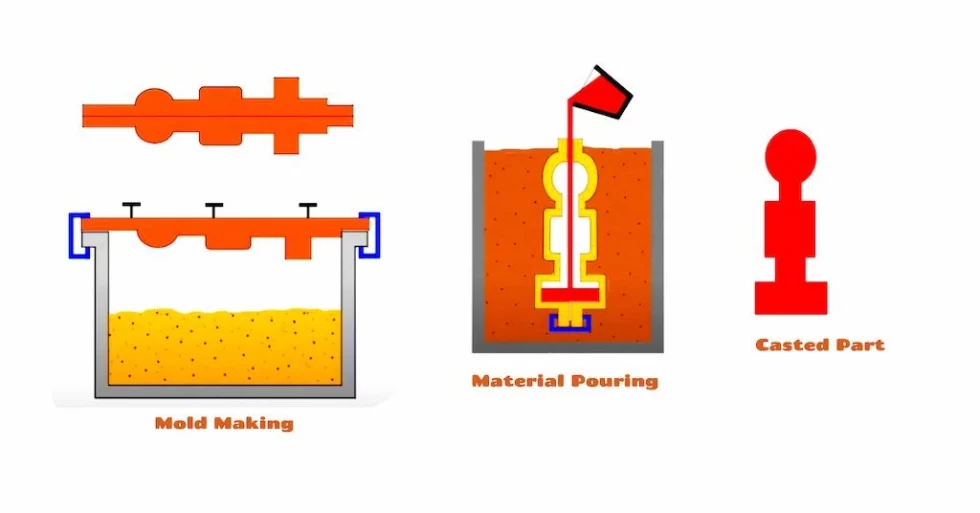
Этапы процесса литья в оболочковую форму
Литье в оболочку отличается от типичного песчаного или другого метода литья, в основном из-за процедур изготовления форм. Две половины формы изготавливаются с помощью повторного нагрева и контакта модели с песком, пропитанным смолой. Затем эти половины собираются для формирования полости, после чего следует заливка жидкого металла, затвердевание, отверждение и выталкивание.
Отдельные этапы процесса литья в оболочковую форму следующие:
- Создание шаблона
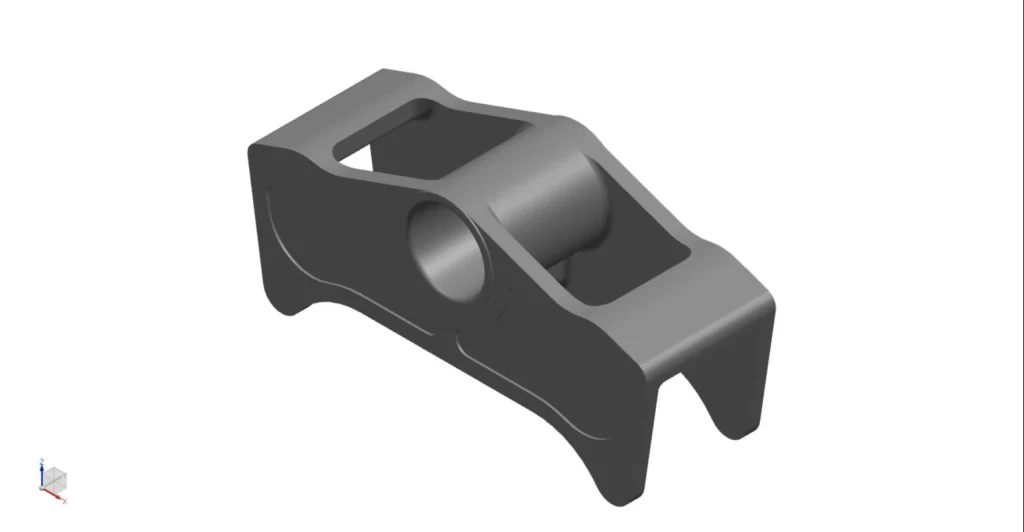
Проектирование модели литья оболочки
«Шаблон» — это копия конечной части, которую вы хотите отлить, необходимы два половинчатых шаблона, представляющих две секции желаемой части. Вы можете обработать металл или дерево, чтобы сделать шаблон. Кроме того, также учитывайте усадку при определении размера шаблона.
- Изготовление пресс-форм
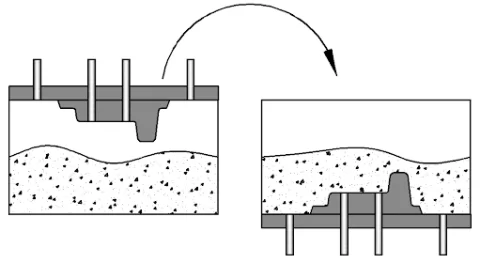
Изготовление оболочковых форм
Положите нагретую (175–370°C) модель на верхнюю часть коробки, содержащей песок, связанный смолой; полностью закрывая коробку моделью сверху. Затем переверните коробку, что прикрепит смолу и песок к модели. Повторяйте этот шаг, пока модель не сформирует твердую форму вокруг себя. Когда обе секции формы будут готовы, соберите их в одну форму с помощью успокаивающих штифтов или склеивания. Для поддержки формы также необходимы подложечные материалы.
- Заливка расплавленного металла в форму
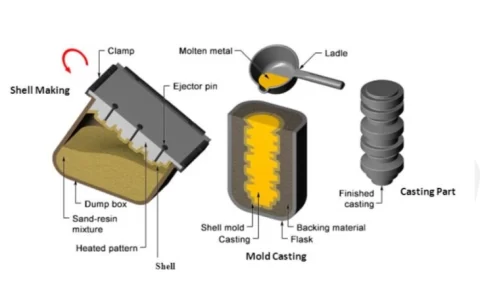
Процесс литья в оболочковую форму
Расплавьте необработанные металлы в подходящей печи и залейте их в предварительно нагретую оболочку. Также учитывайте температуру заливки и поток, чтобы свести к минимуму возможные дефекты.
- Охлаждение и выталкивание деталей
Дайте форме остыть до комнатной температуры. Вы также можете применить охлаждающий механизм, чтобы ускорить процесс, исходя из свойств отливаемого вами металла. При этом поддерживайте равномерное охлаждение по всем поперечным сечениям формы.
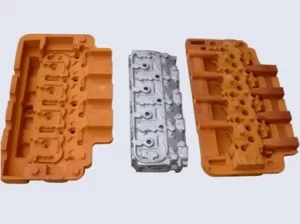
Прошлый выброс из оболочковой формы
После полного затвердевания извлеките детали из оболочки. пресс-форма с выталкивателями (или другой выталкивающий механизм) без трещин и повреждений.
- Постобработка и обработка поверхности
Продолжайте с литыми деталями некоторые незначительные операции постобработки, такие как снятие заусенцев и шлифовка. При необходимости нанесите подходящую отделку на поверхность, чтобы повысить долговечность и внешний вид.
Металлы для литья в оболочковые формы
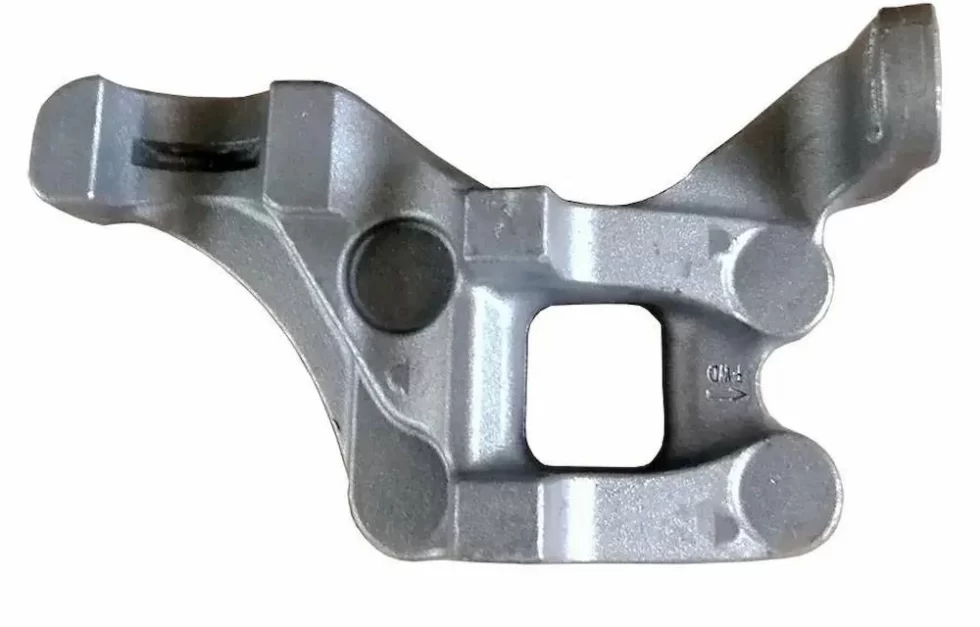
Деталь для формовки оболочки из углеродистой стали
Как упоминалось ранее, литье в оболочковые формы используется как для черных, так и для цветных металлов с относительно низкими температурами плавления, поэтому твердая оболочка может выдерживать температуру плавления. Давайте вкратце рассмотрим некоторые распространенные металлы для литья в оболочковые формы;
-
- Углеродистая сталь: Углеродистая сталь, такая как C20, C30 и C45, используется для некоторых высокопрочных металлических деталей, таких как распределительные валы, оси и сельскохозяйственная техника.
- Алюминий: Алюминиевые сплавы популярны благодаря своей легкости и высокой прочности, такие марки, как 356, 413, 304 и 360, популярны в процессе литья в оболочковые формы. Кроме того, алюминий также обладает высокой теплопроводностью, что облегчает литье в оболочковые формы.
- Медь и ее сплавы: Чистая медь и ее сплавы известны своими превосходными термическими и электрическими свойствами. Их пластичность также помогает в литье оболочек. Они используются для электроприборов и теплообменников.
- Сплав стали: Легированная сталь обеспечивает повышенную прочность, ударную вязкость и термостойкость. Вы можете отливать оболочкой легированные стали, такие как 42CrMo, особенно для конструкционных компонентов для различных отраслей промышленности.
Попробуйте Пролеан прямо сейчас!
Каковы преимущества литья в оболочковые формы?
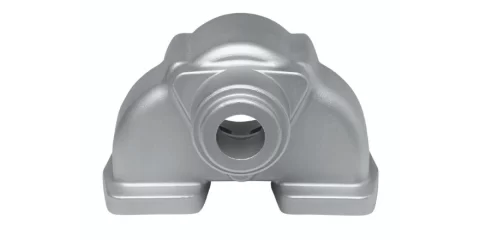
Гладкая отделка литой части оболочки
Высокое качество отделки с минимальными требованиями к последующей обработке и точность отлитых деталей являются основными преимуществами метода литья в оболочковые формы перед другими. виды литья.
Некоторые основные преимущества заключаются в следующем:
-
- Гладкая отделка: Отлитые детали повторяют гладкие детали полости пресс-формы, что обеспечивает однородную и гладкую внешнюю поверхность.
- Точность: При литье под давлением можно достичь допусков до ± 0.005 мм, что выше, чем при литье в песчаные формы и других методах литья.
- Сложные части: Он может изготавливать сложные металлические детали с точными деталями, такие как головки цилиндров и лопатки компрессора. Оболочковая форма обеспечивает эффективный поток и мелкие детали с глубокими и острыми полостями.
-
- Универсальность материала: Вы можете использовать железо, сталь, медь, магний, алюминий и другие металлы и сплавы для литья желаемых деталей. Единственное требование — чтобы оболочка выдерживала температуру плавления необработанных металлов.
- Скорость производства: Процесс литья в оболочковые формы более быстрый и позволяет производить большие объемы продукции быстро и с минимальным временем простоя.
Каковы недостатки литья в оболочковые формы?
Несмотря на ряд преимуществ, литье в оболочковую форму также имеет некоторые недостатки. Рассмотрение этих недостатков помогает принимать более обоснованные решения о том, подходит ли оно для ваших технических требований и бюджетных ограничений или нет.
- Более высокая стоимость первоначальной установки и изготовления формы
- Существует риск возникновения таких дефектов, как усадка, пористость и разводы.
- Требования к постобработке увеличивают себестоимость продукции на одну деталь.
- Это сложный процесс для автоматизации, требующий больше человеческих ресурсов.
- Не подходит для металлов с очень высокой температурой плавления.
Промышленное применение литья в оболочковые формы
Детали, изготовленные методом литья под давлением, используются в автомобильной, аэрокосмической, электротехнической и других отраслях промышленности для точности и прочности. Кроме того, они также подходят для изготовления легких компонентов.
Давайте рассмотрим некоторые реальные промышленные применения в таблице ниже;
| Промышленность | Польза | Примеры деталей |
| Автомобильная | Точность и качество обработки снижают дальнейшие затраты на обработку. | Блоки двигателей, компоненты тормозной системы, шестерни, головки цилиндров и распределительные валы. |
| Промышленное оборудование | Производство сложных деталей с жесткими допусками. | Клапаны, рабочие колеса, втулки и рычаги. |
| Аэрокосмическая индустрия | Изготавливает легкие, но прочные детали сложной конструкции. | Турбинные лопатки, сопла, кронштейны и кожухи. |
| Электротехническое оборудование | Гладкая поверхность сводит к минимуму отделочные работы | Корпуса двигателей, детали распределительных устройств, разъемы и распределительные коробки. |
| Нефть и Газ | Износостойкая и коррозионностойкая деталь для суровых условий | Трубопроводная арматура, уплотнения, муфты и клапаны. |
| Потребительские товары | Эстетические и функциональные компоненты по более низкой цене | Ручки, поручни, декоративные детали, основания для посуды и мебельная фурнитура. |
Литье в оболочку против литья в песчаные формы
Литье в песчаные формы использует кварцевый или другой абразивный песок вместо покрытого смолой. Модель-реплика хранится в уплотненном песке для формирования полости. Хотя он позволяет изготавливать крупногабаритные детали при низких затратах, качество отделки и точность не такие высокие, как при литье в оболочковые формы или литье в оболочковые формы.
В таблице ниже приведены различия между оболочковым литьем и литьем в песчаные формы;
| Аспект | Литье ракушек | Пескоструйная обработка |
| Разработка | Для изготовления оболочки, отверждаемой при нагревании, используется песок, покрытый смолой. | Для этого используются простые формы из песка и связующего. |
| Чистота поверхности | Плавно и точно. | Грубая; может потребоваться механическая обработка. |
| Материал | Цветные и черные металлы с низкой температурой плавления. | Тугоплавкие металлы, такие как сталь. |
| Многогранность | Идеально подходит для сложных конструкций со сложными контурами. | Подходит для простых форм. |
| Стоимость | Выше из-за смолы и оснастки. | Ниже из-за использования базового оборудования. |
| Эффективность | Умеренный; точный, но медленный. | Быстро для крупногабаритных изделий. |
| Области применения | Аэрокосмическая промышленность, автомобилестроение, прецизионные детали. | Тяжелая техника, крупногабаритное литье. |
Подробнее: Компании по литью под давлением
Подведение итогов
В целом, литье в оболочковые формы является идеальной альтернативой для литья в песчаные формы металлических деталей, требующих большей точности и аккуратности с гладкими поверхностями. Вы можете формовать сталь, железо, алюминий, медь и другие различные металлы и сплавы с относительно более низкими температурами плавления.
Изготовление твердой оболочки для формы является наиболее важным фактором в использовании всех преимуществ процесса литья в оболочковую форму. Для этого вам понадобится правильная «модель» и опытные инженеры, которые изготовят по ней оболочковую форму. В Boda мы можем помочь вам с созданием модели и последующими этапами производства литья. Свяжитесь с нами, если у вас есть дополнительные вопросы.
Часто задаваемые вопросы (FAQ)
Отличается ли литье в оболочковые формы от литья в песчаные формы?
Да, литье в оболочковую форму отличается от литья в песчаную форму, особенно тем, как изготавливается форма в этих двух процессах. Оболочковая форма подразумевает твердую оболочку из нагретого песка, покрытого смолой, тогда как литье в песчаную форму использует влажные песчаные формы, связанные глиной.
Когда следует использовать процесс литья в оболочковые формы?
Литье в оболочковые формы подходит для применений, требующих легких деталей, сложной геометрии или больших объемов производства.
Каковы примеры изделий, отлитых в оболочковые формы?
Типичными изделиями, изготавливаемыми методом оболочкового литья, являются головки цилиндров, коленчатые валы, лопатки турбин, военная техника, корпуса клапанов, вставки для форм и т. д.
Можно ли отливать методом литья под давлением любой металл или сплав?
Большинство из них, но не все, совместимость зависит от того, находится ли температура плавления сырья в диапазоне твердой оболочки или нет. Тем не менее, все распространенные материалы можно отливать с помощью оболочкового формования, включая алюминий, медь, сталь и чугун.