
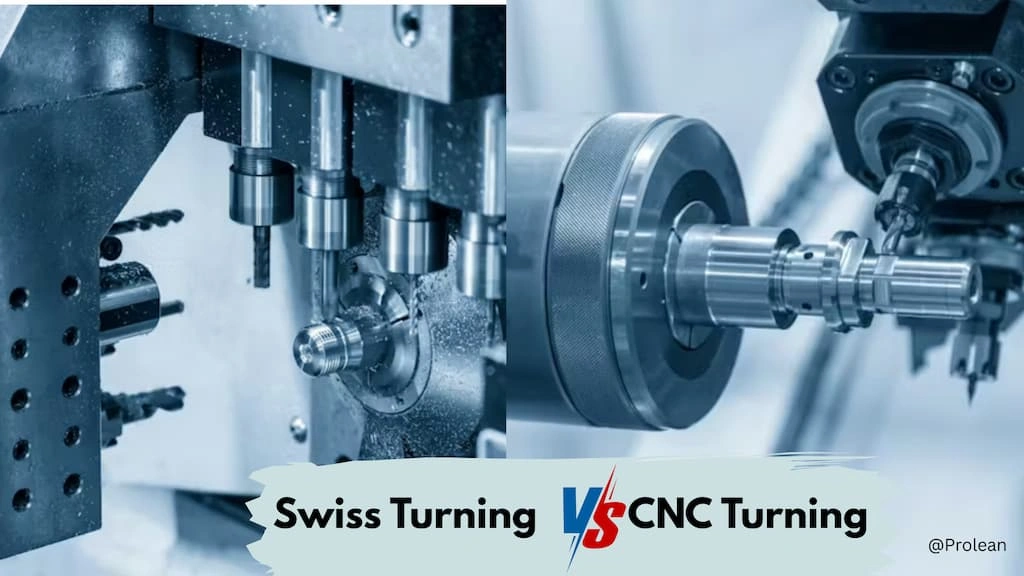
Швейцарская токарная обработка против токарно-фрезерной обработки с ЧПУ
Основное отличие швейцарских токарных станков с ЧПУ от традиционных заключается в размере обрабатываемых деталей и способе крепления заготовки на станке. Они предназначены для различных производственных целей и широко применяются в современных отраслях промышленности.
Токарные станки швейцарского типа с ЧПУ используются для швейцарской токарной обработки, а токарные станки с ЧПУ или обычные токарные станки — для стандартных токарных операций. Понимание оборудования, процесса, особенностей применения и возможностей этих двух методов обработки может помочь вам выбрать правильный метод для вашего проекта.
Что такое традиционное точение?
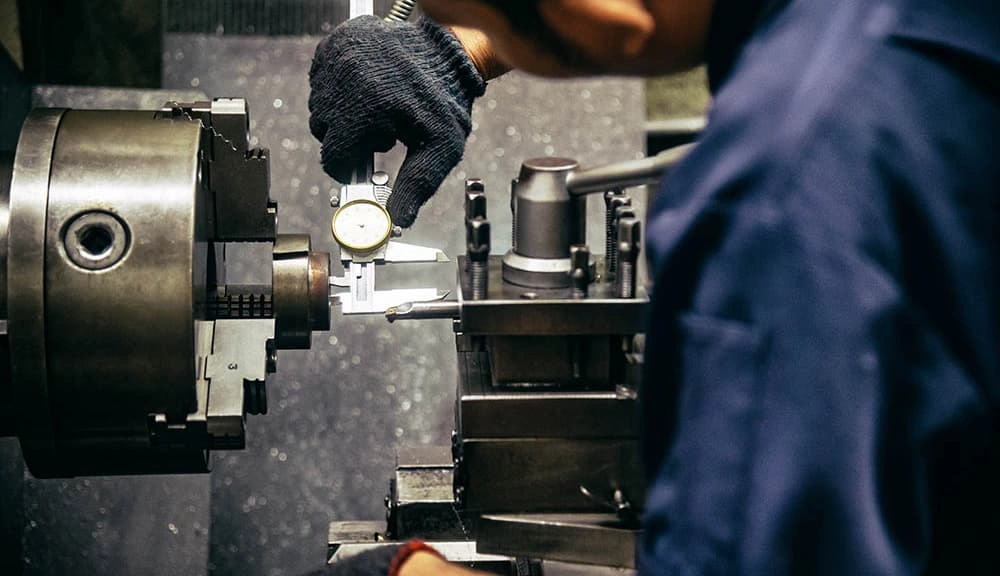
Ручная токарная обработка
Токарная обработка — это фундаментальный процесс механической обработки, при котором цилиндрические детали изготавливаются путём снятия материала с вращающейся заготовки. Для этой цели используются токарные станки, которые могут быть как ручными, так и с ЧПУ. Однако в современном производстве токарные станки с ЧПУ или токарные многоцелевые станки более популярны, чем ручные.
На ручных токарных станках оператор вручную управляет позиционированием, подачей, резкой, глубиной, скоростью шпинделя и другими параметрами обработки. Весь процесс обработки, в свою очередь, управляется цифровыми инструкциями (кодами G и M). Таким образом, Технологии токарных станков с ЧПУ обеспечивают большую точность и повторяемость.
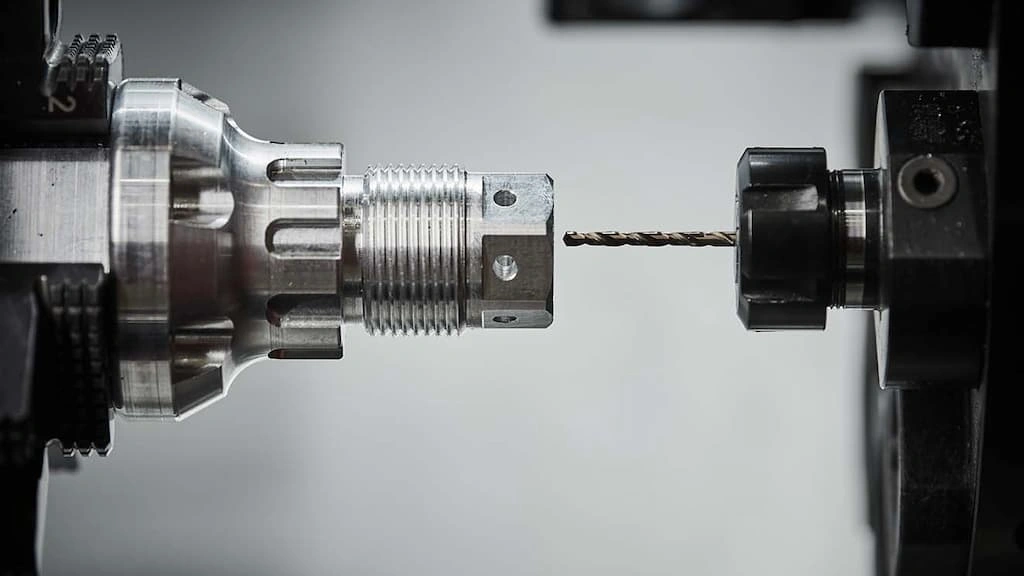
Токарный станок с ЧПУ
Токарная обработка с ЧПУ Может обрабатывать детали диаметром от 3 мм, а в тяжёлых условиях — до 1000 мм и даже больше. Однако значительно меньшие диаметры затрудняют обработку из-за проблем с вылетом инструмента и его прогибом.
Что такое швейцарская токарная обработка?
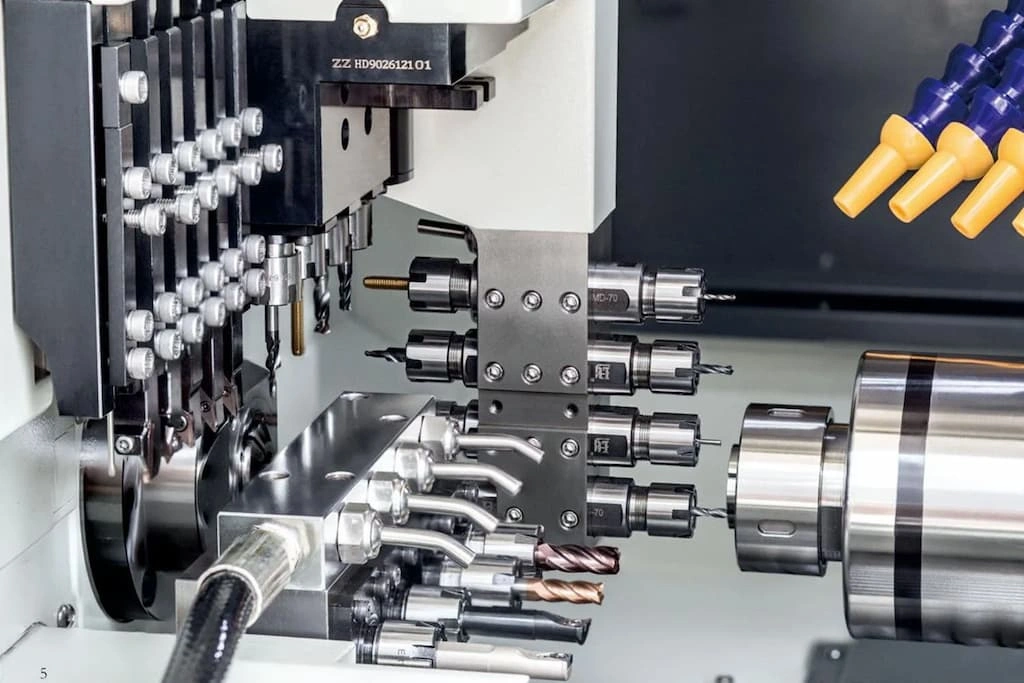
Швейцарский токарный станок с ЧПУ
Что такое швейцарская обработка? Это специализированный процесс обработки, позволяющий создавать детали размером до нескольких миллиметров. Этот метод обеспечивает стабильную обработку и позволяет создавать сложные элементы из небольших заготовок.
Обработка малогабаритных деталей на стандартных станках с ЧПУ приводит к нарушению соосности и повышенной вибрации. Поэтому станки швейцарского типа оснащены подвижной передней бабкой и механизмом направляющей втулки. Он поддерживает рабочий брусок рядом с инструментом и обеспечивает жёсткость для точной обработки.
Швейцарская токарная обработка является самым популярным типом Швейцарская обработка с ЧПУ процесс, позволяющий создавать малогабаритные осесимметричные компоненты диаметром до 0.5 мм.
Причина названия «швейцарская токарная обработка” заключается в том, что он был впервые использован швейцарской часовой компанией в 1870-х годах для производства сложных деталей часов. С тех пор технология постоянно развивалась, и сегодня мы имеем передовые швейцарские токарные станки с ЧПУ. Области применения выходят далеко за рамки часовой промышленности, например, в медицине, обороне, аэрокосмической промышленности и полупроводниковой промышленности.
Итак, что такое швейцарский токарный станок и чем он отличается от стандартного токарного станка? Речь идёт о механизме подвижного крепления заготовки и направляющей втулки. Вместо перемещения инструмента, подвижная бабка перемещает заготовку в осевом направлении к инструменту. Затем направляющая втулка располагается перед инструментом, плотно удерживая заготовку, предотвращая прогиб и вибрацию.
Преимущества и недостатки традиционной токарной обработки
Традиционная токарная обработка подходит для обработки крупных и тяжёлых деталей и обеспечивает гибкую настройку. Однако она неэффективна для обработки длинных и тонких деталей и может потребовать больше времени для обработки сложных элементов. Кратко рассмотрим преимущества и недостатки.
Преимущества традиционной токарной обработки
- Размер крупных деталей: Обычная токарная обработка позволяет обрабатывать заготовки большого диаметра, обычно до 1 м.
- Эффективно для больших объемов: Он экономически эффективен при крупносерийном производстве, обеспечивая при этом высокую повторяемость.
- Низкие затраты: Традиционная токарная обработка экономически более эффективна, чем швейцарская токарная обработка, благодаря низким первоначальным и эксплуатационным расходам.
- Производство на заказ: Вы можете изготовить индивидуальные токарные детали, соответствующие вашим нуждам.
- Более тяжелые разрезы: Традиционные токарные инструменты позволяют делать глубокие резы, удаляя большую часть материала за один проход.
- Простая установка: Настройка материала и инструмента, программирование ЧПУ и контроль процесса просты для традиционной токарной обработки.
Недостатки обычного поворота
- Ограниченный размер деталей: Обычная токарная обработка не подходит для деталей малого диаметра.
- Более длительное время цикла: Обработка сложных и многофункциональных деталей занимает много времени.
- Потребности в постобработке: Для обычных токарных деталей может потребоваться дополнительная обработка поверхности.
Преимущества и недостатки швейцарского токарного станка
Швейцарская токарная обработка идеально подходит для длинных и тонких деталей малого диаметра. Она обеспечивает точность, возможность обработки сложных форм и высокое качество поверхности. Но у неё есть и некоторые ограничения. Давайте их обсудим.
Преимущества швейцарского токарного станка
- Универсальность эксплуатации: На современных токарных центрах можно выполнять фрезерование, сверление, точение, нарезание резьбы, расточку, профилирование и многие другие токарные операции.
- Точные и мелкие детали: Швейцарская токарная обработка позволяет изготавливать длинные, тонкие детали с высокой точностью благодаря направляющей втулке.
- Увеличенный срок службы инструмента: Меньшие силы резания при швейцарском точении уменьшают износ инструмента.
- Отличная отделка поверхности: Обеспечивает идеальную чистоту поверхности без следов инструмента и заусенцев.
- Высокая автоматизация: Швейцарские станки представляют собой высокоавтоматизированные устройства; они могут автоматизировать сложные траектории движения инструмента.
Недостатки швейцарского токарного станка
- Ограничения по размеру детали: Швейцарский токарный станок не может работать с заготовками большого диаметра, наружный диаметр которых превышает 32 мм.
- Накопление тепла: При этом выделяется больше тепла, чем при обычной обработке, поэтому сложно контролировать накопление тепла.
- Комплексная установка: Сложно правильно настроить инструменты, направляющие втулки, заготовки и другие системы. Программирование ЧПУ также сложно.
Попробуйте Пролеан прямо сейчас!
Швейцарская токарная обработка против точения с ЧПУ: принцип работы
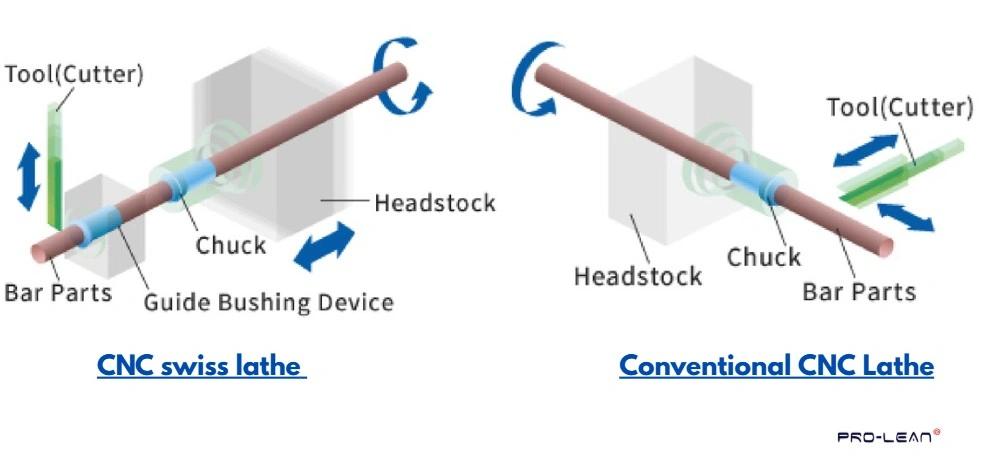
Работа швейцарского токарного станка
Швейцарская токарная обработка предполагает перемещение заготовки через направляющую втулку, которая обеспечивает поддержку режущего инструмента и стабильность обработки. В отличие от этого, точение с ЧПУ предполагает закрепление заготовки в патроне на шпинделе передней бабки. Заготовка вращается, а режущий инструмент движется вместе с ней, формируя её.
Давайте подробнее рассмотрим, как работают токарные станки с ЧПУ и швейцарские токарные станки:
Как работает токарная обработка с ЧПУ?
Токарные операции на обычных токарных станках с ЧПУ включают зажим заготовки в передней бабке (цанге или патроне) и её поддержку через заднюю бабку, если она длинная. Инструмент крепится к револьверной головке/резцедержателю в каретке.
При запуске станка рабочая штанга вращается с заданной скоростью, а каретка (инструмент) перемещается вдоль или радиально в соответствии с кодами G&M. Затем режущая кромка входит в заготовку и удаляет материал.
Как работает швейцарское точение?
Ключевыми особенностями швейцарского токарного станка являются направляющая втулка и подвижная передняя бабка. Заготовка закрепляется в цанге передней бабки, а направляющая втулка располагается перед режущим инструментом.
При перемещении подвижной бабки рабочий пруток проходит через втулку, прежде чем попасть в зону обработки. Она поддерживает заготовку перед инструментом. Такая конфигурация значительно снижает прогибы и вибрации, обеспечивая высокую точность и чистоту обработки.
Вместо подачи инструмента, подвижная передняя бабка перемещается в осевом направлении и подаёт заготовку, опираясь на направляющую втулку. Таким образом, её работа основана на движении инструмента, направляющей втулки и передней бабки.
Ключевые различия между токарными станками с ЧПУ и швейцарскими токарными станками
Помимо рабочего механизма, токарная обработка с ЧПУ и швейцарская токарная обработка различаются по размеру обрабатываемых деталей, сложности деталей, точности, качеству поверхности, финансовым последствиям и т. д.
Теперь давайте посмотрим на краткую сравнительную таблицу:.
| Аспект | Швейцарская токарная обработка | Токарная обработка с ЧПУ |
| Размер части | 0.5–32 мм, идеально подходит для тонких деталей (Д:Д > 3:1). | Детали любого размера, трудности с деталями с наружным диаметром <3 мм. |
| Точность подачи | Допуски до ±0.001 мм | ±0.01 мм |
| Сложность детали | Сложная многоосная обработка за один цикл. | Для сложных деталей может потребоваться несколько настроек. |
| Гибкость материала | Обрабатывает твердые металлы (титан, никелевые сплавы). | Для обработки твердых материалов требуются специальные инструменты. |
| Стоимость | Относительно дороже, но эффективен для малых и средних объемов. | Более низкая стоимость за деталь, лучше для больших объемов. |
| Чистота поверхности | Чистовая обработка (Ra ~0.16 мкм). | Более грубая отделка (Ra 0.8–1.6 мкм). |
| Бабки | Скольжение с направляющей втулкой, минимальный прогиб. | Фиксированная передняя бабка. |
| Цикл литья | Быстрее для сложных деталей, требующих нескольких операций | Быстрее для простых деталей. |
| Охлаждающая жидкость | Смазочные материалы на масляной основе или специальные. | Водорастворимые охлаждающие жидкости. |
Ниже приведены более подробные сведения:
Размер части
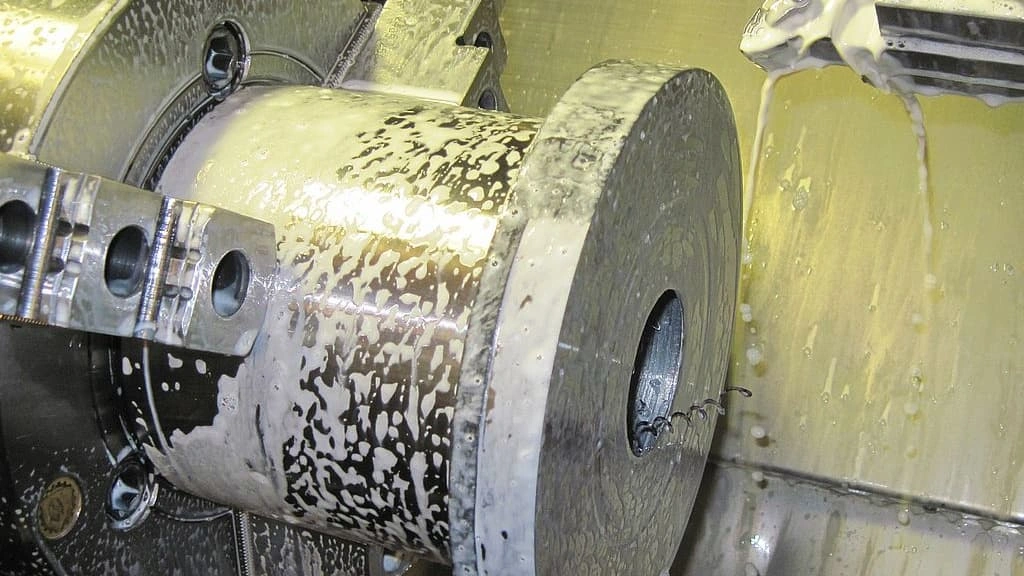
точение больших размеров
Как уже упоминалось, швейцарский станок используется для обработки миниатюрных деталей, обычно диаметром от 0.5 до 32 мм. Механизм с направляющей втулкой позволяет обрабатывать детали малых размеров. Однако соотношение диаметра к длине должно быть более 1:3.
С другой стороны, токарный станок с ЧПУ позволяет изготавливать детали как малого, так и большого размера. Но не такого маленького размера, как швейцарский станок. части токарного станка, обычно менее 3 мм, инструмент имеет тенденцию к отклонению, что приводит к неточностям.
Точность и сложность
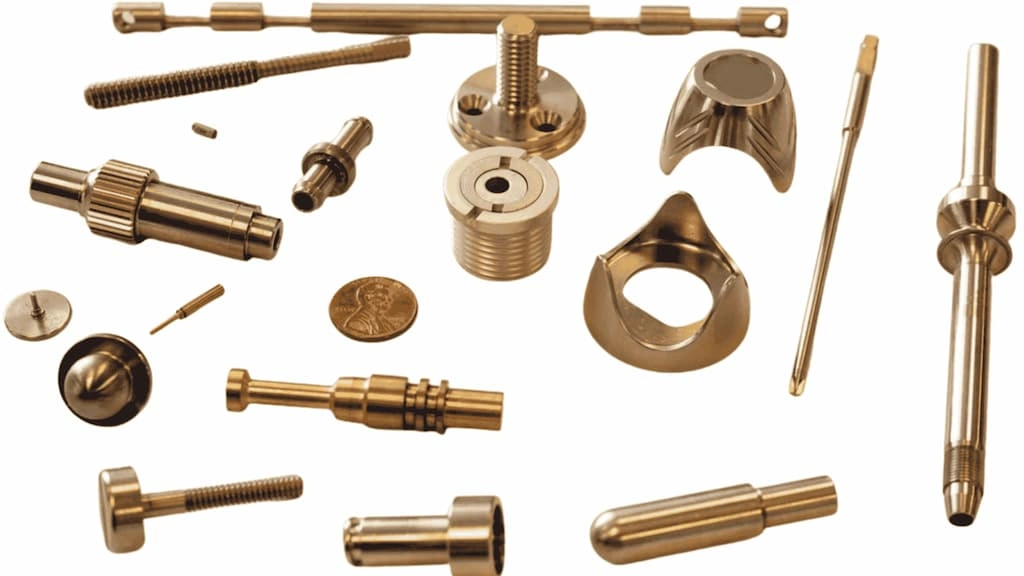
Сложные детали на швейцарской токарной обработке
Что касается точности обработки мелких деталей, точение по швейцарской технологии превосходит стандартную токарную обработку. Точная обработка с ЧПУ Технология обеспечивает допуски до ±0.001 мм, а на 7-осевых роботизированных токарных станках — даже ниже. Стандартный допуск при токарной обработке составляет ±0.01 мм.
Более того, швейцарский токарный станок изготавливает сложные детали за один цикл обработки. Он может выполнять несколько операций со всеми сторонами заготовки, включая фрезерование и точение. С другой стороны, обычные токарные станки также изготавливают сложные детали, но для этого может потребоваться более одной установки.
Гибкость материала
Токарный станок швейцарского образца с ЧПУ может обрабатывать различные материалы, включая твёрдые металлы и другие труднообрабатываемые материалы. Например, никелевые сплавы, титан, твёрдую сталь и т. д. С другой стороны, традиционная токарная обработка представляет собой сложную задачу обработки твёрдых материалов и может потребовать специального инструмента.
Стоимость производства
Во-первых, швейцарские токарные станки с ЧПУ стоят дороже обычных из-за передовых технологий и точности. Следовательно, эксплуатационные расходы также выше из-за сложного программирования и необходимости специальных знаний для работы.
Токарные станки с ЧПУ швейцарского типа экономически эффективны при малых и средних объемах производства, а обычные токарные станки позволяют производить обработку больших объемов с меньшей себестоимостью изготовления каждой детали.
Чистота поверхности
Швейцарская токарная обработка позволяет получать гладкие и чистые поверхности с шероховатостью до Ra 0.16 мкм. Стабильное крепление заготовки и минимальная вибрация обеспечивают стабильный съем материала и высокое качество отделки даже для мелких деталей.
С другой стороны, стандартная токарная обработка с ЧПУ создаёт относительно более шероховатую поверхность с шероховатостью от 0.8 до 1.6 мкм. Детали часто требуют постобработки для повышения качества поверхности.
Бабки
При швейцарском точении подвижная передняя бабка подаёт пруток через направляющую втулку, так что резка выполняется непосредственно рядом с непрерывным суппортом. Это позволяет значительно минимизировать отклонение. В то же время, при традиционной токарной обработке с ЧПУ используется фиксированная передняя бабка.
Время цикла
Токарная обработка на станках с ЧПУ с приводным инструментом сокращает время цикла и позволяет выполнять несколько операций одновременно. Следовательно, траектории движения инструмента можно оптимизировать для коротких и повторяемых циклов. С другой стороны, стандартный процесс обработки с ЧПУ может быть быстрее для простых деталей и общих задач обработки.
Охлаждающая жидкость
СОЖ необходима в процессе токарной обработки, чтобы избежать перегрева инструмента и вымыть стружку из зоны обработки. На швейцарских токарных станках используются смазочно-охлаждающие жидкости или специальные смазочные материалы. В то же время, при традиционной токарной обработке с ЧПУ обычно используются водорастворимые СОЖ для более эффективного отвода тепла и стружки.
Прочитайте больше: Фрезерование против точения
Попробуйте Пролеан прямо сейчас!
Как выбрать между традиционным и швейцарским точением?
Сложность конструкции и особенности конструкции, размер, требуемая точность, качество обработки и многие другие факторы влияют на выбор между традиционным и швейцарским точением. Вам необходимо определить свои требования и проанализировать, какой вариант лучше всего им соответствует.
Ниже приведены основные соображения для принятия правильного решения между швейцарским точением и точением с ЧПУ:
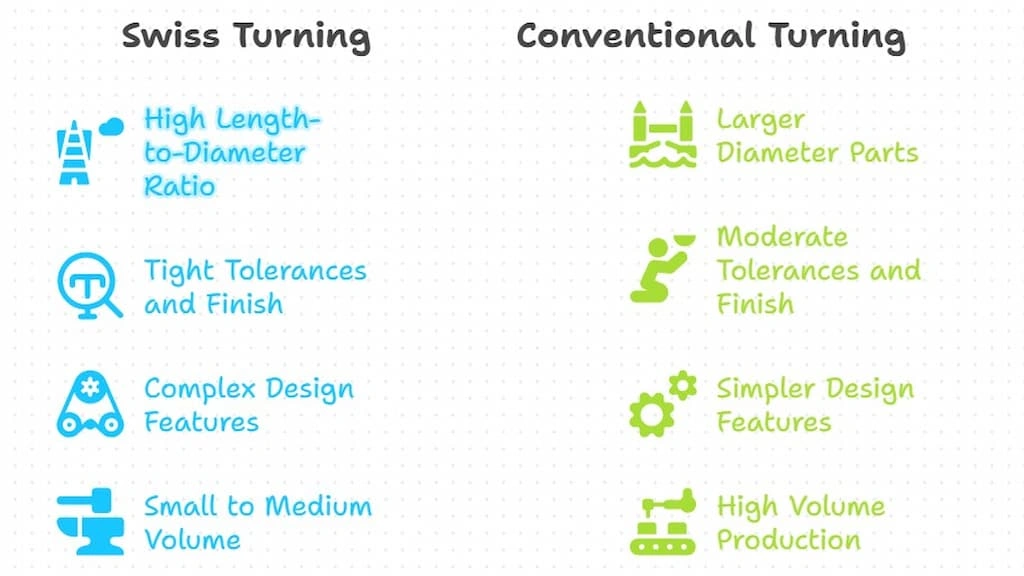
Традиционная и швейцарская токарная обработка
- Геометрия деталей: Если диаметр детали небольшой, а соотношение длины к диаметру > 3:1, рассмотрите вариант токарной обработки на швейцарском станке. Направляющая втулка поддерживает длинные прутки и станки без прогиба и вибрации.
- Допуск и отделка: Швейцарский токарный станок обеспечивает точность на микронном уровне и чистовую отделку, тогда как токарные станки с ЧПУ лучше всего подходят для больших валов со средней чистотой обработки.
- Сложность дизайна: Выбирайте швейцарскую токарную обработку, если вам нужны перекрестные отверстия, пазы, нестандартные профили, резьба, фрезерованные поверхности и другие сложные элементы в прутках малого диаметра. В противном случае используйте обычную токарную обработку.
- Объем производства и стоимость: Швейцарская токарная обработка является экономически эффективной для малых и средних объемов, тогда как Токарные услуги с ЧПУ обеспечивают более низкую стоимость детали при массовом производстве.
- Надежность производителя: Также примите во внимание опыт и надежность швейцарских производителей станков с ЧПУ.
Токарный станок швейцарского образца с ЧПУ против токарно-винторезных станков
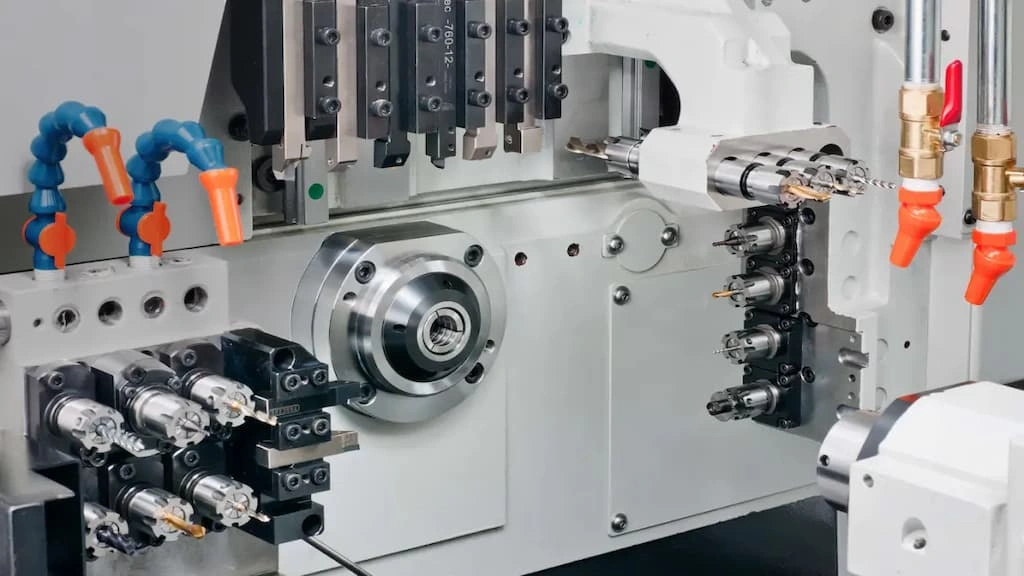
Швейцарский винтовой станок
Швейцарские токарно-винторезные станки — это специализированные швейцарские станки для изготовления винтов малого диаметра. Как правило, они управляются с помощью CAM-систем и менее гибки, чем швейцарские токарные станки. Вы можете использовать Швейцарская обработка винтов производить винты в больших объемах с помощью этих машин.
Различные режущие инструменты, такие как токарные резцы, резьбонарезные машины и сверла, устанавливаются на суппорте. За каждым суппортом установлены механические кулачки. При вращении шпинделя кулачки вращаются, обеспечивая перемещение суппортов.
Для простых токарных изделий в больших объемах можно воспользоваться услугами токарных станков швейцарского типа, в то время как токарные станки швейцарского типа с ЧПУ подходят для более сложных изделий с перекрестными отверстиями и фрезерованными поверхностями.
Отрасли, получающие выгоду от швейцарской токарной обработки
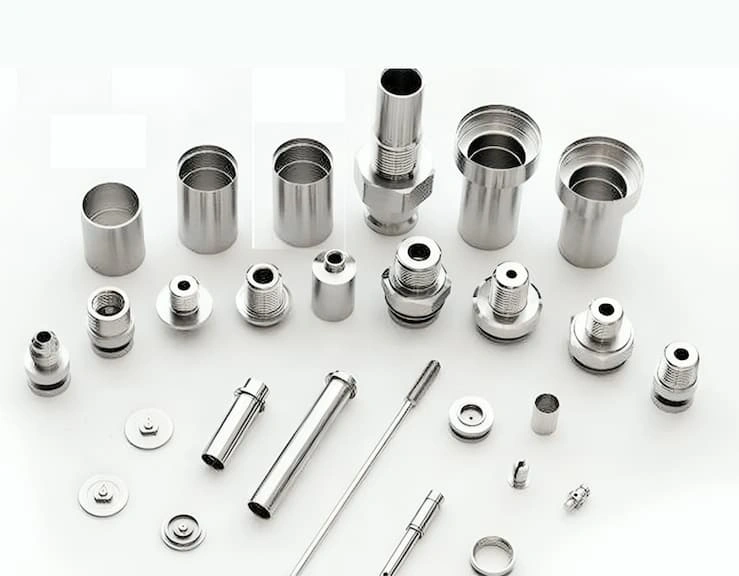
Швейцарские токарные детали
Такие отрасли, как медицина, электроника, аэрокосмическая промышленность, ювелирное дело и производство огнестрельного оружия, широко используют токарную обработку на станках с ЧПУ для производства различных микроразмерных компонентов. Это касается как хирургических винтов на заказ, так и оружейных стволов. Эта технология выгодна для этих отраслей благодаря точности и миниатюрности создаваемых сложных деталей.
В таблице ниже приведены примеры промышленного применения:
| Промышленность | Польза | Примеры применения |
| Мед | Сверхжесткие допуски для имплантатов и микроинструментов | Костные винты, зубные имплантаты, иглы для подкожных инъекций, наконечники эндоскопов и хирургические крепежные элементы. |
| Электроника | Небольшие сложные детали на высокой скорости для сложных сборок | Штыревые разъемы, валы датчиков, микропрокладки, наконечники датчиков, маленькие винты. |
| Аэрокосмическая индустрия | Прецизионные миниатюрные компоненты и повторяемость | Фитинги топливной системы, штифты приводов, штоки клапанов, корпуса датчиков и гидравлические фитинги. |
| Автомобильная | Экономически эффективные крупносерийные мелкие детали и точность | Детали топливных форсунок, валы датчиков, компоненты клапанов ABS, фитинги, шпильки, втулки |
| Огнестрельное оружие | Высокая надежность и контроль размеров деталей, критически важных для безопасности | Ударники, экстракторы, детали газового блока, штифты разборки, спусковые рычаги |
| ювелирных изделий | Сложные, мелкие компоненты и индивидуальная настройка | Кольцевые шины, застежки, штифты, трубки для оправ, декоративные штифты |
Лучше ли швейцарское точение, чем традиционное точение?
Точного ответа нет; какой из них лучше, зависит от ситуации и требований к конечному результату. Швейцарская токарная обработка лучше подходит для небольших, длинных и сложных деталей. Она обеспечивает микронные допуски и сокращает время цикла. Однако диаметр заготовки ограничен 32 мм.
С другой стороны, традиционная токарная обработка лучше подходит для деталей большего диаметра и требует интенсивной обработки. Поэтому выбор следует делать в зависимости от формы, размера и других требований.
Услуги швейцарской токарной обработки в Boda
At ПролинТех, мы предлагаем обширный Услуги швейцарской токарной обработки в таких отраслях, как автомобилестроение, аэрокосмическая промышленность, медицина, электроника, производство оборудования и т. д. У нас имеются многокоординатные токарные станки швейцарского типа для точной обработки материалов в соответствии с вашим проектом.
Наш завод способен изготавливать мелкие детали диаметром до 0.3 мм, а допуски на станках составляют ± 0.0004 дюйма. Это обеспечивает нам широкий выбор материалов.
Поэтому свяжитесь с нами для вашего Изготовление деталей на швейцарских токарных станках проект и получите следующие преимущества уже сегодня:
✔ Точная обработка мелких сложных деталей
✔ Многоосевая одновременная обработка с жесткими допусками
✔ Прототипирование и разработка индивидуальных деталей
✔ Экономически эффективно для всех объемов производства
Заключение
Традиционная токарная обработка с ЧПУ и точение по швейцарским станкам — распространённые методы обработки в производстве. Они используются для разных целей. Традиционная токарная обработка подходит для обработки крупных деталей с укороченной геометрией, тогда как точение по швейцарским станкам идеально подходит для обработки длинных и тонких деталей очень малого диаметра. Оно также обеспечивает высокую детализацию и высокую точность.
При выборе между швейцарской токарно-фрезерной и токарно-фрезерной обработкой на станках с ЧПУ учитывайте размер, сложность конструкции, стоимость, желаемую точность и производственные возможности. Если вы заказываете услуги швейцарской токарно-фрезерной обработки у вторичного производителя, также обратите внимание на опыт и квалификацию персонала и наличие производственных мощностей.
FAQ
В чем разница между токарными обработками на станках с ЧПУ и токарными обработками на токарном станке?
Токарная обработка с ЧПУ — это современный многоосевой процесс обработки, выполняемый на токарных станках с ЧПУ и токарных центрах, тогда как токарная обработка осуществляется на ручных или ЧПУ токарных станках.
Что такое токарная обработка с ЧПУ?
Токарная обработка с ЧПУ — это процесс механической обработки, при котором вращающаяся заготовка формуется режущим инструментом. Это позволяет создавать точные цилиндрические детали, совместимые с различными материалами.
Что такое швейцарская токарная обработка?
Швейцарский токарный станок позволяет обрабатывать заготовки небольшого диаметра с использованием механизмов подвижной бабки и направляющей втулки.
Чем швейцарский токарный центр отличается от обычного токарного центра?
В швейцарских центрах используется механизм скользящей головки, позволяющий рабочей штанге проходить через направляющую втулку и входить в зацепление с режущим инструментом. Эта опора вблизи зоны резания обеспечивает жёсткость и минимизирует прогиб.