
Токарная обработка с ЧПУ — лучший метод обработки для создания цилиндрических (осесимметричных) изделий и создания различных элементов на их поверхности. типы токарной обработки с ЧПУ операции используются для удаления материала с вращающейся заготовки и придания ей заданной формы.
На станке выполняются операции точения, ступенчатого точения, подрезки торцов, проточки канавок, нарезания резьбы, накатки и другие операции. Токарный станок с ЧПУ в зависимости от особенностей и характеристик 3D-модели/дизайна.
Понимание процессов и типов токарной обработки крайне важно для выбора наиболее подходящего для вашего проекта варианта. Давайте обсудим различные типы, инструменты, области применения и токарную обработку, а также то, какой станок выбрать.
Что такое поворот и как он работает?
Токарная обработка — один из основных процессов механической обработки, применяемый при изготовлении осесимметричных изделий. Она заключается в снятии материала с вращающейся заготовки инструментом, движущимся параллельно или перпендикулярно оси вращения заготовки.
Для этого используется обычный токарный станок или токарный станок с ЧПУ. Обычные токарные станки требуют ручной подачи, тогда как станки с ЧПУ управляют подачей с помощью компьютерных программ и обеспечивают более жёсткие допуски.
Токарная обработка позволяет изготавливать внутренние и внешние поверхности, контуры, отверстия и другие геометрические элементы с точностью и гладкостью.
Токарная обработка с ЧПУ
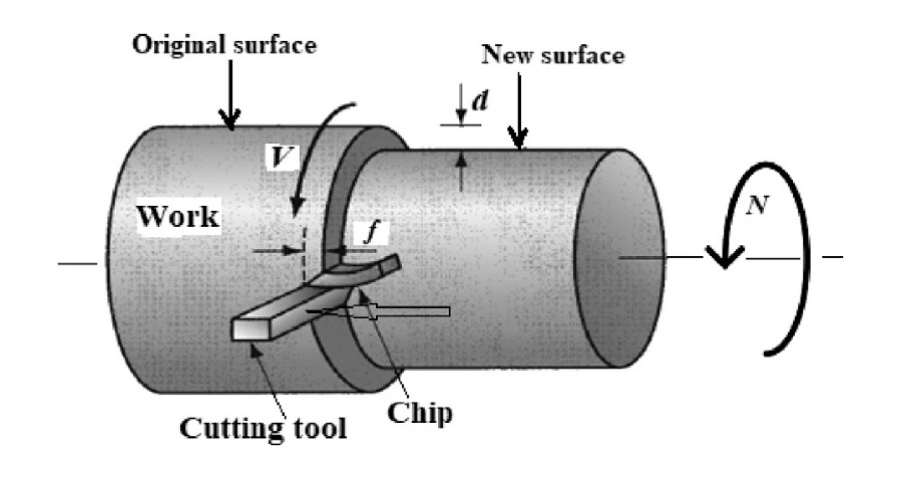
обработка токарной обработки с ЧПУ
- Дизайн и подготовка: Создайте детальный проект (2D или 3D), а затем экспортируйте его в CAM-систему. Оптимизация траекторий инструмента для нескольких операций и проверка G-кодов имеют решающее значение.
- Настройка машины: Установите заготовку в патрон станка, а инструмент — в резцедержатель. Если заготовка длинная и требует поддержки, можно отрегулировать заднюю бабку. Затем проверьте подачу, частоту вращения, глубину резания и другие параметры.
- Резка/удаление материала: Запустите станок и выполните тяжёлую токарную обработку с ЧПУ, если требуется удалить большой объём материала для черновой обработки. Постоянно контролируйте процесс.
- Расставание: После создания нужной формы отрежьте готовую деталь, снимите заусенцы и очистите её. Далее для контроля можно использовать штангенциркули, микрометры или КИМ.
Если вы хотите узнать об этом больше, прочитайте статью «Токарный станок с ЧПУ против токарной обработки», в котором представлен сравнительный обзор.
Попробуйте Пролеан прямо сейчас!
10 видов токарных работ
Существует несколько видов токарных операций, которые можно выполнить на токарном станке с соответствующим инструментом и настройкой. Каждый из них имеет свою специфику и позволяет создавать уникальные формы и особенности.
К распространённым видам обработки относятся прямолинейное точение, ступенчатое точение, коническое точение, накатка, сверление, торцевание, проточка канавок, растачивание и отрезка. Подробнее об этом рассказывается в следующем разделе.
1. Прямой поворот 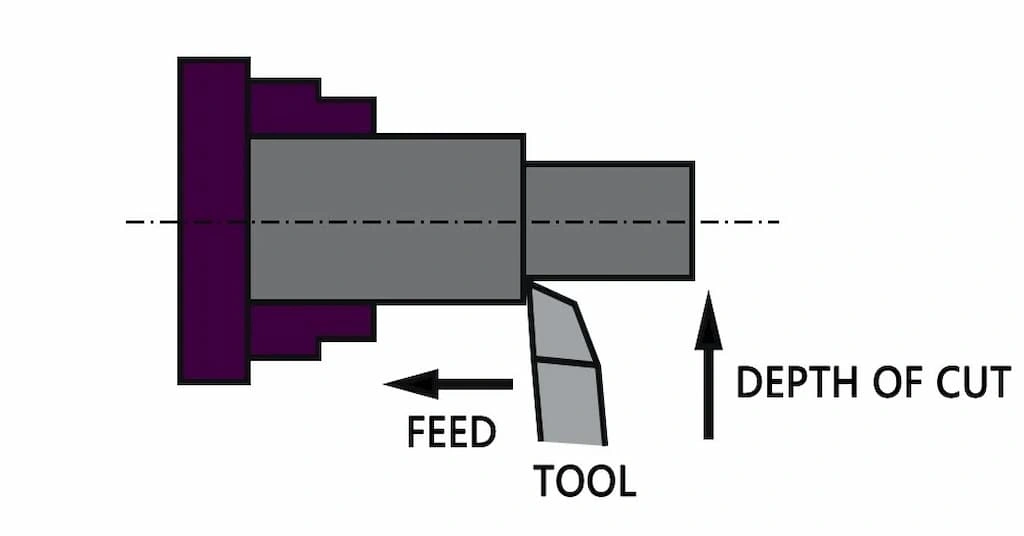
Прямой поворот
Инструмент перемещается продольно по всей длине заготовки. Диаметр заготовки постепенно уменьшается, и формируется идеально цилиндрическая деталь требуемого диаметра. Ось вращения режущего инструмента и заготовки должна быть параллельна друг другу. Для получения точных результатов необходимо учитывать подачу, глубину резания, частоту вращения шпинделя и другие параметры.
Стержни, валы, штифты и другие подобные механические детали. Это этап подготовки поверхности для дальнейшей токарной обработки. Вторичные операции могут выполняться на прямых токарных изделиях для создания таких элементов, как отверстия, резьба, конусность и т. д.
2. Пошаговый поворот
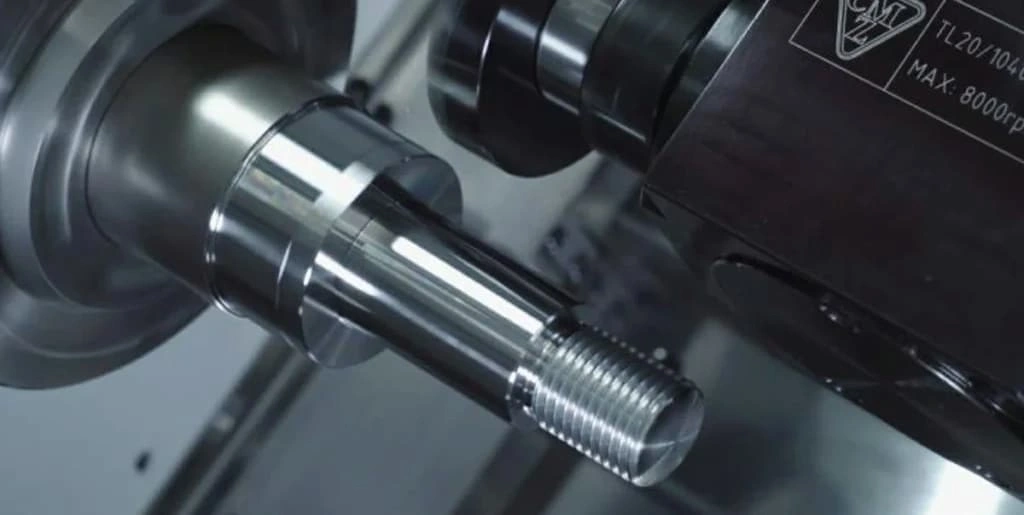
Шаг поворота
Ступенчатая токарная обработка подразумевает чёткое изменение диаметра по длине. Вместо плавного увеличения или уменьшения, переход диаметра между двумя секциями осуществляется под прямым углом. Режущий инструмент снимает материал поэтапно в соответствии с требуемой длиной и диаметром ступени. Более того, вал, обработанный ступенчатым токарным методом, состоит из нескольких секций с переменным диаметром.
Ступенчатые валы идеально подходят для установки нескольких деталей и предотвращения осевого скольжения, например, вала, приводимого в движение мотор-редуктором в автомобиле. Другие примеры их применения: редукторы, подшипники, трансмиссионные узлы, конвейерные установки, роботизированные манипуляторы и т. д.
Однако, главный недостаток Пошаговая токарная обработка с ЧПУ Это отходы материала. Для формирования деталей разного диаметра с вала приходится снимать большой объём материала.
3. Точение конуса 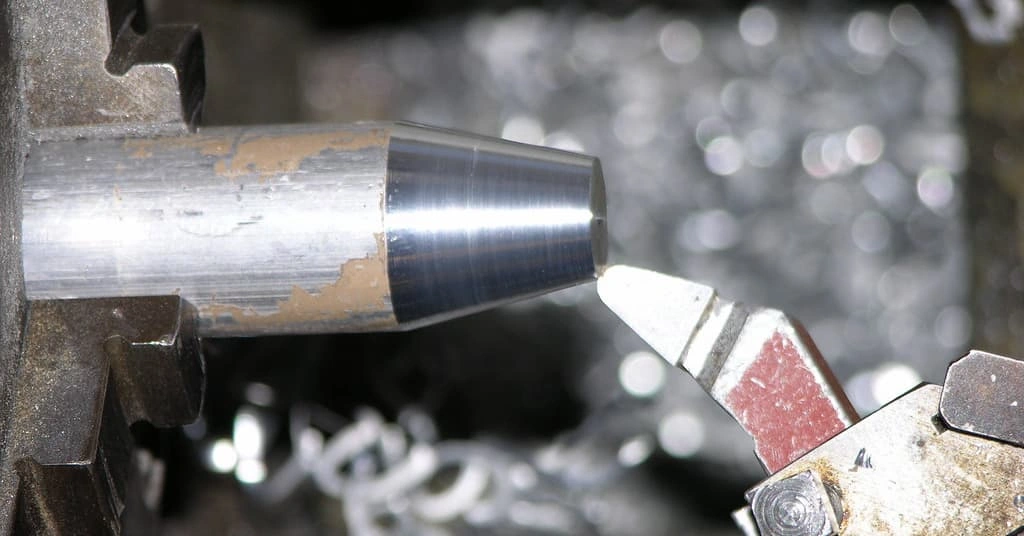
Токарная обработка конуса
Токарная обработка конуса Это процесс создания конической (или сужающейся) формы путём постепенного уменьшения диаметра по длине. Аналогичным образом, отверстия или сквозные отверстия также сужаются с помощью установки режущих пластин. Увеличение или уменьшение диаметра выражается в «конусности на единицу длины» или «уголе конусности».
Конусность на единицу длины = (Диаметр большего конца - Диаметр меньшего конца)/длина
Угол конусности (tan θ) = (D−d)/2L
В токарно-карусельном станке крестовой люнет позволяет фиксировать режущий инструмент под необходимым углом, что важно для конической обработки. По мере подачи материала угловым инструментом диаметр заготовки постепенно уменьшается с постоянной скоростью. Следовательно, для конической обработки заготовки можно использовать методы фасонного инструмента, установки задней бабки, крестового люнета и комбинированной подачи.
Конические элементы имеют решающее значение для обеспечения зазоров, посадки, сборки и реализации индивидуальных функций. Процесс точения конусов необходим при изготовлении автомобильных двигателей, шасси самолетов, шпинделей станков, шестерен и т. д.
4. Скучно
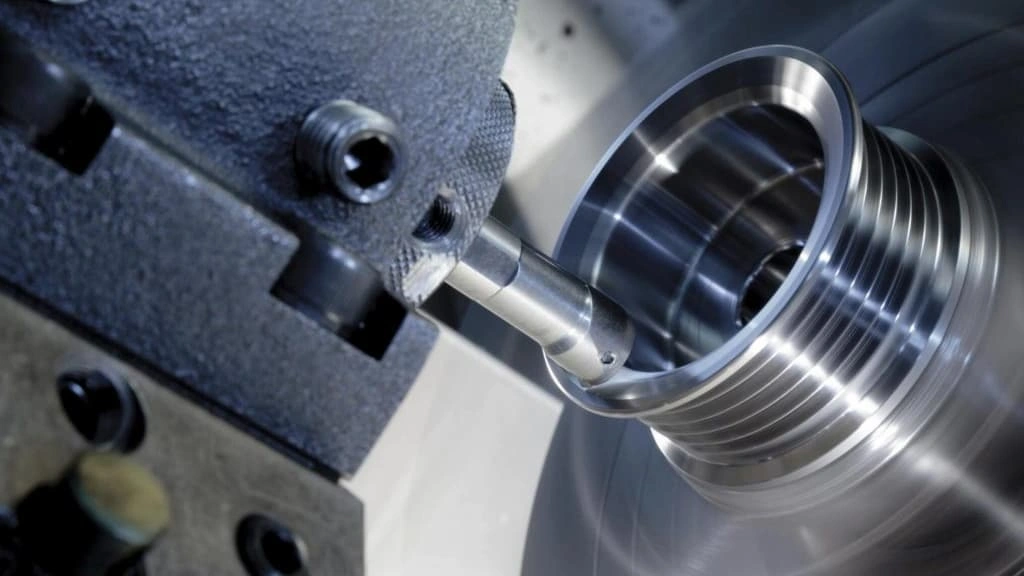
ЧПУ растачивание
Расточка выполняется на токарном станке для увеличения существующего отверстия в валу до идеальной посадки сопрягаемой детали. В процессе используется одноточечная режущая пластина, которая вращается и увеличивает отверстие, снимая небольшой слой материала. Этот метод точения идеально подходит для уточнения отверстий и достижения высокой точности. Кроме того, гладкая внутренняя поверхность может быть подготовлена для нарезания резьбы с помощью расточки с ЧПУ.
Примерами применения расточки являются цилиндры автомобильных двигателей, корпуса подшипников, корпуса клапанов, детали тяжелой техники и гидравлические системы.
5. Накатка 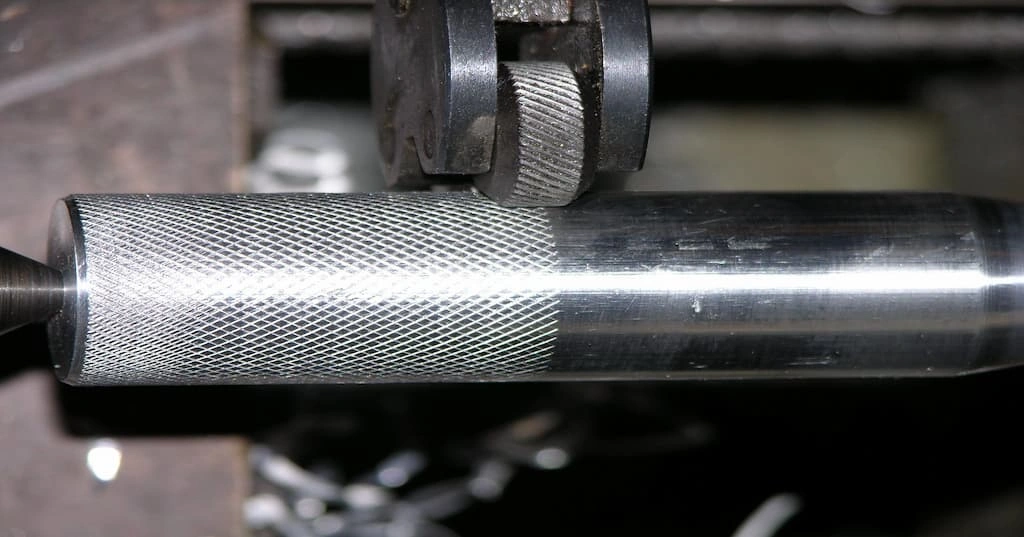
Процесс накатки
Накатка — это процесс создания нескользящей поверхности, обеспечивающей сцепление. Таким образом, получается равномерная шероховатая поверхность, выполненная в виде прямых, диагональных или ромбовидных узоров. Для этого токарный станок использует в качестве инструментов накатные язычки или ролики. Они крепятся к резцедержателю и наносят отпечаток на вращающуюся заготовку, а их зубья обкатываются по поверхности, создавая узор.
Помимо улучшения сцепления, текстурированные узоры улучшают эстетику, облегчают запрессовку, предотвращают скольжение и позволяют наносить маркировку на детали, обработанные на станках с ЧПУ. Их можно увидеть на ручках инструментов, автомобильных ручках и некоторых других предметах.
6. Облицовка
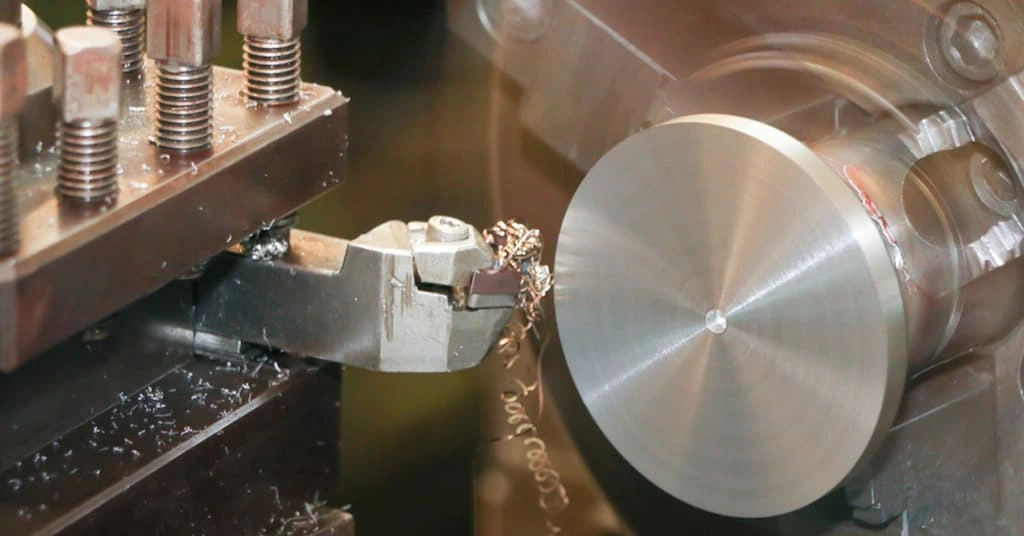
Поворот лица
Торцевание уменьшает длину и сглаживает торцевую поверхность цилиндрической заготовки. Таким образом, торец подготавливается к дальнейшей обработке, например, сверлению и нарезанию канавок. При этом режущий инструмент перемещается по радиусу заготовки, перпендикулярно оси вращения.
Этот тип токарной обработки используется для получения гладких сопрягаемых поверхностей подшипников, валов и других механических деталей, требующих точной сборки.
7. Нарезка
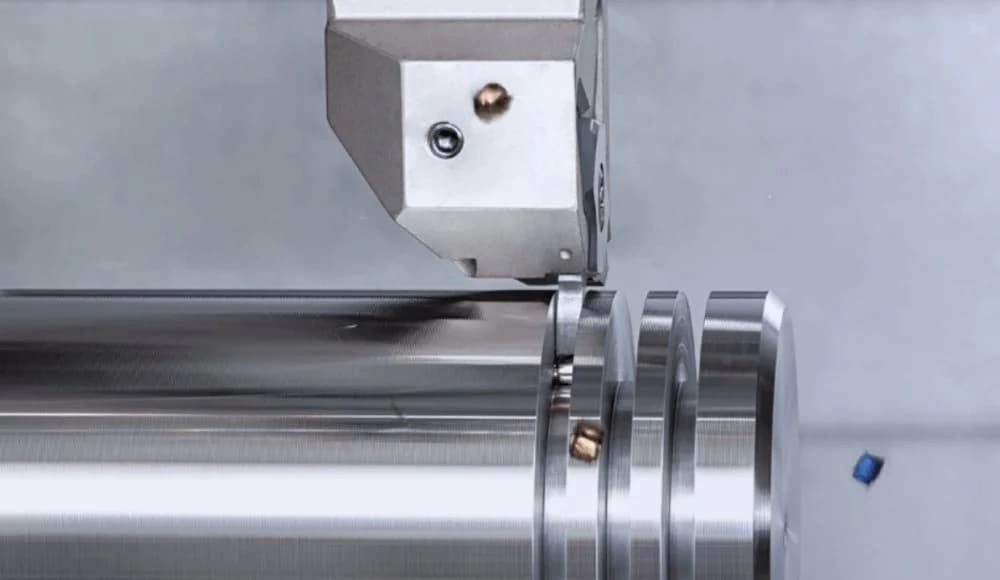
Процесс обработки канавок
Это означает создание узких надрезов на поверхности или внутри цилиндрической заготовки. Однолезвийный режущий инструмент снимает материал и формирует узкие надрезы, размер которых совпадает с шириной инструмента.
Канавки выполняют как функциональные, так и эстетические функции. Они используются для создания каналов для уплотнительных колец, фиксации колец, создания защёлок, каналов для смазки и распределения напряжений. С другой стороны, канавки могут снижать механическую прочность деталей.
8. Нарезание резьбы 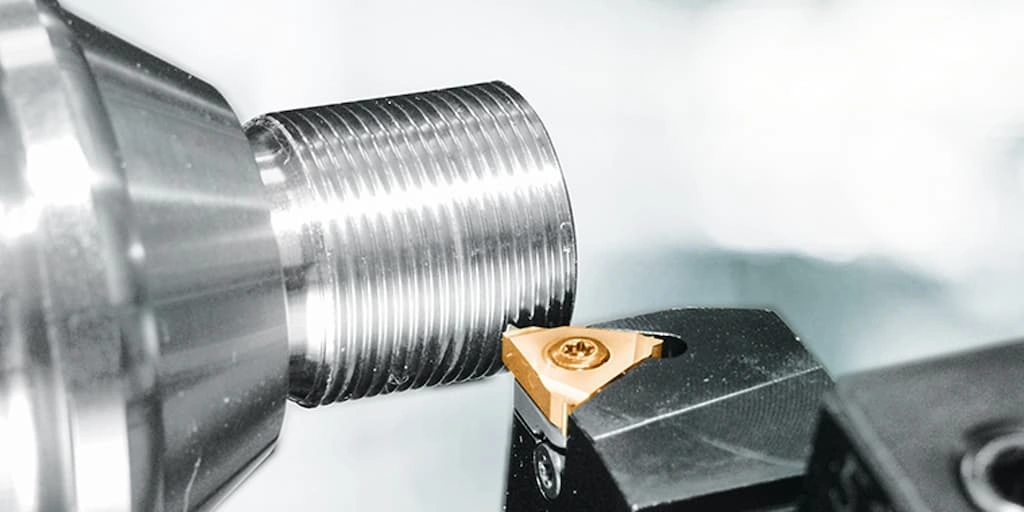
Обточка резьбы
Процесс нарезания резьбы включает в себя нарезание резьбы резьбовым резцом, который подаёт материал и создаёт винтовые канавки на поверхности цилиндрических деталей с заданным шагом и длиной. Хотя этот метод более удобен для наружной резьбы, можно использовать и резьбовые отверстия.
При точении резьбы траектория инструмента должна быть тщательно оптимизирована для контроля шага, глубины и угла наклона профиля резьбы. Следовательно, для получения более глубоких резьб может потребоваться несколько проходов инструмента.
Этот тип токарной обработки подходит для изготовления резьбовых профилей по индивидуальному заказу и деталей большого диаметра, например, сборочных винтов и крепежных деталей для автомобильной, строительной и тяжелой техники.
9. Бурение 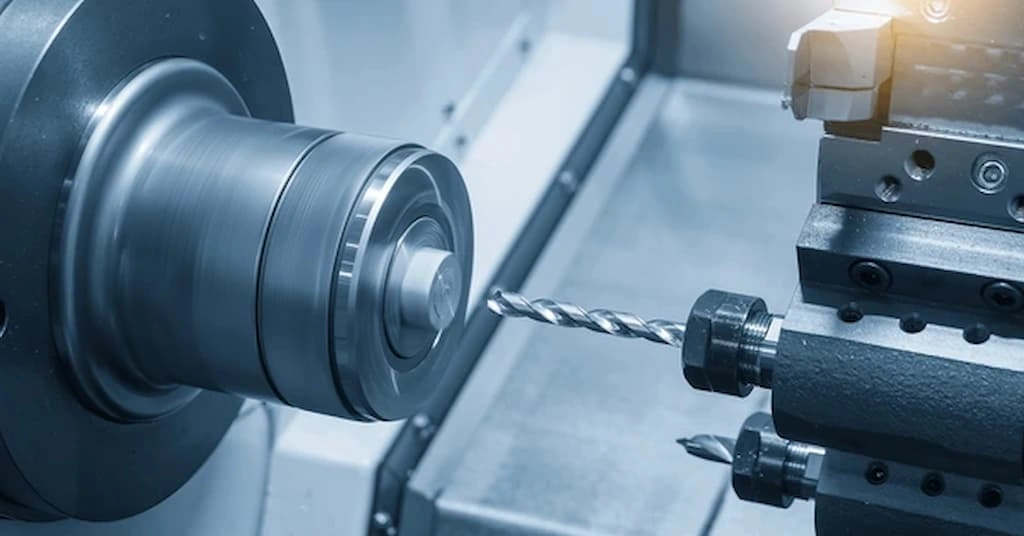
Токарно-сверлильный станок
Токарно-сверлильный станок в основном используется для изготовления отверстий в валах, требующих дополнительных операций, таких как растачивание и нарезание резьбы. Для этого процесса требуется либо сверло, либо остроконечный инструмент необходимого размера.
Инструмент устанавливается на задней бабке, а заготовка – в патроне, располагая её торцевую поверхность непосредственно перед инструментом. При вращении заготовки инструмент перемещается вдоль её длины и формирует отверстие. Эта операция позволяет создавать отверстия для смазки, штифтов, штифтов, резьбы и метчика в различных промышленных деталях.
10. Расставание
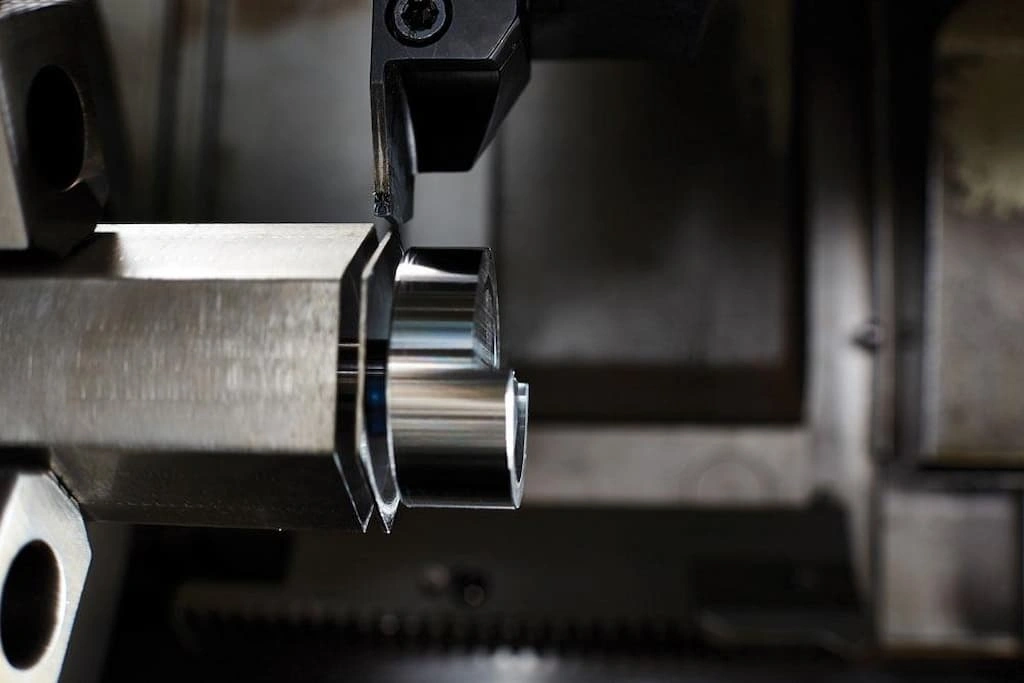
Операция разделения
Узкий паз отделяет секцию от длинной заготовки. Эта операция особенно полезна при изготовлении большого количества одинаковых изделий из длинного цилиндрического прутка. Инструмент формирует все необходимые элементы в секции и отрезает её как готовое изделие. Таким образом, можно сказать, что это завершающий этап цикла после достижения желаемой формы и размера.
Эта операция помогает сократить время цикла и оптимизировать производственный процесс. Операция отрезки в конце цикла обработки исключает необходимость в нескольких переналадках.
Попробуйте Пролеан прямо сейчас!
Как правильно выбрать токарные операции?
Выбор оптимального типа токарной обработки для вашего проекта зависит от различных факторов, включая тип материала, особенности конструкции, требуемую точность и качество поверхности. Иногда для создания готовой детали достаточно одной операции, но обычно для проектирования требуется комплекс из множества токарных операций.
При выборе токарных операций учитывайте следующие факторы:
- Тип материала: Учитывайте твёрдость, обрабатываемость и другие свойства. Мягкие металлы могут терять прочность при некоторых токарных операциях, например, при проточке канавок.
- Особенности дизайна: Простые валы, буртики и пазы можно изготовить с помощью стандартной токарной обработки, торцевания и нарезания резьбы. В отличие от этого, для изготовления сложных выточек и глубоких отверстий могут потребоваться специализированные операции.
- Требуемая точность: Стандартные токарные операции позволяют достичь допуска ±0.1 мм, тогда как более точные траектории могут быть получены только при расточке и других операциях постобработки.
- Качество поверхности: Стандартная токарная обработка позволяет получать детали с шероховатостью Ra 0.8 мкм, тогда как для достижения шероховатости менее 0.8 мкм необходимы торцевание, развертывание и последующая полировка.
Кроме того, сравнение токарных операций в таблице ниже поможет вам получить сравнительный обзор.
| Эксплуатация | Цель | Ключевые особенности | общие приложения |
| Прямой поворот | Уменьшить диаметр по длине | Параллельная ось инструмента/работы, формирует цилиндры | Валы, стержни, штифты; подготовка к вторичным операциям |
| Шаг поворота | Создавайте различные диаметры поэтапно | Прямоугольные переходы, несколько секций | Валы редукторов, детали трансмиссии, роботизированные руки |
| Токарная обработка конуса | Сформируйте конические формы | Диаметр постепенно меняется с постоянной скоростью. | Детали двигателя, шпиндели, шасси, шестерни |
| Сверление | Увеличить существующие отверстия | Используются одноточечные вставки, которые также повышают точность. | Цилиндры двигателя, корпуса подшипников, гидроблоки |
| накатки | Создайте текстурированную поверхность захвата | Прямые, диагональные или ромбовидные узоры | Ручки инструментов, ручки, декоративные детали |
| Облицовочные | Выровнять торец | Инструмент движется радиально, уменьшая длину и шлифуя поверхность. | Посадочные места подшипников, концы валов, подготовка к сверлению |
| Пазовые | Вырезать узкие каналы | Создает как внутренние, так и внешние канавки | Посадочные места для уплотнительных колец, канавки для смазки, защелкивающиеся соединения |
| Обточка резьбы | Изготовление винтовых канавок | Контролирует наклон, глубину и угол наклона | Винты, болты, крепежи и крупные резьбовые детали |
| Бурение | Сделайте начальные отверстия | Сверло установлено в задней бабке | Отверстия для смазки, штифты, отверстия под предварительную резьбу |
| Расставание | Отделите готовую деталь от бруска. | Узкая прорезь отрезает секцию | Массовое производство идентичных деталей |
Индивидуальные решения для токарной обработки с ЧПУ от Boda
Если вы ищете Токарные услуги с ЧПУ Для разработки проекта необходимо проанализировать несколько факторов: типы токарных станков с ЧПУ и токарно-фрезерных обрабатывающих центров, имеющихся у производителей, квалификацию инженеров и операторов, а также опыт работы в отрасли. Таким образом, Boda может стать подходящим вариантом для вашего проекта.
Мы располагаем современными токарными станками с ЧПУ и широким выбором инструмента. Они позволяют выполнять все виды токарных работ с допусками до ±0.01 мм. Кроме того, у нас есть команда опытных инженеров с более чем десятилетним опытом работы в сфере механообработки.
Наши токарные услуги позволят вам удовлетворить все ваши требования и изготовить изделия в короткие сроки. Загрузите свой проект для расчета стоимости и начните работу уже сегодня.
Заключение
Токарная обработка — идеальный метод обработки для изготовления сложных и точных цилиндрических деталей. Различные варианты токарной обработки позволяют создавать разнообразные формы и элементы. Кроме того, с помощью ЧПУ можно обрабатывать детали и изделия из самых разных материалов, даже из твёрдых сплавов, таких как инструментальная сталь и карбид вольфрама.
Такие факторы, как выбор правильных типов токарных операций, типа материала, оптимизация траектории инструмента, выбор инструмента и параметры обработки, влияют на качество и точность окончательной обработки. части. Поэтому вам следует внимательно прислушаться к этим рекомендациям.