
Анодированный титан
Анодирование титана — это электрохимический процесс обработки, используемый для улучшения характеристик и внешнего вида титановых компонентов. Это оптимальное решение для инженеров в медицинской, аэрокосмической и потребительской отраслях, которым требуется покрытие, одновременно функциональное и биосовместимое. В отличие от других металлов, для получения цвета титану не требуются органические красители; вместо этого он использует физику преломления света для создания стойкого, невыцветающего покрытия.
Таким образом, это руководство поможет вам понять процесс анодирования титана, такие переменные, как регулирование напряжения, химический состав электролита, а также различие между покрытиями типа II и типа III.
Что такое анодированный титан?
Анодирование титана — это электрохимический процесс обработки металла. В нем используется электролитическая ячейка для увеличения толщины естественного оксидного слоя (TiO2) на поверхности титановых деталей. Этот процесс не наносит нового покрытия на металл, а преобразует существующую поверхность в защитный барьер.
В результате повышается коррозионная стойкость детали, улучшаются смазывающие свойства поверхности, а у типа III она приобретает яркие, переливающиеся цвета.
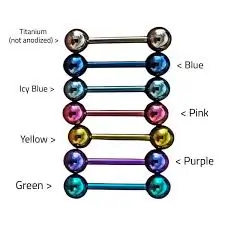
Таблица цветового спектра анодирования титана
В этом процессе титановая деталь помещается в электролитную ванну, и через нее пропускается электрический ток. Титан выступает в роли анода, то есть служит положительным электродом. Это позволяет кислороду реагировать с поверхностью.
В результате этой реакции образуется оксидная пленка, которая намного толще и прочнее, чем естественный оксидный слой, образующийся на воздухе. Этот химический слой стабилен, нетоксичен и сохраняет первоначальное высокое соотношение прочности к весу металла.
Как происходит анодирование титана?
Анодирование титана, по сути, ускоряет процессы, которые металл и так совершает естественным образом, но контролируемым образом. Титан помещается в электролитическую ванну. При подаче тока вода распадается и выделяет кислород, который связывается с поверхностью. В результате образуется тонкий и прозрачный оксидный слой, толщина которого регулируется напряжением. Чем выше напряжение, тем толще слой.
Физика интерференции тонких пленок при анодировании титана
Как работает цветное анодирование титана?
В отличие от анодирования алюминия, которое основано на использовании красителей, титан получает свой цвет совершенно другим способом. Он возникает в результате так называемой интерференции тонких пленок. По сути, оксидный слой прозрачен. На него падает свет, и некоторые волны отражаются от поверхности, а другие — от металла под ним. Эти волны взаимодействуют и фильтруют определенные цвета, что мы и видим в итоге. В результате цвет не наносится краской, а встраивается в саму поверхность. Именно поэтому он такой долговечный.
Этапы процесса: Как анодировать титан
Анодирование титана — это не просто погружение детали в раствор и надежда на лучший результат. Это тщательное сочетание химических процессов и точного электрического контроля. Даже небольшие изменения во времени или напряжении могут повлиять на конечный результат. Таким образом, для получения стабильных результатов промышленного уровня процесс должен следовать четкой и воспроизводимой последовательности.
Шаг 1: Подготовка и очистка поверхности:
Сначала детали тщательно очищаются. Они подвергаются ультразвуковой обезжириванию и кислотному травлению для удаления масел, грязи и остатков охлаждающей жидкости.
Шаг 2: Установка в стойку и подключение к электросети:
Далее детали надежно крепятся к титановым стойкам для обеспечения стабильного электрического соединения на протяжении всего процесса.
Шаг 3: Электролитическая ванна:
Титановая часть (анод) и катод из нержавеющей стали помещены в электролитный раствор. При протекании тока ионы кислорода перемещаются к поверхности титана и начинают формировать оксидный слой.
Шаг 4: Регулирование и мониторинг напряжения:
На этом этапе ключевым фактором становится напряжение. Оно напрямую контролирует цвет титана. Оператор постепенно увеличивает напряжение до тех пор, пока не появится желаемый оттенок.
Шаг 5: Промывка и сушка:
Наконец, детали промывают деионизированной водой, чтобы немедленно остановить химическую реакцию. После этого их просто сушат.
Виды анодирования титана для промышленных компонентов
Каковы типы процессов анодирования титана?
Анодирование титана подразделяется на два основных типа. Тип II для механических характеристик и Тип III для визуальной идентификации.
Анодирование типа II:
Это функциональное покрытие, определенное стандартом AMS 2488. Оно создает толстый слой серого оксида, который снижает трение и предотвращает заедание в движущихся частях. Именно поэтому он в основном используется в крепежных элементах аэрокосмической отрасли и компонентах двигателей, где контакт металла с металлом неизбежен, что помогает деталям работать плавно и эффективно.
Анодирование типа III:
Этот процесс также известен как декоративное или «цветное» анодирование. Этот тип в основном используется для эстетических целей и цветовой кодировки. Он создает более тонкий, прозрачный оксидный слой, а цвета проявляются за счет интерференции света. Именно поэтому вы видите эти меняющиеся оттенки на поверхности, а не краску или покрытие.
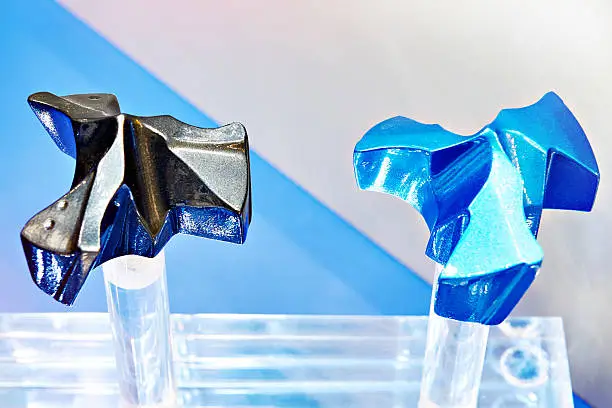
Сравнение анодирования титана типа II и типа III.
Сравнительная таблица: Анодирование типа II против типа III
|
Характеристика |
Тип II (AMS 2488) |
Тип III (Декоративный) |
|
Главная цель |
Трение и износостойкость |
Эстетика и цветовая кодировка |
|
Внешний вид |
Матовый серый / Угольно-серый |
Яркий радужный спектр |
|
Стандарт |
Аэрокосмический класс (AMS 2488) |
Коммерческий / Медицинский |
|
Общего пользования |
Шестерни, шарниры, крепежные элементы |
Имплантаты, детали для часов, предметы повседневного ношения (EDC). |
|
Biocompatibl в |
Да |
Да |
Примечание: Анодирование действительно повышает износостойкость поверхности, но может незначительно снизить усталостную прочность титановых сплавов. Поэтому при выборе этого покрытия для критически важных деталей аэрокосмической отрасли, подвергающихся высоким циклическим нагрузкам, необходимо проводить тщательную оценку.
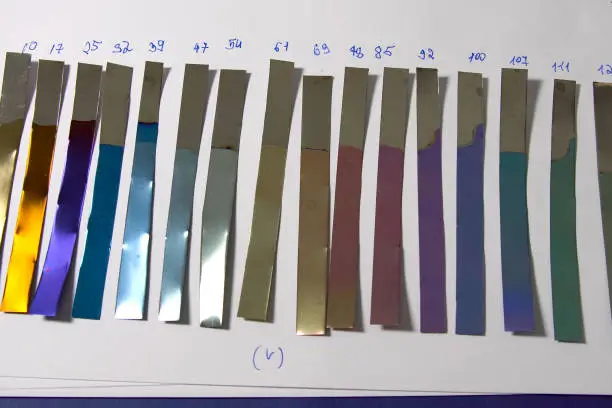
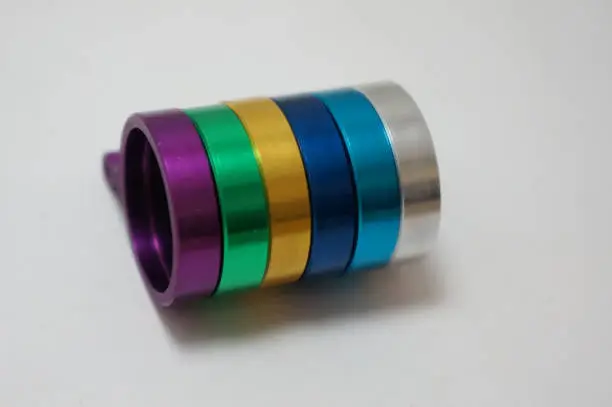
Образцы полосок с различными цветовыми вариациями
Таблица цветов анодирования титана
Цвета, которые вы видите на анодированном титане, — это не пигменты или покрытия. На самом деле это оптический эффект, создаваемый толщиной оксидного слоя. По мере увеличения напряжения слой становится толще, и это изменяет то, как свет отражается от поверхности.
|
Диапазон напряжения |
Полученные цвета |
Типичные применения |
|
Низкий (10–25 В) |
Бронзовый, фиолетовый, темно-синий |
Медицинская маркировка, базовая идентификация |
|
Средний (30–60 В) |
Светло-голубой, золотой, жёлтый |
Хирургические наборы, электроника премиум-класса |
|
Высокое напряжение (70–100 В и выше) |
Розовый, пурпурный, бирюзовый, зеленый |
Высококачественное снаряжение для повседневного ношения, имплантаты, изготовленные на заказ. |
Выцветает ли или стирается ли цвет анодированного титана?
Цвет не выцветает, потому что он не создан из красителей или краски. Это естественный процесс, при котором поверхность меняется сама по себе, и никакого внешнего слоя не наносится. Однако со временем он может потускнеть, если на нем скопятся жир, грязь или отпечатки пальцев, так как это влияет на отражение света.
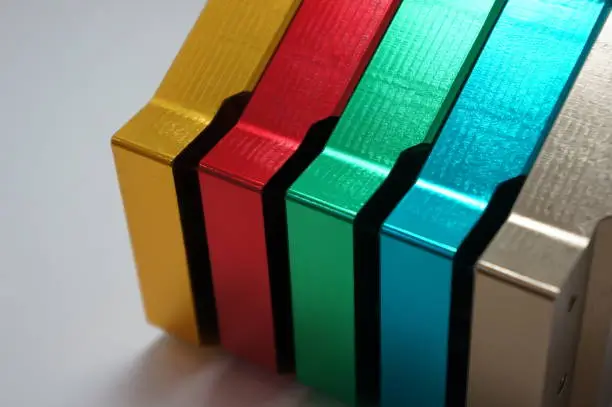
Разноцветные металлические блоки в ряд
Как добиться наилучших результатов при анодировании цветным титаном
Безупречное качество отделки достигается не только за счет напряжения. Оно также зависит от поддержания стабильной окружающей среды и использования чистых, высококачественных материалов с самого начала.
- Используйте титан марки 5: По возможности используйте титан марки 5 (Ti-6Al-4V). Хотя другие марки также можно анодировать, именно этот материал обеспечивает наиболее стабильный и насыщенный цвет.
- Избегайте перекрестного загрязнения: Любой ценой следует избегать перекрестного загрязнения. Даже мельчайшие следы другого металла, особенно алюминия, могут испортить всю электролитную ванну.
- Надежная система стеллажей: Убедитесь, что расположение на стеллаже равномерное. Точка контакта не подвергается анодированию, поэтому ее всегда следует размещать в невидимой или некритичной области детали.
- Контроль плотности тока: Правильно контролируйте плотность тока. Не торопитесь. Если напряжение увеличить слишком быстро, вы можете получить нужный цвет, но оксидный слой ослабнет и станет менее долговечным.
Оборудование для анодирования титана
Для анодирования титана необходимо стабильное оборудование промышленного класса, поскольку даже небольшие изменения могут повлиять на конечный результат. Точность здесь – то, что отличает чистую поверхность от бракованной партии.
- Регулируемый источник постоянного тока (выпрямитель): Обеспечивает регулируемое питание постоянным током (0-120 В). Даже небольшое изменение напряжения может повлиять на конечный цвет.
- Резервуар с электролитом: Кислотостойкий резервуар, обеспечивающий равномерное перемешивание и стабильность раствора.
- Система стеллажей из титана: Для поддержания стабильной электрической цепи используется только титановый контакт.
- Холодильные и нагревательные установки: Для предотвращения неравномерного образования оксидов необходимо поддерживать стабильную температуру (20–25 °C).
Попробуйте Пролеан прямо сейчас!
Почему стоит выбрать анодированный титан?
По сути, анодирование позволяет максимально раскрыть природные преимущества титана для его реального промышленного применения.
- Во-первых, он на 100% биосовместим. Оксидный слой не вступает в реакцию с другими веществами, что делает его безопасным для медицинских и стоматологических имплантатов без каких-либо проблем.
- Улучшает смазывающие свойства, особенно при анодировании типа II, где снижение трения помогает предотвратить заедание крепежных элементов в аэрокосмической отрасли и движущихся частях двигателя.
- Кроме того, эстетика покрытия не выцветает. Оно не отслаивается, не крошится и не шелушится со временем. Потому что цвета создаются с помощью физических законов, а не искусственной краски.
- А еще это обеспечивает дополнительную защиту от соленой воды, кислот и загрязняющих веществ окружающей среды.
В каких случаях следует выбирать анодированный титан?
В конечном итоге все сводится к тому, что важнее в вашем конкретном случае: прочность в условиях нагрузки или четкость изображения. В случае, когда деталь является частью системы с высоким коэффициентом трения, например, шестерни или скользящие кронштейны, где долговечность имеет решающее значение и поломка недопустима, следует отдавать предпочтение типу II.
С другой стороны, тип III более целесообразен, когда необходима цветовая кодировка, например, в медицинских инструментах для хирургических операций или когда требуется чистый, высококачественный внешний вид в бытовой электронике. Если ваш проект требует жестких допусков и высокой производительности, сотрудничество с профессионалом будет наиболее эффективным. услуги по анодированию металла это самый экономичный выбор.
Заключение
Анодирование титана — один из наиболее эффективных способов повышения характеристик титановых деталей без увеличения веса или снижения прочности материала. Независимо от типа анодирования (II или III), этот процесс обеспечивает уровень долговечности, недостижимый для простых поверхностных покрытий, таких как краска.
Помните, что стабильные результаты достигаются только при соблюдении основных правил, правильном контроле напряжения и надлежащей подготовке поверхности.
В компании Boda Tech мы специализируемся на высокоточной обработке сложных деталей, от хирургических винтов до конструкционных кронштейнов. Сочетая услуги промышленного анодирования металла с более широким опытом в области изготовления деталей, мы помогаем гарантировать соответствие деталей строгим стандартам аэрокосмической и медицинской отраслей.
Часто задаваемые вопросы
В1: Стирается ли титановое анодированное покрытие?
Оно очень прочное, но не абсолютно неразрушимое. Хотя оно не выцветает и не отслаивается, как краска, тонкий слой оксида все же может быть удален в результате сильного истирания или воздействия сильнокислотных чистящих средств.
В2: Можно ли анодировать титан в черный цвет?
Нет, получить по-настоящему черный цвет при анодировании титана невозможно из-за особенностей интерференции света. Если требуется черное покрытие, используются такие процессы, как PVD-покрытие или DLC (алмазоподобное углеродное покрытие).
В3: Анодирование титана делает его слабее?
Нет. В результате этого процесса изменяется только самая внешняя поверхность, толщиной всего в несколько нанометров, за счет образования защитного оксидного слоя.