
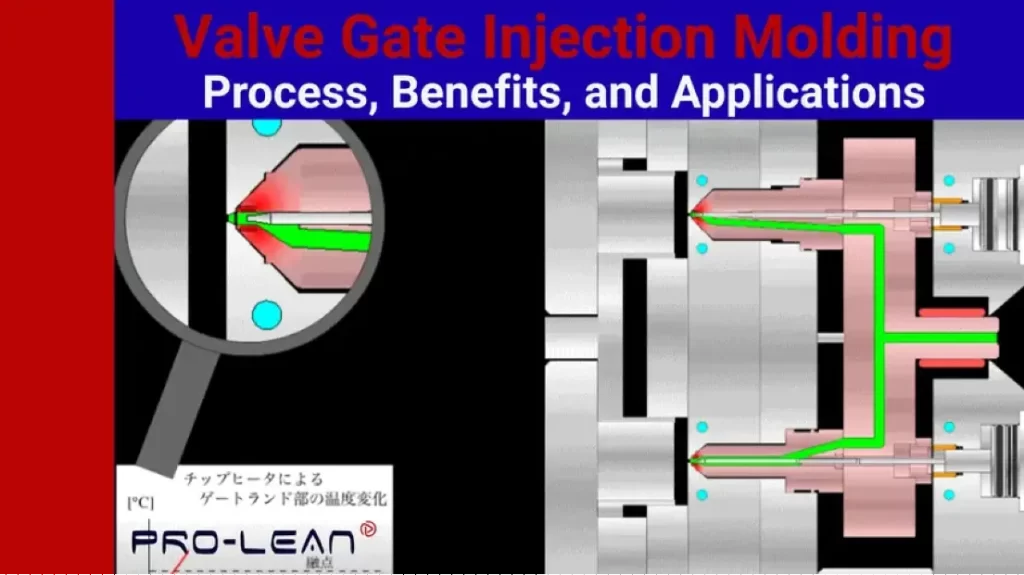
Литье под давлением клапанных затворов
Без технологии литья под давлением с клапанным затвором, стекание расплавленного пластика из цилиндра при традиционном литье под давлением все равно влияло бы на качество деталей. Эстетика и прочность пластиковых деталей серьезно ухудшались бы. Однако благодаря экспертам... литье под давлениемПредприятия могут значительно сократить количество таких дефектов.
Задвижки, являющиеся разновидностью горячеканальных затворов, предназначены для предотвращения эффекта подтекания и других дефектов. Эти компоненты разработаны для точного контроля потока расплавленного пластика посредством активного механического управления. К отраслям, использующим это решение, относятся автомобильная промышленность, бытовая электроника и медицина. Примером может служить производство пластиковых бамперов для автомобилей.
Хотя затраты на оснастку и техническое обслуживание могут показаться препятствием для использования этой категории литниковых каналов, такие преимущества, как более высокая точность размеров, повышенная прецизионность, минимизация отходов и снижение дефектов литья, обычно достаточно убедительны.
В данной статье подробно рассматривается концепция литья под давлением с использованием клапанных затворов. Основные аспекты исследования включают принцип процесса, его преимущества и области применения.
Ворота для литья под давлением
Литниковый канал, являясь точкой входа расплавленного пластика из литниковой системы в полость пресс-формы, представляет собой важнейший контрольный элемент. Ниже представлен обзор этих элементов.
Что такое литник в литье под давлением?
В терминологии литья под давлением литник — это канал, позволяющий расплавленному пластику перемещаться из литниковой системы в полость пресс-формы. Его можно назвать последним звеном между деталью и литником. Это важнейший компонент в литье под давлением, поскольку он влияет на формирование и конечное качество детали. Поэтому производитель должен оптимизировать конструкцию, размер и расположение литникового канала. Зачастую инженеры используют калькулятор размеров литниковых каналов для литья под давлением, чтобы получить правильные размеры.
Каково назначение литникового канала в литье под давлением?
Основное назначение литникового канала в литье под давлением — регулирование потока расплавленного пластика. В частности, этот элемент контролирует объем и направление потока. Существуют различные типы литниковых каналов для литья под давлением, включая прямые литниковые каналы, краевые литники и промежуточные литники. Вне зависимости от конструкции, управление литниковым каналом обеспечивает эффективное заполнение полости пресс-формы. Это минимизирует потери давления и другие аномалии потока, которые могут повлиять на качество детали.
Типичные типы литниковых каналов для литья под давлением
К наиболее распространенным типам литниковых каналов для литья под давлением относятся прямой/литниковый канал, подводный литник, диафрагменный литник, термоканальный литник и штифтовой литник. К другим типам относятся краевой литник, литник типа «кешью», литник с горячеканальным клапаном и веерный литник.
Прямой/спрутовый затвор – В этом типе расплавленный пластик движется непосредственно от литника к детали. Для реализации этого в системах горячего литья часто используются сопла прямого литья.
Главные преимущества литникового канала — высокое давление при заполнении и низкое сопротивление потоку.
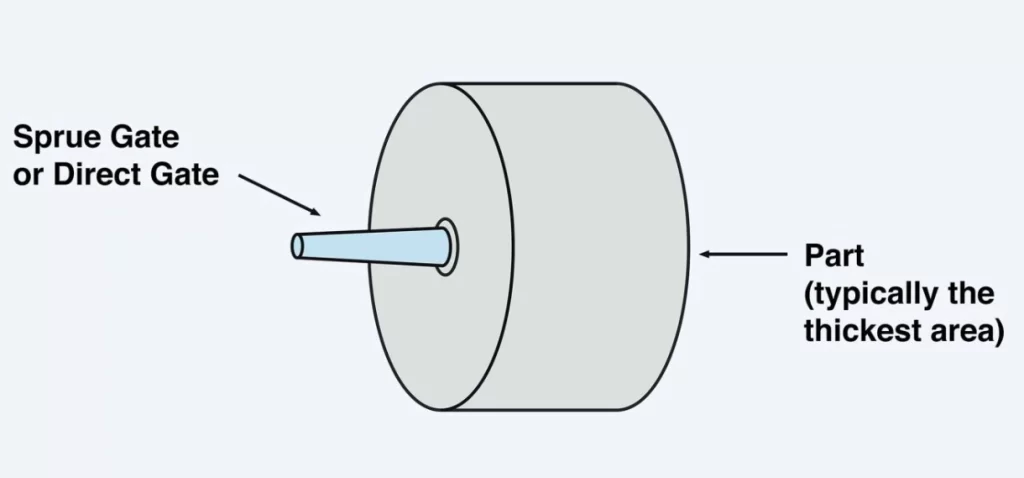
Литниковые ворота
Подводные ворота – Его также называют туннельным затвором. Он расположен ниже линии разъема. Чаще всего его можно встретить в крупносерийном производстве.
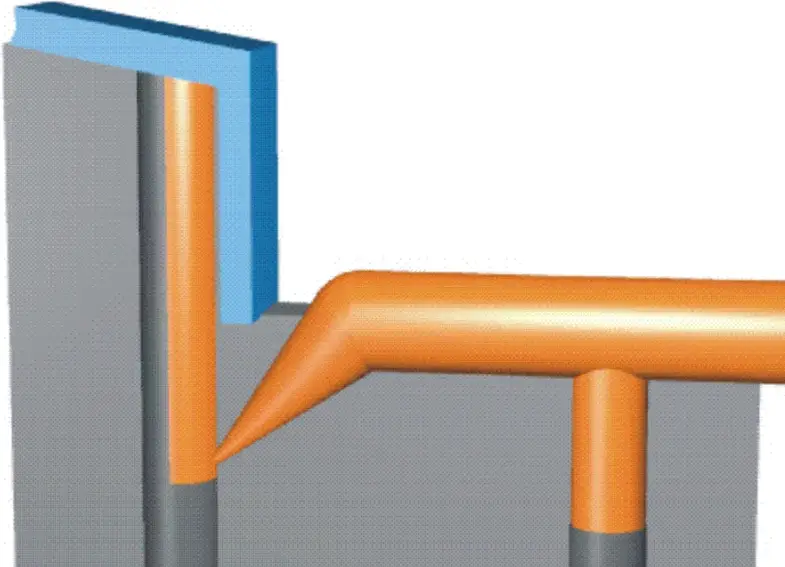
Подводные ворота
Диафрагменная заслонка – Этот тип используется для цилиндрических или круглых деталей. Он известен равномерным заполнением полости пресс-формы.
Термальные ворота с горячим бегуном – В нем используется регулирование температуры для контроля потока расплава. Затвор застывает во время упаковки пластика. В противном случае он находится в расплавленном состоянии.
Штифтовые ворота – Это литник малого диаметра, используемый в системах горячего литья. Одной из его особенностей является чистое отделение от детали.
Краевые ворота – Литник называется так потому, что расположен на краю детали. Он предпочтителен для плоских или слегка утолщенных деталей.
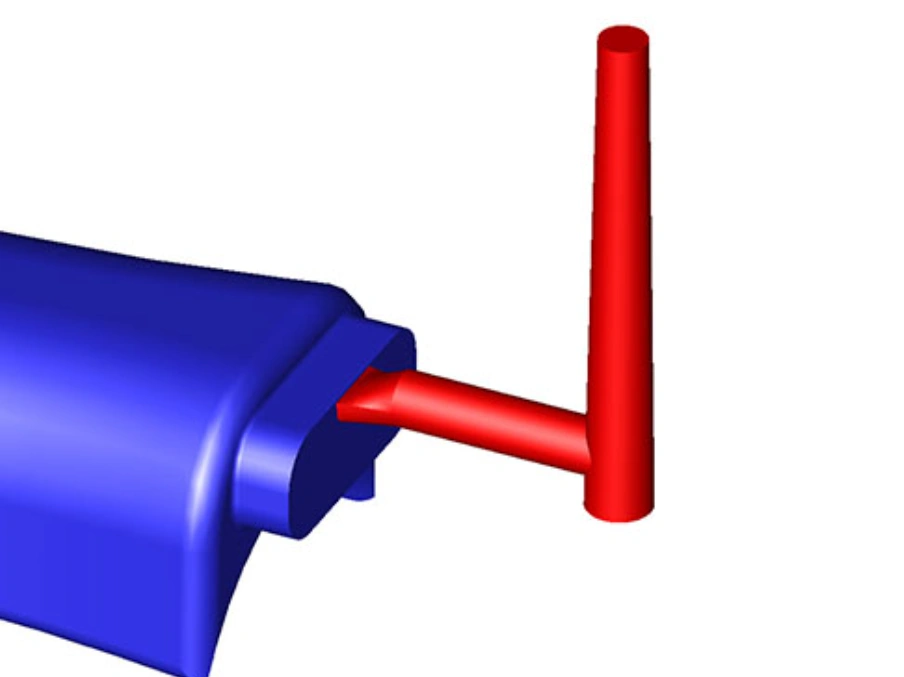
Краевые ворота
Ворота Кешью – Этот тип затвора представляет собой изогнутый туннель, обеспечивающий доступ к скрытой части детали. Мы бы использовали его для декоративных элементов.
Клапан горячего канала – Этот затвор работает за счет механически управляемого штифта. Он отличается высокой точностью, поэтому рекомендуется для высококачественных деталей.
Вентиляционные ворота – Этот литник постепенно расширяется в сторону полости пресс-формы. Такая конструкция рекомендуется для крупных плоских или тонкостенных деталей, требующих эффективного управления касательными напряжениями.
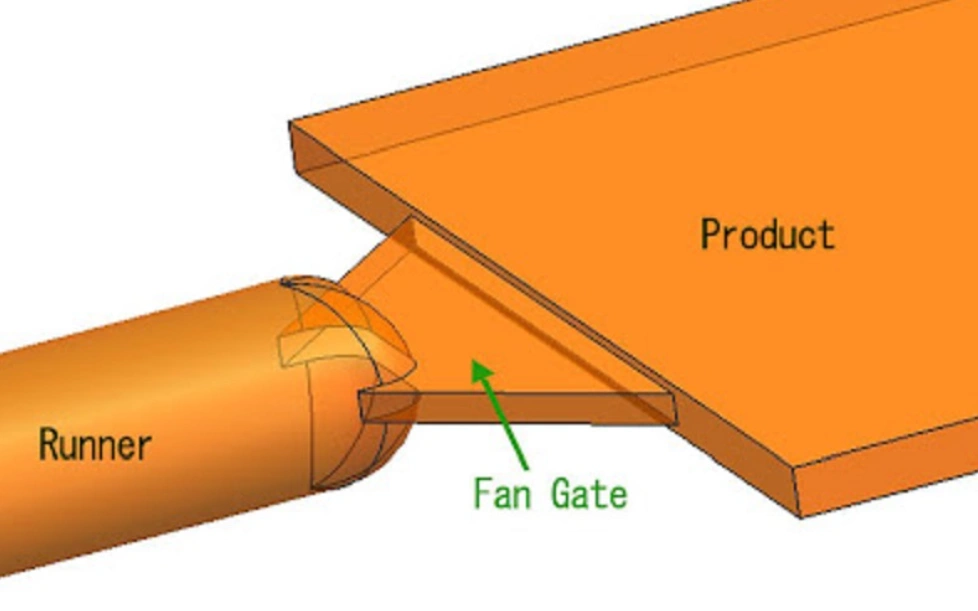
Вентиляционные ворота
Системы клапанов и затворов
Клапанные литники — это усовершенствованные литниковые системы для литья под давлением. Точное управление ими имеет решающее значение в современных технологиях литья. Подробнее о механизме работы, типах, функциях и областях применения — далее.
Что такое задвижка?
Клапанный затвор — это система литниковых каналов с клапанным штифтом для открытия и закрытия затвора. Обычно используемый в литьевых формах с горячим каналом, клапанный затвор контролирует подачу расплавленного пластика в форму.
Когда штифт клапана втягивается, он позволяет расплавленному пластику поступать в полость формы. Он остается в этом положении до тех пор, пока полость не заполнится. Затем он закрывает литниковый канал, предотвращая попадание дополнительного расплавленного пластика.
Что такое литье под давлением с использованием клапанных затворов?
Литье под давлением с использованием клапанного литника — популярная технология литья, основанная на системе горячего литья. Цикл впрыска осуществляется с помощью механически управляемых клапанных штифтов. Эти штифты открывают и закрывают литник в процессе литья.
Эта установка отличается от традиционной, которая включает в себя открытый литник и непрерывно текущий расплавленный пластик. Точное управление с помощью штифта отличает литье под давлением с клапанным литником от более старых типов.
Какова основная функция задвижки?
Как уже упоминалось, основная функция задвижки заключается в точном контроле потока расплавленного пластика. С помощью этой системы производители могут:
- Сбалансируйте процесс заполнения в многогнездных формах.
- Сведите к минимуму усадочные раковины, сварочные швы и другие дефекты литья.
- Предотвратить вытекание расплавленного материала.
Вкратце, литниковая система с клапанным регулированием — это эффективный способ повышения повторяемости и общего качества формованной детали.
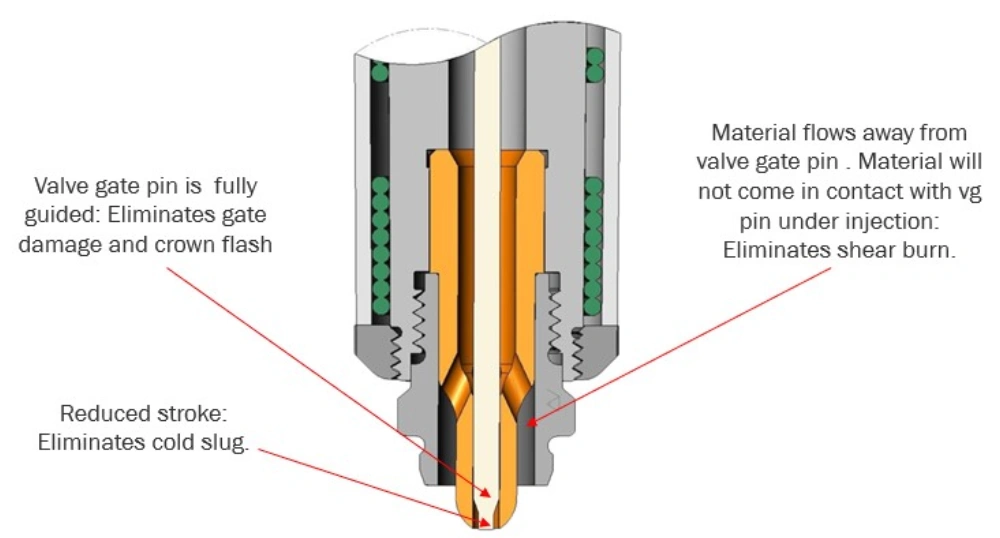
функция затвора клапана
Попробуйте Пролеан прямо сейчас!
Преимущества литья под давлением клапанных затворов
По сравнению с традиционными литниковыми системами, литье под давлением с клапанными затворами обладает следующими преимуществами:
Точный контроль плавления
Клапанный штифт точно контролирует подачу расплава в полость пресс-формы. Эта характеристика особенно ценна в многогнездных системах. Такой усовершенствованный контроль обеспечивает равномерное заполнение.
Меньше дефектов литья
Точное управление клапанным затвором помогает минимизировать дефекты литья, такие как сварочные швы и усадочные раковины. Эта функция также помогает избежать проблем с остатками материала затвора, связанных со стандартными открытыми затворами.
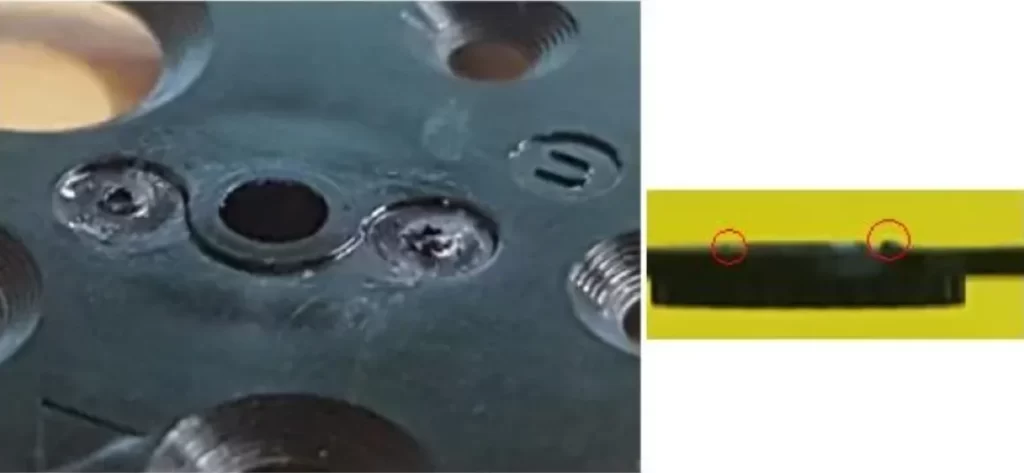
Проблема остатков высоких ворот
Лучшая точность размеров
Благодаря равномерному заполнению и уплотнению в системах с задвижками, получаемые детали обладают высокой точностью размеров. Именно поэтому мы рекомендуем эту систему для изготовления прецизионных деталей методом литья под давлением. услуги по формовке.
Меньше отходов материала
Это позволяет избежать образования отходов литников, что имеет большое экономическое значение, особенно в крупносерийном производстве.
Ограничения литья под давлением клапанных затворов
Несмотря на вышеперечисленные преимущества, использование задвижек имеет некоторые ограничения, включая стоимость инструмента, техническое обслуживание и необходимость привлечения квалифицированных специалистов.
Высокая стоимость инструмента
Первоначальные инвестиции в оснастку относительно высоки из-за сложности пресс-форм. В отличие от обычных затворных систем, клапанные затворные системы требуют сложных компонентов, таких как приводы и штифты клапанов.
Высокие требования к обслуживанию
Помимо стоимости оснастки, препятствием могут стать и высокие требования к техническому обслуживанию. Приводы, штифты клапанов и другие компоненты должны быть защищены от загрязнения, износа и т.д.
Требуется квалифицированная эксплуатация
Как и ожидалось, для эксплуатации и обслуживания системы также требуется квалифицированный персонал. Требования к системе, предполагающие экспертный контроль давления, температуры и других параметров, увеличивают стоимость.
Применение литья под давлением клапанных затворов
ворота для литья под давлением Технология находит широкое применение в автомобильной промышленности, производстве бытовой электроники, медицинских приборов и других отраслях, требующих высококачественных пластиковых деталей.
Автомобильная промышленность: – При производстве важных пластиковых компонентов, таких как бамперы и приборные панели, используются различные типы литниковых каналов для литья под давлением.
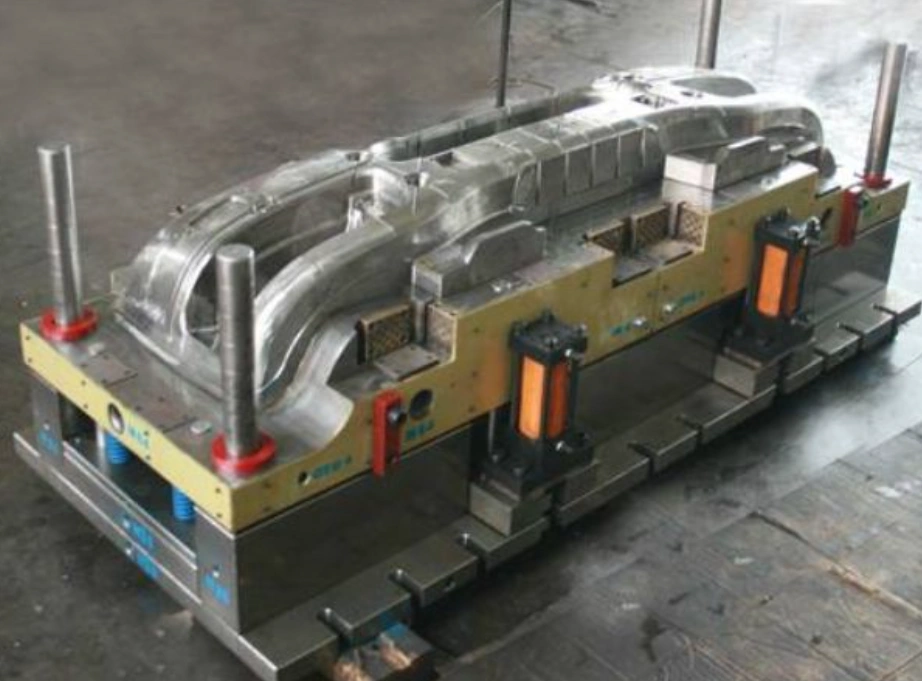
Форма для пластикового бампера автомобиля
Потребительская электроника: – Промышленность полагается на эту технологию для изготовления корпусов и кожухов. Она обеспечивает этим компонентам жесткие допуски и безупречные поверхности.
Медицинские приборы – Многие прецизионные литые компоненты в отрасли производятся с использованием задвижного механизма. Это гарантирует соответствие продукции требуемым эксплуатационным и эстетическим характеристикам.
Горячие канальные системы и системы холодных канальных систем
Системы холодного и горячего литья — это типы формовочных систем, определяемые температурой формы и литникового канала. Ниже приведена более подробная информация о каждой системе.
Система холодного литника
Система холодного литья подает расплавленный пластик по необогреваемым каналам. После каждого цикла формования литьевая система и отформованная деталь затвердевают. Затвердевшая деталь извлекается и перерабатывается по мере продолжения процесса формования.
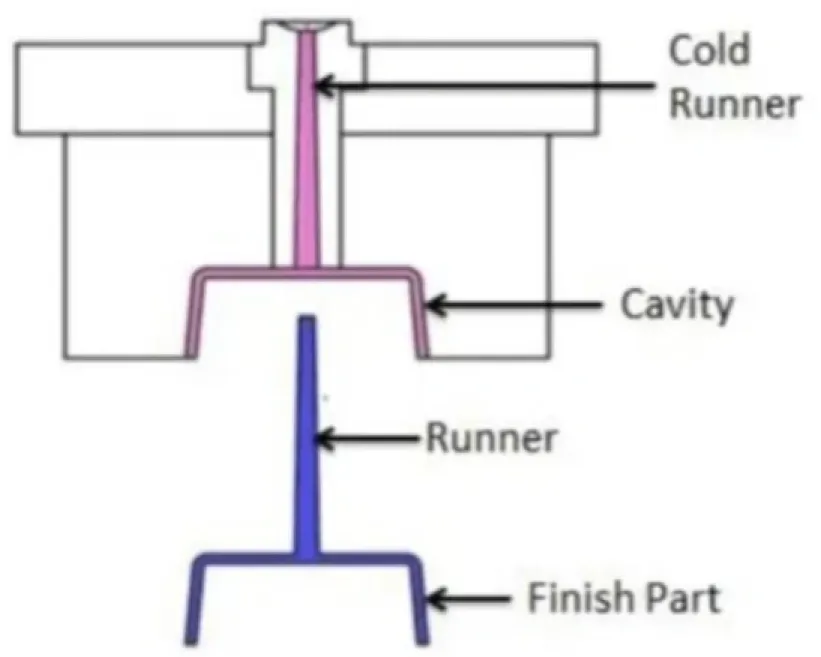
Система холодного бегуна
Это определение показывает, что система холодного литья относительно проста. Однако её главный недостаток — большое количество образующихся отходов.
Горячеканальная система
Система горячего литья характеризуется использованием нагреваемых сопел и коллекторов. Это обеспечивает поддержание расплавленного состояния пластика в системе литья на протяжении всего процесса. В таких системах распространены сопла прямого впрыскивания, используемые для непосредственного впрыскивания расплавленного пластика в форму. Эта горячеканальное литье под давлением Такой подход обеспечивает ряд преимуществ: повышение эффективности производства, сокращение отходов материалов и сокращение времени производственного цикла.
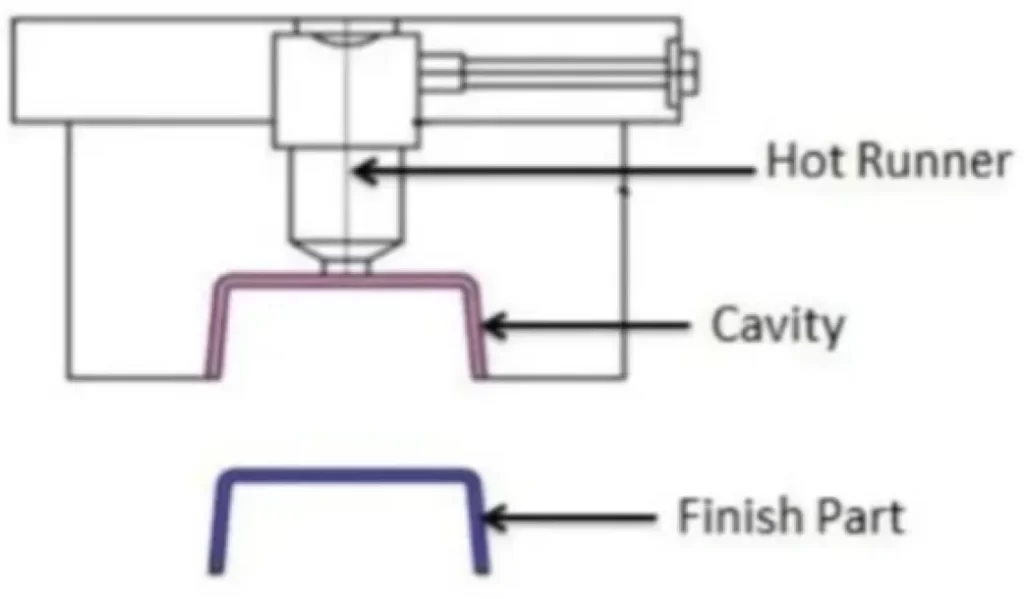
Система горячего бегунка
Важно понимать разницу между системами горячего и холодного литья, поскольку выбор между ними напрямую влияет на время цикла, сложность оснастки, расход материала и пригодность управления затворами.
Попробуйте Пролеан прямо сейчас!
Контроллеры последовательного управления задвижками (SVG)
Контроллеры последовательных клапанных затворов необходимы для управления несколькими клапанными затворами в пресс-форме. Эти контроллеры определяют механизм открытия и закрытия каждого затвора. В частности, контроллеры SVG регулируют синхронизацию работы клапанных штифтов. Благодаря этим компонентам ворота не открываются одновременно. Вместо этого они запрограммированы на активацию в определенной последовательности.
Благодаря такому контролю инженеры могут лучше управлять потоком жидкости. Преимущества использования этих контроллеров включают снижение внутренних напряжений и уменьшение количества сварных швов.
Передовые методы и технологии литья под давлением клапанных затворов
Эффективная стратегия литья под давлением с использованием клапанных затворов включает в себя ряд передовых методов, в том числе правильное проектирование пресс-формы и размещение затворов, оптимизацию последовательного времени открытия и закрытия клапанов, выбор материалов и контроль процесса, а также контроль качества и мониторинг процесса.
Размещение ворот и проектирование опалубки
В процессе производства мы уделяем особое внимание размещению литниковых каналов, обеспечивающему оптимальный поток материала и плавное заполнение полости пресс-формы. Размещение литниковых каналов и конструкция пресс-формы определяются несколькими факторами, включая толщину и геометрию детали. Калькулятор размеров литниковых каналов для литья под давлением — это надежный инструмент для уточнения размеров и оптимизации процесса литья под давлением.
Оптимизация последовательного газораспределения
При использовании технологии последовательного регулирования фаз газораспределения важно обеспечить согласованную последовательность работы каждого клапана. Это способствует плавному потоку без дефектов.
Выбор материалов и контроль процесса
Не следует забывать, что различные термопластичные материалы обладают разными свойствами текучести. Скорость охлаждения и усадка также уникальны для каждого материала. Инженеры учитывают эти факторы при разработке решения с использованием задвижек.
Контроль качества и мониторинг процессов
Стабильность условий формования зависит от постоянного контроля и мониторинга. Давление в полости и температура расплава — это некоторые из параметров процесса, требующих тщательного контроля и мониторинга.
В заключение
В процессах литья под давлением клапанные затворы обеспечивают необходимую точность, гибкость и более быстрое время цикла. Эти клапанные затворы уникальны тем, что обеспечивают активное механическое управление потоком расплава пластмассы.
Как уже обсуждалось, возможность точного контроля характеристик литникового канала при литье под давлением помогает снизить количество дефектов деталей и повысить их однородность. Более чистая поверхность и более высокая стабильность размеров обеспечивают получение качественных литых деталей для высокоточных применений.
При правильной установке и техническом обслуживании задвижки могут помочь производителям снизить затраты. Это именно то, что нужно предприятиям – сочетание качества и снижения издержек. Наши услуги литья под давлением Наши решения основаны на передовых системах литниковых каналов. Мы можем использовать эти системы в сочетании с экспертными разработками для производства безупречных пластиковых деталей. Свяжитесь с нами сегодня и получите мгновенную смету.