
«Литье алюминия под давлением превращает расплавленный алюминий в сложные конструкции с исключительной точностью. Это позволяет производить легкие и прочные детали, необходимые для автомобильной, аэрокосмической и электронной промышленности».
Преобразование необработанного алюминия в функциональные компоненты или продукты имеет несколько вариантов производства. литье под давлением является одним из них. Но что такое Литье алюминия под давлением? Этот процесс формирует алюминий под высоким давлением в сложные формы с точностью, что имеет решающее значение для отраслей, требующих легких и прочных компонентов.
В процессе литья также можно изготавливать алюминиевые детали различной толщины, в том числе с тонкими стенками. Между тем, у вас есть много вариантов сплава для отливки. Таким образом, окончательные отливки алюминиевых компонентов могут удовлетворить ваши потребности. В этой статье рассматриваются нюансы процесса литья алюминия под давлением, его преимущества и почему услуги Boda лидируют на рынке.
Что такое литье алюминия под давлением?
Это высокоэффективный производственный процесс. Он включает в себя нагнетание расплавленного алюминия в полость формы под высоким давлением. Этот метод известен своей скоростью и точностью. В результате он производит компоненты сложной формы и мелких деталей. Детали имеют превосходную чистоту поверхности и точность размеров.
Более того, этот процесс универсален и подходит для различных применений: от автомобильных деталей до корпусов электроники. Легкий изгиб и прочность, обеспечиваемая литьем под давлением, повышают эксплуатационные характеристики продукта. Следовательно, это приводит к инновациям в дизайне и функциональности. Само литье под давлением может работать с различными алюминиевыми сплавами для настройки свойств. Такая адаптируемость гарантирует, что конечный продукт будет соответствовать конкретным требованиям.
 Литье под давлением из алюминия
Наконец, литье алюминия под давлением экономически выгодно при крупносерийном производстве. Используемые формы выдерживают тысячи циклов. Такая долговечность значительно снижает стоимость единицы продукции. Кроме того, превосходная теплопроводность и коррозионная стойкость алюминия продлевают срок службы изделий. Таким образом, этот процесс способствует повышению эффективности производства и получению точных легких деталей.
Связанный: Что такое литье под давлением? Процесс литья под давлением и обзор
Попробуйте Пролеан прямо сейчас!
Процесс литья алюминия под давлением: шаг за шагом
Этот процесс включает в себя несколько ключевых этапов, каждый из которых способствует соблюдению точных спецификаций. Процесс начинается с создания формы. Между тем, эта форма может быстро производить тысячи отливок.
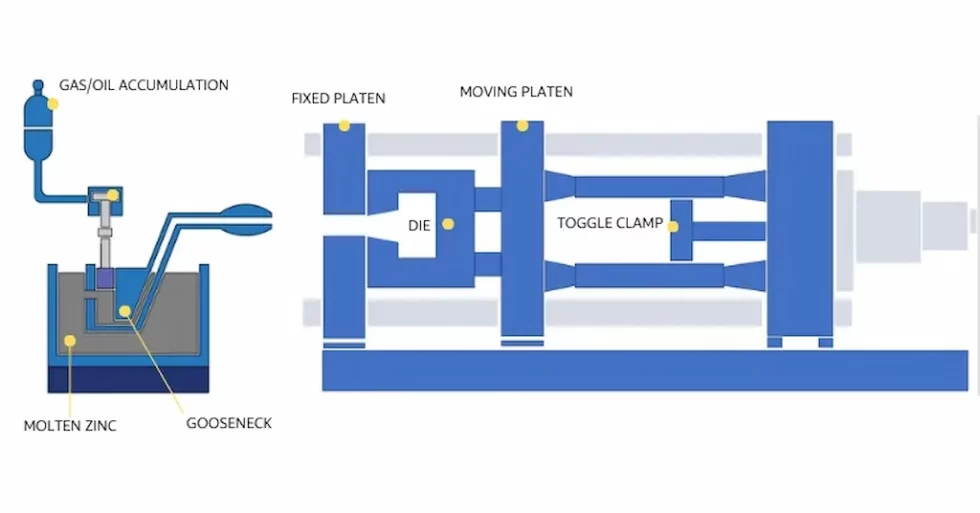 Машина для литья под давлением алюминия
Эти формы можно открывать и закрывать для впрыска расплавленного алюминия и выброса конечного продукта. Цикл начинается с того, что половинки матрицы плотно сжимаются вместе, после чего следует впрыск расплавленного алюминия, который затем быстро затвердевает.
Шаг 1: Подготовка штампа и зажим
Первым шагом в процессе литья алюминия под давлением является подготовка и зажим двух половин матрицы. Матрица обычно изготавливается из стали и состоит из двух половин, позволяющих снимать готовую отливку. Затем надежная установка формы в литейной машине (одна половина неподвижная, а другая подвижная) готовится к следующему этапу.
Шаг 2: Инъекция расплавленного алюминия
Алюминий, расплавленный в отдельной печи, разливается в холодную камеру разливочной машины. Здесь литье под давлением в холодной камере подходит для предотвращения повреждения машины. Затем расплавленный алюминий впрыскивается под высоким давлением в полость матрицы, где он быстро затвердевает.
Шаг 3: Охлаждение и затвердевание
Следующий этап – охлаждение и затвердевание. Этот этап имеет решающее значение, поскольку он определяет окончательные свойства отлитой детали. Расплавленный алюминий начинает охлаждаться сразу же при контакте с внутренними поверхностями матрицы, затвердевая и принимая форму полости. Контроль времени охлаждения имеет решающее значение для обеспечения равномерного затвердевания алюминия и предотвращения таких дефектов, как коробление или внутренняя пористость.
Шаг 4: Извлечение литой алюминиевой детали
После затвердевания алюминия последним этапом процесса литья под давлением является выброс отливки. Здесь при впрыске детали используются гидравлические цилиндры или другие механизмы для точного перемещения.
Затем затвердевшая алюминиевая деталь выбрасывается из полости матрицы, обычно при помощи выталкивающих штифтов, встроенных в конструкцию матрицы.
Шаг 5: Обрезка и отделка
После выброса его часто подвергают обрезке и отделке, чтобы удалить лишний материал и улучшить его внешний вид. Это может включать в себя отрезание литника, заусенца или других ненужных частей. Затем применяются методы отделки, такие как шлифовка или полировка, для достижения желаемого качества поверхности. Этот шаг имеет решающее значение для обеспечения соответствия детали всем спецификациям и ее готовности к использованию по назначению.
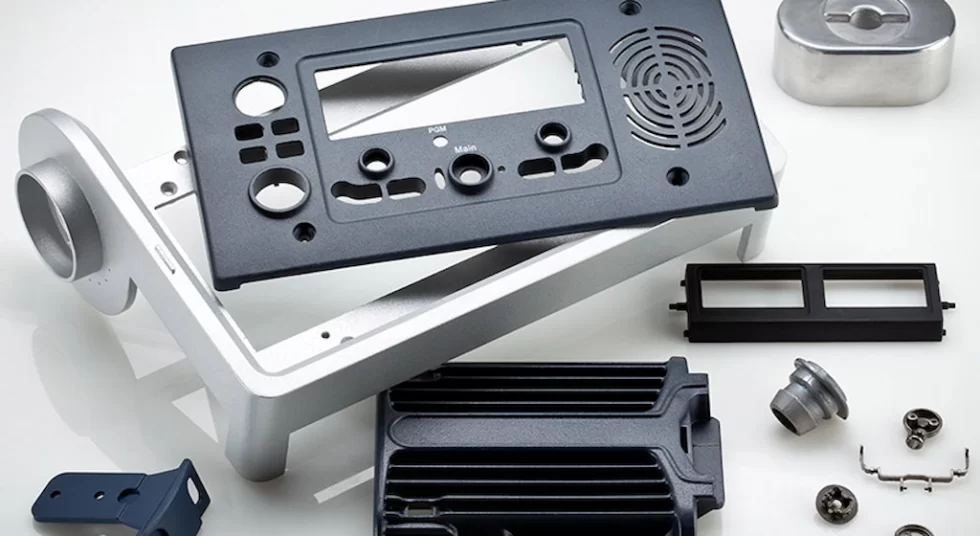
Готовая алюминиевая деталь, отлитая под давлением
В целом, важно следовать техническому пути от этапа проектирования до этапа производства, чтобы снизить дефекты литья. На более ранних этапах избегайте отклонений и избегайте усложнения на более позднем этапе. Источник
Алюминиевая форма для литья под давлением
Форма для литья под давлением алюминия является важным инструментом в процессе литья. Это полость специальной формы, в которую машина для литья под давлением впрыскивает расплавленный алюминий под высоким давлением. Кроме того, эта форма определяет точную геометрию, текстуру и допуски на размеры.
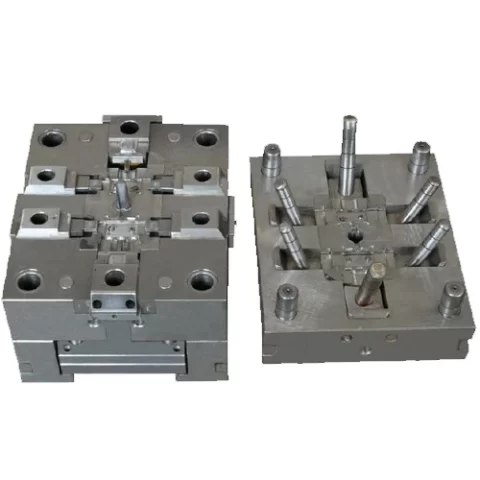
Алюминиевая форма для литья под давлением
Далее, высококачественная сталь является правильным выбором для алюминиевой формы для литья под давлением. Такие марки стали, как H13, A2 и D2, могут выдерживать экстремальные условия литья под давлением, включая высокие температуры и повторяющиеся циклы впрыска и охлаждения. Между тем, сложность конструкции пресс-формы может варьироваться от простых геометрических форм до сложных конструкций с движущимися частями и сердечниками. Обработка CNC методы и EDM Существуют два способа создания формы для алюминиевое литье, Например, фрезерно-токарная обработка с ЧПУ в сочетании с электроэрозионной обработкой получается точная и сложная форма.
Функционально форма играет решающую роль в процессе литья под давлением. Он не только придает расплавленному алюминию желаемую форму, но также существенно влияет на качество, прочность и качество поверхности. Кроме того, в конструкции формы предусмотрены системы эффективного выброса отлитой детали и каналы для удаления лишнего материала.
Что такое литые алюминиевые сплавы?
Алюминиевые сплавы обеспечивают универсальность, долговечность и уникальные свойства для конкретных характеристик и применений. Например, сплав 380.0 используется чаще всего из-за превосходного баланса механических свойств и литейных качеств. Однако другие сплавы, такие как 360, 390 и 413, также играют решающую роль в удовлетворении различных промышленных потребностей.
380 Alloy
Сплав 380 обладает хорошими механическими свойствами, отличной текучестью и легкостью литья. Это делает его исключительно универсальным для широкого спектра применений. Его сбалансированный состав позволяет создавать сложные формы с высокой точностью размеров. Прочность сплава и способность выдерживать высокие температуры делают его идеальным для компонентов в автомобильной, электронной и бытовой промышленности.
360 Alloy
Сплав 360 обеспечивает превосходную коррозионную стойкость и прочность по сравнению с другими алюминиевыми сплавами. Его состав обеспечивает хороший баланс между литейными качествами и механическими свойствами. Следовательно, сплав 360 особенно используется из-за его герметичности и устойчивости к атмосферной коррозии. Таким образом, это делает его предпочтительным выбором для медицинского оборудования, морских деталей и любого применения, требующего долгосрочной долговечности в суровых условиях.
390 Alloy
Сплав 390 идеально подходит для применений, требующих исключительной износостойкости и высокой твердости. Он известен тем, что используется в компонентах автомобильных двигателей, таких как коробки передач и блоки цилиндров.
Хотя его гибкость ниже, чем у других алюминиевых сплавов, его устойчивость к нагрузкам и устойчивость к износу делают его отличным выбором для тяжелых условий эксплуатации.
413 Alloy
Превосходная текучесть и герметичность сплава 413 делают его идеальным выбором для сложных отливок, требующих мельчайших деталей. Этот сплав популярен при литье, где необходимы сложные геометрические формы или тонкие стенки.
Кроме того, его способность заполнять сложные матрицы без дефектов и сохранять высокую стабильность размеров после литья делает его ценным для электрических компонентов, декоративных элементов и детализированных механических деталей.
ADC-12
ADC-12 — еще один алюминиевый сплав для литья под давлением, известный превосходными механическими свойствами, литейными качествами и теплопроводностью. Впоследствии литье из этого алюминиевого сплава позволяет достичь высокого уровня детализации и качества поверхности.
По всем этим причинам он подходит для бытовой электроники, автомобильных компонентов и других применений, где эстетика и производительность имеют решающее значение.
Попробуйте Пролеан прямо сейчас!
Преимущества литья алюминия под давлением
- Литье алюминия под давлением создает сложные формы с жесткими допусками и превосходной стабильностью размеров.
- Алюминиевые детали, полученные методом литья под давлением, могут получить гладкую поверхность, что снижает необходимость в дополнительной обработке поверхности.
- Детали, отлитые под давлением из алюминия, обладают замечательным соотношением прочности и веса.
- Этот процесс поддерживает крупносерийное производство с коротким циклом.
- Многоразовые формы и возможность производить многочисленные детали снижают себестоимость единицы продукции.
- Отличные тепловые свойства алюминия делают литые детали идеальными для отвода тепла, например, для радиаторов.
Недостатки литья алюминия под давлением
- Стоимость проектирования и производства стальных форм для литья алюминия под давлением может быть высокой, что делает их менее экономичными для небольших производственных партий.
- Хотя литье алюминия под давлением отлично подходит для изготовления сложных форм, существует ограничение на минимальную толщину стенок.
- Этот процесс может привести к появлению пористости в литых деталях, что может повлиять на их структурную целостность и прочность.
- Не все алюминиевые сплавы подходят для литья под давлением, что может ограничивать выбор материалов.
Что такое алюминиевые изделия для литья под давлением?
Универсальность литья под давлением алюминия сделала его незаменимым в различных отраслях промышленности. Это предпочтительный материал для различных изделий благодаря превосходному соотношению прочности и веса, устойчивости к коррозии и отличным термическим свойствам.
- Блоки автомобильных двигателей, поршни и картеры трансмиссий.
- Детали кузова автомобиля, такие как дверные рамы, детали шасси и проставки колес.
- Корпуса аккумуляторов электромобилей
- Поршни аэрокосмических двигателей
- Топливные форсунки и насосы
- Электронные корпуса
- Радиаторы для электронных устройств, от компьютеров до светодиодных фонарей.
- Сетевое оборудование, такое как стойки, корпуса и шасси для телекоммуникационного оборудования.
- Конструктивные компоненты мобильных телефонов в смартфонах и планшетах.
- Хирургические инструменты
- Больничная мебель:
Конструкция формы для литья алюминия под давлением: советы и соображения
Проектирование форм для литья алюминия под давлением — сложный процесс, который существенно влияет на эффективность, стоимость и качество. Здесь решающую роль играет концепция проектирования для производства (DFM). DFM уделяет особое внимание оптимизации конструкции пресс-форм для оптимизации производства и минимизации затрат без ущерба для качества.
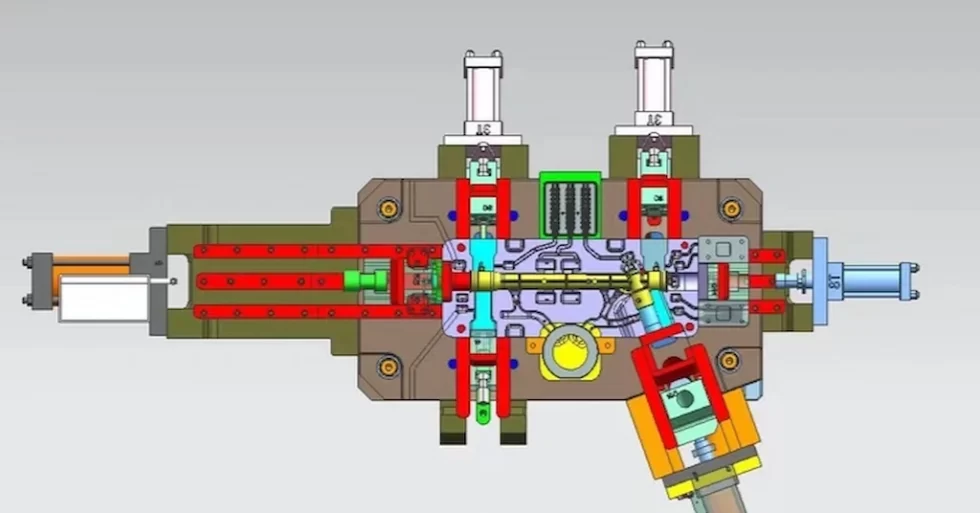
Конструкция формы для литья под давлением алюминиевых деталей
Вот соображения по поводу конструкции формы для литья под давлением:
- Рассмотрение линии разъема: Стратегическое расположение линии разъема влияет на функциональность и эстетику. Это крайне важно для минимизации засветки и обеспечения высокого качества отделки.
- Управление усадкой: Усадка – это естественное явление при литье под давлением, которое необходимо тщательно учитывать для обеспечения точных размеров. Использование сквозняков может смягчить эффект усадки, особенно вокруг внутренних элементов, обеспечивая плавный выброс и высокое качество продукции.
- Черновики необходимы: Сквозняки облегчают извлечение деталей из форм, предотвращая прилипание и возможные повреждения. Изменение угла уклона в зависимости от внутренних и внешних особенностей формы имеет решающее значение для оптимизации процесса литья.
- Равномерная толщина стенки: Поддержание одинаковой толщины стенок имеет решающее значение для равномерного течения металла и его затвердевания. Поэтому стремитесь к единообразию для улучшения качества и производительности.
- Включение скруглений и радиусов: Скругления и радиусы на стыках поверхностей улучшают течение расплавленного алюминия, уменьшают концентрацию напряжений и минимизируют турбулентность.
- Проектирование с бобышками и ребрами: Стратегическое размещение и определение размеров выступов и ребер повышают прочность и функциональность детали без ненужного использования материала. Эти функции необходимы для поддержания одинаковой толщины стенок и оптимизации производительности деталей и эффективности производства.
Литье алюминия под низким давлением и под высоким давлением
Высокое давление наиболее распространено при литье алюминия под давлением. Он включает впрыскивание расплавленного алюминия в форму под высоким давлением (от 1,000 до 20,000 XNUMX фунтов на квадратный дюйм). Этот литье под высоким давлением гарантирует, что расплавленный металл заполнит все детали формы. Впоследствии литье алюминия под высоким давлением идеально подходит для создания сложных форм и тонкостенных деталей в больших объемах.
В противоположность, литье под низким давлением редко встречается в алюминиевых сплавах. В некоторых случаях литье алюминиевых колес и автомобильных компонентов может включать литье алюминиевых компонентов под низким давлением.
Попробуйте Пролеан прямо сейчас!
Горячее и холодное литье под давлением Chmaber для алюминиевых деталей
Литье под давлением из алюминия производители предпочитают метод холодной камеры для алюминиевых деталей или изделий. В этом процессе расплавленный алюминий заливается в «холодную камеру» или цилиндр впрыска, а затем нагнетается в полость матрицы с помощью гидравлического или механического поршня. Далее, отделение источника расплавленного металла от компонентов инжектора сводит к минимуму повреждение оборудования. Таким образом, он идеально подходит для более высоких температур плавления и коррозионного характера алюминиевых сплавов.
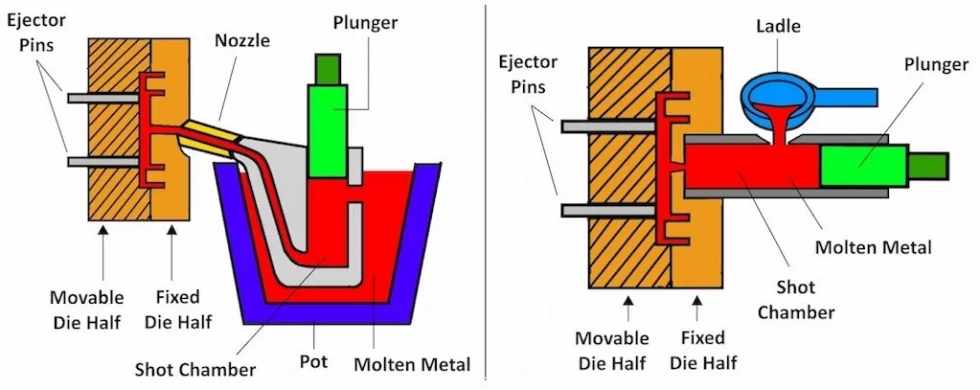
Литье под давлением в горячей камере и в холодной камере
С другой стороны, Литье под давлением обычно не используется для алюминия. Он включает в себя поршень, который погружается непосредственно в расплавленный металл и заполняет форму. Литье в горячей камере в основном подходит для металлов с более низкой температурой плавления, таких как цинк и магний.
Каковы варианты отделки поверхности изделий из алюминия, литых под давлением?
Методы отделки поверхности улучшают внешний вид, долговечность и устойчивость к коррозии конечного продукта. Более того, эти процессы отделки не только улучшают эстетическую привлекательность продуктов, но и продлевают срок их службы, обеспечивая защитный слой от факторов окружающей среды.
Помимо вышесказанного, отделка поверхности можно добавить функциональные характеристики, такие как улучшенная электропроводность или износостойкость. Это делает алюминиевые детали, отлитые под давлением, универсальными в применении. Однако выбор отделки поверхности зависит от предполагаемого использования, финансовых соображений и желаемых эстетических качеств.
Вот некоторые типичные виды обработки поверхности деталей из литого под давлением алюминия;
- Порошковое покрытие: Обеспечивает прочное, износостойкое покрытие бесчисленных цветов, улучшающее внешний вид и устойчивость к коррозии.
- анодирование: Обеспечивает улучшенную коррозионную стойкость, твердость поверхности и износостойкость, а также возможность индивидуальной настройки цвета.
- гальванопокрытие: Этот метод наносит на поверхность отлитой детали электролизом различные металлы, включая цинк, никель или хром. Повышает защиту от коррозии и эстетическую привлекательность.
- Полировка:: Эта отделка создает гладкую, отражающую поверхность, улучшая эстетическую привлекательность и устойчивость к потускнению.
- Дробеструйная обработка: включает в себя движение струи абразивного материала по поверхности, в результате чего получается равномерная матовая поверхность, которая может улучшить адгезию краски.
- Хроматное конверсионное покрытие: Хромирование обеспечивает устойчивость к коррозии, сохраняет электропроводность и служит грунтовкой для дополнительных покрытий.
- пассивация: Увеличивает толщину естественного оксидного слоя, улучшая коррозионную стойкость, не влияя на размеры детали.
Мы производим ваши алюминиевые детали на нашем современном оборудовании для литья под давлением.
At ПролинУ нас есть современное оборудование для литья под давлением, оснащенное новейшими технологиями и оборудованием. Наши опытные инженеры используют эти мощности для производства алюминиевых деталей с беспрецедентной точностью и эффективностью. Наш опыт в области технологий литья под высоким давлением гарантирует, что каждый производимый нами компонент соответствует самым высоким стандартам качества и точности.
Более того, наши услуги литья алюминия под давлением может обрабатывать разнообразные алюминиевые сплавы для удовлетворения разнообразных потребностей промышленности, обеспечивая при этом недорогие, но точные решения для литья. Наше внимание к недорогим, но точным решениям для литья под давлением может удовлетворить ваши потребности в литье!
Прочитайте больше:
- Революция в литье под давлением с помощью технологии сверхбольшого литья под давлением от Xiaomi
- Что такое Squeeze Casting: простое руководство
- Что такое литье по выплавляемым моделям? Процесс и материалы
Попробуйте Пролеан прямо сейчас!
Подведение итогов
В методе литья под давлением используются многоразовые формы для литья алюминиевых сплавов, что делает его экономически эффективным для среднего и массового производства. Он может использоваться в бесчисленных областях промышленности, от автомобилестроения до электроники. Впоследствии этот процесс обеспечивает долговечность и прочность продукции, а также поддерживает сложность и эффективность конструкции. Более того, схватив что такое литье алюминия под давлением помогает выбрать правильный сплав и оптимизировать качество и стоимость.
Часто задаваемые вопросы (FAQ)
Что такое литье алюминия под давлением?
Литье алюминия под давлением — это процесс литья металла, при котором расплавленный алюминий подается в полость формы под высоким давлением.
Зачем использовать алюминий для литья под давлением?
Алюминий легкий, прочный и обладает отличной теплопроводностью, что делает его идеальным для многих применений.
Может ли литье под давлением алюминия создавать сложные конструкции?
Да! С его помощью можно создавать сложные формы с высокой точностью и минимальной механической обработкой.
Чем литье алюминия под давлением отличается от других методов?
Он включает в себя впрыскивание алюминия в форму под высоким давлением, что обеспечивает превосходную точность размеров и качество отделки.
Почему стоит выбрать Boda для литья под давлением алюминия?
Boda предлагает передовые решения для литья под давлением, уделяя особое внимание качеству, эффективности, экономичности и индивидуализации.
Ресурсы
- Карве, А.А. (1998). Контроль размеров отливок под давлением [Докторская диссертация, Пенсильванский государственный университет]. Издательство диссертаций ProQuest. (№ 9901047). Извлекаются из https://www.proquest.com/docview/304466613
- Шукла, С. (2020). Исследование дефекта пористости в алюминиевых отливках, его оценка и контроль для автомобильной промышленности. Международный исследовательский журнал техники и технологий (IRJET), 7 (7), 2122. https://www.irjet.net/archives/V7/i7/IRJET-V7I7274.pdf