
«Литье под давлением предлагает революционный подход к производству широкого спектра деталей с точностью и эффективностью. Он использует сложное оборудование для формирования разнообразных деталей и продуктов, от предметов повседневного обихода до сложных компонентов для различных отраслей промышленности».
Что такое литье под давлением? Это один из самых популярных производственных процессов для изготовления прецизионных деталей или изделий. Он охватывает как пластик, так и металл, обеспечивая различные области применения. Процесс включает расплавление сырья и его заливку в форму, которая охлаждается и затвердевает, образуя готовое изделие. После создания формы обеспечивается массовое производство деталей с постоянным качеством и точностью.
В этой статье будут рассмотрены сложные детали литья под давлением, его процессы, типы, материалы, стоимость литья под давлением соображения, приложения и многое другое.
Основы литья под давлением
Литье под давлением формирует материал в пресс-форме под давлением. Литье пластмасс под давлением обрабатывает расплав полимера. Литье металлов под давлением, напротив, формирует порошкообразный и связующий материал и требует последующего удаления связующего и спекания. Эти методы имеют разные требования к материалам, оснастке и производству.
В данной статье рассматривается процесс литья под давлением, включая его этапы, типы, материалы, стоимость литья под давлением на примере реального применения.
Принцип работы литья под давлением
Литье под давлением основано на плавлении исходного материала (обычно пластика или металла) и впрыскивании его в полость формы под высоким давлением. Форма, часто называемая литьевой формой, точно соответствует желаемой форме и размеру отливаемой детали. Материал впрыскивается через нагретый цилиндр, где возвратно-поступательный шнек расплавляет и выдавливает расплавленный материал в полость формы. Этот процесс гарантирует полное заполнение полости формы впрыскиваемым материалом, даже в мельчайшие отверстия и тонкие элементы.
Пресс-формы для литья под давлением могут быть сложными, с несколькими полостями и сложной конструкцией, что позволяет производить точные детали. После впрыска расплавленный материал охлаждается и затвердевает, принимая форму формы. После охлаждения форма раскрывается пополам, и деталь выталкивается с помощью выталкивателей, что гарантирует её извлечение без повреждений.
Четыре этапа литья под давлением
Процесс литья под давлением состоит из четырех основных этапов, которые включают в себя: Зажим, впрыск, охлаждение и выброс Каждый из этих этапов — это последовательный этап, на котором сырье превращается в сложные детали. Эти этапы обеспечивают высокоточную литьевую обработку сырья.
1. Зажим
Первый этап, зажим, включает в себя зажимное устройство, которое надежно закрывает форму, предотвращая утечку материала во время литья под давлением. Этот этап критически важен для сохранения формы и целостности отлитой детали, гарантируя, что форма выдержит литье под высоким давлением.
2. Инъекция
На этапе впрыска пластик или металл в виде гранул или порошка расплавляется в инжекционном узле и подается в полость формы. Точный контроль температуры и давления обеспечивает стабильное качество деталей, что делает этот этап литья критически важным.
3. охлаждение
После впрыска материал внутри формы начинает охлаждаться и затвердевать, принимая форму формы. Время охлаждения позволяет расплавленному материалу затвердеть внутри формы, образуя отлитую деталь. Продолжительность процесса зависит от материала и толщины стенок. Геометрия влияет на время охлаждения, что существенно влияет на качество отлитых пластиковых деталей и металлических компонентов.
4. Выброс
После охлаждения половинки формы раскрываются, и выталкиватели освобождают отлитую деталь. Аккуратное выталкивание предотвращает повреждения и гарантирует готовность детали к последующей обработке или сборке.
Похожие страницы:9 лучших материалов для литья под давлением
Попробуйте Пролеан прямо сейчас!
Структура и компоненты литьевой машины
Машины для литья под давлением — это сложные устройства, предназначенные для преобразования исходных материалов в литые детали посредством точного, контролируемого процесса формования. Они состоят из двух основных узлов: узла впрыска и узла смыкания, каждый из которых играет ключевую роль в преобразовании исходного материала в точные детали.
Блок впрыска
Узел впрыска управляет плавлением и впрыском материала. Он включает в себя:
- Хоппер: Бункер — это место, где сырье (пластиковые гранулы или металлический порошок) хранится перед подачей в формовочную машину. Он предназначен для обеспечения равномерной подачи материала в машину без засоров и просыпаний, обеспечивая бесперебойную подачу материала для процесса формования.
- Ствол и винт: Бочка, оснащенная нагревателями, плавит материал, подаваемый из бункера. Внутри цилиндра вращающийся шнек не только помогает плавить материал, но и действует как толкатель на этапе впрыска, проталкивая расплавленный материал в форму.
- Система управления: Система управления регулирует такие параметры процесса, как температура, давление, скорость впрыска и усилие смыкания. Они обеспечивают стабильное качество и точность процесса литья под давлением, а также позволяют точно настраивать процесс в соответствии с конкретными требованиями к различным материалам и формам.
Зажимной блок
Узел зажима фиксирует форму во время впрыска и охлаждения. Усилие зажима должно быть достаточно большим, чтобы выдерживать давление впрыскиваемого материала, чтобы форма оставалась закрытой, а деталь формовалась точно.
- Плесень: Пресс-форма изготавливается из металла индивидуально под каждое изделие. Она состоит из двух половин – полости и сердечника, – которые плотно смыкаются во время литья и открываются для извлечения детали.
- Система выброса: Как только деталь охлаждается и затвердевает, активируется система выброса. Эта система часто включает в себя штифты или пластины, которые выталкивают готовую деталь из формы, гарантируя ее выталкивание без повреждений.
- Гидравлические и электрические системы: Гидравлические системы обеспечивают необходимое усилие для зажима и литья. Электрические литьевые машины обеспечивают более высокую энергоэффективность, снижая затраты на литье под давлением.
Пошаговый процесс литья под давлением
Процесс литья под давлением представляет собой последовательность тщательно продуманных этапов, начиная с выбора подходящих материалов и проектирования формы. Он включает расплавление материала, его заливку в форму, охлаждение и затвердевание, а затем выпрессовку и последующую обработку для получения высококачественных деталей.
Шаг 1: Выбор материала
Выбор правильного материала для литья под давлением имеет решающее значение, поскольку он влияет на свойства отлитой детали, такие как химическая стойкость, прочность и гибкость. Для литья под давлением обычно используют акрилонитрилбутадиенстирол (АБС), полиэтилен и полипропилен, а для литья металлов под давлением — такие материалы, как нержавеющая сталь или титан.
Шаг 2: Дизайн пресс-формы для литья под давлением
Конструкция пресс-формы разработана с использованием современных технологий. CAD Программное обеспечение для создания литьевой формы, полностью соответствующей характеристикам детали. Процесс литья под давлением зависит от точности полости формы и сердечника.
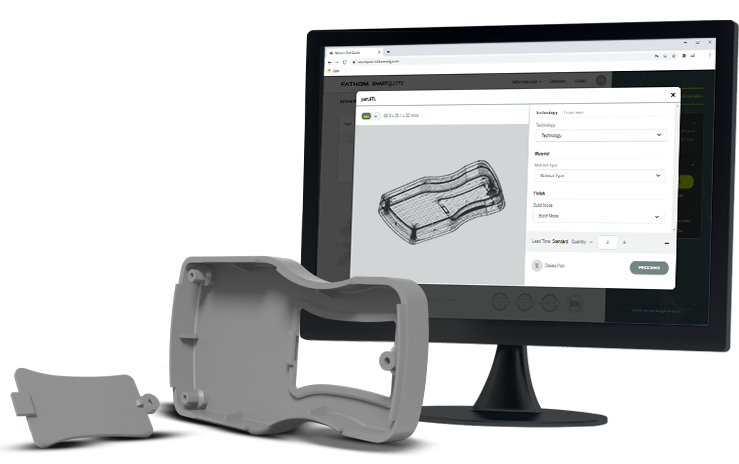
САПР-проектирование литьевой формы
Качество и сложность конструкции пресс-формы определяют точность и качество отлитых деталей. Более того, этот этап часто требует значительных инвестиций для обеспечения высочайшего качества отделки пресс-формы и точности её характеристик.
Шаг 4: Изготовление пресс-форм
Формы создаются с использованием CNC-обработка и электроэрозионная обработка (ЭЭО), для обеспечения долговечности и точности процесса литья под давлением.
Шаг 4: Плавление материала
При литье пластмасс под давлением гранулы плавятся в нагретом цилиндре перед впрыском. При MIM-литье металлический порошок смешивается со связующим веществом для получения исходного сырья; нагрев приводит к текучести смеси на основе связующего вещества, в то время как металл остается в виде порошка. Условия обработки зависят от используемой системы материалов.
Шаг 4: Инъекция расплавленного материала
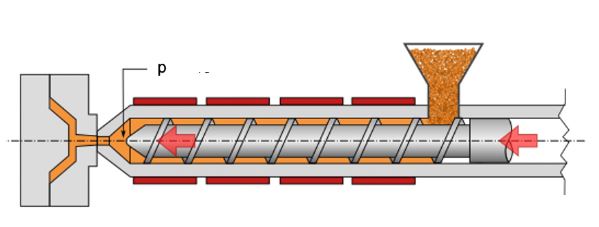
Впрыск расплавленного материала
Инъекция — это высокоточный этап, на котором расплавленный материал впрыскивается в форму под значительным давлением, обычно варьирующимся от 70 и 112 МПа В этом процессе используется давление (10–16 кпси). Впрыск обеспечивает полное заполнение полости пресс-формы, позволяя запечатлеть мельчайшие детали конструкции. На этом этапе крайне важно поддерживать правильное давление и объем материала. Любые неточности во время впрыска могут привести к типичным проблемам. дефект литья под давлением проблемы включают деформацию деталей или неполное заполнение полостей в конечном изделии.
Шаг 5: Охлаждение и затвердевание
После литья материал внутри формы начинает охлаждаться и затвердевать, что является решающим этапом для структурной целостности продукта. В период охлаждения материал переходит из расплавленного состояния в твердое. Продолжительность этого процесса охлаждения варьируется в зависимости от свойств материала и размера детали.
Время охлаждения (Tc) = (K * V * ΔT) / Q . Источник
Где Tc — время охлаждения в секундах), V — объем отливаемой детали, ΔT — разница температур между температурой расплава и температурой выталкивания, Q — скорость охлаждения, а K — константа, зависящая от материала и свойств формы. .
Шаг 6: Выброс
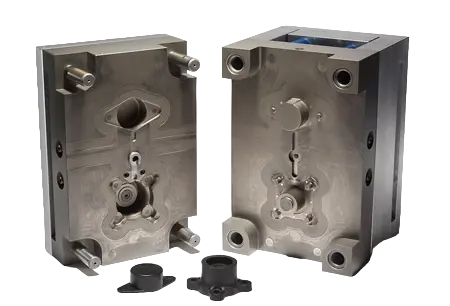
Извлечение деталей из литьевой формы
После охлаждения отформованная деталь извлекается. В заготовке, полученной методом MIM, все еще содержится связующее вещество, и для ее удаления требуется последующее спекание для консолидации металлического порошка. Термический цикл выбирается в зависимости от сплава и исходного материала.
Шаг 7: Постобработка
Этап постобработки включает в себя обрезку излишков материала и нанесение финишных штрихов, таких как полировка или покраска, для улучшения внешнего вида пластиковых деталей или металлических компонентов. Для металлических деталей этот этап может включать дополнительную механическую или термическую обработку для улучшения механических свойств или достижения более точных допусков и качества поверхности.
Шаг 8: Контроль качества
Контроль качества — важнейший этап, гарантирующий соответствие продукции заданным стандартам и спецификациям. Этот контроль может включать в себя проверку размеров, испытания материалов и осмотр поверхности. Формованные детали, не соответствующие критериям качества, либо перерабатываются, либо отбраковываются, что позволяет сохранить целостность партии продукции.
Шаг 9: Сборка и упаковка
На заключительном этапе детали собираются, если они являются частью более крупного изделия. После этого их упаковывают, часто с использованием защитных материалов для предотвращения повреждений при транспортировке.
Попробуйте Пролеан прямо сейчас!
Каковы различные типы литья под давлением?
Литье под давлением — универсальный производственный процесс, который благодаря различным типам адаптируется к различным применениям. Каждый тип отвечает определенным требованиям, начиная от используемого материала и заканчивая сложностью конструкции изделия. Разнообразие типов литья под давлением позволяет производить разнообразную продукцию: от простых предметов домашнего обихода до сложных автомобильных компонентов.
Тонкостенное литье под давлением
Тонкостенное литье под давлением специализируется на производстве тонкостенных пластиковых деталей с сохранением прочности и долговечности. Этот метод широко используется для создания лёгких, быстроизготавливаемых изделий, таких как упаковочные материалы и контейнеры. Основная задача заключается в обеспечении структурной целостности этих тонких компонентов.
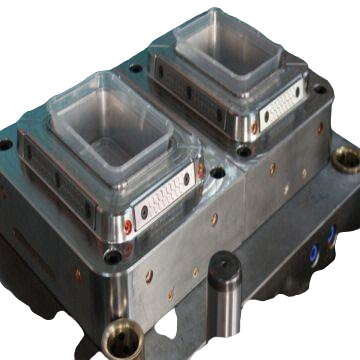
Тонкостенное литье под давлением
Литье под давлением жидкой силиконовой резины
Литье под давлением жидкого силиконового каучука (LSR) позволяет создавать гибкие, прочные и термостойкие изделия. Благодаря своей прочности и химической стойкости он особенно подходит для медицинских приборов и посуды.
Кубическая формовка
Формование кубов — это инновационная технология литья под давлением, в которой используется вращающаяся форма кубической формы. Этот уникальный подход позволяет одновременно впрыскивать несколько материалов и создавать более сложные конструкции деталей. Это особенно эффективно для крупносерийного производства, где эффективность и точность имеют первостепенное значение.
При формовании куба разные его стороны могут использоваться на разных этапах процесса формования. Это сокращает сроки изготовления и повышает эффективность при изготовлении сложных деталей. При формовании куба, пока одна сторона находится на этапе литья под давлением, другая сторона может быть задействована на этапе выталкивания, что повышает эффективность процесса.
Литье под давлением с помощью газа
Литье под давлением с использованием газа — это метод, при котором газ (обычно азот) используется для создания полых секций в пластиковых деталях. Этот метод полезен для сокращения использования материала, минимизации коробления и улучшения соотношения прочности к весу, особенно в более крупных и сложных деталях.
Этот процесс особенно ценен при производстве ручек, панелей и других крупных деталей, где внутренняя стабильность и качество поверхности имеют решающее значение. Он сочетает в себе эффективность использования материалов и структурную целостность, что делает его востребованным методом в различных отраслях промышленности.
Микролитье под давлением
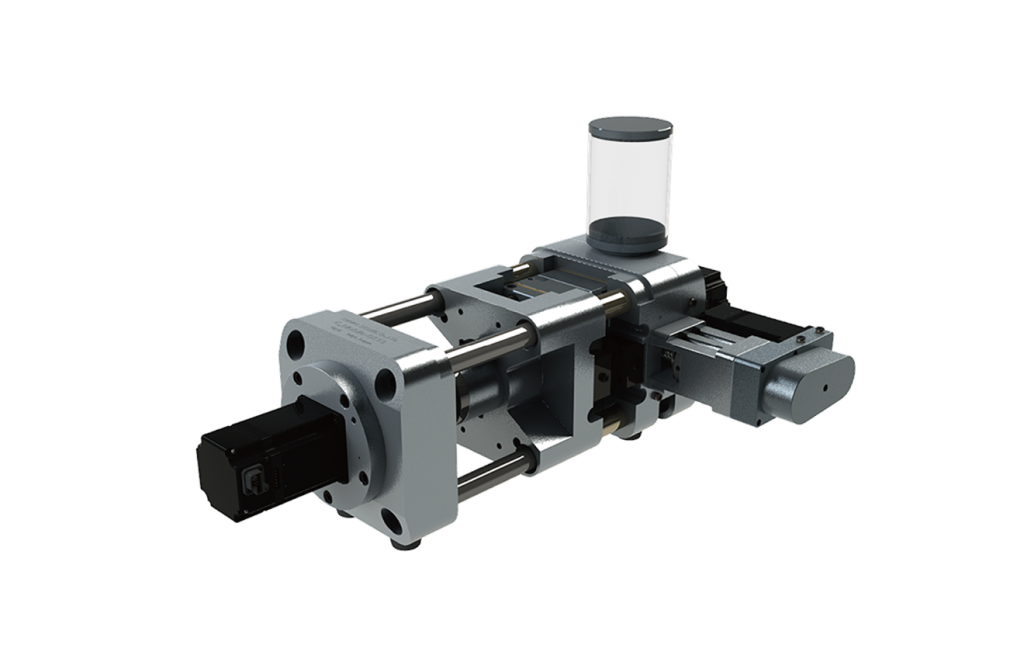
машина для микролитья под давлением
Микролитье под давлением позволяет производить чрезвычайно маленькие, высокоточные детали, которые обычно используются в медицинских приборах и электронике.
Задача состоит в обеспечении последовательного производства миниатюрных компонентов, где точность имеет важное значение.
многокомпонентное формование
Многослойное формование — это процесс, при котором слой материала наносится поверх существующей детали, что улучшает сцепление или эстетику изделий из пластика, изготовленных методом литья под давлением, например, бытовой электроники.
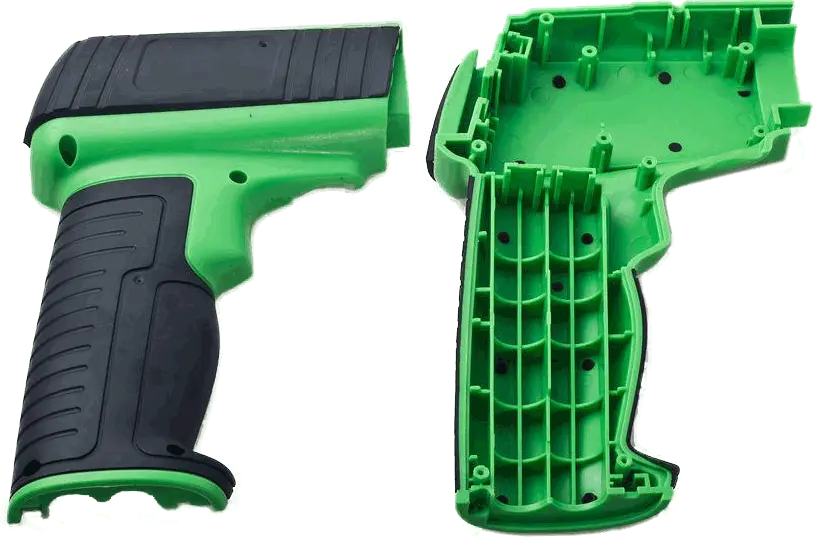
многокомпонентное формование
Второй этап многослойного формования часто подразумевает добавление к изделию функциональных характеристик, таких как улучшенное сцепление или амортизация. Этот метод можно использовать для многофактурных или многокомпонентных изделий, сочетая функциональность с эстетической привлекательностью.
Подробнее:
- Трансферное формование: определение, процесс и применение
- Компрессионное формование: тип, плюсы, минусы и использование
- Литье под давлением для создания прототипов: ваше полезное руководство.
Литье пластмасс под давлением
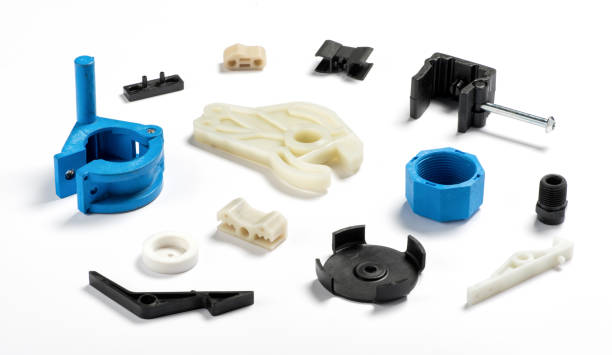
Пластиковые детали, созданные методом литья под давлением.
Литье пластмасс под давлением — распространённый производственный процесс для производства крупносерийных пластиковых деталей. Он включает в себя плавление пластиковых гранул и их заливку в форму для придания изделиям определённой формы.
Этот метод очень эффективен для массового производства, позволяя создавать сложные и последовательные конструкции. Это важно для различных отраслей промышленности, от автомобилестроения до производства потребительских товаров. Ниже приведены общие Пластиковые материалы для литья под давлением
- Полиэтилен (ПЭ)
- Полипропилен (ПП / PP):
- Полистирол (ПС)
- Поливинилхлорид (ПВХ)
- Полиэтилентерефталат (ПЭТ)
- Акрилонитрилбутадиенстирол (АБС / ABS):
- Поликарбонат (ПК):
- Полиамид (нейлон)
- Полибутилентерефталат (PBT)
- Ацеталь (ПОМ)
- Полиметилметакрилат (ПММА)
- Термопластичная резина (TPR)
- Термопластичный полиуретан (ТПУ)
- Оксид полифенилена (PPO)
- Ударопрочный полистирол (HIPS)
Особые соображения
Учет температуры плавления и свойств текучести различных пластмасс имеет решающее значение при литье пластмасс под давлением. Это обеспечивает плавное заполнение формы и качество конечного продукта.
Еще одним фактором, который следует учитывать, является скорость усадки каждого типа пластика. При проектировании формы необходимо учитывать достаточный допуск на усадку, чтобы добиться точных размеров готовой детали.
Области применения
Литье пластмасс под давлением имеет решающее значение для производства пластиковых деталей, таких как автомобильные приборные панели, медицинские приборы и потребительские товары, например игрушки и формованные пластиковые изделия.
Похожие страницы::
Литье АБС-пластика под давлением: руководство по созданию пластиковых изделий
Литье уретана под давлением
Литье металла под давлением
Литье металла под давлением Технология MIM (литье под давлением) — это процесс, используемый для производства больших объемов металлических деталей сложной геометрии. Она известна своей способностью производить прочные и сложные детали, используемые для небольших, сложных компонентов, требующих высокой прочности. Это экономически эффективная альтернатива традиционным методам металлообработки, таким как механическая обработка и литье. Ниже приведены... Металлические материалы для литья под давлением;
- Нержавеющая сталь
- Титан
- вольфрама
- Никелевые сплавы
- Кобальтовые сплавы
- Медные сплавы
- Железо-никелевые сплавы
Особые соображения
Выбор металлического порошка влияет на конечные свойства детали, такие как прочность и коррозионная стойкость. Для достижения оптимальной плотности и механических свойств детали необходимо точно контролировать условия удаления связующего и спекания.
Для анализа материалов и процессов, специфичных для конкретного проекта, ознакомьтесь с нашими рекомендациями. услуги литья металла под давлением.
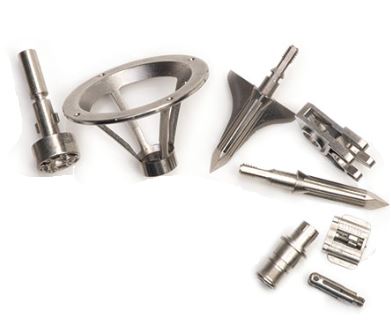
Металлические детали, отлитые под давлением
Области применения
- Широко используется в медицинском секторе для хирургических инструментов и имплантатов благодаря биосовместимости.
- Идеально подходит для производства сложных деталей в аэрокосмической промышленности, например, компонентов двигателей.
- В автомобильном секторе он используется для производства небольших и сложных компонентов, таких как шестерни и разъемы.
- MIM также широко распространен в бытовой электронике для изготовления точных металлических деталей гаджетов.
Читать: Фрезерование металлических деталей с ЧПУ: точность на практике
Попробуйте Пролеан прямо сейчас!
Качество финишной обработки деталей, полученных литьем под давлением
Обработка поверхности Изготовление деталей, отлитых под давлением, улучшает их внешний вид и функциональность. Эта отделка может варьироваться от эстетических улучшений до функциональных покрытий, изменяющих свойства детали.
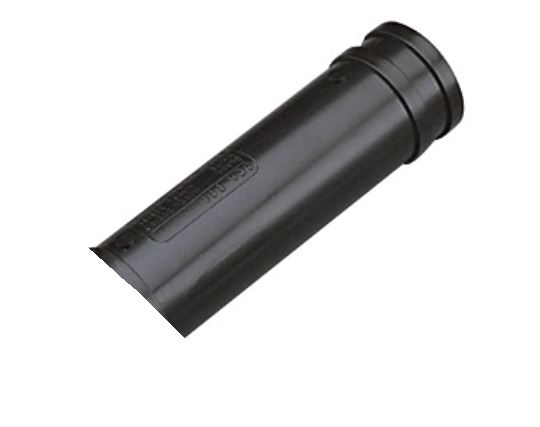
Отделка пластиковой детали, отлитой под давлением
В зависимости от желаемого результата и материала детали используются разные методы. Эта отделка может обеспечить повышенную долговечность, эстетическую привлекательность или особые характеристики, такие как устойчивость к ультрафиолетовому излучению.
- Покраска: Добавляет цвет, повышает визуальную привлекательность и создает защитный слой от факторов окружающей среды.
- Обшивка: Наносит металлический слой для эстетики и износостойкости и идеально подходит для деталей, которым требуется металлический вид; более дорогой.
- Полировка:: Это создает глянцевую высококачественную поверхность и устраняет дефекты поверхности, делая ее гладкой.
- Пескоструйная: Матовая текстура достигается за счет пескоструйной обработки поверхности и подготовки деталей к дальнейшей отделке, например покраске.
- Лазерная гравировка: Точно добавляет детализированные рисунки или текст и идеально подходит для нанесения стойкой, износостойкой маркировки.
Стоимость литья под давлением: По сравнению с другими подходами
Литье под давлением часто рассматривается как экономически выгодный метод массового производства. При расчетах Стоимость литья под давлением в КитаеКроме того, необходимо учитывать потенциальные риски. тариф на пресс-формы для литья под давлениемХотя первоначальные затраты на настройку оборудования и изготовление пресс-форм высоки, стоимость одной детали значительно снижается с увеличением объема производства, что делает этот метод экономически выгодным для больших объемов.
В противоположность, 3D печать и обработка на станках с ЧПУ имеют разную структуру затрат. 3D-печать более рентабельна для небольших объемов и сложных конструкций из-за минимальных затрат на установку. Обработка с ЧПУ, хотя и универсальна, требует более высоких затрат на материалы и рабочую силу, особенно для сложных деталей или больших партий.
Таблица: Сравнение затрат на литье под давлением, 3D-печать и обработку с ЧПУ
| Аспект | Литье под давлением | 3D печать | Обработка CNC |
| Стоимость за единицу | Низкий уровень в больших объемах | Средняя | Высоко в больших объемах |
| Объем производства | Лучше всего для больших объемов | Лучше всего подходит для малых и средних объемов. | Лучше всего подходит для малых и средних объемов. |
| Производственная скорость | Быстро после установки | Замедлять | Средняя |
| Качество отделки | Высокий | Зависит | Высокий |
Каковы преимущества литья под давлением?
Литье под давлением известно своей эффективностью в массовом производстве. Он позволяет создавать большое количество деталей с постоянным качеством и точностью, что делает его идеальным для крупномасштабного производства.
Этот процесс также обеспечивает высокую универсальность в дизайне и выборе материалов. Он способен создавать сложные формы, которые могут быть сложными или дорогостоящими при использовании других методов производства.
Преимущества
- Высокая эффективность в массовом производстве
- Стабильное качество идентичных деталей
- Возможность изготовления сложных форм.
- Широкий ассортимент формовочных материалов
- Низкая стоимость для крупных производственных партий
- Сокращение отходов по сравнению с традиционным производством
Каковы области применения литья под давлением?
Универсальность литья под давлением делает его основным продуктом в различных отраслях промышленности. От автомобилестроения до потребительских товаров, его применение обширно благодаря способности производить детали различной конструкции и сложности. В медицинской сфере литье под давлением используется для создания стерильных одноразовых изделий, а в автомобильной промышленности оно необходимо для производства прочных и высокоточных деталей.
Таблица: Области применения литья под давлением
| Промышленность | Области применения |
| Автомобильная | Панели приборов, бамперы, панели салона |
| Потребительские товары | Игрушки, предметы быта, контейнеры |
| Мед | Шприцы, компоненты медицинского оборудования |
| Электроника | Чехлы для смартфонов, пультов дистанционного управления |
| Аэрокосмическая индустрия | Компоненты кабины, элементы конструкции |
Попробуйте Пролеан прямо сейчас!
Услуги литья под давлением в Китае
Китайские услуги по литью под давлением известны своей экономичностью и крупномасштабными производственными возможностями для различных отраслей промышленности по всему миру. Китайские службы литья под давлением могут справиться с быстрым производственным циклом и выполнением больших объемов заказов.
Услуги Boda по литью под давлением: от создания формы до отделки поверхности
Мы предлагаем комплексный услуги литья под давлением, гарантируя качество от создания формы до окончательной отделки поверхности.
Наши услуги включают в себя:
- Разработка и изготовление пресс-форм по индивидуальному заказу
- Прецизионное литье пластмасс и металлов под давлением.
- Расширенные меры контроля качества
- Операции после формования, такие как покраска и полировка.
- Быстрое прототипирование для проверки проекта
- Крупномасштабное производство для выполнения больших объемов заказов.
Прочитайте больше:
- Ворота для литья под давлением: экспертные мнения о проектировании и производстве
Подведение итогов
Литье под давлением — это революционная технология в современном производстве, обеспечивающая точность и эффективность производства разнообразных деталей. Различные металлические и пластиковые детали имеют решающее значение для различных отраслей промышленности и применений. Этапы зажима, впрыска, охлаждения и выброса позволяют массово производить сложные конструкции с постоянным качеством. Он не ограничивается только стандартными процессами, но также включает в себя специализированные формы, такие как тонкостенная, жидкая силиконовая резина и формование с помощью газа.
Часто задаваемые вопросы (FAQ)
Каковы основные преимущества литья под давлением?
Литье под давлением обеспечивает экономически эффективное массовое производство, стабильное качество деталей и возможность создания сложных форм с высокой точностью.
Как дизайн влияет на процесс литья под давлением?
Конструкция пресс-формы для литья под давлением определяет сложность формы, выбор материала и эффективность производства, напрямую влияя на качество детали.
Как развитие технологий влияет на литье под давлением?
Технологические достижения приводят к более точному контролю, сокращению отходов и возможности формовать сложные конструкции. Инновации, такие как 3D-печать для изготовления форм, также упрощают этот процесс.
Каковы затраты на запуск проекта литья под давлением?
Первоначальная стоимость литья под давлением включает проектирование и изготовление пресс-формы, а также выбор материала и сложность детали. Массовое производство снижает стоимость каждой детали.
Что такое зазор при литье под давлением?
Вылет проявляется в виде серебряных полос или брызг на поверхности отлитой детали, обычно вызванных влажностью материала или чрезмерной скоростью впрыска.
Что такое литье под давлением 2k?
Двухкомпонентное литье под давлением позволяет комбинировать два разных материала или цвета в одном процессе формования, что позволяет изготавливать сложные литые детали.