
«Проволочная электроэрозионная обработка использует электрически заряженную проволоку для идеальной формы высокодетализированных деталей с предельной точностью. Этот метод является исключительным для высокопрочных материалов и жестких допусков».
Электроэрозионная обработка (ЭЭО) — это процесс микрообработки, при котором электрические искры вызывают эрозию материала заготовки. Этот процесс наиболее известен как искровая обработка, поскольку искры образуются между двумя электродами во время резки и формовки металла. виды электроэрозионной обработки Электроэрозионная обработка проволокой называется проволочной электроэрозионной обработкой (ЭЭО), при которой в качестве электрода для резки металла используется тонкая металлическая проволока, обычно из латуни или меди. Как правило, проволока используется в виде спирали, а ее диаметр может варьироваться от 0.004 дюйма до 0.10 мм и 0.30 мм. Она непрерывно подается между двумя катушками для пополнения активной части, чтобы предотвратить ее быстрый износ. Для проведения электричества и предотвращения образования ржавчины используется деионизированная вода. Поскольку проволока движется по заданной траектории, это обеспечивает высокоточную контурную обработку или резку заготовки.
Компоненты электроэрозионного станка
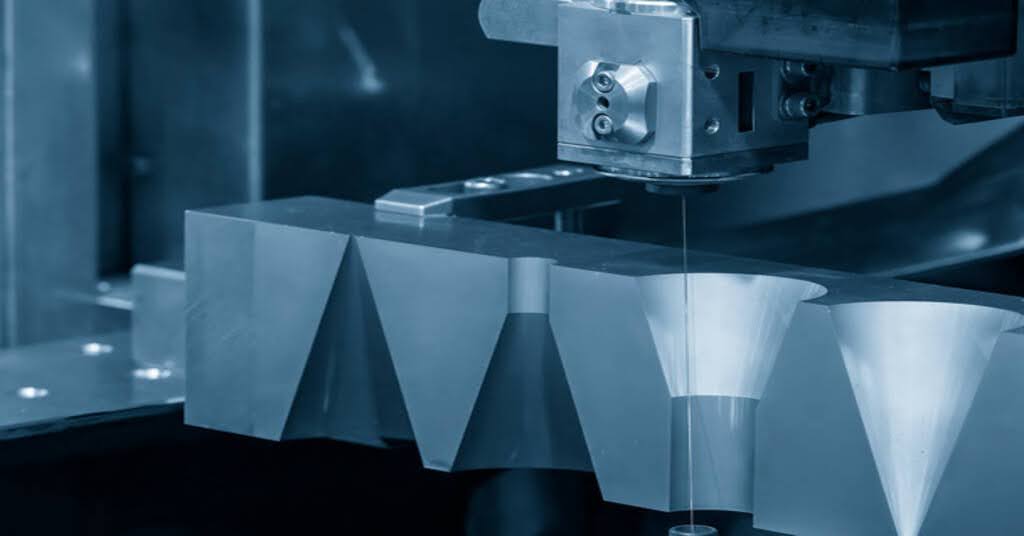
Электроэрозионная обработка проволоки
Провод технология edm состоит из различных частей, которые позволяют машине точно резать материалы. Ниже приведены критические компоненты машины:
- Инструменты с ЧПУ
Инструменты с ЧПУ обычно используются для управления всем процессом обработки EDM. Эти инструменты определяют поток того, как будет направляться проволока для резки. Тип используемых инструментов с ЧПУ обратно пропорционален времени обработки, и допуск погрешности становится существенной проблемой.
- Электропитание
Блок питания обычно генерирует электрические импульсы напряжением от 100 В до 300 В как для проволочного электрода, так и для заготовки. Он контролирует частоту и величину электрических импульсов для улучшения их контакта.
- Проволочные электроды
Проволока — это электрод, который производит электрический разряд, необходимый для обработки. Диаметр проволоки обычно варьируется от 0 до 05 мм, и это зависит от формы и толщины обрабатываемой детали. Распространенные типы используемых проволок включают:
- Латунная проволока: Эти медно-цинковые сплавы в основном предпочтительны для электропроводности и называются латунными проводами. Скорость резки проволоки увеличивается с увеличением содержания цинка, но ее необходимо контролировать, поскольку высокое содержание цинка снижает коррозионную стойкость.
- Оцинкованные провода: Эти проволоки имеют внешний слой цинка или оксида цинка, что увеличивает скорость обработки.
- Провода, подвергнутые диффузионному отжигу: Эти проволоки производятся, когда доля цинка составляет более 40%. Это также применимо к массовому производству, поскольку это улучшает характеристики обработки проволоки на различных материалах.
- Диэлектрическая среда
В процессе электроэрозионной обработки проволокой в баке находится диэлектрическая жидкость, обычно деионизированная вода. Она также предотвращает образование отложений на проволочном электроде и охлаждает процесс, придавая заготовке гладкую поверхность.
- Электроды
В электроэрозионном станке проволока действует как катод, а заготовка действует как анод, где электродами электроэрозионного станка являются проволока и заготовка. Серводвигатель регулирует проволочный электрод так, чтобы он не касался заготовки, и обеспечивает хорошее качество обработки.
Попробуйте Пролеан прямо сейчас!
Что такое электроэрозионная резка проволокой и как она работает?
В процесс электроэрозионной обработки проволоки, материал точно режется и удаляется из заготовки путем создания электрических разрядов между тонким проволочным электродом и проводящим материалом. Давайте разделим процесс на несколько этапов;
Процесс удаления материала:
Электроэрозионная резка проволоки использует электрические искры в виде тонкого проволочного электрода и проводящего материала для удаления материала с заготовки. Искры изнашивают материал, поэтому эта технология подходит для жестких и проводящих материалов.
Диэлектрическая жидкость
В процессе электроэрозионной резки используется непроводящая жидкость, известная как диэлектрик. Эта жидкость помогает изолировать проволоку от заготовки, чтобы она не соприкасалась с ней, а также помогает удалять мусор, обеспечивая плавный и непрерывный процесс резки.
Начало процесса
Электроэрозионная обработка проволоки начинается с создания небольшого отверстия или прорези в заготовке с края. Проволока не касается материала; операция использует электрические искры для формирования заготовки.
Движение и сужение проволоки
Проволоку EDM можно подавать в любом направлении во время операции, что позволяет создавать конусы или разную толщину на разных поверхностях. Такая гибкость необходима для обеспечения точности изготовления сложных деталей.
Нарезка и снятие жира
Электроэрозионная резка проволокой может быть одно- или двухпроходной, в зависимости от типа прохода. Первый проход является черновым проходом, а второй — чистовым проходом. Проволока обычно размещает материал за один проход и удаляет лишнюю часть. Снятие зачистки помогает установить окончательные размеры и контуры и выровнять поверхность.
Электрические разряды и ионизация
Используются низковольтные импульсные электрические разряды между отрицательным проволочным электродом и положительной заготовкой. Это приводит к движению электронов, создавая электрический ток, который ионизирует деионизированную воду, создавая плазменный канал для резки.
Производство тепла
Электрический ток создает температуру около 10,000 XNUMX°C, расплавляет и испаряет материал, соприкасающийся с проводом. Затем диэлектрическая жидкость смывает расплавленный материал, оставляя чистый разрез по материалу.
Точность и допуски
Из-за чувствительности процесса более низкие скорости и увеличение мощности могут привести к ошибке до +/-0.0002 дюйма. Резка может быть более точной при более высоких скоростях, с допусками около +/- 0.001 дюйма.
Относится к: Электроэрозионная обработка: основное руководство для начинающих
Электроэрозионная обработка против электроэрозионной обработки проволокой
электроэрозионная обработка и отрезать проволоку являются нетрадиционными процессами обработки, но они работают по-разному и используются по-разному.
EDM работает с помощью электрода-инструмента, обычно из меди или графита, который используется для резки материала с заготовки для формирования трехмерных полостей. Затем электрод обрезается до конечного продукта, и выполняются другие обычные процессы резки и формовки. В процессе EDM искровой электрод также работает пульсирующим образом, что помогает охлаждать и очищать рабочую зону от мусора. Таким образом, точность EDM в основном зависит от точности электрода, который должен быть обработан. Сильная сторона этого метода заключается в производстве сложных форм в формах и литьевых инструментах, и он подходит для предварительно закаленных материалов. Эта возможность помогает минимизировать последующую обработку и затраты, а также предотвращает деформацию закаленных инструментов.
Электроэрозионный вырезной станок использует тонкую и непрерывно подаваемую проволоку в качестве электрода и подходит для двухмерной резки. Обычный EDM идеально подходит для создания 3D-полости, в то время как Wire-Cut EDM идеально подходит для создания 2D-профилей. Он широко используется для изготовления экструзионных инструментов и комплектов пуансонов/матриц. Этот процесс наиболее полезен там, где требуется высокий уровень точности, как в аэрокосмической или военной промышленности, и он также может хорошо работать на жестких материалах с высокой точностью.
Таблица: Сравнительный анализ проволочной резки и электроэрозионной обработки
| Аспект | Проволока EDM | EDM |
| Используемый инструмент | Использует тонкий проволочный электрод (диаметр 0.010 дюйма). | Используются твердые электроды-инструменты (например, графитовые, медные). |
| Зазор между инструментом и заготовкой | Сервосистема поддерживает искровой зазор между тонкой проволокой и электродом от 0.01 до 0.5 мм. | Тонкий зазор 0.025 мм поддерживается сервосистемой. |
| Метод резки | Обеспечивает резку за счет эрозии проволоки в многоосных плоскостях. | Обеспечивает резку за счет искровой эрозии. |
| Совместимые материалы | Подходит для высокопроводящих и твердых материалов различной толщины. | В первую очередь подходит для металлов относительной толщиной до 44 мм или (1 ½) дюйма. |
| Уровни точности | Обеспечивает высокую точность благодаря многожильному проводу толщиной до 0.004 дюйма. | Обычно хорошо подходит для более жестких разрезов. |
| скорость резания | Как правило, работает в более медленном режиме из-за скорости подачи проволоки, составляющей 21 мм²/мин. | Работает на более высоких скоростях резки. |
| Установка | Это может потребовать дополнительных сложностей при настройке из-за заправки проволоки. | Обычно требуется более простой процесс настройки. |
Проволока EDM против Sinker EDM
В этом разделе будут рассмотрены различия между Sinker EDM и Wire EDM.
Синкер EDM
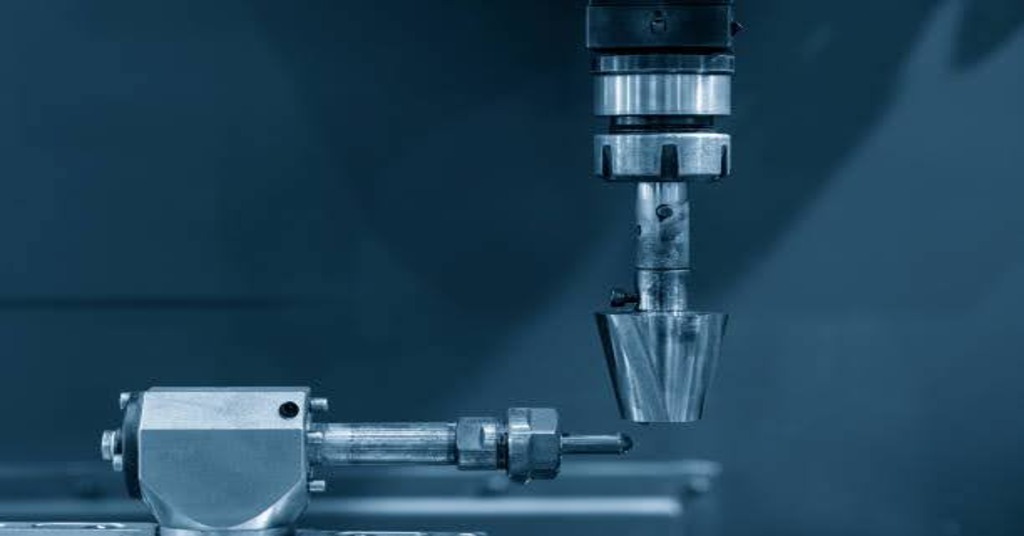
Синкер EDM
Электроэрозионная обработка (ЭЭО) Электроэрозионная обработка (ЭЭО) или электроэрозионная обработка штампом — эффективный процесс изготовления полостей в заготовке. При этом методе используемый инструмент или электрод изготавливается из графита, меди или вольфрама и формируется в позитивной форме полости, которую необходимо изготовить. Затем инструмент медленно опускается в заготовку, удаляя материал для создания полости. В то же время искровой зазор сохраняется постоянным. Электроэрозионная обработка применяется при изготовлении пресс-форм, штампов и компонентов с острыми внутренними углами и глубокими ребрами из твердых материалов, таких как инструментальная сталь. Этот процесс полезен при изготовлении сложных форм, которые невозможно легко получить с помощью обычной обработки.
Проволока EDM
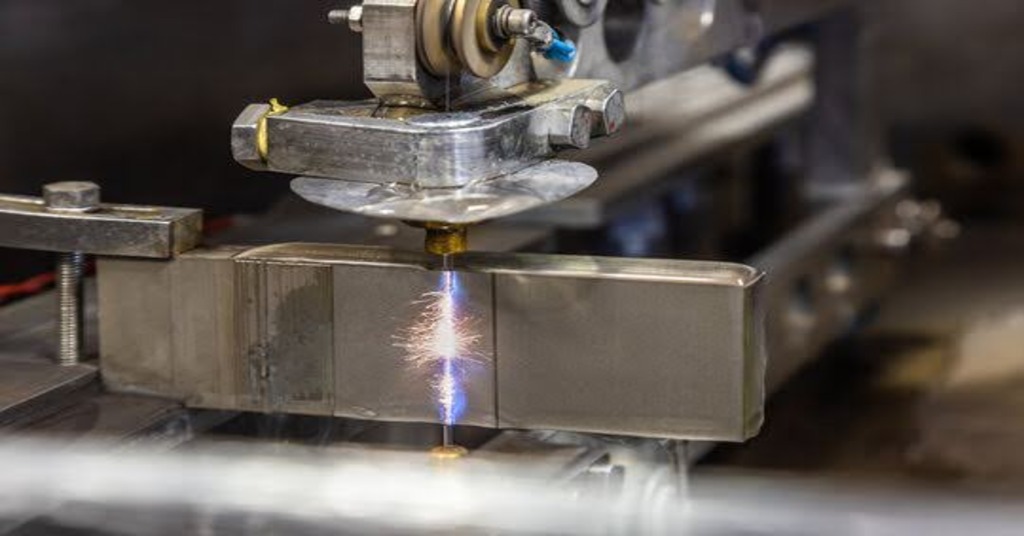
Проволока EDM
Электроэрозионная резка проволокой или Wire Cutting — это процесс, в котором тонкая проволока используется в качестве электрода для резки твердых материалов с высокой точностью. В Sinker EDM формируются полости, но в Wire EDM резка происходит прямо через заготовку. Проволока, как правило, латунная, формируется с помощью управляемых компьютером алмазных направляющих, которые скользят по осям X и Y для формирования заготовки, фактически не соприкасаясь с ней. Диэлектрической жидкостью является деионизированная вода, которая охлаждает процесс и удаляет эродированный материал. Электроэрозионная резка проволокой подходит для изготовления высокоточных деталей, пластин большой толщины и компонентов с высокими требованиями к отделке поверхности, таких как автомобильные и аэрокосмические компоненты, пуансоны и экструзионные матрицы.
Насколько точна электроэрозионная резка?
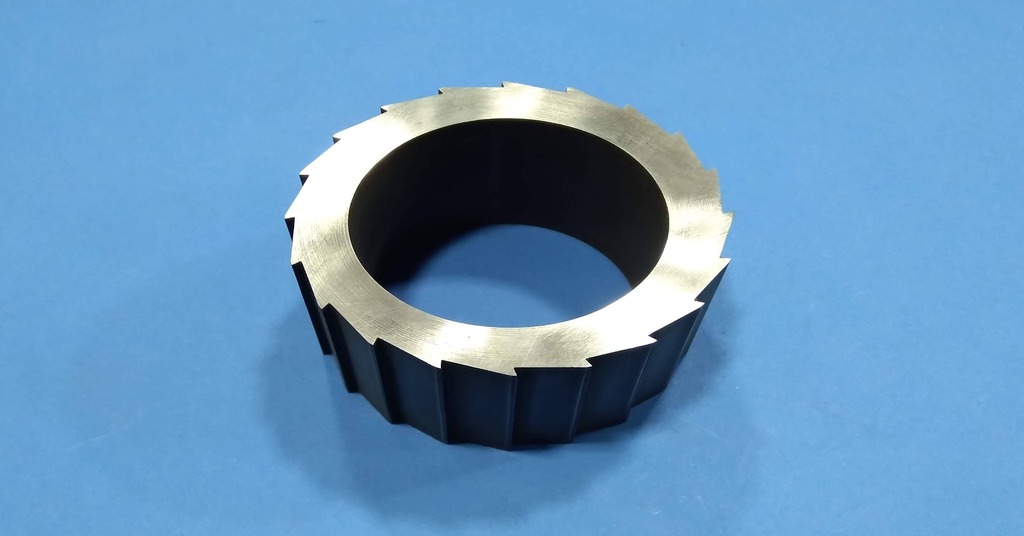
Деталь, обработанная методом электроэрозионной обработки
Электроэрозионные станки Wire EDM являются точными станками и могут работать с точностью до 0.0025 мм. Чистота обработки поверхности составляет 1.5 Ra, особенно при использовании многопроходных методов и определенных параметров. По мере продвижения станка по траектории резки создается непрерывный паз, ширина которого теоретически равна диаметру проволоки плюс удвоенный искровой зазор. Однако на практике он может быть больше из-за искр, образующихся между проволокой и поверхностью заготовки. Точную ширину паза можно получить из формул, предоставленных производителем станка, и ее следует учитывать во время резки проволокой.
Поскольку электроэрозионная обработка проволоки является термическим процессом, существует вероятность наличия зоны термического влияния и слоя переплавки на заготовке. В связи с сохранением качества конечного продукта этот слой переплавки обычно требуется удалять другими вторичными процессами. Однако электроэрозионная обработка проволоки наиболее эффективна, когда форма заготовки сложная, а допуск на размер мал, чего очень трудно достичь с помощью других традиционных методов обработки.
Попробуйте Пролеан прямо сейчас!
Плюсы и минусы электроэрозионной обработки проволоки
Как и любой другой метод, электроэрозионная обработка имеет свои плюсы и минусы. Ниже приведены преимущества и недостатки электроэрозионной обработки проволокой.
Плюсы:
- Электроэрозионная резка проволокой не ограничивается твердыми материалами; ее можно использовать и на относительно более мягких материалах, не искажая их форму, поскольку электроэрозионная резка проволокой не соприкасается с материалом.
- Большинству электроэрозионных станков не требуется повторная заправка проволоки; они являются самозаправляющими, поэтому резку можно продолжить сразу после того, как проволока будет оборвана и повторно заправлена.
- Он также позволяет создавать формы и узоры, которые трудно получить с помощью традиционных методов удаления материала.
- Электроэрозионная проволочная обработка также обеспечивает лучшую чистоту поверхности заготовок, чем многие другие процессы, и отличается высокой точностью.
- В отличие от обычных станков, системы электроэрозионной резки требуют меньшего количества приспособлений, что упрощает их настройку.
Минусы:
- Несмотря на усовершенствованные технологии, такие как ЧПУ и AWT, которые помогли повысить производительность, электроэрозионная обработка проволокой относительно медленнее других методов обработки.
- Эта технология применима только к токопроводящим материалам, поэтому область ее применения ограничена.
- Электроэрозионные станки Wire EDM просты в эксплуатации, но требуют большего внимания, чем другие станки той же категории. Кроме того, стоимость расходных материалов может быть высокой, а для работы на этих станках может потребоваться более квалифицированный персонал.
Какие материалы может резать электроэрозионный проволочно-вырезной станок?
Электроэрозионные вырезные станки очень гибкие, поскольку их можно использовать для создания сложных форм и конструкций на материале заготовки, особенно внутри электропроводящих материалов. Они подходят для твердых и мягких материалов и поэтому применяются в различных областях, включая текстильную, автомобильную и аэрокосмическую промышленность. Вот некоторые распространенные материалы, которые можно резать с помощью электроэрозионного вырезного станка:
алюминий
Алюминий также характеризуется высокой тепло- и электропроводностью. Тем не менее, из-за его присущей мягкости резка алюминия с помощью электроэрозионной резки может быть сложной, поскольку это может привести к образованию липкого состояния на заготовке после обработки.
Титан
Электроэрозионная резка проволокой особенно подходит для резки титана, поскольку этот процесс позволяет справиться с липкостью материала и контролировать образование длинной стружки. В качестве диэлектрической среды используется деионизированная вода, что помогает поддерживать тепло, выделяемое в процессе обработки.
Сталь
Электроэрозионная обработка проволоки обычно применяется для стали, что более подходит, чем обработка на станках с ЧПУ. Однако из-за высоких температур, используемых в этом процессе, необходимо принять дополнительные меры для повышения его эффективности.
Латунь
Латунь, высокопрочный материал, относительно легко режется с помощью электроэрозионной резки. Однако, поскольку латунь мягче, скорость резки следует снизить, чтобы избежать проблем, подобных описанной выше.
Graphite
Графит не дружелюбен к большинству обычных режущих инструментов, но дружелюбен к процессу электроэрозионной резки Wire EDM. Проволочный электрод острый, чтобы минимизировать вырывание частиц; таким образом, материал имеет чистое сечение.
Электроэрозионная резка проволокой и традиционная электроэрозионная резка: сравнение
Электроэрозионная вырезная машина представляет собой усовершенствованную версию традиционной электроэрозионной обработки, имеющую схожую концепцию работы, но отличающуюся по нескольким ключевым аспектам:
Электрод
Электроэрозионная резка проволокой использует нагретую проволоку в качестве электрода, в то время как обычные электроды EDM изготавливаются из высокопроводящих материалов, таких как графит или медь. Эти электроды доступны в различных формах и размерах, определяющих качество реза. Например, круглый электрод обеспечивает наилучшую отделку поверхности, за ним следуют квадратные, треугольные и ромбовидные электроды. Обычный электрод EDM создает полость с негативной копией заготовки на поверхности электрода.
Скорость обработки
Традиционная электроэрозионная обработка подразумевает использование электродов различной геометрии; электроды должны быть спроектированы и смоделированы до процесса обработки, что занимает много времени. С другой стороны, проволочная электроэрозионная обработка немедленно готова к использованию после вставки проволоки и, следовательно, подходит для использования в приложениях, которые должны быть завершены как можно скорее.
Точность подачи
Благодаря проволочному электроду, проволочная электроэрозионная резка более точна, чем обычная электроэрозионная резка, делая возможными разрезы в 0.004 дюйма. Такая точность делает проволочную электроэрозионную резку идеальным инструментом для создания более сложных форм, чем обычная электроэрозионная резка для менее подробных разрезов.
Применение электроэрозионной обработки проволоки
Электроэрозионная обработка проволоки широко применяется, поскольку она эффективна на черных и цветных металлах и используется во многих отраслях промышленности. Она может работать как с большими, так и с маленькими деталями, в то время как обычная электроэрозионная обработка больше подходит для более сложных и толстых материалов, поскольку толщина проволоки в электроэрозионной обработке проволоки может быть проблемой. Электроэрозионная обработка проволоки используется практически во всех областях для создания прототипов и мелко- и крупносерийного производства. Ниже приведены краткие описания некоторых основных отраслей, которые извлекают выгоду из этого точного метода обработки.
Автомобильная промышленность:
Автомобильные детали обычно имеют неправильную форму и размер и изготавливаются из твердых материалов. Электроэрозионная резка проволоки используется в этой отрасли, поскольку это не технология, основанная на силе, а проволочный электрод не должен быть прочнее материала, который будет разрезаться. Этот процесс оптимален для создания отверстий, полостей и других элементов на компонентах автомобиля, таких как бамперы, приборные панели и двери.
Медицинская промышленность:
Электроэрозионная обработка проволоки используется в медицинской промышленности, поскольку сложные детали должны изготавливаться с высокой точностью. Эта точность важна во всех отраслях медицины, включая оптометрию и стоматологию. edm медицинский механическая обработка позволяет изготавливать строгие медицинские изделия, включая мелкие детали зубных имплантатов и деталей шприцев, не влияя на прочность металлов.
Аэрокосмическая промышленность:
Электроэрозионная обработка проволоки незаменима в аэрокосмической промышленности, поскольку детали требуют высокой точности и чистоты поверхности. Этот метод в основном используется для резки деталей, которые не выдерживают нагрева и напряжения, что характерно для обычной обработки. Электроэрозионная обработка проволоки применяется в аэрокосмической промышленности для производства таких изделий, как двигатели, лопатки турбин и детали шасси с высокой надежностью и точностью.
Инструментальная промышленность и производство штампов
Изготовление нестандартных инструментов и штампов является центральным элементом создания многих промышленных изделий. Например, литье под давлением, ковка, литье под давлением, вырубка, экструзия и все другие виды штампов обычно выполняются с помощью электроэрозионной обработки проволокой. Причина в том, что полости инструментов и штампов сложны в проектировании и, как правило, требуют сложных элементов. Таким образом, электроэрозионная обработка проволокой помогает воспроизводить тонкостенные модели инструментов и штампов.
Электронная промышленность
Процесс электроэрозионной обработки проволоки играет важную роль в производстве электронных приборов. Он производит плотно прилегающие отверстия в печатных платах (PCB) и микроэлектронике, полупроводниковых деталях и разъемах. Кроме того, в настоящее время электронные отрасли быстро растут. Солнечные панели являются одним из ярких примеров их появления. В результате, благодаря электроэрозионному станку, в этом аспекте создаются микрочипы для солнечных инверторов.
Как работает электроэрозионная обработка малых отверстий?
сверление отверстий электроэрозионным электроэрозионным станком является подкатегорией технологии EDM. Этот метод использует небольшой трубчатый электрод, который может измерять допуск 0.010″. Используемые электроды имеют цилиндрическую форму с диаметром от 0.25 мм до 0.3 мм и вращаются на шпинделе, подобном сверлу обычной дрели. Также называемый сверлом EDM, этот электрод заряжается электричеством с помощью сервоуправляемого генератора, который генерирует искры.
Диэлектрическая жидкость на водной основе циркулирует через вращающийся электрод и вокруг него во время обработки EDM-сверлением отверстий. Эта жидкость обеспечивает контролируемую среду, в которой крошечные искры могут быстро передаваться от электрода к заготовке. Когда искры ударяются о заготовку, они вызывают износ поверхности и образование небольших карманов. Постепенно миллионы таких небольших карманов объединяются, образуя небольшие точные отверстия, необходимые в конструкции.
Диаметр электрода и настройки мощности хорошо контролируют размер отверстия, обеспечивая высокую точность. Коды CNC ISO определяют точное положение и глубину каждого отверстия, тем самым исключая ошибки оператора.
Электроэрозионные станки на Пролеан Тех Платформа оснащена автоматическими сменщиками электродов, которые позволяют производить непрерывную обработку и повышают эффективность и точность. Свяжитесь с нами сейчас, чтобы узнать больше о наших провод услуги электроэрозионной обработки и запросите цитату.