- 关注
- 关注
- 关注
- 关注
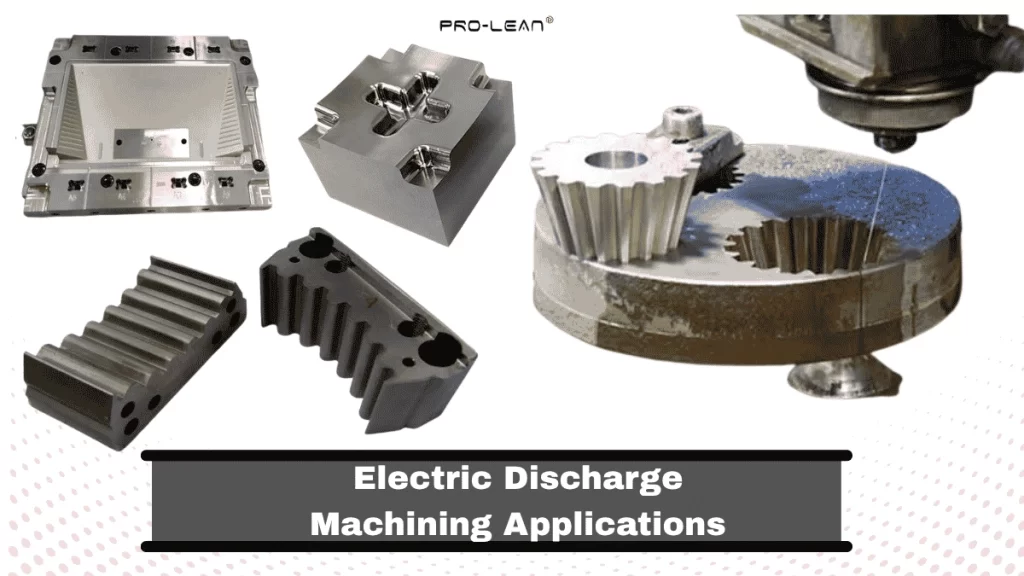
电火花加工应用
放电加工 电火花加工 (EDM) 是一种利用介电介质中可控放电对导电材料进行切割、成型和微钻孔的加工方法。当传统切割方法受限于高硬度和复杂几何形状时,EDM 便成为理想之选。EDM 通过可控放电去除材料,能够加工硬化材料和精细结构。模具、燃油喷射器、精密齿轮、外科手术器械和涡轮叶片都是常见的 EDM 应用领域。
电火花加工用于切割 深孔、空腔、尖角、弧形孔、槽、肋和各种微小特征 一些用传统数控加工工艺难以甚至无法制造的部件,因此在各行业的精密加工领域得到了广泛应用,能够加工复杂零件、实现严格的公差控制、获得精细的表面光洁度以及对硬化金属进行成型。
接下来的章节将详细介绍电火花加工的应用、工艺机理,以及如何将这项技术应用于您的项目中。
电火花加工:这种非接触式加工是如何工作的?
电火花加工在制造中的应用
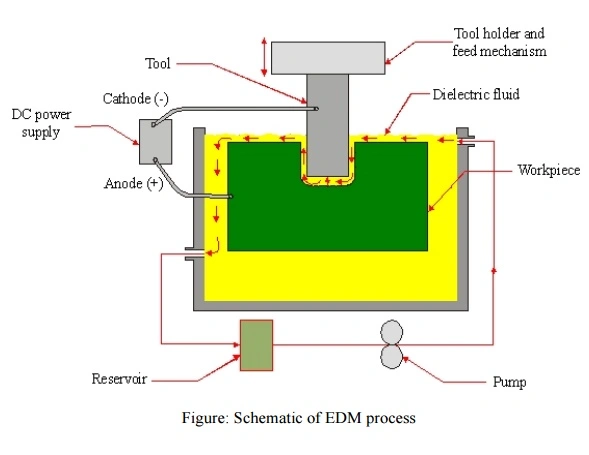
电火花加工 (EDM) 是一种非常规的减材制造工艺,它利用工具(电极/线)在介电介质中产生可控电火花,从导电工件上去除材料。这意味着电极与工件之间没有直接接触。与传统切削相比,它对工件硬度的敏感性要低得多,但加工性能仍然取决于电性能、热性能、材料成分、冲洗以及工艺参数。
当电流通过电极时,电极与工件之间会形成间隙,并产生极高的热量(等离子体),从而熔化并侵蚀材料。放电等离子体通道的温度可以达到…… 〜20,000°摄氏度 甚至更高。这种高温也带来了 放电安全 关注。
让我们来看看电火花加工过程中涉及的组成部分。
- 脉冲发生器: 它控制电压/电流脉冲的时序和形状
- 电极: 用作工具,其形状为空腔的倒置形状或连续的金属丝。
- 伺服进给和间隙控制系统: 这些组件分析间隙电压反馈并重新定位电极。
- 介电流体: 介质层最初起到绝缘电极间隙的作用;在足够强的电场作用下,它会电离并形成导电的等离子通道。它还能冷却加工区域并冲走侵蚀产生的碎屑。
- 水泵和过滤器: 这些装置用于重复利用介电液,并在将介电液送回系统之前去除其中的杂质。
电火花加工中是如何产生电火花的?
当电极接近工件时,脉冲电源会提高狭窄间隙两端的电位差。电场使介电液体电离。从阴极发射的电子加速穿过间隙,并与中性介电分子碰撞,从而失去电子和离子。一旦离子/电子密度足够高,间隙就会导电,形成一个狭窄的等离子通道,称为“火花”。
电火花加工的类型
电火花加工主要分为沉头电火花加工、线切割电火花加工、钻孔电火花加工和小孔钻孔电火花加工等类型。
电火花成型或沉头电火花加工
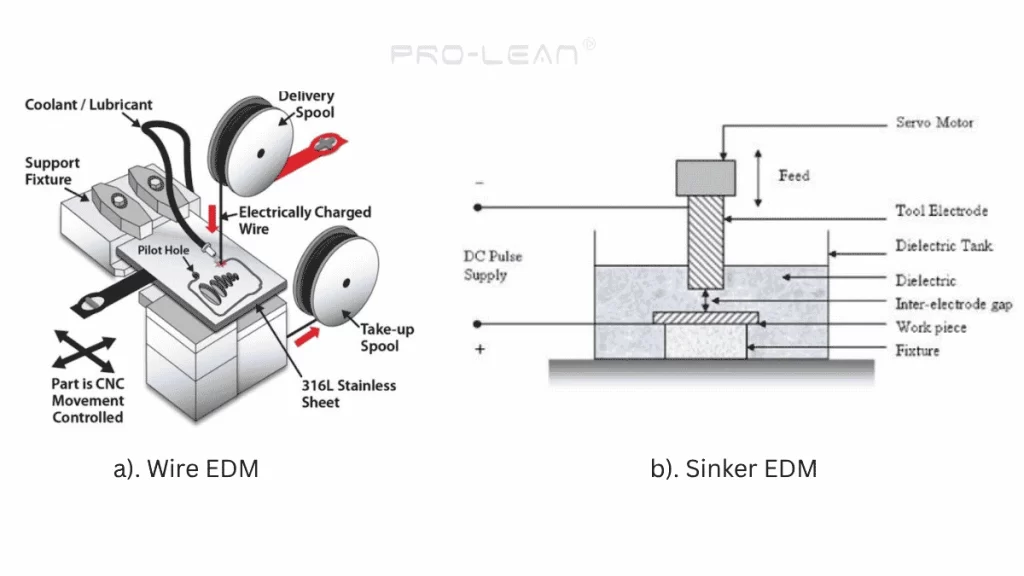
线切割放电加工机与沉降片放电加工机
沉头电火花加工法使用与所需形状/特征完美匹配的铜或石墨电极,该电极会沉入工件中。这意味着,首先需要一个具有特定形状的定制电极。
当电极插入工件时,便会产生负向几何形状。冲头将电极推入浸没在介电液中的工件中。
适合的应用: 模具、模塑件和工业零件中的轮廓、型腔、盲孔特征、复杂 3D 形状。
线切割加工
顾名思义,线切割放电加工使用连续移动的“ 丝状电极 由铜、黄铜或镀锌黄铜制成。将线状电极送入材料中,根据 CAD 模型切割出复杂的轮廓和形状。
适合的应用: 冲压模具、齿轮和挤压模具的轮廓加工和成型。
电火花钻孔
这种电火花加工方法用于制造狭窄而深的孔。空心管状电极穿透工件,同时输送电火花溶液以去除被腐蚀的材料。
适合的应用: 燃油喷射器、散热器、皮下注射管组件、内窥镜组件等。
小孔电火花加工
小孔电火花加工(或称快速孔电火花加工)是指利用空心管状电极在导电材料上蚀刻出小而深宽比的孔。它可以加工直径小于0.3毫米的孔,同时保持长径比(L/D)达到15:1或更高。而专门的微细电火花加工(micro-EDM)则可以加工直径小于0.1毫米、长径比大于30:1的孔。
适合的应用: 药物输送系统、硅晶片、带有微型喷嘴的燃油喷射器和光学狭缝。
接下来,我们逐一探讨电火花加工在各个行业的应用。
电火花加工在医疗器械制造中的应用
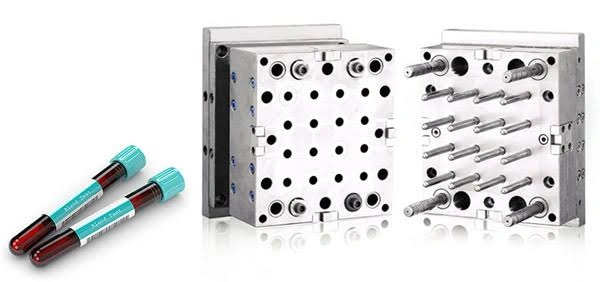
EDM医疗应用
医疗器械制造需要微加工和极高的精度,因为它直接影响诊断准确性、患者健康和定制解决方案。因此,电火花加工技术被广泛应用于各种医疗器械制造领域,从患者定制的植入物到诊断设备组件和手术器械。
电火花加工 (EDM) 适用于钛合金、不锈钢和钴铬合金等完全硬化且具有生物相容性的材料。它能够切割锐角并加工出微米级特征(例如宽度约为 0.1 毫米的槽、深度大于 150 毫米的孔等),这对于医疗器械制造至关重要。
应用实例:
- 钛合金心血管支架 316L 不锈钢和镍钛诺。
- 表面纹理化的髋关节和膝关节植入物
- 具有锋利切割刃和复杂外形的手术刀片、套管和镊子
- 牙种植体
- 带有微孔的药物输送装置( ⌀ < 0.3毫米)
- 骨板
具体案例示例:
电火花加工制造商 使用 用于电火花成型加工的模具沉孔法 植入式装置(心血管支架,AISI 316L)。施加最佳脉冲电流 1.5 A/45 µs [ 1 这样可以确保达到所需的重铸厚度、凹坑尺寸和表面光洁度。
电火花加工在汽车行业的应用
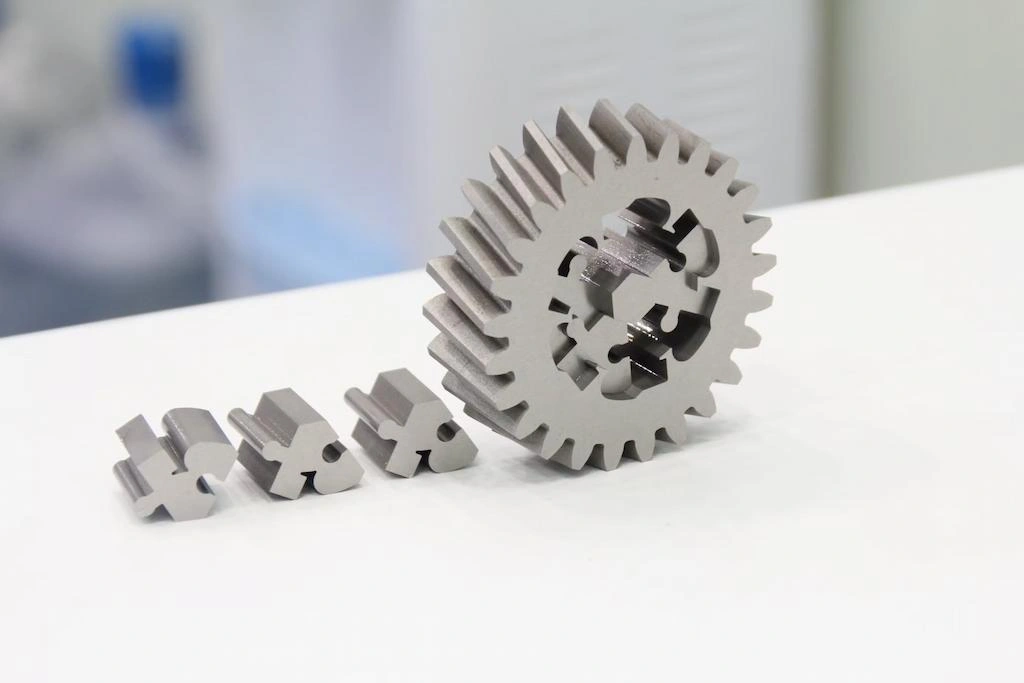
汽车用电火花加工齿轮
电火花加工工艺在汽车行业中应用广泛,既可用于制造具有关键和微小特征的零部件,也可用于制造大批量生产汽车零部件的模具。例如,燃油喷射器上的微孔钻孔和仪表板注塑模具。
变速箱部件、气门导管、喷嘴环及类似零件需要极高的精度和精细的细节加工,而数控铣削和钻孔难以实现这些要求。因此,电火花加工(EDM)被用来满足这些要求。
- 燃油喷射器喷嘴上的喷孔具有高纵横比
- 喷油器针阀和阀座具有严格的密封公差
- 螺旋齿轮和锥齿轮齿腔
- 涡轮增压器部件间隙精细
- 电连接器和微动开关
- 车身面板冲压模具
- 结构铝型材挤压模具
- 用于汽车塑料部件的注塑模具
上个月,我们收到了一份“ 柴油喷射器喷嘴原型 该设计方案通过我们的在线平台完成。孔径小于140微米,出口需要比入口更宽,以便将燃料分散成扇形喷雾。我们的工程师采用激光导向孔钻孔,然后进行电火花加工小孔钻孔。客户表示,在初始测试阶段,这有助于将燃油效率提高约1.2%。
立即尝试 Boda!
电火花加工在模具工具中的应用
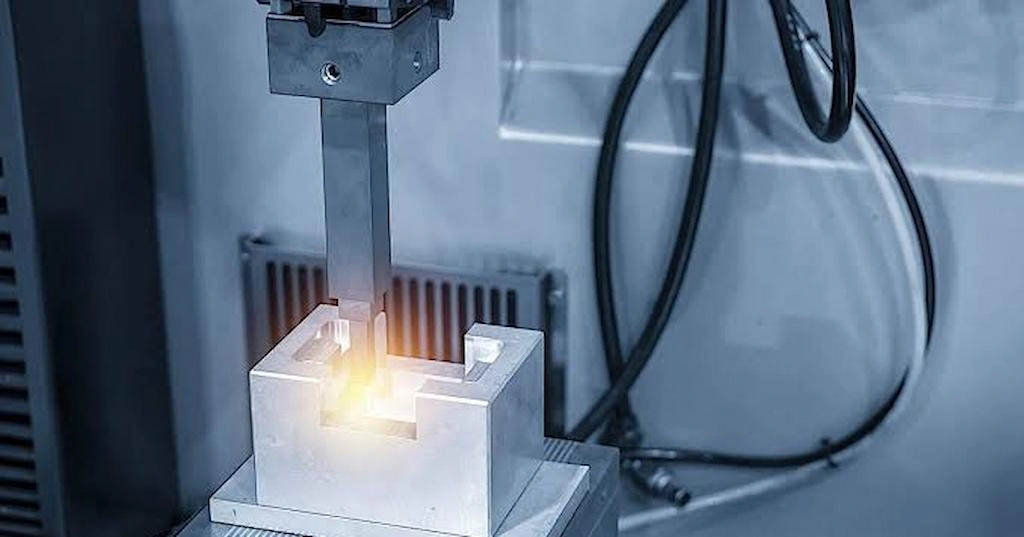
电火花加工模具
此 放电加工工艺 该设备在模具、工具和夹具的制造中有着广泛的应用。这是因为它具备复杂轮廓加工、微加工、硬化材料加工、深腔和通道加工以及尺寸精度高等能力。
电火花加工(EDM)不像传统机械加工那样需要切削力,而是利用火花放电去除工件材料。因此,它可以直接加工易碎的薄壁截面、长型腔、窄槽以及其他具有微细加工特征的工件。此外,D2、H13和硬质合金等刀具材料也可以直接用电极或焊丝进行加工。
沉子电火花加工服务 定位精度约为±0.025毫米 以及良好的成品质量 0.1 表面粗糙度Ra可达微米级(使用专用机器甚至可以更低)。它们可以在模具上精确地开孔,用于顶出、排气和冷却。
- 注塑模具(型芯和型腔)
- 模具上的顶针孔和斜面冷却孔
- 锻模中的3D压痕腔
- 钣金成型模具(级进模和修边模)
- 冲压冲头和模具套装
- 轮胎模具部分的胎面花纹块和细纹沟槽
- 用于后续沉头电火花加工的电火花电极
- 车床和数控铣床的定制夹具。
- 通止规和轮廓规
- 量规嵌件和检验模板
电火花加工在航空航天行业的应用
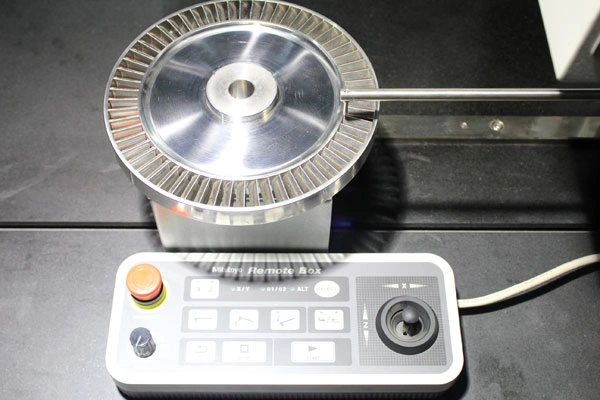
航空航天电火花加工
电火花加工 (EDM) 可使用硬质、耐热、高性能金属和合金等材料生产各种航空航天部件,例如: Ti-6Al-4V、Ti-17、铬镍铁合金、钨和 Waspaloy 电火花加工用于涡轮机冷却通道、蜂窝密封件和复杂的发动机几何形状的加工。
电火花加工在航空航天部件制造中可保持微米级的公差,最大限度地减少热影响区,并消除加工硬化风险,这对于精度和飞机安全至关重要。
此外,EDM符合航空航天制造的安全和质量标准,包括 AS9100, SAE AS7116/3 和 MIL-STD-2175 .
- 涡轮叶片上的小而深的斜孔
- 涡轮盘上的杉树状槽型
- 喷气发动机机壳中的蜂窝密封件
- 燃油喷嘴旋流器
- 复杂薄壁翼型
- 起落架部件的结构截面和复杂轮廓
- 液压执行器
- 阀门组件
- 卫星天线钛合金支架和安装座
电火花加工在电子和半导体领域的应用
在电子和半导体行业,随着碳化硅和氮化镓等硬质材料的应用日益广泛,对微型元件的需求也随之增长。电火花加工 (EDM) 可以加工重掺杂的碳化硅和氮化镓。微动开关、连接器、传感器外壳、测试插座和探针卡等都是应用电火花加工的典型例子。
由于电火花加工不涉及剪切切割,因此能够保持半导体元件脆弱的微连接器几何形状。因此,这种无毛刺加工方式可以实现小间距电子元件的成型。
- 细间距微型连接器组件
- 半导体工艺设备夹具
- 探针卡测试针
- 晶圆测试部件/晶圆切片
- MEMS和喷墨打印头
- IC测试插座
- 溅射靶材
电火花加工在国防制造中的应用
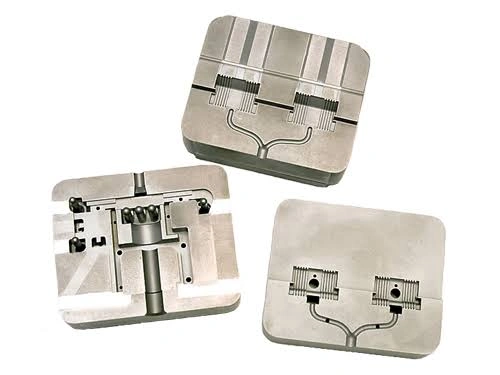
电子学中的电火花加工应用
在国防装备和零部件的制造中,精度和细节至关重要,因此电火花加工 (EDM) 被用于生产导弹系统、雷达、武器和军用飞机的零部件。此外,EDM 也是精密加工能够承受极端压力和高温的高性能合金的理想选择。
电火花加工在国防部件制造中备受重视的关键原因有:能够对硬化的航空航天合金进行成型和轮廓加工,切削力接近于零,表面完整性良好,尺寸精度高,以及能够钻小孔。
- 航空电子设备外壳和精密连接器组件
- 陀螺仪柔性结构
- 航天推进级硬件
- 航空发动机喷嘴导向叶片
- 导弹制导部件
- 精密卫星部件
电火花加工在硬质材料加工中的应用
如前所述,电火花加工可以切割、成型和钻孔坚硬的、经过热处理的材料(例如……)。 钴结合碳化钨,硬度约为 70 HRC );基本要求是工件具有导电性。
传统的数控加工工艺,例如铣削,采用剪切切削方式,因此由于刀具磨损过快,难以加工硬质材料。但电火花加工(EDM)则不然,它利用可控电火花去除材料。与铣削或钻孔的刀具行程限制不同,电火花加工使用电极/导线,可以精确地钻出长而深的孔。
让我们来看一些可以在电火花加工过程中使用的硬质金属/合金。
材料种类
硬度(约 HRC)
应用领域
AISI H13 工具钢
45-55
模具、嵌件、复杂型腔
D2工具钢
55-62
冲头、模具、轮廓
M2高速钢
60-65
切削刀具和模具
马氏体时效钢(例如,M300)
50-55
薄型柔性结构和航空航天部件
Inconel 718
35-50
涡轮部件
镍基高温合金
30–50 +
涡轮叶片/导叶
钛合金(Ti-6Al-4V)
30-40
航空航天/国防部件
硬质合金(WC-Co)
> 70
模具、冲头和工具
电火花加工服务 基于您的CAD设计
在Boda,我们擅长加工零件上细小、复杂和精细的特征,并能保证严格的公差。 低至±0.004毫米 我们可以加工 30 多种坚硬难加工的材料,包括工具钢、淬硬钢、钛合金、因科镍合金和碳化物。
我们工厂有 线切割放电加工、电火花成型放电加工、电火花钻孔放电加工和微型放电加工 可用于定制模具生产和各种工业零部件生产的设备。 我们的EDM服务还可以提供 混合的方法 如果工件可以通过铣削、车削、钻孔或其他方法进行加工,我们会将其与电火花加工 (EDM) 相结合。数控加工能够快速去除大量材料并加工易于加工的几何形状。然后,对于坚硬、复杂、微小、深或对力敏感的特征,则使用电火花加工。
至 获取报价 对于您的电火花加工设计,请上传您的CAD文件并详细说明您的要求。我们的工程师将审核您的设计,并提供包含DFM反馈的估价。
电火花加工应用
放电加工 电火花加工 (EDM) 是一种利用介电介质中可控放电对导电材料进行切割、成型和微钻孔的加工方法。当传统切割方法受限于高硬度和复杂几何形状时,EDM 便成为理想之选。EDM 通过可控放电去除材料,能够加工硬化材料和精细结构。模具、燃油喷射器、精密齿轮、外科手术器械和涡轮叶片都是常见的 EDM 应用领域。
电火花加工用于切割 深孔、空腔、尖角、弧形孔、槽、肋和各种微小特征 一些用传统数控加工工艺难以甚至无法制造的部件,因此在各行业的精密加工领域得到了广泛应用,能够加工复杂零件、实现严格的公差控制、获得精细的表面光洁度以及对硬化金属进行成型。
接下来的章节将详细介绍电火花加工的应用、工艺机理,以及如何将这项技术应用于您的项目中。
电火花加工:这种非接触式加工是如何工作的?
电火花加工在制造中的应用
电火花加工 (EDM) 是一种非常规的减材制造工艺,它利用工具(电极/线)在介电介质中产生可控电火花,从导电工件上去除材料。这意味着电极与工件之间没有直接接触。与传统切削相比,它对工件硬度的敏感性要低得多,但加工性能仍然取决于电性能、热性能、材料成分、冲洗以及工艺参数。
当电流通过电极时,电极与工件之间会形成间隙,并产生极高的热量(等离子体),从而熔化并侵蚀材料。放电等离子体通道的温度可以达到…… 〜20,000°摄氏度 甚至更高。这种高温也带来了 放电安全 关注。
让我们来看看电火花加工过程中涉及的组成部分。
- 脉冲发生器: 它控制电压/电流脉冲的时序和形状
- 电极: 用作工具,其形状为空腔的倒置形状或连续的金属丝。
- 伺服进给和间隙控制系统: 这些组件分析间隙电压反馈并重新定位电极。
- 介电流体: 介质层最初起到绝缘电极间隙的作用;在足够强的电场作用下,它会电离并形成导电的等离子通道。它还能冷却加工区域并冲走侵蚀产生的碎屑。
- 水泵和过滤器: 这些装置用于重复利用介电液,并在将介电液送回系统之前去除其中的杂质。
电火花加工中是如何产生电火花的?
当电极接近工件时,脉冲电源会提高狭窄间隙两端的电位差。电场使介电液体电离。从阴极发射的电子加速穿过间隙,并与中性介电分子碰撞,从而失去电子和离子。一旦离子/电子密度足够高,间隙就会导电,形成一个狭窄的等离子通道,称为“火花”。
电火花加工的类型
电火花加工主要分为沉头电火花加工、线切割电火花加工、钻孔电火花加工和小孔钻孔电火花加工等类型。
电火花成型或沉头电火花加工
线切割放电加工机与沉降片放电加工机
沉头电火花加工法使用与所需形状/特征完美匹配的铜或石墨电极,该电极会沉入工件中。这意味着,首先需要一个具有特定形状的定制电极。
当电极插入工件时,便会产生负向几何形状。冲头将电极推入浸没在介电液中的工件中。
适合的应用: 模具、模塑件和工业零件中的轮廓、型腔、盲孔特征、复杂 3D 形状。
线切割加工
顾名思义,线切割放电加工使用连续移动的“ 丝状电极 由铜、黄铜或镀锌黄铜制成。将线状电极送入材料中,根据 CAD 模型切割出复杂的轮廓和形状。
适合的应用: 冲压模具、齿轮和挤压模具的轮廓加工和成型。
电火花钻孔
这种电火花加工方法用于制造狭窄而深的孔。空心管状电极穿透工件,同时输送电火花溶液以去除被腐蚀的材料。
适合的应用: 燃油喷射器、散热器、皮下注射管组件、内窥镜组件等。
小孔电火花加工
小孔电火花加工(或称快速孔电火花加工)是指利用空心管状电极在导电材料上蚀刻出小而深宽比的孔。它可以加工直径小于0.3毫米的孔,同时保持长径比(L/D)达到15:1或更高。而专门的微细电火花加工(micro-EDM)则可以加工直径小于0.1毫米、长径比大于30:1的孔。
适合的应用: 药物输送系统、硅晶片、带有微型喷嘴的燃油喷射器和光学狭缝。
接下来,我们逐一探讨电火花加工在各个行业的应用。
电火花加工在医疗器械制造中的应用
EDM医疗应用
医疗器械制造需要微加工和极高的精度,因为它直接影响诊断准确性、患者健康和定制解决方案。因此,电火花加工技术被广泛应用于各种医疗器械制造领域,从患者定制的植入物到诊断设备组件和手术器械。
电火花加工 (EDM) 适用于钛合金、不锈钢和钴铬合金等完全硬化且具有生物相容性的材料。它能够切割锐角并加工出微米级特征(例如宽度约为 0.1 毫米的槽、深度大于 150 毫米的孔等),这对于医疗器械制造至关重要。
应用实例:
- 钛合金心血管支架 316L 不锈钢和镍钛诺。
- 表面纹理化的髋关节和膝关节植入物
- 具有锋利切割刃和复杂外形的手术刀片、套管和镊子
- 牙种植体
- 带有微孔的药物输送装置( ⌀ < 0.3毫米)
- 骨板
具体案例示例:
电火花加工制造商 使用 用于电火花成型加工的模具沉孔法 植入式装置(心血管支架,AISI 316L)。施加最佳脉冲电流 1.5 A/45 µs [ 1 这样可以确保达到所需的重铸厚度、凹坑尺寸和表面光洁度。
电火花加工在汽车行业的应用
汽车用电火花加工齿轮
电火花加工工艺在汽车行业中应用广泛,既可用于制造具有关键和微小特征的零部件,也可用于制造大批量生产汽车零部件的模具。例如,燃油喷射器上的微孔钻孔和仪表板注塑模具。
变速箱部件、气门导管、喷嘴环及类似零件需要极高的精度和精细的细节加工,而数控铣削和钻孔难以实现这些要求。因此,电火花加工(EDM)被用来满足这些要求。
- 燃油喷射器喷嘴上的喷孔具有高纵横比
- 喷油器针阀和阀座具有严格的密封公差
- 螺旋齿轮和锥齿轮齿腔
- 涡轮增压器部件间隙精细
- 电连接器和微动开关
- 车身面板冲压模具
- 结构铝型材挤压模具
- 用于汽车塑料部件的注塑模具
上个月,我们收到了一份“ 柴油喷射器喷嘴原型 该设计方案通过我们的在线平台完成。孔径小于140微米,出口需要比入口更宽,以便将燃料分散成扇形喷雾。我们的工程师采用激光导向孔钻孔,然后进行电火花加工小孔钻孔。客户表示,在初始测试阶段,这有助于将燃油效率提高约1.2%。
立即尝试 Boda!
电火花加工在模具工具中的应用
电火花加工模具
此 放电加工工艺 该设备在模具、工具和夹具的制造中有着广泛的应用。这是因为它具备复杂轮廓加工、微加工、硬化材料加工、深腔和通道加工以及尺寸精度高等能力。
电火花加工(EDM)不像传统机械加工那样需要切削力,而是利用火花放电去除工件材料。因此,它可以直接加工易碎的薄壁截面、长型腔、窄槽以及其他具有微细加工特征的工件。此外,D2、H13和硬质合金等刀具材料也可以直接用电极或焊丝进行加工。
沉子电火花加工服务 定位精度约为±0.025毫米 以及良好的成品质量 0.1 表面粗糙度Ra可达微米级(使用专用机器甚至可以更低)。它们可以在模具上精确地开孔,用于顶出、排气和冷却。
应用实例:
- 注塑模具(型芯和型腔)
- 模具上的顶针孔和斜面冷却孔
- 锻模中的3D压痕腔
- 钣金成型模具(级进模和修边模)
- 冲压冲头和模具套装
- 轮胎模具部分的胎面花纹块和细纹沟槽
- 用于后续沉头电火花加工的电火花电极
- 车床和数控铣床的定制夹具。
- 通止规和轮廓规
- 量规嵌件和检验模板
电火花加工在航空航天行业的应用
航空航天电火花加工
电火花加工 (EDM) 可使用硬质、耐热、高性能金属和合金等材料生产各种航空航天部件,例如: Ti-6Al-4V、Ti-17、铬镍铁合金、钨和 Waspaloy 电火花加工用于涡轮机冷却通道、蜂窝密封件和复杂的发动机几何形状的加工。
电火花加工在航空航天部件制造中可保持微米级的公差,最大限度地减少热影响区,并消除加工硬化风险,这对于精度和飞机安全至关重要。
此外,EDM符合航空航天制造的安全和质量标准,包括 AS9100, SAE AS7116/3 和 MIL-STD-2175 .
- 涡轮叶片上的小而深的斜孔
- 涡轮盘上的杉树状槽型
- 喷气发动机机壳中的蜂窝密封件
- 燃油喷嘴旋流器
- 复杂薄壁翼型
- 起落架部件的结构截面和复杂轮廓
- 液压执行器
- 阀门组件
- 卫星天线钛合金支架和安装座
电火花加工在电子和半导体领域的应用
在电子和半导体行业,随着碳化硅和氮化镓等硬质材料的应用日益广泛,对微型元件的需求也随之增长。电火花加工 (EDM) 可以加工重掺杂的碳化硅和氮化镓。微动开关、连接器、传感器外壳、测试插座和探针卡等都是应用电火花加工的典型例子。
由于电火花加工不涉及剪切切割,因此能够保持半导体元件脆弱的微连接器几何形状。因此,这种无毛刺加工方式可以实现小间距电子元件的成型。
- 细间距微型连接器组件
- 半导体工艺设备夹具
- 探针卡测试针
- 晶圆测试部件/晶圆切片
- MEMS和喷墨打印头
- IC测试插座
- 溅射靶材
立即尝试 Boda!
电火花加工在国防制造中的应用
电子学中的电火花加工应用
在国防装备和零部件的制造中,精度和细节至关重要,因此电火花加工 (EDM) 被用于生产导弹系统、雷达、武器和军用飞机的零部件。此外,EDM 也是精密加工能够承受极端压力和高温的高性能合金的理想选择。
电火花加工在国防部件制造中备受重视的关键原因有:能够对硬化的航空航天合金进行成型和轮廓加工,切削力接近于零,表面完整性良好,尺寸精度高,以及能够钻小孔。
应用实例:
- 航空电子设备外壳和精密连接器组件
- 陀螺仪柔性结构
- 航天推进级硬件
- 航空发动机喷嘴导向叶片
- 导弹制导部件
- 精密卫星部件
电火花加工在硬质材料加工中的应用
如前所述,电火花加工可以切割、成型和钻孔坚硬的、经过热处理的材料(例如……)。 钴结合碳化钨,硬度约为 70 HRC );基本要求是工件具有导电性。
传统的数控加工工艺,例如铣削,采用剪切切削方式,因此由于刀具磨损过快,难以加工硬质材料。但电火花加工(EDM)则不然,它利用可控电火花去除材料。与铣削或钻孔的刀具行程限制不同,电火花加工使用电极/导线,可以精确地钻出长而深的孔。
让我们来看一些可以在电火花加工过程中使用的硬质金属/合金。
材料种类
硬度(约 HRC)
应用领域
AISI H13 工具钢
45-55
模具、嵌件、复杂型腔
D2工具钢
55-62
冲头、模具、轮廓
M2高速钢
60-65
切削刀具和模具
马氏体时效钢(例如,M300)
50-55
薄型柔性结构和航空航天部件
Inconel 718
35-50
涡轮部件
镍基高温合金
30–50 +
涡轮叶片/导叶
钛合金(Ti-6Al-4V)
30-40
航空航天/国防部件
硬质合金(WC-Co)
> 70
模具、冲头和工具
电火花加工服务 基于您的CAD设计
在Boda,我们擅长加工零件上细小、复杂和精细的特征,并能保证严格的公差。 低至±0.004毫米 我们可以加工 30 多种坚硬难加工的材料,包括工具钢、淬硬钢、钛合金、因科镍合金和碳化物。
我们工厂有 线切割放电加工、电火花成型放电加工、电火花钻孔放电加工和微型放电加工 可用于定制模具生产和各种工业零部件生产的设备。 我们的EDM服务还可以提供 混合的方法 如果工件可以通过铣削、车削、钻孔或其他方法进行加工,我们会将其与电火花加工 (EDM) 相结合。数控加工能够快速去除大量材料并加工易于加工的几何形状。然后,对于坚硬、复杂、微小、深或对力敏感的特征,则使用电火花加工。
至 获取报价 对于您的电火花加工设计,请上传您的CAD文件并详细说明您的要求。我们的工程师将审核您的设计,并提供包含DFM反馈的估价。
0条评论
提交评论 取消回复
您的电邮地址不会被公开。 必填项 *
评论 *
姓名 *
电邮 *
官方网站
下次留言时,保存我的姓名,电邮。
提交评论
你也许也喜欢
电火花加工:工艺、材料、方法和成本
2026 年 6 月 16 日
电火花加工可生产模具、冲头、齿轮和精密金属零件。
探索线切割放电加工技术和电火花沉降片加工技术之间的主要区别
2023 年 5 月 30 日
线切割放电加工技术与电火花沉降片加工技术的比较
立即制造您的零件
所有上传的文件都会确保安全且完全保密