- 关注
- 关注
- 关注
- 关注
“表面粗糙度与表面光洁度处理密切相关。每种表面光洁度技术的目的都是将粗糙度值降低到所需的水平。”
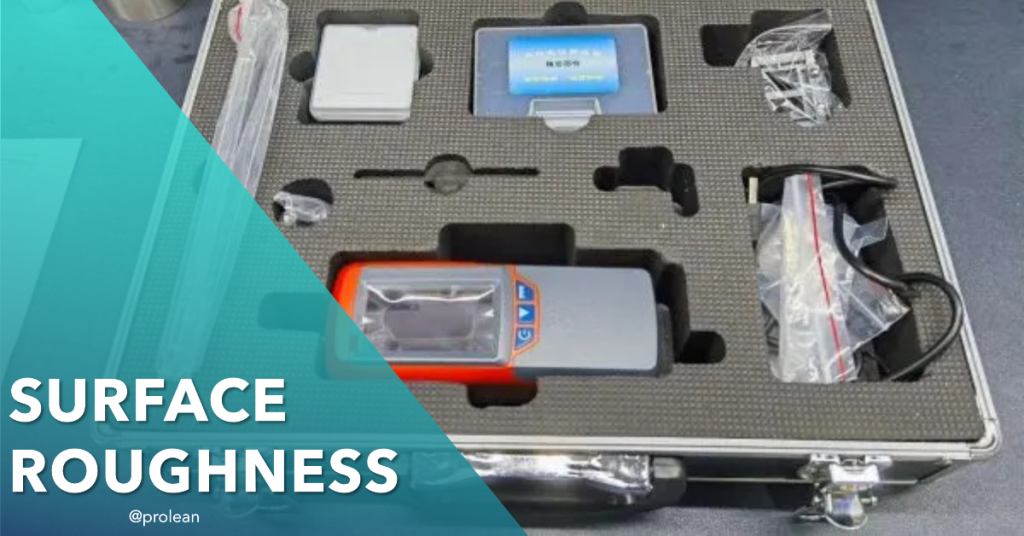
表面粗糙度测量是每个制造项目质量控制中必不可少的一步。在Boda,我们深知,对于任何从事机加工零件的人来说,了解表面粗糙度的复杂性至关重要。
该参数影响客户的规格、零件的性能以及对行业标准的总体遵守。
粗糙度水平影响零件和产品的功能、耐用性和外观。因此,我们将讨论不同的表面粗糙度参数、测量方法、粗糙度等级编号、粗糙度变量等等。
此 加工表面光洁度 一部分的 使用表面粗糙度值(Ra)来测量,通常以微米为单位。
该值给出了有关表面不规则和缺陷的概念。
粗糙度会影响零件和产品的功能、耐用性和外观。
因此,我们将讨论不同的表面粗糙度参数、测量方法、粗糙度等级数、粗糙度变量等等。
机加工零件的表面粗糙度是多少?
表面粗糙度是衡量加工零件表面光滑程度的参数。 这是确定表面纹理和外观(表征表面不规则性)的绝佳方法。 它是一种数字方法,与触觉或视觉感知无关。
表面不平整的原因有多种,例如 CNC加工常见缺陷 (刀具偏转和振动)。这些不规则性会影响零件的不同方面。如果粗糙度水平未达到所需水平,可能会导致装配、腐蚀、磨损、外观和许多其他问题。
为了缩短项目工期并降低成本,表面缺陷应尽可能少。为了实现这一点,请确保与遵循最高质量控制标准的加工供应商合作。
Boda 已获得 ISO 9001 认证 遵循严格 我们制造符合DIN-2768-fine和DIN-2768-medium标准的零件,以生产出公差高、质量无可挑剔的零件。我们还进行全面的外观检查并提供质量报告。
Ra 表面光洁度示例
Ra 表面光洁度是工程和制造中表征表面光洁度质量的常用方法。 Ra 表面光洁度值及其对应的表面类型的一些示例如下:
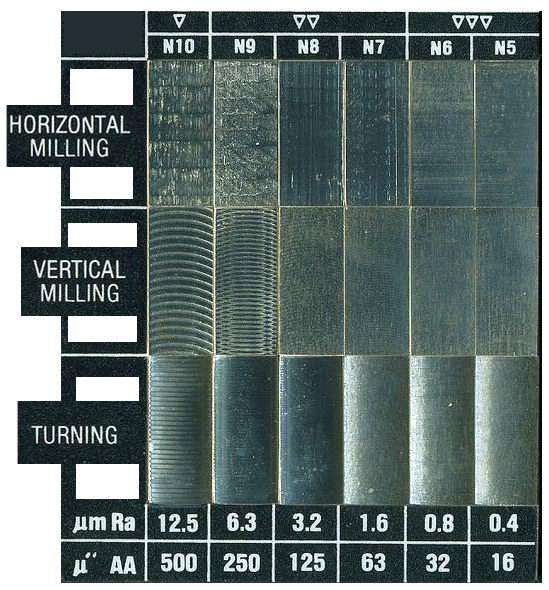
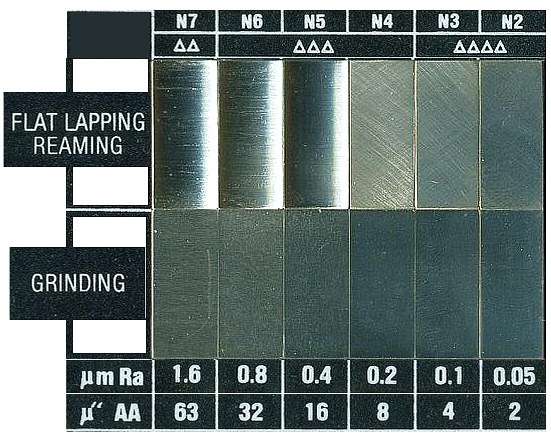
表面粗糙度加工卡
- Ra 0.1 μm:超光滑抛光表面
- Ra 0.2-0.5 μm:镜面效果
- Ra 1.0-2.0 μm:缎面处理
- Ra 3.2 μm:标准工业光洁度
- Ra 6.3 μm:粗糙的铸态表面
- Ra 12.5 μm:高度粗糙的喷砂表面
相关内容:如何避免数控铣床加工表面粗糙?2024 年指南
今天让我们开始一个新项目
表面纹理的数值计算
量化纹理质量的三个基本参数是表面粗糙度、波纹度和铺设度。
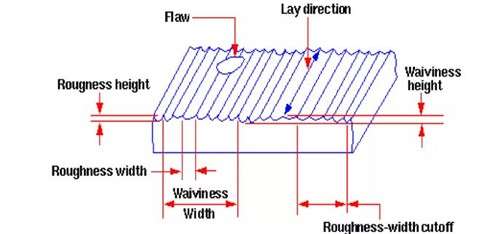
表面纹理轮廓
- 波纹度: 波纹度是指与法线表面的最佳宽间距偏差。 波纹度长度用于测量任何表面纹理的波纹度。
- 位置: 它指的是表面纹理的主要图案,可以是垂直、圆形、平行、径向、多向或其他,具体取决于工具和加工操作。例如,CNC 车削可产生圆形纹理。
- 粗糙度: 与标称(基础)表面的重复或随机偏差定义了表面粗糙度。 例如,偏差较大表示表面粗糙,偏差最小表示表面光滑。
在这三个参数中,表面粗糙度参数在制造中用于控制表面光洁度质量。
表面粗糙度参数
平均表面粗糙度 “拉” 用于计算任何加工表面的粗糙度值。 它被定义为“粗糙度轮廓与基体(标称)表面的平均偏差”。 它是通过将轮廓长度除以绝对粗糙度值积分来进行数学计算的。
有效值 是表面粗糙度数值计算中使用的另一个参数,通过表面微观峰和谷的均方根计算。 然而,“Ra”主要用于表示表面粗糙度,并且有不同的方法来测量其值。
粗糙度符号
表面光洁度符号用于指示机加工零件所需的表面光洁度水平。 这些符号提供了向供应商和机械师传达表面光洁度规格的标准方法。
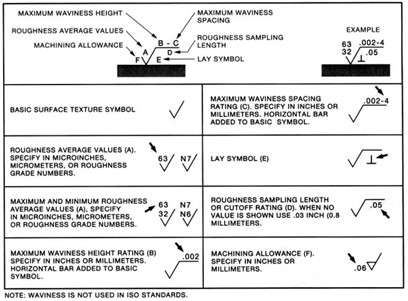
粗糙度符号
一些常见 表面处理符号 工业上使用的包括:
- RA(平均粗糙度高度):表示表面的平均粗糙度高度,通常以微米 (μm) 为单位测量。 Rz(最大粗糙度高度):表示表面的最大粗糙度高度,通常以微米 (μm) 为单位测量。 RMS(均方根粗糙度):表示粗糙度轮廓与平均线的平均偏差,通常以微米 (μm) 为单位测量。 CLA(中心线平均粗糙度):表示表面中心线的平均粗糙度高度,通常以微米 (μm) 为单位测量。 AA(算术平均粗糙度):表示表面的平均粗糙度高度,通常以微英寸 (μin) 为单位测量。
- RA(平均粗糙度高度):表示表面的平均粗糙度高度,通常以微米 (μm) 为单位测量。
- Rz(最大粗糙度高度):表示表面的最大粗糙度高度,通常以微米 (μm) 为单位测量。
- RMS(均方根粗糙度):表示粗糙度轮廓与平均线的平均偏差,通常以微米 (μm) 为单位测量。
- CLA(中心线平均粗糙度):表示表面中心线的平均粗糙度高度,通常以微米 (μm) 为单位测量。
- AA(算术平均粗糙度):表示表面的平均粗糙度高度,通常以微英寸 (μin) 为单位测量。
除了这些符号之外,各种行业标准还提供了更详细的表面光洁度规范,例如 ISO 1302 和 JIS B 0601。
值得注意的是,表面光洁度符号的选择取决于工作的具体要求,包括材料类型、使用的制造工艺和期望的结果。 清晰准确地传达所需的表面光洁度规格也很重要,以避免制造过程中的误解或错误。
表面粗糙度符号
如何测量平均表面粗糙度“Ra”?
精度对零件制造商、经销商和用户都至关重要。表面粗糙度 (Ra) 有助于确保零件符合性能和美观标准。
表面粗糙度 (Ra) 可以使用各种技术进行测量,包括直接、非接触式、轮廓仪等。
让我们更详细地回顾一下每一项。
直接测量(触针探针法)
它是使用触针式探针装置测量表面粗糙度的接触方法。 连接到手写笔的滑板或鞋通过手或电动机构在表面上缓慢移动,遵循总体轮廓。 它提供测量数据,探头在表面上滑动。
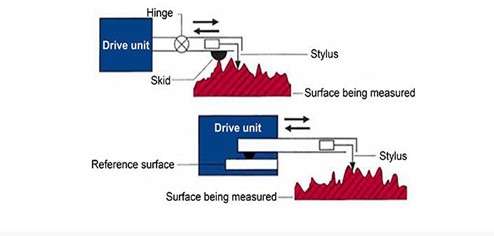
从事触针探针测量工作
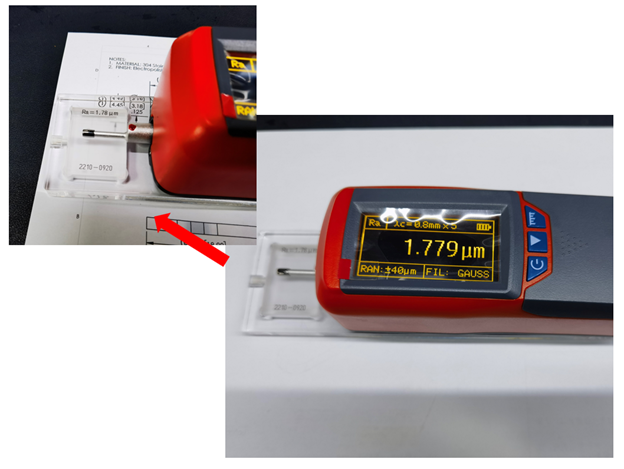
我们的测量示例
探头记录微观几何形状,由于表面粗糙度而相对于滑移运动上下移动。 触笔跟踪微观的峰和谷,并将垂直运动转换成随时间变化的电信号,代表表面轮廓。 使用轮廓计算与基准表面的偏差并给出粗糙度值“Ra”。
非接触式测量
非接触式粗糙度测量方法使用光或声音代替探头和触针,无需接触测量表面即可提供轮廓。 非接触式测量方法的自动化设备提供了准确的粗糙度值。
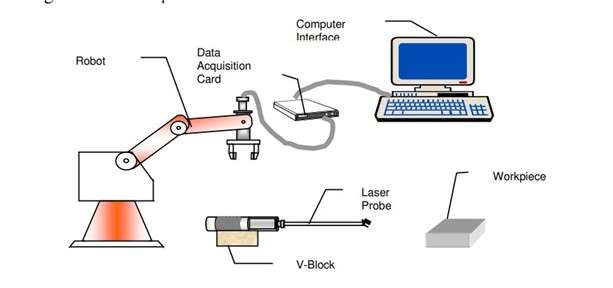
非接触式测量工作 (克劳迪奥·坎帕纳,2007)
激光或超声波沿 X 和 Y 方向照射到测量部件的表面。一旦到达表面,就会以波形反射到设备。然后设备将波形数据发送到计算机中,形成表面轮廓,通过计算机处理该轮廓后提供粗糙度。
比较法
与我们之前讨论的基于操作员和工程师视觉感觉的其他方法相比,它不是一种客观的方法。 比较方法涉及使用在相同设备和条件下加工的相同材料的现有样品。
一般来说,制造商会为所有类型的材料制作不同粗糙度级别(Ra= 3.2 μm、1.6 μm、0.8 μm、0.4 μm、0.2 μm)的样品,并使用这些样品来确认新制造零件的粗糙度。比较是根据不同方面进行的,例如加工痕迹的强度、辉光等。
如何测量表面光洁度的质量?
各种 金属饰面的类型 ,在 产品寿命 至关重要。我们可以使用精密设备测量波纹度和粗糙度来评估表面光洁度的质量。这种测量值得付出努力,因为它可以帮助企业避免代价高昂的产品故障和返工。
同时,除非您根据零件的要求和预期用途来解释“Ra”的值,否则单独测量表面粗糙度是无益的。
例如,如果零件是锤子之类的简单机械工具,那么粗糙度较高的零件仍然可以通过质量控制测试。
如果您仍然不确定哪个 Ra 值适合您的应用, 联系我们的专家 了解精密加工工艺如何达到受控的表面粗糙度(Ra)规格。
粗糙度等级数字和 Ra 值
粗糙度等级数字用于对表面光洁度进行分类。每个等级数字对应一个特定的Ra值。企业需要这些数值来帮助明确其光洁度要求,从而实现物有所值。
粗糙度等级数字是指表面粗糙度的ISO标准,与Ra值相关,范围从N1到N12。 较低的等级数字代表饰面的高质量。 例如,N1级的表面比N2级更光滑、更精细,等等。
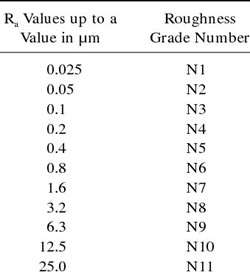
等级数字和 Ra (不山,2001)
不同的表面粗糙度因素
影响加工表面粗糙度的因素有很多,其中最突出的是加工工艺、材料类型、切削参数等。
为了将粗糙度值保持在极限范围内,详细了解并控制这些因素至关重要,而这正是 Boda 能够解决的问题。让我们快速了解其中几个因素。
总结
表面粗糙度 与机械零件的功能、美观和耐用性相关。将粗糙度值控制在所需水平内对于质量控制至关重要。此外,为了获得适当的表面光洁度,需要考虑加工因素、预期用途、粗糙度测量和材料特性。
Boda 为一系列零件和产品提供多样化的表面精加工服务。我们拥有尖端的粗糙度测量技术和专家工程师来保持质量控制。
如果您需要专业的表面处理服务,请 联系我们 。我们将提供定制 表面处理服务 根据您的要求为您的项目。
常见问题
为什么表面粗糙度在工程制造中很重要?
粗糙度是机械零件性能的重要参数之一。 它影响功能和耐用性,并给出最佳整理方法的概念。 制造商严格控制粗糙度,以生产可靠有效的部件或产品。
表面粗糙度是什么意思?
表面粗糙度是指表面的微小偏差。其测量值通常是峰谷之间的平均高度差。
什么是 3.2 RA 表面光洁度?
3.2 Ra 表面光洁度是指平均粗糙度 (Ra) 为 3.2 微米。这种表面光洁度在机械加工中很常见。
表面粗糙度中的 RA 和 RZ 是什么?
Ra 是指平均表面粗糙度,而 Rz 是指在特定样本长度上所取的峰与谷之间的前五个差值的平均值。
如何测量表面粗糙度?
测量表面粗糙度有不同的技术,包括光学干涉法和接触式轮廓仪。
如何测量表面粗糙度值“Ra”?
有多种测量粗糙度的方法和仪器。 您可以采用多种策略,包括比较方法、面积方法和分析方法。
影响加工表面粗糙度的因素有哪些?
切削速度、切削深度、进给率、刀具质量、切削加工性和温度都会影响表面粗糙度。
什么是表面光洁度符号?
表面光洁度符号是技术图纸中用于传达加工零件所需表面纹理和质量的图形表示。
它们提供了一种标准化的方式来指定表面粗糙度和其他表面特性的水平,确保加工零件满足所需的设计和功能规格。
CNC 表面光洁度如何规定?
CNC 表面光洁度使用技术图纸上的标准化表面光洁度符号和粗糙度值(例如 Ra)来指定。
这些符号和值为 CNC 机械师提供了必要的信息,以便使用适当的切削工具、速度和进给来实现所需的表面质量。
标准表面光洁度值是多少?
标准表面光洁度值是行业标准(例如 ANSI/ASME B46.1 或 ISO 4287)提供的指导,可帮助工程师和设计师为机械零件指定合适的表面光洁度。
这些值可能因材料、加工工艺和应用而异,但它们通常可作为实现所需表面质量的参考。
您能提供一些表面光洁度示例吗?
是的,我们可以。表面处理示例包括:
- 抛光:Ra 0.05-0.2 µm,适合需要低摩擦或高美观的应用
- 机加工:Ra 0.8-3.2 µm,适用于大多数 CNC 机加工零件
- 铸态:Ra 12.5-50 µm,典型用于铸造工艺生产的零件
- 喷砂:Ra 20-100 µm,用于需要粗糙纹理进行粘合或喷漆的零件
参考书目
- 布桑,B.(2001)。 表面粗糙度分析和测量技术。 语义学者 .
- 克劳迪奥·坎帕纳,BD (2007)。 非接触式表面粗糙度测量。 研究之门 .
- (nd)。 表面粗糙度符号、图表、RA、RZ、测量和标注的完整指南。
“表面粗糙度与表面光洁度处理密切相关。每种表面光洁度技术的目的都是将粗糙度值降低到所需的水平。”
表面粗糙度测量是每个制造项目质量控制中必不可少的一步。在Boda,我们深知,对于任何从事机加工零件的人来说,了解表面粗糙度的复杂性至关重要。
该参数影响客户的规格、零件的性能以及对行业标准的总体遵守。
粗糙度水平影响零件和产品的功能、耐用性和外观。因此,我们将讨论不同的表面粗糙度参数、测量方法、粗糙度等级编号、粗糙度变量等等。
此 加工表面光洁度 一部分的 使用表面粗糙度值(Ra)来测量,通常以微米为单位。
该值给出了有关表面不规则和缺陷的概念。
粗糙度会影响零件和产品的功能、耐用性和外观。
因此,我们将讨论不同的表面粗糙度参数、测量方法、粗糙度等级数、粗糙度变量等等。
机加工零件的表面粗糙度是多少?
表面粗糙度是衡量加工零件表面光滑程度的参数。 这是确定表面纹理和外观(表征表面不规则性)的绝佳方法。 它是一种数字方法,与触觉或视觉感知无关。
表面不平整的原因有多种,例如 CNC加工常见缺陷 (刀具偏转和振动)。这些不规则性会影响零件的不同方面。如果粗糙度水平未达到所需水平,可能会导致装配、腐蚀、磨损、外观和许多其他问题。
为了缩短项目工期并降低成本,表面缺陷应尽可能少。为了实现这一点,请确保与遵循最高质量控制标准的加工供应商合作。
Boda 已获得 ISO 9001 认证 遵循严格 我们制造符合DIN-2768-fine和DIN-2768-medium标准的零件,以生产出公差高、质量无可挑剔的零件。我们还进行全面的外观检查并提供质量报告。
Ra 表面光洁度示例
Ra 表面光洁度是工程和制造中表征表面光洁度质量的常用方法。 Ra 表面光洁度值及其对应的表面类型的一些示例如下:
表面粗糙度加工卡
- Ra 0.1 μm:超光滑抛光表面
- Ra 0.2-0.5 μm:镜面效果
- Ra 1.0-2.0 μm:缎面处理
- Ra 3.2 μm:标准工业光洁度
- Ra 6.3 μm:粗糙的铸态表面
- Ra 12.5 μm:高度粗糙的喷砂表面
相关内容:如何避免数控铣床加工表面粗糙?2024 年指南
今天让我们开始一个新项目
表面纹理的数值计算
量化纹理质量的三个基本参数是表面粗糙度、波纹度和铺设度。
表面纹理轮廓
- 波纹度: 波纹度是指与法线表面的最佳宽间距偏差。 波纹度长度用于测量任何表面纹理的波纹度。
- 位置: 它指的是表面纹理的主要图案,可以是垂直、圆形、平行、径向、多向或其他,具体取决于工具和加工操作。例如,CNC 车削可产生圆形纹理。
- 粗糙度: 与标称(基础)表面的重复或随机偏差定义了表面粗糙度。 例如,偏差较大表示表面粗糙,偏差最小表示表面光滑。
在这三个参数中,表面粗糙度参数在制造中用于控制表面光洁度质量。
表面粗糙度参数
平均表面粗糙度 “拉” 用于计算任何加工表面的粗糙度值。 它被定义为“粗糙度轮廓与基体(标称)表面的平均偏差”。 它是通过将轮廓长度除以绝对粗糙度值积分来进行数学计算的。
有效值 是表面粗糙度数值计算中使用的另一个参数,通过表面微观峰和谷的均方根计算。 然而,“Ra”主要用于表示表面粗糙度,并且有不同的方法来测量其值。
粗糙度符号
表面光洁度符号用于指示机加工零件所需的表面光洁度水平。 这些符号提供了向供应商和机械师传达表面光洁度规格的标准方法。
粗糙度符号
一些常见 表面处理符号 工业上使用的包括:
- RA(平均粗糙度高度):表示表面的平均粗糙度高度,通常以微米 (μm) 为单位测量。 Rz(最大粗糙度高度):表示表面的最大粗糙度高度,通常以微米 (μm) 为单位测量。 RMS(均方根粗糙度):表示粗糙度轮廓与平均线的平均偏差,通常以微米 (μm) 为单位测量。 CLA(中心线平均粗糙度):表示表面中心线的平均粗糙度高度,通常以微米 (μm) 为单位测量。 AA(算术平均粗糙度):表示表面的平均粗糙度高度,通常以微英寸 (μin) 为单位测量。
- RA(平均粗糙度高度):表示表面的平均粗糙度高度,通常以微米 (μm) 为单位测量。
- Rz(最大粗糙度高度):表示表面的最大粗糙度高度,通常以微米 (μm) 为单位测量。
- RMS(均方根粗糙度):表示粗糙度轮廓与平均线的平均偏差,通常以微米 (μm) 为单位测量。
- CLA(中心线平均粗糙度):表示表面中心线的平均粗糙度高度,通常以微米 (μm) 为单位测量。
- AA(算术平均粗糙度):表示表面的平均粗糙度高度,通常以微英寸 (μin) 为单位测量。
除了这些符号之外,各种行业标准还提供了更详细的表面光洁度规范,例如 ISO 1302 和 JIS B 0601。
值得注意的是,表面光洁度符号的选择取决于工作的具体要求,包括材料类型、使用的制造工艺和期望的结果。 清晰准确地传达所需的表面光洁度规格也很重要,以避免制造过程中的误解或错误。
表面粗糙度符号
如何测量平均表面粗糙度“Ra”?
精度对零件制造商、经销商和用户都至关重要。表面粗糙度 (Ra) 有助于确保零件符合性能和美观标准。
表面粗糙度 (Ra) 可以使用各种技术进行测量,包括直接、非接触式、轮廓仪等。
让我们更详细地回顾一下每一项。
直接测量(触针探针法)
它是使用触针式探针装置测量表面粗糙度的接触方法。 连接到手写笔的滑板或鞋通过手或电动机构在表面上缓慢移动,遵循总体轮廓。 它提供测量数据,探头在表面上滑动。
从事触针探针测量工作
我们的测量示例
探头记录微观几何形状,由于表面粗糙度而相对于滑移运动上下移动。 触笔跟踪微观的峰和谷,并将垂直运动转换成随时间变化的电信号,代表表面轮廓。 使用轮廓计算与基准表面的偏差并给出粗糙度值“Ra”。
非接触式测量
非接触式粗糙度测量方法使用光或声音代替探头和触针,无需接触测量表面即可提供轮廓。 非接触式测量方法的自动化设备提供了准确的粗糙度值。
非接触式测量工作 (克劳迪奥·坎帕纳,2007)
激光或超声波沿 X 和 Y 方向照射到测量部件的表面。一旦到达表面,就会以波形反射到设备。然后设备将波形数据发送到计算机中,形成表面轮廓,通过计算机处理该轮廓后提供粗糙度。
比较法
与我们之前讨论的基于操作员和工程师视觉感觉的其他方法相比,它不是一种客观的方法。 比较方法涉及使用在相同设备和条件下加工的相同材料的现有样品。
一般来说,制造商会为所有类型的材料制作不同粗糙度级别(Ra= 3.2 μm、1.6 μm、0.8 μm、0.4 μm、0.2 μm)的样品,并使用这些样品来确认新制造零件的粗糙度。比较是根据不同方面进行的,例如加工痕迹的强度、辉光等。
如何测量表面光洁度的质量?
各种 金属饰面的类型 ,在 产品寿命 至关重要。我们可以使用精密设备测量波纹度和粗糙度来评估表面光洁度的质量。这种测量值得付出努力,因为它可以帮助企业避免代价高昂的产品故障和返工。
同时,除非您根据零件的要求和预期用途来解释“Ra”的值,否则单独测量表面粗糙度是无益的。
例如,如果零件是锤子之类的简单机械工具,那么粗糙度较高的零件仍然可以通过质量控制测试。
如果您仍然不确定哪个 Ra 值适合您的应用, 联系我们的专家 了解精密加工工艺如何达到受控的表面粗糙度(Ra)规格。
粗糙度等级数字和 Ra 值
粗糙度等级数字用于对表面光洁度进行分类。每个等级数字对应一个特定的Ra值。企业需要这些数值来帮助明确其光洁度要求,从而实现物有所值。
粗糙度等级数字是指表面粗糙度的ISO标准,与Ra值相关,范围从N1到N12。 较低的等级数字代表饰面的高质量。 例如,N1级的表面比N2级更光滑、更精细,等等。
等级数字和 Ra (不山,2001)
不同的表面粗糙度因素
影响加工表面粗糙度的因素有很多,其中最突出的是加工工艺、材料类型、切削参数等。
为了将粗糙度值保持在极限范围内,详细了解并控制这些因素至关重要,而这正是 Boda 能够解决的问题。让我们快速了解其中几个因素。
总结
表面粗糙度 与机械零件的功能、美观和耐用性相关。将粗糙度值控制在所需水平内对于质量控制至关重要。此外,为了获得适当的表面光洁度,需要考虑加工因素、预期用途、粗糙度测量和材料特性。
Boda 为一系列零件和产品提供多样化的表面精加工服务。我们拥有尖端的粗糙度测量技术和专家工程师来保持质量控制。
如果您需要专业的表面处理服务,请 联系我们 。我们将提供定制 表面处理服务 根据您的要求为您的项目。
常见问题
为什么表面粗糙度在工程制造中很重要?
粗糙度是机械零件性能的重要参数之一。 它影响功能和耐用性,并给出最佳整理方法的概念。 制造商严格控制粗糙度,以生产可靠有效的部件或产品。
表面粗糙度是什么意思?
表面粗糙度是指表面的微小偏差。其测量值通常是峰谷之间的平均高度差。
什么是 3.2 RA 表面光洁度?
3.2 Ra 表面光洁度是指平均粗糙度 (Ra) 为 3.2 微米。这种表面光洁度在机械加工中很常见。
表面粗糙度中的 RA 和 RZ 是什么?
Ra 是指平均表面粗糙度,而 Rz 是指在特定样本长度上所取的峰与谷之间的前五个差值的平均值。
如何测量表面粗糙度?
测量表面粗糙度有不同的技术,包括光学干涉法和接触式轮廓仪。
如何测量表面粗糙度值“Ra”?
有多种测量粗糙度的方法和仪器。 您可以采用多种策略,包括比较方法、面积方法和分析方法。
影响加工表面粗糙度的因素有哪些?
切削速度、切削深度、进给率、刀具质量、切削加工性和温度都会影响表面粗糙度。
什么是表面光洁度符号?
表面光洁度符号是技术图纸中用于传达加工零件所需表面纹理和质量的图形表示。
它们提供了一种标准化的方式来指定表面粗糙度和其他表面特性的水平,确保加工零件满足所需的设计和功能规格。
CNC 表面光洁度如何规定?
CNC 表面光洁度使用技术图纸上的标准化表面光洁度符号和粗糙度值(例如 Ra)来指定。
这些符号和值为 CNC 机械师提供了必要的信息,以便使用适当的切削工具、速度和进给来实现所需的表面质量。
标准表面光洁度值是多少?
标准表面光洁度值是行业标准(例如 ANSI/ASME B46.1 或 ISO 4287)提供的指导,可帮助工程师和设计师为机械零件指定合适的表面光洁度。
这些值可能因材料、加工工艺和应用而异,但它们通常可作为实现所需表面质量的参考。
您能提供一些表面光洁度示例吗?
是的,我们可以。表面处理示例包括:
- 抛光:Ra 0.05-0.2 µm,适合需要低摩擦或高美观的应用
- 机加工:Ra 0.8-3.2 µm,适用于大多数 CNC 机加工零件
- 铸态:Ra 12.5-50 µm,典型用于铸造工艺生产的零件
- 喷砂:Ra 20-100 µm,用于需要粗糙纹理进行粘合或喷漆的零件
参考书目
- 布桑,B.(2001)。 表面粗糙度分析和测量技术。 语义学者 .
- 克劳迪奥·坎帕纳,BD (2007)。 非接触式表面粗糙度测量。 研究之门 .
- (nd)。 表面粗糙度符号、图表、RA、RZ、测量和标注的完整指南。
12条评论
- 埃佐纳 于 2023 年 10 月 26 日 12:11 上午 非接触式测量为何总是比接触式测量更准确? 我认为这更多的是机器校准的事情。 回复 迪肯德拉 于 2023 年 10 月 28 日 10:23 上午 总是如此。 这就是为什么大多数制造商依赖 CMMM 机器的原因 回复
- 阿尔兹贝塔 于 2023 年 10 月 31 日 晚上 3:18 波纹度与表面粗糙度值(Ra)有何关系? 它们是否相关 回复 迪肯德拉 于 2023 年 11 月 03 日 12:47 上午 你好,阿尔兹贝塔。 波纹度和表面粗糙度 (Ra) 是表面纹理的两个方面,但它们测量不同的特性。 Ra 是给定长度上与平均线的平均粗糙度偏差,而波纹度是对与标称表面形状的更广泛间隔的偏差的测量。 它们并不直接相关; 表面可以具有低粗糙度 (Ra) 但高波纹度,反之亦然。 没有标准的数学关系,因为它们是在不同的尺度上测量的。 回复
- 弗雷娅·安德森 于 2023 年 11 月 05 日 晚上 1:13 我知道了我正在寻找的东西。 但不了解粗糙度等级数字和 Ra 值对于获得所需的表面光洁度质量有何重要意义。 回复 迪肯德拉 于 2023 年 11 月 08 日 晚上 4:49 粗糙度等级数和 Ra 值是量化零件表面光洁度质量的关键参数。 粗糙度等级号将表面的粗糙度进行分类,为制造标准提供快速参考,而Ra值则提供平均表面偏差的精确测量,指导加工过程以实现所需的光滑度。 它们共同确保表面质量满足零件预期应用所需的功能和美观规格。 回复
- 蒂姆·霍夫曼 于 2023 年 11 月 17 日 晚上 7:01 感谢这篇精彩的文章。 我学到了很多关于表面粗糙度和粗糙度测量的知识。 回复 迪肯德拉 于 2023 年 11 月 17 日 晚上 11:07 很高兴知道这篇文章对您有帮助! 回复
- 双林 于 2024 年 03 月 31 日 晚上 4:45 根据我的经验,对于较低的 Ra 值(例如低于 4 微米),触针探针测量是不可行的。 回复 迪肯德拉·阿查里亚 于 2024 年 03 月 31 日 晚上 4:48 没错!对于较低 Ra 测量,CMM 机器是最佳选择。 回复
- 原型解决方案有限公司 于 2024 年 06 月 03 日 4:56 上午 精彩的出版,关于表面粗糙度的内容非常丰富。 回复 迪肯德拉·阿查里亚 于 2024 年 06 月 03 日 晚上 10:04 谢谢! 回复

- 迪肯德拉 于 2023 年 10 月 28 日 10:23 上午 总是如此。 这就是为什么大多数制造商依赖 CMMM 机器的原因 回复
- 迪肯德拉 于 2023 年 11 月 03 日 12:47 上午 你好,阿尔兹贝塔。 波纹度和表面粗糙度 (Ra) 是表面纹理的两个方面,但它们测量不同的特性。 Ra 是给定长度上与平均线的平均粗糙度偏差,而波纹度是对与标称表面形状的更广泛间隔的偏差的测量。 它们并不直接相关; 表面可以具有低粗糙度 (Ra) 但高波纹度,反之亦然。 没有标准的数学关系,因为它们是在不同的尺度上测量的。 回复
- 迪肯德拉 于 2023 年 11 月 08 日 晚上 4:49 粗糙度等级数和 Ra 值是量化零件表面光洁度质量的关键参数。 粗糙度等级号将表面的粗糙度进行分类,为制造标准提供快速参考,而Ra值则提供平均表面偏差的精确测量,指导加工过程以实现所需的光滑度。 它们共同确保表面质量满足零件预期应用所需的功能和美观规格。 回复
- 迪肯德拉 于 2023 年 11 月 17 日 晚上 11:07 很高兴知道这篇文章对您有帮助! 回复
- 迪肯德拉·阿查里亚 于 2024 年 03 月 31 日 晚上 4:48 没错!对于较低 Ra 测量,CMM 机器是最佳选择。 回复
- 迪肯德拉·阿查里亚 于 2024 年 06 月 03 日 晚上 10:04 谢谢! 回复
提交评论 取消回复
您的电邮地址不会被公开。 必填项 *
评论 *
姓名 *
电邮 *
官方网站
下次留言时,保存我的姓名,电邮。
提交评论
你也许也喜欢
镀镍:工艺基础、应用及比较
2026 年 8 月 21 日
采用薄薄的镀镍层来增强耐腐蚀性、耐磨性、外观和耐久性。
工业应用中可考虑的 14 种涂层类型
2026 年 8 月 5 日
环氧树脂、聚氨酯、粉末涂料、电泳涂装、阳极氧化、电镀及其他类型涂料的详细信息。
航空航天表面处理:技术、应用和行业标准
2026 年 7 月 23 日
航空航天表面处理可保护飞机部件免受腐蚀和磨损。
立即制造您的零件
所有上传的文件都会确保安全且完全保密