
- 社交媒體
- 社交媒體
- 社交媒體
- 社交媒體
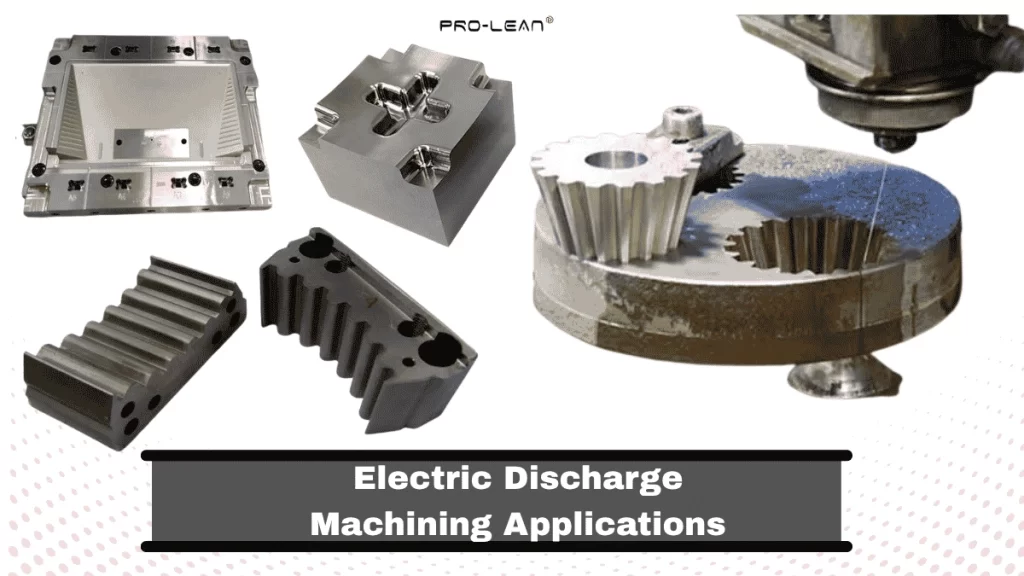
電火花加工應用
放電加工 電火花加工 (EDM) 是一種利用介電介質中可控放電對導電材料進行切割、成型和微鑽孔的加工方法。當傳統切割方法受限於高硬度和複雜幾何形狀時,EDM 便成為理想之選。 EDM 透過可控放電去除材料,能夠加工硬化材料和精細結構。模具、燃油噴射器、精密齒輪、外科手術器械和渦輪葉片都是常見的 EDM 應用領域。
電火花加工用於切割 深孔、空腔、尖角、弧形孔、槽、肋和各種微小特徵 一些用傳統數控加工工藝難以甚至無法製造的部件,因此在各行業的精密加工領域得到了廣泛應用,能夠加工複雜零件、實現嚴格的公差控制、獲得精細的表面光潔度以及對硬化金屬進行成型。
接下來的章節將詳細介紹電火花加工的應用、製程機制,以及如何將這項技術應用於您的專案中。
電火花加工:這種非接觸式加工是如何運作的?
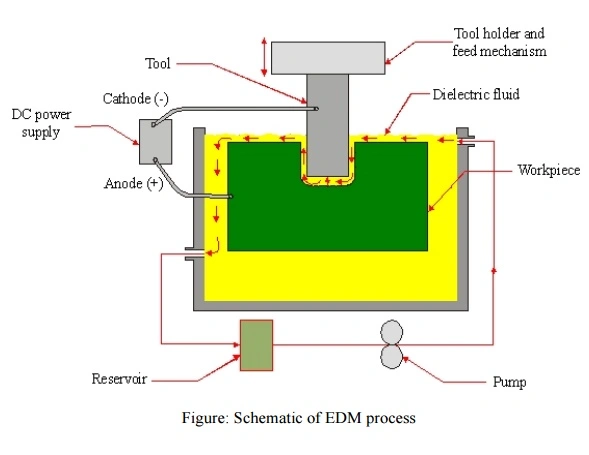
電火花加工在製造上的應用
電火花加工 (EDM) 是一種非常規的減材製造工藝,它利用工具(電極/線)在介電介質中產生可控電火花,從導電工件上去除材料。這意味著電極與工件之間沒有直接接觸。與傳統切削相比,它對工件硬度的敏感度要低得多,但加工性能仍取決於電氣性能、熱性能、材料成分、沖洗以及製程參數。
當電流通過電極時,電極與工件之間會形成間隙,並產生極高的熱量(等離子體),從而熔化並侵蝕材料。放電等離子體通道的溫度可以達到… 〜20,000°攝氏度 甚至更高。這種高溫也帶來了 放電安全 顧慮。
讓我們來看看電火花加工過程中涉及的組成部分。
- 脈衝產生器: 它控制電壓/電流脈衝的時序和形狀
- 電極: 用作工具,其形狀為空腔的倒置形狀或連續的金屬絲。
- 伺服進給和間隙控制系統: 這些組件分析間隙電壓回授並重新定位電極。
- 介電液: 介質層最初起到絕緣電極間隙的作用;在足夠強的電場作用下,它會電離並形成導電的等離子通道。它還能冷卻加工區域並沖走侵蝕產生的碎屑。
- 水泵浦和過濾器: 這些裝置用於重複利用介電液,並在將介電液送回系統之前去除其中的雜質。
電火花加工中是如何產生電火花的?
當電極接近工件時,脈衝電源會提高狹窄間隙兩端的電位差。電場使介電液體電離。從陰極發射的電子加速穿過間隙,並與中性介電分子碰撞,從而失去電子和離子。一旦離子/電子密度夠高,間隙就會導電,形成一個狹窄的等離子通道,稱為「火花」。
放電加工的類型
電火花加工主要分為沉頭電火花加工、線切割電火花加工、鑽孔電火花加工及小孔鑽孔電火花加工等類型。
電火花成型或沉頭電火花加工
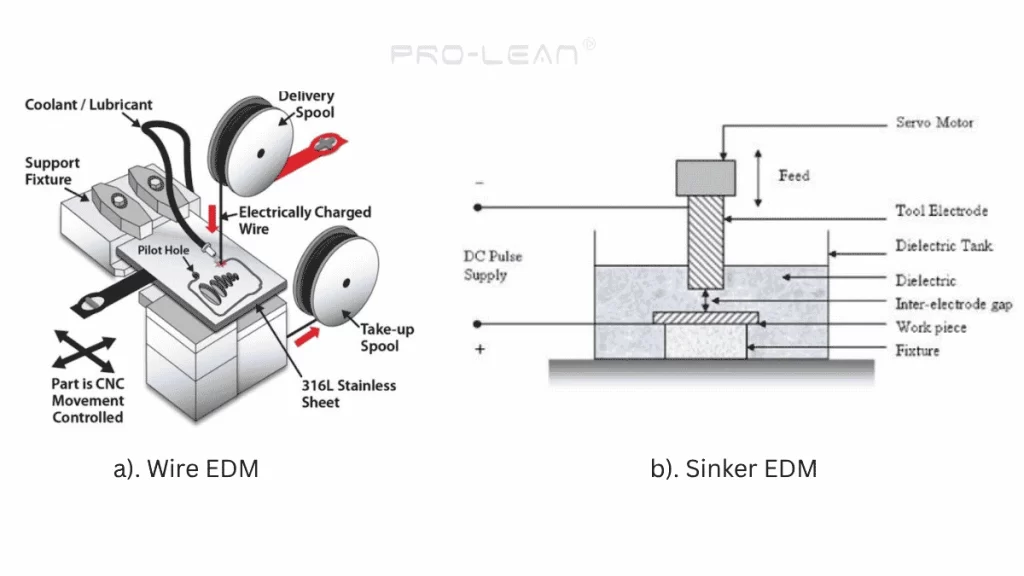
線切割放電加工機與沉降片放電加工機
沉頭電火花加工法使用與所需形狀/特徵完美匹配的銅或石墨電極,該電極會沉入工件。這意味著,首先需要一個具有特定形狀的客製化電極。
當電極插入工件時,便會產生負向幾何形狀。沖頭將電極推入浸沒在介電液中的工件。
適用場合: 模具、模塑模具和工業部件中的輪廓、型腔、盲孔特徵、複雜 3D 形狀。
電火花加工
顧名思義,線切割放電加工使用連續移動的“ 線狀電極 由銅、黃銅或鍍鋅黃銅製成。將線狀電極送入材料中,根據 CAD 模型切割出複雜的輪廓和形狀。
適用場合: 沖壓模具、齒輪和擠壓模具的輪廓加工和成型。
電火花鑽孔
這種電火花加工方法用於製造狹窄而深的孔。空心管狀電極穿透工件,同時輸送電火花溶液以去除被腐蝕的材料。
適用場合: 燃油噴射器、散熱器、皮下注射管組件、內視鏡組件等。
小孔電火花加工
小孔電火花加工(或稱快速孔電火花加工)是指利用空心管狀電極在導電材料上蝕刻出小而深寬比的孔。它可以加工直徑小於0.3毫米的孔,同時保持長徑比(L/D)達到15:1或更高。而專門的微細電火花加工(micro-EDM)則可以加工直徑小於0.1毫米、長徑比大於30:1的孔。
適用場合: 藥物輸送系統、矽晶片、帶有微型噴嘴的燃油噴射器和光學狹縫。
接下來,我們逐一探討電火花加工在各行業的應用。
電火花加工在醫療器材製造上的應用
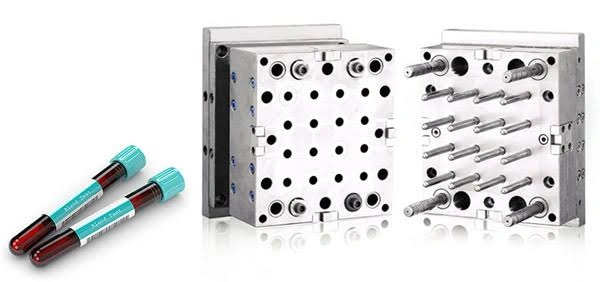
EDM醫療應用
醫療器材製造需要微加工和極高的精度,因為它直接影響診斷準確性、病患健康和客製化解決方案。因此,電火花加工技術被廣泛應用於各種醫療器材製造領域,從患者客製化的植入物到診斷設備組件和手術器械。
電火花加工 (EDM) 適用於鈦合金、不銹鋼和鈷鉻合金等完全硬化且具有生物相容性的材料。它能夠切割銳角並加工出微米級特徵(例如寬度約為 0.1 毫米的槽、深度大於 150 毫米的孔等),這對於醫療器材製造至關重要。
應用實例:
- 鈦合金心血管支架 316L 不銹鋼和鎳鈦諾。
- 表面紋理化的髖關節和膝關節植入物
- 具有鋒利切割刃和複雜外形的手術刀片、套管和鑷子
- 牙種植體
- 帶有微孔的藥物輸送裝置( ⌀ < 0.3毫米)
- 骨板
具體案例範例:
電火花加工製造商 使用 用於電火花成型加工的模具沉孔法 植入式裝置(心血管支架,AISI 316L)。施加最佳脈衝電流 1.5 A/45 µs [ 1 這樣可以確保達到所需的重鑄厚度、凹坑尺寸和表面光潔度。
電火花加工在汽車產業的應用
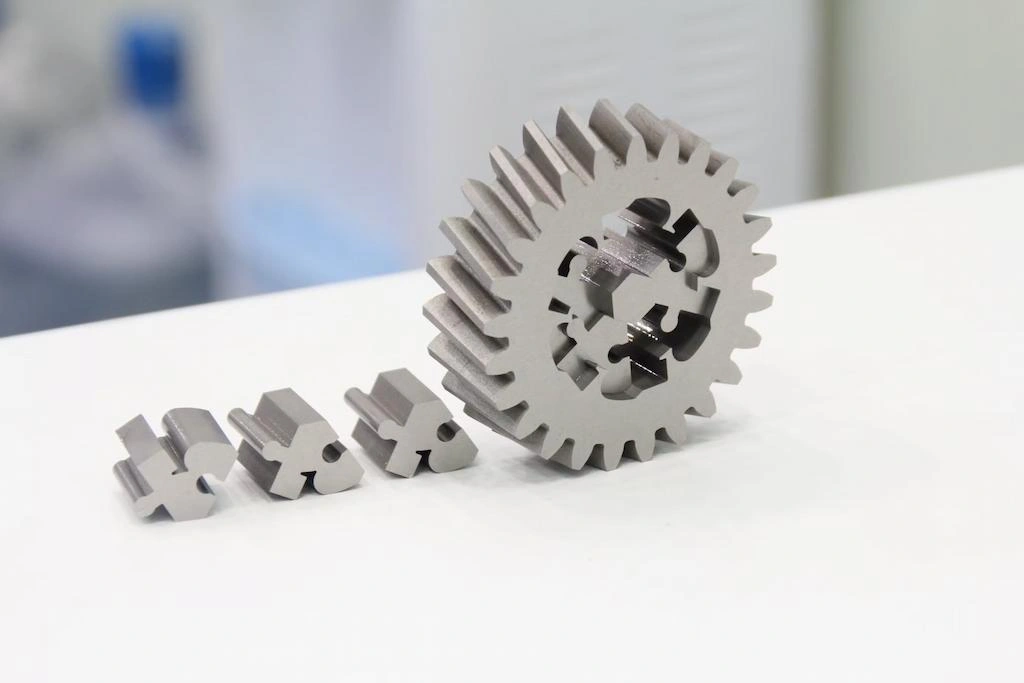
汽車用電力火花加工齒輪
電火花加工製程在汽車產業中應用廣泛,既可用於製造具有關鍵和微小特徵的零件,也可用於製造大量生產汽車零件的模具。例如,燃油噴射器上的微孔鑽孔和儀表板注塑模具。
變速箱零件、氣門導管、噴嘴環及類似零件需要極高的精度和精細的細節加工,而數控銑削和鑽孔難以實現這些要求。因此,電火花加工(EDM)被用來滿足這些要求。
- 燃油噴射器噴嘴上的噴孔具有高縱橫比
- 噴油嘴針閥和閥座具有嚴格的密封公差
- 螺旋齒輪和錐齒輪齒腔
- 渦輪增壓器零件間隙精細
- 電連接器和微動開關
- 車身面板沖壓模具
- 結構鋁型材擠壓模具
- 用於汽車塑膠部件的注塑模具
上個月,我們收到了一份“ 柴油噴射器噴嘴原型 該設計方案透過我們的線上平台完成。孔徑小於140微米,出口需要比入口更寬,以便將燃料分散成扇形噴霧。我們的工程師採用雷射導孔鑽孔,然後進行電火花加工小孔鑽孔。客戶表示,在初始測試階段,這有助於將燃油效率提高約1.2%。
立即嘗試 Boda!
電火花加工在模具工具中的應用
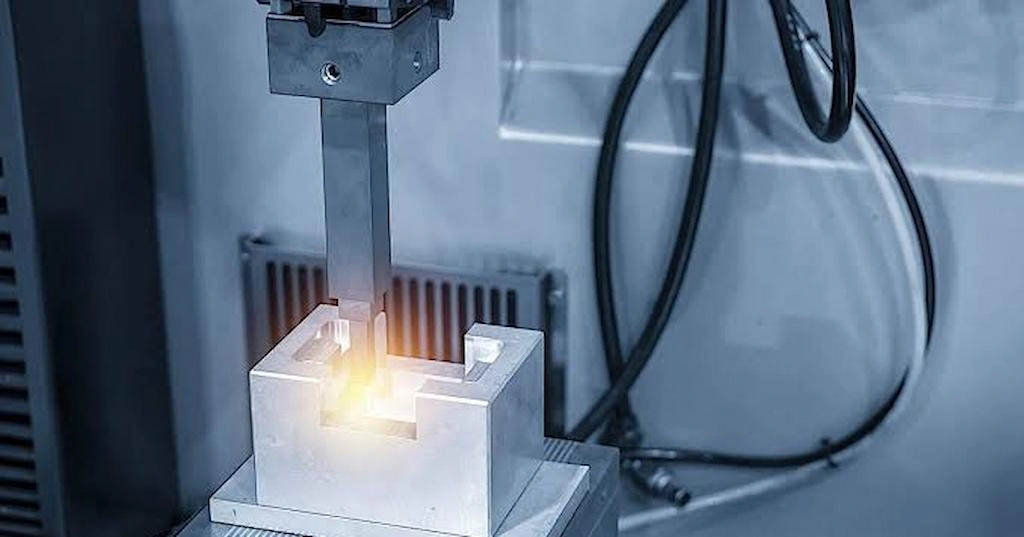
電火花加工模具
这 電火花加工工藝 該設備在模具、工具和夾具的製造上有著廣泛的應用。這是因為它具備複雜輪廓加工、微加工、硬化材料加工、深腔和通道加工以及尺寸精度高等能力。
電火花加工(EDM)不像傳統機械加工需要切削力,而是利用火花放電去除工件材料。因此,它可以直接加工易碎的薄壁截面、長型腔、窄槽以及其他具有微細加工特徵的工件。此外,D2、H13和硬質合金等刀具材料也可以直接用電極或焊絲進行加工。
沉子電火花加工服務 定位精度約為±0.025毫米 以及良好的成品品質 0.1 表面粗糙度可達微米等級(使用專用機器甚至可以更低)。它們可以在模具上精確地開孔,用於頂出、排氣和冷卻。
- 注塑模具(型芯和型腔)
- 模具上的頂針孔和斜面冷卻孔
- 鍛造模具中的3D壓痕腔
- 鈑金模(級進模和修邊模)
- 沖壓沖頭和模具套裝
- 輪胎模具部分的胎面花紋塊和細紋溝槽
- 用於後續沉頭電火花加工的電火花電極
- 車床和CNC銑床的客製化夾具。
- 通止規和輪廓規
- 量規嵌件和檢驗模板
電火花加工在航空航太產業的應用
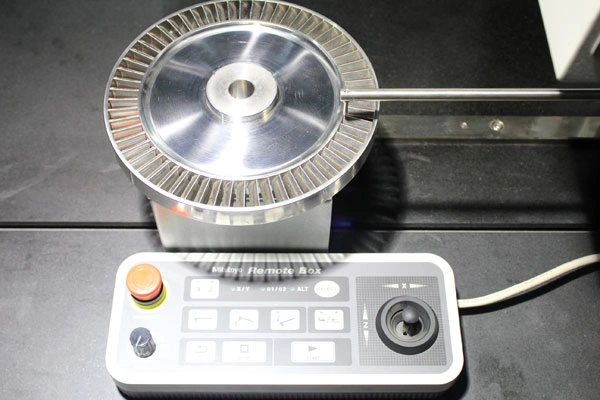
航空航太電火花加工
電火花加工 (EDM) 可使用硬質、耐熱、高性能金屬和合金等材料生產各種航空航太零件,例如: Ti-6Al-4V、Ti-17、鉻鎳鐵合金、鎢和 Waspaloy 電火花加工用於渦輪機冷卻通道、蜂窩密封件和複雜的引擎幾何形狀的加工。
電火花加工在航空航太零件製造中可保持微米級的公差,最大限度地減少熱影響區,並消除加工硬化風險,這對於精度和飛機安全至關重要。
此外,EDM符合航空航太製造的安全和品質標準,包括 AS9100, SAE AS7116/3 以及 MIL-STD-2175 .
- 渦輪葉片上的小而深的斜孔
- 渦輪盤上的杉樹狀槽型
- 噴射發動機機殼中的蜂窩密封件
- 燃油噴嘴旋流器
- 複雜薄壁翼型
- 起落架部件的結構截面和複雜輪廓
- 液壓執行器
- 閥門組件
- 衛星天線鈦合金支架及安裝座
電火花加工在電子和半導體領域的應用
在電子和半導體產業,隨著碳化矽和氮化鎵等硬質材料的應用日益廣泛,對微型元件的需求也隨之成長。電火花加工 (EDM) 可以加工重摻雜的碳化矽和氮化鎵。微動開關、連接器、感測器外殼、測試插座和探針卡等都是應用電火花加工的典型例子。
由於電火花加工不涉及剪切切割,因此能夠保持半導體元件脆弱的微連接器幾何形狀。因此,這種無毛邊加工方式可以實現小間距電子元件的成型。
- 細間距微型連接器組件
- 半導體製程設備夾具
- 探針卡測試針
- 晶圓測試零件/晶圓切片
- MEMS和噴墨印表頭
- IC測試插座
- 濺射靶材
電火花加工在國防製造的應用
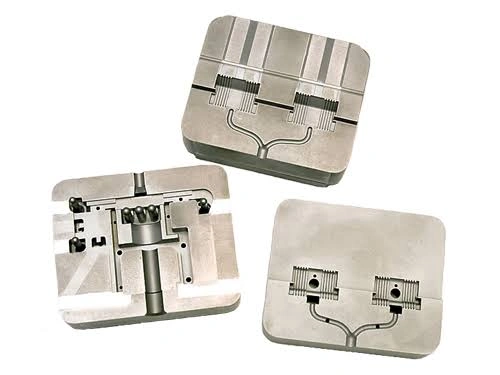
電子學中的電火花加工應用
在國防裝備和零件的製造中,精度和細節至關重要,因此電火花加工 (EDM) 被用於生產飛彈系統、雷達、武器和軍用飛機的零件。此外,EDM 也是精密加工能夠承受極端壓力和高溫的高性能合金的理想選擇。
電火花加工在國防零件製造中備受重視的關鍵原因有:能夠對硬化的航空航天合金進行成型和輪廓加工,切削力接近於零,表面完整性良好,尺寸精度高,以及能夠鑽小孔。
- 航空電子設備外殼和精密連接器組件
- 陀螺儀柔性結構
- 航太推進級硬體
- 航空發動機噴嘴導引葉片
- 飛彈導引部件
- 精密衛星部件
電火花加工在硬質材料加工上的應用
如前所述,電火花加工可以切割、成型和鑽孔堅硬的、經過熱處理的材料(例如…)。 鈷結合碳化鎢,硬度約 70 HRC );基本要求是工件具有導電性。
傳統的CNC加工工藝,例如銑削,採用剪切切削方式,因此由於刀具磨損過快,難以加工硬質材料。但電火花加工(EDM)則不然,它利用可控電火花去除材料。與銑削或鑽孔的刀具行程限制不同,電火花加工使用電極/導線,可以精確地鑽出長而深的孔。
讓我們來看看一些可以在電火花加工過程中使用的硬金屬/合金。
材料種類
硬度(約 HRC)
應用類型
AISI H13 工具鋼
45-55
模具、嵌件、複雜型腔
D2工具鋼
55-62
沖頭、模具、輪廓
M2高速鋼
60-65
切削刀具和模具
馬氏體時效鋼(例如,M300)
50-55
薄型柔性結構和航空航太零件
Inconel 718
35-50
渦輪部件
鎳基高溫合金
30–50 +
渦輪葉片/導葉
鈦合金(Ti-6Al-4V)
30-40
航空航太/國防零件
硬質合金(WC-Co)
> 70
模具、沖頭和工具
電火花加工服務 基於您的CAD設計
在Boda,我們擅長加工零件上細小、複雜、精細的特徵,並能確保嚴格的公差。 低至±0.004毫米 我們可以加工 30 多種堅硬難加工的材料,包括工具鋼、淬硬鋼、鈦合金、因科鎳合金和碳化物。
我們工廠有 線切割放電加工、電火花成型放電加工、電火花鑽孔放電加工及微細放電加工 可用於客製化模俱生產和各種工業零件的設備。 我們的EDM服務還可以提供 混合方式 如果工件可以透過銑削、車削、鑽孔或其他方法進行加工,我們會將其與電火花加工 (EDM) 結合。數控加工能夠快速去除大量材料並加工易於加工的幾何形狀。然後,對於堅硬、複雜、微小、深或對力敏感的特徵,則使用電火花加工。
至 得到報價 對於您的電火花加工設計,請上傳您的CAD檔案並詳細說明您的要求。我們的工程師將審核您的設計,並提供包含DFM回饋的估價。
電火花加工應用
放電加工 電火花加工 (EDM) 是一種利用介電介質中可控放電對導電材料進行切割、成型和微鑽孔的加工方法。當傳統切割方法受限於高硬度和複雜幾何形狀時,EDM 便成為理想之選。 EDM 透過可控放電去除材料,能夠加工硬化材料和精細結構。模具、燃油噴射器、精密齒輪、外科手術器械和渦輪葉片都是常見的 EDM 應用領域。
電火花加工用於切割 深孔、空腔、尖角、弧形孔、槽、肋和各種微小特徵 一些用傳統數控加工工藝難以甚至無法製造的部件,因此在各行業的精密加工領域得到了廣泛應用,能夠加工複雜零件、實現嚴格的公差控制、獲得精細的表面光潔度以及對硬化金屬進行成型。
接下來的章節將詳細介紹電火花加工的應用、製程機制,以及如何將這項技術應用於您的專案中。
電火花加工:這種非接觸式加工是如何運作的?
電火花加工在製造上的應用
電火花加工 (EDM) 是一種非常規的減材製造工藝,它利用工具(電極/線)在介電介質中產生可控電火花,從導電工件上去除材料。這意味著電極與工件之間沒有直接接觸。與傳統切削相比,它對工件硬度的敏感度要低得多,但加工性能仍取決於電氣性能、熱性能、材料成分、沖洗以及製程參數。
當電流通過電極時,電極與工件之間會形成間隙,並產生極高的熱量(等離子體),從而熔化並侵蝕材料。放電等離子體通道的溫度可以達到… 〜20,000°攝氏度 甚至更高。這種高溫也帶來了 放電安全 顧慮。
讓我們來看看電火花加工過程中涉及的組成部分。
- 脈衝產生器: 它控制電壓/電流脈衝的時序和形狀
- 電極: 用作工具,其形狀為空腔的倒置形狀或連續的金屬絲。
- 伺服進給和間隙控制系統: 這些組件分析間隙電壓回授並重新定位電極。
- 介電液: 介質層最初起到絕緣電極間隙的作用;在足夠強的電場作用下,它會電離並形成導電的等離子通道。它還能冷卻加工區域並沖走侵蝕產生的碎屑。
- 水泵浦和過濾器: 這些裝置用於重複利用介電液,並在將介電液送回系統之前去除其中的雜質。
電火花加工中是如何產生電火花的?
當電極接近工件時,脈衝電源會提高狹窄間隙兩端的電位差。電場使介電液體電離。從陰極發射的電子加速穿過間隙,並與中性介電分子碰撞,從而失去電子和離子。一旦離子/電子密度夠高,間隙就會導電,形成一個狹窄的等離子通道,稱為「火花」。
放電加工的類型
電火花加工主要分為沉頭電火花加工、線切割電火花加工、鑽孔電火花加工及小孔鑽孔電火花加工等類型。
電火花成型或沉頭電火花加工
線切割放電加工機與沉降片放電加工機
沉頭電火花加工法使用與所需形狀/特徵完美匹配的銅或石墨電極,該電極會沉入工件。這意味著,首先需要一個具有特定形狀的客製化電極。
當電極插入工件時,便會產生負向幾何形狀。沖頭將電極推入浸沒在介電液中的工件。
適用場合: 模具、模塑模具和工業部件中的輪廓、型腔、盲孔特徵、複雜 3D 形狀。
電火花加工
顧名思義,線切割放電加工使用連續移動的“ 線狀電極 由銅、黃銅或鍍鋅黃銅製成。將線狀電極送入材料中,根據 CAD 模型切割出複雜的輪廓和形狀。
適用場合: 沖壓模具、齒輪和擠壓模具的輪廓加工和成型。
電火花鑽孔
這種電火花加工方法用於製造狹窄而深的孔。空心管狀電極穿透工件,同時輸送電火花溶液以去除被腐蝕的材料。
適用場合: 燃油噴射器、散熱器、皮下注射管組件、內視鏡組件等。
小孔電火花加工
小孔電火花加工(或稱快速孔電火花加工)是指利用空心管狀電極在導電材料上蝕刻出小而深寬比的孔。它可以加工直徑小於0.3毫米的孔,同時保持長徑比(L/D)達到15:1或更高。而專門的微細電火花加工(micro-EDM)則可以加工直徑小於0.1毫米、長徑比大於30:1的孔。
適用場合: 藥物輸送系統、矽晶片、帶有微型噴嘴的燃油噴射器和光學狹縫。
接下來,我們逐一探討電火花加工在各行業的應用。
電火花加工在醫療器材製造上的應用
EDM醫療應用
醫療器材製造需要微加工和極高的精度,因為它直接影響診斷準確性、病患健康和客製化解決方案。因此,電火花加工技術被廣泛應用於各種醫療器材製造領域,從患者客製化的植入物到診斷設備組件和手術器械。
電火花加工 (EDM) 適用於鈦合金、不銹鋼和鈷鉻合金等完全硬化且具有生物相容性的材料。它能夠切割銳角並加工出微米級特徵(例如寬度約為 0.1 毫米的槽、深度大於 150 毫米的孔等),這對於醫療器材製造至關重要。
應用實例:
- 鈦合金心血管支架 316L 不銹鋼和鎳鈦諾。
- 表面紋理化的髖關節和膝關節植入物
- 具有鋒利切割刃和複雜外形的手術刀片、套管和鑷子
- 牙種植體
- 帶有微孔的藥物輸送裝置( ⌀ < 0.3毫米)
- 骨板
具體案例範例:
電火花加工製造商 使用 用於電火花成型加工的模具沉孔法 植入式裝置(心血管支架,AISI 316L)。施加最佳脈衝電流 1.5 A/45 µs [ 1 這樣可以確保達到所需的重鑄厚度、凹坑尺寸和表面光潔度。
電火花加工在汽車產業的應用
汽車用電力火花加工齒輪
電火花加工製程在汽車產業中應用廣泛,既可用於製造具有關鍵和微小特徵的零件,也可用於製造大量生產汽車零件的模具。例如,燃油噴射器上的微孔鑽孔和儀表板注塑模具。
變速箱零件、氣門導管、噴嘴環及類似零件需要極高的精度和精細的細節加工,而數控銑削和鑽孔難以實現這些要求。因此,電火花加工(EDM)被用來滿足這些要求。
- 燃油噴射器噴嘴上的噴孔具有高縱橫比
- 噴油嘴針閥和閥座具有嚴格的密封公差
- 螺旋齒輪和錐齒輪齒腔
- 渦輪增壓器零件間隙精細
- 電連接器和微動開關
- 車身面板沖壓模具
- 結構鋁型材擠壓模具
- 用於汽車塑膠部件的注塑模具
上個月,我們收到了一份“ 柴油噴射器噴嘴原型 該設計方案透過我們的線上平台完成。孔徑小於140微米,出口需要比入口更寬,以便將燃料分散成扇形噴霧。我們的工程師採用雷射導孔鑽孔,然後進行電火花加工小孔鑽孔。客戶表示,在初始測試階段,這有助於將燃油效率提高約1.2%。
立即嘗試 Boda!
電火花加工在模具工具中的應用
電火花加工模具
这 電火花加工工藝 該設備在模具、工具和夾具的製造上有著廣泛的應用。這是因為它具備複雜輪廓加工、微加工、硬化材料加工、深腔和通道加工以及尺寸精度高等能力。
電火花加工(EDM)不像傳統機械加工需要切削力,而是利用火花放電去除工件材料。因此,它可以直接加工易碎的薄壁截面、長型腔、窄槽以及其他具有微細加工特徵的工件。此外,D2、H13和硬質合金等刀具材料也可以直接用電極或焊絲進行加工。
沉子電火花加工服務 定位精度約為±0.025毫米 以及良好的成品品質 0.1 表面粗糙度可達微米等級(使用專用機器甚至可以更低)。它們可以在模具上精確地開孔,用於頂出、排氣和冷卻。
應用實例:
- 注塑模具(型芯和型腔)
- 模具上的頂針孔和斜面冷卻孔
- 鍛造模具中的3D壓痕腔
- 鈑金模(級進模和修邊模)
- 沖壓沖頭和模具套裝
- 輪胎模具部分的胎面花紋塊和細紋溝槽
- 用於後續沉頭電火花加工的電火花電極
- 車床和CNC銑床的客製化夾具。
- 通止規和輪廓規
- 量規嵌件和檢驗模板
電火花加工在航空航太產業的應用
航空航太電火花加工
電火花加工 (EDM) 可使用硬質、耐熱、高性能金屬和合金等材料生產各種航空航太零件,例如: Ti-6Al-4V、Ti-17、鉻鎳鐵合金、鎢和 Waspaloy 電火花加工用於渦輪機冷卻通道、蜂窩密封件和複雜的引擎幾何形狀的加工。
電火花加工在航空航太零件製造中可保持微米級的公差,最大限度地減少熱影響區,並消除加工硬化風險,這對於精度和飛機安全至關重要。
此外,EDM符合航空航太製造的安全和品質標準,包括 AS9100, SAE AS7116/3 以及 MIL-STD-2175 .
- 渦輪葉片上的小而深的斜孔
- 渦輪盤上的杉樹狀槽型
- 噴射發動機機殼中的蜂窩密封件
- 燃油噴嘴旋流器
- 複雜薄壁翼型
- 起落架部件的結構截面和複雜輪廓
- 液壓執行器
- 閥門組件
- 衛星天線鈦合金支架及安裝座
電火花加工在電子和半導體領域的應用
在電子和半導體產業,隨著碳化矽和氮化鎵等硬質材料的應用日益廣泛,對微型元件的需求也隨之成長。電火花加工 (EDM) 可以加工重摻雜的碳化矽和氮化鎵。微動開關、連接器、感測器外殼、測試插座和探針卡等都是應用電火花加工的典型例子。
由於電火花加工不涉及剪切切割,因此能夠保持半導體元件脆弱的微連接器幾何形狀。因此,這種無毛邊加工方式可以實現小間距電子元件的成型。
- 細間距微型連接器組件
- 半導體製程設備夾具
- 探針卡測試針
- 晶圓測試零件/晶圓切片
- MEMS和噴墨印表頭
- IC測試插座
- 濺射靶材
立即嘗試 Boda!
電火花加工在國防製造的應用
電子學中的電火花加工應用
在國防裝備和零件的製造中,精度和細節至關重要,因此電火花加工 (EDM) 被用於生產飛彈系統、雷達、武器和軍用飛機的零件。此外,EDM 也是精密加工能夠承受極端壓力和高溫的高性能合金的理想選擇。
電火花加工在國防零件製造中備受重視的關鍵原因有:能夠對硬化的航空航天合金進行成型和輪廓加工,切削力接近於零,表面完整性良好,尺寸精度高,以及能夠鑽小孔。
應用實例:
- 航空電子設備外殼和精密連接器組件
- 陀螺儀柔性結構
- 航太推進級硬體
- 航空發動機噴嘴導引葉片
- 飛彈導引部件
- 精密衛星部件
電火花加工在硬質材料加工上的應用
如前所述,電火花加工可以切割、成型和鑽孔堅硬的、經過熱處理的材料(例如…)。 鈷結合碳化鎢,硬度約 70 HRC );基本要求是工件具有導電性。
傳統的CNC加工工藝,例如銑削,採用剪切切削方式,因此由於刀具磨損過快,難以加工硬質材料。但電火花加工(EDM)則不然,它利用可控電火花去除材料。與銑削或鑽孔的刀具行程限制不同,電火花加工使用電極/導線,可以精確地鑽出長而深的孔。
讓我們來看看一些可以在電火花加工過程中使用的硬金屬/合金。
材料種類
硬度(約 HRC)
應用類型
AISI H13 工具鋼
45-55
模具、嵌件、複雜型腔
D2工具鋼
55-62
沖頭、模具、輪廓
M2高速鋼
60-65
切削刀具和模具
馬氏體時效鋼(例如,M300)
50-55
薄型柔性結構和航空航太零件
Inconel 718
35-50
渦輪部件
鎳基高溫合金
30–50 +
渦輪葉片/導葉
鈦合金(Ti-6Al-4V)
30-40
航空航太/國防零件
硬質合金(WC-Co)
> 70
模具、沖頭和工具
電火花加工服務 基於您的CAD設計
在Boda,我們擅長加工零件上細小、複雜、精細的特徵,並能確保嚴格的公差。 低至±0.004毫米 我們可以加工 30 多種堅硬難加工的材料,包括工具鋼、淬硬鋼、鈦合金、因科鎳合金和碳化物。
我們工廠有 線切割放電加工、電火花成型放電加工、電火花鑽孔放電加工及微細放電加工 可用於客製化模俱生產和各種工業零件的設備。 我們的EDM服務還可以提供 混合方式 如果工件可以透過銑削、車削、鑽孔或其他方法進行加工,我們會將其與電火花加工 (EDM) 結合。數控加工能夠快速去除大量材料並加工易於加工的幾何形狀。然後,對於堅硬、複雜、微小、深或對力敏感的特徵,則使用電火花加工。
至 得到報價 對於您的電火花加工設計,請上傳您的CAD檔案並詳細說明您的要求。我們的工程師將審核您的設計,並提供包含DFM回饋的估價。
0 個評論
提交評論 取消回复
您的電子郵件地址將不會被發表。 必填欄位已標記 *
备注 / 留言 *
名稱 *
邮箱 *
官方網站
下次我評論時,請在此瀏覽器中保存我的姓名,電子郵件和網站。
提交評論
你或許會喜歡
電火花加工:製程、材料、方法與成本
2026 年 6 月 16 日
電火花加工可生產模具、沖頭、齒輪和精密金屬零件。
探索線切割放電加工技術和電火花沉降片加工技術之間的主要區別
2023 年 5 月 30 日
線切割放電加工技術與電火花沉降片加工技術的比較
立即製造您的零件
所有上傳都是安全且保密的。