
FDM 3D列印特徵圖
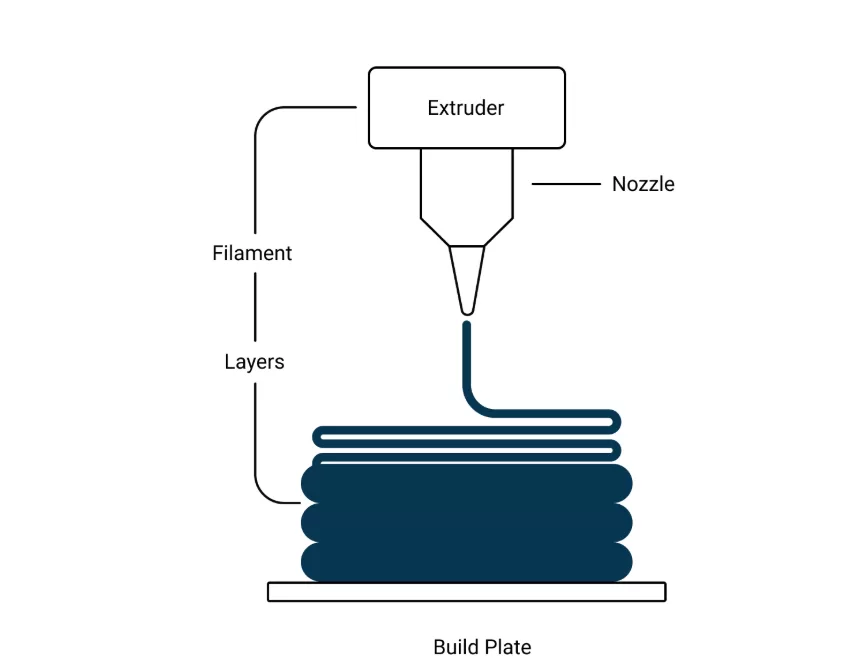
熔融沈積成型(FDM)是一種積層製造工藝,它基於CAD設計建構三維物理模型。材料絲材透過加熱噴嘴送入,噴嘴熔化擠出的絲材,並在印表機的建造平台上逐層沉積。
FDM 是目前最廣泛接受的 3D 列印方法,不僅適用於業餘愛好者和概念原型製作,也一直是測試原型、工具、教育模型、珠寶和其他應用的重要製造方法。
本文將探討FDM 3D列印的基本原理、工作原理、相容材料和工業應用。
讓我們開始吧!
關鍵要點
- 在FDM 3D列印中,熱塑性長絲熔化後透過加熱的噴嘴擠出。逐層沉積的材料相互黏合,最終形成零件。
- 桌上型 3D 列印機非常適合早期原型製作和快速設計迭代,而工業 FDM 更適合大型零件、功能原型、模具和小批量生產。
- 層高、噴嘴/床溫、列印速度、冷卻、光柵角度、材料和建造方向是FDM 3D列印過程中需要考慮的關鍵因素。
- 選擇FDM技術可快速製作原型、功能模型、工裝、夾具、外殼、支架和小批量客製化組件。
- SLA 和 SLS 是 FDM 的兩種替代方案。 SLA 更適合製造小型特徵、薄壁、高細節以及需要光滑表面的應用,而 SLS 則用於製造複雜、無支撐的功能性零件。
FDM 3D列印基礎知識
FDM 3D列印基礎知識
FDM 3D列印技術是指依照預定的切片模式,逐層列印機械零件和產品的模型。它可以建構複雜精細的幾何形狀,例如流暢的曲線、流體通道、深角、波浪狀晶格、互鎖接頭和倒扣。其主要限制在於噴嘴尺寸,通常為0.4毫米或更大。因此,列印特徵的尺寸必須大於噴嘴尺寸。
您可以使用FDM技術列印多種熱塑性材料,包括PLA、ABS、PA、TPU、PEEK和PEI。根據材料類型,需要調整進料速度、噴嘴、層高、冷卻強度等參數。同時,列印尺寸取決於3D列印機的性能。與桌上型3D列印機不同,工業級FDM印表機可提供1米×1米×1米的列印尺寸。
FDM列印的工作原理是什麼?機制和步驟
FDM 3D列印機的工作原理
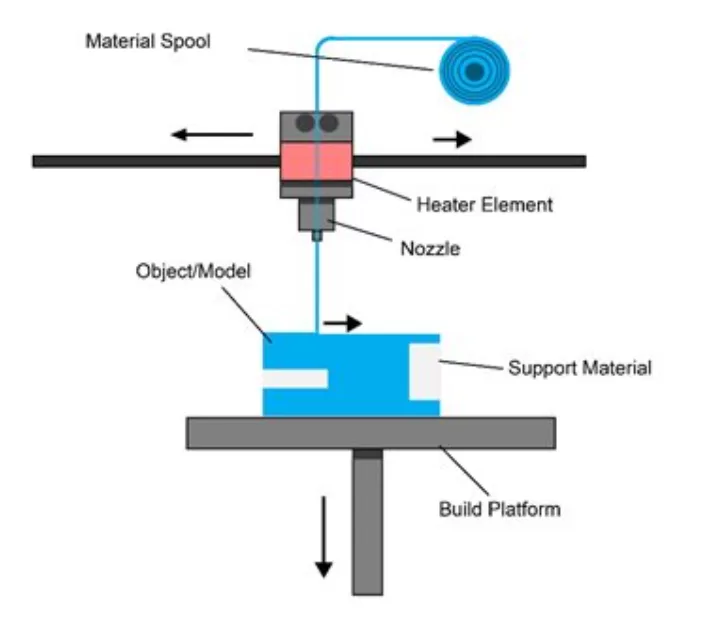
熔融沈積成型(FDM),也稱為熔絲製造(FFF),遵循材料擠出積層製造機制,其中加熱元件熔化連續的熱塑性長絲,噴嘴逐層沉積材料。最終形狀是透過層間鍵結形成的。
讓我們來詳細了解FDM 3D列印過程。
CAD模型準備與切片
FDM製程的第一步是在SolidWorks、CATIA和AutoCAD等設計軟體中準備所需零件/產品的3D工程模型(.STL或.3MF檔)。
下一個過程是對設計進行切片,即將模型切片(分割)成數千個薄的水平切片(層),以便實現精確的 G 代碼,從而控制噴嘴運動、溫度和擠出速率。
設定FDM 3D印表機的列印參數
您需要設定不同的 FDM 3D 列印參數,包括噴嘴溫度、床溫、層高、沉積(列印)速度、冷卻風扇速度和建造方向,如下所述。
| 參數 | 典型範圍 | 影響因素 |
| 層高 | 0.05至0.5 mm | 層高對尺寸精度影響很大。 |
| 噴嘴溫度 | PLA 約 190–220 °C,ABS 約 220–260 °C | 取決於材料、光柵角度、零件類型和其他因素。 |
| 床溫 | 用作控制因素 | 取決於材料、厚度和工藝響應。 |
| 柵格角度 | 0°–90° | 它定義了層沉積(噴嘴移動)相對於列印床 X 軸的方向 |
絲狀餵料
輥筒驅動機構持續地將長絲送入液化加熱系統(與噴嘴相連的擠出頭)。同時,噴嘴也被加熱到設定的溫度。
絲狀物進入液化器
它利用液化裝置,透過電動墨盒將固體絲熔化成黏稠的、半液體的或液體的形式。
透過噴嘴進行層沉積
FDM 3D 列印
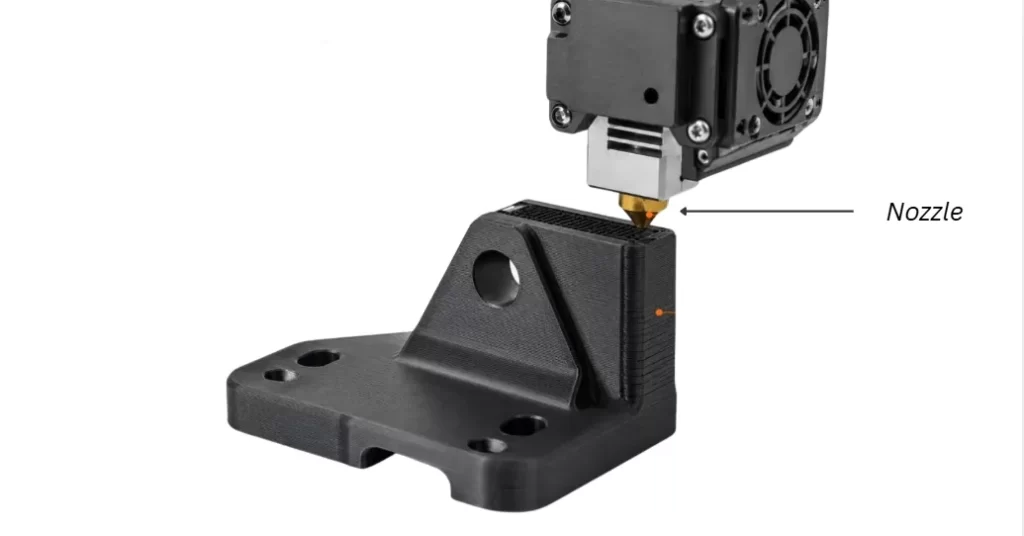
擠出機齒輪持續推送固體絲材,而絲材驅動的擠出壓力則迫使熔融絲材通過噴嘴,將絲材層沉積到列印平台上。噴嘴永久固定在列印頭組件上,列印頭組件沿著 X、Y 和 Z 軸移動(由 G 代碼控制),並精確地沉積絲材層。
每一層都透過熱和壓力以分子形式相互結合。每個分子間的相互擴散都是承重鍵。
凝固和零件去除
將列印件冷卻至室溫後,即可從列印平台上取下。依列印尺寸,可手動取下或使用機械手臂。支撐結構也在此階段移除。因此,列印件需要進行修整和精加工。
立即嘗試 Boda!
FDM 3D列印材料
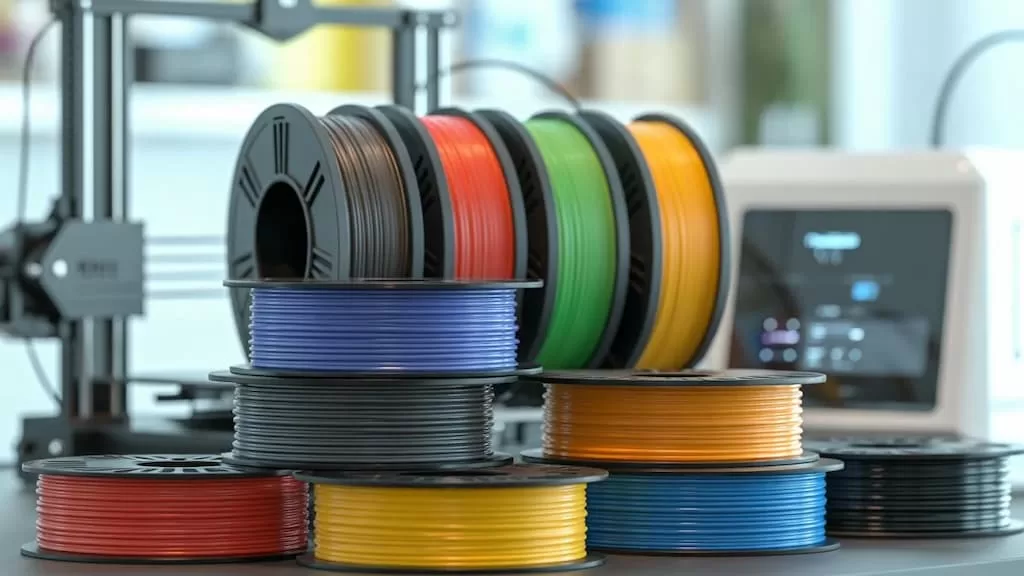
FDM 3D列印材料
聚乳酸 (PLA)、聚對苯二甲酸乙二醇酯 (PETG) 和丙烯腈-丁二烯-苯乙烯共聚物 (ABS) 是最常用的熔融沈積成型 (FDM) 3D 列印材料。此外,聚乙烯亞胺 (PEI)、聚醚醚酮 (PEEK)、聚碳酸酯 (PC) 和其他熱塑性塑膠也常被使用。您可以選擇所需顏色和尺寸的這些材料的線材。
材料的選擇主要取決於預期用途和功能需求、運作條件、所需表面處理效果以及3D列印機的兼容性。 PLA具有強度和剛度,適用於製作外觀原型。 ABS適用於戶外零件、汽車零件、外殼和功能原型。因此,PETG是桌上型3D列印機中ABS塑膠的理想替代品。
| 材料 | 主要優勢 | 限制 |
| 聚乳酸(PLA) | 翹曲度低、易於 3D 列印、價格相對實惠,且表面細節豐富。 | 熱穩定性和衝擊韌性較低。 |
| 聚對苯二甲酸乙二醇酯 (PETG) | 堅韌、柔韌、防潮的塑膠。 | 熱穩定性低於聚碳酸酯、ABS 和其他一些熱塑性塑膠。 |
| 丙烯腈丁二烯苯乙烯(ABS) | 有生物相容性等級(例如 ABS-M30i),比 PLA 更堅韌,並且具有良好的耐熱性。 | 印刷過程中會散發強烈氣味,並有紙張變形的風險。 |
| 聚醚醯亞胺(PEI/ULTEM) | 優異的耐熱性、高強度和耐化學腐蝕性 | 較高的玻璃化轉變溫度和昂貴的原料 |
| 聚醚醚酮 (PEEK) | 生物相容性等級和高機械強度。 | 高加工溫度 |
| 聚碳酸酯(PC) | 衝擊強度、尺寸穩定性、光學透明度和電絕緣性。 | 吸濕性強,易變形,噴嘴溫度高 |
| 尼龍 | 機械強度、韌性和耐化學性。 | 具有吸濕性,需控制乾燥。 |
| 熱塑性聚氨酯 (TPU) | 耐化學腐蝕、低摩擦係數、耐磨損。 | 需要較低的列印速度和嚴格的製程溫度控制。 |
| 增強聚合物 | 具有優異的剛度重量比,與未填充長絲相比,翹曲風險低。 | 需要使用經過熱處理的噴嘴,並且有形成微孔的風險。 |
FDM 3D列印的關鍵考量因素
3D 列印機的選擇、最小壁厚、特徵尺寸、後處理、材料翹曲和材料選擇是 FDM 3D 列印過程中確保精度、強度和製造品質的主要考慮因素。
桌上型3D列印機與工業級3D列印機
桌上型3D列印機的列印平台尺寸通常只有0.2 x 0.2 x 0.2米,適用於概念模型和早期概念驗證零件。而工業級3D列印機則更適合列印測試原型、小批量生產和功能性工程部件。
優化設計以應對翹曲
優化設計,減少尖角,保持壁厚均勻,並應用應力釋放部分,以減少變形。
仔細挑選材料
在選擇 3D 列印零件的材料時,請考慮所需的功能、運作環境、列印的便利性以及成本。
最小壁厚
FDM 3D列印的最小壁厚應為噴嘴直徑的2-3倍。
考慮表面處理
在選擇表面處理流程之前,請先確定表面粗糙度等級和美觀要求。蒸氣拋光、濕磨和環氧塗層是一些常見的選擇。
特徵尺寸
設計中幾何特徵的尺寸應大於製程的有效分辨率極限。
立即嘗試 Boda!
何時應該選擇工業級FDM 3D列印機而不是桌上型3D列印機?
桌上型3D列印機適用於業餘愛好者專案、小型視覺模型和概念模型。而工業級FDM 3D列印機則提供更大的列印尺寸(約1 x 1 x 1米)、更高的精度控制和重複性、列印複雜設計的能力以及更廣泛的材料相容性。
選擇工業級FDM 3D列印機用於:
- 功能模型
- 工具部件
- 快速原型
- 小批量客製化組件的生產
選擇桌上型3D列印機的理由:
如果您正處於原型開發的早期階段,並且想要驗證特定功能,桌上型印表機可以實現快速迭代週期。
FDM 3D列印原型有哪些表面處理選項?
由於FDM 3D列印製品是透過逐層添加材料成型的,因此其表面會呈現明顯的層紋和粗糙度。多種後處理技術可用於解決這個問題,例如噴砂、蒸氣拋光、噴漆和塗層。
- 蒸氣拋光: 蒸汽流熔化表面材料,形成一層薄而均勻、光亮的塗層。
- 噴砂: 將沙粒噴灑到 3D 列印零件上,去除表面缺陷,從而產生均勻的表面。
- 繪畫: 可使用相容的黏合塗料進行紫外線防護、美觀裝飾及其他用途。
- 環氧塗層: 它為 3D 列印原型提供光滑、耐用且堅韌的表面。
有限差分法 (FDM) 有哪些應用 3D印刷?
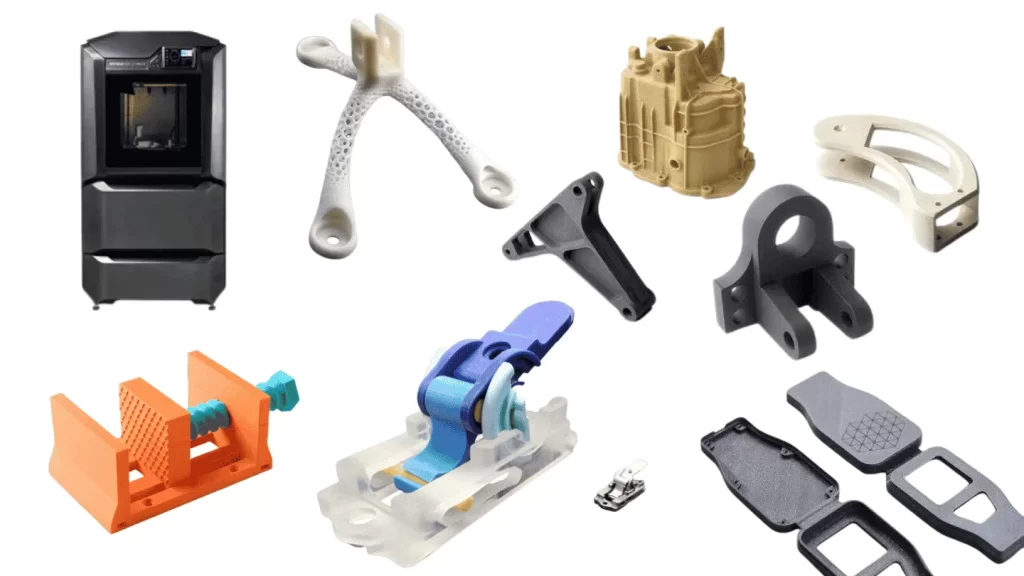
使用FDM進行原型製作
FDM 3D列印零件和原型廣泛應用於汽車、醫療、消費性電子、工具和機器人等產業。對於希望快速建立原型以進行組裝、功能和組裝測試的公司和產品開發人員而言,FDM是一種高效且經濟的解決方案。它還可用於概念驗證和視覺化模型製作。
讓我們來看看一些FDM 3D列印技術在各行業的應用實例。
- 汽車: 通風管道、內裝零件、儀表板和組裝夾具原型。
- 工具: 測試組裝夾具、工件夾持裝置、複合材料模具和軟爪的原型。
- 醫療: 義肢原型、解剖模型和設備外殼。
- 消費類電子產品: 客製化外殼、組裝夾具和安裝支架。
- 機器人技術: 夾具、工裝、末端執行器 (EOAT) 和感測器安裝座。
FDM 3D列印有哪些優勢?
- FDM 3D列印機的安裝成本低。
- 尺寸公差精確,低至±0.25毫米
- 它能夠快速製作工程設計原型
- 工具要求極低;無需切削工具和模具。
- 交貨週期更短,最快可達1天。
- 與多種工程塑膠相容
- 高度客製化。
- 生產複雜、輕巧且內部結構
FDM 3D列印有哪些缺點?
- 表面可見層紋,而且原型通常需要進行後處理操作。
- 列印零件的強度和可實現的複雜程度受 3D 列印材料的影響。
- 複雜幾何形狀的列印需要支撐結構,這會增加後處理時間和原料消耗。
- 尺寸公差不如數控加工和射出成型那麼高。
立即嘗試 Boda!
FDM、SLA 和 SLS 對比 3D印刷:有什麼區別?
SLA 和 SLS 是兩種不同的 3D列印的類型除了FDM之外,立體光刻(SLA)使用紫外光或雷射光束選擇性固化樹脂層,而選擇性雷射燒結(SLS)則逐層選擇性燒結聚合物粉末以建構設計的形狀。
讓我們從材料相容性、複雜性、精確度、交付時間和成本等方面比較這些 3D 列印方法。
| 參數 | FDM | SLA | SLS |
| 材料種類 | PLA、ABS、PETG、PC、尼龍、TPU、PEI、PEEK 和增強聚合物。 | 各種光敏液態熱固性樹脂 | 粉末狀熱塑性塑料,包括 PA11、PA12、TPU 和 PP。 |
| 複雜 | 中等複雜程度,需要支撐結構來支援內部複雜功能。 | 非常適合小型部件和薄壁截面 | 極好。未燒結的粉末本身就能支撐列印結構。 |
| 價格 | 低於 SLA 和 SLS | 中度 | 高 |
| 精密 | ±0.2 至 ±0.5 毫米 | 約±0.025至±0.1毫米 | 約±0.1至±0.3毫米 |
| 時間 | 快速的交貨時間 | 列印速度取決於印表機架構、零件高度、批次佈局和製程。 | 高,在生產原型或大量產品時。 |
| 何時選擇? | 選擇低成本、快速迭代的原型和小批量生產。 | 選擇適合需要精細加工、注重細節和高度複雜性的場合。 | 適用於功能性機械零件和原型、尼龍零件以及無支撐複雜原型。 |
您需要FDM 3D列印零件和原型嗎?
如果您是設計工程師、產品開發人員、新創公司或小型企業,正在尋找概念和零件模型的測試服務,我們可以為您列印。 3D印刷 Boda擁有快速的交付週期和精湛的細節處理能力,在複雜工程設計的原型製作和工業零件生產方面經驗豐富。
除了FDM之外,我們還提供SLA、SLS和DMLS 3D列印服務,並可靈活迭代和擴展產品規模。無論您處於早期原型製作階段還是需要小批量生產,Boda都能助您將願景變為現實。
我們的工程師在確定材料選擇、列印難易度、幾何複雜性和 DFM 特性後,會對設計進行詳細審查,這可以幫助您決定哪種 3D 列印最適合您的專案。
要開始與我們合作,請上傳您的設計檔案以獲取更多資訊。 工程師審核報價我們會對您提供的每一份設計圖面和規格說明嚴格保密。
參考
[1] “熔融沈積成型(FDM)基礎知識” 研究門。 ResearchGate – 熔融沈積成型 (FDM) 基礎知識