
高功率雷射在金屬上切割複雜圖案時,會產生強光和碎片。
光纖雷射切割的製造流程採用摻雜稀土元素的光纖產生高強度雷射光束,可精確切割包括不銹鋼和碳鋼在內的多種金屬。光纖雷射的工作波長為1.064微米,產生衍射極限光束,能夠快速切割厚度從0.1毫米到25毫米及以上的各種材料。光纖雷射切割機的雷射功率範圍為1千瓦至20千瓦,可為航空航天和汽車製造等應用提供高效、精確的金屬切割作業。
光纖雷射切割機發展史
光纖雷射切割機的研發始於阿爾伯特愛因斯坦1917年提出的受激輻射理論。埃利亞斯·斯尼策於1963年透過實驗實現了首次光纖雷射切割,該實驗採用摻釹玻璃光纖作為增益介質。 IPG Photonics公司於2000世紀初推出商用光纖雷射切割系統,成為首家研發高功率光纖雷射的公司。
第一台工業光纖雷射切割機於2009年問世。薩爾瓦尼尼利用光纖傳輸光束。現代製造業將光纖雷射切割作為標準工藝,因為研究人員已經改進了功率輸出和鎖模技術,從而提高了光束品質。
光纖雷射技術與二氧化碳雷射與YAG雷射的比較
特寫鏡頭:光纖雷射切割機切割厚金屬,產生明亮的熔融金屬和火花。
操作特性 激光切割 由於其特定的波長、高運作效率和更低的維護需求,光纖雷射器相比二氧化碳雷射和釔鋁石榴石雷射具有更優異的性能。光纖雷射的1.064微米波長比二氧化碳雷射的10.6微米波長更適合高吸收率材料,例如不鏽鋼和鋁材。
等離子切割與雷射切割: 光纖雷射器中使用的固態光纖與採用氣體混合物的二氧化碳雷射和採用晶體增益介質的YAG雷射器的工作方式不同,因為它最大限度地減少了熱透鏡效應,並實現了更好的功率擴展。光纖雷射的雙包層光纖設計提高了泵浦光的效率,使其電光轉換率達到30-40%,遠高於二氧化碳雷射(10-20%)和YAG雷射(5-15%)的轉換率。
- 波長波長為 1.064 µm 的光纖雷射具有優異的金屬切割性能。然而,波長為 10.6 µm 的 CO₂ 雷射最適合用於非金屬材料,而波長為 1.064 µm 的 YAG 雷射則面臨熱效應的挑戰。
- 效率光纖雷射的運作效率可達 30-40%,與 CO₂ 雷射(10-20%)和 YAG 雷射(5-15%)相比,能源消耗更低。
- 保養光纖雷射的雷射腔由於沒有移動部件,因此維護量極少;而 CO₂ 雷射則需要調整反射鏡,YAG 雷射則需要更換燈泡。
- 光束質量光纖雷射切割機的光束品質達到了接近衍射極限的性能,使其在精確切割薄金屬板方面優於 CO₂ 雷射和 YAG 雷射。
- 材料相容性銅金屬的反射特性使得光纖雷射非常適合使用,因為它們不會像二氧化碳雷射器那樣產生背向反射。然而,YAG雷射的應用範圍有限。
|
參數 |
光纖激光器 |
二氧化碳雷射 |
YAG雷射(Nd:YAG) |
|
媒材 |
摻雜光纖 |
混合氣 |
固態晶體 |
|
波長 |
1.06–1.08 微米 |
10.6μm |
1.064μm |
|
效率 |
30-50% |
10-20% |
10-25% |
|
光束質量 M² |
1.1-1.3 |
1.2-3.0 |
1.5–10 + |
|
功率範圍 |
功率範圍:小於1瓦至大於100千瓦 |
高達 30 千瓦 |
最高可達 6 千瓦連續波 |
|
保養 |
低 |
高 |
媒材 |
|
最適合 |
金屬 |
非金屬 |
脈衝金屬加工 |
|
優點 |
高效、緊湊、低維護 |
厚非金屬切割 |
高峰值功率 |
|
限制 |
一些非金屬 |
體積龐大,在反光金屬上表現不佳 |
散熱問題會降低平均功率 |
光纖雷射的工作原理
雷射加工表面以去除表面層
光纖雷射的工作原理是利用光纖放大泵浦光,透過相干方式產生光。泵浦光的增益介質中含有鐿等稀土元素。雙包層光纖內裝有雷射二極體,用於將光泵浦到內包層,從而激發離子,最終導致受激輻射。
此雷射腔透過光纖布拉格光柵和介質鏡的組合實現了高光束品質。可飽和吸收體與鎖模技術的結合產生了用於高強度操作的超短脈衝。同時,功率可達20千瓦,能夠以超過10公尺/分鐘的速度切割25毫米厚的碳鋼。
模式鎖定和光束質量
鎖模技術透過同步縱模產生超短脈衝,從而提高峰值功率,實現精確切割。此技術通常使用可飽和吸收體,以減輕受激拉曼散射等非線性效應。單模光纖的光束品質(以M²因子衡量)接近1,因此能夠實現對1毫米厚不銹鋼進行精細切割的緊聚焦。多模光纖支援更高的功率,但除非經過最佳化,否則可能會降低光束質量,例如在光纖盤片雷射中,因此需要進行最佳化才能確保CNC光纖雷射應用中性能的穩定性。
稀土元素
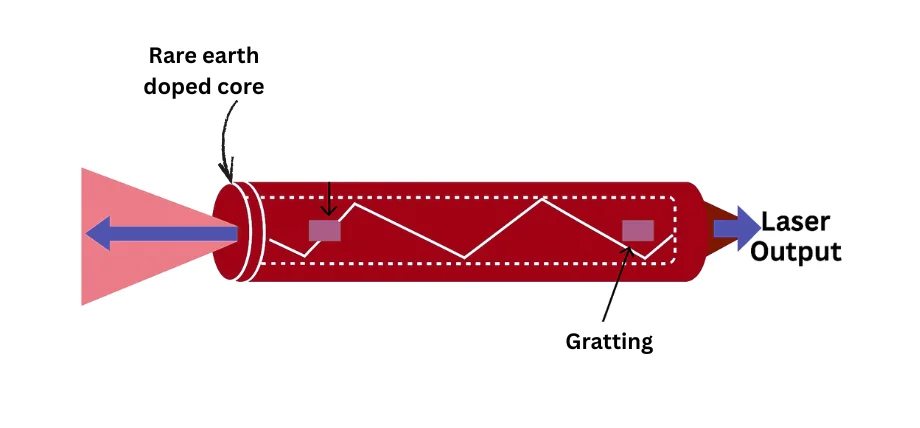
雷射切割系統示意圖,圖中展示了光束輸入、聚焦光學元件以及在工件上的輸出。
光纖雷射的運作依賴於稀土元素鐿和鉺,它們作為重要的摻雜劑發揮作用。鐿的高量子效率使其能夠放大波長為1.07微米的光,從而適用於連續波金屬切割。透過摻雜鉺,可以獲得中紅外光譜範圍的光,用於特定的工業應用。光纖中包含這些元素,形成雙包層結構,能夠高效吸收泵浦光,同時產生低發熱量的激光,從而實現可靠的光纖激光切割機。
光纖雷射切割機的組成部分
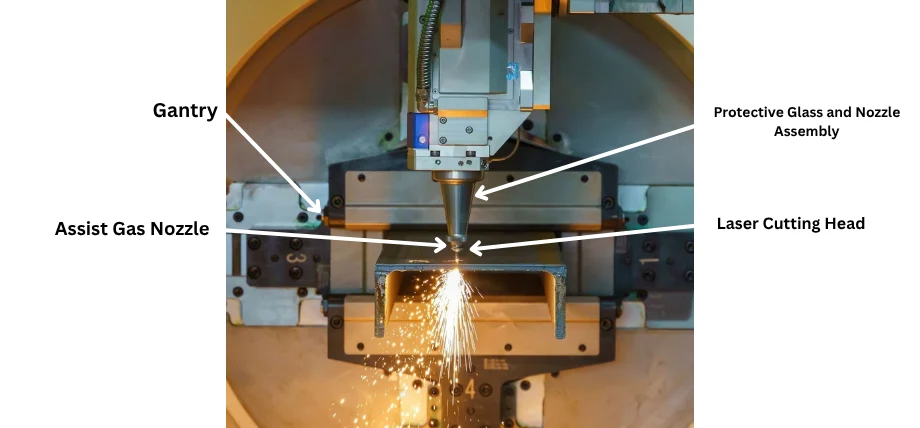
一台工業雷射切割機正在運轉,在加工金屬零件時會發出火花。
- 激光光源摻鐿光纖雷射的工作功率為 1-12 kW,可產生強大的光束,切割 10 毫米厚的不鏽鋼。
- 切割頭切割頭由三個基本部件組成:聚焦透鏡、輔助氣體噴嘴和電容式感測器,可在金屬加工過程中實現精確的高度監控。
- CNC系統: CNC 控制系統透過伺服馬達以閉環方式運行,可實現 ±0.01 毫米的精度,從而實現複雜的切割設計。
- 床身工具機床身由鋼架構成,用於固定工件,保持雷射光源和光學元件的熱穩定性,從而實現不間斷運作。
- 冷卻系統氣體輸送系統的位置經過精心設計,可在快速光纖雷射切割操作過程中保持穩定性。
- 氣體輸送系統冷卻系統採用水冷機提供氧氣或氮氣,以提高加工碳鋼和其他材料時的切割性能和表面品質。
- 運動系統此運動系統結合了齒輪齒條和直線驅動,可實現高達 50 公尺/分鐘的快速、精確的切割速度。
- 排氣系統排氣系統用於清除煙霧和廢料,有助於在數控金屬切割作業期間保持清潔的環境。
立即嘗試 Boda!
光纖雷射切割機的類型
- 平板金屬切割機這些切割器按如下方式運作: 鈑金激光切割 切割機,可處理厚度達 25 毫米的材料,滿足汽車和航空航太製造的需求。
- 管材切割器該工具具有旋轉軸,使用戶能夠切割用於排氣系統和結構管材的圓柱形零件。
- 高功率系統這些系統以超過 6 kW 的功率運行,用於在重工業環境中處理厚度為 20 毫米的厚碳鋼板。
- 入門級機器Boss Laser 品牌提供功率低於 2 kW 的入門機器,滿足加工薄材料的小型作業需求。
- 封閉系統這些系統透過安全聯鎖和防塵功能為操作人員提供保護,從而實現安全的大量生產作業。
- 油電混合機器CNC光纖雷射應用中切割、彎曲和焊接功能的結合增強了機器的多功能性。
光纖雷射切割製程步驟詳解
步驟二:材料準備與設置
此製程的第一步是將金屬板材工件放置在工具機工作台上並固定。數控系統接收包含切割圖案設計的CAD檔案。 5毫米厚的碳鋼需要3千瓦的雷射功率和氧氣輔助氣體進行放熱切割,而不銹鋼則需要氮氣才能獲得無氧化邊緣。
步驟二:光束校準與穿透
切割頭在雷射發出穿透脈衝進入材料之前,會先確定其初始位置。用於切割10毫米鋁材的高功率脈衝有助於減少熱影響區的尺寸。切割頭高度控制系統採用伺服技術,可將光束聚焦在正確的高度,從而確保最佳的光束品質。
步驟 3:切割路徑執行
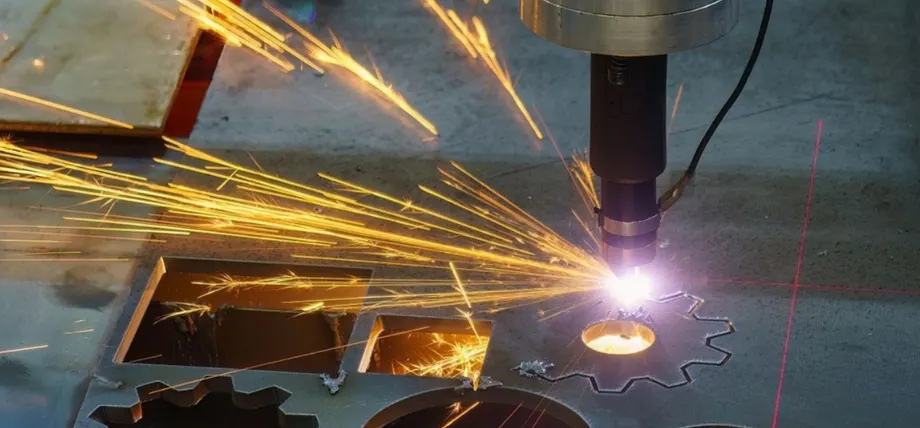
光纖雷射切割機能夠以最小的切口精確切割金屬板。
雷射系統透過熔化材料來執行預設路徑,同時輔助氣體將熔融碎屑從切割區域清除。切割2毫米厚的不銹鋼時,切割速度應設定為8米/分鐘,以獲得最佳邊緣品質。光束保持衍射極限聚焦,從而實現精度高達0.05毫米的切割。
步驟4:監控
該系統採用閉環回饋來追蹤光束強度和氣體壓力水平,從而實現自動調節以防止缺陷形成。透過即時監測熱變形,該系統能夠穩定地切割20毫米厚的碳鋼材料。
步驟五:後處理和檢查
切割完成後,採用機械或化學方法去除熔渣和毛邊。數控光纖雷射系統可對工件進行尺寸精度檢測,測量精度可達0.01毫米。最後一道工序是對工件進行表面處理,以獲得拋光邊緣。
常用切削模式及其應用
- 連續波(CW): 該系統可產生恆定光束,從而能夠在汽車應用中快速切割 15 毫米碳鋼板,同時保持精確的邊緣。
- 脈衝波(PW): 該系統產生短暫的脈衝,有助於保護電子產品和珠寶加工過程中的薄材料免受熱損傷。
- 單模: 該系統可提供卓越的光束質量,使其適用於在醫療設備中創建精確的雷射切割設計。
- 多模式: 該系統以高功率運行,可切割用於建築應用的 20 毫米鋼構件。
立即嘗試 Boda!
適用於光纖雷射切割的材料
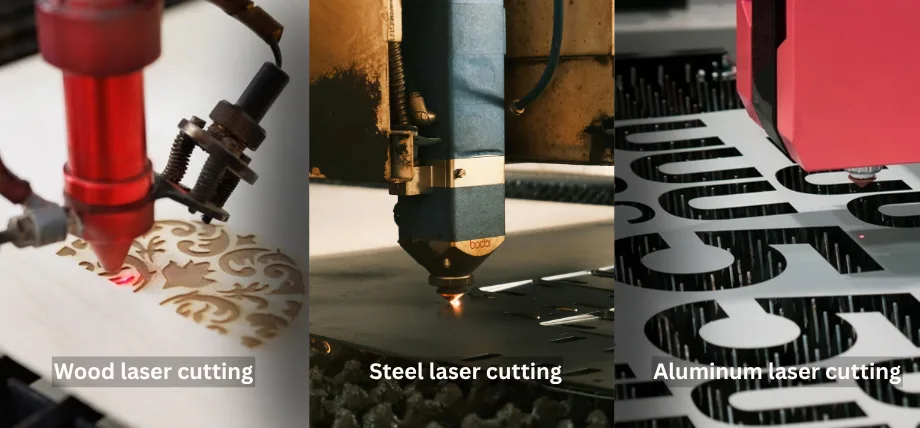
雷射切割木材、鋼材和鋁材的實例,展示了材料的多樣性。
光纖雷射切割系統的高強度光束和精確的光束控制使其非常適合切割各種材料,特別是金屬。
金屬
- 不銹鋼雷射切割:採用氮氣輔助切割,切割厚度可達 30 毫米,確保邊緣無氧化。
- 碳素鋼氧氣輔助切割手柄最大可達 25 毫米
- 鋁板加工可處理最大 20 毫米的工件,由於反射率較高,需要更高的功率。
- 銅雷射切割使用專用噴嘴切割反光金屬
非金屬
- 亞克力和木材適用於薄層加工,但效率低於二氧化碳雷射器
- 聚合物:由於波長吸收的限制,僅限於特定類型
|
材料 |
最大厚度(毫米) |
輔助氣體 |
應用領域 |
面臨的挑戰 |
|---|---|---|---|---|
|
不銹鋼 |
30 |
氮 |
醫療用品、廚具 |
無氧化邊緣要求 |
|
碳素鋼 |
25 |
氧 |
汽車、建築 |
爐渣管理 |
|
鋁合金 |
20 |
氮 |
航空航太、電子 |
高反射率 |
|
銅/黃銅 |
10 |
氮 |
電氣元件 |
反向反射風險 |
|
亞克力/木材 |
5 |
空氣/氮氣 |
標誌、原型製作 |
吸收效率有限 |
光纖雷射切割的應用
汽車產業
車身面板、底盤零件和排氣系統採用不銹鋼和鋁材,透過光纖雷射切割機進行生產。切割速度為10米/分鐘(切割2毫米厚的碳鋼),實現了高生產率和±0.05毫米的精度。
航空航太領域
該技術利用其高光束品質切割鈦合金和鋁,用於引擎零件和機身零件,同時最大限度地減少關鍵組件的變形。
電子製造
電路板外殼和連接器的生產依賴光纖雷射器,它透過脈衝操作進行精確切割,從而最大限度地減少對敏感元件的熱損傷。
醫療器材生產
不銹鋼植入物和手術工具的生產需要精確的雷射切割,單模雷射光束可以達到 0.01 毫米的精度,從而製造出複雜的設計。
建築與建築
建築框架和外牆的生產依賴高功率系統,這些系統能夠有效地切割 20 毫米厚的鋼板,同時也能加工結構鋼和裝飾板。
光纖雷射切割服務s
普羅林泰克 我們提供高品質的雷射切割服務,價格極具競爭力,交貨速度快。我們的雷射切割機庫存充足,可處理複雜的幾何形狀和各種材料,包括合金、高溫合金以及黃銅等金屬。
與我們合作,實現始終如一的精準度、最小的浪費和可擴展的生產。請提出您的需求。 24小時內免費報價 。
結語
精密製造業受益於光纖雷射切割技術,因為它具有卓越的效率和精準的金屬切割能力。該系統以 50 公尺/分鐘的高速運行,可切割厚度從 1 毫米不銹鋼到 25 毫米碳鋼的各種材料,因此在汽車、航空和電子製造領域至關重要。
雷射功率、光束品質和數控系統的進步,使得光纖雷射切割機能夠完成更多任務,從而鞏固了其作為重要生產工具的地位。光纖雷射系統的選擇取決於特定需求,但其光纖設計確保了可靠、高性能的運作。
常見問題解答
什麼是光纖雷射?
光纖雷射是一種高強度光源,本質上是一種摻雜了稀土金屬的雷射器,它利用增益介質產生高能量光束,用於精確切割。