
近年來,人們對機械加工行業的創新過程以及新技術的購買和研究的興趣不斷增加。全球企業對精密複合體越來越感興趣 高精度工具機 具有零件多軸加工的可能性。
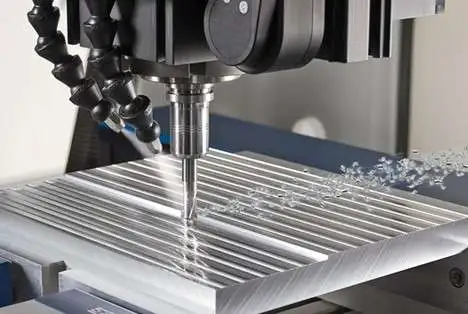
高速精密加工
此類設備上的高速加工(HSM)現已成為現代生產的關鍵成功因素。時間本身需要不斷提高生產力和 數控機床 和加工中心。新機器的很大一部分已設計為以每分鐘 25 轉或更高的主軸速度運行。
高速精密加工帶來什麼好處?
切換到 HSM 的好處是毋庸置疑的 – i切割速度提高 20-25% 最終產品的成本降低了 15%! 但在高速銑削中, 切削速度和進給量增加5-10倍,與傳統加工相比,因此在 2 至 20 m/min 範圍內。
高主軸轉速和進給機構的高動態性反過來對工具機中刀具的夾緊精度、可靠性和剛性提出了非常嚴格的要求。收縮套管等機器零件可以滿足這些要求。這種收縮接頭的不可否認的優點是,其組成部分作為一個整體發揮作用 接頭幾乎可以無限次地組裝和拆卸.
液壓夾緊的需求不斷增長
對工件加工精度的要求不斷提高,需要開發其他方法將刀具精確地固定在機器上。液壓夾緊元件完全符合新一代高精度設備的要求。
液壓夾緊元件選擇刀具和主軸之間的所有間隙。這裡實現的最小徑向跳動和刀具平衡是高精度加工和長刀具壽命的先決條件。
給定金屬的最佳速度
一個重要因素是刀具進給速率的大小。銑削和車削刀具切削刀片的新幾何形狀允許將進給率提高 3-5 倍,每轉最多 3 毫米,從而增加金屬切除量,儘管切削深度為 1-2 毫米。
高速加工和單純高速加工的條件之一是需要少量的去除量以獲得良好的加工品質。 表面質量 並避免損壞工件或刀具表面。
由於國內生產的特殊性,這並不容易保證。因此,由於各部分的不同,需要低估整個表面的速度。事實證明,以較低的速度銑削更有利可圖,但切削深度較大時,機器不會滿載使用,零件的加工時間也會增加。
理想的方法是將其放入預先鑽好的孔中,但這並不總是可行且方便的。在這些情況下, 刀具 以螺旋形或鋸齒形下降。在這些地方,還需要降低速度,以避免刀具破損。
精密加工的最佳速度是多少?
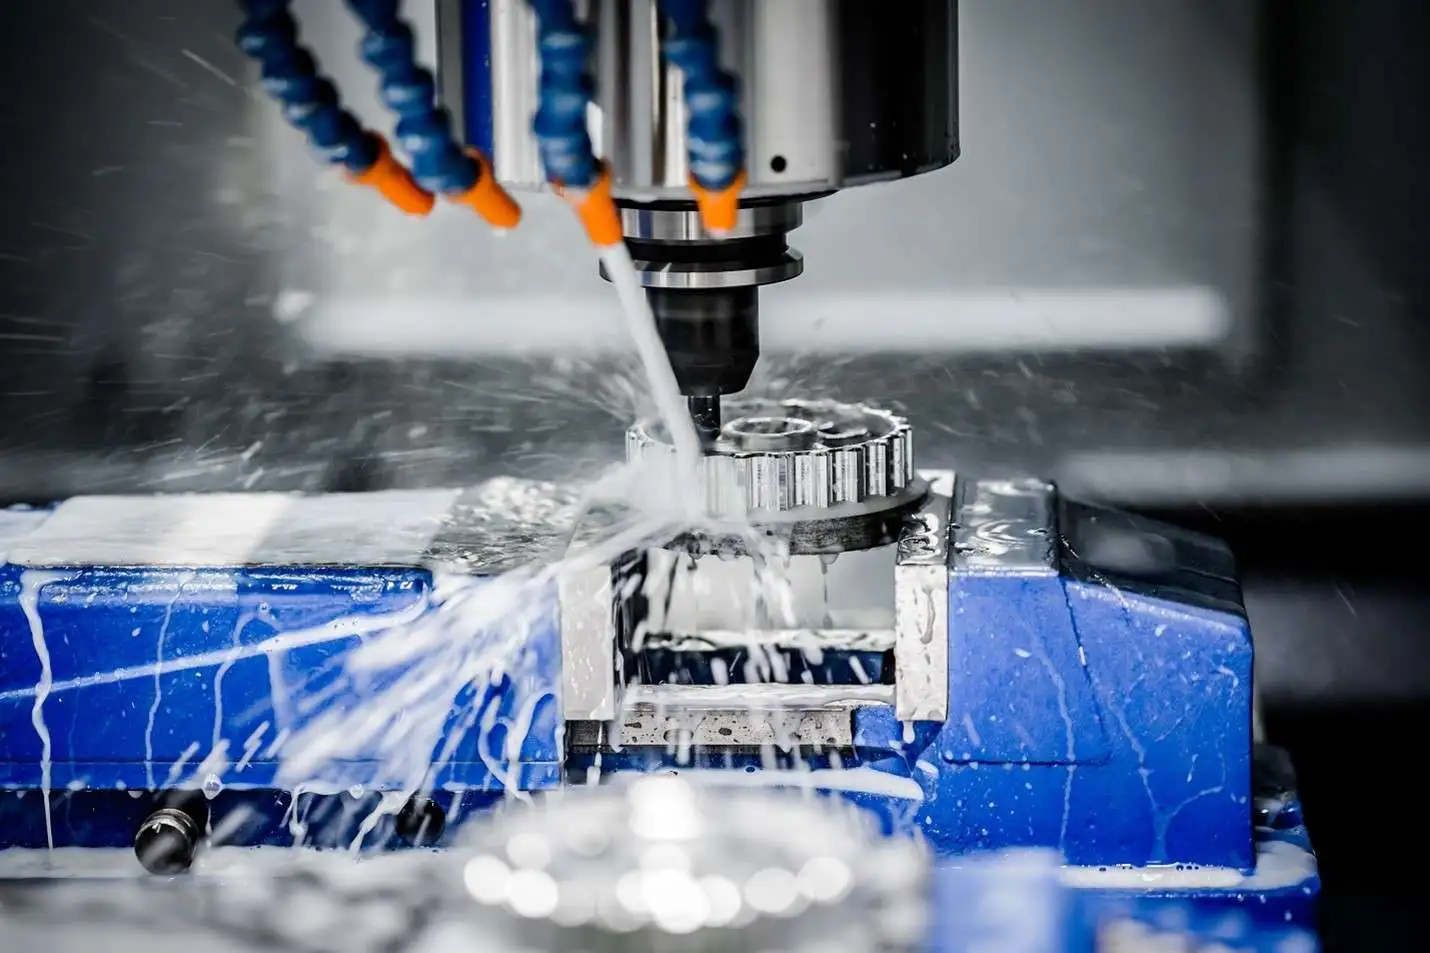
適用主軸轉速
解決這些問題的方法是在保持整個程序高速的同時,降低掉料量大、刀具下降等地方的速度。因此,實現了 HSM 的整體效果——由於切削條件的強化而減少了加工時間,總體上簡化了生產過程,並提高了加工品質。
在這些情況下,刀具會以螺旋形或鋸齒形下降。在這些地方,還需要降低速度,以避免刀具破損。解決這些問題的方法是在保持整個程序高速的同時,降低掉料量大、刀具下降等地方的速度。
因此,實現了 HSM 的整體效果——由於切削條件的強化而減少了加工時間,總體上簡化了生產過程,並提高了加工品質。在這些情況下,刀具會以螺旋形或鋸齒形下降。在這些地方,還需要降低速度,以避免刀具破損。
然而,隨著新型淬火鋼銑刀的出現,後者的要求變得越來越不相關,其製造商建議保持通常的切削深度,同時滿足 HSM 的其他要求(特別是細齒距)。
高速銑削的特點
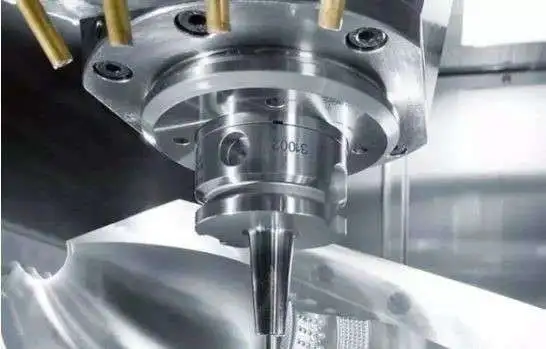
高速銑削的優點
銑削領域中高速銑削的主要困難與均勻切削的組織和切削參數的均勻性有關。如果將進給速度增加 5-10 倍(如高速銑削的情況),則刀具的溫度只會略微增加。
原因是進給速度超過了被切削基材的熱傳導速度。刀具「超越」了熱量的傳播,其主要部分被切屑去除。車削時的刀具也是如此。
隨著加工速度的成長,對設備運作中所使用的工裝的要求也隨之提高。這對於銑削尤其重要。在高速加工中,跳動減少至幾微米,可使切削刀片的使用壽命提高數倍。因此,針對高速加工,生產了現代熱卡盤、液壓卡盤和平衡卡盤(夾具),讓您以高達 100,000 rpm 的速度工作。
通常,HSM 是在超臨界振動範圍內進行的,因為在高速銑削中使用的如此高的轉速下,工件、刀具和機器部件的共振頻率都會顯著超過。
的一個特點 高速銑削 是需要僅使用如此高轉速所需的特殊高速刀具主軸,因此只有小直徑刀具(15 至 20 毫米)可用於 HSM。
設備需求
為了成功應用高速鋼,設備的所有組件(工具機、刀具、工件夾具、CNC 電腦系統、控製程式)必須平穩運作且無故障。同樣的要求也適用於服務人員的資格。如果至少一個部件被證明是“薄弱環節”,這不僅會導致工件損壞,還會導致昂貴設備的故障。
分別考慮系統每個組件的要求:
- 工具機必須保持約12-25千轉/分鐘的轉速,並且還具有可靠的主軸冷卻系統。所有機器部件必須具有高剛性並且能夠保持穩定的熱狀態。
- 切削工具-必須具有更高的耐用性和強度。通常,現代製造商會生產用於高速切削的特殊型號刀具,並註明建議的切削條件。
- 輔助刀具必須嚴格控制在公差範圍內,因為高速時最輕微的尺寸偏差都會引起顫動,其振動能量與切削力相稱!因此,應使用特殊平衡的卡盤或冷縮夾頭來安裝刀具。
高速精密加工中避免振動的銑削條件
鑑於 HSM 過程中避免振動的重要性,對於每種工件-刀具組合,只能透過實驗找到理想的加工條件。當刀具以空氣噴射吹氣系統取代水冷時,刀具壽命達到最佳。
如上所述,在 HSC 中,主要熱通量從晶片中去除。因此,冷卻系統從切削區域清除切屑的能力將顯著影響切削刀具的表面光潔度和耐磨性。
上述內容完全適用於機械部件,即機器和工具。然而,HSM期間電子元件和軟體部分對產品品質的影響也不小。
CNC系統-必須有速度餘量,包括能夠「向前看」並提前計算(以每秒約100-200幀的速度)運動,以便在拐角之前及時減慢刀具速度然後再次加速– 直到刀具路徑的下一個「轉彎」。
摘要
值得注意的是,將精確調整的刀具運動演算法引入「普通」低速加工實踐中,可以顯著提高製造產品的品質。這就是為什麼人們不斷關注機械加工的改進,以提高加工流程並更充分地釋放現代數控設備的潛力。
如果你需要任何 CNC加工服務,請隨時與我們聯繫,我們的工程師在該領域擁有多年的經驗。我們能夠以實惠的價格提供高容差零件。