
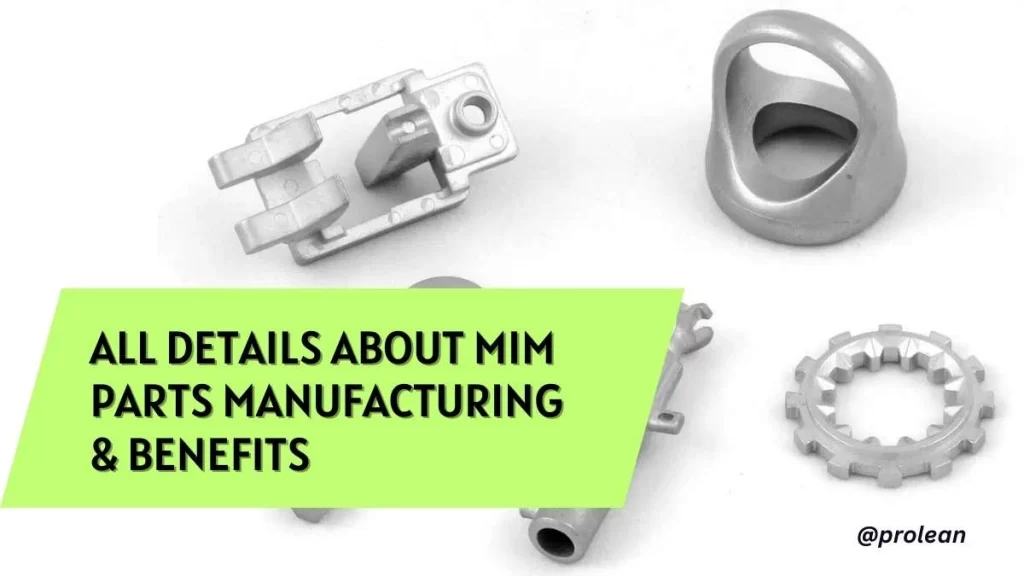
金屬射出成型(MIM)是一種新型技術,能夠高精度、高可靠性地製造小型、複雜的金屬零件。尤其適用於重量低於100公克的零件,經濟效益顯著。與粉末注射成型(PIM)相比,MIM零件強度更高,足以承受嚴苛的使用環境。 MIM製造技術已獲得跨行業的廣泛認可,廣泛應用於航空航太、汽車、醫療和電子等行業,用於製造燃油噴射器噴嘴、醫療器材、手錶零件和手機外殼等。如果您需要大量生產相同的零件,MIM將是您的理想選擇。
繼續閱讀以了解 MIM 製程、什麼是 MIM 零件,並探索哪些應用領域最適合 MIM 處理。
採用金屬射出成型 (MIM) 的好處
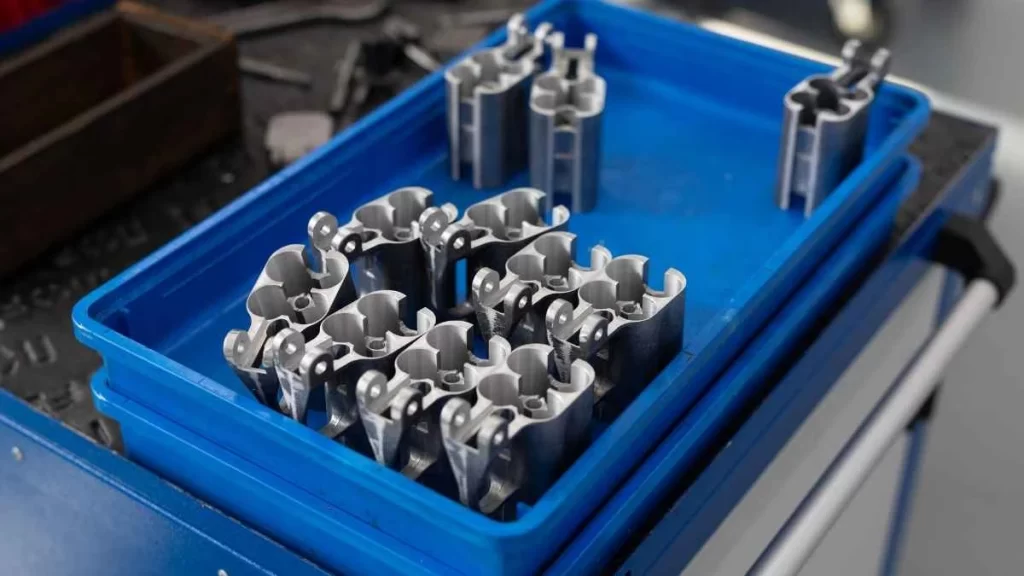
圖片名稱:MIM零件
使用MIM的優點如下:
複雜零件的大批量生產
MIM 可以生產大量具有複雜橫截面形狀和薄壁的金屬零件。此功能有助於產生具有薄截面和高精度的小零件。
卓越的表面光潔度
MIM零件可以很容易地從模具中取出;在大多數情況下,它們的表面光潔度可能會更好。很少或不需要進一步的整理。至於圖像,提供了後處理選項以使它們變得更好。
元件整合
MIM 製程還可以幫助設計人員將多個零件或組件連接成一個零件,以最小化產品。這種類型的整合可以消除後續的組裝過程並提高產品的剛度。
優異的機械性質
MIM 零件具有適合其預期用途的可接受的機械特性,例如硬度和強度。
材料效率
MIM 再次具有非常高的材料效率。 95-98% 的原料可作為零件以可用形式回收。這種效率也有助於將材料的使用量降至最低限度,從而降低生產成本,特別是在使用高溫合金或特殊金屬等昂貴材料製造零件時。
規模化成本效益
MIM 比熔模鑄造、機械加工和沖壓更便宜,尤其是在大批量零件的大規模生產中。
如果您的專案能夠從這些優勢中受益,您可以聯絡我們的工程團隊,討論材料、設計考量和生產方案。
金屬射出成型的缺點
雖然 MIM 提供了許多優點,但也有一些缺點:
- 高初始投資MIM製程的固定成本相當高。它需要專門的模具和設備,因此比其他製造流程成本更高。
- 小批量生產成本較高對於小批量生產而言,MIM 的成本效益可能較低,因為與製造少量零件相比,每個零件的成本通常較高。
- 尺寸限制它通常非常適合製造中小型零件。製造大型零件則較為困難,因為它們需要更大的模具和熔爐,成本可能非常高昂。
- 燒結過程中的收縮採用金屬射出成型(MIM)製程製造的零件在燒結過程中會發生尺寸變化,必須加以控制。儘管製造商在零件設計和模具製造階段會考慮這一因素,但它仍然對最終零件品質起著至關重要的作用。
MIM 製造流程簡介
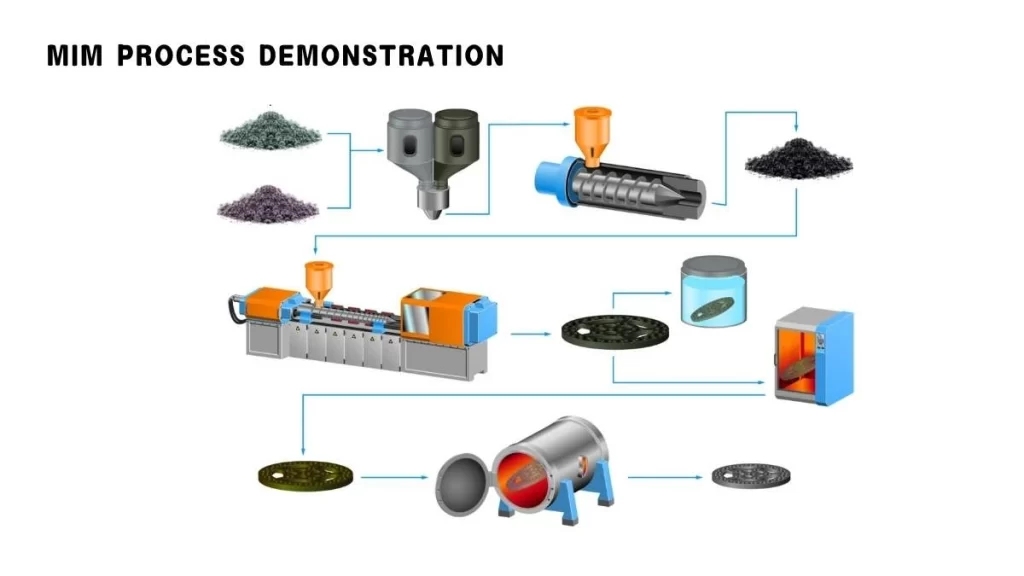
圖片名稱:MIM製程佈局
金屬注射成型 (MIM) 涉及將純金屬粉末與黏合劑混合以產生原料。然後將該化合物按比例粉碎並按照塑膠射出成型 (PIM) 的方式執行。成型部件(有時稱為“綠色”部件)隨後被冷卻並從模具中取出/彈出。
然後在下一步中透過溶劑萃取、熱處理和噴射催化等技術部分去除黏合劑。該部件變為多孔狀態的“棕色”部件。在燒結過程中,黏合劑的額外部分被熱量消除,並透過剩餘的孔隙蒸發。
然後,將給定的部件再次加熱到高燒結溫度,以使金屬粉末顆粒固化。與透過傳統技術生產的金屬零件相比,此階段可使零件具有更緻密、機械性能更優越的微觀結構。
類似於壓鑄和塑料 注塑工藝,MIM 非常適合製造使用較傳統的金屬成型方法難以成型的精密小型特徵零件。但這可能涉及額外的加工或組裝費用。
金屬射出成型 (MIM) 屬性與功能
下表概述了金屬注射成型 (MIM) 製程的關鍵屬性和功能,突顯了 MIM 生產中可實現的典型和極端範圍。
| 因素 | 最低限度 | 典型 | 最大值 |
| 成分質量(克) | 0.03 克 | 10 – 15克 | 300 克 |
| 尺寸(毫米) | 2毫米(0.08中) | 25毫米(1中) | 150毫米(6中) |
| 壁厚(mm) | 0.025毫米(0.001中) | 5毫米(0.2中) | 15毫米(0.6中) |
| 尺寸公差(%) | ±0.2% | ±0.5% | ±1% |
| 零件密度 | |||
| 生產數量 | 1,000單位 | 100,000單位 | 100,000,000單位 |
如果您的零件符合這些範圍,則很可能適合採用金屬注射成型 (MIM) 製程製造。我們的工程團隊可以審查零件幾何形狀、材料選擇和生產規模,並透過我們的金屬注射成型和工程能力來確定其可行性。
立即嘗試 Boda!
MIM 模具設計指南
當計劃透過 MIM 製造零件時,模具設計是製造過程中最關鍵的方面之一。這包括選擇分型線、定位澆口、定位頂針標記以及使用凸輪動作。
分型線
在 MIM 中,分型線是穿過模具的兩半接合處的線。雖然每個 MIM 組件都會有這條可見線,但可以減少其厚度,從而降低其可見度。如果分型線建立在特徵的邊緣或台階處,則可以使該線不那麼明顯,從而改善零件的外觀。
門控
澆口是 MIM 原料進入模具型腔的地方,也是值得關注的關鍵區域。 MIM 中使用四種基本澆口,包括選項卡澆口、隧道澆口、跳躍澆口和落澆口,每種澆口都會在零件上留下一個小標記。澆口的位置是一個重要因素,因為它影響材料的流動和零件的品質。理想情況下,澆口應位於橫斷面厚度最可觀的位置,以使材料從薄斷面增厚到厚斷面。對於圓柱形零件,最好將澆口置於靠近圓柱體軸線的中心,以防止燒結過程中變形。
雙節射梢
頂針對於零件成型後從模腔中取出至關重要。然而,它們不會在零件表面留下深刻的印記,但會留下輕微的痕跡。這些標記不應損壞最終產品的外觀;因此,零件的設計必須使頂針痕跡位於不容易看到的區域,尤其是在組裝後。
凸輪動作
在 MIM 模具中,凸輪動作會產生底切等特徵,這可能需要額外的操作。在設計零件上建立底切時,必須考慮凸輪移動的方向。當需要多個凸輪動作時,設計過程會變得更加複雜,因為每個凸輪都會佔用工具內部的大量空間。所有這些問題都必須在工具的規劃和設計過程中仔細解決,同時保持功能。
MIM 與。金屬鑄造?哪種技術的好處比較多?
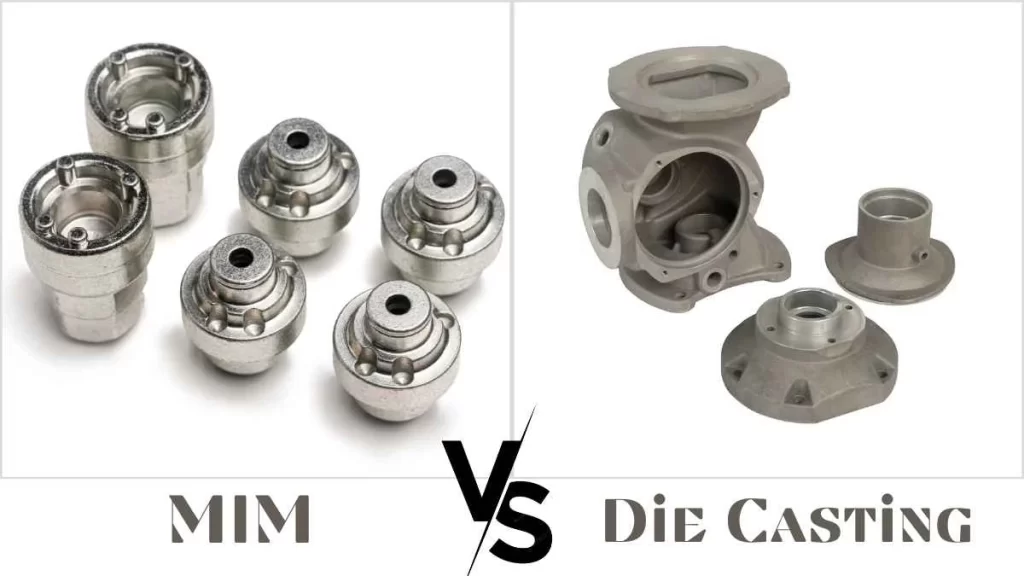
圖片名稱:MIM 與壓鑄件
MIM因可鍛造形狀複雜、尺寸穩定的零件而受到各領域的青睞。
與傳統的金屬鑄造技術(例如砂型鑄造、壓鑄或熔模鑄造)相比,MIM 在整個過程中保持了平行度和模具公差。製程穩定性最大限度地減少了後處理的需要,並提供了標準品質的表面光潔度。
另一方面,金屬鑄造需要熱處理,有時會造成嚴重的應力形成,尤其是在薄部分。
此外,後處理還會產生額外的成本,因為透過修剪澆口、澆口和冒口會大大減少零件的幾何形狀。此外,鑄造無法提供航空航太和醫療領域所需的小型複雜模具的羽毛狀表面光潔度。
此外,機械加工可以提供近乎精確的工作,但它會導致大量的材料浪費,特別是對於複雜形狀的加工。對於許多設計而言,鎳和不銹鋼廢料、CNC工具機的編程以及工具機成本使得加工成本比 MIM 高得多。
儘管出現了諸如 3D印刷,以及選擇性雷射燒結,MIM 仍然是一種廉價的工藝。與更新形式的 AM 相比,MIM 具有更高的重複性、更快的處理和吞吐量以及更低的維護/返工和廢品率。 (閱讀更多 金屬注射成型與壓鑄成型)
以下是金屬射出成型 (MIM) 和壓鑄的比較。
| 屬性 | 金屬射出成型 (MIM) | 壓鑄 |
| 材料相容性 | 能夠加工各種黑色金屬和有色金屬,包括複雜合金。 | 主要加工鋁、鋅和鎂等有色金屬。 |
| 壁厚範圍 | 它適合生產薄壁,通常範圍為 0.040” 至 0.120”(1.0 毫米至 3.0 毫米)。 | 處理稍厚的牆壁,範圍從 0.040” 到 0.200”(1.0 毫米到 5.0 毫米)。 |
| MIM 材料選項 | 適用於各種粉末狀金屬,包括不銹鋼、工具鋼、鎢合金、鎳高溫合金、特殊金屬 | 最適合:鋁、鋅、鎂、銅、鉛、錫 |
| 應用例子 | 它非常適合生產具有嚴格公差的小型、複雜、高強度零件。 | 它們用於更重要的零件,其中大容量和不太複雜的設計是標準的。 |
| 尺寸公差 | 實現嚴格的公差,通常在標稱尺寸的 ±0.3% 以內。 | 將公差保持在標稱尺寸的 ±0.5% 範圍內,適用於精度要求較低的零件。 |
MIM零件相容於哪些材料?
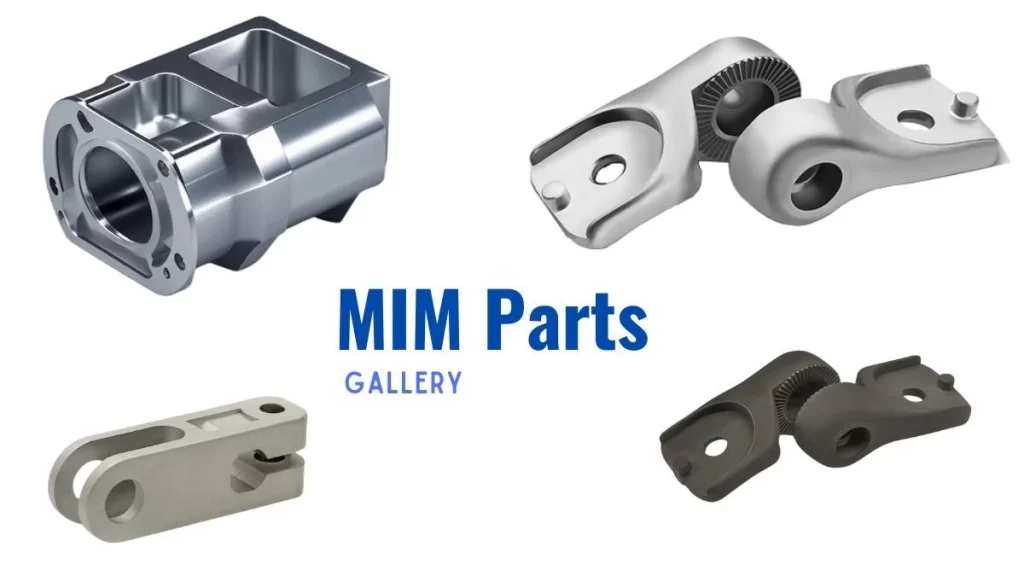
圖片名稱:MIM零件圖庫
MIM 製程支援多種金屬,主要分為四類:
- 黑色金屬:涵蓋不鏽鋼、工具鋼和鎳鐵合金(如因瓦合金和可伐合金)等材料。
- 硬質合金:包括鈷鉻合金、硬質合金和陶瓷金屬複合材料。
- 特殊金屬:例如鋁、鈦鎳、鉬。
- 鎢合金:高密度堆積且強度高的鎢合金。
如果您希望在 MIM 中使用這些材料中的任何一種,Boda Tech 提供超過 50 種材料選項和一系列適合您需求的服務。以下是具體合金及其特性:
| 合金組 | 特殊合金 | 產品說明 |
| 不銹鋼 |
316、316L、17-4 酸鹼度、 303、304、440C、420P |
腐蝕- 磨損 |
| 低合金鋼 |
Fe-Ni(鐵-鎳)、FN02、 FN08、4140、8620、100Cr6 |
經濟效应 |
| 工具鋼 | M2 |
硬度 & 耐 |
|
軟 磁鋼 |
Fe-Ni50、Fe3Si、 鐵鈷50、鐵鈷V |
磁 性能 |
|
鎢 重型合金 |
鎢-鎳-鐵, 鎢鎳銅 |
高密度 |
|
鎢 硬質合金-鈷 |
WC-鈷 |
穿- 磨損 |
立即嘗試 Boda!
為什麼鈦最適合MIM零件製造?
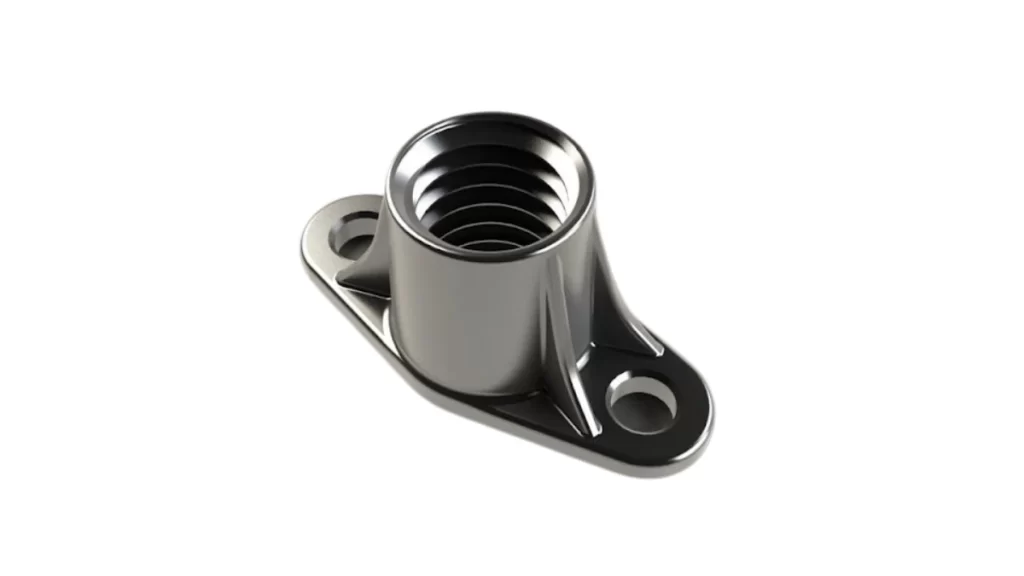
圖片名稱:鈦合金MIM零件
鈦金屬注射成型 (TiMIM) 是一種精湛細緻且經濟的技術,用於製造小尺寸鈦部件、微小凹槽、螺紋和具有高細節的某些輪廓。與傳統鑄造相比,TiMIM 在鈦合金中具有靈活性,並且在需要高精度水平的操作方面表現突出,尤其適用於醫療設備和外科植入物的製造。
基於鈦合金的醫療植入物與人體組織具有良好的兼容性,並且隨著時間的推移不易腐蝕。此外,它們的機械密度也相對較高。這樣的製造過程保證了這些零件具有高公差,從而為人體提供耐用的零件。
閱讀更多:注塑成型的六種類型是什麼?
MIM 零件中使用的常見鈦合金
- 晶相:阿爾法(α)相(由鋁穩定)
- 貝塔 (β) 相(釩穩定)
- 熱處理合金(Ti-6Al-4V):固溶時效透過扭曲晶格來提高 HIS 韌性。
在哪裡可以找到 MIM 應用程式?
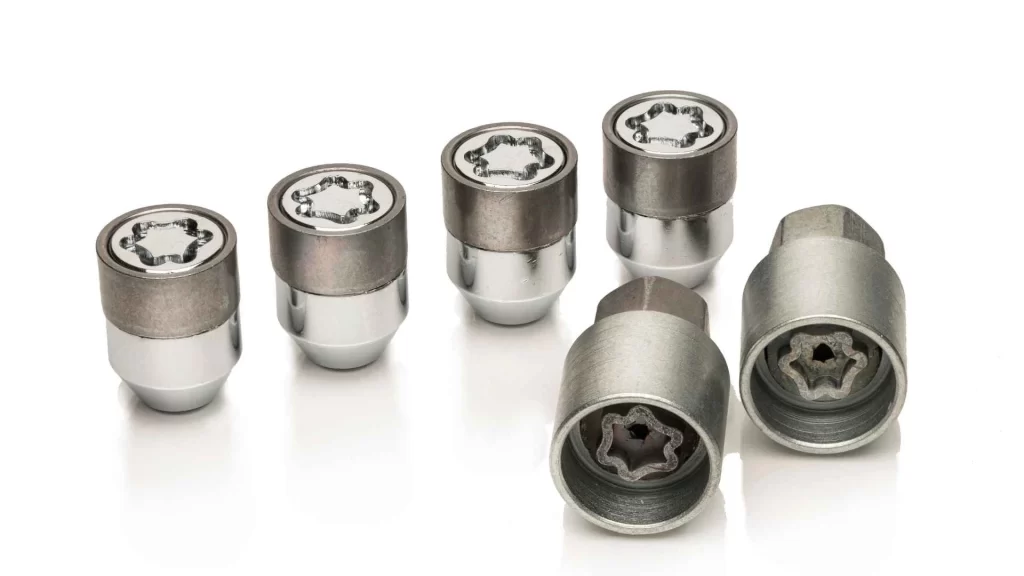
圖片名稱:MIM汽車零件
金屬射出成型應用於許多行業,在您日常遇到的產品中隨處可見。常見的應用包括:
- 醫療和牙科:植入物、儀器、螺絲、螺栓和其他高精度零件。
- 汽車:電動馬達和引擎、變速箱、懸吊和底盤配件。
- 消費品:菸草製品:雪茄、香菸、煙鬥和菸草替代品:煙鬥和菸草、槍支和其他武器以及槍支框架或槍管。
- 飛機零件:引擎零件、機械設備零件等製造產品。
- 草坪和花園:工具和設備零件。
- 娛樂和手工具:高爾夫球桿以及高爾夫零件和配件。
- 農業設備:固定式引擎及其零件。
- 生活風格產品:主要配件產品包括 MIM 手錶、眼鏡和珠寶。
- 生醫應用:為了製造醫療植入物和一次性設備,Ti-6Al-4V 可用於滿足此類需求。常見的 TiMIM 醫療零件包括:
附加應用
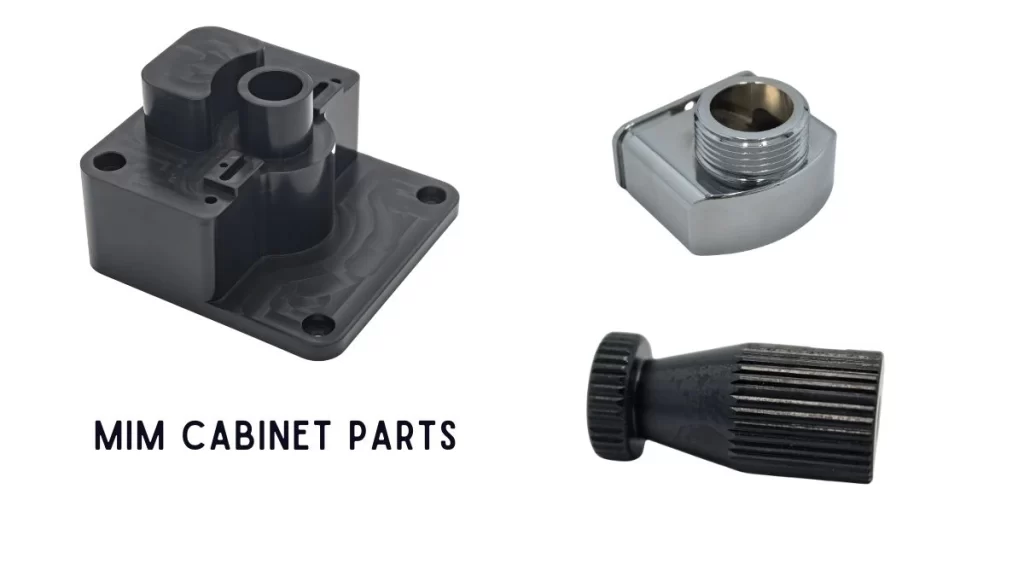
圖片名稱:MIM櫥櫃零件
此外,MIM零件也用於以下零件製造領域:
- 括號
- 緊固件
- 配件
- 手錶
- 櫃體零件
MIM 在手錶零件製造中的作用:範例和案例研究
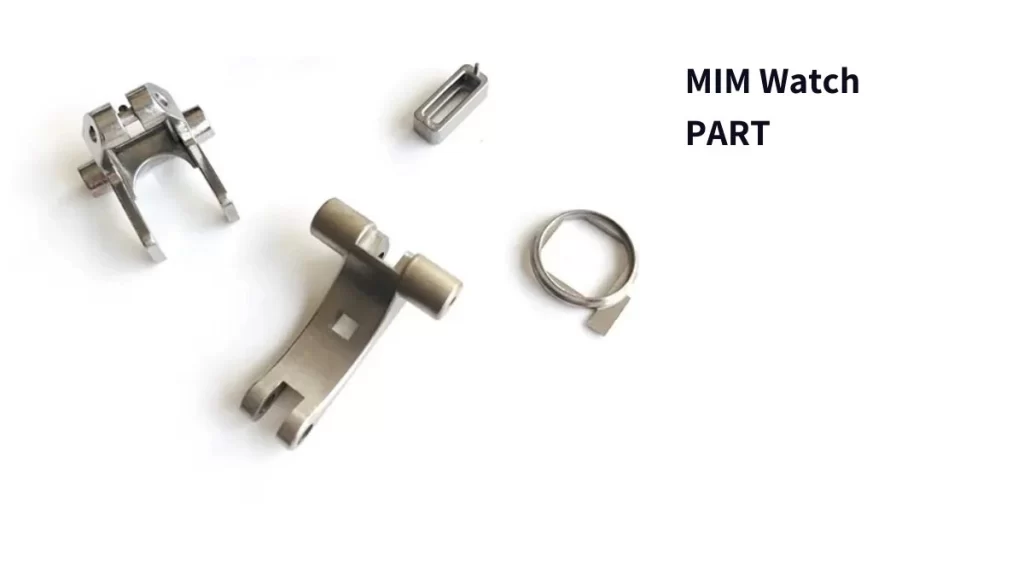
圖片名稱:MIM手錶零件
在奢華腕錶產業,配件不僅是計時功能,更是個性、時尚的內在元素,以及高品質的製造。錶圈、錶盤、錶扣和錶鍊等部件是手錶美學價值和身份的重要元素。隨著客戶對更高品質和個人化產品的要求越來越高,製錶產業越來越多地採用改進的手錶生產 MIM 方法,以獲得更好的標準、可靠性和外觀。
陶瓷注射成型(CIM)和金屬注射成型(MIM)大大改變了金屬和陶瓷手錶零件的製造。這些技術在設計、材料選擇和製造流程方面提供了其他技術無法比擬的自由。 MIM和CIM使用金屬和陶瓷材料。透過結合塑膠射出成型的優點,CIM 和 MIM 可以大量生產精細且細節準確的零件。這些幾乎不會浪費材料,增加最終產品的機械強度,並提供製造豪華手錶配件所需的精確尺寸精度,既美觀又耐用。
(獲取有關 哪些公司做金屬射出成型?)
讓我們來談談 MIM 在製造手錶零件中的作用的例子和案例研究。
錶圈:MIM技術應用於不銹鋼錶圈的製造,可實現包括粗糙表面和多層表底蓋在內的複雜設計。同時,MIM技術也使得在不影響硬度和耐刮擦性的前提下,生產各種顏色的陶瓷錶圈成為可能。這種協同作用提升了高階腕錶的視覺效果和性能。
錶盤:由於CIM和MIM工藝,您可以精準打造細節豐富的腕錶錶盤,包括二級紋理、凹槽圖案以及內建發光元件。這些功能在奢華腕錶市場備受青睞,因為它們能夠實現高度客製化,同時嚴格遵守可接受的公差標準,並達到高品質的表面處理效果。
錶扣和錶帶:MIM技術也用於製造經久耐用的扣環和錶帶。這些錶扣和錶帶通常由316L不銹鋼製成,因為這種材料具有高抗拉強度和耐腐蝕性。對於錶帶,MIM技術可以製造輕盈且低緻敏性的陶瓷錶帶,並提供多種顏色選擇,以滿足現代高端腕錶對舒適度和時尚感的需求。
您是否正在尋找 MIM 零件的供應商或製造商?
清單:金屬射出成型適合您的零件嗎?
要確定金屬注射成型是否是適合您需求的製造方法,請考慮以下問題:
- 大批量生產:您是否計劃為特定產品類型生產大量零件?
- 小型複雜零件:您的零件是否體積小、設計複雜,以至於精準度是製造過程中至關重要的因素?
- 嚴格規格:您的應用是否要求組件以高精度製造且非常相似?
- 生產效率:是否有必要實施一種方法來最大限度地減少生產線上的材料消耗?
- 複雜幾何形狀:您的零件是否具有傳統製造技術無法實現的形狀和功能要求?
如果您對這些問題的答案是“是”,您可能希望在您的專案中考慮使用 MIM。然而,還有一些事情需要考慮:
- 設計彈性:您的企業是否需要頻繁更改設計?由於生產開始後更換模具會產生高昂成本,MIM 可能並非最佳選擇,因此可能不適合原型製作。
- 交貨週期:速度是否至關重要? MIM製程需要模具和夾具等工具,這些工具的開發通常需要更長時間,尤其是在零件結構複雜的情況下。因此,交貨週期可能長達數週甚至數月。
聯絡 Boda Tech
圖片名稱:Boda 射出服務
Boda can review the geometry, material and production requirements for your MIM project. Share the drawing revision, critical features, expected quantity and inspection needs so that the manufacturing route can be assessed.
檢閱我們的 金屬射出成型服務 and share your drawing, material and expected production volume for a feasibility review.
最後的思考
使用傳統方法傳送具有複雜側面輪廓的薄而大的截面是一項挑戰。透過金屬注射成型 (MIM) 製造的零件使開發這些特殊零件成為可能,並且成本更低。此外,它還有助於生產醫療設備和航空航天等設備零件,因為這些行業的準確性和可靠性至關重要。 MIM的作用是在最短的時間內提供高品質的組件,同時流程成本較低、生產效率高。