
「製造商使用多種鑄造技術來塑造金屬零件,包括 擠壓鑄造、砂型鑄造、離心鑄造、消失模鑄造、殼型鑄造。特別是,我們將討論 殼鑄件 這裡”
殼型鑄造、殼型鑄造或殼型鑄造是在註入酚醛樹脂等樹脂的砂型中對金屬和合金零件進行成型的過程。附加樹脂為熔融金屬成型提供了硬殼,提高了表面光潔度和鑄造速度。
雖然外殼成型類似 砂模鑄造, 它們在外表面或覆蓋殼的形成上有差異。更快的生產和最少的後處理要求使該方法有利於眾多工業應用。
本文將討論什麼是殼型鑄造、其步驟、優點、應用等。
什麼是殼型鑄造?
一、為什麼叫殼型鑄造?原因是,透過將加熱的模型放入樹脂砂中,模具類似於「殼結構」。樹脂熔化並形成帶有詳細空腔的硬殼。
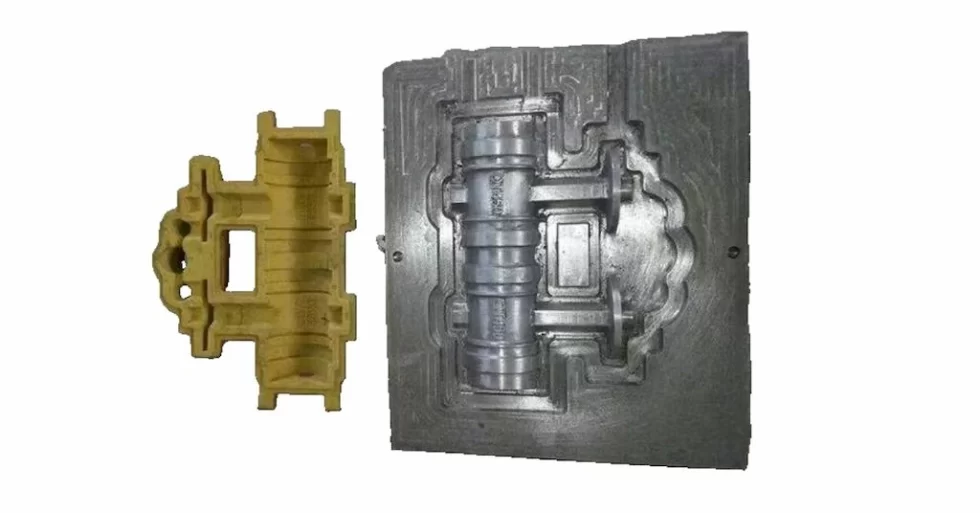
殼模及鑄造工藝
外殼成型過程適用於熔點相對較低的黑色金屬和有色金屬,如鋁、鑄鐵、鋼、銅和黃銅。
“這是一種精密鑄造方法,使用薄的樹脂砂模來生產複雜的金屬零件。”
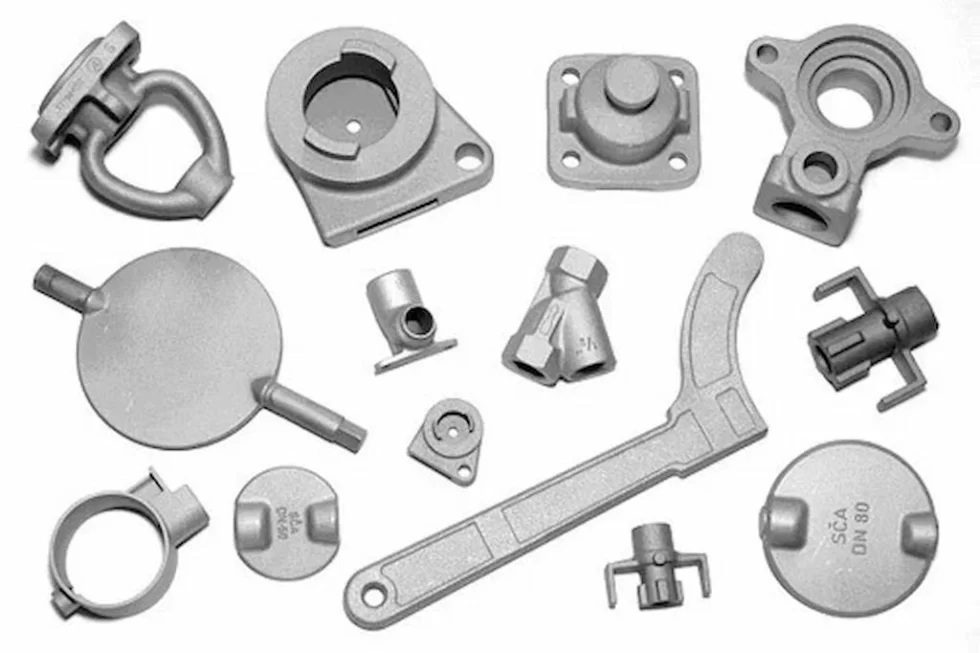
外殼成型品
此外,殼型鑄造可以製造薄壁圓柱體、立方體和複雜的幾何形狀。您可以使用它來生產具有嚴格公差的中小型零件。隨後,殼體鑄造應用範圍從汽車和航空航天到農業和工業機械。
立即嘗試 Boda!
殼型鑄造是如何運作的?一步一步
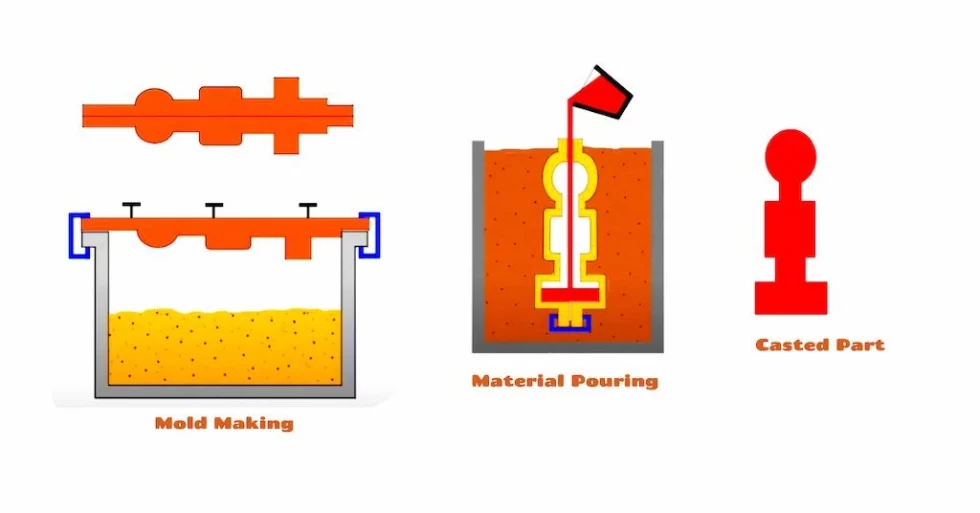
殼型鑄造製程步驟
殼型鑄造與典型的砂型或其他鑄造方法的獨特之處主要在於模具製造程序。兩個半模是透過重複加熱並將模型與樹脂砂接觸製成的。然後,將這些半部組裝起來形成型腔,然後進行液態金屬澆注、凝固、固化和頂出。
殼型鑄造製程的各個步驟如下:
- 圖案創建
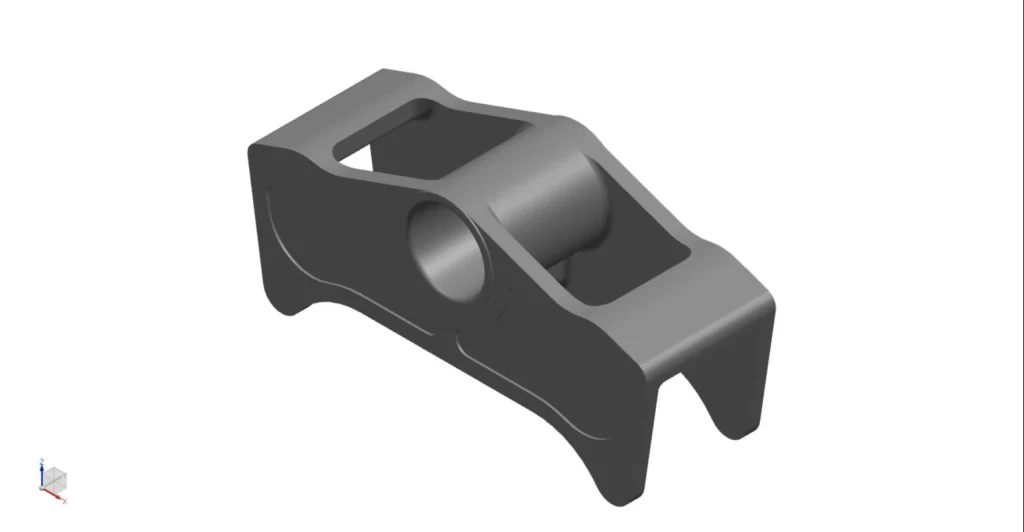
殼體成型模型的設計
「圖案」是您想要成型鑄造的端部零件的複製品,需要兩個半圖案來代表所需零件的兩個部分。您可以加工金屬或木材來製作圖案。此外,在調整圖案尺寸時也要考慮收縮率。
- 模具製作
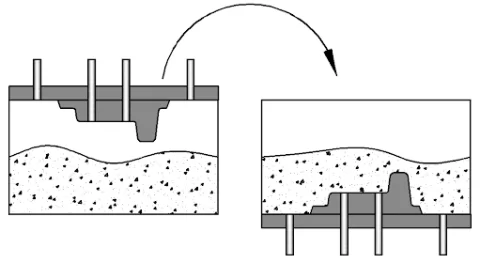
外殼模具製作
將加熱後(175-370°C)的模型放在裝有樹脂砂的盒子頂部;透過頂部的圖案完全關閉盒子。然後,恢復盒子,這會將樹脂砂附著到模型上。重複此步驟,直到圖案在其周圍形成堅硬的形狀。兩個模具部分準備好後,用鎮靜銷或膠合將它們組裝成一個模具。模具還需要背襯材料來支撐。
- 將熔融金屬倒入模具中
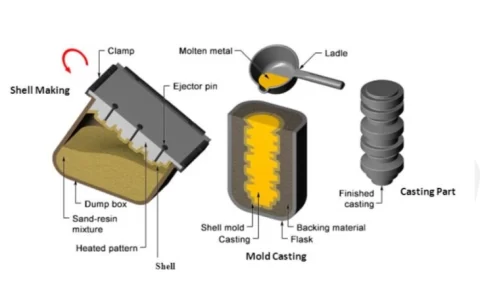
殼型鑄造工藝
將原料金屬放入適當的熔爐中熔化,然後倒入預熱的殼模中。此外,也要考慮澆注溫度和流量,以盡量減少可能的缺陷。
- 冷卻和零件頂出
讓模具冷卻至室溫。您也可以根據所鑄造金屬的特性應用冷卻機制來加速製程。同時,保持模具所有橫截面的均勻冷卻。
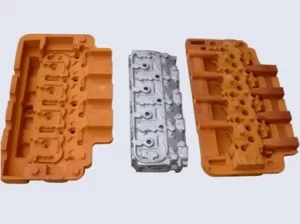
過去從殼模中脫模
完全凝固後,將部件從外殼中取出 有頂針的模具 (或其他頂出機構)無任何裂痕或損壞。
- 後處理和表面處理
對鑄造零件進行一些小的後處理操作,例如去毛邊和研磨。如果需要,對錶面進行適當的處理以增強耐用性和外觀。
型殼鑄造用金屬
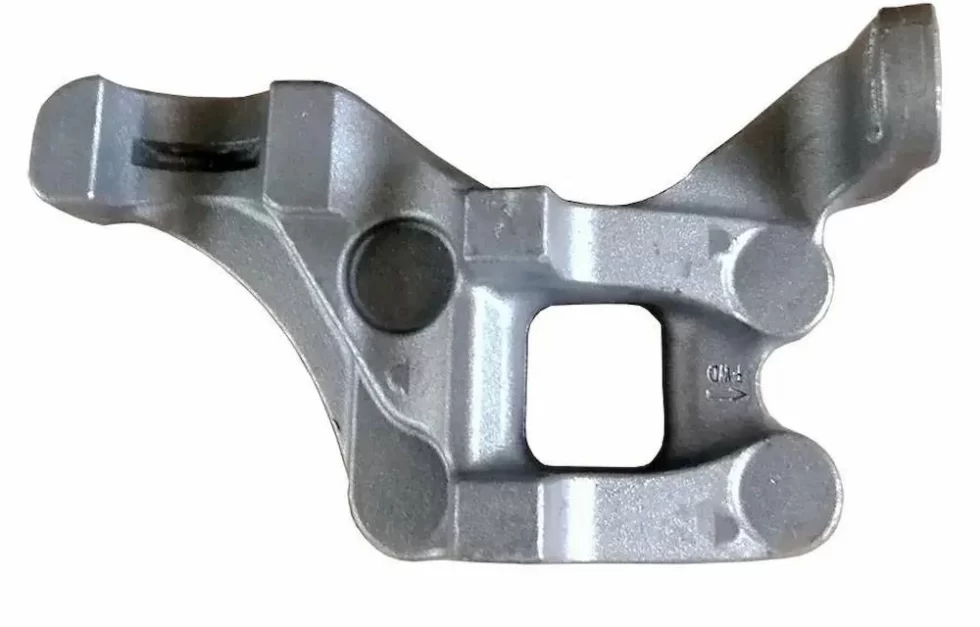
碳鋼外殼成型件
如前所述,殼型鑄造適用於熔點相對較低的黑色金屬和有色金屬,因此硬殼可以承受熔化的溫度。以下簡單介紹一下殼型鑄造常用的一些金屬;
-
- 碳鋼: C20、C30、C45等碳鋼用於製造凸輪軸、車軸、農業機械等高強度金屬零件。
- 鋁: 鋁合金因其輕量和高強度的優點而廣受歡迎,356、413、304 和 360 等牌號在殼型鑄造工藝中很受歡迎。此外,鋁還具有高導熱性,更容易進行外殼成型。
- 銅及其合金: 純銅和合金都以優異的熱性能和電氣性能而聞名。它們的延展性也有助於殼體鑄造。它們用於電氣配件和熱交換器。
- 合金鋼: 合金鋼提供增強的強度、韌性和耐溫性。您可以對 42CrMo 等鑄造合金鋼進行殼加工,特別適用於不同行業的結構部件。
立即嘗試 Boda!
殼型鑄造有什麼好處?
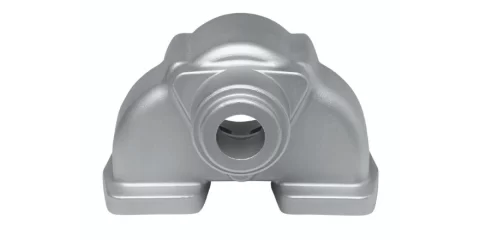
殼鑄件光潔度
與其他鑄造方法相比,殼鑄造方法的主要優點是高品質的光潔度、最少的後處理要求和鑄造零件的精度。 鑄造類型.
一些主要優點如下:
-
- 光潔度: 鑄造零件可捕捉地獄模具型腔的光滑細節,從而形成均勻光滑的外觀。
- 精度: 殼型造型可實現低至±0.005mm的公差,高於砂型鑄造和其他鑄造方法。
- 複雜零件: 它可以製造具有精確細節的複雜金屬零件,例如氣缸蓋和壓縮機葉片。殼模可提供高效的流動性和精細的細節,並具有深而鋒利的型腔。
-
- 材料通用性: 您可以使用鐵、鋼、銅、鎂、鋁和其他幾種金屬和合金來鑄造所需的零件。唯一的要求是外殼應能承受原料金屬的熔化溫度。
- 生產速度: 殼型鑄造製程速度更快,可以快速大量生產,同時停機時間最短。
殼型鑄造的缺點是什麼?
儘管有許多優點,殼鑄造也有一些缺點。考慮這些缺點有助於做出更好的決定是否適合您的技術要求和預算限制。
- 初始安裝和模具製造成本較高
- 存在收縮、孔隙和潮紅等缺陷的風險。
- 後處理要求增加了每個零件的生產成本。
- 這對於自動化來說具有挑戰性,並且需要更多的人力資源來完成流程。
- 不適用於熔化溫度非常高的金屬。
殼型鑄造的工業應用
外殼成型零件用於汽車、航空航天、電氣和其他不同行業的精度和強度。此外,它也有利於製造輕量化零件。
讓我們看看下表中的一些實際工業應用;
| 行業 | 好處 | 零件範例 |
| 汽車業 | 精度和光潔度進一步降低了加工成本。 | 引擎缸體、煞車零件、齒輪、汽缸蓋和凸輪軸。 |
| 工業機械 | 生產具有嚴格公差的複雜零件。 | 閥門、葉輪、襯套和槓桿。 |
| 航太 | 它生產設計複雜的輕質但堅固的零件 | 渦輪葉片、噴嘴、支架和殼體。 |
| 電氣設備 | 光滑的表面光潔度最大限度地減少了精加工工作 | 馬達外殼、開關設備零件、連接器和接線盒。 |
| 石油與天然氣 | 適用於惡劣環境的耐磨、耐腐蝕部件 | 管路配件、密封件、接頭和閥門零件。 |
| 消費品 | 以更低的成本提供美觀和功能性的組件 | 把手、旋鈕、裝飾件、炊具底座和家具配件。 |
殼型鑄造與砂型鑄造
砂型鑄造使用二氧化矽或其他磨料砂代替樹脂塗層砂。複製品模型保留在填充的沙子中以形成空腔。雖然它可以以低成本製造大尺寸零件,但光潔度和精度不如殼模或殼模鑄造那麼高。
下表概述了殼型鑄造與砂型鑄造的差異;
| 方面 | 外殼成型 | 砂模鑄造 |
| 過程 | 樹脂覆膜砂用於製作熱固化外殼。 | 它使用簡單的沙子和黏合劑模具。 |
| 表面處理 | 平滑且精確。 | 粗糙的;可能需要機械加工。 |
| 材料 | 熔化溫度低的有色金屬和黑色金屬。 | 高熔點金屬,如鋼。 |
| 複雜 | 非常適合具有複雜輪廓的複雜設計。 | 適合簡單形狀。 |
| 價格 | 由於樹脂和模具的原因較高。 | 由於使用基本設備而較低。 |
| 效率 | 緩和;精確但速度較慢。 | 快速處理大型產品。 |
| 應用領域 | 航空航太、汽車、精密零件。 | 重型機械、大型鑄件。 |
了解更多: 壓鑄公司
加起來
總體而言,殼型鑄造是要求更高精度和光滑表面的金屬零件砂型鑄造的理想替代方案。您可以模製鋼、鐵、鋁、銅和其他各種熔點相對較低的金屬和合金。
模具硬殼的製作是充分發揮殼型鑄造製程優勢的最關鍵因素。為此,您需要正確的“模型”和專業工程師來用它製作外殼模具。在 Boda,我們可以幫助您進行模型創建和後續鑄造生產階段。 聯絡我們,如果您還有任何疑問。
常見問題
殼型鑄造與砂型鑄造有何不同?
是的,殼型鑄造與砂型鑄造不同,特別是在這兩種製程中模具的製作方式不同。殼模涉及由加熱的樹脂塗層砂製成的實心殼,而砂型鑄造則使用由粘土粘合的濕砂模。
何時使用殼型鑄造製程?
殼模鑄造適用於需要輕質零件、複雜幾何形狀或高產量的應用。
殼型鑄造產品的例子有哪些?
一些典型的殼體成型產品有汽缸蓋、曲軸、渦輪葉片、軍用五金、閥體、模具鑲件等。
我可以鑄造任何金屬或合金嗎?
大多數但不是全部,相容性取決於原料的熔點是否在硬殼範圍內。然而,所有常見材料都可以透過殼模鑄造,包括鋁、銅、鋼和鑄鐵。