
雷射光束加工或 激光切割是一種使用雷射切割材料的非接觸式工藝,因其高精度和乾淨的切割而受到推崇。然而,與任何製造過程一樣,它也無法避免可能影響最終產品品質的加工缺陷。透過了解這些缺陷及其根本原因,製造商可以採取緩解策略,最大限度地減少其發生並最大限度地提高營運效率。
本文 將討論雷射切割中常見的缺陷、其原因以及製造商可以採取的預防措施,以盡量減少其發生。
雷射切割的興起:概述
雷射切割的出現可以追溯到 1960 世紀 XNUMX 年代,當時集中光束的潛力首次被用於工業應用。雷射切割能夠提供高精度和速度,同時留下較小的熱影響區,使其成為各行業的有吸引力的選擇。
雷射切割的現代應用
如今,雷射切割技術已廣泛應用於汽車、航太、醫療器材和電子產品製造等眾多領域。具體來說:
- 汽車: 用於創建齒輪、支架和引擎零件等精密零件。
- 航空航天: 生產輕質但堅固的飛機和太空船零件。
- 醫療設備: 用於製造高度複雜的零件,例如支架和醫療器材。
- 電子製造: 用於電路板和其他整體零件的精確成型。
雷射切割的技術進步
多年來,技術的進步推動了更精密雷射切割機的發展。如今,光纖雷射和二氧化碳雷射是最常用的類型之一。數控(CNC)雷射切割的出現也徹底改變了這個行業,使得以極高的精度製造高度複雜的設計成為可能。
| 雷射切割技術 | 產品說明 |
|---|---|
| 二氧化碳激光器 | 這種類型的雷射非常適合切割、鑽孔和雕刻。 |
| 光纖激光器 | 光纖雷射以其效率而聞名,通常用於雷射打標應用。 |
| 數控激光切割 | 電腦控制可以提高精度並能夠創建複雜的形狀和設計。 |
儘管有各種 激光切割優勢,這個過程存在潛在缺陷的風險。了解這些可以幫助製造商更好地緩解這些問題。
以下是雷射切割過程中常見的缺陷:
- 毛刺形成: 這些是在切割邊緣留下的材料的小突出物,通常是由於雷射設定不正確造成的。
- 浮渣: 這是指在切口底面凝固的熔融材料。
- 條紋: 這些是穿過切割邊緣的線,通常是由雷射不穩定引起的。
- 熱影響區 (HAZ): 這些是材料中因雷射熱量而發生冶金變化的區域。
- 不完整切割: 當雷射無法完全切割材料時就會發生這種情況。
- 形變: 如果材料在切割過程中過熱並變形,就會發生這種情況。
- 割縫偏差: 這是指切口(或“切口”)寬度的偏差,它會影響最終產品的尺寸精度。
這些缺陷有什麼影響?
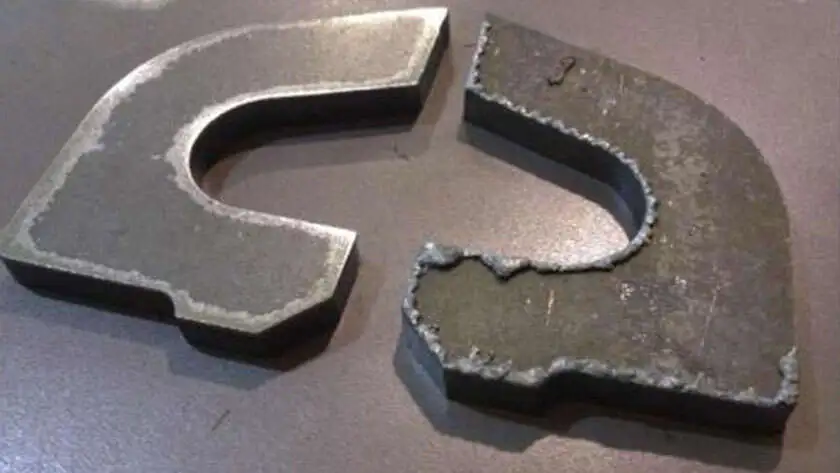
光纖雷射切割中的毛刺
這些缺陷的出現會導致產品品質不佳、浪費增加以及額外的損失。 雷射切割成本 以及後製處理的時間。例如,毛邊和浮渣會影響產品的表面光潔度,需要進一步的清潔或精加工操作。同樣,熱影響區可以改變 雷射切割材料,影響其在預期應用中的性能。
| 缺陷 | 影響性 |
|---|---|
| 毛刺形成 | 影響表面光潔度,可能需要額外的後處理。 |
| 浮渣 | 影響表面光潔度和尺寸精度。 |
| 條紋 | 可能會影響零件的美觀和功能。 |
| 熱影響區 (HAZ) | 可以改變材料特性,影響性能。 |
| 不完全切割 | 結果是一個零件 |
案例分析
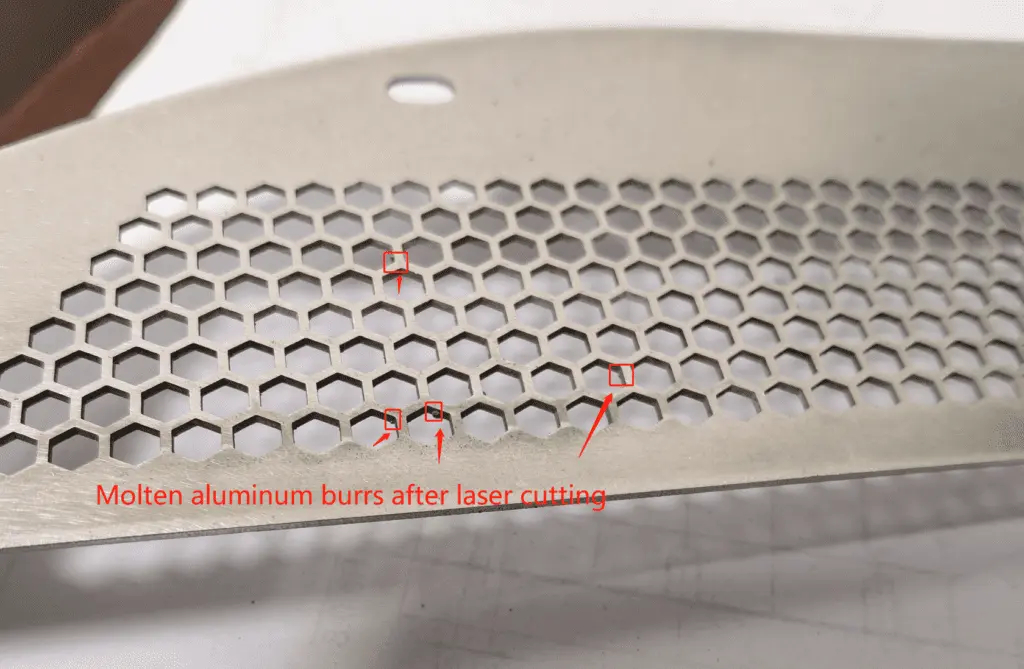
在雷射切割過程中,確保熔融材料在再次凝固之前有足夠的時間離開基材通常是一項挑戰。這可能會導致熔融金屬在材料表面重新凝固,從而產生毛邊。這個問題的一個很好的說明可以在 客製化鋁雷射切割 其 6061 級帶小孔板材。在這種情況下, 沿著內壁形成毛刺 零件上的這些小孔。
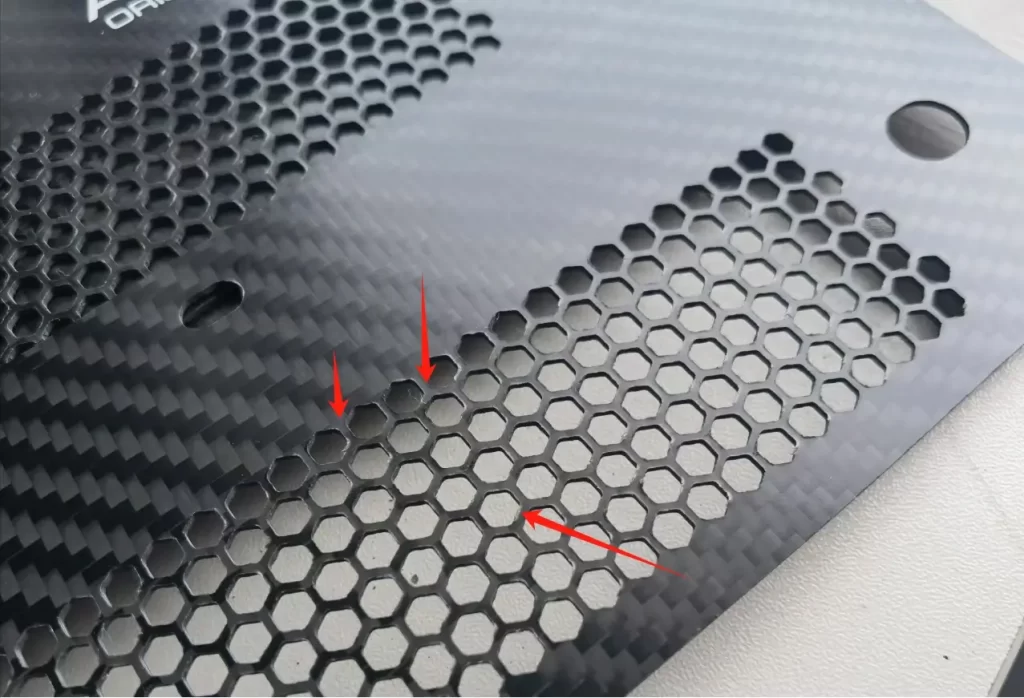
碳纖維雷射切割缺陷
毛邊是有問題的,因為它們會影響最終產品的整體光潔度和品質。此外,它們可能會幹擾零件的配合和功能,特別是在精密應用中。因此,解決這個問題以保持所切割零件的品質和完整性至關重要。
針對這個問題,提出並實施了兩步驟解決方案。第一步涉及使用 酸洗 雷射切割後去除小毛邊。酸洗可以有效到達可能存在毛邊的小而狹窄的空間,並在不損壞零件本身的情況下溶解毛邊。
解決方案的第二步涉及 手動去毛刺 以處理較大的毛邊。手動去毛邊可實現更多控制和精確度。此步驟特別重要,因為它可以確保完全去除毛刺,提高產品的整體品質並減少缺陷的可能性。
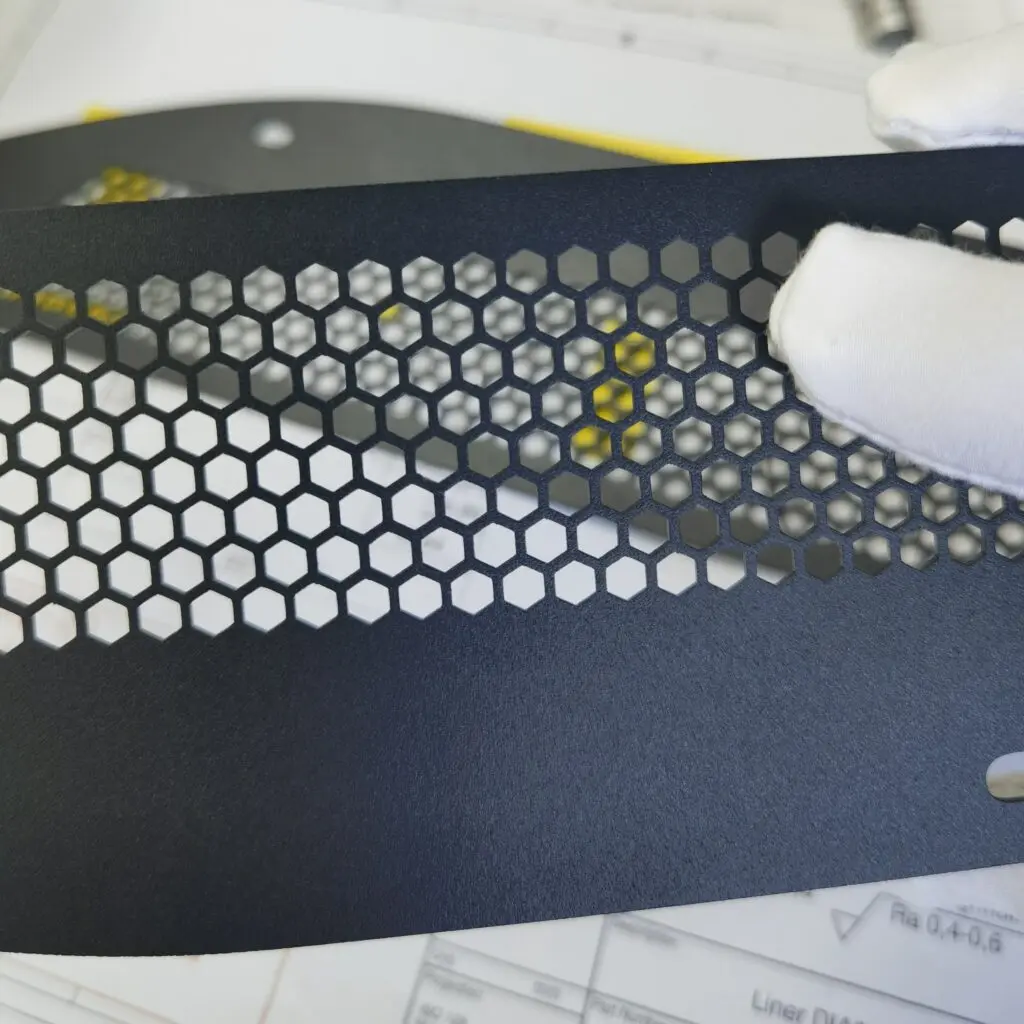
事實證明,這種雙管齊下的方法是減輕 6061 鋁等材料雷射切割中毛邊問題的有效策略。這是一個很好的例子,說明如何使用組合策略來解決特定的製造挑戰。雖然該方法可能需要根據不同的材料或切割要求進行調整,但使用組合處理的基本原則仍然是一個有前途的策略。
相關新聞: 鋼材雷射切割:最佳精度和效率
揭示這些缺陷的根本原因
了解這些常見缺陷的根源對於確定如何預防它們至關重要。有多種因素會影響雷射切割的質量,包括所使用的雷射類型、切割參數和被切割的材料。
雷射參數不足
雷射切割參數,包括雷射功率、切割速度和氣體壓力,顯著影響切割品質。例如,高雷射功率可能會導致過度熔化,從而形成浮渣和毛邊。另一方面,太慢的切削速度可能會增加熱影響區。
材料特性
類型、厚度和表面狀況等材料特性也會影響切割品質。有些材料由於其物理特性而更容易出現缺陷。例如,具有高反射率的金屬可能會導致難以實現乾淨的切割。
機械問題
切割機的機械問題也可能導致缺陷,例如雷射光束未對準或透鏡不乾淨,這會降低雷射的焦點和功率。
| 缺陷 | 可能的原因 |
|---|---|
| 毛刺形成 | 功率和速度等雷射參數不正確 |
| 浮渣 | 雷射功率太高,切割速度慢 |
| 條紋 | 雷射不穩定、機械問題 |
| 熱影響區 (HAZ) | 切割速度太慢,雷射功率太高 |
| 不完全切割 | 雷射功率不足,切割速度過快 |
| 形變 | 熱量輸入過多,材料處理不良 |
| 割縫偏差 | 雷射光束未對準、焦點不正確 |
減少雷射切割缺陷的措施
防止雷射切割缺陷最簡單的方法之一是調整雷射參數。例如,提高切割速度可以最大限度地減少熱影響區,而降低雷射功率可以防止過度熔化。
選擇合適的雷射切割材料並正確準備也可以減少缺陷。這包括選擇具有適合雷射切割性能的材料,並確保它們在切割前清潔且無污染物。
定期維護雷射切割機可以防止導致缺陷的機械問題。這包括檢查雷射光束的對準情況和定期清潔鏡頭。
緩解措施清單:
- 調整雷射參數以適應材料和所需的切割質量
- 選擇合適的材料並為切割做好充分準備
- 對雷射切割機進行定期維護
- 投資先進的雷射切割技術,提供更好的控制和精度
- 實施品質控制措施以儘早發現並糾正缺陷
透過實施這些措施,製造商可以顯著提高雷射切割操作的質量,從而生產出更好的產品和更高的客戶滿意度。
品質控制在雷射切割過程中的作用
品質控制是任何製造過程中不可或缺的一部分,雷射切割過程也不例外。實施嚴格的品質控制措施可確保生產的零件符合所需的標準和規格。
- 過程品質控制
過程中的品質控制包括在生產過程中檢查切割零件。這使得製造商能夠及早發現缺陷並根據需要調整製程參數。監控切割速度、雷射功率和輔助氣壓等方面有助於維持切割品質。
- 後處理品質控制
雷射切割金屬板材後,需要進行後處理品質控制。這可能包括目視檢查或使用精密測量工具來評估切割的精度和品質。測量項目可能包括切割邊緣品質、切縫寬度和垂直度。
表: 雷射切割過程中的品質控制措施
| 品質控制措施 | 產品說明 |
|---|---|
| 過程中的品質控制 | 在切割過程中監控和調整製程參數。 |
| 後處理品質控制 | 切割後檢查切割零件的品質和精度。 |
| 預防性的維護 | 定期維護雷射切割機以防止機械問題。 |
| 操作員培訓 | 確保操作員接受過良好的培訓,能夠操作雷射切割機並了解製程參數。 |
閱讀更多: 二氧化碳雷射與光纖雷射:選擇哪一種?
Boda 的 CNC 雷射切割服務
在 Boda,我們努力提供最好的 CNC 激光切割服務 在行業中。我們對品質、精確度和客戶滿意度的承諾使我們與眾不同。
我們使用最先進的雷射切割機來實現高精度和高效率。我們的技術使我們能夠以優異的精度切割各種材料,從而最大限度地降低缺陷風險。
| 私人訂製 | 產品說明 |
|---|---|
| 高精度切割 | 我們先進的雷射切割機可以高精度切割多種材料。 |
| 質量保證 | 我們實施嚴格的品質控制措施,以確保我們的服務符合最高標準。 |
| 定制解決方案 | 我們提供客製化解決方案以滿足客戶的特定需求。 |
結語
在製造領域,雷射切割因其無與倫比的精度、效率和多功能性而發揮重要作用。然而,該過程有時可能會出現某些缺陷,從而影響最終產品的品質和完整性。這些缺陷可能源自於製程參數配置不當、切割機維護不當或材料特性不合適。
因此,了解根本原因對於部署緩解措施至關重要。實施強大的品質控制系統對於最大限度地減少這些缺陷並確保生產優質組件至關重要。
常見問題
什麼是激光切割?
雷射切割是利用高功率雷射對材料進行高精度切割的製造過程。
雷射切割過程中常見的缺陷有哪些?
常見缺陷包括毛邊、掛渣、熱影響區、條紋、切割不全、變形等。
是什麼原因導致這些缺陷呢?
這些缺陷可能是由不適當的雷射參數、材料特性或切割機的機械問題引起的。
如何預防這些缺陷?
透過調整雷射參數、選擇合適的材料、定期進行機器維護以及實施品質控制措施,可以最大限度地減少缺陷。
品質控制在雷射切割中的作用是什麼?
品質控制包括檢查和監控雷射切割過程,以確保切割的零件符合所需的標準和規格。它是雷射切割操作中保持高品質輸出的關鍵部分。