
 熱成型與注塑成型
熱成型和注塑成型的選擇會影響製造成本、生產週期和最終產品的品質。熱成型和注塑成型在現代製造業中各有應用,各有其獨特的優勢。熱成型利用真空或壓力加熱塑膠片材,然後將其塑形到模具中。注塑成型則利用極高的壓力將熔融塑膠注入精密型腔中。
了解這些工藝之間的根本差異有助於製造商做出選擇 選擇最符合其零件幾何形狀要求和生產規模的工藝。 Boda Tech 專注於此。 注塑成型服務 根據您的生產目標量身定制.
在本指南中,您將了解詳細的比較資訊。 本文將介紹熱成型與射出成型的對比,分析二者的優缺點以及製程細節,幫助您為專案選擇最佳製程。
什麼是熱成型?
熱成型是一種涉及以下方面的製造方法:將熱塑性片材加熱至成型溫度,使其變得柔軟,然後將其塑形到模具中,或在真空壓力、機械力或壓縮空氣的作用下進行成型。nique工藝於1930年代開發,最初用於商業用途。隨著塑膠材料和加熱技術的進步,該工藝在20世紀50年代變得更加普及。對於表面積大、幾何形狀簡單的零件,這種製程經濟高效。
熱成型過程首先將塑膠片材夾在框架中並加熱至可塑性狀態。依材料成分的不同,加熱溫度介於 250°F 至 400°F 之間。然後將片材放置在模具上或模具內,並可採用多種成型技術進行塑形。冷卻凝固後,將剩餘材料切割下來,剩餘材料可回收再利用。
熱成型工藝
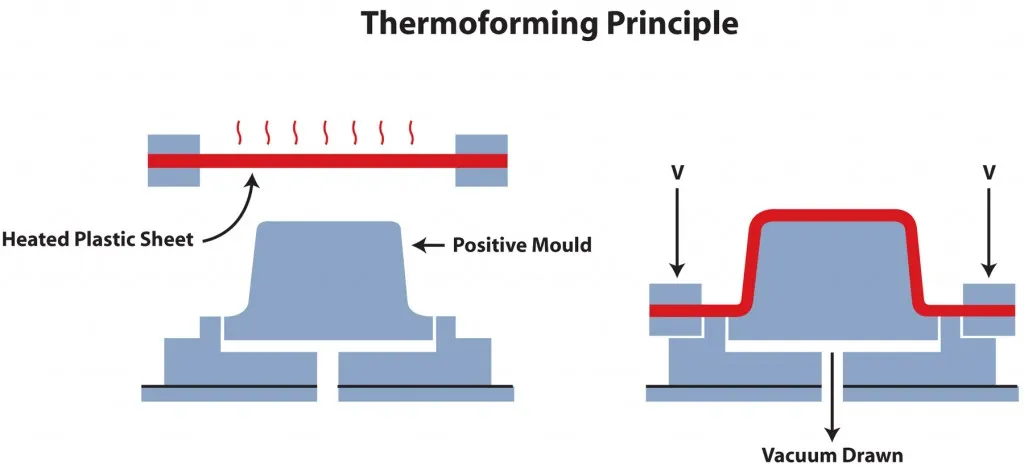 熱成型原理
熱成型製造涵蓋多種不同的技術。每種技術都適用於不同的生產要求和零件規格。
真空成型
真空成型是最簡單、最經濟的熱成型製造技術。加熱後的塑膠片材在真空壓力下被壓在模具上,從而製成一個表面細節豐富而另一個表面光滑的零件。此技術最適合淺型零件,其幾何形狀簡單,且深寬比有限。由於模具成本極低,真空成型是原型製作和中小批量生產的理想選擇。
壓力成型
壓力成型製程利用壓縮空氣將加熱後的塑膠壓入模具表面。與真空成型相比,這種工藝能夠製造出更清晰的細節、更銳利的邊角和更嚴格的公差。額外的壓力(通常在 80 到 100 psi 之間)可以形成更精細的細節、紋理和標誌。壓力成型是彌合真空成型和注塑成型之間差距,並生產出外觀相似的零件的絕佳方法。
雙片熱成型
雙片熱成型技術在兩個獨立的模具中同時成型兩片塑膠片材。然後趁熱將它們粘合在一起,形成具有雙層壁的空心部件。此技術可製造出具有優異強度重量比的剛性結構件。雙片成型技術能夠製造出原本需要由多個零件組裝而成的空心零件,從而減少人力成本並降低洩漏風險。
常用熱成型材料
熱成型過程可使用多種熱塑性塑料,每種塑料都有其獨特的性能特點。高抗衝聚苯乙烯(HPPS)因其成本低廉且易於加工,至今仍廣受歡迎。 ABS塑膠則具有優異的耐溫性和抗衝擊性,適用於要求嚴苛的應用場合。
聚對苯二甲酸乙二醇酯(PETG)是一種耐化學腐蝕的聚對苯二甲酸乙二醇酯,符合美國食品藥物管理局(FDA)關於食品接觸應用的要求。聚碳酸酯是一種具有優異耐熱性和抗衝擊強度的材料,因此是防護罩和安全設備的理想材料。其他常用材料包括丙烯酸酯(PMMA)、聚氯乙烯(PVC)、聚丙烯(PP)或熱塑性烯烴。材料的選擇會影響成型性、表面品質和抗裂性。
熱成型優勢
熱成型是某些製造應用的理想選擇。尤其是在模具成本是主要考慮因素且生產靈活性至關重要的情況下,熱成型更是如此。 熱成型製程比注塑成型更具成本效益。熱成型模具在大氣壓力或低真空壓力下運行,無需使用笨重的鋼結構。模具成本通常在以下範圍內: $2,000,50,000美元到$XNUMX,XNUMX美元根據零件尺寸和複雜程度的不同,鋁模的成本遠低於射出成型模具。對於許多熱成型應用而言,鋁模是理想之選,可降低成本並縮短交貨時間。複合材料或木質模具則適用於原型製作和小批量生產。
更短的模具製造週期使製造商能夠更快地將產品推向市場。簡單的熱成型模具只需 2-4 週即可完成,而複雜的射出成型模具則需要 8-16 週。這種速度優勢對於時間敏感型產品、季節性產品或市場測試場景至關重要。當模具成本從數萬甚至數十萬美元降至數千美元時,設計迭代的成本也更低。
熱成型製程能夠成型大型零件,因此是需要大面積表面積應用的理想解決方案。熱成型製程可以成型長度、寬度或深度達數英尺的零件。其應用包括汽車內裝板、浴缸和淋浴間等。這些大型零件採用注塑成型工藝製造要么不切實際,要么成本過高。
靈活的設計實現了快速的客製化和修改。成型前,板材可以進行紋理、顏色和圖案的客製化。層壓技術可以將多種表面處理和材料組合成一個部件。模具更換相對容易,使製造商能夠在無需大量資本投入的情況下提供各種各樣的產品。
熱成型應用
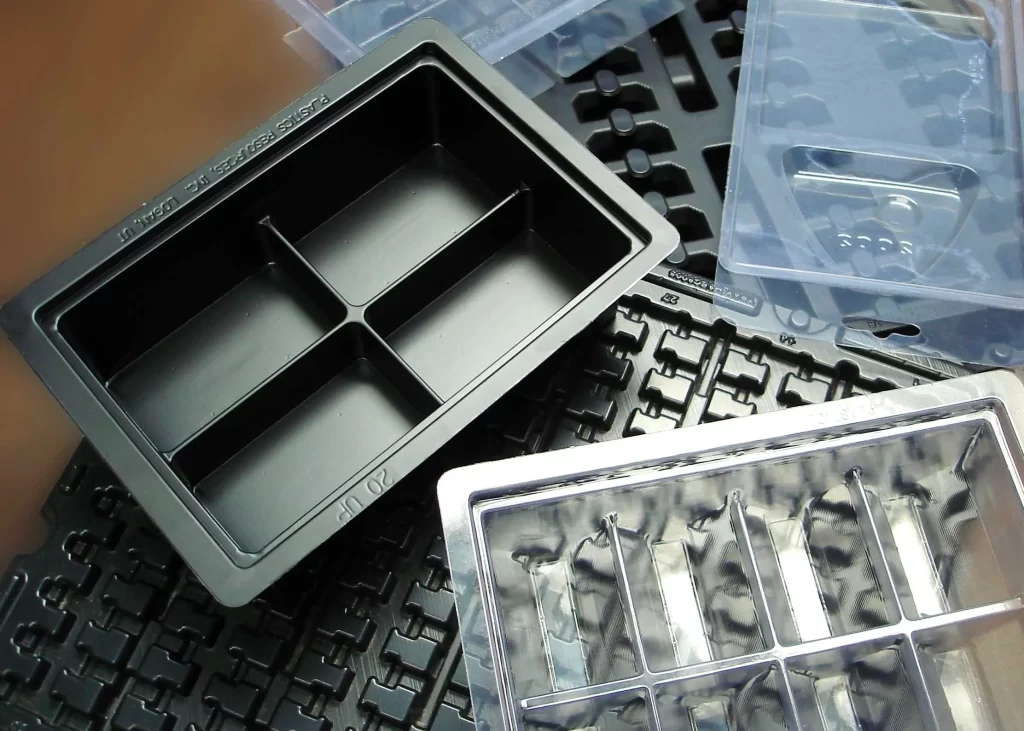 熱成型應用
熱成型技術被廣泛應用於需要大表面積塑膠零件的各種行業。 包裝產品包括翻蓋式容器和食品托盤。此外,也提供消費性電子產品的保護性包裝。熱成型工藝能夠快速、經濟地客製化包裝,使其成為限量版產品和新品發布的理想選擇。熱成型組件常用於需要無菌屏障的醫療器材包裝。
熱成型汽車內裝零件包括車門面板、儀表板、頂棚和行李箱襯墊。汽車產業非常欣賞熱成型工藝能夠生產大型、複雜輪廓零件並具有優異表面光潔度的優勢。車輛的輕量化結構有助於提高燃油效率,同時保持結構性能。
熱成型零件廣泛應用於消費品領域,從銷售點展示架到休閒娛樂設備,無所不包。標誌、資訊亭和展覽品都是其應用實例。其他例子包括自動販賣機面板、遊樂場設備和儲物容器。零售和商業環境之所以青睞熱成型工藝,是因為它具有美觀的外形、耐用性和成本效益。
什麼是注塑成型?
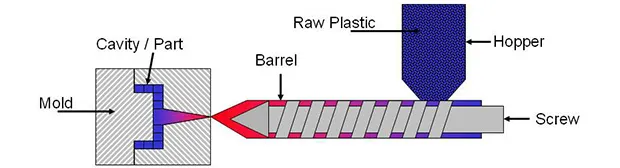
注塑機
射出成型利用高壓將熔融材料通過封閉的模具來製造固體塑膠零件。 射出成型開始時,塑膠顆粒被送入一個帶有螺桿的加熱料筒。外部加熱和螺桿的摩擦力推動塑膠向前移動,使塑膠熔化。當熔化的塑膠積聚到一定程度後,螺桿就像柱塞一樣,將塑膠注入模腔。這過程的壓力超過20,000磅/平方英吋(psi)。如此高的壓力使得模具能夠充滿塑料,並複製出所有細微的特徵。
注塑成型工藝
射出成型製程是一個由眾多部件協同運作的系統。注射單元負責熔化塑膠並將其註入模具,而鎖模單元則在施加註射壓力時夾緊模具的兩半。根據零件尺寸和表面積的不同,鎖模力可從50噸到6000噸不等。
注塑模具由兩半組成,需要注塑時,兩半合攏在一起。射出完成後,兩半分離,即可將零件頂出。冷卻通道可透過多種方式調節溫度和凝固速度。流道系統用於引導熔融塑膠通過澆口到達射出噴嘴,然後注入型腔。冷卻完成後,頂針將成品零件頂出。
現代注塑機配備了先進的電腦系統,可以追蹤數百個不同的參數。這些系統能夠優化注射速度、溫度和壓力,從而確保零件品質在數百萬次的循環中保持一致。正因如此,現代注塑機才能始終如一地達到最佳精度。
射出成型的優點
注塑成型在大量生產方面具有無可比擬的優勢。只需一套模具,一條生產線每年即可生產數百萬個相同的零件。這些系統的生產週期從小型零件的10秒到大型複雜零件的2分鐘不等。由於實現了全自動化,操作成本得以降低。
射出成型的設計挑戰使其能夠生產出其他任何製程都無法實現的物件。由於注射壓力高,熔融塑膠能夠以精細的方式黏附在模具上,並捕捉到螺紋、倒扣和細肋等特徵。複雜的曲線、精細的紋理和其他細節都可以在模具中複製。此外,借助多腔模具,可以實現多個相同塑膠零件的批量生產。其他技術,例如嵌件成型和包覆成型,有助於整合金屬和其他材料等附加組件,從而進一步減少二次組裝。
由於有成千上萬種工程熱塑性塑膠和熱固性聚合物可用於特定性能領域的各種應用,因此工程材料和應用範圍非常廣泛。 各種熱塑性塑膠和工程樹脂均可進行射出成型,並可添加添加劑以提高其紫外線穩定性、阻燃性和著色性。 材料中添加的添加劑可以賦予材料顏色、抗紫外線、阻燃以及導電、抗菌和不粘等特性。
此工藝卓越的重複性確保每個零件在長達數年的生產週期內均符合規格要求。經過製程參數優化,注塑模具的尺寸一致性可達微米等級。這種重複性對於公差要求嚴格的組裝產品、必須符合嚴格法規的醫療器材以及具有可互換模組化組件的消費品至關重要。統計製程控制系統監控生產流程,並在偏差導致產品缺陷之前識別並解決偏差。
減少後處理工序也降低了整體生產成本。大多數應用無需額外的機械加工、噴漆或拋光。修邊系統可自動切割澆口和流道,這些零件可回收用於生產過程中。直接模塑零件可採用多種表面紋理進行精加工,包括光面處理,甚至可以省去一些額外的工序。
立即嘗試 Boda!
射出成型:優點與缺點
了解大多數優點和缺點對製造商做出更準確的決策非常有幫助。
優點:
- 一旦上手,你就可以製造數百萬個相同、可互換的組件。
- 能夠處理幾何形狀複雜、公差要求高、細節精細的工件。
- 能夠根據不同材料的不同標準進行操作。
- 透過採用完全整合的回收流程來促進永續發展。
- 包覆成型可以製造多材料模組化組件。
- 無需二次加工即可完成表面精加工。
- 生產過程基本上自動化,所需人員極少。
缺點:
- 初始模具成本可能在每個模具 10,000 萬美元到 1,000,000 萬美元之間。
- 模具製造的週期為 8-16 週。
- 設計變更時,模具修改費用可能會很高。
- 只有數量非常龐大時,這種做法才在經濟上可行。
- 零件的沖壓噸位限制。
- 以軌道和瓦礫形式存在的材料廢料。
射出成型的常見缺陷
射出成型缺陷例如,可能會出現未完成的防水層、燒痕和凹陷痕跡等問題。了解這些問題有助於避免它們發生。 飛邊是指模具內部多餘的材料。飛邊可能是因為夾具固定不牢、模具本身缺陷,甚至注射設定不當造成的。可以透過調整夾具強度和優化注射設定來緩解飛邊問題。
短射是指型腔內填充塑膠不足以形成完整零件。這可能是由於注射壓力不足、過早凍結或澆口堵塞造成的。要解決這個問題,可以提高注射壓力、注射速度和熔體溫度。此外,也要消除澆口堵塞。
當內部應力釋放時,就會發生翹曲。翹曲可能是由於冷卻不均勻或冷卻不足造成的。可以透過優化冷卻通道設計、調整冷卻時間和減少收縮材料的使用來解決翹曲問題。
縮痕是由於內部材料收縮速度快於外部材料,導致較厚區域表面出現凹陷造成的。可以透過增加保壓壓力、延長保壓時間、減少壁厚或在特定設計中添加加強筋來緩解縮痕。 燒痕是由空氣滯留或材料劣化引起的。可以透過增加排氣量和降低問題區域的注射速度來消除這些燒痕。
注塑產品
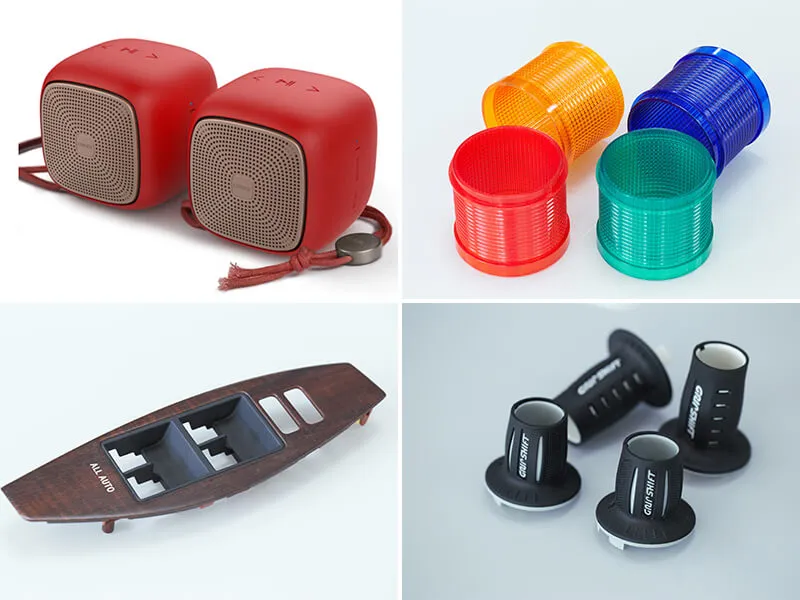
注塑成型的應用
注塑成型技術被廣泛應用於幾乎所有行業的塑膠零件生產。 內裝板、外飾面板和照明組件都屬於汽車零件。汽車業採用注塑成型技術來生產數百萬個符合安全和品質標準的相同零件。
射出成型的外殼主要用於消費性電子產品,包括智慧型手機、平板電腦和電視機。表面處理旨在滿足美觀標準,同時保持精密的公差。內部結構用於安裝點、線管理和散熱。
注塑成型是醫療器材(例如注射器和輸液組件)的必要製程。它也用於製造診斷設備、手術器械和藥物傳輸裝置的外殼。經過驗證的工藝和醫用級材料確保符合相關法規。
射出成型產品包括玩具、廚具、儲物容器,以及體育用品、工具和許多其他家居用品。射出成型製程因其設計靈活、材料多樣且成本效益高,是競爭激烈的消費市場的理想選擇。
熱成型與射出成型:直接比較
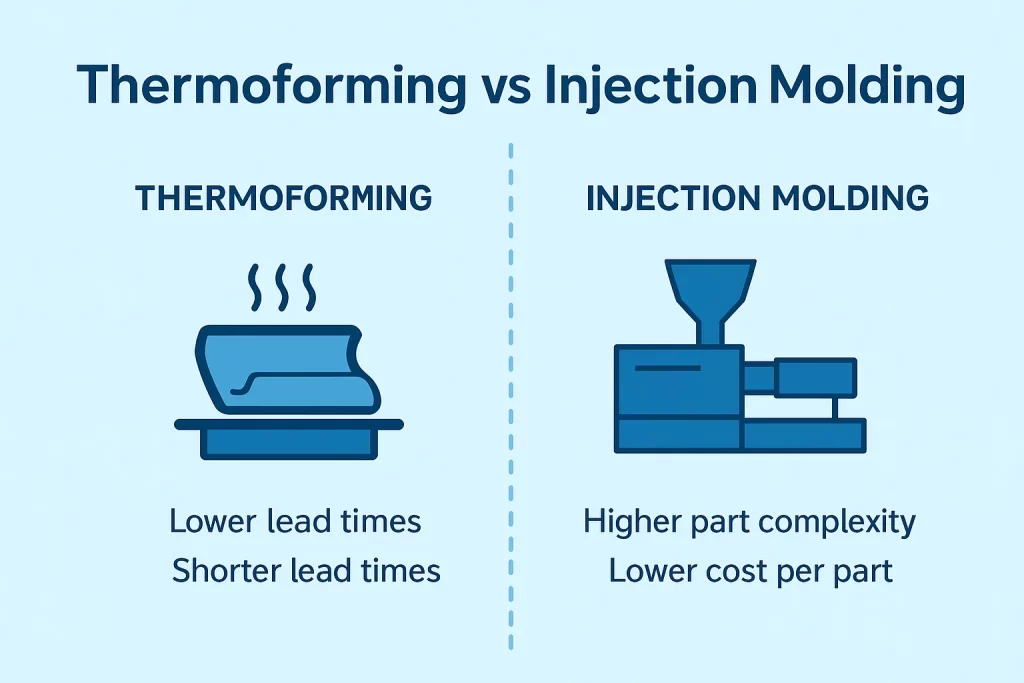
熱成型與射出成型的直接比較
透過對熱成型和注塑成型的關鍵參數進行比較,可以幫助製造商為特定應用選擇最佳製程。
成本分析
模具成本是熱成型產品與射出成型產品之間最大的區別。熱成型模具的價格從 2,000 美元到 50,000 美元不等,而射出成型模具的價格則在…之間。 $ 10,000和$ 1,000,000根據複雜程度的不同,熱成型和射出成型的成本差異可達十到二十倍。這使其成為中小批量產品的理想選擇。
射出成型週期短、廢料少,因此在大批量生產中更具成本效益。射出成型適用於 5,000 至 25,000 件的產量,但具體數量會因零件尺寸、複雜程度和材料成本而有所不同。對於低於此產量範圍,熱成型通常更具成本效益。
熱成型材料成本較高,因為片材的單價高於顆粒料。熱成型零件的邊角料可以回收利用,通常佔片材面積的20%至40%。射出成型廢料主要包括流道和澆口,通常佔5%至15%。
生產能力比較
熱成型的循環時間取決於零件的尺寸和厚度,以及冷卻需求。小型零件的射出成型循環時間從 10 秒到幾分鐘不等。射出成型製程可以使用多腔模具,讓每個循環可以生產更多零件,從而縮短單一循環時間。
年產量超過 25,000 件時,射出成型是首選製程。自動化系統能夠以極少的人工幹預實現年產數百萬件。熱成型則更適用於小批量生產,因為小批量生產更容易控制模具攤銷成本,而且設計彈性比生產週期更重要。
零件尺寸可變。熱成型可以加工面積達數英尺的大尺寸零件,但受限於板材尺寸和成型設備。射出成型則受限於模具尺寸和壓力噸位。因此,它受到壓力機噸位、注射量和模具處理能力的限制,這使得製造非常大的零件變得不切實際或成本高昂。
幾何設計能力
零件的幾何特徵從根本上來說截然不同。熱成型過程生產的是壁厚均勻、輪廓相對簡單的空心或開口零件。而射出成型製程生產的是壁厚不一、內部幾何形狀複雜、壁寬變化多樣的實心零件。這些零件通常還具有螺紋結構和精細的表面細節。
射出成型的公差(±0.001 至 ±0.005 英吋)高於熱成型(-0.010 至 +0.030 英吋)。射出成型最適合用於需要精密配合、可互換零件或對尺寸進行嚴格控制的場合。
所採用的工藝會影響表面光潔度。射出成型可以實現從高光澤到霧面的各種表面效果。熱成型板材的一面表面可能非常光滑,但與模具接觸的一面可能不夠平整。壓力成型可以改善熱成型表面的質量,但很難達到射出成型的表面效果。
熱成型零件的壁厚通常為 0.030 至 0.25 英寸,具體數值取決於成型過程中材料的分佈以及板材的厚度。射出成型則可用於製造壁厚變化的零件。薄至 0.020 英吋的薄壁部分可與厚至 0.500 英吋的厚壁部分相鄰放置。
材料與性能比較
注塑成型的材料選擇包括工程熱塑性塑膠、熱固性塑膠和彈性體。熱成型主要使用熱塑性塑膠片材,因此可用的聚合物種類有限。
由於注塑成型能夠添加加強筋、凸台以及其他強化結構,因此通常是提高結構性能的首選方法。熱成型零件強度的關鍵在於其形狀幾何。這些零件非常適合用於具有大面積表面或曲面輪廓的應用。 注塑成型是將特殊聚合物融入產品並進行加工的好方法。
立即嘗試 Boda!
汽車零件客製化熱成型與射出成型對比
射出成型或客製化熱成型是影響成本、性能以及生產效率的製造選擇。
內部組件應用
在汽車領域,熱成型零件包括內裝板、門飾板和行李架。該工藝適用於大面積、輕型結構和小批量生產。由於模具成本低,汽車製造商可以在同一車型上提供不同的裝飾,而無需承擔高昂的冷卻費用。
對於需要精密組裝或複雜幾何形狀的應用,射出成型是首選製程。射出成型非常適合儀表板組件,例如中控台、空調出風口組件和儀表板零件。汽車產業的高產量使其在註塑模具方面的投資物有所值。
外部和結構部件
汽車外飾件用途廣泛。熱成型可用於製造大型面板,例如內擋泥板和底盤護板。注塑成型則用於生產具有複雜曲線、一體式緊固件和精確配合的小型外飾件。
在需要最大強度和最小重量的結構應用中,採用玻璃纖維增強聚合物注塑成型技術的應用日益增加。熱成型零件可以透過控制纖維取向和優化材料分佈來提供性能優勢。
選擇適合您申請流程的方案
選擇製程時需要考慮多種因素,包括生產量、零件幾何形狀、公差要求、材料規格和總成本。
何時選擇熱成型
- 年產量從幾百件到數萬件不等。
- 這些零件具有較大的表面積和簡單的幾何形狀。
- 資本投資受預算限制。
- 需要快速原型製作和設計迭代
- 零件尺寸大於一般注塑機的成型能力。
- 應用要求可以接受較低的容差。
何時選擇注塑成型
- 年產量超過25,000萬件
- 如果您需要精密的零件、複雜的幾何形狀或嚴格的公差
- 材料性能要求工程熱塑性塑膠和特殊聚合物
- 尺寸可重複性和一致性的重要性
- 成品表面必須符合高美感標準。
- 多材料組裝與包覆成型具有功能優勢
考慮壓縮的情況:
- 需要使用熱固性材料或複合材料。
- 需要生產大型、中等複雜程度的零件。
- 中等產量足以證明模具投資的合理性。
- 力量體重比至關重要
- 在某些應用中使用電氣或熱絕緣材料。
如果您正在考慮熱固性材料/複合材料:壓縮成型
壓縮成型與注塑成型 這是一種可應用於特定領域的創新工藝,例如熱固性材料和複合材料。
壓縮成型概述
壓縮成型是將預先計量好的材料放入加熱的模腔中,然後通過液壓閉合模具的過程。高溫高壓可固化熱塑性複合材料或熱固性材料。此製程尤其擅長使用片狀模塑膠 (SMC)、塊狀模塑膠 (BMC) 和長纖維增強熱塑性塑膠等材料,以生產中等複雜程度的大型扁平零件。
工藝比較
壓縮成型有許多優勢,例如模具成本較低,以及複合材料具有優異的強度重量比。但壓縮成型也存在一些缺點,例如生產週期較長、大量生產時單件成本較高,以及幾何形狀的複雜性受到限制。
壓縮成型可用於生產汽車車身面板、電氣外殼、家電組件和航空航太零件,在這些應用中,複合材料能夠提供性能優勢。注塑成型更適合對公差要求嚴格和幾何形狀複雜的應用。
比較表:工藝選擇指南
|
因子 |
熱成型 |
注射成型 |
壓縮成型 |
|
模具成本 |
2,000-50,000的 |
10,000-1,000,000的 |
5,000-200,000的 |
|
最佳音量範圍 |
每年數百至數萬(視具體情況而定) |
每年數萬至數百萬美元 |
每年,1,000 至 100,000 |
|
零件幾何形狀 |
簡潔的開放式形狀 |
複雜固態部件 |
中型綜合體 |
|
典型公差 |
+/-0.010 至 +/-0.030 |
+/-0.001 至 +/-0.005 |
+/-0.005 至 +/-0.020 |
|
週期 |
30秒-3分鐘 |
10秒-2分鐘 |
1-5分鐘 |
|
材料選項 |
熱塑性片材 |
熱塑性塑膠的種類繁多。 |
熱固性塑膠和複合材料 |
|
最大零件尺寸 |
大尺寸,紙張尺寸有限 |
印刷/拍攝尺寸受限 |
大型 |
結語
射出成型和熱成型是兩種截然不同的塑膠生產方法,分別針對不同的應用和場景進行了最佳化。熱成型是一種經濟高效的方式,利用低壓成型技術和價格適中的模具,生產大型、簡單的零件。注塑成型則最適合大量生產,以及對精度、一致性和材料性能有較高要求的複雜零件。這兩種製程並非孰優孰劣,選擇哪種製程取決於製程能力是否與特定的專案要求、生產成本和性能指標相符。
Boda Tech 在註塑成型、壓縮成型和熱成型領域擁有豐富的專業知識,能夠幫助製造商做出明智的決策。我們的工程師會對零件需求、生產量、材料規格和成本目標進行全面分析,以推薦最佳的生產策略。 Boda Tech 提供符合品質標準並能準時交付的熱成型和精密射出成型解決方案。 聯繫我們的團隊 今天就來和我們討論您的塑膠製造需求,並獲得有關您專案工藝選擇的專家建議。