
銑削技術多種多樣,從面銑到表面精加工,再到用於設計複雜形狀的端銑,可提供產品的可靠性和精度。
銑床用於金屬切削行業;有一個旋轉刀具可以在CNC機床上切割金屬。這些刀具以高速運作來切割金屬,並且切割週邊限定了要加工的材料的預期數量。銑床設計為一次可接受多個切削刀具,使其比其他 CNC 操作更加通用。由於其精度和效率,它們在車間中非常有用,並且可以比成型機、刨床或標準車床更快地切割金屬。 本文提供了有關 15 種銑削類型的寶貴資訊。讓我們開始吧!
數控銑床的類型
在進入之前 CNC銑削 為了更了解各種加工技術,我們先來熟悉各種工具機。數控銑床發展迅猛,功能和用途日益多樣化。不同的銑床滿足不同的生產需求,每台銑床都具有獨特的功能和特性。
1.立式銑床
立式銑床通常被認為是最常見的工具機類型,其主軸垂直於工具機軸線。這種方向意味著切削刀具上下移動,與工具機的垂直軸線對齊。立式銑床主要包括轉塔銑床和臥式銑床。轉塔銑床包含一個固定的主軸和一個雙向移動的工作台;工作台僅沿著垂直於主軸軸線的方向移動。
立式工具機因其多功能性而備受青睞。它們在加工單一零件和小批量訂單時非常實用。而桌上型工具機的工作台只能沿著垂直於主軸軸線的方向移動。
2.臥式銑床
顧名思義,這些機器具有水平定向的主軸,迫使安裝的切削刀具左右移動。臥式銑床特別擅長重型切割和處理更重要的材料。這些機器通常配備多個切削刀具,使它們能夠同時執行多項任務。
3.膝式銑床
這些機器的名字來自於支撐工作台的可調式膝狀結構。這種設計有利於工作台的垂直移動和調整。一些值得注意的功能包括
- 堅固的設計,非常適合重型銑削。
- 能夠處理從簡單任務到複雜程序的各種操作。
膝式銑床用途極為廣泛,是許多製造設備的支柱。
4.C型銑床
它們比膝式銑床更堅固,通常用於工業環境。它們的重型特性被定義為“單柱設計提供了更大的剛性和更大的工作區域來處理重要的操作。”
5. 平面銑床
這些機器具有雙運動能力,具有線性移動的工作台,而切割操作保持靜止。這種類型的亮點包括同時處理多個工件以及能夠輕鬆、精確地處理更大的任務。
6.專用銑床
特定的任務需要獨特的方法。進入特種銑床的世界。這些是為特定任務而設計的,例如:
- 旋轉工作台工具機:專為圓形切割作業而設計。
- 滾筒銑床:專為凸輪軸和模俱生產而設計。
- 描圖控制機器:適用於複雜的設計和模型複製。
現在,讓我們詳細了解六種主要的數控銑削技術。
立即嘗試 Boda!
探索 15 種常見銑削類型
數控銑削是其中之一 先進的加工技術 由於其高表面光潔度和精度,涉及高品質生產活動中使用的基本工具。銑床有多種類型,每種類型都針對特定的銑削工藝而設計。以下是一些最關鍵的銑削類型。
槽銑削
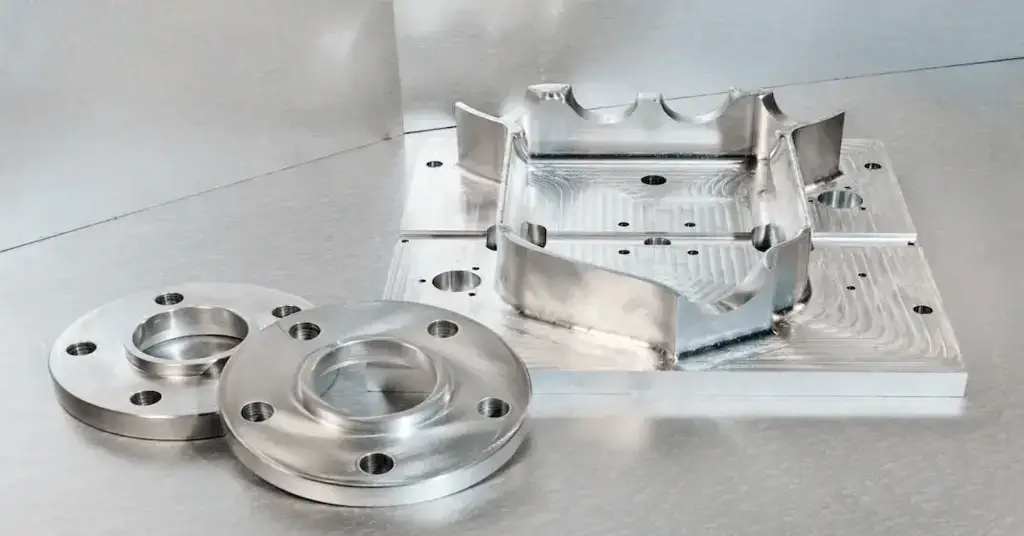
槽銑精密零件
開槽銑削是一種成形切削加工,用於從工件材料上移除槽或通道。此加工使用適當的切削刀具,例如立銑刀或開槽刀,在材料上銑削出槽。這些刀具用於加工不同尺寸的槽。開槽刀只能在工件內部加工,而立銑刀既可以在工件內部加工,也可以在工件外部加工。因此, 銑槽 製作從孔洞開始的盲槽。
除了功能性凹槽外,CNC銑削還用於標記和品牌識別。 文字銑削 通常用於在機械加工零件上雕刻字母、符號和標誌。
螺紋銑削
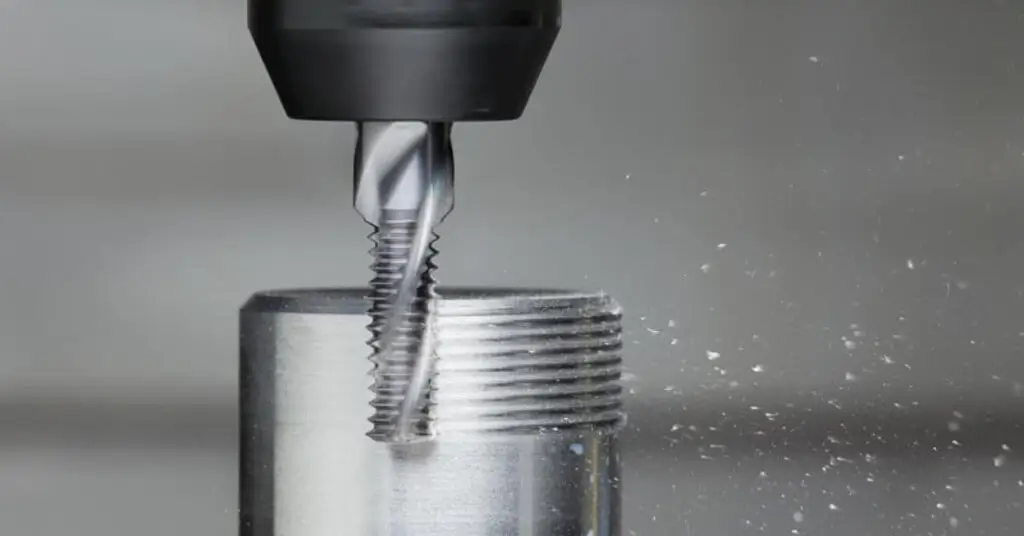
螺紋銑削
螺紋銑削是用鋒利的切削刀具在工件上切削螺紋的製程。該工具的使用方式與絲錐或板牙類似,但在生產各種螺紋形式和延長工具壽命方面更為通用。螺紋銑削適用於給定零件或組件中需要高精度和高強度螺紋的情況。
表:螺紋銑削參數
| 參數 | 典型值 | 備註 |
| 切割速度 | 50-150 m /分鐘 | 取決於材料。較硬的材料通常需要較慢的速度。 |
| 進給率 | 0.2-0.6毫米/齒 | 基於螺距和刀具尺寸。 |
| 螺紋公差 | ±0.002毫米至±0.01毫米 | 精度通常取決於產業需求和CNC工具機的功能。 |
面銑
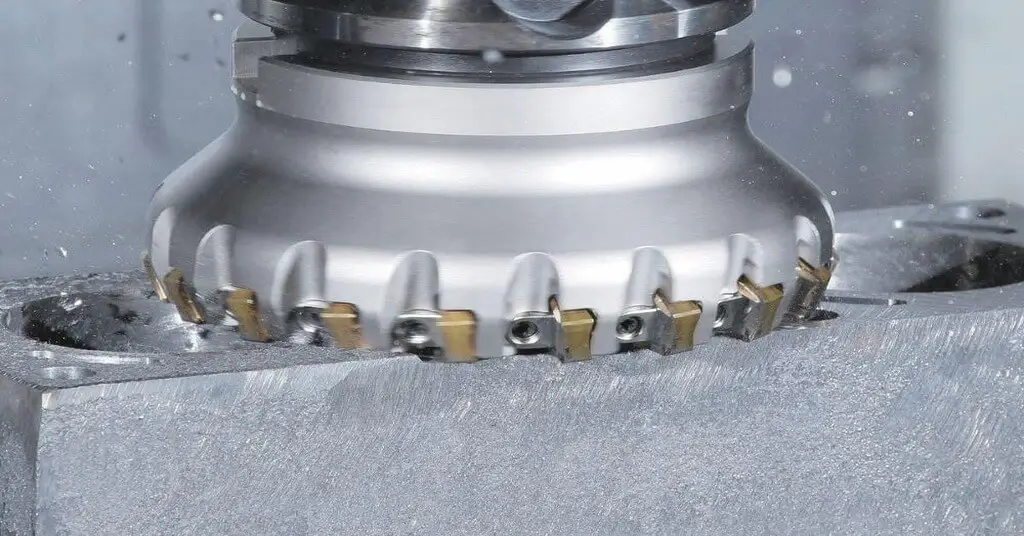
面銑
这 面銑 該工藝涉及切削;在此過程中,使用稱為面銑刀的刀具,其切削刃為平面,用於切削材料。隨後,將刀具拖曳到待加工表面,以將其磨平,從而形成光滑平整的表面。這種技術適用於引擎缸體和金屬板等平坦寬闊的區域,但根據刀具刀柄的位置,也可以處理傾斜區域。了解更多:面銑削與週邊銑削
表:面銑加工參數一覽
| 參數 | 理想範圍 | 備註 |
| 切割速度 | 50-200 m/min(金屬) | 因材料而異;較高的速度可能會降低光潔度 |
| 進給率 | 0.1-0.5毫米/齒 | 更快的進給會加速磨損 |
| 切削深度(軸向) | 1-5 毫米 | 更深的切割可能會影響表面效果 |
| 切削深度(徑向) | 1-20 毫米 | 更廣泛的削減會帶來更多熱量 |
仿形銑削
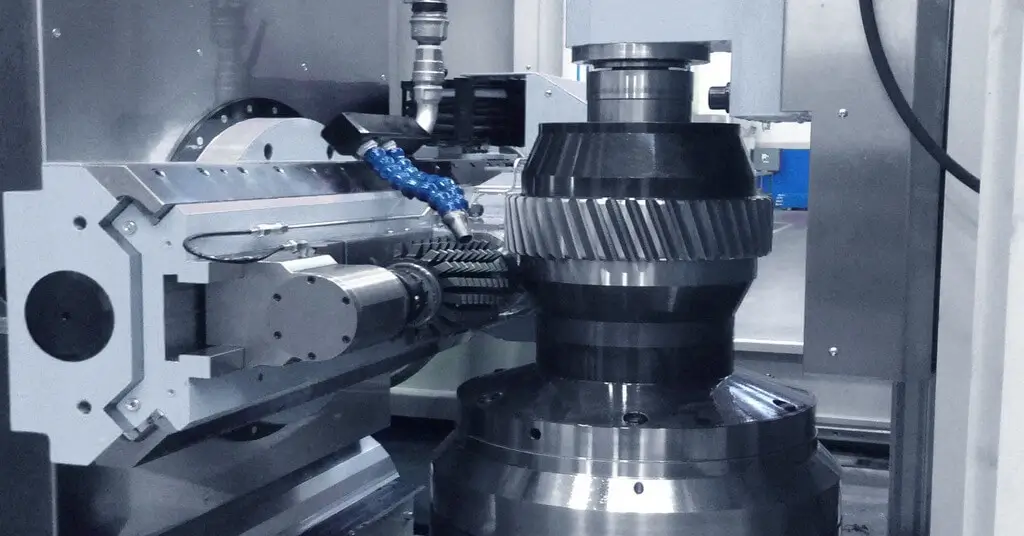
仿形銑削
仿形銑削 輪廓銑削是一種獨特的工藝,用於在給定材料的所需表面上加工出各種形狀和邊緣。此方法使用多刃刀具,其末端呈球形,並沿預設路徑進行加工。球形刀具在去除其他刀具可能存在的尖銳邊緣時最為有效。通常需要多個工具機軸來勾勒出所需的形狀,但某些操作也可以使用較少的軸來完成。該技術廣泛應用於模具製造業以及具有複雜表面形狀的零件製造。輪廓銑削因其高尺寸精度而備受青睞,因此常用於加工複雜形狀。數控工具機的另一個應用領域是輪廓銑削,因為這類工具機可以控制多個軸,而手動操作則較為困難。了解更多:鑽石銑削
表:仿形銑削加工參數一覽
| 參數 | 理想範圍 | 備註 |
| 切削速度(金屬) | 50-220 m /分鐘 | 根據材料的硬度進行最佳化,更堅硬的材料需要更慢的速度。 |
| 進給率 | 0.03-0.5毫米/齒 | 根據銑刀的尺寸和銑削材料確定。 |
| 輪廓公差 | ±0.005毫米至±0.03毫米 | 精度取決於應用;複雜的輪廓通常需要更嚴格的公差 |
齒輪銑削
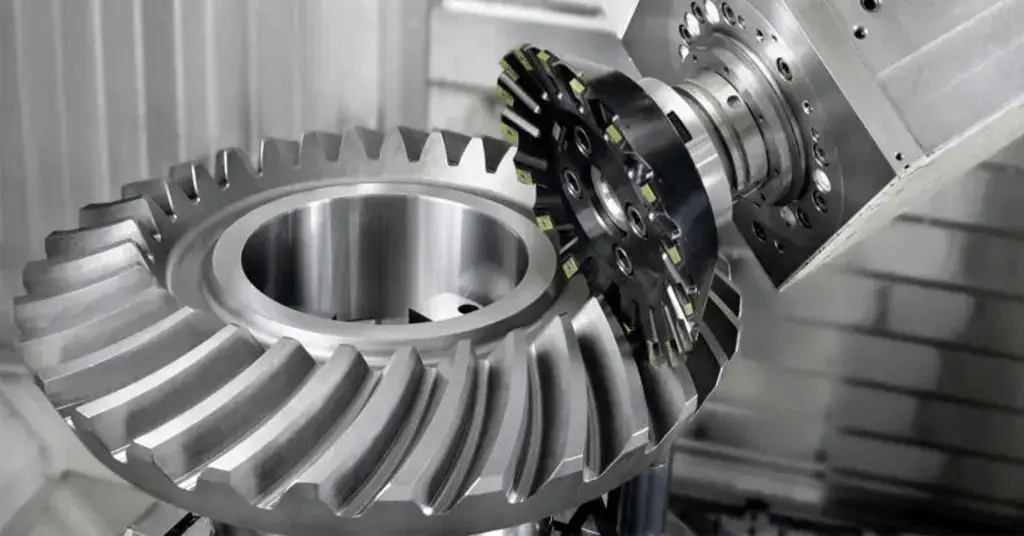
齒輪銑削
齒輪銑削-一種特殊的銑削加工方式,利用齒輪切削刀具(如滾齒刀或銑刀)來加工齒輪或齒輪齒。這種方法至關重要,尤其是在汽車和機械行業,因為齒輪齒的形成對於動力傳遞和運動控制必不可少。齒輪銑削可以在CNC銑床和手動銑床上進行,生產各種類型的齒輪,包括正齒輪、斜齒輪和錐齒輪。了解更多:螺旋銑削
方肩銑削
方肩銑 肩銑是一種從工件側面或肩部切除材料的方法。它使用側銑刀,透過切削去除材料,從而根據設計形成平整的形狀。肩銑能夠有效地在各種零件和細節中銑削出合適尺寸的肩部和台階。
鋸銑
鋸切加工使用直徑較大、圓週上有多齒的刀具,將工件切削成薄板或零件。這些刀具類似圓鋸片,可以採用多種切割方式:沿著軸線方向或垂直於軸線的方向加工材料。 常規銑削或逆銑削 方式。它們也被稱為分切輪,但該過程被稱為分切而不是鋸切。
側銑
A 側銑 用銑刀或立銑刀從側面銑削工件。它用於加工各種形狀、平面,或形成槽、溝槽或凹槽等形狀。
排銑
排銑涉及在同一主軸上安裝多個切削刀具,包括立銑刀和板坯銑刀。這使得一些操作可以同時進行,從而提高加工效率。排銑可以銑削引擎曲軸箱、變速箱等材料的形狀和薄型材,對於必須在一個週期內執行多項操作的零件(例如注塑成型)很有幫助。
角度銑削
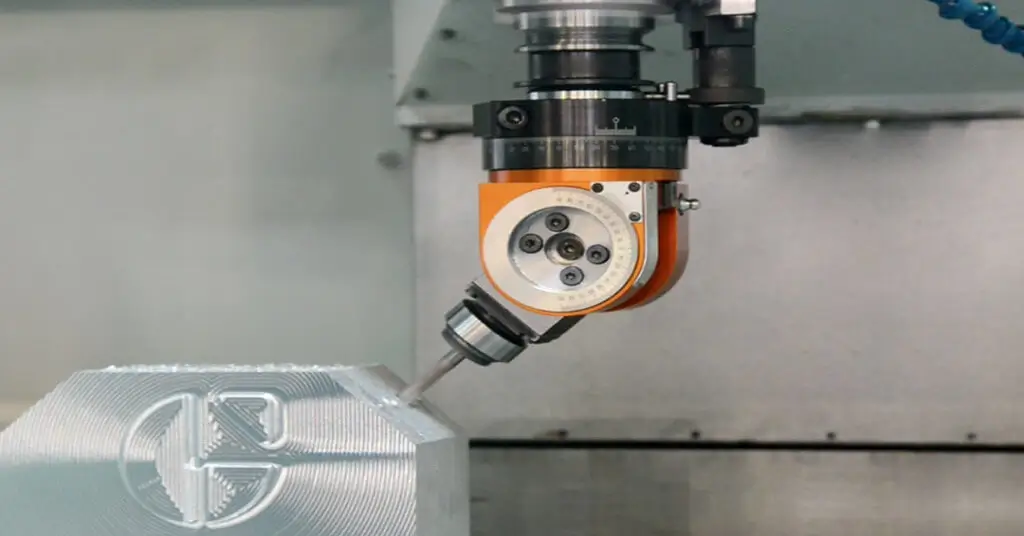
角度銑削
角度銑削是在工件上與刀具軸線成一定角度加工特性的過程。將工件放置在角板或夾具上,以便將不需要的材料切成所需的尺寸。此方法有助於發展倒角、斜角、槽以及(在某種程度上)燕尾槽等特徵。它主要生產具有恆定橫截面或橫截面輪廓的部件。
表格:角度銑削加工參數概覽
| 參數 | 理想範圍 | 備註 |
| 切削速度(金屬) | 60-250 m /分鐘 | 根據材料硬度調整;較軟的金屬可能需要較慢的速度。 |
| 進給率 | 0.05-0.4毫米/齒 | 受材料和刀具類型的影響 |
| 角度公差 | ±0.05°至±0.1° | 精度至關重要,尤其是在細木工和精密零件方面 |
成型銑削
成形銑削使用邊緣有成形浮雕的刀具;這些刀具的幾何形狀與所需形狀相似。這些成形銑刀使用切削刀具旋轉工件,以產生可以在工件上相互穿透的形狀。例如,成形銑削可以生產渦輪葉片或製造特定產品的特定模型的一個零件。刀具具有正確的設計形狀,必須對其進行切割和準備以供進一步使用。
跨銑
跨銑適用於工件具有兩個成直角的平面,並且同時銑削兩個平面的情況。這可以透過在同一心軸上安裝兩個或多個側銑刀來實現,因為這些側銑刀預計會同時進行切割。它最適合製作平行槽、凹槽和其他高精度型材。一些銑削應用包括夾具、固定裝置、支架、汽車零件等的生產。
端銑
端銑 立銑刀是最常用的機械加工技術之一。它使用一種圓柱形切削刀具,刀具圓週上帶有齒。立銑刀適用於加工工件上的精細特徵,例如槽、溝槽和其他特徵。立銑刀也可以沿著工件表面進行斜切。此外,立銑刀加工也要求加工表面光滑,且各表面的切削精度要高。
對於醫療微型零件、微型模具和電子產品等超精密組件, 微銑削 廣泛用於實現極小的特徵尺寸和嚴格的公差。
凸輪銑削
CAM 銑削用於製造在機械系統中轉換運動的 CAM 零件。此工藝利用潛水頭工具旋轉工件並將材料去除到必要的 CAM 形狀。 CAM 銑削也可用於為機械系統和設備產生正確且有利的 CAM 輪廓。
週邊銑削
週邊銑削 這種加工方式是從工件側面而非表面去除材料。它非常適合加工精密邊緣、減少材料厚度以及沿零件長度方向開槽。刀具採用螺旋齒設計有助於降低切削力,並獲得更光滑的表面。
立即嘗試 Boda!
不同CNC銑削技術的比較
每種銑削方法之間的細微差別都很重要,影響著從刀具選擇到操作參數的決策。雖然有些技術優先考慮表面光潔度,但其他技術則強調設計的複雜性或特定幾何形狀的創建。下表提供了比較概述,闡明了六種關鍵數控銑削技術的獨特屬性和應用。
表:各種數控銑削技術的比較
| 銑削技術 | 主要應用 | 我們的強項 | 常用材料 | 工具要點 | 挑戰與考慮 |
| 面銑 | 表面精加工和平整 | 高效材料去除;光滑的表面光潔度 | 所有金屬;塑膠 | 多齒銑刀;較大直徑 | 需要精確調平;刀具磨損的可能性 |
| 角度銑削 | 創建有角度的表面和邊緣 | 精確的角度切割;多功能設計 | 金屬;硬木;塑膠 | 單角度 銑刀 或雙角銑刀 | 角度校準;物質限制 |
| 型腔銑削 | 凹陷區域和空腔 | 精確的深度控制;高效材料去除 | 所有金屬;塑膠;硬木 | 立銑刀;專用型腔銑刀 | 複雜的刀具路徑;潛在的工具破損 |
| 仿形銑削 | 週邊及輪廓 | 製作複雜形狀;精細細節 | 金屬;硬木;塑膠 | 球頭立銑刀;圓形或專門的尖端 | 複雜的刀具路徑;物質考慮 |
| 使用 CNC 銑削進行輪廓加工 | 詳細的輪廓和 3D 形狀 | 高精準度;美學魅力 | 金屬;塑膠;航空航太合金 | 球頭立銑刀;多樣化的設定檔工具 | 速度和溫度管理;複雜的刀具路徑 |
| 螺紋銑削 | 內螺紋和外螺紋 | 精密螺紋;優良的表面處理 | 所有金屬;一些塑膠 | 螺紋銑刀;螺旋刀具 | 刀具磨損;機器要求高 |
如何選擇合適的銑削工藝類型?
汽車變速箱端面銑削、端面銑削和齒輪銑削是一些複雜且關鍵的製造流程。全部在最後一部分都有輸入;因此,必須採用正確的專案方法。以下是如何為銑削操作做出正確的決策
1. 材料類型
特定項目中使用的材料類型是要進行的銑削操作的關鍵因素。一些材料特性是硬度和導熱性,它們決定了其可加工性。例如,工具鋼是採用傳統銑削方法難以加工的材料之一。為了使工具和材料達到最佳效果,請確保所選操作合適。
2. 期望的完成度
選擇銑削操作時必須考慮的另一個因素是表面光潔度。它們都提供表面粗糙度,決定零件的光潔度和用途。根據最終產品所需的粗糙度 (Ra) 值選擇操作:
- 面銑:Ra 0.8 – 3.2 μm
- 端銑:Ra 0.8 – 6.3 μm
- 槽銑:Ra 1.6 – 6.3 μm
- 螺紋銑削:Ra 1.6 – 3.2 μm
- 齒輪銑削:Ra 1.6 – 3.2 μm
3. 幾何複雜性
並非所有類型的銑削都適合精細特徵生產。基本銑削操作是面銑削、槽銑削和 平銑。這些是最適合沒有曲線的形狀,而其他的則是適合有曲線的形狀的端銑、螺紋銑和齒輪銑。考慮設計中的細節水平 數控銑削應用 並確定所選操作是否可以應付。
4. 機器參數及設定
主軸轉速、進給速率和切削深度等參數決定了銑床的性能。加工過程中最關鍵的因素包括主軸轉速、進給率和切削深度。這些因素還包括光潔度、表面光潔度和加工速度。確保機器具有與您將使用的銑削操作相對應的正確功能。然而,它應該是剛性的和工作夾持裝置以滿足操作的要求。
5. 選擇合適的刀具
銑削可以有多種類型,每種類型都需要不同的刀具。應使用合適的刀具來獲得正確的結果,並且不會損壞刀具或工件。例如,在端銑操作中,所使用的刀具包括平端銑刀、球頭銑刀或圓角銑刀。確保您可以獲得適合您想要進行的銑削類型的銑刀。
結語
選擇正確的 CNC銑削中國 銑削加工公司對於銑削專案的最佳結果至關重要。然而,所有 銑削類型 有其優點,可應用於某些幾何形狀和飾面。 Boda Tech 提供客製化 CNC 銑削,包括設計改進、各種銑削選項和拋光工藝。我們的品質控制部門隨時準備確保所有零件符合您的規格。今天聯繫我們獲取報價並開始您的 數控銑削服務 - 普羅林科技。