
دليل تشغيل الألمنيوم 7075
يُعدّ الألمنيوم 7075 خيارًا مثاليًا في عالم التصنيع نظرًا لقوته العالية وسهولة تشكيله الفائقة. يُستخدم هذا النوع من الألمنيوم في صناعات الطيران والفضاء والسيارات، فضلًا عن التطبيقات عالية الأداء. وهو سبيكة عالية القوة، تُعادل مقاومتها للشد بعض أنواع الفولاذ. يتميز بخفة وزنه وسهولة تشكيله. ويمكن تحقيق الاستخدام الأمثل لهذا الألمنيوم من خلال تحسين معايير القطع، واختيار الأدوات والتجهيزات المناسبة.
تُعد شركة Boda واحدة من الشركات الرائدة في مجال تقديم تصنيع الألومنيوم باستخدام الحاسب الآليولديها خبرة واسعة في استخدام سبائك الألومنيوم 7075، بالإضافة إلى سبائك ألومنيوم أخرى عالية الأداء. وتتميز مكوناتنا بدقة عالية بفضل نظام التحكم الرقمي الحاسوبي (CNC) وفنيي التشغيل المدربين تدريباً عالياً. تصنيع الألمنيوم المخصص إن ما نقدمه كمعيار سيوفر ما يجب القيام به في الوقت المناسب وبأفضل جودة، سواء كان ذلك تطوير نموذج أولي أو إنتاج ضخم.
لماذا يُعدّ الألمنيوم 7075 مثاليًا للتصنيع باستخدام الحاسوب (CNC)؟
يتميز الألمنيوم 7075 بنسبة قوة إلى وزن استثنائية، مما يجعله الخيار الأمثل للتطبيقات التي تتطلب أجزاءً خفيفة الوزن وعالية الأداء. كما يتميز بسهولة تشكيله، ما يجعله مناسبًا لإنتاج أشكال هندسية معقدة. يتميز الألومنيوم بمقاومة عالية للإجهاد وهو مثالي للصناعات التي تعتمد بشكل كبير على الوزن مثل صناعة الطيران.
خصائص مادة الألومنيوم 7075 وتركيبها الكيميائي
خصائص مادة الألومنيوم 7075ويرجع ذلك إلى تركيبه الكيميائيهذه سبيكة من الزنك تحتل مكانة خاصة ضمن عائلة السبائك. فهي تنافس الفولاذ من حيث القوة، مع احتفاظها بميزة سهولة تشكيل الألومنيوم.
التركيب الكيميائي
المكون الرئيسي لسبيكة 7075 هو الزنك (5.1-6.1%)، كما تحتوي أيضاً على النحاس (1.2-2.0%) والمغنيسيوم (2.1-2.9%)، و الكروم (0.18%-0.28) مما يعزز خاصية تقوية السبيكة. يمكن استخدام المعالجة الحرارية بالتصليد بالترسيب في هذا التركيب، وهو أقوى بكثير من أنواع الألومنيوم الأخرى.
تصل درجة التصلب الأكثر شيوعًا، T6، المستخدمة في تطبيقات التشغيل الآلي، إلى قوة شد قصوى تبلغ 83,000 رطل لكل بوصة مربعة وقوة شد قصوى تبلغ 73,000 رطل لكل بوصة مربعة. هذه القيم مماثلة لتلك الخاصة بالفولاذ متوسط الكربون، وقد احتفظ الألومنيوم بكثافته البالغة 2.81 جم/سم³.
يُحدد مستوى الحديد بنسبة 0.50% لضمان سهولة تشكيله. ويُحافظ على مستوى منخفض من السيليكون (0.40%) لضمان سهولة التشغيل المثلى. تُسهم هذه المستويات المُنظمة من الشوائب في تكوين أسطح عالية الجودة، والتي تُحقق عند تشكيل ألومنيوم 7075 باستخدام التقنيات المناسبة.
خصائص الميكانيكية
الدرجة 7075 أفضل من حيث قوة الألومنيوم أكثر من أي درجة أخرى. إن مقاومته العالية للشد، ومقاومته العالية للإجهاد، ومقاومته الجيدة لتشقق الإجهاد تجعله الأنسب للاستخدام كمكون هيكلي عند تعرضه لإجهاد شديد.
تُستخدم معالجة T73 في التطبيقات التي تتطلب متانة عالية ومقاطع سميكة. تتميز هذه المعالجة بمقاومة فائقة للتآكل الناتج عن الإجهاد، على الرغم من انخفاض قوتها (78000 رطل لكل بوصة مربعة كحد أقصى للشد). سيؤثر نوع التطبيق على نوع المادة المستخدمة ومواصفات المعالجة الحرارية.
درجة حرارة T6 مقابل T73
يُعدّ كل من T6 و T73 نوعين مختلفين من الألومنيوم 7075. يتشاركان في التركيب الكيميائي، لكنهما يكتسبان خصائص فيزيائية مختلفة نتيجة لاختلاف طرق معالجتهما.
يتم الحصول على صلابة الألومنيوم 7075-T6 عن طريق المعالجة الحرارية للمعدن. ويتم تعريضه لعملية تقادم صناعي للحصول على أفضل الخصائص الميكانيكية المطلوبة. 7075-T73 هو نوع من الألومنيوم يتم الحصول عليه بعد المعالجة الحرارية للمعدن. ويتم تثبيته عن طريق التقادم الاصطناعي للحصول على أقصى مقاومة للتآكل الناتج عن الإجهاد.
خصائص قابلية تشغيل الألومنيوم 7075
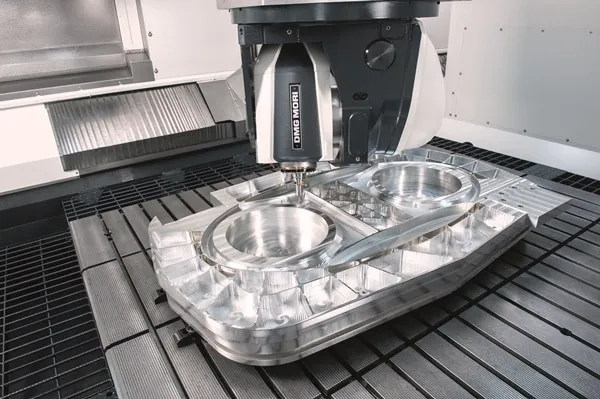
التصنيع باستخدام الحاسوب (CNC) على الألومنيوم 7075
تتميز سبائك الألومنيوم 7075 بسهولة تشكيلها، حيث توفر إزالة سريعة للمعادن وسطحًا نظيفًا. وتحدد خصائص المادة والرقاقة بيئة التشغيل المثلى لعمليات CNC ذات الإنتاجية العالية.
تصنيف قابلية التشغيل وتكوين الرقائق
تتميز سبائك الألومنيوم 7075 بسهولة تشكيلها بنسبة 70% مقارنةً بالنحاس الأصفر سهل التشكيل، وهي نسبة أعلى من معظم سبائك الفولاذ والألومنيوم الأخرى. ويمكن تحقيق سرعات قطع أعلى، وعمر أطول للأدوات، وسطح أنظف باستخدام المعايير المناسبة والتحكم الدقيق بها. ويؤدي ذلك إلى تحسين الإنتاج وتقليل أوقات دورات التشغيل مع الحفاظ على جودة قطع ثابتة.
بعد الخراطة والتفريز، تُنتج السبيكة رقائق قصيرة ونظيفة، مما يقلل من احتمالية إعادة اللحام ويزيل تراكم الرقائق المتشابكة. يُستخدم نظام بسيط للتعامل مع الرقائق، ويُستخدم سائل تبريد عالي الضغط لتحسين إخراجها. يُنصح باستخدام أدوات الكربيد (أو أدوات PCD حادة) لقطع الحافة المتراكمة. تُعتبر عملية التصليد T6 أكثر هشاشة من عملية التلدين.
سلوك الحافة المتراكمة
يُعدّ الألمنيوم 7075 عرضةً لتكوّن حواف متراكمة، ويعود ذلك إلى معدلات التغذية العالية وسرعة القطع المنخفضة أو المتوسطة. تؤثر هذه الحواف المتراكمة على جودة تشطيب المنتجات وزاوية ميل أداة القطع. كما تؤثر حالة التصليد على تكوّن الحواف، فكلما زادت صلابة المعدن، قلّت الحواف المتكونة، والعكس صحيح.
مقارنة مع سبائك الألومنيوم الأخرى
تتميز سبائك الألومنيوم 7075 بسهولة تشكيلها، ولكن يمكن تصنيفها ضمن الفئة "ب" مقارنةً بسبائك الألومنيوم 6061. فسبائك 6061 أسهل في التشكيل، وتستهلك طاقة أقل، وتوفر أسطحًا ناعمة، بينما تتطلب سبائك 7075 طاقة أكبر نظرًا لصلابتها الأعلى قليلًا من سبائك 6061.
معايير القطع باستخدام الحاسوب (CNC) للألمنيوم 7075
معالجة عالية السرعة
تستفيد استراتيجيات التصنيع عالي السرعة من قابلية تشكيل سبيكة 7075 الممتازة، مما يوفر معدلات إزالة مواد جيدة. ويمكن استخدامها في تطبيقات ذات خصائص معقدة وتشطيبات سطحية عالية الجودة. تشكيل دقيق للألمنيوم أدوات ذات قطر صغير وسرعات دوران تزيد عن 15,000 دورة في الدقيقة.
يُساهم المسار الحلزوني في ثبات الحمل على الرايش، وتقليل مساحة التلامس الشعاعي. وهذا يُتيح استخدام معدلات تغذية عالية في عمليات القطع العميقة، دون إجهاد أدوات القطع. وقد زادت هذه العملية من إزالة المعادن بنسبة تتراوح بين 300 و500% مقارنةً بعملية الطحن الجانبي التقليدية، كما زاد عمر الأداة نتيجةً لانخفاض قوى القطع وتوليد الحرارة.
يتحقق المزيد من تحسين الإنتاجية من خلال استراتيجيات التنظيف التكيفية، التي تزيد أو تنقص معدل التغذية تلقائيًا مع تغير المادة. تحافظ مسارات الأدوات الذكية هذه على حمل ثابت للمغزل دون حدوث أحمال زائدة على الأدوات، والتي تنتج عن البرمجة التقليدية.
السرعات والتغذية
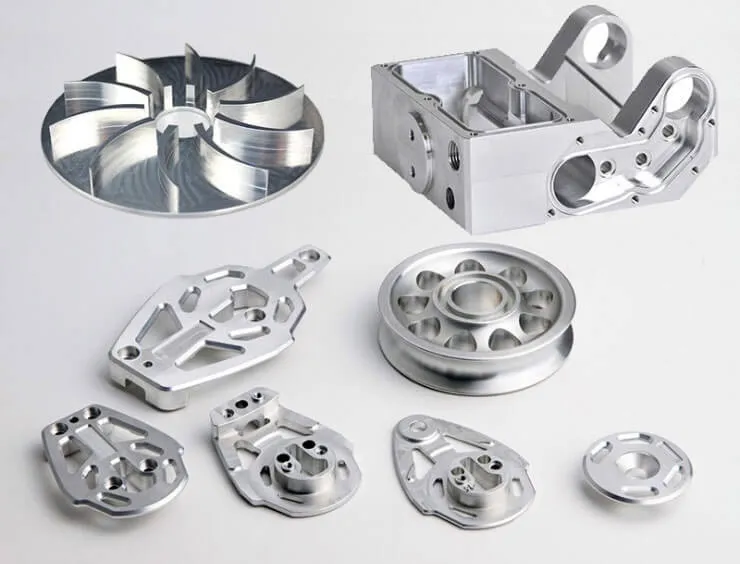
قطع من الألومنيوم 7075
عند تشكيل الألمنيوم 7075، يجب تحقيق أقصى إنتاجية من خلال تحسين العلاقة بين معدل التغذية وسرعة القطع وعمق القطع. وبفضل سهولة تشكيله الفائقة، يمكن تشكيل هذه المادة باستخدام معايير تشغيل قد تؤدي في الظروف العادية إلى تلف أدوات القطع.
ستوفر هذه المعايير نقطة انطلاق جيدة لإجراء التعديلات اللازمة وفقًا لإمكانيات الآلة، وإعداد قطعة العمل، والتشطيب السطحي المطلوب. ويمكن للآلات عالية السرعة الحالية الوصول إلى هذه الحدود القصوى باستخدام الأدوات المناسبة وأنظمة تثبيت قطعة العمل.
التصفية الحلقية والتكيفية
يُعدّ كلٌّ من التشكيل الحلقي والتشكيل التكيفي من الطرق الفعّالة لتخشين سطح الألومنيوم. ويُفضّل استخدام هذه الطريقة لقدرتها العالية على إدارة الحرارة والتحكم في قوة القطع، كما أنها تُحسّن من إزالة الرايش مقارنةً بالطرق التقليدية.
مقارنة الألومنيوم 7075 بالمواد الأخرى
بمقارنة سبيكة 7075 بالبدائل الأخرى، يتمكن المهندسون من اتخاذ خيارات أفضل عند اختيار المادة المناسبة لتطبيق معين. فهي السبيكة الوحيدة التي تتميز بتوازن مثالي بين القوة والوزن وسهولة التشكيل.
7075 ألومنيوم خام مقابل 4140 فولاذ
عند مقارنة الألمنيوم 7075 مقابل الفولاذ 4140، تظهر بعض المقايضات المثيرة للاهتمام. يتمتع الفولاذ 4140 بقوة شد تتراوح بين 90 و 150 كيلوباسكالعلى الرغم من أن وزنها يزيد بثلاثة أضعاف تقريبًا لكل وحدة حجم، إلا أن سبيكة 7075 تُعدّ خيارًا أفضل في الحالات التي تُعتبر فيها نسبة القوة إلى الوزن عاملًا حاسمًا، كما هو الحال في صناعات الطيران والفضاء وسباقات السيارات. فعند استخدام قطعة ما تحت نفس مستويات الإجهاد، يكون وزنها حوالي 60% من وزن قطعة مصنوعة من فولاذ 4140. هذا بافتراض إجراء تعديلات على التصميم لمراعاة انخفاض صلابة الألومنيوم.
7075 مقابل 6061 مقابل 2024 مقابل 7050
عند تشكيل سبيكة الألومنيوم 7075، يجب مقارنتها بأنواع الألومنيوم الأخرى من حيث الأداء. فهي سبيكة تُستخدم في صناعة الطيران والفضاء وتتميز بأداء عالٍ. ومن بدائلها الألومنيوم 6061 و2024 و7050.
أكثر أنواع الألومنيوم استخدامًا في عمليات التشغيل الآلي:
- 6061-T6: أضعف (45000 رطل لكل بوصة مربعة كحد أقصى) ولكنه أفضل للحام وأرخص.
- 2024-T3: تتمتع بنفس القوة (بحد أقصى 70,000 رطل لكل بوصة مربعة) ولكن بمقاومة أفضل للإجهاد. تُعدّ هياكل الطائرات شائعة، وتجد الآلات صعوبة أكبر في تشكيلها.
- 7050-T7451: مقاومة أقوى وأفضل للتآكل الناتج عن الإجهاد. خيار ألواح أكثر تكلفة، ولكن يفضل أن تكون أكثر سمكًا.
- 7075-T6 المعيار الصناعي للمكونات عالية الإجهاد؛ أفضل مزيج من القوة، وقابلية التشغيل، والتوافر.
تتميز سبائك الألومنيوم 7075 بسهولة تشكيلها مقارنةً بسبائك 2024، كما أنها أقل عرضةً لتكوين حواف متراكمة، وتتميز بتشكيل رقائق جيد. وبفضل قوة سبائك 7075 العالية مقارنةً بسبائك 6061، يمكن تصنيع مكونات أخف وزنًا. وهذا يعوض ارتفاع تكلفة موادها نسبيًا في التطبيقات التي تتطلب أداءً عاليًا.
جرب برولين الآن!
اختيار الأداة المناسبة لتصنيع الألومنيوم
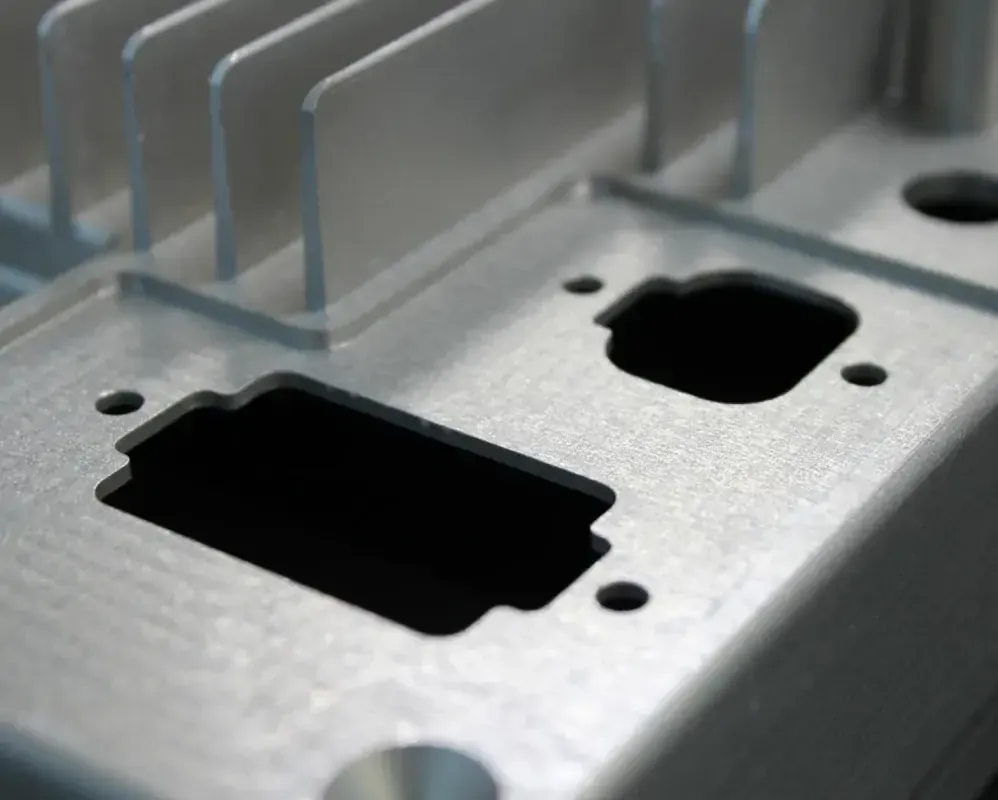
تشكيل الألمنيوم 7075 حسب الطلب
عند العمل مع سبيكة 7075، تضمن الأداة المناسبة تحقيق أقصى قدر من الإنتاجية وجودة السطح. تتطلب خصائص هذه المادة أشكالًا هندسية وطلاءات مختلفة للأدوات عن تلك المستخدمة مع الفولاذ أو المعادن الأخرى.
أشكال هندسية لأدوات الكربيد 7075
تُعدّ أدوات الكربيد الخيار الأكثر شيوعًا في تشكيل الألومنيوم، إذ توفر مقاومة ممتازة للتآكل والصلابة اللازمة للحفاظ على دقة الأبعاد عند معدلات عالية. ويتأثر الأداء بتصميم الأداة، حيث تتفوق التصاميم المصممة خصيصًا للألومنيوم على التصاميم العامة.
يمكن لزوايا القطع الموجبة التي تتراوح بين 10 و15 درجة أن تقلل من استهلاك الطاقة وقوى القطع مع تحسين جودة السطح. وهي أكثر فعالية على الألومنيوم نظرًا لمرونته. مع ذلك، فإنها تتشقق فورًا على المواد الصلبة.
يؤثر عدد الأخاديد على معدل إخراج الرايش ومعدل التغذية. تُعدّ التصاميم ذات الأخاديد الثنائية والثلاثية الأنسب لعمليات القطع الخشنة التي تتطلب قطعًا عميقة. أما في عمليات التشطيب، فتُوفّر قواطع ذات أربعة أو خمسة أخاديد معدلات تغذية أعلى. كما تُحسّن الحلزونات والخطوات المتغيرة جودة السطح في عمليات التشغيل الدقيق للألمنيوم.
أدوات PCD لعمليات الإنتاج
تُعد الأدوات خيارًا رائعًا لتشغيل الألومنيوم باستخدام الماس متعدد البلورات. يمكن أن يؤدي استخدام مادة PCD إلى تحسين العمر الافتراضي عدة مرات بمقدار يصل إلى عشرة أضعاف مقارنة بكربيد التنجستن (عادةً من 5 إلى 20 مرة، اعتمادًا على ظروف التشغيل).
يتميز الماس بمعامل احتكاك منخفض للغاية وصلابة فائقة. يستطيع الماس قطع الألومنيوم دون أن يتآكل. تبقى حواف القطع حادة، مما يضمن تجانس الأسطح خلال عمليات الإنتاج الطويلة. تُعد هذه الميزة مفيدة بشكل خاص في تطبيقات صناعة الطيران والفضاء، حيث يُعد تجانس الأبعاد أمرًا بالغ الأهمية لإنتاج كميات كبيرة من القطع.
يُعدّ الماس متعدد الكريستالات (PCD) أنسب مواد التشطيب عند الحاجة إلى الحصول على أسطح عالية الجودة. إذ يُمكن لهذه المادة تحقيق خشونة سطح تتراوح بين 8 و16 Ra عند ضبط سرعات التغذية والطحن على النحو الأمثل. كما يُمكن خفض تكاليف التصنيع عن طريق الاستغناء عن عمليات الطحن والتلميع الثانوية.
استراتيجيات التبريد والتشحيم
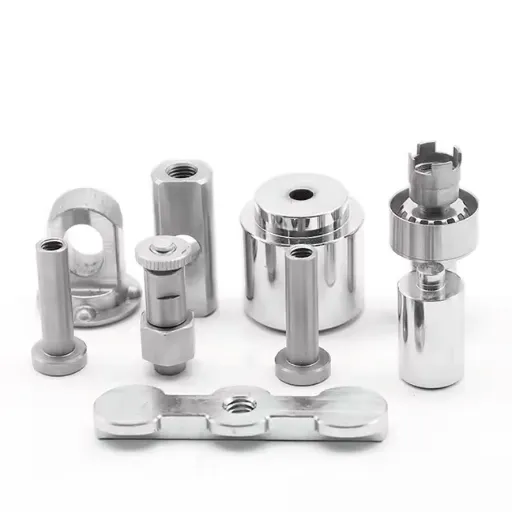
قطع ألومنيوم 7075 آلية
عند تشكيل الألمنيوم 7075، يُحسّن الاستخدام الأمثل لسائل التبريد من عمر الأداة وجودة السطح ودقة الأبعاد. ورغم أن الموصلية الحرارية العالية للألمنيوم تُقلل من احتياجات التبريد المطلوبة مقارنةً بالتيتانيوم أو الفولاذ، إلا أن اختيار سائل التبريد وطريقة توصيله يظلان عاملين مهمين.
أنواع وتركيزات سائل التبريد
تم تطوير هذه المبردات باستخدام مواد اصطناعية وشبه اصطناعية قابلة للذوبان في الماء، وهي مصممة خصيصًا للألمنيوم. تتميز هذه المبردات بتأثير مزدوج يجمع بين التبريد والتشحيم، مما يمنع تلطيخ الألمنيوم أو تآكله.
النسبة المُقترحة لتشغيل الألمنيوم 7075 هي 5-8%، مقارنةً بنسبة 8-12% المطلوبة لتشغيل الفولاذ. توفر المستويات المنخفضة تبريدًا وتزييتًا كافيين، وتقلل من كمية الرواسب على أجزاء الماكينة وقطع العمل. أما المستويات الأعلى من التركيز فقد تؤدي إلى ترسبات بيضاء يجب إزالتها من أسطح الألمنيوم.
يجب الحفاظ على درجة حموضة سائل التبريد بين 8.5 و9.5 لتجنب تآكل الألومنيوم. تساهم المراقبة والتعديل المنتظمين لدرجة الحموضة والتركيز والتلوث البكتيري في إطالة عمر سائل التبريد، وتحسين اتساق عمليات التشغيل، وزيادة كفاءة سائل التبريد. يساعد نظام إزالة الزيوت العالقة على التخلص من تلوث زيت القطع الذي يقلل من أداء سائل التبريد.
التحكم في درجة الحموضة والتلوث
يشكّل الألومنيوم بشكل طبيعي طبقة أكسيد على سطحه، مما يمنحه مقاومة للملوثات والتآكل. ويتراوح مستوى الرقم الهيدروجيني الأمثل بين 7 و8. عند هذا الرقم الهيدروجيني المتعادل، يبقى الألومنيوم في حالة مثالية ضد الملوثات الشديدة مثل الكلوريدات.
اعتبارات تثبيت وتجهيز المشغولات
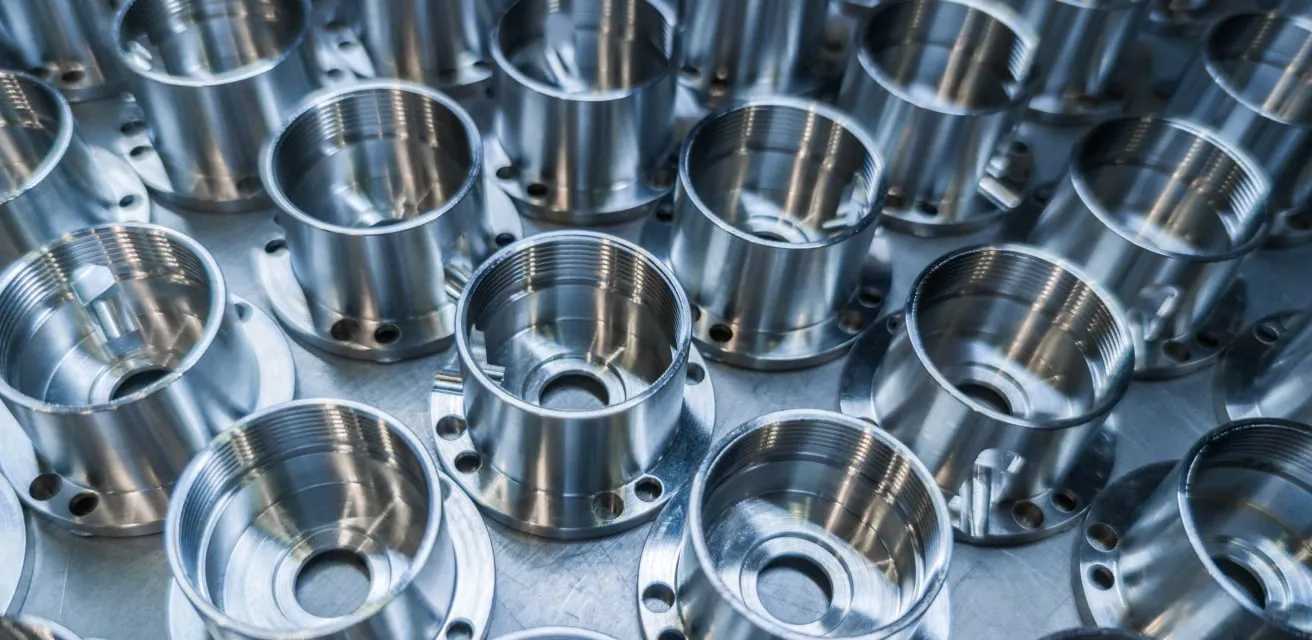
قطع ألومنيوم 7075 مصنعة بكميات كبيرة
يجب استخدام أدوات تثبيت المشغولات بشكل صحيح عند تشكيل الألمنيوم 7075، وخاصةً عند تشكيل المكونات ذات الجدران الرقيقة أو الأشكال الهندسية المعقدة التي قد تتسبب فيها قوى القطع في تشوه أو انحراف. كما يسهل ثني مكونات الألمنيوم تحت تأثير الأحمال، وذلك لأن معامل مرونة هذه المادة منخفض مقارنةً بالفولاذ.
توزيع الأجزاء ذات الجدران الرقيقة
من المشكلات التي قد ترتبط بتثبيت أجزاء الطيران ذات الجدران الرقيقة، هو أن الإجهاد الداخلي سيتغير ويتشوه أثناء عملية التصنيع نتيجةً لإزالة المادة. استخدام تسلسل تصنيع متناظر وقطع المادة على الجانب الآخر ليس بالأمر الصعب.
يمكن استخدام تجهيزات التفريغ أو الشمع ذي درجة الانصهار المنخفضة لدعم الجدران الرقيقة دون بذل جهد كبير. قد تُسهم المعالجة الحرارية المسبقة للأجزاء المُصنّعة في زيادة استقرار أبعاد الأجزاء المهمة من خلال تخفيف الإجهاد. ويتم توزيع الضغط بواسطة فكوك مرنة لتناسب هندسة الجزء، مع إضافة التثبيت الهيدروليكي أو الهوائي للقضاء على التشوه الموضعي، بالإضافة إلى توزيع القوة بالتساوي.
تصميم تجهيزات للعمليات عالية السرعة
يجب أن تكون أدوات التثبيت قادرة على تحمل قوى القطع عالية السرعة وقوى الطرد المركزي الناتجة عن عمليات التشغيل عالية السرعة. ويجب أن تكون أدوات التثبيت المصممة لتشغيل الألومنيوم باستخدام آلات CNC بسرعات عالية أكثر صلابة من تلك المصممة وفقًا للمعايير التقليدية.
يجب أن تُثبّت مشابك الأصابع أو المشابك الشريطية قطع العمل بالقرب من منطقة القطع لتقليل ذراع العزم، مما يسمح للقطعة بالانحراف. تميل قوى السحب لأسفل إلى أن تكون أكثر فعالية من تصميمات الدفع لأسفل لأنها لا تُولّد عزوم الرفع التي قد تُولّدها المشابك الجانبية عند تعرضها لأحمال قطع ثقيلة.
جرب برولين الآن!
متطلبات تحقيق تشطيبات سطحية بمستوى صناعة الطيران
غالباً ما تتطلب تطبيقات الفضاء الجوي تشطيبات سطحية دقيقة تصل إلى 32 Ra، وقد تتطلب أسطح منع التسرب الحرجة 16 Ra. باستخدام الأدوات والمعايير المناسبة، من الممكن تشغيل الألومنيوم 7075 وفقاً لهذه المواصفات الدقيقة.
تُنتج عملية التشغيل أسطحًا ذات خشونة سطحية (Ra) تتراوح بين 16 و32 عند استخدام أدوات حادة من الكربيد أو أدوات أخرى بسرعات عالية (2,500-4000 قدم/دقيقة) ومعدلات تغذية دقيقة (0.04 إلى 0.006 بوصة/دورة). ويمكن الحصول على أسطح أكثر دقة باستخدام حشوات القطع الكاشطة، وذلك بمضاعفة عدد حواف القطع الملامسة لقطعة العمل في كل دورة.
تصنيع دقيق باستخدام الحاسوب (CNC) للألمنيوم 7075 في شركة Boda
تُعدّ برولين تك من الشركات الرائدة في تصنيع قطع المعادن حسب الطلب وتصنيعها باستخدام آلات CNC. يتمتع فنيونا ذوو الخبرة بعقود من الزمن في تصنيع قطع الألمنيوم 7075 بدقة عالية. نحن على دراية تامة بجميع جوانب العمل مع سبائك الألمنيوم. في برولين تك، نُقدّر وقتكم وأموالكم وأهدافكم. نصبح شركاءكم من خلال تزويدكم بأفضل جودة وتشطيبات دقيقة، لكي تتمكنوا من تحقيق النتائج المرجوة.
الخلاصة:
يُعدّ فهم عملية تشكيل الألمنيوم 7075 أمرًا بالغ الأهمية. ومن الضروري أيضًا تطبيق أساليب مُثبتة لتحسين المعايير، وتنظيم العمليات، واختيار الأدوات المناسبة. تتميز هذه السبيكة عالية القوة من الألمنيوم بقابلية تشكيل ممتازة، مما يسمح بمعدلات إزالة عالية للمواد، وأسطح أفضل، وتنفيذ دقيق. ولذلك، فهي المادة المُفضلة للمكونات الهيكلية في صناعة الطيران والفضاء، ومكونات السيارات عالية الأداء. كما تُصنع مكونات الآلات الدقيقة من هذه السبيكة.
يشرح هذا الدليل كيفية تحقيق نتائج متسقة باستخدام مكونات 7075. تتمتع شركة Boda بخبرة عقود في مجال تشكيل الألمنيوم بدقة عالية، وتُطبّق هذه الخبرة على كل مشروع. لدينا فهم شامل للتحديات التي تُمثلها سبائك الألمنيوم عالية القوة وكيفية التغلب عليها. تُلبي مهاراتنا وخبراتنا احتياجاتكم، سواء كنتم بحاجة إلى تطوير نماذج أولية أو عمليات تصنيع إنتاجية. أطلب عرض سعر عن طريق الاتصال بنا.