
تأكسد قطع المعادن
استخدم والنمش عملية الأنودة هي نوع من الأكسدة الكهروكيميائية التي تُشكّل طبقة من الأكسيد على المعادن. على عكس الطلاءات المسحوقة التي تتشكل خارج الركيزة المعدنية، تحدث الأنودة داخلها. لهذه العملية غرضان: أولهما، حماية الطبقة الخارجية من التآكل والخدش، وثانيهما، تحسين المظهر.
لإجراء هذه العملية، يجب غمر الجزء المعدني في محلول الإلكتروليت. بعد ذلك، يُوصل الجزء المعدني بالقطب الموجب للدائرة الكهربائية. ونتيجة لذلك، تنتقل أيونات الأكسجين الموجودة في محلول الإلكتروليت إلى السطح المعدني، مُشكّلةً طبقة أكسيد. يمكن الاطلاع على مزيد من المعلومات حول هذه العملية في وثيقة MIL-PRF-8625.
كيف تتم عملية الأنودة؟ شرح العملية الكهروكيميائية
تحدث عملية الأكسدة الأنودية للمعدن عندما يعمل المكون المعدني كأنود في الخلية الإلكتروليتية. تتم عملية الأكسدة في بيئة حمضية بوجود تيار مباشر، مما يؤدي إلى تفاعلات أكسدة على الأنود، ينتج عنها تكوين أكسيد الألومنيوم من خلال ارتباط أيونات الأكسجين بذرة الألومنيوم.
يتم وضع المادة المعدنية أولاً في محلول الإلكتروليت وتوصيلها بالطرف الموجب لمصدر الطاقة، والذي يشار إليه باسم الأنود، مما يتسبب في حركة أيونات الأكسجين نحو المعدن، مما يؤدي إلى أكسدة سطح المعدن.
ما هي المعادن التي يمكن معالجتها بالأكسدة؟ الألومنيوم، والتيتانيوم، والفولاذ، وغيرها.
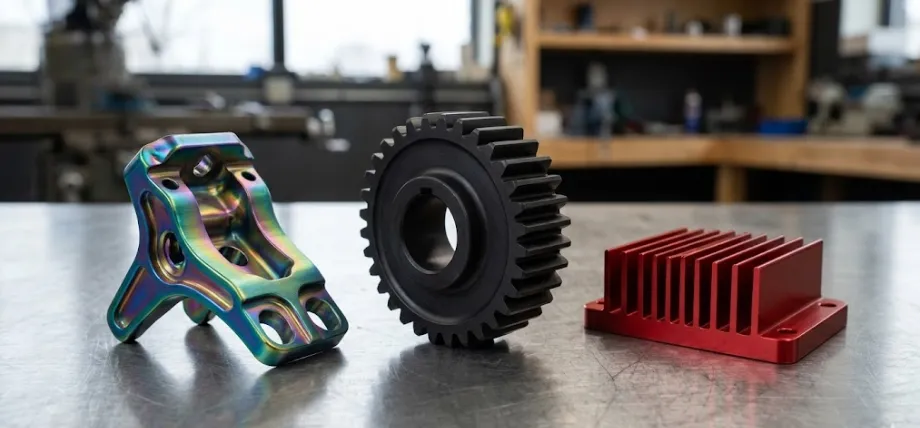
أجزاء معدنية مؤكسدة بدقة
| معدن | قابل للأكسدة | ملاحظة |
| الألومنيوم وسبائك الألومنيوم | نعم | أكثرها شيوعًا هما 6061 و7075؛ فهي تتأكسد جيدًا؛ وتنتج سبائك السيليكون/النحاس العالية تشطيبات أغمق وأقل تجانسًا. |
| التيتانيوم | نعم | يُنتج ألوانًا زاهية متداخلة دون الحاجة إلى أصباغ. يُستخدم في صناعة الطيران والفضاء، وزراعة الأجهزة الطبية الحيوية، والمجوهرات. |
| المغنيسيوم | نعم | يتطلب ذلك تقنيات معالجة معقدة. ليس شائعاً كالألومنيوم. |
| الفولاذ / الفولاذ المقاوم للصدأ | لا | أكاسيد الحديد مواد تفاعلية وليست مقاومة للتآكل. بدلاً من ذلك، استخدم التخميل أو الطلاء الكهربائي أو التشحيم بالطبقة الجافة. |
| النحاس / النحاس الأصفر | لا | لا يوفر الأكسيد الحماية اللازمة. استخدم معالجة الكرومات أو الطلاء الكهربائي. |
عند اختيار المعدن لقطعتك، استخدم الألومنيوم أو التيتانيوم إذا كنت ترغب في الحصول على طبقة حماية موثوقة مع عملية الأنودة. أما الفولاذ فهو بديل جيد للتخميل والطلاء الكهربائي.
التيتانيوم المؤكسد: الألوان والعملية والتطبيقات
ومع ذلك، بأكسيد التيتانيوم يختلف عن أنودة الألومنيوم بما أنه لا حاجة إلى أصباغ عند تلوين التيتانيوم المؤكسد، فإن الألوان تنتج عن التحكم في سُمك طبقة أكسيد التيتانيوم، التي بدورها تتحكم في انعكاس الضوء. وتؤدي الفولتيات المختلفة إلى طبقات أكسيد مختلفة، مما ينتج عنه ألوان مختلفة تتراوح من الأصفر والبني عند الفولتيات المنخفضة إلى الأزرق والأخضر عند الفولتيات العالية.
يحظى التيتانيوم المؤكسد بشعبية واسعة في صناعة الأجهزة الطبية، حيث تبرز الحاجة إلى التوافق الحيوي، والتلوين، والمتانة، وخلوه من أي نوع من الأصباغ. كما يُستخدم في صناعة المجوهرات والطيران نظرًا لأهمية اللون في طبقات الأكسيد.
الفولاذ المؤكسد: لماذا لا يمكن أنود الفولاذ وما البديل؟
لا يُشكّل الفولاذ طبقة الأكسيد المستقرة التي يُشكّلها الألومنيوم في ظروف الأنودة. تستمر أكاسيد الحديد في التمدد، مما يُؤدي إلى عكس عملية الأنودة. فولاذ مؤكسد غير مستقر.
| الهدف | العملية الموصى بها للصلب |
| مقاومة التآكل (الفولاذ المقاوم للصدأ) | التخميل أو التلميع الكهربائي |
| مقاومة للتآكل (الفولاذ الطري، للاستخدام الخارجي) | الجلفنة بالغمس الساخن أو الطلاء بالمسحوق |
| مظهر داكن مع حماية خفيفة | طلاء أكسيد أسود |
| ارتداء المقاومة | طلاء النيكل بدون كهرباء أو طلاء PVD |
| التصاق الطلاء | طلاء تحويل الفوسفات |
أنواع الأنودة: شرح النوع الأول، والنوع الثاني، والنوع الثالث
عملية خزان الأنودة الصناعية
تتألف عملية الأنودة من ثلاثة أشكال رئيسية، وذلك تبعاً لنوع الإلكتروليتات المستخدمة وسُمك طبقة الأكسيد الناتجة عن العملية. ويعتمد نوع المعدن المستخدم في الأنودة على الغرض المقصود منها.
| الممتلكات | النوع الأول – حمض الكروميك | النوع الثاني – حمض الكبريتيك | النوع الثالث - طبقة خارجية صلبة |
| بالكهرباء | حمض الكروم | حمض الكبريتيك | حمض الكبريتيك (تركيز عالٍ، درجة حرارة منخفضة) |
| سمك الأكسيد | 0.5-2.5 ميكرومتر | 5-25 ميكرومتر | 25-75 ميكرومتر |
| عسر الماء | منخفض | معتدل | عالي جدا |
| ارتداء المقاومة | منخفض | معتدل | أسعار |
| المقاومة للتآكل | أسعار | جيد جدا | جيد جدا |
| خيارات الألوان | محدود (رمادي/شفاف فقط) | واسع (يقبل الأصباغ) | محدود (رمادي داكن طبيعي/أسود) |
| التأثير البُعدي | أدنى | 50% داخل / 50% خارج السطح | ٥٠٪ داخل / ٥٠٪ خارج — أمر بالغ الأهمية عند التفاوتات الدقيقة |
| التطبيقات النموذجية | صناعة الطيران، قطع دقيقة ذات جدران رقيقة | المنتجات الاستهلاكية، الهندسة العامة | مكونات صناعية وعسكرية وعالية التحمل |
| مخاوف بيئية | حمض الكروميك عالي التركيز يشكل خطراً | منخفض | منخفض |
النوع الأول: أنودة حمض الكروميك
للحصول على أقل سُمك ممكن لطبقة الأكسيد، يُستخدم النوع الأول (من 0.5 إلى 2.5 ميكرومتر) مع محلول إلكتروليتي من حمض الكروميك. يُوصى به في مجال الطيران والفضاء. مع ذلك، انخفض استخدامه بشكل ملحوظ بسبب مخاطر سميته.
النوع الثاني: أنودة حامض الكبريتيك
يُستخدم هذا الأسلوب على نطاق واسع في عملية الأنودة. فهو يُنتج طبقة أكسيد يتراوح سمكها بين 5 و25 ميكرومتر باستخدام محلول حمض الكبريتيك. كما أنه يتقبل الألوان بسهولة مع توفير حماية من التآكل.
النوع الثالث: الأنودة الصلبة (الطبقة الصلبة)
النوع الثالث مشابهٌ إلى حدٍ كبير للنوع الثاني، إذ يستخدم محلولًا إلكتروليتيًا من حمض الكبريتيك؛ إلا أنه يختلف عنه في بعض الشروط، مثل التركيز ودرجة الحرارة، للحصول على طبقة أكسيد صلبة بسماكة تتراوح بين 25 و75 ميكرومترًا. يُستخدم هذا النوع عند الحاجة إلى مقاومة عالية للتآكل، كما هو الحال في المكابس الهيدروليكية، وآليات الانزلاق، وغيرها من أدوات الآلات التي تتعرض لمستويات عالية من الاحتكاك والتآكل. ونظرًا لسماكته، تُعدّ التغييرات في أبعاده عاملًا مهمًا في عملية تصنيعه.
جرب برولين الآن!
عملية أنودة الألومنيوم: خطوة بخطوة
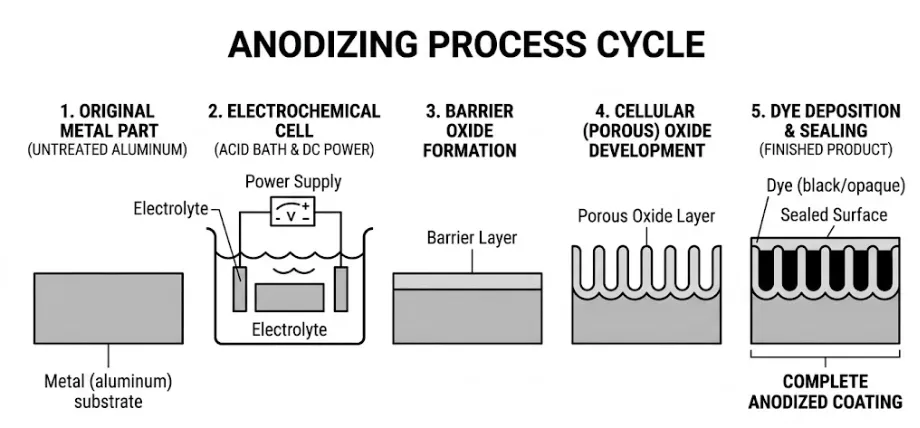
مخطط دورة عملية الأنودة
الخطوة 1 – تحضير السطح
تُشَكَّل الأجزاء أو تُصَقَّل، وهي عملية تُعرف بالتشطيب الميكانيكي. ثم تُدخَل إلى خط أنودة المعادن. وستبقى أي خدوش ظاهرة.
الخطوة الثانية - التنظيف والنقش
تُجرى عملية إزالة الشحوم قبل التخريش لإزالة طبقة الأكسيد الطبيعية المتكونة على سطح المعدن، مما يضمن سطحًا مستويًا. ثم تُجرى عملية إزالة الشوائب باستخدام حمض النيتريك لإزالة عوامل السبائك التي قد تكون موجودة (السيليكون، النحاس، المنغنيز، إلخ).
الخطوة 3 - الأنودة (الحمام الكهروكيميائي)
تُغمر الأجزاء الناتجة في محلول يحتوي على حمض وتُوصل بقطب موجب، حيث تُعرَّض لتيارات كهربائية. تتدفق أيونات الأكسجين إلى السطح وتُشكِّل أكسيد الألومنيوم.
الخطوة الرابعة - إضافة اللون (الصبغ)
في حال لون الألمنيوم عند الحاجة، تُنقل الأجزاء إلى أحواض الصبغ. يجب إجراء هذه العملية مباشرة بعد عملية الأنودة حتى تبقى المسامات مفتوحة.
الخطوة 5 - سد المسام
يمنع إغلاق المسام دخول الرطوبة والملوثات، وهو أهم خطوة لمقاومة التآكل. فيما يلي ثلاث من أكثر طرق الإغلاق شيوعًا:
اللحام بالماء المقطر الساخن
تُغمر المكونات في ماء منزوع الأيونات عند درجة حرارة 95 درجة مئوية أو أعلى. تترطب طبقة الأكسيد وتنتفخ، مما يؤدي إلى انسداد جميع المسام. تُعد هذه الطريقة الأكثر فعالية وتوفر مقاومة ممتازة للتآكل، على الرغم من أنها تستهلك طاقة كبيرة.
منتصف درجة الحرارة الختم
تُجرى هذه العملية عند درجات حرارة تتراوح بين 60 و80 درجة مئوية باستخدام محلول أسيتات النيكل. تترسب الأملاح المعدنية داخل المسام وترتبط كيميائياً لإغلاقها. وتتطلب هذه العملية طاقة أقل مقارنةً باللحام الحراري.
إغلاق بارد / درجة حرارة الغرفة
تُستخدم مواد مانعة للتسرب كيميائية، تعتمد عادةً على الفلورايد، في درجات الحرارة المحيطة. يُعدّ هذا خيارًا صديقًا للبيئة لأنه يستهلك طاقة أقل. إلا أنه يتطلب فترة معالجة بعد وضع المادة المانعة للتسرب قبل أن يصبح مقاومًا للتآكل بشكل كامل.
عملية الأنودة مقابل عمليات تشطيب المعادن الأخرى
| الممتلكات | والنمش | مسحوق الطلاء | تحويل الكرومات | بالكهرباء تصفيح النيكل | كساء |
| نوع العملية | الكهروكيميائية | ميكانيكي/حراري | كيميائي | الكيمياء الكهربائية | كيميائي |
| المعادن المتوافقة | الألومنيوم، التيتانيوم، المغنيسيوم | معظم المعادن | الألومنيوم، الفولاذ | معظم المعادن | فولاذ مقاوم للصدأ |
| سمك طبقة | 5-75 ميكرومتر | 60-200 ميكرومتر | 0.5-2.5 ميكرومتر | 12-75 ميكرومتر | لا توجد طبقة مضافة |
| الحماية من التآكل | أسعار | الخير | الخير | أسعار | الخير |
| التوصيل الكهربائي | غير موصل | غير موصل | موصل | موصل | موصل |
| ارتداء المقاومة | ممتاز (النوع الثالث) | معتدل | منخفض | جيد جدا | منخفض |
| خيارات الألوان | واسع | واسع جدا | محدود | لا شيء (فضة) | بدون سلوفان |
| التكلفة النسبية | منخفض-متوسط | منخفض-متوسط | منخفض | معتدلة إلى عالية | منخفض |
الخصائص والمعايير الرئيسية للأجزاء المؤكسدة
| الممتلكات | النوع الأول | النوع الثاني | النوع الثالث |
| سمك طبقة الأكسيد | 0.5-2.5 ميكرومتر | 5-25 ميكرومتر | 25-75 ميكرومتر |
| صلابة السطح | 200 جهد عالي | 300–400 الجهد العالي | 400–500 الجهد العالي |
| المقاومة للتآكل | أسعار | جيد جدا | جيد جدا |
| ارتداء المقاومة | منخفض | معتدل | أسعار |
| التوصيل الكهربائي | غير موصل | غير موصل | غير موصل |
| تحمل الإجهاد الحراري | منخفض | معتدل | مرتفع |
| التأثير البُعدي (لكل جانب) | شنومك μm | 2.5-12.5 ميكرومتر | 12-37 ميكرومتر |
| يقبل الصبغة | لا | نعم | محدود |
فوائد عملية أنودة الأجزاء المعدنية
تتمثل الميزة الأبرز لعملية الأنودة المعدنية، والتي تجعلها مفضلة لدى المهندسين، في مقاومتها للتآكل. فطبقة الأكسيد التي تغطي سطح الألومنيوم محكمة الإغلاق، ولا تتفاعل مع المواد الكيميائية أو العناصر الأخرى. وتُعدّ هذه الخصائص بالغة الأهمية في قطاعات مثل الصناعات البحرية والفضائية.
أما الميزة الرئيسية الثانية فهي صلابة سطحه. تبلغ صلابة الألمنيوم 6061 الخام حوالي 95 HV. وترفع طبقة الطلاء الصلبة من النوع الثالث صلابة السطح إلى 400-500 HV. تُعدّ عملية أنودة المعادن صديقة للبيئة أيضاً، إذ تستخدم حمض الكبريتيك القابل للاسترداد، وهو أقل خطورة من حمض الكروميك أو أي مادة كيميائية أخرى تُستخدم في طلاء الكروم. كما يُقلّل استخدام اللحام البارد من استهلاك الطاقة.
جرب برولين الآن!
تصميم الأجزاء لعملية الأنودة: ما يحتاج المهندسون إلى معرفته
فحص اللحام المعدني المعيب
تؤثر عدة اعتبارات تصميمية تُؤخذ في الحسبان قبل عملية الأنودة على الجودة النهائية للقطعة. وتتمثل أكثر المشاكل شيوعاً المرتبطة بأنودة الألومنيوم في المشاكل المتعلقة بالأبعاد، ونوع السبيكة، والشكل الهندسي.
- تحمل الأبعاديتشكل الأكسيد في اتجاهين من سطح المادة، بنصف المسافة تقريبًا على كل جانب. في عملية الأنودة من النوع الثاني، ينمو كل سطح بمقدار يتراوح بين 2.5 و12.5 ميكرومتر. أما في النوع الثالث، فيزداد النمو ليصل إلى ما بين 12 و37 ميكرومتر لكل جانب. يجب أن تراعي تفاوتات الثقوب والأسنان وغيرها من المكونات ذات التفاوتات الدقيقة هذه التغيرات في الأبعاد. بالنسبة لعملية الأنودة من النوع الثالث، يجب تغطية جميع الثقوب الأصغر من M8 أو معالجتها بعد التصنيع.
- الحواف والزوايايميل التيار الكهربائي إلى التمركز حول الحواف الحادة، مما يؤدي إلى نمو مفرط وحتى احتراق المادة. يجب أن يكون نصف قطر جميع الزوايا الخارجية الحادة التي تتطلب طلاءً صلباً 0.5 مم (0.020 بوصة) على الأقل.
- علامات التثبيت: يجب توصيل الأجزاء كهربائياً بحامل الأنودة لمعالجتها. ستُغطى نقاط التوصيل الكهربائي ولن تخضع للأنودة. على المهندسين تحديد أماكن علامات التثبيت على الرسم، وعادةً ما تكون في أماكن غير مرئية.
- اختيار سبيكة الألومنيوم: تُعدّ بعض سبائك الألومنيوم أفضل في عملية الأنودة. فسبائك 6061-T6 و7075-T6 تُنتج طبقات ناعمة ومتجانسة، وهي مثالية لـ الألومنيوم بأكسيد الأسود التشطيبات. سبائك السيليكون العالية (مثل عائلة 4xxx، المستخدمة في الصب) تتأكسد إلى اللون الرمادي الداكن، وهي غير مناسبة لأي أعمال زخرفية. يؤدي المحتوى العالي من النحاس (سلسلة 2xxx) إلى تشطيب أقل تجانسًا ومقاومة ضعيفة للتآكل مقارنةً بعائلة 6xxx.
- التوصيل الكهربائي: طبقة الأكسيد المؤكسد عازلة. إذا كانت هناك أماكن على القطعة تتطلب توصيلًا كهربائيًا، فيجب تغطية تلك الأماكن قبل عملية الأكسدة أو معالجتها لاحقًا.
خدمة الأكسدة
هل تتطلع إلى تحسين متانة قطع غيارك ومقاومتها للتآكل؟ في برولينتك، لا نكتفي فقط بتزويدك بمنتجات وظيفية. خدمة الأنودة السطحيةلكننا نركز أيضاً على جماليات ومظهر الأجزاء.
لماذا نحن؟
- تضمن Boda جودة سطح متسقة
- تتوفر إمكانيات تشطيب متعددة في مكان واحد
- أكثر من 15 عامًا من الخبرة في التصنيع
- مهلة زمنية تتراوح من 3 إلى 7 يومًا
طلب إقتباس حر اليوم!
خاتمة
تُنتج عملية الأنودة المعدنية طبقة نهائية ملتصقة وليست مُطبقة فوقية. ويُعدّ اختيار النوع الصحيح (النوع الأول أو الثاني أو الثالث) وفهم التمدد والانكماش من العوامل الأساسية لتحقيق نتيجة ناجحة.
الأسئلة الشائعة حول أنودة المعادن
كيف يعمل أنودة؟
في عملية الأنودة، تُضاف طبقة رقيقة من الأكسيد إلى الألومنيوم لحمايته من العوامل الخارجية والحفاظ على جاذبيته، وفي بعض الأحيان يمنحه لونًا أيضًا.
لماذا يتم طلاء الأجزاء المعدنية بالأكسدة؟
يتم تأكسد الأجزاء المعدنية لسببين رئيسيين: الحماية من التآكل وللحصول على مظهر جمالي.
ما هو سمك طبقة الأنودة؟
يعتمد سمك طبقة الأنودة على نوع الأنودة المستخدمة. يعطي النوع الأول سمكًا يتراوح بين 0.5 و2.5 ميكرومتر، بينما يعطي النوع الثاني سمكًا يتراوح بين 5 و25 ميكرومتر، ويعطي النوع الثالث سمكًا يتراوح بين 25 و75 ميكرومتر.
هل تؤثر عملية الأنودة على أبعاد القطعة؟
نعم، يؤثر التأكسد الأنودي على أبعاد القطع. فطبقة الأكسيد تنمو من المعدن الأساسي، وينمو حوالي 50% من طبقة التأكسد الأنودي للخارج، مما قد يُغير خصائص التفاوتات الدقيقة في الأجزاء المتزاوجة ومكونات منع التسرب في الطلاءات من النوع الأول والثاني.
ما هي أفضل سبائك الألومنيوم لعملية الأنودة؟
يعتبر كل من 6061-T6 و 7075-T6 الخيارين الأفضل لأكسدة سبائك الألومنيوم.
هل يمكن تلوين الألومنيوم المؤكسد؟
يمكن تلوين الألومنيوم المؤكسد عن طريق غمره في أحواض الصبغة للحصول على اللون المطلوب.
Iهل الألومنيوم المؤكسد موصل للكهرباء؟
إنه غير موصل للكهرباء لأنه يحول السطح الخارجي إلى أكسيد الألومنيوم.
هل عملية الأنودة صديقة للبيئة؟
تُعدّ عملية الأنودة خيارًا صديقًا للبيئة للغاية لأنها قابلة لإعادة التدوير بشكل أكبر وأقل خطورة من أي مادة كيميائية أخرى. كما أن عملية اللحام البارد تُقلل من استهلاك الطاقة.
ما الفرق بين الأنودة من النوع الثاني والأنودة من النوع الثالث؟
يستخدم كلا النوعين محلول حمض الكبريتيك، لكن النوع الثالث يستخدمه بتركيز أعلى ودرجة حرارة أقل. ينتج النوع الثاني طبقة بسماكة تتراوح بين 5 و25 ميكرومتر، بينما ينتج النوع الثالث طبقة بسماكة تتراوح بين 25 و75 ميكرومتر.
ما هي المواد الكيميائية المستخدمة في عملية الأنودة؟
تستخدم عملية الأنودة أحماضاً قوية كإلكتروليتات. وهذه الأحماض هي تحديداً حمض الكروميك للأنودة من النوع الأول، وحمض الكبريتيك للأنودة من النوع الثاني والثالث.
هل ستتلاشى طبقة الأنودة؟
قد تتآكل طبقة الأنودة بمرور الوقت بسبب الاحتكاك أو الاستخدام المكثف.
كيف يمكنني تقييم جودة الأجزاء المؤكسدة؟
يمكن للفحص البصري والاختبار الآلي تقييم جودة عملية الأنودة.
لماذا يجب عليّ تضمين علامات التثبيت في تصميمي؟
تضمن علامات التثبيت التكرار والدقة والسرعة. فهي تسمح لك بمحاذاة الأدوات أو المواد في نفس المكان.
هل يمكن أن يتم طلاء الفولاذ بالأكسيد؟
يمكن أن يخضع لعملية الأنودة، ولكن بطريقة مختلفة عن الألومنيوم. إذ ينتج عنها أكسيد حديد مسامي بدلاً من حاجز واقٍ.