
طحن بلانشارد
تُعدّ عملية الطحن الدوراني بلانشارد طريقةً لطحن الأسطح بسرعة، وتُستخدم لتحسين سطح القطع الكبيرة التي تتطلب استواءً وتوازياً وتجانساً. وهي مُخصصة في المقام الأول للمواد الحديدية، ولكن يُمكن استخدامها أيضاً مع الألومنيوم والنحاس وغيرها من المواد غير الحديدية.
لا توفر خدمات طحن بلانشارد دقة عالية ونعومة فائقة كتلك التي توفرها طرق الطحن الأسطواني أو غيرها من طرق الطحن الدقيقة. ومع ذلك، فهي توفر سرعة وفعالية من حيث التكلفة في عمليات الطحن الخشن للقطع المصبوبة والمطروقة، والقوالب، والقطع المختومة، والمكونات الصناعية الكبيرة.
تستخدم عملية طحن بلانشارد عجلة طحن ذات مغزل رأسي وظرف مغناطيسي، مما يسمح بتشكيل سريع لقطعة عمل كبيرة. بعد العملية، تُغطى الأجزاء بنمط متقاطع أو حلزوني على أسطحها، ومستوى الخشونة (را) يتم تقليله إلى ~1.6–3.2 ميكرومترفي بعض الحالات، قد تصل خشونة الأجزاء إلى 6.3 ميكرومتر، كما هو مذكور في معيار ISO 1302 [1].
هل أنت مهندس أو مصنّع تبحث عن حلٍّ اقتصادي وسريع لطحن قطع العمل الكبيرة أو المكونات الصناعية؟ قد يكون طحن بلانشارد طريقةً مناسبةً لك. فمعدل إزالة المواد العالي فيه يضمن كفاءةً عاليةً مع الحفاظ على دقةٍ وتشطيبٍ ممتازين.
تشرح هذه المقالة تعقيدات عملية الطحن بلانشارد، بما في ذلك كيفية عملها، والعملية خطوة بخطوة، والتحديات، والمقارنة مع عمليات الطحن الأخرى، والفوائد، والتطبيقات الصناعية.
ما هي عملية طحن البلانشارد؟ تعريفها وتاريخها
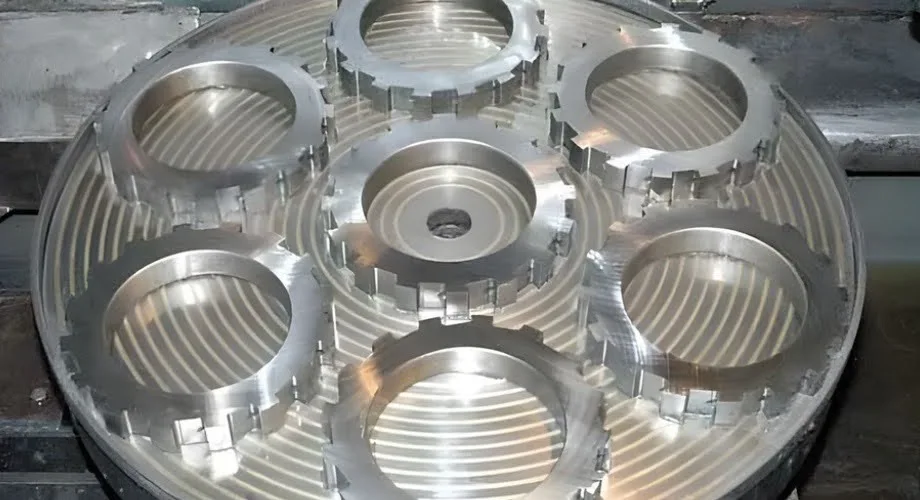
أجزاء طحن بلانشارد
طحن بلانشارد هو حلول طحن مخصصة تستخدم هذه التقنية عملية طحن سطحية دورانية متخصصة باستخدام عجلة كاشطة مجزأة لإزالة كمية كبيرة من المواد من جانب واحد من قطعة العمل. تُثبّت العجلة عموديًا بواسطة محور دوران، ويُوضع ظرف مغناطيسي أسفلها لتثبيت قطع العمل.
تم تطوير مطحنة بلانشارد بقلم هنري ك. سبنسر وقد طُرحت لأول مرة في السوق في أوائل القرن العشرين من قبل شركة بلانشارد للآلات [2]. كان الألم الناجم عن ذلك هو عدم كفاءة المطحنة التقليدية في إزالة كميات كبيرة من المواد.
تتوافق كل من المعادن الحديدية وغير الحديدية مع عملية طحن بلانشارد. يُصحح التشوه، والأسطح غير المستوية، والتوازي، والتسطيح في مكونات الصب بالقالب، وقطع العمل المصنعة باستخدام الحاسوب، والمكونات المطروقة، والأدوات كبيرة الحجم والأجزاء المصنعة باستخدام الحاسوب.
بإمكان منشأة الطحن الداخلية لدينا التعامل مع قطع العمل التي يصل حجمها إلى 1050mm س س 820mm 305mmيبلغ ارتفاع آلة التجليخ حوالي 355 مم، وحجم مغناطيسها حوالي 1855 مم، وقطر دورانها حوالي 2135 مم. ونتيجة لذلك، يمكننا تحقيق خشونة سطح (Ra) منخفضة للغاية. شنومك μm باستخدام آلة طحن بلانشارد CNC.
كيف تتم عملية طحن البلانشارد؟
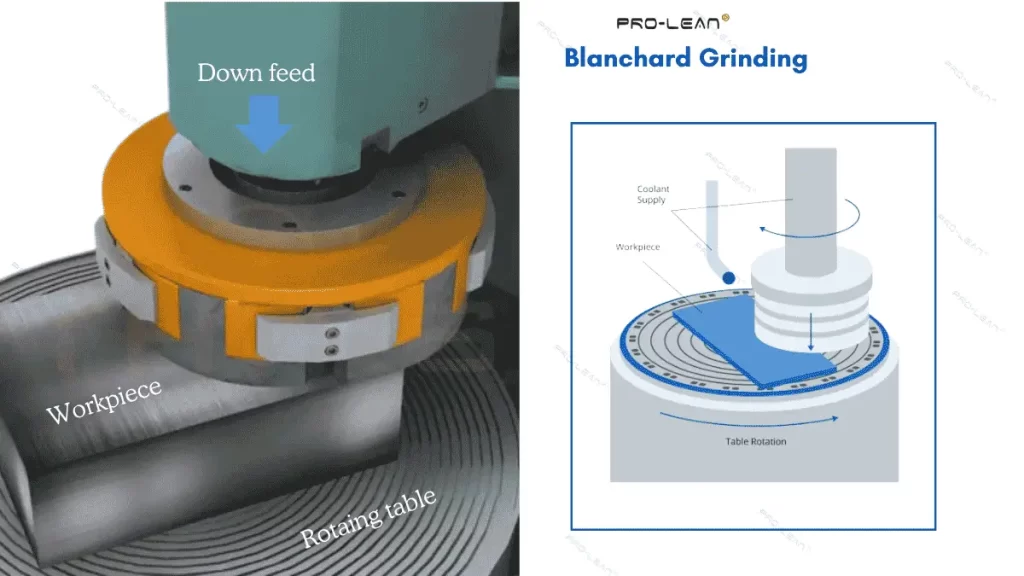
عملية طحن البلانشار
تُثبّت عجلة التجليخ ذات الحبيبات الكاشطة على محور دوران رأسي، بينما تُثبّت قطع العمل على طاولة مغناطيسية. صُممت عجلة التجليخ للضغط لأسفل، وتدور الطاولة أسفلها. ما يُميّز هذه الطريقة عن غيرها من طرق التجليخ هو دوران طاولة العمل بالتزامن مع عجلة التجليخ. تتلامس عجلة التجليخ مع السطح العلوي لقطعة العمل من خلال تغذية رأسية لأسفل، عادةً ما بين 0.01 مم و 0.5 مم لكل تمريرة.
دعونا نشرح بالتفصيل الخطوات الست الرئيسية لعملية طحن بلانشارد: تحضير قطعة العمل، واختيار عجلة الطحن، وإعداد الطحن، وإعداد معلمات الآلة، ومرحلة الطحن، وعمليات الفحص بعد الطحن.
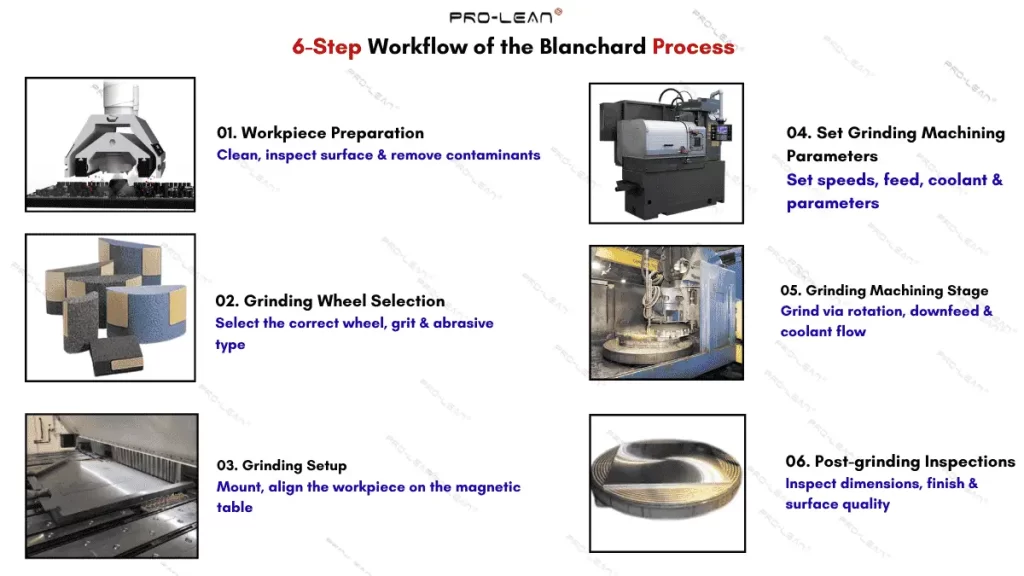
خطوات عملية طحن السلق
إعداد الشغل
لبدء عملية التجليخ، يجب تجهيز قطعة العمل قبل عملية التجليخ السطحي. يجب إزالة الغبار والشوائب والزيوت وأي ملوثات أخرى. يؤدي سوء تجهيز قطعة العمل إلى عدم دقة التشغيل وتآكل الأدوات.
بالإضافة إلى ذلك، هذا هو المكان الذي تحتاج فيه إلى إجراء عمليات فحص مثل مستوى الخشونة، وعيوب السطح، والتلف، والسمك المطلوب إزالته.
اختيار عجلة الطحن
عند اختيار عجلة التجليخ، يجب مراعاة نوع المادة الكاشطة وحجم حبيباتها. يجب أن تكون قادرة على تحقيق معدل إزالة المواد المطلوب وجودة سطح التجليخ المطلوبة بكفاءة.
اختر حبيبات متوسطة الخشونة (46-60) من أكسيد الألومنيوم (Al₂O₃) لطحن الفولاذ المقاوم للصدأ والفولاذ والمعادن الحديدية بتقنية بلانشارد. أما كربيدات السيليكون فهي أنسب للمعادن غير الحديدية والبلاستيك.
بمجرد اختيارك لعجلة التجليخ، قم أيضًا بتسويتها لضمان حدتها.
إعداد عملية التجليخ (قطع العمل وعجلة التجليخ)
الخطوة التالية هي تثبيت عجلة التجليخ على المغزل الرأسي وتثبيت قطع العمل على طاولة العمل. تحتوي الطاولة على أشرطة دائرية أو مربعة أو متعددة الأضلاع. قم بمحاذاة قطع العمل عليها لضمان دقة أفضل. عادةً ما يتم تثبيت قطع العمل على الطاولة بواسطة قوة مغناطيسية، مما يعني أنه يجب عليك تفعيل المغناطيس أثناء الإعداد.
ضبط معلمات تشغيل الطحن
سرعة عجلة التجليخ وسرعة دوران الطاولة هما من أهم معايير تجليخ بلانشارد. اضبط هذين المعيارين على الجهاز، بالإضافة إلى متغيرات أخرى للوظائف المساعدة، مثل تدفق سائل التبريد.
تختلف سرعة التغذية والطحن حسب نوع مادة قطعة العمل وحجمها وكمية المواد المراد إزالتها والتشطيب المطلوب.
| المعاملات | القيم |
| قطر العجلة | 600 مم إلى 1200 مم |
| سرعة العجلة | من 4000 إلى 5000 قدم مربع في الدقيقة |
| سرعة طاولة العمل | 5 إلى 25 دورة في الدقيقة |
| تغذية بالضغط لأسفل | من 0.01 مم إلى 0.5 مم لكل تمريرة |
مرحلة تشغيل الطحن (مغزل رأسي، دوران الطاولة، قطع متعدد النقاط)
شغّل تدفق سائل التبريد، ودوران طاولة العمل، وعملية التشغيل. عندما تنزل العجلة باتجاه قطع العمل على الطاولة الدوارة، تقوم نقاط كاشطة دقيقة على العجلة بقطع وإزالة كمية صغيرة من المادة في كل تمريرة، مما يحقق تدريجياً تجانس السطح المطلوب.
تعمل الدوران المعاكس والقطاعات الكاشطة على قص المادة بكفاءة عالية، مما يُنتج نمطًا متقاطعًا منتظمًا. ومع ذلك، فإن التدفق المستمر لسائل التبريد ضروري، حيث يمكن أن تتراكم الحرارة بسرعة عند نقاط القطع الدقيقة.
عمليات الفحص بعد الطحن
الشركات المصنعة التي توفر خدمات طحن بلانشارد نولي دائمًا أهمية كبيرة لعمليات الفحص والقياس بعد عملية الطحن لضمان الجودة. ويشمل ذلك فحص علامات وعيوب السطح، والتحقق من الأبعاد، وقياس التفاوتات والخشونة.
في شركة Boda، نستخدم أجهزة قياس مدمجة في الآلات وماسحات ضوئية لقياس خشونة سطح الأرض.
ما هي الأدوات والمعدات المطلوبة لعملية بلانشارد؟
تتطلب عملية طحن بلانشارد أدوات أقل من عمليات الطحن أو التشغيل الأخرى. هذا يُبسط العملية ويُمكّنك من التحكم في النتائج بسهولة أكبر. بالإضافة إلى آلة طحن بلانشارد نفسها، تشمل الأدوات الأخرى رأس الطحن، وعجلة الطحن، والطاولة الدوارة.
دعونا نحلل تعريف ووظائف أدوات طحن بلانشارد هذه.
- آلة طحن بلانشارد: جهاز يحتوي على جميع الأنظمة والأنظمة الفرعية اللازمة للطحن. تُقاس قدرته بقوة محركه الرئيسي.
- رأس المطحنة: فهو يسهل دوران عجلة التجليخ على طول محور رأسي وتغذيتها للأسفل.
- عجلة جلخ: أداة تشغيل الطحن ذات نقاط القطع الكاشطة المتعددة
- ظرف دوار: يُستخدم لتثبيت قطع العمل. أما بالنسبة للمعادن الحديدية، فيتم استخدام ظرف مغناطيسي دوار.
- نظام التبريد: فهو يوفر تدفق سائل التبريد إلى منطقة الطحن، ويزيل الحرارة، وينظف الرقائق.
- ذراع التأرجح: قرص تسوية (أو أداة تسوية نجمية) لشحذ النقاط الكاشطة بشكل دوري.
- تركيبات: المشابك والملاقط وألواح التثبيت لتثبيت الأدوات وقطع العمل.
إذا كنت تقوم بتركيب آلات وأدوات طحن بلانشارد لكميات صغيرة أو متوسطة، فإن ذلك يتطلب تكلفة أولية عالية وقد لا يكون مجديًا اقتصاديًا إلا إذا كنت تستخدمه في مشاريع إنتاج بكميات كبيرة.
ما هي المواد المتوافقة مع عملية الطحن باستخدام جهاز بلانشارد؟
خدمات طحن بلانشارد تُعدّ هذه الآلات مثالية لطحن المعادن الحديدية وسبائكها، ولكنها قادرة أيضاً على طحن المواد غير الحديدية والبلاستيك. تشمل المواد الشائعة المستخدمة في هذه الآلات الحديد الزهر، والفولاذ، والفولاذ المقاوم للصدأ، وفولاذ الأدوات، والنحاس، والإنڤار.
لكل مادة مستوى قابلية تشغيل مختلف، لذا استخدم نوع المادة الكاشطة والسرعة والتغذية وسائل التبريد وفقًا لذلك.
- الفولاذ المقاوم للصدأ (درجات السلسلة 300 و 400، 17-4 PH، 15-5 PH، إلخ.)
- الفولاذ الكربوني، بما في ذلك الفولاذ المتوافق مع معيار ASTM A1018
- الحديد الزهر
- سبائك الفولاذ
- فولاذ الأدوات H13، P20
- النحاس وسبائكه
- الامونيوم
- النيكل والإنفار
- بعض أنواع البلاستيك والمواد المركبة
مزايا وعيوب طحن حبوب البن: ما هي المقايضات؟
طحن السلق له سرعة استثنائية في إزالة المواد عند إزالة كميات كبيرة من المواد من السطح المراد صقله. وهو اقتصادي لقطع العمل الكبيرة عندما ترغب في الحصول على سطح مستوٍ ومتوازي مع تفاوتات أبعاد معتدلة (±0.125 إلى ±0.0254 مم).
مقابل مزايا بلانشارد هذه، عليك التضحية بدقة الأبعاد، ودقة التشطيب، والمظهر المصقول. إضافةً إلى ذلك، لا يمكنك تطبيق هذا النوع من التشطيب السطحي بالطحن على الأجزاء ذات الأشكال الهندسية المعقدة؛ فهو يعمل بشكل أفضل على الأسطح المستوية.
يقارن الجدول أدناه بين مزايا وعيوب عملية الطحن باستخدام تقنية بلانشارد.
| مزايا طحن البلانشارد | قيود طحن البلانشار |
| معدل إزالة مواد عالي وسرعة طحن عالية | التفاوتات في الأبعاد منخفضة، والأسطح الأرضية أكثر خشونة. |
| يحافظ على استواء وتوازي قطع العمل التي تتطلب المزيد من التشغيل الآلي. | لا يتوافق مع الأشكال الهندسية الأسطوانية أو غير المنتظمة. |
| فعال من حيث التكلفة للمكونات كبيرة الحجم والثقيلة. | لا يمكنه تقديم قيمة جمالية كبيرة؛ إنه أنسب للأغراض الوظيفية. |
جرب برولين الآن!
ما هي الصناعات التي تستفيد من خدمات طحن شرائح اللحم؟
تستفيد قطاعات صناعية متنوعة، مثل السيارات والطيران والآلات الثقيلة والبناء وتصنيع المعادن والطاقة، من تقنية بلانشارد لتشطيب الأسطح. فهي تتيح للمصنعين إزالة كميات كبيرة من المواد بسرعة من قطع العمل، كما أنها طريقة طحن منخفضة التكلفة.
والآن، دعونا نلقي نظرة على بعض تطبيقات طحن الأسطح باستخدام طريقة بلانشارد.
- السيارات: صفائح الفرامل والقابض، وأجزاء المحور، والتركيبات، وعلبة ناقل الحركة.
- الآلات الثقيلة: قواعد الآلات، والعناصر الهيكلية، وألواح التوجيه، وأجزاء الصب الكبيرة، وعلب التروس.
- الفضاء: ألواح التثبيت، والألواح الهيكلية، وأجزاء معدات الهبوط.
- البناء: أقواس كبيرة، وإطارات دعم للمعدات، وقطع غيار الحفارات، وما إلى ذلك.
- الطاقة: مكونات النفط والغاز، أجزاء الضواغط، مكونات التوربينات الغازية، إلخ.
- تصنيع المعادن: أسطح اللحام، والصفائح المقطوعة بالليزر والبلازما، وأجزاء التشكيل الكبيرة.
- أدوات القوالب/القطع: إزالة النتوءات من قواعد القوالب، ومجموعات القوالب، وألواح التثبيت، وما إلى ذلك.
أربعة تطبيقات رئيسية لطحن البلانشارد
تُستخدم عملية الطحن بلانشارد لإنهاء ألواح الفولاذ المقاوم للصدأ، وإعداد قطع العمل للتشغيل الدقيق، وتسوية قواعد الآلات، وطحن مخزونات الصب والتشكيل.
دعونا نحلل هذه التطبيقات الأربعة الرئيسية.
1. طحن ألواح وهياكل الفولاذ المقاوم للصدأ بتقنية بلانشارد
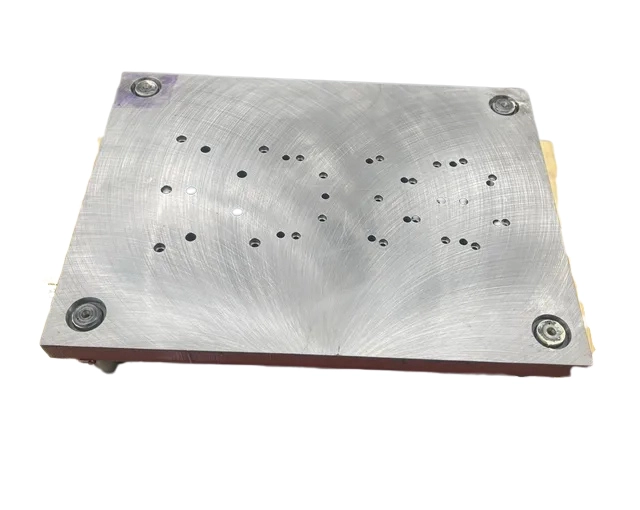
سطح من الفولاذ المقاوم للصدأ المصقول
تحتوي ألواح ومكونات الفولاذ المقاوم للصدأ المقطوعة بالليزر والبلازما والقص على نتوءات ذات سطح خشن. لذلك، يستخدم المصنّعون تقنية بلانشارد لتنقيتها بسرعة أو لإجراء عمليات تصنيع إضافية.
تتضمن بعض الأمثلة على الفولاذ المقاوم للصدأ الذي يتم طحنه بواسطة بلانشارد ألواح القاعدة لوحدات معالجة المواد الكيميائية والأغذية، وإطارات الآلات، وألواح التثبيت، وألواح المشتتات الحرارية الصناعية.
2. أسس الآلات
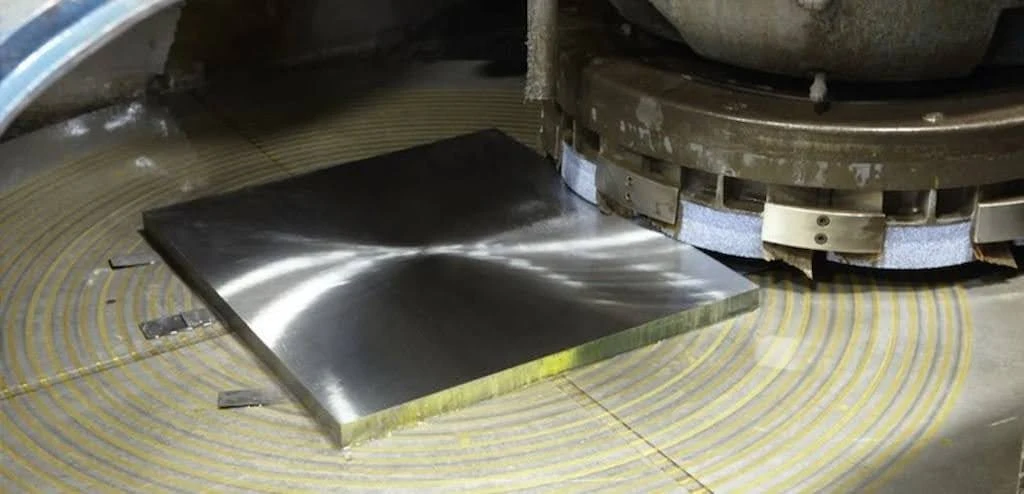
طحن قاعدة الآلة
تُستخدم عملية التجليخ بلانشارد لتسوية معظم الآلات الثقيلة وقواعد الأدوات. ولا يقتصر دور هذه العملية على الحفاظ على استقرار الآلة وصلابتها فحسب، بل يُسهم أيضاً في تحسين عملية تجميع الآلات ورفع مستوى أدائها.
3. مواد الصب والتشكيل
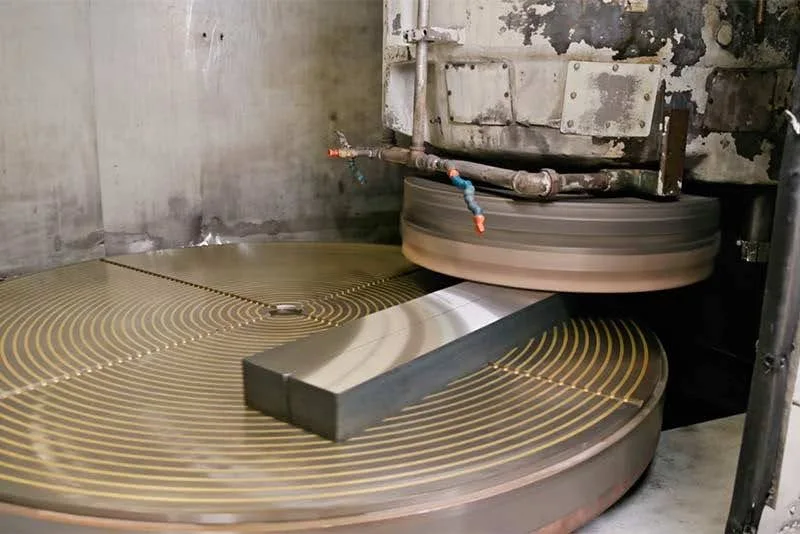
طحن قضبان الصب
تُخلّف عمليات الصبّ والتشكيل كميات زائدة من المواد، وسطحًا غير مستوٍ، وقد تُسبّب تشوّهات سطحية. يُمكن حلّ جميع هذه المشاكل باستخدام عملية الصقل بالبلانشارد. ومن الأمثلة على ذلك تنظيف أغلفة مضخات الصبّ، والكتل المشكلة بالتشكيل، ومكوّنات الصلب المشكلة بالتشكيل، والصفائح الهيكلية.
4. تجهيز قطعة العمل لعمليات التشغيل الدقيق
تُزيل عملية التجليخ السطحي (بلانشارد) المواد من قطع العمل لتحقيق تجانس السطح واستوائه وتوازيه قبل عمليات التشغيل الدقيقة، مثل الطحن والحفر. وتساعد هذه العملية في الحفاظ على الدقة العالية للمكونات المصنعة باستخدام آلات التحكم الرقمي الحاسوبي (CNC).
مقارنة بين عملية الطحن السطحي الدقيق وعملية الطحن السطحي باستخدام تقنية بلانشارد
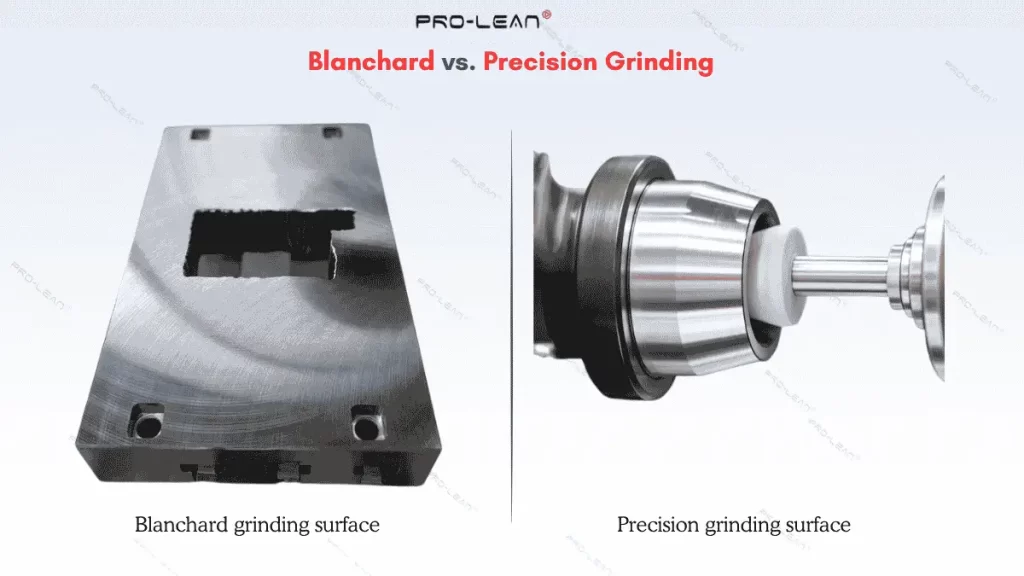
بلانشارد مقابل الطحن الدقيق
على عكس عملية الطحن بلانشارد، تركز عملية الطحن السطحي الدقيق على جودة التشطيب، مثل دقة الأبعاد، ونعومة السطح، واستوائه، وتوازيه. تحافظ هذه العملية على دقة أبعاد تصل إلى ±0.00254 مم، وتوفر تشطيبًا فائقًا.
أساليب طحن الأسطح الدقيقة، طحن أسطوانيوالمغزل الأفقي تُفضّل عمليات التجليخ للتطبيقات التي تُعطي الأولوية للدقة على السرعة. وعلى وجه الخصوص، يمكن استخدام التجليخ الأسطواني لتحقيق دقة عالية في أبعاد الأعمدة والتجاويف، كما هو مُحدد في أنظمة التوافق ISO 286.3].
الغرض: الطحن الدقيق للحصول على جودة نهائية عالية، والتنظيف السطحي لإزالة المواد الصلبة.
يهدف التجليخ السطحي إلى إزالة كمية كبيرة من المواد وتحقيق تجانس السطح. أما التجليخ الدقيق، فيهدف إلى إنتاج سطح أملس خالٍ من النتوءات والعلامات والأنماط، مع الحفاظ على دقة عالية في القياسات.
توفر عملية الطحن الدقيق تفاوتات أدق وخشونة أقل
تصل دقة الطحن السطحي الدقيق إلى ± 0.00254 مم (0.0001 بوصة). ويتراوح مستوى الخشونة من 0.1 إلى 0.8 ميكرومتر، ويمكن أن يصل إلى نعومة فائقة تبلغ 0.04 ميكرومتر مع التشطيب الدقيق. في المقابل، يُعدّ طحن بلانشارد أقل دقة؛ إذ تتراوح دقته من ±0.125 إلى ±0.0254 مم، ويمكن أن تصل خشونة السطح (Ra) إلى حوالي 1.6 ميكرومتر.
يتفوق بلانشارد على الطحن الدقيق من حيث السرعة والتكلفة
تُعدّ عملية الطحن باستخدام آلة بلانشارد أسرع من عملية الطحن الدقيق للأسطح، كما أنها تتميز بمعدل إزالة مواد أعلى. ويعود ذلك إلى تصميم الآلة وقدرة محركها. بالمقارنة بين طحن الأسطح الدقيق وطحن بلانشارد، يُعدّ طحن بلانشارد أكثر اقتصادية. والسبب في ذلك هو أن طحن بلانشارد يتطلب طبقات أكثر سمكًا في كل تمريرة.
تتميز عملية الطحن باستخدام تقنية بلانشارد بقدرة فائقة على تحديد أحجام القطع.
تستطيع عملية الطحن باستخدام بلانشارد معالجة قطع أكبر من تلك التي يمكن معالجتها باستخدام عمليات الطحن الدقيقة، مثل طحن المغزل العمودي أو القرص. ويمكنها طحن قطع بقطر يزيد عن 1066 مم (42 بوصة) وارتفاع رأسي يصل إلى 1220 مم (48 بوصة).
من ناحية أخرى، يُعدّ التجليخ السطحي الدقيق مناسبًا للأجزاء الصغيرة والمتوسطة الحجم. ويمكن لهذه العملية تجليخ أسطح ذات أشكال هندسية معقدة، مثل التجاويف والشقوق والخصائص المتدرجة.
الطحن الدقيق للأجزاء الدقيقة والتنظيف السريع للإزالة
تُستخدم عملية الطحن الدقيق عند الحاجة إلى إزالة كمية صغيرة من المواد من الأجزاء المصنعة، أو عند تجهيز قطع العمل لعمليات التشغيل الدقيق. كما تُستخدم هذه العملية للأجزاء الصغيرة والمتوسطة الحجم التي تتطلب سطحًا مصقولًا.
من الأمثلة على تطبيقات الطحن الدقيق: القوالب الدقيقة، والمكابس الهيدروليكية، والأعمدة، والبطانات، ومكونات الأجهزة الطبية، وقطع الإلكترونيات.
خدمات طحن بلانشارد تُعدّ هذه الأدوات مناسبة لقطع العمل الكبيرة والثقيلة، والتي غالباً ما يصل وزنها إلى 20 طناً أو أكثر. ومن أمثلة تطبيقاتها: تحضير المواد الخام الكبيرة، ومكونات الآلات الثقيلة، وقواعد الآلات.
جدول ملخص: مقارنة بين طحن الأسطح الدقيق وطحن بلانشارد
|
الميزات |
طحن دقيق |
طحن بلانشارد |
|
الهدف |
تشطيب دقيق، وتفاوتات ضيقة |
إزالة الكتل، والتسوية |
|
سرعة |
أبطأ |
أسرع |
|
التكلفة |
أكثر |
أكثر اقتصادا |
|
التسامح |
±0.0001 بوصة (±0.00254 مم) |
±0.125 إلى ±0.0254 (±0.001–0.005”) |
|
خشونة (را) |
0.04–0.8 ميكرومتر (أو أقل) |
منخفضة تصل إلى حوالي 1.6 ميكرومتر |
|
حجم الجزء |
أشكال صغيرة إلى متوسطة الحجم ومعقدة |
أجزاء كبيرة وثقيلة |
|
الاستخدامات |
قوالب، أعمدة، أجزاء طبية |
قواعد الآلات، مخزون كبير |
جرب برولين الآن!
هل عملية الطحن باستخدام تقنية بلانشارد مناسبة للتطبيقات الدقيقة؟
يُفضّل استخدام طريقة بلانشارد لكفاءتها في الطحن وتكلفتها المنخفضة، وليس لدقتها. فهي توفر استواءً وتوازيًا منتظمين، لكن دقة أبعادها ومستوى خشونة سطحها (Ra) لا تضاهي دقة طرق طحن الأسطح. لذا، يُنصح باستخدامها لتحضير الأسطح، وضمان تجانس سطح الأجزاء المصبوبة أو المطروقة، وطحن المواد الثقيلة.
أنت بحاجة إلى طحن دقيق للحفاظ على التفاوتات أضيق من ±0.0254 مم، كما أن السطح المصقول الشبيه بالمرآة مطلوب، خاصة بالنسبة للأجزاء التي تتطلب التشحيم، ومعامل احتكاك منخفض، ودقة في الأداء، ومظهر جمالي.
اجمع بين بلانشارد وأساليب الطحن الدقيقة
لتحقيق كفاءة أعلى في إزالة المواد وجودة تشطيب السطح، اجمع بين طحن بلانشارد والطحن السطحي الدقيق أو الطحن الأسطواني أو تقنيات الدقة الأخرى.
أولاً، قم بإزالة كمية كبيرة من المادة من قطعة العمل باستخدام عملية التجليخ بلانشارد. ثم، قم بتصحيح الدقة والنعومة باستخدام عملية التجليخ الدقيق.
خمس نصائح لطحن السلق بنجاح
تشمل أهم نصائح التجليخ باستخدام آلة بلانارد استخدام حبيبات خشنة، وموازنة معدل التغذية، وتطبيق قطع تدريجية، والتحكم في تدفق سائل التبريد، والصيانة الدورية لعجلة التجليخ. هذه النصائح موصى بها بناءً على خبرة الصناعة، وهي مفيدة لتجنب التشوّه، واحتراق السطح، وعدم اتساق الأبعاد، والحفاظ على نمط تجليخ متقاطع منتظم.
- استخدم معدل تغذية متوازن: يجب أن تكون سرعة التغذية كافية لشحذ العجلة بسرعة، ولكن ليس بسرعة كبيرة تزيد من التآكل. استخدم تغذية سفلية تتراوح بين 0.01 مم و 0.5 مم.
- التخفيضات التدريجية: قد تتسبب القطوع العميقة (أكثر من 0.5 مم) في حدوث تشوه. لذا، استخدم قطوعًا متدرجة لتقليل معدل إزالة المواد في كل تمريرة لاحقة.
- اختر المادة الكاشطة المناسبة: استخدم مواد كاشطة من أكسيد الألومنيوم ذات حبيبات خشنة من 46 إلى 60 للمواد الحديدية وكربيد السيليكون للمواد غير الحديدية.
- تدفق سائل التبريد والتحكم الحراري: يُعدّ تدفق سائل التبريد المتغير الرئيسي للتحكم في درجة الحرارة في عملية طحن بلانشارد. لذا، استخدم سائل تبريد غزير وراقب درجة الحرارة طوال العملية.
- قم بتجهيز عجلة القيادة بانتظام: إن صيانة عجلات التجليخ بانتظام تضمن تشغيلها بكفاءة وثبات، مما يوفر لمسة نهائية موحدة وعمرًا أطول للعجلة.
الطحن السطحي مقابل الطحن السطحي
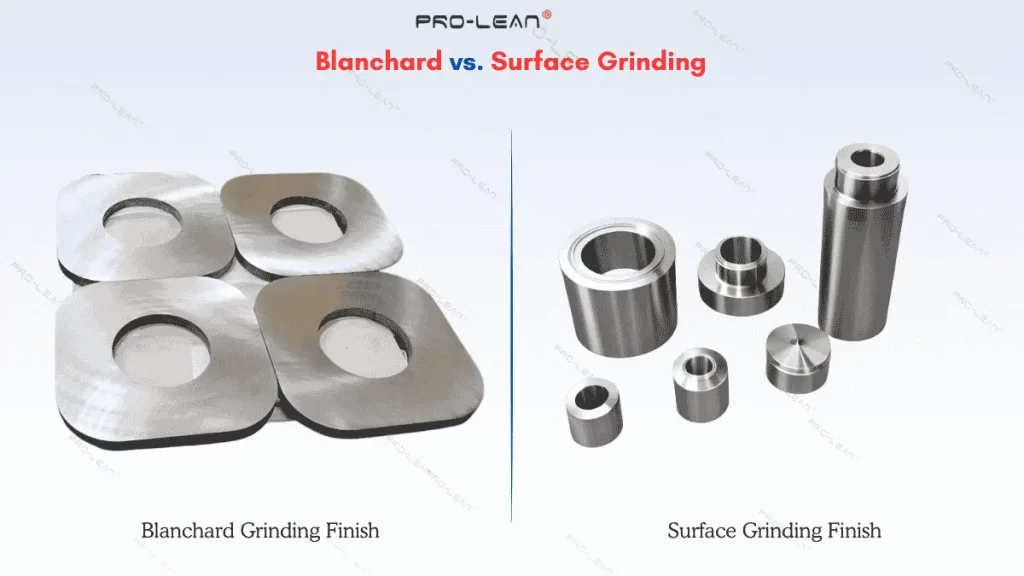
بلانشارد مقابل طحن السطح
تستخدم عملية التجليخ السطحي محاور دوران أفقية أو رأسية لتسهيل حركة عجلة التجليخ، وهي مثالية لتحقيق دقة عالية وجودة تشطيب فائقة. في المقابل، تستخدم عملية التجليخ بلانشارد محور دوران رأسي دائمًا، ولا يُفضل استخدامها في عمليات التشطيب الدقيقة.
مقارنة الطحن السطحي مقابل طحن بلانشارد التفاوتات، تعتبر عملية طحن السطح هي الخطوة النهائية للتشطيب وتوفر تفاوتات تتراوح من ±0.025 إلى 0.0025 مم مع قيمة خشونة تتراوح من 0.2 إلى 0.8 ميكرومتر.
مقارنة بين طحن بلانشارد والطحن بدون مركز
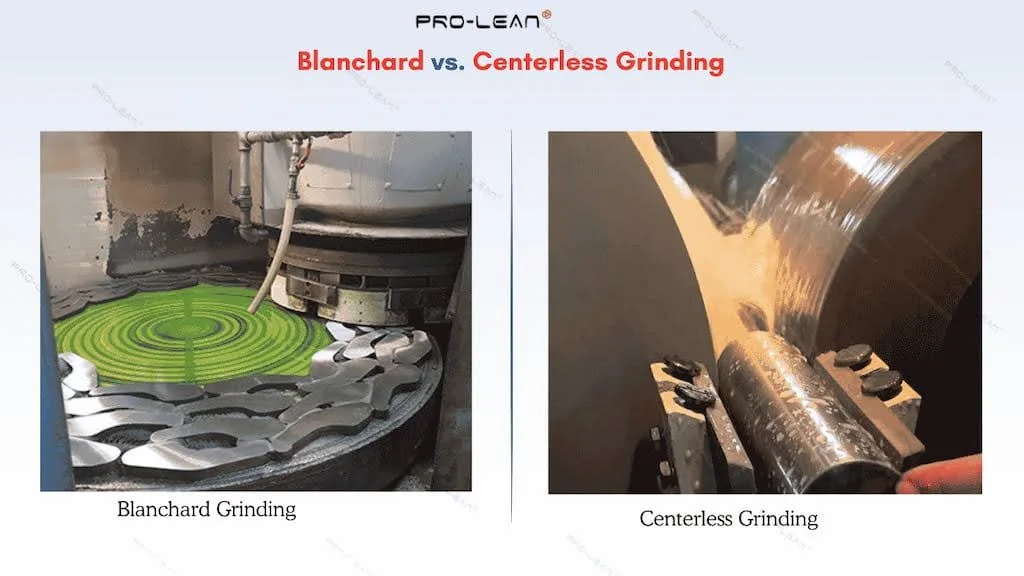
بلانشارد مقابل الطحن بدون مركز
طحن بدون مركز تُعدّ عملية التجليخ اللامركزي طريقة دقيقة لتشطيب القطر الخارجي للأسطح الأسطوانية، بينما تُعدّ عملية تجليخ بلانشارد تقنية فعّالة لتشطيب الأسطح المستوية. وعلى عكس عملية تجليخ بلانشارد، لا تتطلب عملية التجليخ اللامركزي تثبيت قطع العمل في ظرف. إذ تقوم عجلتان كاشطتان دوارتان بإزالة المادة من قطعة العمل المثبتة بشفرة مسند العمل بينهما.
استخدم الطحن بدون مركز بدلاً من طحن بلانشارد عندما تحتاج إلى إنهاء الأجزاء الأسطوانية الرقيقة والطويلة بكميات كبيرة.
مقارنة بين طحن بلانشارد وطحن جيغ
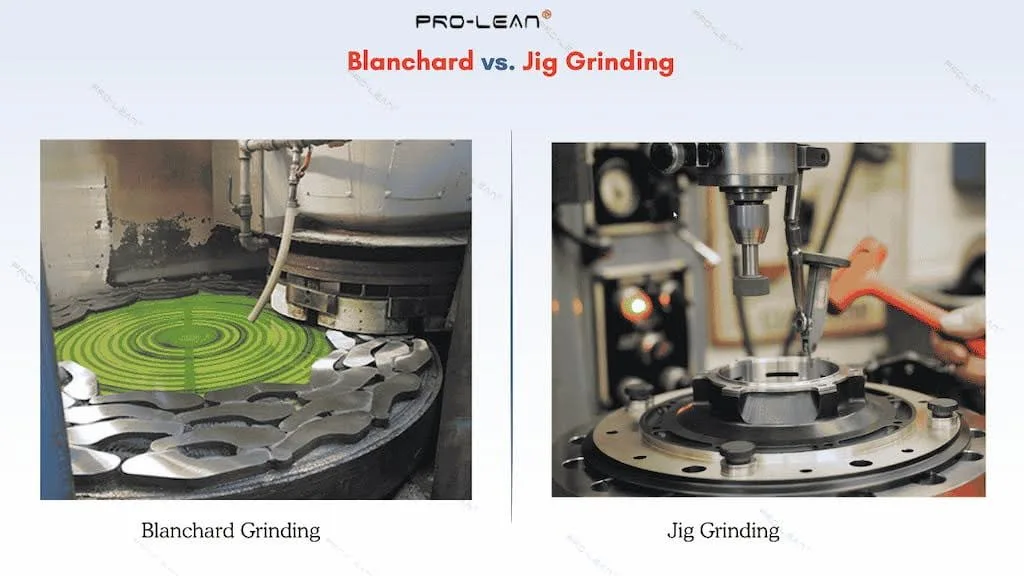
بلانشارد مقابل طحن الجيغ
يُعدّ التجليخ الدقيق باستخدام القوالب طريقة أخرى للتجليخ الدقيق تُستخدم لإنهاء الأجزاء ذات الأشكال والخصائص المعقدة، مثل الفتحات والثقوب والملامح المعقدة. في المقابل، يُستخدم تجليخ بلانشارد فقط للأسطح المستوية والمتوازية.
يُفضّل استخدام عملية الطحن باستخدام القوالب بدلاً من الطحن باستخدام آلة بلانشارد عندما تكون القطع معقدة وتتطلب تشطيبًا موضعيًا بدلاً من التشطيب عالي السرعة. تشمل بعض الأمثلة على التطبيقات قطع غيار محركات السيارات، والمكونات الهيدروليكية، والتروس الدقيقة، والقوالب والتجهيزات، وتشطيب القطع المصنوعة من مواد صلبة (مثل الكربيدات والفولاذ المقسى، إلخ).
ما هو مدى تحمل أرضية بلانشارد؟
يتراوح التفاوت المسموح به في أبعاد عملية التجليخ باستخدام تقنية بلانشارد من ±0.125 إلى ±0.0254 مم. وتُستخدم هذه التقنية لتحقيق سرعة إزالة المواد وتنافسية التكلفة بدلاً من الدقة العالية.
لنقارن كيف تختلف التفاوتات: الطحن السطحي مقابل طحن بلانشارد مقارنة بين الطحن الأسطواني والطحن بدون مركز [4].
|
طرق الطحن |
التفاوت (مم تقريبًا) |
خشونة السطح Ra (ميكرومتر تقريبًا) |
|
طحن بلانشارد |
±0.125 إلى ±0.0254 |
1.6-6.3 ميكرومتر |
|
طحن سطح |
± 0.0025 إلى ± 0.01 مم |
0.2-1.6 ميكرومتر |
|
طحن أسطواني |
± 0.0025 إلى ± 0.01 مم |
0.1-0.8 ميكرومتر |
|
الطحن بدون مركز |
± 0.001 إلى ± 0.005 مم |
0.1-0.4 ميكرومتر |
حلول تصنيع الطحن المخصصة: اختر Boda للدقة والسرعة والفعالية من حيث التكلفة
على الرغم من أن عملية طحن بلانشارد تبدو بسيطة، إلا أنه يجب اختيار الأدوات والسرعات ومعدلات التغذية وغيرها من المتغيرات بعناية فائقة لتحقيق السرعة والجودة الأمثل. تتطلب هذه العملية آلات وأدوات وتجهيزات متطورة، بالإضافة إلى تخطيط تنفيذي استراتيجي. في برولين تك، نقدم لكم مجموعة من خدمات تشغيل آلات الطحن باستخدام الحاسوب (CNC) من خبراء الصناعة لتلبية احتياجات التشطيب لأجزائك.
لماذا تختار برولين تك؟
- كليك رانك تقدم خدمة طحن لأكثر من 50 مادة، بما في ذلك المعادن والبلاستيك والمواد المركبة.
- قدرات معالجة متعددة الاستخدامات: الطحن السطحي، والطحن الأسطواني، والطحن بدون مركز، والطحن الدقيق، وطرق الطحن الأخرى.
- طحن بلانشارد مع خشونة سطح منخفضة تصل إلى ~ 1.6 ميكرومتر ودقة ±0.0254
- مرن مع طحن المكونات عالية الدقة; التفاوتات ومستوى الخشونة منخفضة تصل إلى ±0.0125 مم و 0.025 ميكرومتر على التوالي.
- خدمات الطحن للأجزاء ذات الأشكال الهندسية المعقدة والخصائص الداخلية.
- خدمات متكاملة للتلميع والطلاء والدهان.
- خدمات سريعة لتلبية المواعيد النهائية العاجلة ومرونة في أحجام الإنتاج.
وعلاوة على ذلك ، لدينا طحن مخصص تتميز حلولنا بالجودة العالية والتكلفة التنافسية. إذا كنت بحاجة إلى تقدير التكلفة، ومدة التنفيذ، ومعلومات أخرى ذات صلة بمشروع الطحن الخاص بك، فقم بتحميل ملف التصميم الخاص بك واحصل على عرض سعر من مهندسنا.
الأسئلة الشائعة
ما مدى دقة عملية طحن بلانشارد؟
تتميز طريقة بلانشارد بدقة أقل مقارنةً بطرق الطحن الأخرى، حيث يتراوح نطاق التفاوت النموذجي فيها بين ±0.025 و ±0.0254 مم. وهي تزيل المواد بسرعة، ولكن يتطلب الأمر دمجها مع طرق أخرى للحصول على دقة عالية.
ما مقدار المادة التي تزيلها عملية طحن بلانشارد؟
تُعرف عملية التجليخ بلانشارد بقدرتها العالية على إزالة كمية كبيرة من المواد، تتراوح بين 0.01 مم و 0.5 مم لكل تمريرة. تُستخدم هذه الطريقة لإزالة المواد الزائدة من قطع العمل المشغولة، والقطع المصبوبة والمطروقة، والصفائح المعدنية الكبيرة.
هل يمكنك صقل الفولاذ المقاوم للصدأ بتقنية بلانشارد؟
نعم، يُعدّ الفولاذ المقاوم للصدأ من المواد الشائعة الاستخدام في عملية الطحن بتقنية بلانشارد. مع ذلك، يميل إلى التصلب قليلاً أثناء الطحن. يُمكن التغلب على هذه المشكلة عند طحن الفولاذ المقاوم للصدأ بتقنية بلانشارد باستخدام معدل تغذية مناسب وتنعيم دوري للمادة الكاشطة.