
"يحدد رمز G في برمجة CNC حركة الأداة وفقًا لمسار الأداة المحدد، وهو عنصر أساسي في تشغيل CNC."
هل تعرف كيف تقوم آلة CNC بتنفيذ عمليات التصنيع لتصميم CAD قابل للتشكيل؟ البرمجة باستخدام الحاسب الآلي وهو المسؤول عن ذلك، وهو تحميل التعليمات الرقمية إلى لوحة التحكم CNC.
استنادًا إلى تصميم CAD، يقوم برنامج حاسوبي مثل CAM بتحليل مسار الأداة الأمثل وحركات القطع. ثم يقوم بإنشاء التعليمات اللازمة لماكينة CNC في باستخدام الحاسب الآلي G الكود وتنسيقات كود M. علاوة على ذلك، يمكن تحرير الكود وفقًا لمواصفات المشروع للحصول على نتائج اختيارية.
يتحكم G-code في حركة آلة CNC وموضعها. ويعني أنها تحدد المسار الهندسي، مثل الاستيفاء الخطي والدائري، وحركات الأداة، وتحديد المواقع. في هذه المقالة، سنراجع ما هو رمز g بالتفصيل، بما في ذلك أهميته في التصنيع الدقيق، وقائمة رموز g، ومثال على رمز g.
ما هي برمجة كود G؟
لا تشبه أوامر G code في آلة CNC تعليمات الخط البسيطة. وبدلاً من ذلك، هذه هي الأوامر المنهجية والمنظمة بشكل جيد والتي يفهمها الجهاز وينفذ العملية وفقًا لذلك. وبعد ذلك، تحدد رموز G الحركات (على سبيل المثال، G00 لتحديد المواقع بسرعة وG01 للقطع الخطي).
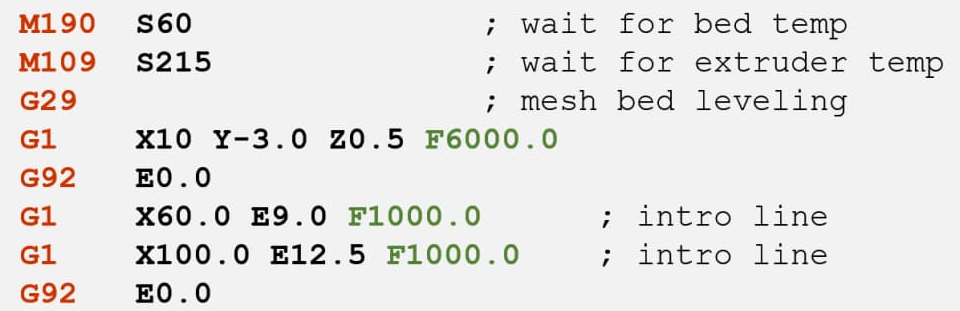
كود CNC G
عادةً ما يتم إنشاء ملف G code في برنامج CAM، متبوعًا بالتحرير المخصص. ثم يتم نقله إلى لوحة التحكم CNC عبر محركات أقراص USB أو اتصالات الشبكة أو الاتصال التسلسلي المباشر. تقرأ وحدة التحكم ملف G-code، وتفسر التعليمات، وتنفذ الموضع والحركات المحددة. على سبيل المثال، G17 يحدد الأمر الموجود في الملف مستوى XY للتشغيل الآلي (الموضع)، و G00X10Y10 يحرك موضع المغزل (المحور X 10، المحور Y 10) من اللوحة المرجعية للتشغيل الآلي. علاوة على ذلك، يوضح الجدول أدناه بعض الأمثلة على أسطر أوامر كود CNC G؛
الجدول: مثال على أوامر CNC G-code
| مثال | الوصف |
| G17 | حدد مستوى XY |
| G21 | ضبط الوحدات على ملليمتر |
| G00X10Y20 | التحرك السريع إلى الموضع (10، 20) |
| G01 X10 Y20 F100 | الانتقال الخطي إلى (10، 20) بسرعة 100 مم/دقيقة |
| G02 X10 Y20 I5 J5 F100 | قوس في اتجاه عقارب الساعة إلى (10، 20) مع إزاحة المركز (5، 5) عند 100 مم/دقيقة |
| G03 X10 Y20 I5 J5 F100 | قوس عكس اتجاه عقارب الساعة إلى (10، 20) مع إزاحة المركز (5، 5) عند 100 مم/دقيقة |
| G04 ص 1.0 | يسكن (وقفة) لمدة 1 ثانية |
توضح هذه الأمثلة كيف يتحكم كود G في عمليات التصنيع. لكن جودة القطعة النهائية تعتمد أيضًا على قدرة الآلة والتحكم في العملية. انظر كيف خدمات التصنيع باستخدام الحاسب الآلي يتفوق في الدقة والتكرار.
جرب برولين الآن!
قائمة كود G
يرمز الحرف "G" إلى كلمة هندسية، مما يشير إلى أن قائمة رموز G تحتوي على كافة صيغ الأوامر الخاصة بالتصنيع باستخدام الحاسب الآلي. يحتوي كل أمر على الحرف G، مملوءًا بالأرقام من 00 إلى 99.
بالإضافة إلى ذلك، تتضمن القائمة معلومات إضافية لكل سطر، مثل الفئة والوظيفة والحواشي السفلية للأوامر المعقدة.
فيما يلي قائمة رموز G في شكل بسيط (مجاملة: كتاب الطبخ باستخدام الحاسب الآلي)
| رمز | نوع الرمز | الوصف/ الوظيفة |
| G00 | حركة | تحديد المواقع السريع |
| G01 | حركة | التحرك في خط مستقيم بالسرعة الأخيرة التي يحكمها معدل (F). |
| G02 | حركة | قوس دائري في اتجاه عقارب الساعة بمعدل (F). |
| G03 | حركة | قوس دائري عكس اتجاه عقارب الساعة بمعدل التغذية (F). |
| G04 | حركة | أسكن: توقف لمدة محددة. |
| G05 | حركة | فضل منحدرات غير مشروطة |
| G09 | حركة | فحص التوقف الدقيق |
| G10 | تعويضات | إدخال المعلمة القابلة للبرمجة |
| G15 | تنسيق | قم بإيقاف تشغيل الإحداثيات القطبية، والعودة إلى الإحداثيات الديكارتية |
| G16 | تنسيق | قم بتشغيل الإحداثيات القطبية |
| G17 | تنسيق | حدد مستوى XY (اختيار المستوى) |
| G18 | تنسيق | تحديد مستوى XZ (اختيار المستوى) |
| G19 | تنسيق | حدد مستوى YZ (اختيار المستوى) |
| G20 | تنسيق | إحداثيات البرنامج هي بوصة |
| G21 | تنسيق | إحداثيات البرنامج ملم |
| G27 | حركة | التحقق من إرجاع النقطة المرجعية |
| G28 | حركة | العودة إلى وضعية الوطن |
| G29 | حركة | العودة من الموقف المرجعي |
| G30 | حركة | ارجع إلى النقطة المرجعية الثانية والثالثة والرابعة |
| G32 | معلب | خيوط الرصاص الثابتة (مثل G01 المتزامنة مع المغزل) |
| G40 | تعويضات | إيقاف تعويض أداة القطع (تعويض نصف القطر) |
| G41 | تعويضات | تعويض أداة القطع اليسرى (تعويض نصف القطر) |
| G42 | تعويضات | حق تعويض أداة القطع (تعويض نصف القطر) |
| G43 | تعويضات | تطبيق تعويض طول الأداة (زائد) |
| G44 | تعويضات | تطبيق تعويض طول الأداة (ناقص) |
| G49 | تعويضات | إلغاء تعويض طول الأداة |
| G50 | تعويضات | إعادة تعيين جميع عوامل القياس إلى 1.0 |
| G51 | تعويضات | قم بتشغيل عوامل القياس |
| G52 | تنسيق | ورش عمل محلية لجميع أنظمة الإحداثيات |
| G53 | تنسيق | نظام إحداثيات الآلة (إلغاء إزاحات العمل) |
| G54 | تنسيق | نظام إحداثيات العمل (قطعة العمل الأولى) |
| G55 | تنسيق | نظام إحداثيات العمل (قطعة العمل الثانية) |
| G56 | تنسيق | نظام إحداثيات العمل (قطعة العمل الثالثة) |
| G57 | تنسيق | نظام إحداثيات العمل (قطعة العمل الرابعة) |
| G58 | تنسيق | نظام إحداثيات العمل (قطعة العمل الرابعة) |
| G59 | تنسيق | نظام إحداثيات العمل (قطعة العمل الرابعة) |
| G61 | خدمات أخرى | وضع التحقق من التوقف الدقيق |
| G62 | خدمات أخرى | تجاوز الزاوية التلقائي |
| G63 | خدمات أخرى | وضع التنصت |
| G64 | خدمات أخرى | أفضل مسار السرعة |
| G65 | خدمات أخرى | مكالمة بسيطة ماكرو مخصصة |
| G68 | تنسيق | دوران نظام الإحداثيات |
| G69 | تنسيق | إلغاء دوران نظام الإحداثيات |
| G73 | معلب | دورة حفر عالية السرعة (تراجع صغير) |
| G74 | معلب | دورة التنصت على اليد اليسرى |
| G76 | معلب | دورة مملة جيدة |
| G80 | معلب | إلغاء الدورة المعلبة |
| G81 | معلب | دورة حفر بسيطة |
| G82 | معلب | دورة الحفر مع السكن (الحفر المعاكس) |
| G83 | معلب | دورة الحفر بيك (السحب الكامل) |
| G84 | معلب | دورة التنصت |
| G85 | معلب | دورة مملة، لا مسكن، تغذية |
| G86 | معلب | دورة مملة، توقف المغزل، الخروج السريع |
| G87 | معلب | دورة المعلبة مملة مرة أخرى |
| G88 | معلب | مملة دورة المعلبة، توقف المغزل، دليل الخروج |
| G89 | معلب | دورة المعلبة مملة، يسكن، يتغذى |
| G90 | تنسيق | البرمجة المطلقة لأنظمة XYZ (أنظمة النوع B وC) |
| G90.1 | تنسيق | البرمجة المطلقة IJK (أنظمة النوع B وC) |
| G91 | تنسيق | البرمجة التزايدية لأنظمة XYZ (أنظمة النوع B وC) |
| G91.1 | تنسيق | البرمجة التزايدية IJK (أنظمة النوع B وC) |
| G92 | تنسيق | إزاحة نظام الإحداثيات وحفظ المعلمات |
| G92 (بديل) | حركة | المشبك من أقصى سرعة المغزل |
| G92.1 | تنسيق | إلغاء الإزاحة والمعلمات الصفرية |
| G92.2 | تنسيق | إلغاء الإزاحة والاحتفاظ بالمعلمات |
| G92.3 | تنسيق | إزاحة نظام الإحداثيات مع المعلمات المحفوظة |
| G93 | حركة | وضع تغذية الوقت العكسي. للاستخدام مع المحاور الدوارة |
| G94 | حركة | وحدات في الدقيقة وضع التغذية. الوحدات بالبوصة أو مم. |
| G95 | حركة | الوحدات لكل وضع تغذية الثورة. الوحدات بالبوصة أو مم. |
| G96 | حركة | سرعة سطحية ثابتة |
| G97 | حركة | إلغاء سرعة السطح الثابتة |
| G98 | معلب | العودة إلى المستوى Z الأولي بعد الدورة المعلبة |
| G99 | معلب | العودة إلى المستوى R الأولي بعد الدورة المعلبة |
على الرغم من أن رموز G تحدد حركة الآلة ومنطق التشغيل، إلا أن الواقع دقة التصنيع يعتمد ذلك على كيفية برمجة هذه الأوامر فيما يتعلق باختيار الأدوات ومعدلات التغذية وسرعة دوران المغزل وصلابة الآلة.
مثال على برمجة كود G
لفهم الشكل الكامل أو كيف يبدو كود G أو ملف الكود، دعنا نفكر في مثال G Code لحفر ثقب بعمق 8 مم في قطعة العمل غير القابل للصدأ.
- حجم الشغل: 50 س س 50 20 مم
- حفرة قطرها: سماكة 4 ملم
- عمق حفرة: سماكة 8 ملم
- موقف حفرة: (2 مم، 2 مم) من المركز
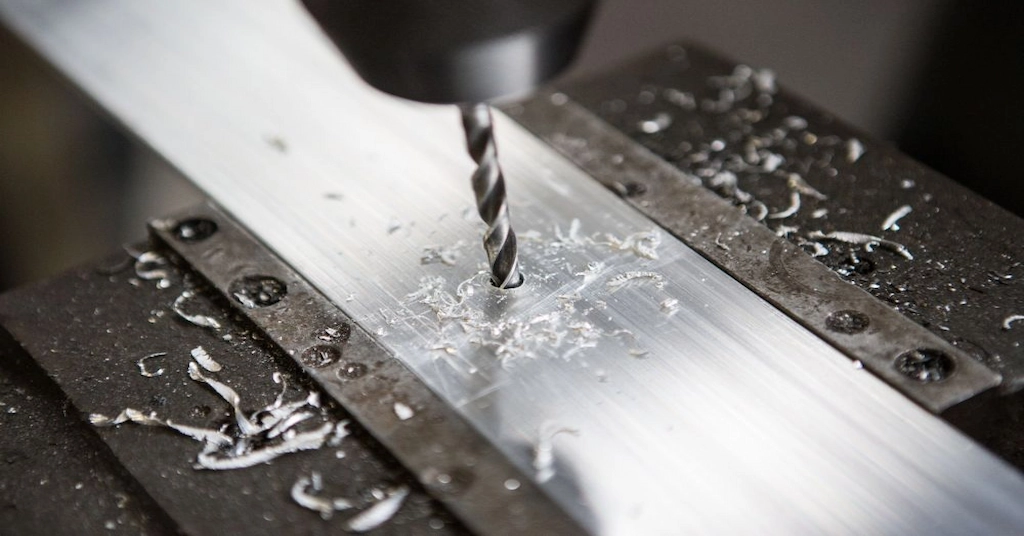
حفر الشغل الصلب
إليك رمز G لعملية الحفر CNC هذه؛
G21 ؛ ضبط الوحدات على ملليمتر
G17 ؛ حدد مستوى XY
G90 ؛ تحديد الموقع المطلق
G00X0Y0 ; الانتقال إلى الأصل
G00X27Y27; التحرك السريع إلى موقف الحفرة
G81 R2 Z-8 F100 ; دورة الحفر: سريع حتى R2 (2 مم فوق قطعة الشغل)، وحفر حتى Z-8 بسرعة 100 مم/دقيقة
G80 ؛ إلغاء الدورة المعلبة
G00 Z10؛ التحرك السريع لأعلى لمسح الجزء
M05 ؛ توقف المغزل
M30; نهاية البرنامج
وعلاوة على ذلك، يمكنك التحقق من المزيد أمثلة على برمجة CNC من رموز G هنا. هذه الرموز (بالإضافة إلى رموز M) مطلوبة لكل عملية تقوم بها في آلة CNC.
ما هي الاختلافات بين رموز CNC G ورموز M؟
رموز G ورموز M موجودة سطرًا تلو الآخر في نفس ملف برمجة CNC لعمليات تصنيع معينة؛ يمكنك أيضًا رؤية سطري رمز M في المثال أعلاه اللذين أوقفا المغزل وأنهيا البرنامج. أ كود CNC M يبدأ بحرف "M"، متبوعًا بأرقام مشابهة لرموز G. هذه هي المسؤولة عن التحكم في الوظائف المساعدة لآلة CNC، مثل بدء وإيقاف المغزل (M03 وM04)، وتشغيل/إيقاف المبرد (M08/M09)، وإنهاء البرنامج (M30).
علاوة على ذلك، فإن الجدول أدناه يميز بين رموز CNC G وM.
جدول CNC G code VS M Code
| البعد | رموز G (رموز هندسية) | رموز M (رموز متنوعة) |
| بناء الجملة | يبدأ بحرف "G" متبوعًا برقم | يبدأ بحرف "M" متبوعًا برقم |
| أمثلة | G00 (تحديد المواقع بسرعة)، G01 (الاستكمال الخطي) | M03 (عمود الدوران)، M08 (تشغيل سائل التبريد) |
| الهدف | التحكم في الحركات والعمليات | التحكم في الوظائف المساعدة |
| وظائف | تحديد المواقع، والقطع، والاستيفاء | التحكم في المغزل، التحكم في سائل التبريد، تدفق البرنامج |
| التركيز على | الإجراءات الهندسية والآلات | التحكم في الماكينة والإجراءات المساعدة |
| تردد الاستخدام | تستخدم بشكل متكرر أثناء عمليات التصنيع | يستخدم في نقاط محددة في البرنامج لإجراءات التحكم |
جرب برولين الآن!
هل تؤثر برمجة G Code بشكل مباشر على جودة الأجزاء الآلية؟
فكر فقط، إذا انحرف موضع المغزل بمقدار 1 مم عما هو مطلوب لمسار الأداة المقابل، فما الذي يسببه هذا الخطأ؟ حسنا، ستكون النتيجة الفشل الكامل للجزء المطلوب. وهذا مثال بسيط؛ هناك العديد من التعقيدات الأخرى، خاصة في الأوامر مثل الإحداثيات الخارجية، ونوبات العمل المحلية، وتناوب نظام الإحداثيات، وما إلى ذلك. لذلك، تؤثر برمجة G-code بشكل مباشر على جودة الأجزاء المصنعة. يضمن رمز G المناسب حركات دقيقة للأداة ومعدلات تغذية مثالية وسرعات قطع صحيحة. من ناحية أخرى، يمكن أن تتسبب رموز G غير الصحيحة أو المحسنة بشكل سيئ في محاذاة الأداة بشكل خاطئ، والتآكل المفرط للأداة، وضعف تشطيب السطح
في Boda، يمكنك الاستفادة من خبرة مهندسينا التي تمتد لعقد من الزمان في برمجة CNC لنقل نموذج CAD (التصميم ثلاثي الأبعاد) بدقة إلى جزء أو منتج وظيفي. نحن نستخدم محاكاة الكمبيوتر لتحسين مسار الأداة وحركة المغزل حتى نتمكن من الحفاظ على الدقة والاتساق والموثوقية في الإنتاج. يمكنك طلب عرض أسعار إذا كنت بحاجة خدمات التصنيع باستخدام الحاسب الآلي. نحن نتحلى بالمرونة في حجم الإنتاج، سواء بالنسبة لعدد قليل من النماذج الأولية أو عمليات الإنتاج واسعة النطاق.
اقرأ أكثر: برنامج مملة CNC
الوجبات السريعة الرئيسية
- هناك وظيفتان للكود G؛ تنفيذ حركة تحديد المواقع للمغزل.
- تسبب خطأ بسيط في رمز G في محاذاة الأداة بشكل غير صحيح وأدى إلى ظهور أجزاء بها عيوب.
- تعمل رموز G ورموز M مجتمعة على إنشاء برنامج CNC لتنفيذ عملية التصنيع. تتحكم رموز G في الحركة وعمليات التشغيل الآلي، بينما تدير رموز M الوظائف المساعدة للآلة.
- يكون تكرار خطوط كود CNC G أعلى في برنامج CNC
- تعد رموز G المحسنة وآلات CNC المتقدمة ضرورية للمكونات الدقيقة المصنعة.
الأسئلة الشائعة
ما هو رمز جي؟
كود G، أو الكود الهندسي، هي لغة برمجة تستخدم للتحكم في آلات CNC (التحكم العددي بالكمبيوتر)، وتحديد الحركات والمواضع وعمليات التشغيل مثل القطع والحفر والطحن والخراطة وما إلى ذلك.
كيف يعمل كود CNC G؟
يعمل كود CNC G من خلال توفير مجموعة من التعليمات التي تملي حركات وإجراءات آلة CNC. تتحكم هذه التعليمات في مسار الأدوات والسرعة والعمليات.
ما هي الأدوات التي تنشئ رموز CNC G ورموز M؟
عادةً ما يتم إنشاء رموز CNC G وM باستخدام برامج التصنيع بمساعدة الكمبيوتر (CAM) مثل Mastercam وFusion 360 وSolidWorks CAM.
هل يمكنني تعديل رموز G لتحسين عملية المعالجة؟
نعم، يمكنك تحرير رموز G يدويًا لتحسين عمليات المعالجة. يمكنك ضبط السرعات والخلاصات ومسارات الأدوات.