
 أنواع الأنودة
في التصنيع الدقيق، تكمن القيمة الحقيقية لأي تصميم في سطحه. تمنح عملية التصنيع باستخدام الحاسوب (CNC) القطعة شكلها وقوتها، لكن عملية الأنودة تحدد أداءها في الواقع. فهي تؤثر بشكل مباشر على كيفية استجابة المادة للتآكل والصدأ والظروف البيئية.
بالنسبة لمديري الهندسة، فإن اختيار الخيار المناسب والنمش لا يُعدّ اختيار نوع الطلاء مجرد خطوة تقنية، بل هو قرار بالغ الأهمية. إذ يتطلب الأمر تحقيق توازن بين دقة الأبعاد، وصلابة السطح، والمتانة على المدى الطويل، دون المساس بجودة المادة الأساسية. هذه المخاوف في محلها تمامًا. فإذا لم تُضبط عملية الأنودة بشكل صحيح، فبدلًا من تحسين جودة المادة، قد تُقلّل من جودتها وتؤدي إلى نتائج غير مرغوب فيها.
لذا سيساعدك هذا الدليل على فهم الأنواع المختلفة من الأنودة، وأيها يعمل بشكل أفضل في مواقف معينة، وما يمكن أن يؤثر سلبًا على السبيكة الخاصة بك، والعوامل التي تحتاج إلى التحكم فيها أثناء العملية.
تصنيف سريع لأنواع الأنودة الثلاثة
قبل أن نتطرق إلى الجانب التقني للأمور، من المفيد أولاً أن نشرح الأنواع الثلاثة الرئيسية لعملية الأنودة والغرض الذي يخدمه كل منها.
| الميزات | النوع الأول (الكروم) | النوع الثاني (الكبريتيك) | النوع الثالث (الطبقة الصلبة) |
| سمك أنودة | 0.5 ميكرومتر - 5.0 ميكرومتر | 5 ميكرومتر - 25 ميكرومتر | 2.5 ميكرومتر – 100 ميكرومتر+ |
| نسبة النمو | ضئيلة | حوالي 33% خارج / 67% داخل | حوالي 50% خارج / 50% داخل |
| حساب النمو | تجاهل هذا الخيار لمعظم المقاسات | السماكة 1/3x | السماكة 1/2x |
| المخاطر الرئيسية | السمية (CrVI) | بهتان اللون مع مرور الوقت | تقليل التعب والإرهاق |
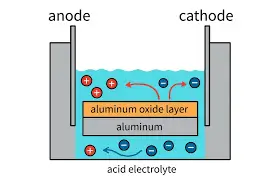
مخطط الخلية الكهروكيميائية للألمنيوم والهواء
كيف يعمل أنودة؟
الأنودة هي عملية كهروكيميائية. وهي لا تضيف طبقة إضافية مثل الطلاء أو الطلاء المسحوق. بل هي طبقة تحويل، مما يعني أن سطح الألومنيوم نفسه يتحول إلى طبقة من أكسيد الألومنيوم (Al₂O₃).
يحدث هذا عند غمر جزء في حمام إلكتروليتي حمضي، وتطبيق تيار كهربائي. ونتيجة لذلك، تنطلق أيونات الأكسجين وتتفاعل مع ذرات الألومنيوم. يُشكّل هذا التفاعل بنية أكسيد مسامية مُتحكّم بها، تتميز بصلابة ومقاومة للتآكل أعلى بكثير من المعدن الأساسي.
بدل النمو والتفاوتات البُعدية
من المهم لمهندس التصميم أن يفهم أن عملية الأنودة ليست مجرد طلاء سطحي، بل إنها تُغير الأبعاد الفيزيائية للقطعة أيضاً. فعلى عكس الطلاء الكهربائي، حيث تستقر طبقة فوق السطح فقط، تُشكل الأنودة طبقة أكسيد تنمو داخل المادة وخارجها.
لفهم هذا، إليك شرح مبسط:
-النوع الثاني (أنودة حمض الكبريتيك): يتبع ذلك نسبة اختراق تبلغ 67% / تراكم تبلغ 33%. يساهم ثلث سمك الطلاء الكلي فقط في زيادة الأبعاد.
-النوع الثالث (أنودة المعطف الصلب): يُقارب هذا التوزيع نسبة اختراق 50% وتراكم 50%. يُستهلك نصف السُمك في الألومنيوم، بينما ينمو النصف الآخر للخارج.
على سبيل المثال، إذا حددت طبقة طلاء من النوع الثالث بسماكة 50 ميكرون (0.050 مم)، فإن المادة تتراكم بسماكة 25 ميكرون تقريبًا على كل سطح. في تجويف ذي دقة عالية، يقلل هذا التراكم القطر الداخلي بمقدار 50 ميكرون إجمالاً (25 ميكرون من كل جانب).
ولتجنب هذا النوع من المشاكل، يجب دائمًا تصنيع الثقوب عالية الدقة بحجم أكبر قليلاً من البداية.
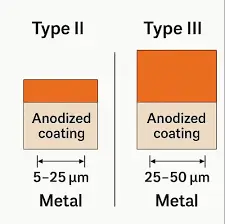
مقارنة بين الطلاءات المؤكسدة من النوع الثاني والنوع الثالث
جرب برولين الآن!
أنودة النوع الثاني مقابل النوع الثالث
الاختيار بين الأنودة من النوع الثاني مقابل النوع الثالث غالباً ما يكون الأمر بمثابة مقايضة، حيث يتعين عليك الاختيار بين الكمال البصري والقوة الميكانيكية.
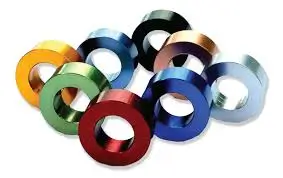
حلقات ألومنيوم مؤكسد ملونة
النوع الثاني: الأنودة الكبريتية
تُنتج عملية الأنودة من النوع الثاني طبقة أكسيد مسامية نسبياً تمتص الأصباغ العضوية بسهولة. ولهذا السبب، تُستخدم هذه العملية بشكل شائع في العلامات التجارية والترميز اللوني.
مع ذلك، ثمة عامل مهم يجب مراعاته وهو خطر اختلاف اللون. فالاستجابة الكهروكيميائية تعتمد على بنية حبيبات السبيكة، ما يعني أن الأجزاء المصنوعة من دفعات مختلفة من المواد قد تُظهر اختلافات طفيفة في اللون، حتى لو تمت معالجتها في نفس الحوض.
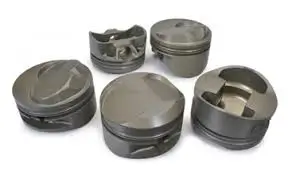
مكابس محركات السيارات
النوع الثالث: الأكسدة الصلبة
عندما يتضمن التصميم احتكاكًا انزلاقيًا أو بيئات كاشطة أو تآكلًا ميكانيكيًا شديدًا، يصبح الطلاء الصلب من النوع الثالث هو الخيار العملي.
في هذه العملية، تُعالج الأجزاء في درجات حرارة منخفضة وفولتية عالية، مما ينتج عنه سطح أكثر كثافة يشبه السيراميك. ويمكن لهذا السطح أن يصل إلى صلابة تتراوح بين 60 و70 على مقياس روكويل سي، وهي قريبة من صلابة فولاذ الأدوات المُقسّى.
خدوش سطحية على المعدن المصقول
التشققات الحرارية وسلامة السطح
من المشاكل الشائعة التي يلاحظها المهندسون في الأجزاء المطلية بطبقة صلبة هي التشققات الحرارية، وهي عبارة عن شقوق دقيقة تشبه خيوط العنكبوت على السطح. يحدث هذا لأن الطبقة الصلبة هشة ولا تتمدد بنفس سرعة تمدد الألومنيوم الموجود أسفلها عندما تتجاوز درجة الحرارة 80 درجة مئوية (175 درجة فهرنهايت). هذا التفاوت هو ما يُسبب هذه الشقوق السطحية الدقيقة.
عادةً ما تكون هذه الشقوق سطحية ولا تؤثر على مقاومة التآكل. لكن في صناعة الطيران، تُعدّ مشكلة أكبر. إذ يمكن أن تعمل هذه الطبقة الهشة كنقطة إجهاد، مما قد يُقلل من عمر الجزء في حال تعرضه لأحمال متكررة.
صفائح وألواح الألمنيوم المكدسة
توافق سبائك الألومنيوم وجودة التشطيب
إذا لم يتم شراء المواد بشكل صحيح، فقد يتأثر حتى التصميم عالي الأداء. ذلك لأن عناصر السبائك في الألومنيوم تؤثر بشكل مباشر على جودة وموثوقية المنتج النهائي.
وإذا كانت المادة الأساسية نفسها غير متناسقة، فلن يكون هناك أي قدر من التحكم في العملية يمكن أن يعوض ذلك بشكل كامل، وستفتقر النتيجة النهائية أيضًا إلى التناسق.
| سبائك الصف | تصنيف الأنودة | النتيجة النموذجية |
| 6061 | أسعار | كثيف، متجانس، وذو قوة عازلة عالية. |
| 7075 | الخير | مظهر "موحل" قليلاً؛ صلابة سطحية عالية جداً. |
| 2024 | فقير | عرضة للتآكل والحرق وضعف العزل الكهربائي. |
إذا كنت بحاجة إلى استخدام ألومنيوم 2024 لأغراض إنشائية، فيجب عليك التأكد من أن موردك يستخدم تقنيات تبريد وتقويم نبضي خاصة. وذلك لأن ألومنيوم 2024 شديد الحساسية للحرارة وظروف التصنيع.
الأنودة العامة مقابل الأنودة المضادة للأشعة فوق البنفسجية
يواجه المديرون في قطاعي الروبوتات والطاقة المتجددة مشكلة شائعة تتمثل في تحول لون الأجزاء السوداء الداكنة إلى لون برونزي أو بنفسجي بعد بضعة أشهر، وذلك عند مناقشة خيارات الأنودة العامة مقابل الأنودة المقاومة للأشعة فوق البنفسجية. ولا يعود هذا التحول إلى الصبغة نفسها، بل إلى خلل في عملية منع التسرب.
بعد عملية الأنودة، تبقى طبقة الأكسيد مسامية، لذا من المهم إحكام إغلاقها جيدًا. يساعد ذلك على تثبيت اللون وتحسين مقاومة التآكل. بالنسبة للمهندسين، يُعد اختيار المادة المانعة للتسرب المناسبة أمرًا بالغ الأهمية، لأنه يحدد ما إذا كان الجزء سيدوم لفترة قصيرة أم سيؤدي وظيفته بكفاءة لسنوات.
- الإغلاق العام (الماء الساخن): يعمل على سد المسام، لكن حمايته من أشعة الشمس محدودة. لذلك فهو أنسب للاستخدام الداخلي.
- مانع للتسرب ضد الأشعة فوق البنفسجية (أسيتات النيكل): يُعدّ هذا الخيار الأمثل، بل والضروري في كثير من الأحيان، للاستخدام الخارجي. فهو يحتوي على أملاح النيكل التي تُثبّت جزيئات الصبغة وتحفظها داخل بنية الأكسيد. وبفضل ذلك، لا يتلاشى اللون عند التعرّض للأشعة فوق البنفسجية.
قواعد تصميم عملية الأنودة الناجحة
إذا كنت ترغب في أن يؤدي الجزء الخاص بك أداءً جيدًا وأن يبدو جيدًا أيضًا بعد عملية الأنودة، فاتبع هذه القواعد الثلاث:
- الزوايا الدائرية: تجنب الحواف الحادة لأنه أثناء عملية الأنودة، تتراكم الطبقة بشكل غير متساوٍ عند الزوايا وتصبح أكثر هشاشة، مما قد يؤدي إلى تشقق الحواف.
- استراتيجية الإخفاء: حدد بوضوح الخيوط والفتحات ذات التفاوتات العالية حتى يمكن تغطيتها بشكل صحيح. وإلا، فإن تراكم الطلاء قد يتسبب في مشاكل في التركيب.
- اعتبارات الحفرة: في عملية الأنودة من النوع الثالث، يجب التأكد من تصريف المياه بشكل صحيح من الثقوب المغلقة. فإذا لم يتم التصريف بشكل صحيح، فقد يحدث انحباس للحمض، مما قد يؤدي إلى تآكل داخلي في القطعة.
مصفوفة اختيار الأنودة حسب نمط الفشل
لتسهيل عملية الشراء، استخدم مصفوفة القرار هذه لمطابقة خيار التشطيب الخاص بك مع نوع الفشل الهندسي الذي تريد تجنبه.
| إذا كان شاغلك الرئيسي هو... | النهاية الموصى بها | المفاضلة الهندسية |
| التآكل والاحتكاك الكاشط | النوع الثالث من الطلاء الصلب | خطر كبير لحدوث تشققات حرارية فوق 80 درجة مئوية. |
| الترميز اللوني والعلامات التجارية | النوع الثاني + صبغة عضوية | صلابة متوسطة؛ مقاومة أقل للتآكل. |
| التعرض للأشعة فوق البنفسجية في الهواء الطلق | مانع تسرب للأشعة فوق البنفسجية (نيكل) | تكلفة المعالجة أعلى قليلاً مقارنة بالماء الساخن. |
| تفاوتات دقيقة / تجاويف | التمويه أو النوع الأول | يترك الألمنيوم مكشوفاً على أسطح محددة. |
| مقاومة رش الملح | النوع الثاني + ختم ثنائي الكرومات | لون أصفر مخضر؛ غير مناسب للأجزاء التجميلية. |
جرب برولين الآن!
خاتمة
تُعدّ عملية الأنودة طريقة فعّالة واستراتيجية لتحسين أداء وموثوقية أجزاء سبائك الألومنيوم. فهي تُنتج أسطحًا عالية الجودة ومقاومة للتآكل، مما يُحسّن عمر الأجزاء ومتانتها بشكل أفضل من أي طريقة تشطيب أخرى تقريبًا.
لكن لتحقيق هذا الأداء، يجب عليك مطابقة نوع الأنودة، مثل النوع الأول (أنودة حمض الكروميكيُصنّف الطلاء المؤكسد من النوع الثاني (II) أو الثالث (III) حسب نوع الألومنيوم والبيئة المُستهدفة. يجب مراعاة نسب النمو المحددة بدلاً من قاعدة عامة. ففي النوع الثاني (II) من الطلاء المؤكسد، تكون نسبة الاختراق 67% ونسبة التراكم 33%، بينما في النوع الثالث (III) من الطلاء الصلب، تكون النسبة 50/50 تقريبًا.
يستطيع فريق Boda تقديم جودة عالية خدمة الأنودة المخصصة تُستخدم منتجاتنا في مجالات الطيران والفضاء، والروبوتات، والمكونات الطبية. نجمع بين قدرات التصنيع باستخدام الحاسوب (CNC) عالية الدقة ومجموعة واسعة من خدمات التشطيب المخصصة. بإمكان شركة برولين تك مساعدتك في تلبية احتياجات مشروعك وتقديم عرض أسعار مفصل بناءً على هندسة القطعة المطلوبة ونوع المواد المستخدمة.
الأسئلة الشائعة
كيف يؤثر التخريش الكيميائي على الأبعاد النهائية للجزء؟
قبل عملية الأنودة، تخضع الأجزاء لعملية حفر قلوية لتنظيف السطح وإزالة الملوثات. لكن هذه العملية تزيل أيضاً كمية صغيرة من المادة، عادةً ما تتراوح بين 2.5 و10 ميكرومتر من الألومنيوم.
بالنسبة للأجزاء القياسية، قد لا يكون لهذا الأمر أهمية كبيرة. أما بالنسبة للمكونات عالية الدقة، فيجب مراعاة فقدان المواد هذا أثناء عملية التصنيع.
هل يمكن إجراء عملية الأنودة فوق طبقة طلاء موجودة؟
نعم، لكن ذلك يعتمد على نوع "الطبقة النهائية الموجودة". لا تنجح عملية الأنودة إلا على الألومنيوم الخام لأن العملية تتطلب اتصالاً مباشراً بالمعدن الأساسي لتكوين طبقة الأكسيد.
أي نوع هو الأفضل للعزل الكهربائي؟
للعزل الكهربائي، يُعدّ التأكسد الأنودي من النوع الثاني (التأكسد الأنودي بحمض الكبريتيك) الخيار الأكثر شيوعًا، لأنه يُشكّل طبقة أكسيد غير موصلة على سطح الألومنيوم، مما يوفر عزلًا كهربائيًا جيدًا.
مع ذلك، إذا كنت بحاجة إلى مقاومة أعلى للتآكل بالإضافة إلى العزل، يُستخدم أيضًا طلاء الأنودة من النوع الثالث (الطبقة الصلبة)، لأنه أكثر سمكًا ومتانة.