
أنواع الصب
أنواع الصب هي: الرمل، والاستثمار، والصب بالقالب، والقالب الدائم، والطرد المركزي، والتفريغ، والجص، والضغط المنخفض، وقالب الضغط، وقالب الضغط العالي، والرغوة المفقودة، والقولبة القشرية، والصب المستمر، والصب بالقالب بالجاذبية. تشبه سباكه المعادن تستخدم عمليات الصب تجويف القالب لتشكيل المعدن المنصهر إلى الأجزاء المطلوبة. ويواجه المصنّعون والمشترون الذين يفكرون في أنواع الصب أسئلة تتعلق بمدى تعقيد القطعة، ونوع المادة، وتكلفة العملية، وجودة السطح.
لا ترغب في اختيار الطريقة الخاطئة لأن ذلك سيؤدي إلى أجزاء ضعيفة، وأجزاء مرفوضة، وخسارة في الإيرادات. مع وجود حوالي 14 نوعًا من عمليات الصب في السوق، يجب اتخاذ القرار بعناية، ويفضل الاستعانة بخبير.
عادةً ما يُستخدم صب الرمل لإنتاج نماذج أولية اقتصادية، بينما يُستخدم صب الاستثمار لإنتاج أشكال هندسية معقدة، ويُستخدم صب القوالب لإنتاج أجزاء دقيقة بكميات كبيرة. إن إغفال هذه الأساسيات سيؤدي إلى تلف المنتج أو استبدال أدواته.
ما هو صب المعادن؟
صب المعادن عملية تصنيع تتضمن صب المعدن المنصهر في تجويف قالب لإنتاج الأجزاء. ويأخذ القالب الشكل المعكوس للجزء المطلوب. يجب أن تكون مادة القالب مقاومة للحرارة، لذا يُعد الرمل خيارًا شائعًا.
بعد أن يملأ المعدن المنصهر التجويف ويبرد ويتصلب، يُزال من القالب. غالباً ما تكون هناك حاجة إلى بعض عمليات التشطيب قبل أن يصبح الجزء جاهزاً للاستخدام. تعتبر عملية الصب عملية صناعية شائعة لأنها اقتصادية ومتعددة الاستخدامات ومناسبة للأجزاء المتجانسة ومثالية للأشكال المعقدة.
أنواع الصب التي تمت مناقشتها
أنواع الصب التي نغطيها أدناه هي: الصب الرملي، والصب الاستثماري، والصب بالقوالب، والصب بالقوالب الدائمة، والصب بالطرد المركزي، والصب الفراغي، والصب الجصي، والصب منخفض الضغط، والصب بالضغط، والصب بالقوالب عالي الضغط، والصب بالرغوة المفقودة، والصب القشري، والصب المستمر، والصب بالقوالب بالجاذبية.
كما هو موضح أدناه، يجب أن تتوافق كل عملية من هذه العمليات مع متطلبات المواد والحجم والتفاوتات الخاصة بك.
صب الرمل
صب الرمل هي طريقة صب متعددة الاستخدامات واقتصادية تتضمن إنتاج قالب رملي وصب المعدن المنصهر في القالب لإنتاج الأجزاء.
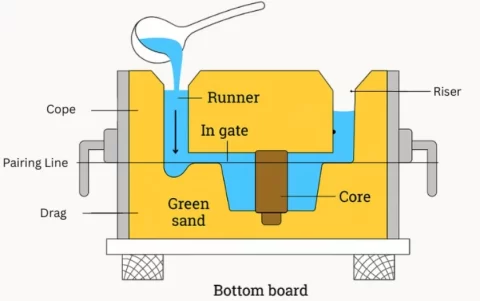
صب الرمل
تُستخدم مواد أخرى إلى جانب الرمل في هذه العملية، وهي الإضافات والمواد الرابطة. ويُستخدم صب الرمل على نطاق واسع في صناعات السيارات والبناء.
|
المزايا |
القيود |
|
|
صب الاستثمار
الاستثمار الصبيُعرف أيضًا باسم صب الشمع المفقود، وهو نوع قديم من الصب يستخدم نموذجًا شمعيًا. يُغطى النموذج بطبقة خزفية تُشكل قالبًا. يُذاب الشمع، تاركًا قالبًا يُمكن ملؤه بالمعدن المنصهر. تعتمد طريقة الصب هذه على ظروف الهواء والضغط القياسية.
تشمل المواد المستخدمة في صب الشمع المفقود النحاس وسبائكه، والألومنيوم وسبائكه، والفولاذ، والمعادن الثمينة مثل الذهب والفضة.1]
|
المزايا |
القيود |
|
|
صب القوالب (صب المعادن بالقوالب)
تتضمن عملية صب المعادن بالقوالب صب أو حقن المعدن المنصهر في قالب معدني لإنتاج الأجزاء. وتُستخدم هذه العملية في الغالب للمعادن غير الحديدية مثل صب الألومنيوم. صب المغنيسيوم، وصب الزنك. تشمل تطبيقات صب المعادن بالقوالب مشتتات الحرارة للأجهزة المنزلية، وكتل محركات السيارات، وتجهيزات الفضاء الجوي، وأجهزة الكمبيوتر المحمولة.
يُصنّف صب المعادن بالقوالب إلى فئتين رئيسيتين: صب القوالب بالغرفة الساخنة وصب القوالب بالغرفة الباردة، ويكمن الفرق بينهما في مكان صهر المعدن. ففي صب القوالب بالغرفة الساخنة، يُصهر المعدن في فرن داخل جهاز الصب.
قد يصل الضغط في عملية الصب إلى 1,200 بار. ومع ذلك، يعتمد ذلك على مدى تعقيد تصميم القالب وقوة التثبيت.
|
مزايا الصب بالقالب |
قيود صب القوالب |
|
|
صب القالب الدائم
تتألف طريقة الصب في القوالب الدائمة من زوج من القوالب المعدنية. وهي عملية تعتمد على الجاذبية، أي أن قوة الجاذبية وحدها تُستخدم لصب المعدن المنصهر في القالب. تشمل المعادن الشائعة المستخدمة في صناعة القوالب الفولاذ والحديد الزهر والسبائك المقاومة للحرارة. وتُستخدم عادةً آلات التصنيع باستخدام الحاسوب (CNC) لإنتاج تجاويف القوالب. يُغطى سطح القالب بمادة حرارية صلبة، مثل الطين. كما يُستخدم مُزلق مثل السيليكا.
|
المزايا |
القيود |
|
|
صب الطرد المركزي
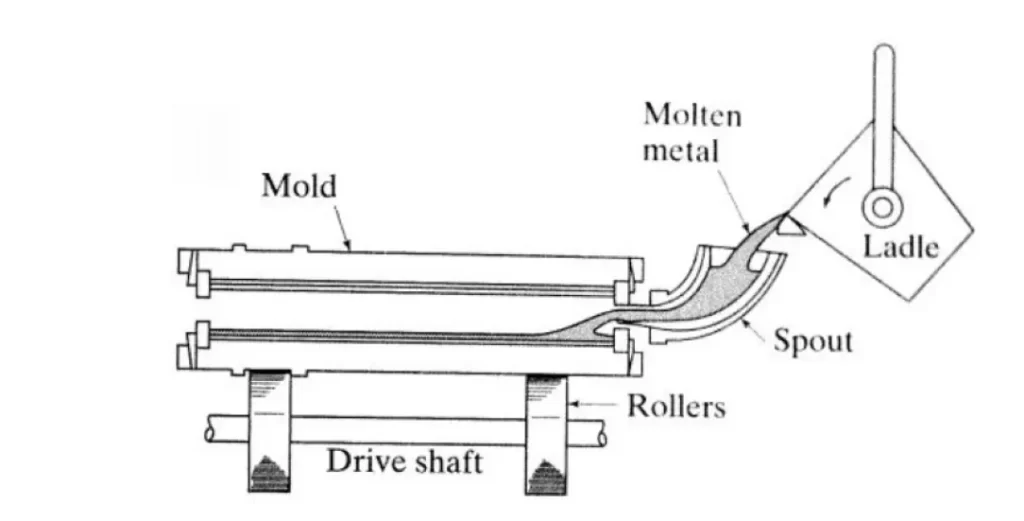
صب الطرد المركزي
تتضمن عملية الصب بالطرد المركزي تدوير قالب دائم حول محوره بسرعة تتراوح بين 300 و 3000 دورة في الدقيقة.2يُصبّ المعدن المنصهر أثناء دوران القالب. وبسبب قوى الطرد المركزي، يتركز المعدن المنصهر على الجدران الخارجية للقالب. بما أن معظم الشوائب أخف من المعدن، فإنها تكون أقرب إلى القطر الداخلي حيث يمكن إزالتها بالتشكيل.
|
المزايا |
القيود |
|
|
صب الفراغ
يُشبه الصب الفراغي، المعروف أيضاً بالصب عكس الجاذبية، عملية الصب الاستثماري، إلا أن آلية ملء القالب تختلف. ففي الصب الفراغي، تُستخدم مضخة تفريغ لسحب المادة إلى أعلى داخل القالب.
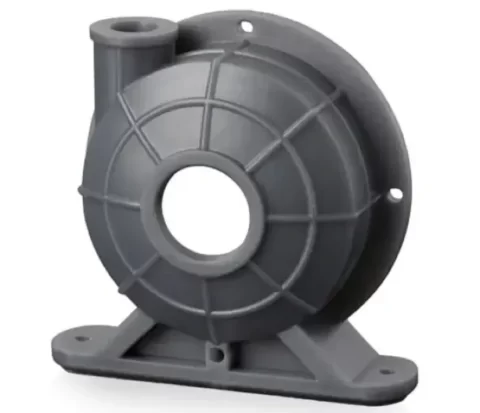
جزء مصبوب بالتفريغ
|
المزايا |
القيود |
|
|
صب القوالب الجصية
يحتوي قالب هذه التقنية على جبس باريس (CaSO4) ودقيق السيليكا والتلك. يوفر هذا النوع من الصب توافقًا مثاليًا مع المعادن غير الحديدية مثل الألومنيوم والمغنيسيوم والزنك والنحاس.
|
المزايا |
القيود |
|
|
ضغط الصب يموت
ضغط الصب هي مزيج من التشكيل والصب. يوضع المعدن المنصهر في قالب مسخن مسبقاً، ثم يقوم مكبس بتطبيق ضغط ثابت على رأس المعدن المنصهر. يُعدّ هذا الضغط مهماً لضمان تدفق متوازن للمعدن، إذ يقلل من المسامية الناتجة عن الانكماش الدقيق. كما يضمن التبريد المتحكم به بنية دقيقة.3]
|
المزايا |
القيود |
|
|
صب القالب بالضغط المنخفض
تتميز آلة صب القوالب ذات الضغط المنخفض بتصميمها الرأسي. وهي تتألف من لوحة متحركة وأخرى ثابتة. وبوجود فرن التسخين أسفل اللوحة الثابتة، يتم تطبيق ضغط يصل إلى 1 بار على الفرن، مما يدفع المعدن المنصهر.
|
المزايا |
القيود |
|
|
صب الرغوة المفقودة (النمط القابل للاستهلاك)
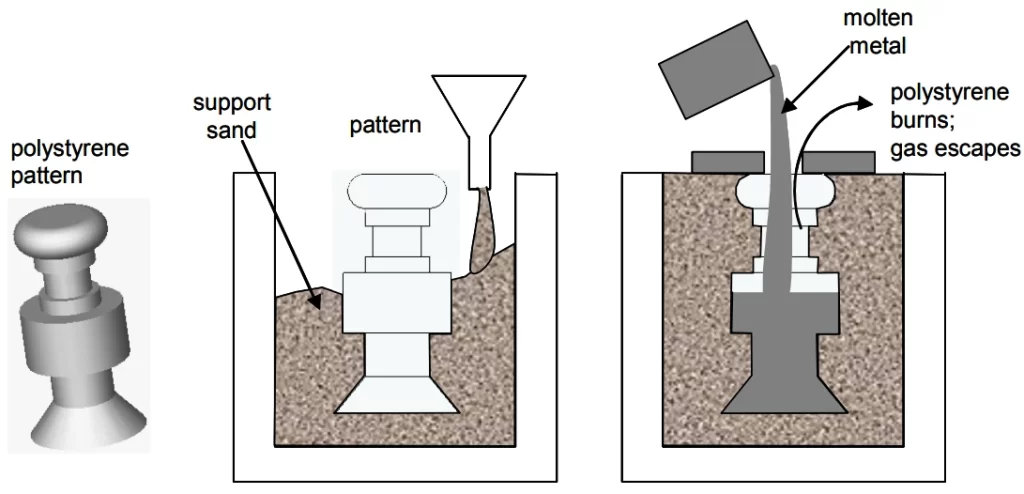
صب الرغوة المفقودة
تستخدم عملية الصب هذه نموذجًا من البوليسترين. ولأن هذه المادة تتكون من 95% هواء، فإنها تتبخر عند سكب المعدن المنصهر عليها.2يتم إنتاج النمط عن طريق القولبة. تشمل الأمثلة التي تم تصنيعها من خلال صب الرغوة المفقودة أعمدة ومحركات السيارات.
|
مزايا صب الرغوة المفقودة |
محددات صب الرغوة المفقودة |
|
|
صب القوالب الصدفية
صب القشرة يتكون من غلاف من رمل السيليكا والراتنج مصبوب حول نموذج معدني ساخن. يُصب المعدن المنصهر في تجويف القالب الناتج.
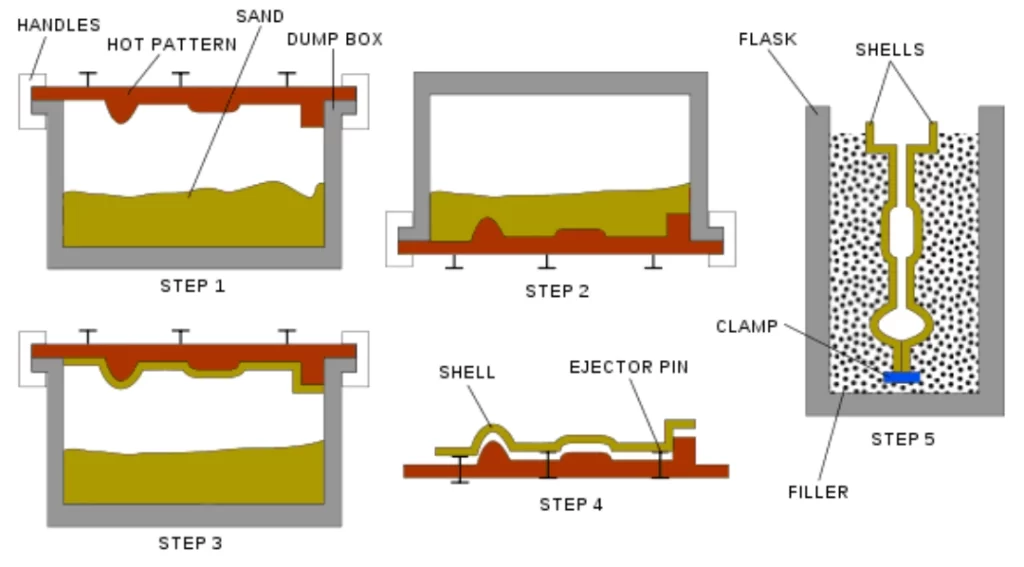
صب قالب القشرة
على الرغم من أن العملية قابلة للمقارنة مع صب الرمل وأكثر تكلفة نسبياً، إلا أنها تنتج أجزاء ذات تشطيبات سطحية أكثر نعومة وأبعاد أكثر دقة.
|
مزايا صب القوالب |
محددات صب القوالب |
|
|
الصب المستمر
تُستخدم عملية الصب المستمر لإنتاج سلاسل معدنية متصلة. المكون الرئيسي في هذه العملية هو قالب مُبرد بالماء، يُستخدم لسحب قطعة معدنية أو كتلة معدنية. تُصنع غالبية منتجات الألمنيوم والصلب نصف المصنعة المتوفرة عالميًا باستخدام هذه التقنية.
|
المزايا |
القيود |
|
|
ما هو النوع الأكثر شيوعًا من أنواع اختيار الممثلين؟
يُعدّ صب الرمل أكثر أنواع الصب استخدامًا على مستوى العالم. يُفضّل المصنّعون هذا النوع من الصب لكونه اقتصاديًا ومتعدد الاستخدامات وقادرًا على إنتاج مكونات معقدة. وهو مناسب للمعادن الحديدية وغير الحديدية على حد سواء، وبأحجام متنوعة. تُعدّ صناعات الطيران والفضاء والسيارات من أكثر الصناعات شيوعاً في استخدام تقنية صب الرمل. ففي قطاع السيارات، على سبيل المثال، يتم استخدام مصبوبات الحديد الرمادي المصبوبة في قوالب رملية.5] تشمل التطبيقات النموذجية للحديد الرمادي في صناعة مصبوبات السيارات مشعبات العادم، وكتل محركات الديزل، وألواح القابض، وعلب التروس.
كيفية اختيار نوع عملية الصب
المتغيرات الأربعة التي يجب مراعاتها عند اختيار عملية صب المعادن هي نوع المادة، والكمية/الحجم، والخصائص المطلوبة، وتعقيد الجزء.
- نوع المادةتتطلب المواد المختلفة أساليب صب فريدة.
- الكمية/الحجمبعض أنواع الصب مصممة للأحجام المنخفضة، بينما البعض الآخر مصمم للأحجام العالية.
- الخصائص المرغوبةوتشمل هذه الخصائص الميكانيكية ونعومة السطح. بعض أنواع المسبوكات تتميز بخصائص ميكانيكية أفضل أو أسطح أكثر نعومة من غيرها.
- تعقيد الأجزاءقد تتطلب الأجزاء المعقدة أساليب صب ذات قدرات مماثلة. على سبيل المثال، يُستخدم الصب الاستثماري عادةً للتصاميم المعقدة، بينما يُناسب الصب الرملي التصاميم الأبسط.
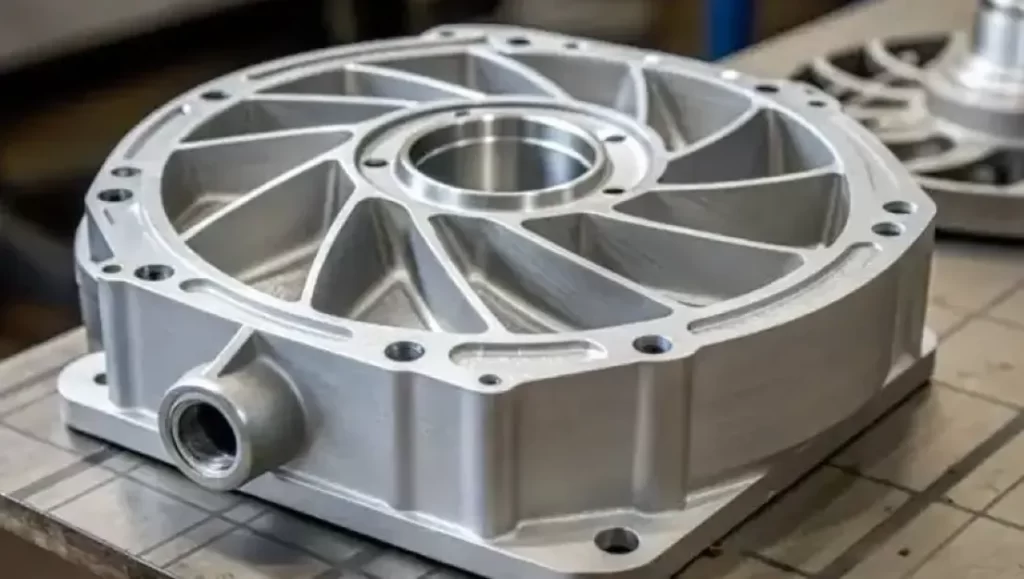
جزء معقد من عملية الصب الاستثماري
ضع الجدول التالي كدليل لاختيار النوع الأمثل للصب.
|
نوع الصب |
مقياس الإنتاج |
أنواع المواد |
|
صب الرمل |
منخفض إلى متوسط |
الألومنيوم، البرونز، الحديد |
|
الاستثمار الصب |
منخفض إلى متوسط |
الفولاذ المقاوم للصدأ والسبائك |
|
يموت الصب |
متوسط إلى مرتفع |
الألومنيوم، المغنيسيوم، الزنك |
|
صب القالب الدائم |
متوسط |
الألومنيوم والنحاس |
|
صب الطرد المركزي |
متوسطة إلى عالية |
الحديد، والصلب، والسبائك |
|
صب الفراغ |
منخفض الى متوسط |
الألومنيوم، سبائك دقيقة |
|
صب القوالب الجصية |
منخفض |
الألومنيوم والنحاس والزنك |
|
ضغط الصب يموت |
متوسطة إلى عالية |
الألومنيوم والمغنيسيوم |
|
صب يموت الضغط المنخفض |
متوسط |
الألومنيوم والمغنيسيوم |
|
صب يموت الضغط العالي |
مرتفع |
الألومنيوم، المغنيسيوم، الزنك |
|
صب الرغوة المفقودة |
متوسط إلى مرتفع |
الألومنيوم والصلب |
|
صب القوالب القشرية |
متوسط |
الألومنيوم والحديد والفولاذ |
|
الصب المستمر |
مرتفع |
الألومنيوم، النحاس، الفولاذ |
|
الجاذبية يموت الصب |
متوسط |
الألومنيوم والنحاس والزنك |
ملاحظة: هذه إرشادات عامة. قد تختلف أحجام الإنتاج الفعلية وأنواع المواد بناءً على سمك الجدار والتفاوتات وشكل القطعة.
ما رأيك في خيارات الصب هذه؟ شارك مواصفات القطعة مع مهندسينا للحصول على توصية سريعة بشأن عملية الصب الأنسب.
ما هي المواد المستخدمة في الصب؟
تُهيمن المعادن على المواد المستخدمة في الصب، لكن العملية لا تقتصر عليها. إليكم قائمة بالمواد المستخدمة في الصب.
- المعادنالمعادن هي المواد الأساسية المستخدمة في عمليات الصب. يمكن صب كل من المعادن الحديدية وغير الحديدية، ولكن الطريقة المستخدمة تعتمد على نوع المعدن.
- الخزفتُستخدم هذه المكونات المقاومة للحرارة والمقاومات الحرارية.
- المطاط: يستخدم المطاط، وعادة ما يكون مطاط اليوريثان، في صناعة الأدوات المرنة أو النماذج الأولية.
- البلاستيكيتم صب البلاستيك لإنتاج أجزاء بكميات قليلة أو نماذج أولية
- المواد المركبةهذه مثالية للأجزاء الهيكلية خفيفة الوزن
- الزجاج (Glass)تُستخدم قطع الزجاج المصبوب عادةً لأغراض بصرية وفنية.
- سبائك: تناسب السبائك المعدنية التطبيقات التي تتطلب خصائص محددة - مثل الخصائص الحرارية ومقاومة التآكل والقوة.
جرب برولين الآن!
الصناعات التي تستخدم الصب
أكثر الصناعات شيوعاً التي تستخدم المنتجات المصبوبة هي صناعات السيارات والفضاء والسلع الاستهلاكية والمجوهرات والبناء، وتتراوح المنتجات من علب ناقل الحركة في صناعة السيارات إلى التجهيزات المعمارية في صناعة البناء.
يلخص الجدول أدناه أمثلة على التطبيقات.
|
حلول |
أمثلة على الأجزاء المصبوبة |
|
سيارات |
أجزاء نظام التعليق، وعلب ناقل الحركة، وكتل المحرك |
|
فضاء |
مكونات معدات الهبوط، شفرات التوربينات |
|
بضائع المستهلكين |
أغلفة الأجهزة وتجهيزاتها |
|
المجوهرات شبيه الذهب |
تصاميم معقدة باستخدام تقنية الصب الاستثماري |
|
ابني |
التجهيزات المعمارية، والأجهزة الهيكلية |
تصميم جزء قابل للتصنيع (DFM) في صب المعادن
يعني تصميم المنتجات لتسهيل تصنيعها في صب المعادن السعي إلى تحقيق سماكات جدارية موحدة، ونصف قطر كبير، وزوايا سحب مناسبة، وخطوط فصل دقيقة. تضمن هذه العوامل ليس فقط تصلب القطعة بشكل متساوٍ، بل أيضاً خروجها بسلاسة من القالب.
- سمك الجدار الموحد - ينبغي على المصممين تطبيق سماكة جدار موحدة لضمان التبريد والانكماش المتوازنين، مما يمنع عيوب الأجزاء.
- أنصاف أقطار سخية – هذا يمنع تركيز الإجهاد عند الزوايا الحادة للجزء
- زوايا السحب – تسمح زوايا السحب المصممة جيدًا بإخراج القطعة من القالب بسلاسة
- خط الفراق – ينبغي وضع هذه الميزة بشكل استراتيجي لأنها تؤثر على تعقيد القالب وتكوين الزوائد.
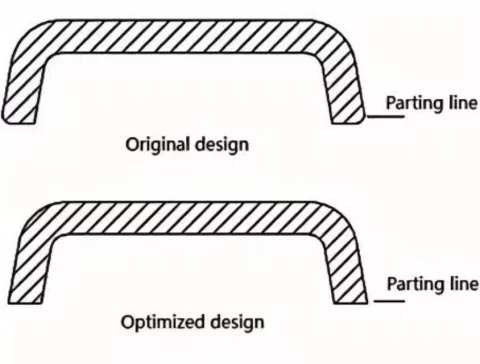
خط فراق
جرب برولين الآن!
طرق مختلفة للمعالجة الحرارية لصب المعادن
تُعدّ عمليات التلدين والتطبيع والتلطيف/التبريد السريع من أهم طرق المعالجة الحرارية للأجزاء المعدنية المصبوبة. وتُستخدم عمليات ما بعد التصلب لتحسين الخواص الميكانيكية للمادة.
- الصلب – هذه طريقة لتليين المواد تعمل على تخفيف الإجهادات الداخلية.
- تطبيع تساعد هذه الطريقة في تحقيق خصائص ميكانيكية موحدة من خلال تحسين الحبيبات
- التبريد – هذه عملية تبريد سريعة للجزء المصبوب باستخدام الهواء أو الماء أو الزيت. تعمل هذه العملية على تعزيز قوة الجزء وتصليد بنيته المجهرية.
- تهوية - التصليد هو إعادة تسخين الجزء المبرّد بشكل متحكم فيه إلى ما دون درجة الحرارة الحرجة. تقلل عملية المعالجة الحرارية من الهشاشة مع الحفاظ على معظم الصلابة.
مستقبل اختيار الممثلين
تتجه تقنيات الصب نحو تقصير دورات التطوير وتقليل معدلات الخردة. وسيتم استخدام نماذج ديناميكيات الموائع الحسابية بشكل متزايد للتنبؤ بعيوب الأجزاء.4] تساهم القوالب واللب المطبوعة بتقنية الطباعة ثلاثية الأبعاد في زيادة سرعة إنتاج النماذج الأولية. كما تُستخدم برامج المحاكاة للكشف عن العيوب في المراحل المبكرة من عملية التصميم، قبل البدء في تصنيع الأدوات.
تتزايد استخدام الصناعات لعمليات الصب الهجينة والسبائك الأخف وزناً لصنع أجزاء أخف وزناً وأكثر قوة. مهما كان مستقبل صناعة الصب، فإن الأنواع الرئيسية للصب والأساسيات الأخرى التي نوقشت أعلاه لا تزال قائمة.
وتلخيصا
إن الحصول على منتجات موثوقة من عمليات الصب يعتمد على مطابقة الحجم، وتعقيد الجزء، والخصائص المطلوبة، والمواد مع نوع الصب المصمم خصيصًا لهذه المهمة. تُستخدم تقنية الصب بالقوالب لإنتاج كميات كبيرة بدقة عالية، بينما تُستخدم تقنية الصب الرملي لتوفير مرونة اقتصادية، وتُستخدم تقنية الصب الاستثماري لإنتاج تفاصيل معقدة. أما طرق الصب المتخصصة، مثل الصب الفراغي، فتُستخدم لتلبية متطلبات الأداء الخاصة بكل مجال.
بما أنه لا يوجد نوع واحد من الصب يناسب جميع الأجزاء، فإن تنوع استخدامات الصب في التصنيع لا يُضاهى. يجب مراعاة مبادئ التصميم للتصنيع (DFM)، بما في ذلك زوايا السحب المناسبة، ونصف القطر الكافي، وسماكة الجدار الموحدة. ولا ننسى المعالجة الحرارية اللاحقة.
للانتقال من مرحلة التصميم إلى الإنتاج، حمّل تصميم القطعة اليوم لمراجعته من حيث سهولة التصنيع والحصول على عرض سعر فوري. في حال وجود أي مشاكل في الصب، سيقوم المهندسون بتحديدها قبل البدء في تجهيز القوالب لتوفير التكاليف.
الأسئلة الشائعة
كيف يؤثر نوع الصب على التكاليف؟
تختلف التكاليف باختلاف أنواع الصب. قد تكون بعض الخيارات أرخص، لكنها تتطلب إعادة عمل أكثر من الخيارات الأكثر تكلفة.
لماذا تُعد معرفة نوع المادة أمراً بالغ الأهمية في عملية الصب؟
يُعدّ معرفة نوع المادة أمرًا بالغ الأهمية لأنه يُحدد مدى ملاءمة خصائص المادة للتطبيق. فعلى سبيل المثال، يتميز كل من الألومنيوم والفولاذ بخصائص مختلفة، وهذا يؤثر على مدى ملاءمة التطبيق.
ما هو دور حجم الإنتاج في اختيار طريقة الصب؟
يُحدد حجم الإنتاج الجدوى الاقتصادية لطريقة الصب. وتختلف العلاقة بين تكلفة الوحدة الواحدة وتكلفة الأدوات الأولية من طريقة إلى أخرى. بالنسبة للإنتاج بكميات قليلة، يُفضل استخدام الصب الاستثماري والصب الرملي. أما بالنسبة للإنتاج بكميات متوسطة، فيُعدّ الصب بالطرد المركزي والصب في قوالب دائمة الخيار الأمثل. وفي الإنتاج بكميات كبيرة، يُعدّ الصب بالقوالب الطريقة السائدة.
المصادر
[1]https://aristo-cast.com/wp-content/uploads/2020/09/ICI_Metal_Standards_Spec_Manual.pdf
[2]https://www.uobabylon.edu.iq/eprints/publication_1_1951_6172.pdf
[3]https://www.sciencedirect.com/topics/engineering/squeeze-casting