
 رسم عميق
تُعدّ عملية التشكيل العميق بالضغط إحدى الطرق الميكانيكية الشائعة لإنتاج أشكال معدنية مجوفة، إلى جانب التشكيل الهيدروليكي والتشكيل بالدوران. في هذه الطريقة، تقوم مكبس بسحب صفيحة معدنية خام إلى قالب لإنتاج قطعة ثلاثية الأبعاد مجوفة بدون درزات. ومن أمثلة هذه المنتجات: العلب المعدنية، والأكواب، وخزانات الوقود. تتميز عملية التشكيل بالسحب العميق عن البدائل الأخرى بفعاليتها من حيث التكلفة عند الإنتاج بكميات كبيرة. وتوفر هذه العملية مزيجًا رائعًا من الأتمتة والسرعة والتكرارية وكفاءة استخدام المواد.
يمكن لفنيي الآلات الجمع بين العمليات، على سبيل المثال، التشذيب والتثقيب، لإنتاج الأجزاء النهائية. تابع القراءة لمعرفة الجوانب الأساسية لعملية التصنيع بالسحب العميق، بما في ذلك خطوات العملية، والفوائد والقيود، والمواد القابلة للتطبيق، والمقارنة بالتقنيات ذات الصلة.
ما هو ختم السحب العميق؟
تُعدّ عملية التشكيل بالسحب طريقة شائعة لتشكيل المعادن، حيث يتم تحويل الصفائح المعدنية المسطحة إلى أجزاء ثلاثية الأبعاد مجوفة نسبياً، وذلك باستخدام مكبس لسحب المادة إلى تجويف. وتختلف هذه الطريقة عن التشكيل التقليدي في أن الجزء الناتج يتميز بعمق أكبر بكثير من قطر الصفيحة.
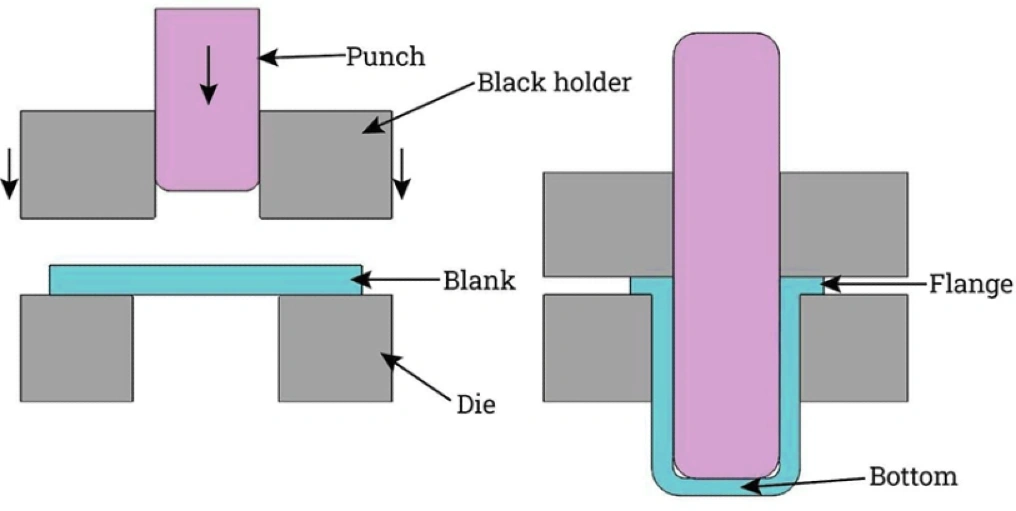
ما معنى الختم بالسحب العميق
يتم إنتاج الجزء المكعب أو الأسطواني في عملية واحدة أو عدة عمليات، وعادةً ما تكون على مراحل ذات عمق متزايد. براعة شركة Boda في خدمات ختم الصفائح المعدنية يغطي نطاقًا واسعًا من التصاميم والمواد.
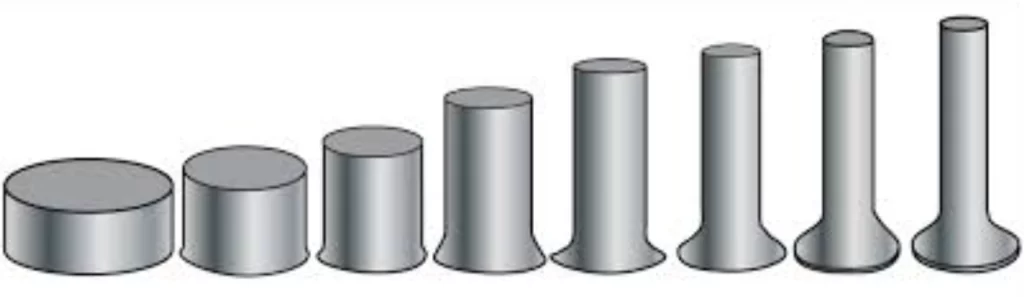 زيادة العمق
يفضل الكثيرون عملية التشكيل بالضغط العميق لانخفاض هدر المواد وجودتها المتكررة، وهو ما يتضح في صناعات مثل السيارات والإلكترونيات.
خطوات عملية التشكيل بالسحب العميق
تتحدد عملية التشكيل بالضغط العميق بخمس خطوات رئيسية، وهي اختيار المواد، وتصميم القالب، والقطع، والمعالجة، والمعالجة اللاحقة.
سيتم شرح هذه الخطوات بمزيد من التفصيل أدناه:
الخطوة 1: اختيار المواد
يتم أولاً اختيار نوع المادة وحجمها. عادةً ما يكون المعدن المستخدم في عملية السحب العميق رقيقًا، وأنواعه المحددة هي في الغالب الألومنيوم والنحاس والفولاذ المقاوم للصدأ، بالإضافة إلى أنواع أخرى قليلة سيتم تناولها في قسم لاحق.
الخطوة 2: تصميم القالب
تُصمَّم قوالب خاصة حسب المنتج النهائي المطلوب. إذا كانت عملية تصنيع السحب العميق مخصصة لأشكال قياسية، فقد لا تكون هناك حاجة لتصميم قالب جديد. ومع ذلك، ختم معدني مخصص يتطلب الأمر تصميمًا جديدًا من حيث الشكل والحجم. وهذا قد يؤثر على مدة تنفيذ المشروع وتكلفته.
الخطوة 3: تجهيز قطع الصفائح المعدنية
في هذه الخطوة، التي يمكن تسميتها أيضاً بالمعالجة المسبقة، يتم تقطيع الصفائح المعدنية المراد ختمها إلى الأحجام المطلوبة، من بين أنشطة أخرى. ومن أمثلة هذه الأنشطة الأساسية ما يلي:
- الصلب
- إزالة الأزيز
- التنظيف
- تشحيم
- اختبار المواد
الخطوة الرابعة: السحب العميق
تُوضع الصفيحة المعدنية بعناية على آلة التشكيل، ويُطبَّق عليها ضغطٌ لتشكيلها وفقًا لشكل القالب. وتخضع المادة لتشوه لدن، كما هو موضح في الشكل أدناه.
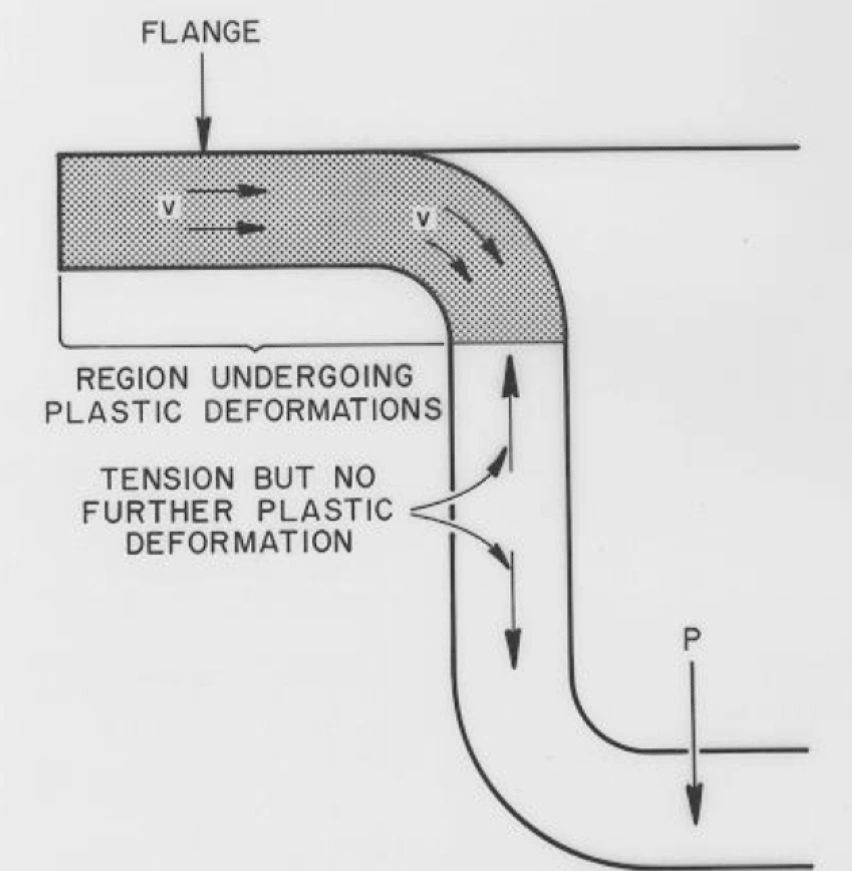 تشوه البلاستيك
عادة ما يتم تنفيذ الرسم العميق على مراحل متسلسلة، حيث تعمل كل مرحلة على تعميق الجزء بشكل أكبر.
الخطوة 5: مرحلة ما بعد المعالجة
في هذه الخطوة، يتم إخراج الجزء المشكل بالضغط العميق من المكبس وإخضاعه للمعالجة اللاحقة - إزالة النتوءات، والتشذيب، والفحص البعدي، وغيرها.
تاريخ طريقة التشكيل بالسحب العميق
يعود تاريخ تقنية التشكيل بالضغط العميق إلى منتصف القرن التاسع عشر، وتُنسب إلى المخترع أوبرلين سميث. وقد ساهم هذا الصناعي، بالتعاون مع إيلي مانفيل، في تطوير هذه التقنية إلى ما هي عليه اليوم.
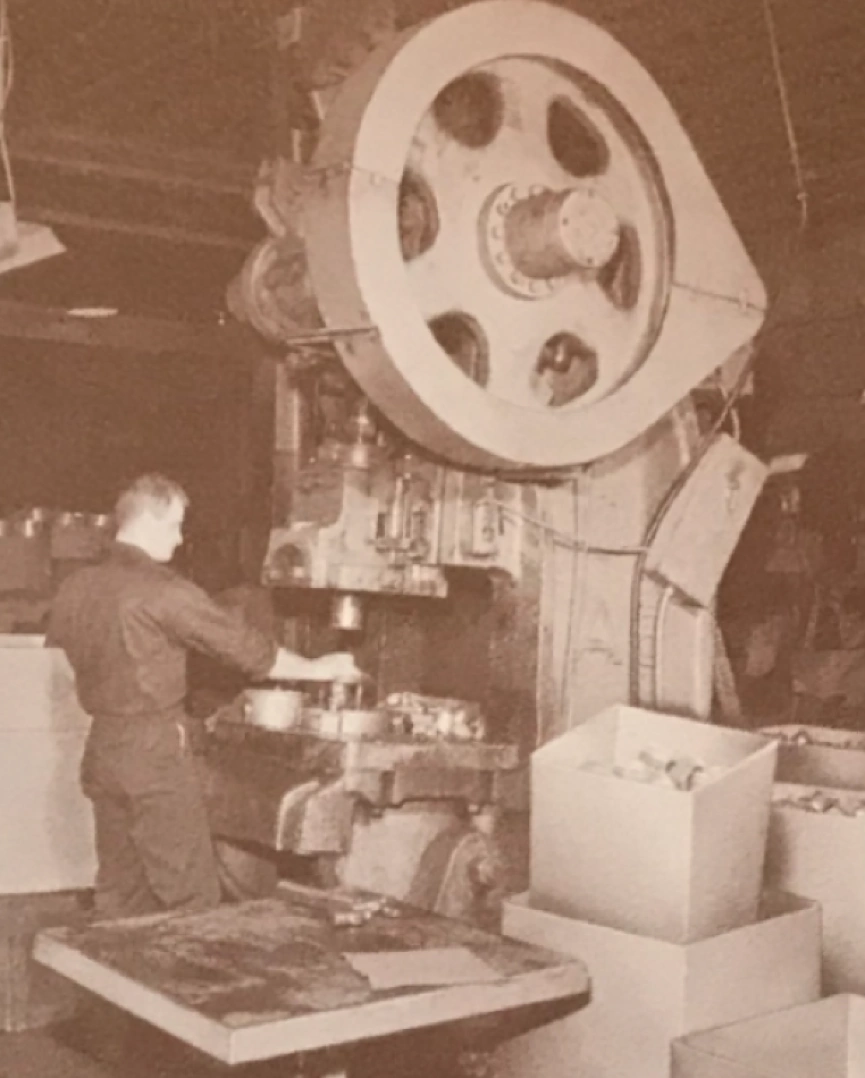 ختم قديم
مزايا الختم العميق
تُعدّ عملية التشكيل بالضغط العميق عملية تصنيع قيّمة تُنتج أجزاءً معقدة بكفاءة تصنيع عالية وبأقل قدر من هدر المواد. تتميز الأجزاء المشكلة بالضغط العميق بمتانة هيكلية عالية نسبيًا. وبفضل دقة أبعادها، تقل الحاجة إلى عمليات ثانوية.
فيما يلي ملخص لهذه المزايا وغيرها من مزايا ختم الرسومات.
- تتميز الأجزاء المصبوبة بالرسم بتفاوت أبعاد منخفض نسبيًا وتفاوتات عالية.
- يُعدّ هدر المواد ضئيلاً، مما يساعد على خفض التكاليف.
- تتميز الأجزاء بمتانة عالية
- لا حاجة لإجراء عمليات ثانوية
- تتميز المنتجات النهائية عادةً بخصائص مقاومة للماء
ما هي عيوب/قيود الرسم العميق؟
كغيرها من طرق تشكيل الصفائح المعدنية، تعاني عملية السحب والختم من بعض العيوب. فإلى جانب ارتفاع التكلفة الأولية، تتضمن هذه العملية القيود التالية.
- تعقيد محدود
- تنوع محدود للمواد
- يتطلب ذلك معدات وأدوات متخصصة، والتي تُستخدم في الغالب في مصانع محددة.
- إن تعقيد هذه التقنية يعني أن الاستثمار الأولي قد يكون مرتفعاً.
جرب برولين الآن!
مواد للختم بالسحب العميق
At برولين تكيمكننا تشكيل مجموعة من المواد بالسحب العميق، بما في ذلك الألومنيوم والنحاس الأصفر والنحاس والفولاذ منخفض الكربون والفولاذ المقاوم للصدأ وغيرها.
الامونيوم
الألومنيوم مادة قابلة للتشكيل بدرجة عالية وتُستخدم على نطاق واسع في مختلف الصناعات. وهو أخف وزنًا من الفولاذ بثلاث مرات. كما أن هذه المادة قوية ومتينة. عملية ختم الألومنيوم، فيصبح المعدن أكثر صلابة وأكثر متانة. تُعد سبائك الألومنيوم الشائعة المستخدمة في عملية التصنيع بالسحب العميق هي 6061 و 6063.
قطع نحاسية مصنعة بتقنية السحب العميق
النحاس الأصفر قابل للتشكيل ومقاوم للتآكل، مما يجعله مادة عالية الجودة مناسبة لعمليات السحب العميق. كما أنه يتمتع بخصائص جيدة لمقاومة التآكل.
أجزاء نحاسية مصنعة بتقنية السحب العميق
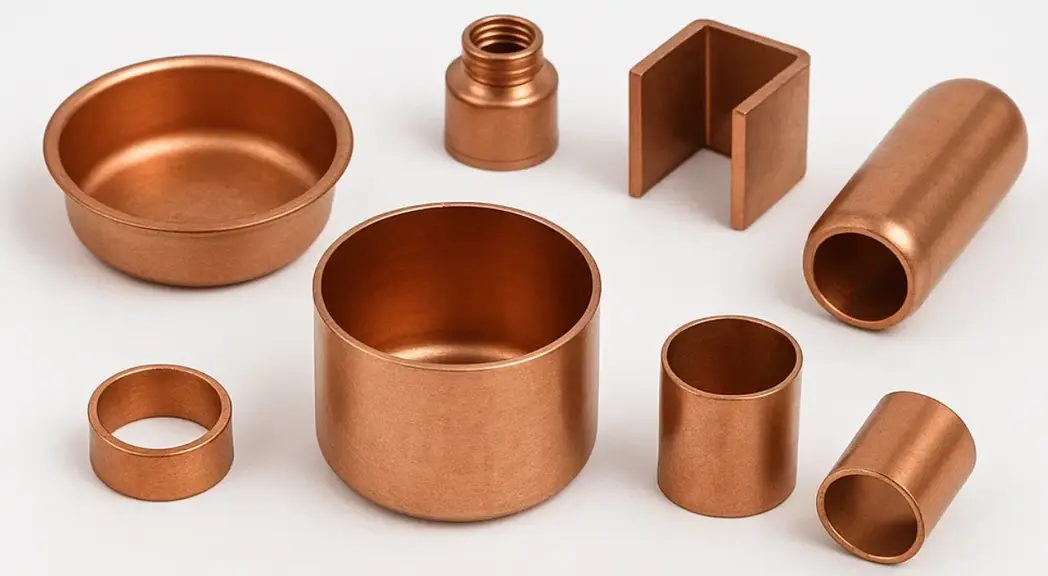 أجزاء نحاسية مصنعة بتقنية السحب العميق
تُناسب ليونة النحاس مشاريع السحب العميق، خاصةً تلك التي تتطلب مقاومة للتآكل. ويتمتع هذا المعدن بمجموعة من المزايا الأخرى، بما في ذلك التوصيل الحراري الجيد، والخصائص المضادة للميكروبات.
أجزاء فولاذية منخفضة الكربون مصنعة بتقنية السحب العميق
إلى جانب كونه مادة منخفضة التكلفة، يتميز الفولاذ منخفض الكربون بقوته وقابليته العالية للتشكيل. يستخدمه المصنّعون في صناعة العديد من القطع بتكلفة منخفضة للقطعة الواحدة. كما أنه متين، مما يجعله خيارًا اقتصاديًا للغاية للشركات.
قطع من الفولاذ المقاوم للصدأ مصنّعة بتقنية السحب العميق
ختم الفولاذ المقاوم للصدأ يحظى بشعبية واسعة، لا سيما لمقاومته للتآكل وقوته. وتُعدّ هذه المادة القيّمة الخيار الأمثل لتصنيع قطع الغيار المستخدمة في التطبيقات التي تتسم بظروف بيئية قاسية وغير متوقعة.
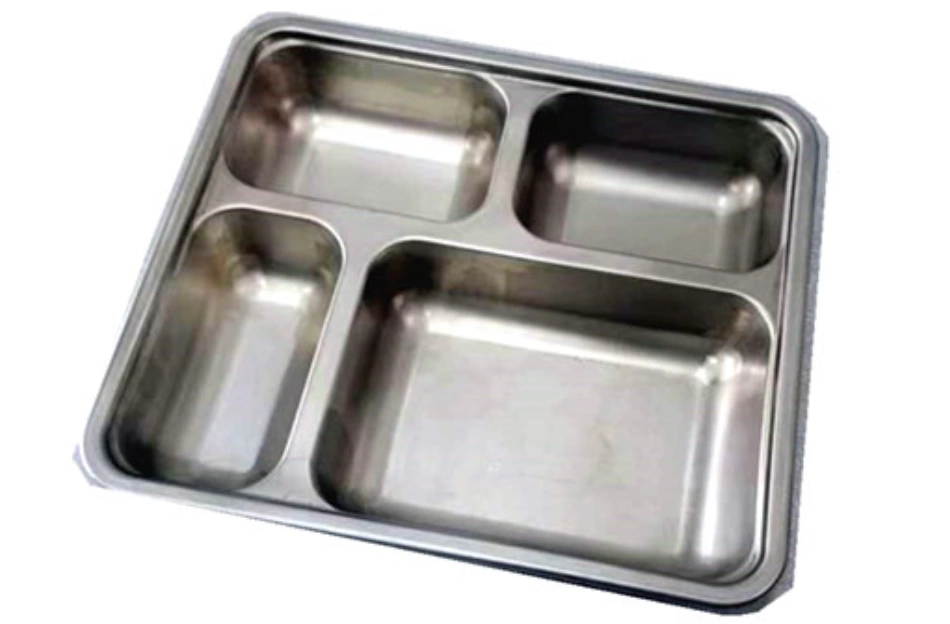 جزء رسم عميق من الفولاذ المقاوم للصدأ
تطبيقات أجزاء التشكيل بالضغط العميق
تُستخدم خدمات ختم الصفائح المعدنية لإنتاج أنواع مختلفة من أجزاء الختم المصممة لتطبيقات في مجالات الطيران والفضاء، والسيارات، والإلكترونيات، والجيش، والطب، والبناء. أطلب عرض سعر للعلب والأكواب والأنابيب والمسامير. ومن أمثلة الأجزاء الأخرى المسامير والمثبتات والحلقات المعدنية والحلقات المطاطية.
قطع غيار الطائرات المصنعة بتقنية السحب العميق
تتطلب هذه الصناعة قطعًا ذات نسبة عالية من القوة إلى الوزن. تُستخدم قطع الصفائح المعدنية المصنعة بتقنية السحب العميق في الحاويات المضغوطة وأنظمة الوقود وهياكل المحركات، وغيرها.
سيارات أجزاء مصنعة بتقنية السحب العميق
تشمل الخيارات المتاحة لصناعة السيارات أغلفة المحولات، وفلاتر الزيت، وحاويات البطاريات، وأجزاء نظام الوقود، وأغلفة ناقل الحركة. صُممت الأجزاء المصبوبة لتلبية متطلبات السلامة في حوادث التصادم، مع مراعاة الكفاءة الاقتصادية.
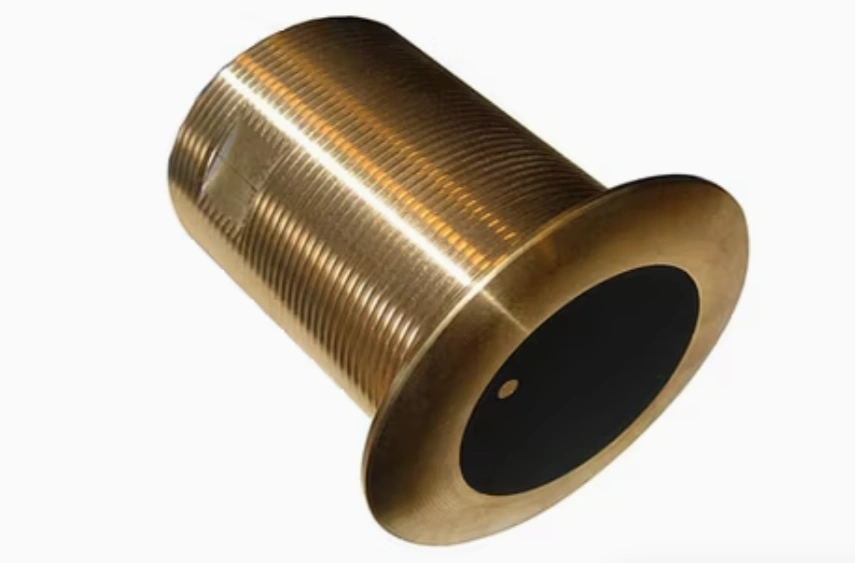 غلاف محول طاقة السيارة
إلكتروني أجزاء مصنعة بتقنية السحب العميق
في مجال الإلكترونيات، تُعدّ إدارة الحرارة والحماية من التداخل الكهرومغناطيسي من أهم العناصر. ويتمّ أخذ هذه العناصر بعين الاعتبار في تصميم مشتتات الحرارة، وأغلفة البطاريات، وأغطية الحماية من التداخل الكهرومغناطيسي/الترددات الراديوية، وغيرها من الأجزاء.
الجيش أجزاء مصنعة بتقنية السحب العميق
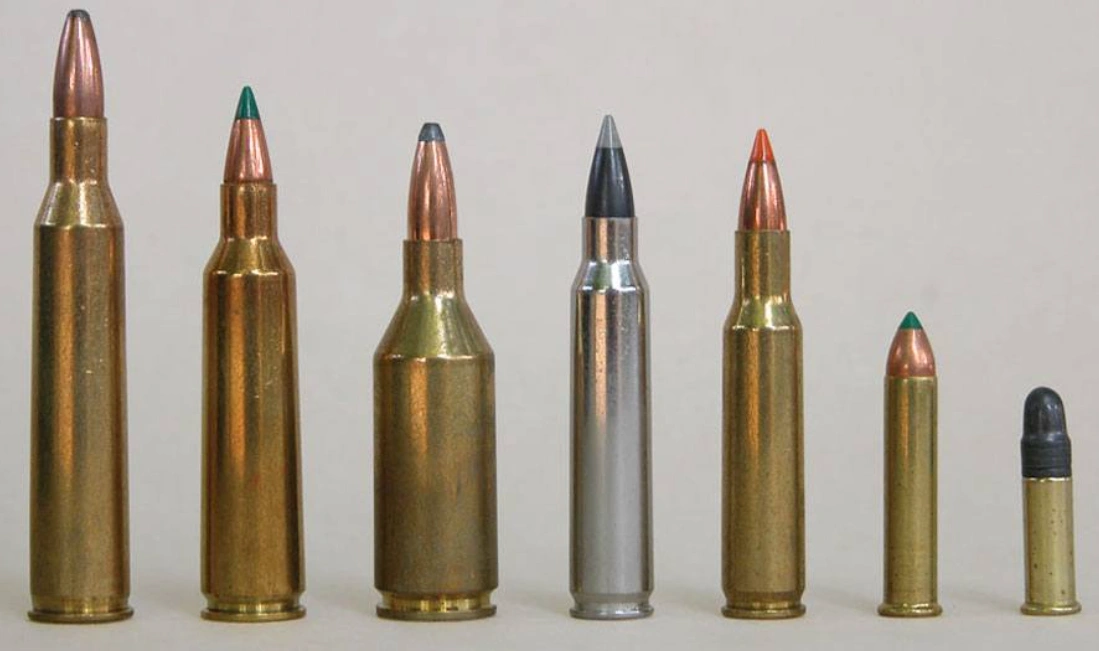 أغلفة الخراطيش
يجب أن تتحمل المكونات العسكرية أو الدفاعية البيئات القاسية، لذلك يتم تصميم حاوياتها المسحوبة وأغلفة الذخيرة وهياكل المعدات لتلبية المتطلبات المعنية.
خدمات الطبية أجزاء مصنعة بتقنية السحب العميق
تشمل التطبيقات الشائعة في هذا المجال صواني التعقيم، وأغلفة المعدات، وحاويات الأجهزة القابلة للزرع. جميع هذه المنتجات مصنعة بتقنية السحب العميق مع مراعاة التوافق الحيوي والتعقيم.
البناء والتشييد أجزاء مصنعة بتقنية السحب العميق
تتطلب مساحة البناء استخدام صفائح معدنية عميقة السحب لأعمال مجاري التكييف والتهوية، وتركيبات السباكة، والصناديق الكهربائية، من بين أجزاء أخرى.
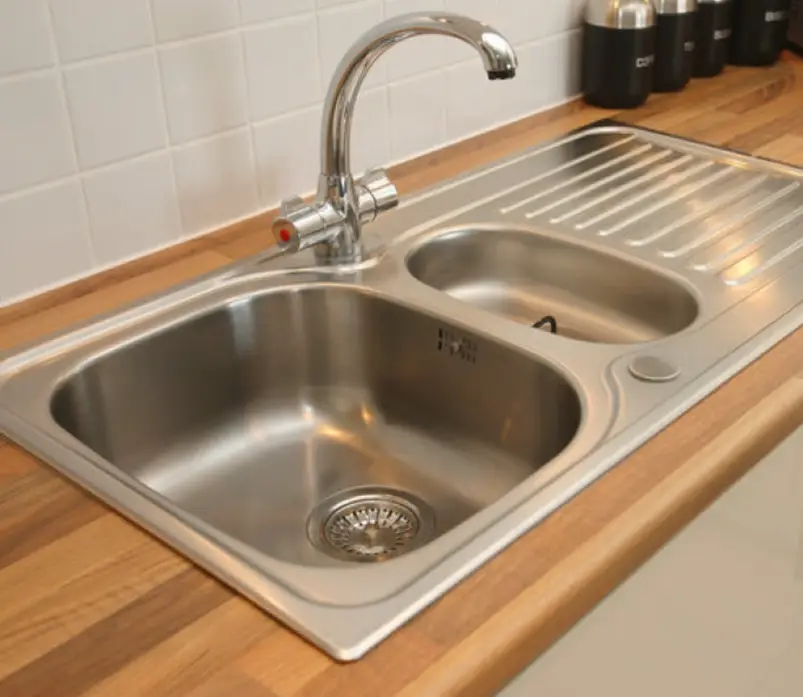 طقم مطبخ ذو تصميم عميق
جرب برولين الآن!
ما هو سمك مواد التشكيل بالضغط العميق؟
تتراوح سماكة معظم أجزاء التشكيل بالضغط بين 0.5 مم و 3 مم. ويمكن تشكيل مواد بسماكة تصل إلى 6 مم، ولكن من المهم مراعاة قدرة الانحناء والصلابة والمتانة لضمان الأداء الأمثل.
ما الفرق بين الختم والسحب العميق؟
تختلف عمليات التشكيل بالضغط والسحب العميق في حجم الإنتاج، وتعقيد الأجزاء، وخصائص المواد، والمتانة، و تكلفة ختم المعدن. ينتج عن عملية التشكيل بالختم أجزاء أكثر متانة، وأكثر تعقيدًا، وبكمية أقل من الخردة.
سيتم شرح هذه الاختلافات أدناه.
| عنصر المقارنة | ختم قياسي | رسم وختم |
| تعقيد الأجزاء واستخدامها | أجزاء مسطحة وضحلة. ومن أمثلتها الأقواس والأغطية والألواح. | أجزاء مجوفة معقدة مثل العلب والأغلفة. يكون العمق أكبر بكثير من قطر القطعة الفارغة. |
| حجم الإنتاج والتكلفة | كميات إنتاج منخفضة إلى متوسطة. تكلفة أدوات منخفضة | تكلفة أولية مرتفعة، لكنها فعالة من حيث التكلفة للأحجام الكبيرة |
| الجودة والمتانة | قد تكون الانحناءات والدرزات ضعيفة. قد يكون التجميع أو اللحام ضروريًا. | لا توجد وصلات أو لحامات. أقوى من الناحية الهيكلية. |
| كفاءة المواد | زيادة في هدر المواد | معدل هدر المواد أقل بنحو 40% |
| وقت التسليم والتنوع | إعداد أسرع وتغييرات تصميم أسهل | تُعدّ عمليات الإعداد البطيئة وتغييرات التصميم أكثر تكلفة. |
ما الفرق بين السحب العميق والتشكيل؟
يُعدّ السحب العميق مقابل التشكيل مقارنة شائعة أخرى. يُعتبر السحب العميق أسلوبًا من أساليب التشكيل، لأن التشكيل يشير إلى أي تقنية أو أسلوب يستخدم التشوه اللدن لإنتاج جزء من قطعة معدنية. يجب أن تتجاوز القوة الميكانيكية المطبقة قوة الخضوع للمعدن حتى يكون التغيير غير قابل للعكس. تشمل عمليات تشكيل المعادن الأخرى البثق، والتشكيل بالحدادة، والتشكيل بالضغط، والتشكيل بالدرفلة.
اقرأ أكثر:
اللكم مقابل الختم
اعتبارات الختم العميق الفعال
يعتمد نجاح عملية التصنيع بالسحب العميق على النصائح والإرشادات التالية.
نوع المادة وسمكها
يؤثر اختيار المواد على مقاومة التآكل، والليونة، والمتانة، وغيرها من الخصائص الأساسية للجزء. ولذلك، يُعدّ التحليل الدقيق لهذه المتطلبات وغيرها من متطلبات المواد السبب وراء شيوع استخدام الألومنيوم والفولاذ المقاوم للصدأ والمواد الأخرى المذكورة. فيما يتعلق بسُمك المادة، تكمن الفكرة في تحقيق التوازن بين قابلية التشكيل والمتانة. يجب أن يكون السُمك منتظمًا لمنع التشققات، كما يجب تصميمه بحيث يسمح ببعض التخفيض أثناء عملية السحب.
تعقيد الشكل
تتأثر متانة الأجزاء المشكلة بالتشكيل العميق بشكلها. فالأشكال المعقدة ذات الزوايا الحادة تزيد من احتمالية التشقق وما يتبعه من تلف. لذا، ينبغي على المصنّع استخدام أنصاف أقطار أكبر لتجنب تركيز الإجهاد. إذا كان الشكل المعقد أمراً لا مفر منه، فإن التشكيل التدريجي يمكن أن يقلل من الإجهاد والضعف.
ضبط الأدوات وإعدادات الضغط بشكل صحيح
يُعد تصميم القوالب والأدوات، بالإضافة إلى إعدادات المكبس، عوامل حاسمة في الحصول على نتائج التشكيل العميق المطلوبة. يجب أن تكون القوالب ذات تصميم وحالة ممتازة لضمان جودة عالية للأجزاء.
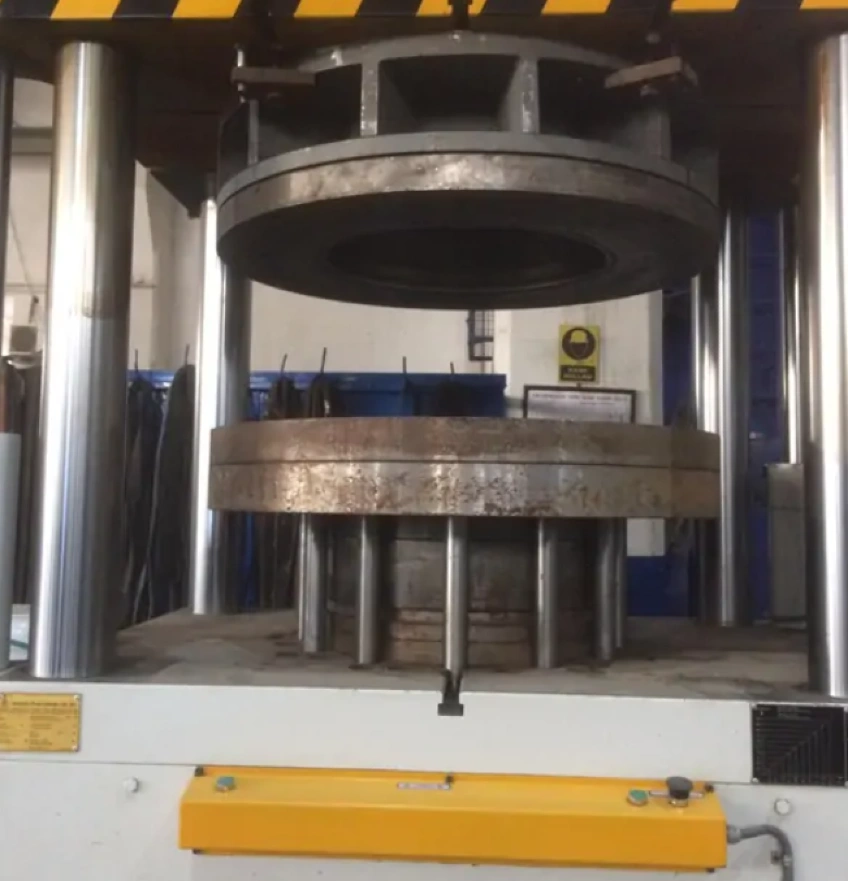 مكبس للرسم العميق
وينطبق الشيء نفسه على إعدادات المطبعة، حيث يجب تحسين معايرات طول الشوط، وضغط حامل الخامة، وسرعة السحب.
الارتداد المرن في المواد
تُعد ظاهرة ميل المواد إلى العودة إلى أشكالها الأصلية مصدر قلق أيضًا في تصميم وتصنيع تشكيل الصفائح المعدنية، لذلك ينبغي معالجتها بشكل مناسب. طرق فعالة لمواجهة المشكلة والوقاية منها عيوب ختم المعدن يشمل ذلك التشكيل التدريجي والتعديل لمراعاة الارتداد وفقًا للمادة. إن تجاهل أي من النقاط المذكورة أعلاه قد يؤدي إلى نتائج خاطئة أو حتى كارثية.
في الخلاصة
تُعدّ عملية السحب العميق بلا شكّ طريقةً موثوقةً لإنتاج أجزاء مجوّفة من مجموعة واسعة من المواد. ولتحقيق أقصى استفادة منها، عليك التعاون مع شركة تصنيع متخصصة وذات سمعة طيبة في مجال السحب العميق. يبدأ كل شيء بالتصميم، الذي يُسهّل الاستفادة القصوى من الأدوات القياسية المتاحة إذا كان مرنًا. تتوفر أيضًا خدمات مخصصة، ولكنها قد تكون أكثر تكلفة وتستغرق وقتًا أطول.
يمكنك تواصل معنا للحصول على مزيد من التفاصيل حول كيفية تحقيق أقصى استفادة من هذه التقنية المذهلة.