
دليل قولبة الحقن DFM
الخطوة الأولى هي تصميم الجزء البلاستيكي. يحدث ذلك عندما يتوافق التصميم مع واقع... حقن صب وهنا تبدأ التحديات الحقيقية. حتى أدنى خطأ، ظاهريًا، في سُمك الجدار أو موضع البوابة أو غيرها من العوامل، قد يؤدي إلى تشوه الأجزاء، أو إعادة تشكيل القوالب بتكلفة باهظة، أو تأخيرات في الإنتاج، مما قد يؤخر موعد إطلاق المنتج لعدة أسابيع. يُعدّ تصميم المنتج للتصنيع (DFM) هو المنهج الذي يسدّ هذه الفجوة قبل أن تتحول إلى مشكلة.
يُعدّ تصميم القوالب بالحقن (DFM) مراجعةً منظمةً تحدد ما إذا كان التصميم قابلاً للتصنيع بفعالية.تُفحص العملية كل شيء، بدءًا من تدفق البلاستيك إلى تجويف القالب وصولًا إلى تحديد موضع قاذفات البلاستيك لتقليل تشوه السطح. يُعدّ الكشف المبكر عن هذه المشكلات أمرًا بالغ الأهمية نظرًا لارتفاع تكاليف تطوير قوالب البلاستيك، ولأنّ الأدوات تُمثّل استثمارًا أوليًا كبيرًا.
تقدم شركة Boda خدمة صب الحقن إلى جانب تقديم تحليل كامل للتصميم من أجل التصنيع (DFM) للعملاء كجزء من عملية تقديم عروض الأسعار. يمكنهم مراجعة الملفات ثلاثية الأبعاد لتحديد المشكلات المحتملة والإبلاغ عنها قبل البدء في عملية التصنيع. قد تكون مراجعة التصميم من أجل التصنيع الخيار الأمثل من حيث التكلفة في هذه المرحلة، سواء كنت تسعى إلى تحسين تصميم أو تقييم خيارات قولبة الحقن.
ما هو مفهوم DFM في عملية قولبة الحقن؟
تصميم للتصنيع بتقنية قولبة الحقن
DFM، أو تصميم للتصنيعتُعدّ منهجية التصميم للتصنيع (DFM) منهجية تركز على ابتكار أجزاء بسيطة وفعّالة واقتصادية في التصنيع. يُستخدم تحليل DFM في سياق قولبة حقن البلاستيك لتقييم نموذج ثلاثي الأبعاد في ضوء قيود العملية. يساعد هذا في تحديد العيوب المحتملة، أو أوجه القصور، أو خصائص التصميم التي قد تجعل الأدوات معقدة أو مكلفة بلا داعٍ.
تُوثَّق هذه العملية في تقرير تصميم للتصنيع (DFM). يُصوِّر التقرير النتائج من خلال صور ثلاثية الأبعاد مُعلَّقة، وخرائط تحليل مُرمَّزة بالألوان، واقتراحات مُنظَّمة. وهذا يُوفِّر لكلٍّ من المصممين وصُنَّاع القوالب مرجعًا مشتركًا قبل البدء بأي قطع فولاذية.
لماذا يُعدّ التصميم للتصنيع (DFM) مهماً قبل قطع الفولاذ؟
قد تكون تكلفة قوالب الحقن باهظة وغير قابلة للاسترداد في أغلب الأحيان. تتراوح أسعار قوالب الإنتاج القياسية من بضعة آلاف إلى عشرات أو حتى مئات الآلاف من الدولارات، وذلك بحسب مدى تعقيدها ونوع المواد المستخدمة وعدد تجاويفها. وقد يكون تغيير القوالب بعد بدء عملية التصنيع، أو الأسوأ من ذلك، بعد الانتهاء منها، مكلفًا ويستغرق وقتًا طويلاً.
يُمكن لتحليل DFM تحديد المشكلات في وقت مبكر من مرحلة التصميم، عندما تكون التعديلات أقل تكلفة بكثير من الإجراءات التصحيحية اللاحقة للتصنيع. كما يُمكن لتقنية قولبة الحقن DFM تحديد المشكلات مبكراً.
- أجزاء عالقة في القالب بسبب زوايا السحب غير الكافية
- قد تحدث علامات الانكماش أو التواء الجدران بسبب عدم انتظام سمك الجدار
- عمليات التخفيض التي تتطلب إجراءات جانبية معقدة (ومكلفة)
- وضع البوابات بطريقة تؤدي إلى ظهور علامات لحام مرئية أو عيوب سطحية.
- نسب الضلع إلى الجدار التي تسبب عيوبًا تجميلية في الأسطح الخارجية
تحليل تدفق القالب مقابل تصميم المنتج للتصنيع - ما الفرق؟
على الرغم من استخدام تحليل التصميم للتصنيع (DFM) وتحليل تدفق القالب (MFA) معًا في كثير من الأحيان، إلا أنهما يخدمان غرضين منفصلين. يُعنى تحليل التصميم للتصنيع بتقييم الخصائص الهيكلية والهندسية في نموذج القطعة. بينما يُحاكي تحليل تدفق القالب كيفية انصهار البلاستيك في تجويف القالب أثناء التعبئة والتغليف.
يُعدّ تصميم التصنيع (DFM) كافياً للأجزاء البسيطة. أما الجمع بين تصميم التصنيع ومحاكاة التدفق الكامل للقالب قبل بدء عملية التصنيع، فيُعطي أفضل صورة للأجزاء ذات الأشكال الهندسية المعقدة أو التطبيقات عالية الدقة.
جرب برولين الآن!
تقرير DFM الخاص بتشكيل الحقن: العناصر الرئيسية
مجموعة أدوات DFM لقوالب الحقن
سيتناول تقرير التصميم للتصنيع الشامل خيارات التصميم والأدوات المهمة التي ستؤثر على جودة المنتج وكفاءة الإنتاج. ما يجب أن يتضمنه كل تقرير تصميم للتصنيع ولماذا هو مهم.
نوع البوابة وموقعها
البوابة هي المكان الذي يدخل منه البلاستيك المنصهر إلى تجويف القالب. يؤثر نوع البوابة وموقعها بشكل مباشر على مظهر القطعة، وسلامتها الهيكلية، وكفاءة دورة الإنتاج. قد يؤدي وضع البوابة في غير موضعها الصحيح إلى التواء القطعة، وظهور علامات اللحام، وندوب واضحة على الأجزاء الحساسة من الناحية الجمالية.
أكثر ثلاثة أنواع من البوابات شيوعًا التي يتم تقييمها بواسطة DFM هي:
بوابة مباشرة / بوابة الصب:
الأمر بسيط، لكنه يترك ندبة كبيرة وواضحة في كثير من الأحيان. تجنب الأسطح ذات المظهر المهم.
بوابة جانبية/حافية:
يتميز هذا الأسلوب بسهولة التحكم ويمكن استخدامه في تصميمات متعددة التجاويف. كما أنه يترك علامات حواف صغيرة، وهو أمر قد يكون مقبولاً في بعض سياقات التجميع.
بوابة الموز/الغواصة:
تُعدّ قطع الغيار الاستهلاكية الخيار الأمثل. يتم توجيه ندبة البوابة إلى سطح مخفي، مما يُغني عن الحاجة إلى أي تشطيب أو تشذيب إضافي. ونظرًا لمقاومة التدفق العالية، يتطلب الأمر تصميمًا أكثر دقة لعملية الإخراج.
يمكن استخدام نظام القنوات الساخنة للتحكم في أطوال القنوات والمواد المهدرة للقوالب ذات التجويف الواحد مع وجود بوابات على جانب واحد فقط.
مقارنة أنواع البوابات
| نوع البوابة | أفضل ل | مدى وضوح ندبة البوابة | تنصح ل |
| مباشر / سبروجيت | مكونات بسيطة وذات مظهر غير ملفت للنظر | احمرار واضح في المنتصف | لا يُنصح باستخدام قطع غيار المظهر الخارجي |
| بوابة جانبية/حافة | قوالب بسيطة متعددة التجاويف | علامات صغيرة على الحواف | مفيد لتطبيقات أخرى غير مستحضرات التجميل |
| بوابة الموز / بوابة الغواصة | المنتجات الاستهلاكية، والتجميعات | لا شيء — مخفي بعد التجميع | معظم التطبيقات موصى بها |
| بوابة العداء الساخن | أجزاء كبيرة الحجم ذات تجويف واحد | الحد الأدنى - نفايات شبه معدومة | الأفضل للإنتاج على نطاق واسع |
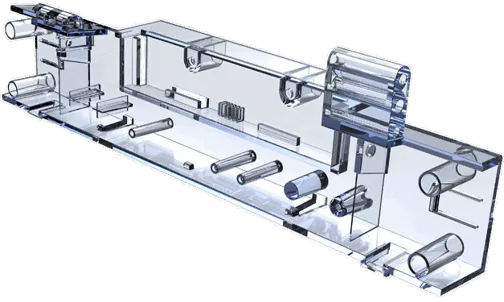
وضع دبوس القذف
بعد كل دورة، تُستخدم دبابيس الإخراج لدفع القطعة خارج قالبها. من المهم وضعها بشكل صحيح: فقلة عددها أو وضعها بشكل غير صحيح سيؤدي إلى تشويه القطعة أو ظهور علامات إجهاد مرئية (تبييض) على سطحها.
فيما يلي بعض أفضل الممارسات لتصميم دبابيس الإخراج أثناء تقييم DFM:
ضع المسامير بالقرب من الأضلاع أو النتوءات حيث تكون مقاومة فك القالب أكبر ما يمكن
- استخدم أنابيب الطرد في مواقع الثقوب النافذة.
- وزّع الدبابيس بشكل متناظر لتحقيق توازن قوة الإخراج ومنع ميلان القطعة
- تأكد من وضع علامات الدبابيس على أسطح غير الأسطح التجميلية كلما أمكن ذلك
لتحقيق التوازن في قوى المقاومة، ستكون هناك حاجة إلى المزيد من دبابيس القذف، وكلما زاد عدد الأضلاع.
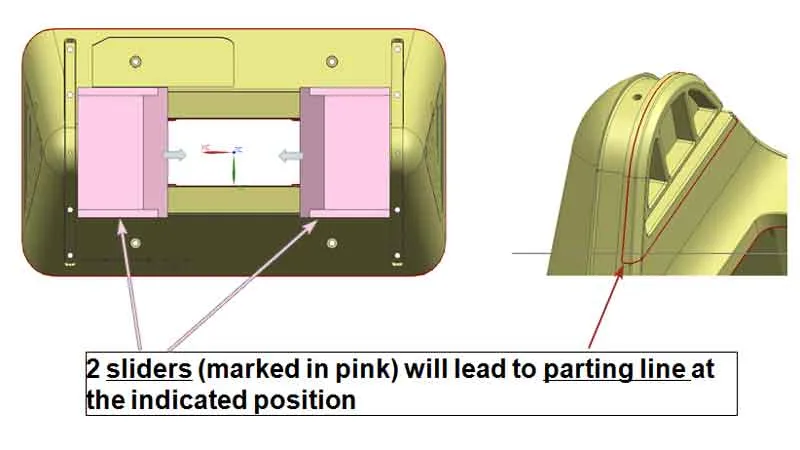
موقف خط الانفصال
خط الفصل هو النقطة التي يلتقي عندها النصفان. ويحمل هذا الخط دائمًا علامة مرئية. ويهدف تصميم المنتج للتصنيع (DFM) إلى وضع هذا الخط بطريقة تقلل من تأثيره البصري والوظيفي.
يمكن وضع خطوط الفصل بسهولة على الألواح المسطحة أو المتدرجة. يؤثر اتجاه خطوط الفصل في الأشكال الهندسية المعقدة أو الأنبوبية على زوايا السحب، والتفاوتات البُعدية، وطول قنوات التوزيع. يجب أن تتناول دراسة التصميم للتصنيع جميع الخيارات والمفاضلات.
رافعات ومنزلقات القطع السفلي
تُعدّ الرافعات أو المنزلقات ضرورية عندما تحتوي القطعة على تجاويف داخلية، مما يمنع إزالتها مباشرة من القالب. فهي تزيد من تعقيد وتكلفة الأدوات، لكنها ضرورية للقطع ذات الأشكال الهندسية المعقدة.
تُحدد تحليلات التصميم للتصنيع مواقع جميع الرافعات والمنزلقات المطلوبة، وتُشير إلى العلامات التي ستتركها على سطح القطعة. يصبح تآكل القالب عند نقاط التلامس المتحركة أكثر وضوحًا بمرور الوقت، وهو أمر بالغ الأهمية للإنتاج بكميات كبيرة.
سمك الجدار وتصميم الضلع
مبدأ سمك الجدار الموحد في تصميم القالب حقن يُعدّ هذا الأمر أساسيًا، وهو أيضًا من أكثر المبادئ التي تُنتهك. فإذا لم تكن الجدران متساوية السماكة، سيمتلئ البلاستيك ويبرد بمعدلات مختلفة، مما قد يُسبب إجهادًا داخليًا وعلامات انكماش.
تتحقق تحليلات سمك جدار DFM من:
- الجدران سميكة للغاية، مما يؤدي إلى ظهور علامات انكماش وإطالة وقت الدورة
- الجدران رقيقة للغاية (مما يتسبب في ضعف هيكلي أو قصور في التوصيلات).
- انتقال مفاجئ بين المقاطع السميكة والرقيقة
- نسبة سُمك الضلع إلى سُمك الجدار مرتفعة جدًا — يجب أن يكون سُمك الضلع عادةً 50-60% من سُمك الجدار المجاور لتجنب ظهور علامات الانكماش على الجانب المقابل
يجب أن يوثق تقرير DFM أي عواقب متوقعة، مثل الأضلاع الموجودة على سطح مائل.
تحليل زاوية السحب
زوايا السحب هي التناقص الطفيف المضاف إلى الجدران الرأسية للقطعة لتسهيل إخراجها من القالب بسلاسة. أما القطع التي تفتقر إلى زاوية سحب كافية فستعلق أو تتعثر أو تتشوه عند إخراجها.
تتضمن برامج التصميم بمساعدة الحاسوب الحديثة أدوات تحليل زاوية الميل التي تُلوّن الأسطح بناءً على حالة ميلها. عادةً، يُستخدم اللون الأخضر للأسطح ذات الميل الكافي، والأحمر للأسطح ذات الميل الصفري أو السالب. كما تتوفر ألوان متدرجة. يجب تضمين هذا التحليل في تقرير التصميم للتصنيع، مع تحديد أي أسطح تتطلب تعديل الميل.
بشكل عام، يُنصح بتشكيل معظم الأسطح بالحقن مع حد أدنى للميل يتراوح بين 1 و2 درجة. أما الأسطح المزخرفة فتحتاج إلى ميل أكبر، عادةً ما بين 3 و5 درجات، وذلك حسب عمق الزخرفة.
جرب برولين الآن!
أدوات قولبة الحقن: اعتبارات أساسية للتصميم من أجل التصنيع
دليل تصميم التصنيع في قولبة الحقن
لا يُعد تحليل DFM معزولاً؛ بل يُسهم في اتخاذ القرارات بشأن أدوات حقن صبإن قرارات الأدوات التي يتم اتخاذها خلال مرحلة التصميم للتصنيع لها تأثير طويل المدى على جودة الأجزاء، والقدرة الإنتاجية، وإجمالي تكلفة الملكية.
اختيار قواعد القوالب لعمليات الإنتاج القصيرة
لا تتطلب جميع المنتجات قوالب صلبة للإنتاج. تُعد قواعد القوالب المصنوعة من الألومنيوم أو شبه الصلب طريقةً أسرع وأكثر فعالية من حيث التكلفة لإنتاج الأجزاء الأولية لأغراض النماذج الأولية، أو التصنيع الانتقالي، أو الإنتاج بكميات صغيرة. عند التوصية بالمواد والمعايير لقواعد القوالب، ينبغي أن يأخذ التصميم للتصنيع في الاعتبار حجم الإنتاج المُستهدف.
فيما يلي الاعتبارات الرئيسية عند اختيار قواعد القوالب لعمليات الإنتاج القصيرة:
- تتميز قوالب الألومنيوم بسرعة تصنيعها وانخفاض تكلفتها. وغالبًا ما تعمل هذه القوالب من 20,000 إلى أكثر من 100,000 دورة، وذلك حسب نوع السبيكة والتصميم والمادة.
- قوالب فولاذية من نوع P20: توازن ممتاز بين سهولة التشغيل والمتانة والملاءمة للتصنيع بكميات متوسطة
- تُعد قوالب الفولاذ المقوى H13 ضرورية للتطبيقات ذات الأحجام الكبيرة، أو المواد الكاشطة، أو التطبيقات ذات التفاوتات الدقيقة.
- أنظمة القوالب الرئيسية (MUD): حشوات قابلة للاستبدال لقالب أساسي قياسي - مثالية لمجموعات المنتجات وتكرارات التصميم المتكررة
أدوات متعددة التجاويف مقابل أدوات أحادية التجويف
يؤثر عدد التجاويف في القالب على تكلفة القطعة لكل دورة إنتاج. كما يؤثر على نظام التغذية، وموضع البوابات، ومتطلبات وزن الماكينة. ينبغي أن يأخذ تصميم التصنيع (DFM) عدد التجاويف في الاعتبار عند تقديم توصيات الأدوات.
يمكن للقوالب متعددة التجاويف أن تقلل من تكلفة القطعة الواحدة، لكنها تزيد من تكاليف الأدوات الأولية وتتطلب دقة أكبر في أبعاد التجاويف. يتيح لك البدء بأداة ذات تجويف واحد، أو قالب تجريبي، إجراء تعديلات على التصميم قبل التوسع في الإنتاج. وهذا مفيد بشكل خاص للمنتجات والتصاميم الجديدة التي لم يتم إثبات جدواها في الإنتاج الفعلي.
جرب برولين الآن!
خاتمة
لا يُعد تحليل التصميم للتصنيع (DFM) مجرد إجراء شكلي، بل هو استثمار ذو عائد مرتفع في عملية تصنيع قوالب حقن البلاستيك. فمن خلال الفحص المنهجي لموضع البوابة، وإعدادات القاذف، وسماكة الجدار، وزوايا السحب، وخطوط الفصل، واستراتيجية الأدوات قبل بدء الإنتاج، يُزيل تحليل التصميم للتصنيع (DFM) فئة المشاكل الأكثر تكلفة، وهي تلك التي تُكتشف بعد اكتمال تصنيع الأدوات. كما أن الجمع بين محاكاة تدفق القالب والتطبيقات المعقدة يمنح مصممي القوالب وصانعيها أساسًا متينًا ومشتركًا لاتخاذ القرارات.
تقدم شركة Boda تحليلاً كاملاً للتصميم من أجل التصنيع (DFM) مع خدمات قولبة الحقن الخاصة بها، مما يساعد العملاء على تحديد وحل مشاكل التصميم قبل الالتزام بالأدوات. اتصل بفريق Boda التقني فريق متخصص للحصول على عرض أسعار ومراجعة تصميمك من حيث التصنيع إذا كنت مستعدًا لنقل تصميمك من الفكرة إلى الإنتاج، أو إذا كنت ترغب في الحصول على رأي ثانٍ.