
 الطلاءات الإلكترونية للفولاذ الدقيق والمكونات المصنعة باستخدام آلات CNC
تُعدّ حماية الأسطح السبب الرئيسي لأعطال المكونات المعدنية في مواقع العمل. يبدأ التآكل أيضًا في المناطق التي يصعب الوصول إليها وفحصها، وتشمل هذه المناطق الثقوب والتجاويف الداخلية، وخطوط اللحام، والثقوب الملولبة، والدرزات الداخلية. غالبًا ما تتجاهل عمليات الطلاء بالرش هذه المناطق، مما يؤدي إلى تلف الأجزاء قبل الأوان، وإعادة تصنيع مكلفة، وتقصير عمر الخدمة لما كان من الممكن أن يكون تجميعًا مثاليًا.
تُعالج تقنية الطلاء الكهربائي المشكلة من جذورها. إذ تُرسّب طبقة متجانسة على الأسطح الموصلة، بما في ذلك الأجزاء المعدنية، عن طريق غمرها في حمام طلاء متجانس. ويشمل ذلك الأسطح التي يصعب الوصول إليها أو التي لا يمكن الوصول إليها بتقنيات الرش. يُعدّ الطلاء الكهربائي من أفضل أنواع التشطيبات المستخدمة في تصنيع الأجزاء الدقيقة. كما يتميز بمقاومة عالية لرذاذ الملح لأكثر من 1,000 ساعة، ويمكن التحكم في سمك طبقة الطلاء بدقة تصل إلى النانومتر.
تُعدّ عملية الطلاء مهمةً للمهندس الذي يُحدّد التشطيبات على التجميعات ذات التفاوتات العالية، وللمستهلك الذي يحصل على التجميعات بكميات كبيرة. تُقدّم Boda خدمات تصنيع مخصصة داخلية مع اقتراحات دقيقة لتشطيب الأسطح، مما يُمكّن الفرق من ابتكار المعالجة السطحية المناسبة لهندسة أجزائها، وتفاوتاتها، وظروف تشغيلها. نحن نُقدّم أشكالًا مختلفة من خدمات الآلات الدقيقةوالتي تعتبر الأنسب لأي برنامج.
ما هو الطلاء الإلكتروني؟
يُعرف الطلاء الكهربائي أيضًا باسم الطلاء الإلكتروني. وهو عملية طلاء رطبة باستخدام قطب كهربائي، حيث يتم ترسيب الطلاء على سطح معدني. يتميز الطلاء الإلكتروني، كونه تقنية طلاء رطبة، بأنه مغمور بالكامل. وهذا يختلف عن الطلاء بالرش، الذي يتطلب رؤية مباشرة للوصول إلى السطح. يمكن للطلاء تغطية القنوات الداخلية والخيوط والتجاويف التي يصعب الوصول إليها باستخدام معدات الرش.
ينطبق هذا بشكل خاص على الأجزاء المصنعة باستخدام آلات CNC ومكونات الفولاذ الدقيقة، نظرًا لإمكانية التحكم في أبعاد الطبقة الرقيقة المتكونة دون أن تتراكم بكميات كبيرة على الأسطح الحساسة. لكن هذه الميزة لا تُجدي نفعًا عند التعامل مع أجزاء بالغة الصغر (بالميكرونات). وبناءً على ذلك، تم اعتماد استخدام الطلاءات الإلكترونية بدلًا من الطلاءات التقليدية.
خطوات عملية الطلاء الإلكتروني
تُعد عملية الطلاء الإلكتروني عملية متعددة المستويات ومتكررة تتحكم في جودة عملية تصنيع المعدن الخام حتى المعالجة النهائية.
- المعالجة تُنظف الأجزاء لإزالة الملوثات وزيت التشغيل والأكاسيد. ثم تُطلى القطعة بطبقة من الزنك أو فوسفات الحديد لإعطائها طبقة مقاومة للتآكل وتحسين الالتصاق.
- الاستحمام بالغمر: ضع الجانب الرطب من العمل في خزان يحتوي على 80 أو 90 بالمائة من الماء المقطر منزوع الأيونات، و 10 أو 20 بالمائة من المواد الصلبة للطلاء (راتنجات الأكريليك أو الإيبوكسي).
- ترسيب كهربي يتم ذلك باستخدام التيار المستمر. جزيئات الطلاء مشحونة وتنتقل إلى السطح ذي الشحنة المعاكسة للقطعة. تشكل طبقة موحدة على كل سطح، مثل التجاويف والتفاصيل الداخلية، وما إلى ذلك. وإلا، فلن يكون ذلك آمناً.
- بعد الشطف: تُزال المواد الزائدة غير الملتصقة خلال عملية الشطف اللاحق. ويمكن استخدام بقايا الطلاء المعاد تدويرها كجزء من حوض الطلاء. وهذا يجعل كفاءة النقل تتجاوز 95%، كما أنه يوفر كمية كبيرة من النفايات مقارنةً بالرش.
- علاج: تُسخّن العناصر عند درجة حرارة تتراوح بين 175 و200 درجة مئوية لمدة لا تقل عن عشرين دقيقة. تعمل حرارة الفرن على ربط الراتنج بشكل متقاطع لتكوين سطح مقاوم للتآكل وغير مسامي.
لماذا يُعدّ الطلاء الإلكتروني مناسبًا للأجزاء المصنعة بدقة عالية
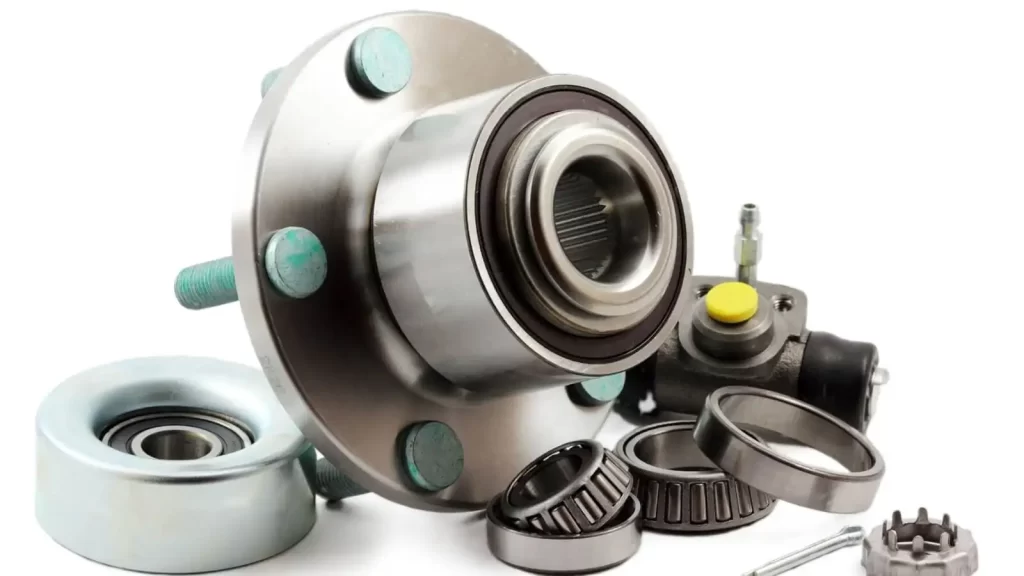
طلاء المكونات المصنعة بالكهرباء
تُناسب معظم تقنيات التشطيب الأشكال البسيطة. وقد تم تطوير الطلاءات الإلكترونية، ويجري تحسينها باستمرار، في الأجزاء المصنعة بدقة عالية. وهي مفيدة بشكل خاص مع الأجزاء الدقيقة لما تتمتع به من ثلاث خصائص أداء.
تغطية غير متناظرة للميزات المعقدة
تُولّد الشحنة الكهربائية للطلاء الإلكتروني ما يُطلق عليه خبراء التشطيب "قوة الرش": وهي القدرة على تطبيق الطلاء في أماكن يصعب الوصول إليها بالطرق التقليدية كالرش والغمر. تُعدّ هذه ميزةً كبيرةً للأجزاء المصنّعة باستخدام آلات CNC ذات التجاويف المغلقة أو الثقوب الداخلية. هذه هي ميزة الطلاء الإلكتروني مقارنةً بأنواع الطلاء الأخرى.
تشمل الأجزاء التي لا يمكن رشها علب التروس وحاويات البطاريات. يصل إليها الطلاء الإلكتروني.
سماكة طبقة رقيقة للمكونات الحساسة للتفاوتات
يبلغ سمك طبقة الطلاء الكهربائي العادية من 15 إلى 35 ميكرونًا، وهو أدق بكثير من طبقة الطلاء المسحوقي التي قد يصل سمكها إلى 60 ميكرونًا. هذا ضروري لتحقيق ترسيب دقيق للمكونات المصنعة باستخدام آلات CNC أو الثقوب المثبتة بالضغط. إضافة طبقة أخرى بسمك 100 أو 80 ميكرونًا ستؤثر على دقة التركيب. أما طبقة بسمك 20-30 ميكرونًا، فلا تؤثر عادةً على دقة التركيب عند تطبيقها بشكل متجانس. ومع ذلك، قد يؤثر ذلك على التوافق في بعض الأجزاء الدقيقة، وخاصة تلك التي تتميز بتفاوتات ضيقة أو خصائص حساسة.
يجب تحديد سمك الفيلم والتحقق منه قبل التصنيع.
رسوم المخاطر البُعدية، مقاومة التآكل
ينص معيار ASTM B117 على أن المكونات الدقيقة المطلية بطبقة إلكترونية تجتاز اختبار رذاذ الملح لأكثر من 1,000 ساعة. يوفر السطح غير المسامي حاجزًا مقاومًا للملح والرطوبة والمواد الكيميائية الخفيفة. يُعد هذا النوع من الحماية ضروريًا عادةً في الأجزاء المستخدمة في هياكل السيارات السفلية، والمعدات الصناعية، والمعدات الزراعية، أو كحاوية خارجية.
اختر التركيبة الكيميائية المناسبة للاستخدام في نوع الطلاء الإلكتروني
ليست جميع الطلاءات الإلكترونية متشابهة. يؤثر العاملان الرئيسيان بشكل مباشر على قطبية الكهرباء ونوع الراتنج.
الطلاء الكهربائي الكاثودي مقابل الطلاء الكهربائي الأنودي
في الطلاء الكهربائي الكاثودي، تُعتبر قطعة العمل بمثابة القطب السالب. تُمنع أيونات المعدن من الحركة عبر طبقة الطلاء، مما يُشكّل طبقة طلاء أكثر كثافة ومقاومة للتآكل. تُستخدم الطلاءات الكاثودية في أكثر من 95% من التطبيقات الصناعية، بالإضافة إلى استخدامها في جميع عمليات إنتاج السيارات تقريبًا.
يمكن استخدام هذا الطلاء في الأماكن المغلقة أو في الأماكن ذات المتطلبات الأقل. يُعدّ انتقال أيونات المعدن الذي يحدث خلال هذه العملية أحد العوامل التي تحدّ من أداء نظام الطلاء الأنودي. لذا، يُنصح بطلاء معظم المكونات المصنّعة بدقة عالية باستخدام الطلاء الكاثودي.
يُعدّ الطلاء الكهربائي الكاثودي الخيار الأمثل لقطع غيار السيارات، والآلات الثقيلة، وأي مكون يتطلب حماية قوية من التآكل في البيئات القاسية. أما الطلاء الكهربائي الأنودي فهو أنسب للتطبيقات الداخلية أو للأجزاء ذات متطلبات مقاومة التآكل المنخفضة، مثل وحدات الإضاءة أو الأجهزة الداخلية. إن معرفة نوع الطلاء المناسب بناءً على مدى تعرض الجزء ومتطلبات أدائه يُساعد على تجنب أعطال الطلاء والتكاليف غير الضرورية.
عند الاختيار بين الطلاء الكهربائي الأنودي والكاثودي ، ضع في اعتبارك العوامل التالية:
| العوامل | طلاء انوديك E | طلاء إلكتروني كاثودي |
| المقاومة للتآكل | مقاومة أقل للتآكل | مقاومة عالية للتآكل |
| التكلفة | أكثر تكلفة فعالة | تكلفة أعلى |
| سمك التغليف | طبقات طلاء أرق | طبقات طلاء أكثر سمكا |
| علاج الوقت | أوقات معالجة أسرع | أوقات علاج أطول |
| تطبيقات مناسبة | تطبيقات زخرفية خفيفة الوزن | تطبيقات الخدمة الشاقة والبيئات القاسية |
| تغطية الحواف | تغطية حواف أقل فعالية | تغطية أفضل للحواف |
أنظمة راتنج الإيبوكسي مقابل أنظمة راتنج الأكريليك
يُستخدم هذا الطلاء كطبقة أساسية مفضلة في المكونات الهيكلية وأجزاء الهيكل السفلي المعرضة لظروف صناعية قاسية. لكن يعيبه عدم مقاومته للأشعة فوق البنفسجية. كما أن المواد الإيبوكسية الموجودة فيه تتفتت وتتحلل مع التعرض الطويل لأشعة الشمس. لذا، يجب أن تتمتع الأسطح الخارجية بمقاومة للأشعة فوق البنفسجية. الانتهاء من الطلاء فوق الطلاء.
تُعالج عملية الطلاء الكهربائي الأكريليكي الكاثودي مشكلة مقاومة الأشعة فوق البنفسجية. تُعدّ منتجات الأكريليك الخيار الأمثل في الآلات الزراعية، وأنظمة التكييف والتهوية، وألواح تغطية الأجهزة المنزلية. فهي تتميز بثبات ألوانها، وأدائها الممتاز في الظروف الخارجية، وقدرتها على العمل في البيئات القاسية. أما الجانب السلبي، فهو أن مقاومة الأكريليك للمواد الكيميائية أقل قليلاً من مقاومة الإيبوكسي. ويجب مراعاة متطلبات مقاومة الأشعة فوق البنفسجية لكل تطبيق على حدة.
الطلاء الكهربائي مقابل الطلاء المسحوق مقابل الأنودة
عند اتخاذ قرار بشأن أساليب تشطيب الأسطح، من الضروري مراعاة النقاط التالية: التغطية، وسماكة طبقة الطلاء، ومقاومة التآكل، والجماليات. فيما يلي مقارنة بين الاختلافات الرئيسية بين القطع المصنعة باستخدام آلات CNC.
| المعايير | طلاء الكتروني | مسحوق الطلاء | والنمش |
| تغطية الأجزاء المعقدة | الانغماس الكامل تجربة رائعة | تعتبر التجاويف المحدودة بالرش فكرة جيدة | تحويل السطح فقط |
| سمك الفيلم | شنومكس-شنومكس أم | أكثر من 60 ميكرومتر | من 5 إلى 25 وحدة |
| المقاومة للتآكل | ممتاز، أكثر من 1,000 ساعة من التعرض لرذاذ الملح | الخير | تختلف جودة السبائك |
| تأثير التسامح | منخفض، رقيق، ومتحكم به | كلما زاد سمك البناء، زاد ارتفاعه | السطح المنخفض فقط |
| الألوان | أسود، في الغالب | مدى واسع | شفاف أو محدود الصبغة |
| أفضل ل | الأسطح المخفية، والدرزات، والتجاويف | الأجزاء الزخرفية المرئية | مكونات الألمنيوم |
تُكمّل هاتان الطبقتان بعضهما بعضًا. تعمل طبقة الطلاء الكهربائي كطبقة أساسية مقاومة للتآكل لجميع الأسطح، بما في ذلك الأسطح المخفية. يوفر الطلاء المسحوق طبقة نهائية زخرفية وطبقة حماية أكثر سمكًا للأسطح الظاهرة. أصبح نظام الطلاء المزدوج الآن معيارًا في صناعة السيارات والمعدات الثقيلة.
جرب برولين الآن!
إرشادات تصميم الأجزاء الدقيقة المصنعة باستخدام الحاسوب والمطلية بالكهرباء
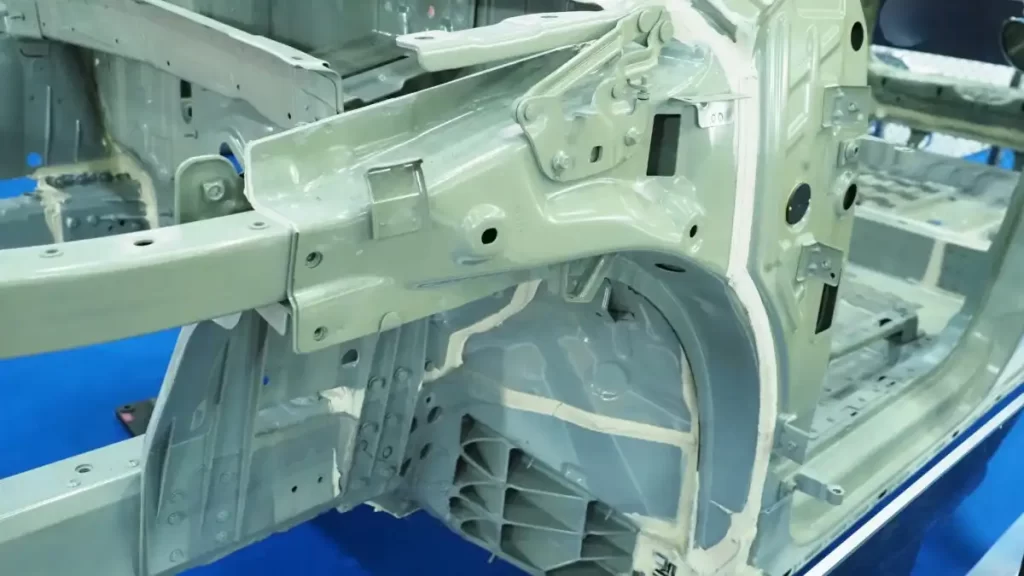
هيكل السيارة المطلي بالطلاء الإلكتروني
يُعدّ الطلاء الكهربائي مناسبًا للأشكال الهندسية المعقدة، ولكنه ليس بمنأى عن مشاكل التصميم الهندسي. فتصميم المكون هو الذي يحدد ما إذا كان سيُنتج نتائج متسقة وموثوقة.
فتحات تصريف وفتحات تهوية
يُعدّ نظام التصريف والتهوية من التفاصيل المهمة للأجزاء المجوفة، والمجموعات المُغلّفة، والأغلفة القابلة للطي. يجب فحصها قبل بدء الإنتاج. في حال عدم وجود عدد كافٍ من فتحات التصريف في القطعة، فمن المحتمل أن تتراكم المواد الكيميائية المستخدمة في المعالجة الأولية، ومياه الشطف، ومواد الطلاء. قد يؤدي ذلك إلى التآكل والتلوث وتراكم طبقة طلاء غير متساوية.
في كل مرحلة، يمكن للسائل الدخول والخروج بحرية من الأجزاء المجوفة. يحتوي كل جزء مجوف على فتحة تهوية صغيرة بالقرب من الأعلى. هذه الإضافة غير المكلفة للتصميم ستمنع مشاكل الجودة المكلفة.
مناطق التداخل، وصلات التراكب، ودرزات اللحام
قد تتجمع السوائل على أسطح الصفائح المعدنية والقطع الملحومة، مما يؤدي إلى عدم انتظام المعالجة المسبقة. وقد يصعب التنظيف إذا احتفظت خطوط اللحام ببقايا التدفق أو الأكسيد. وفي الفراغات الشعرية بين الحواف المطوية ووصلات التراكب، قد تتراكم مواد المعالجة المسبقة الكيميائية أو مياه الشطف. وهذا بدوره قد يُسبب ضعف الالتصاق بعد الطلاء أو ظهور فقاعات.
يجب أن تكون اللحامات على الوصلات متصلة، وليست متقطعة. قد تتسرب السوائل بين خرزات اللحام. يُعدّ إحكام إغلاق حواف وصلات التراكب أو تقليلها أمرًا بالغ الأهمية في المناطق التي تتطلب حماية طويلة الأمد من التآكل.
حواف حادة ومناطق ذات كثافة تيار عالية
قد تتسبب الحواف الحادة في تراكم غير متساوٍ للطبقة. وستتلقى الزوايا الداخلية طبقة طلاء أقل من الأسطح المستوية. حتى الشطفة الصغيرة أو انحناء الحافة، ولو بمقدار 0.1-0.2 مم فقط، يمكن أن يقلل من تفاوت طبقة الطلاء عند الحواف.
تطبيقات الطلاء الإلكتروني
عملية الطلاء الكهربائي على هيكل السيارة في المصنع
تُعدّ الطلاءات الإلكترونية خيارًا شائعًا للتشطيب في الصناعات التي تستخدم مكونات مصنّعة بدقة عالية. فمزيج مقاومة التآكل والتحكم في الأبعاد، بالإضافة إلى تغطيتها الواسعة، يجعلها معيارًا صناعيًا.
السيارات والمواصلات
طوّرت صناعة السيارات الطلاء الكهربائي لسبب بسيط: تتطلب الأشكال الهندسية المعقدة، مثل هياكل السيارات وأجزاء نظام التعليق وملاقط المكابح، حماية من التآكل. يحمي الطلاء الأجزاء المصنّعة باستخدام آلات CNC من التآكل طوال فترة إنتاجها. عند تطبيق طبقة نهائية فوق طبقة أساسية، يمكنها توفير مقاومة لرذاذ الملح لمدة تصل إلى 1,500 ساعة.
المعدات والآلات الثقيلة
تتعرض علب التروس والأسطوانات الهيدروليكية وقواعد تثبيت المحركات في جميع معدات البناء والتعدين والزراعة للمواد الكيميائية والرطوبة والتآكل الميكانيكي. لذا، تُزود هذه المكونات بطبقة طلاء موحدة تلبي احتياجاتها دون التسبب في التفاوتات البُعدية التي قد تُحدثها طبقات الطلاء السميكة على أسطح التلامس الدقيقة.
الأجهزة الإلكترونية والكهربائية
هي طبقة طلاء تُستخدم لحماية الهياكل المصنّعة باستخدام آلات CNC، ومشتتات الحرارة، والمكونات الأخرى من التآكل. ويتم ذلك دون التأثير على التوصيل الحراري، أو الأبعاد، أو مقاومة التآكل. يوفر غشاء الطلاء غير المسامي سطحًا متجانسًا يمكن من خلاله حجب التداخل الكهرومغناطيسي في حال وضع طبقات موصلة أخرى فوقه.
معدات مختبرات الرعاية الصحية
يجب أن تكون مرافق الرعاية الصحية التي تُحفظ فيها المعدات مجهزة بعربات وأنظمة دعم ومكونات أدوات تتحمل مواد التنظيف والتعقيم الطبية القوية دون أن تتلف. يُعد الطلاء الإلكتروني غشاءً غير مسامي ومقاومًا للمواد الكيميائية يلبي هذه المتطلبات. كما أن التحكم في سُمك هذا الغشاء يسمح بالحصول على دقة عالية في تصنيع الأجزاء.
محددات الطلاء الكهربائي: متى لا يكون الطلاء الكهربائي الخيار الأفضل؟
تجدر الإشارة إلى أن هذا الطلاء قد لا يكون الأنسب. ويمكن الاستفادة من معرفة عيوب هذا الطلاء لتجنب أخطاء المواصفات التي قد تؤدي إلى مشاكل في الجودة والتكلفة في المراحل اللاحقة.
- طلاء المواد غير الموصلة بالكهرباء: يجب أن يكون الطلاء الكهربائي موصلاً للكهرباء. لا يمكن تطبيقه على السيراميك أو المواد المركبة أو البلاستيك دون استخدام طبقة أساسية موصلة للكهرباء. قد يتطلب الأمر تشطيب التجميعات المصنوعة من مواد مختلطة بشكل منفصل.
- مرونة في الألوان: تتوفر معظم الطلاءات الكهربائية بمجموعة محدودة من الألوان، وأكثرها عملية وشيوعاً هو اللون الأسود. أما الألوان المصممة حسب الطلب فقد تكون مكلفة، ولا تُستخدم إلا في المشاريع الكبيرة.
- الأحجام: خزانات الطلاء الكهربائي ثابتة الحجم. قد تتجاوز الهياكل الملحومة الكبيرة سعة الخزان، ويجب تشطيبها بطرق أخرى.
- لا ينبغي تطبيق طلاء الإيبوكسي الإلكتروني بالنسبة للأجزاء المعرضة للأشعة فوق البنفسجية والتي تفتقر إلى طبقة طلاء نهائية، سيتدهور اللون بمرور الوقت في حال عدم وجود سطح مقاوم للأشعة فوق البنفسجية.
- تكون تكلفة حجم الطلاء الإلكتروني منخفضة عندما يكون حجم التشغيل منخفضًا وأثناء عمليات إنتاج النماذج الأولية. أما طرق التشطيب الأخرى فهي أرخص من حيث النماذج الأولية أو الكميات الصغيرة نظرًا للتكلفة العالية للإعداد والتخزين لكل قطعة.
جرب برولين الآن!
ما يجب مراعاته عند اختيار مورد طلاء إلكتروني للمكونات الدقيقة
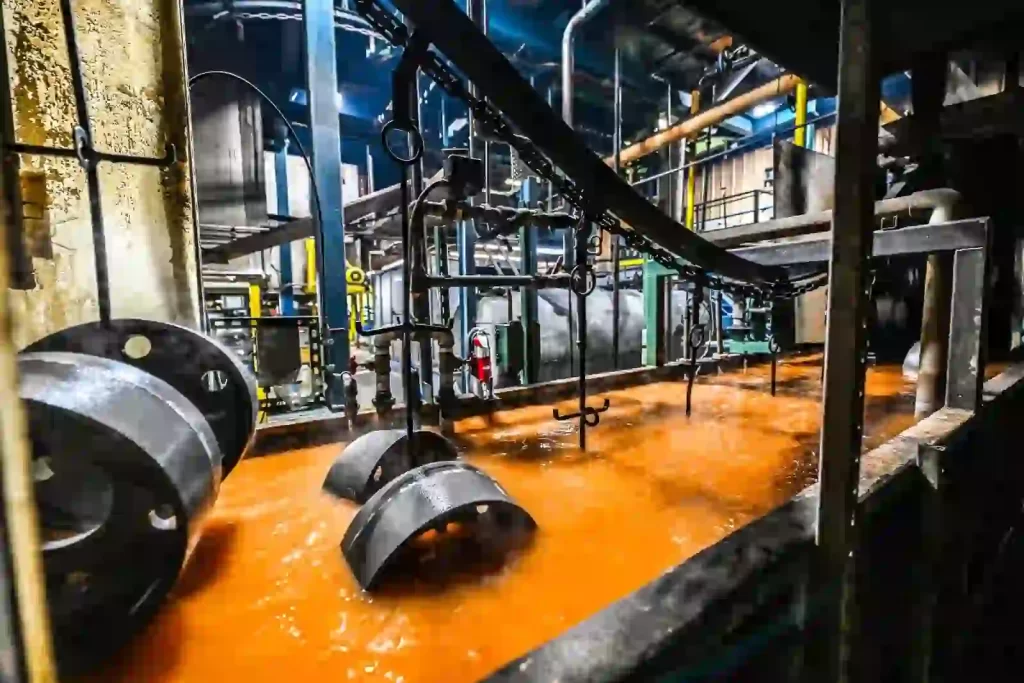
طلاء القطع المعدنية بالطلاء الكهربائي
تُعدّ عملية التصنيع بنفس أهمية تركيبها الكيميائي بالنسبة لجودة الطلاء الإلكتروني. عند اختيار موردي مكونات التصنيع الدقيق، مع مراعاة استقرار العملية وضمان الجودة، اطرح الأسئلة الصحيحة.
قائمة التحقق من القدرات التقنية
تأكد من التحقق مما يلي قبل التعاقد مع أي مورد:
- أبعاد الخزانات، مثل أكبر مكون يمكن معالجته، وقدرة تصميم الرفوف للتجميعات المعقدة.
- بإمكان المورد تقديم إرشادات حول كيفية اتخاذ الخيار الأفضل.
- معدات قياس السماكة، والتفاوتات المسموح بها، ووسائل التحكم في سماكة الفيلم.
- الثقوب والخيوط المهمة. الأسطح المطحونة غير قابلة للطلاء.
- تفاصيل عملية المعالجة المسبقة، بما في ذلك طلاء الفوسفات، الذي يحسن الالتصاق
الجودة والشهادة
يجب أن تُعتمد جميع برامج الإنتاج وفقًا لمعيار ISO 9001. ويُفترض عادةً أن تكون برامج صناعة السيارات ومورديها من الدرجة الأولى حاصلين على شهادة IATF 16949. كما يجب عليك طلب معلومات إضافية حول الأداء، بما في ذلك بيانات اختبارات رش الملح، ومعيار ASTM B117، وبيانات اختبارات الالتصاق على شكل بيانات التظليل المتقاطع أو اختبار قوة الشد. ما لم يتمكن المورد من تقديم هذه المعلومات، فهو ليس الشريك المناسب لإتمام تصنيع المكونات بدقة.
سلسلة توريد التصنيع باستخدام الحاسوب والتشطيب باستخدام الحاسوب
توجد مخاطر في عملية شراء الطلاء الكهربائي دون استخدام آلات CNC (أبعاد متغيرة أثناء النقل، مشاكل في الطلاء يصعب تحديدها، وفترة تسليم أطول بسبب تعقيدات التعامل مع موردين متعددين). يمكن توفير عمليات التصنيع والتشطيب من قبل مورد واحد، مما يوفر رؤية أوضح، وضوابط أكثر دقة، ومسافة أقصر بين المواد المدخلة في العملية والقطعة النهائية.
خاتمة
لا يشبه الطلاء الكهربائي الطلاء العادي. فهو تقنية تشطيب دقيقة توفر حماية من التآكل في الحالات التي تعجز فيها التقنيات الأخرى عن توفير هذه الحماية. يُعدّ الطلاء الكهربائي تقنية اقتصادية لحل مشكلة المكونات المصنّعة آليًا ذات الأشكال الهندسية المعقدة أو التفاوتات الدقيقة. وهو خيار ممتاز بفضل سماكة طبقة الطلاء الموحدة. ولتحقيق أفضل النتائج مع الطلاء الكهربائي، يجب مراعاة الإجراءات العملية التالية: اختيار الراتنج المناسب، وتصميم الأجزاء بحيث يمكن تصريف المياه، وتوفير التهوية، والتعامل مع مورد قادر على اختبار جودة العملية في جميع مراحلها.
تقدم شركة Boda خدمات التصنيع باستخدام الحاسوب (CNC)، وخدمات التشطيب السطحي الدقيق، وخدمات الطلاء الدقيق. يُعد هذا الخيار الأمثل عند الحاجة إلى أبعاد دقيقة وحماية مضمونة من التآكل. يمكن لفريق Boda مساعدتك في تحديد أداة الطلاء الكهربائي الأمثل لاستخدامها في برنامج جديد، أو مراجعة خيارات التشطيب المتاحة حاليًا لمكون موجود. اتصل بنا للحصول على اقتباس الآن!
الأسئلة الشائعة
هل يمكن طلاء أجزاء الألمنيوم المصنعة باستخدام الحاسوب بتقنية الطلاء الكهربائي؟
نعم، لزيادة الالتصاق، تُطبّق عادةً معالجة مسبقة بالفوسفات أو الكلوريد قبل حمام الطلاء الكهربائي. الطريقة الأكثر شيوعًا للتشطيب هي الأنودة في الألومنيوم. مع ذلك، يتميز الطلاء الكهربائي بمقاومة أفضل للظروف البيئية القاسية.
هل يؤثر الطلاء الإلكتروني على حجم الأجزاء المصنعة؟
تُتيح تقنية الطلاء الكهربائي إمكانية زيادة سُمك طبقة الطلاء التقليدية بمقدار يتراوح بين 0.015 مم و0.035 مم. يُعدّ هذا التفاوت في السُمك بالغ الأهمية، ويجب تغطية طبقة الطلاء قبل المعالجة أو عند تشكيل بُعد يحتوي على ثقب ملولب أو ثقب مُثبّت بالضغط أو عمود دقيق.
ما هو العمر الافتراضي للطلاء الإلكتروني؟
تدوم المكونات المطلية بالطلاء الكهربائي في اختبارات ASTM B117 عادةً لأكثر من 1,000 ساعة. تشمل العوامل المؤثرة على متانة هذه المكونات في التطبيقات العملية: البيئة التي سيتم فيها تطبيق الطلاء، ونوع الطلاء المستخدم، والطبقة النهائية. قد توفر أجزاء الهيكل السفلي للسيارات، التي تستخدم طلاء الإيبوكسي الكاثودي كطبقة أساسية وطبقة نهائية من مسحوق الطلاء، حماية من التآكل لمدة 10 سنوات أو أكثر.
هل من الممكن استخدام الطلاءات البيئية فوق أنواع أخرى من التشطيبات السطحية؟
هذا هو الحال في كثير من الأحيان. تُستخدم معظم أنواع البرايمر الإيبوكسي الكاثودي كأنظمة مزدوجة، ثم تُغطى بمسحوق لتوفير الملمس واللون والحماية من الأشعة فوق البنفسجية. ويتم دمجها لإنتاج مركبات السيارات ومعدات الطاقة الخارجية والمعدات الثقيلة.