
تصنيع التفريغ الكهربائي
التفريغ الكهربائيالتصنيع الإلكتروني (EDM) هي عملية تصنيع تزيل المواد من قطع العمل الموصلة للكهرباء عن طريق شرارات كهربائية مضبوطة. وهي تشكل المكونات دون تلامس مادي بينها.ثم الأداة وقطعة العمل.
أثناء عملية التشغيل، تعمل الشرارات عالية التردد على إزالة جزيئات المعدن الدقيقة تدريجياً من مناطق محددة. وفي الوقت نفسه، يتحكم السائل العازل في استقرار الشرارات ويزيل مخلفات التشغيل المتآكلة.
تدعم تقنية التفريغ الكهربائي الزوايا الحادة والتجاويف الضيقة وميزات التشغيل الداخلي العميق. الأسلاك، والأنابيب الغاطسة، وآلات الحفر الكهربائي (EDM) هي مشترك أنواع التفريغ الكهربائي بالقطعتدعم كل تقنية متطلبات تصنيع مختلفة في مجالات أدوات صناعة الطيران، والمكونات الطبية، والقوالب. على سبيل المثال:
- سلك EDM: يشيع استخدامه عندما تتطلب الأجزاء دقة عالية، وملامح معقدة، وزوايا داخلية حادة.
- الغطاس التنظيم الإداري: إنه خيار جيد لتصنيع التجاويف العميقة والميزات التفصيلية في القوالب والأدوات ومكونات الأدوات.
- حفر حفرة EDM: غالباً ما تستخدم لإنشاء ثقوب صغيرة وعميقة في المواد الصلبة عندما لا يكون الحفر التقليدي ممكناً.
ستشرح لك هذه المقالة عمليات التصنيع بالتفريغ الكهربائي، والمكونات، والمعايير، وتوافق المواد، والتفاوتات، والمزيد.
ما هي عملية التفريغ الكهربائي (EDM)؟
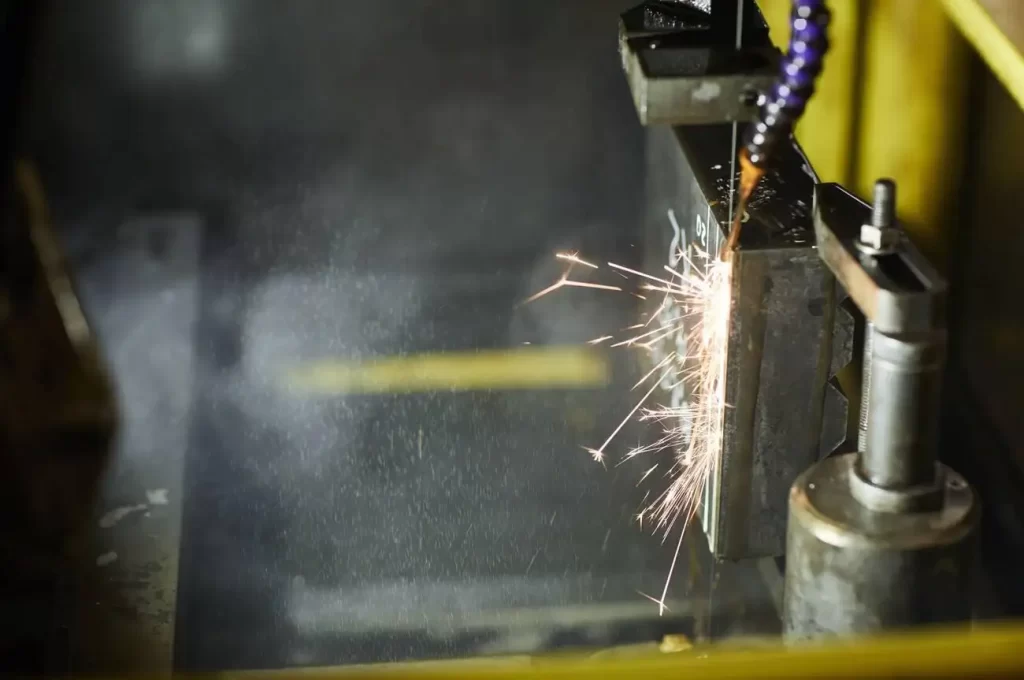
آلة EDM
تُعدّ عملية التصنيع بالتفريغ الكهربائي (EDM) عملية تصنيع غير تقليدية يتم فيها إزالة المواد الموصلة بواسطة تفريغ شرارة كهربائية. في عملية EDM، لا يوجد اتصال مادي بين القطب المستخدم لتوليد الشرارات والجزء الذي يتم تشكيله. بخلاف أشكال التشغيل الأخرى، حيث يتم توليد قوة القطع عن طريق تحريك الأداة أو المادة فوق بعضها البعض، فإن عملية EDM تولد قوى القطع الخاصة بها أثناء تآكل كميات صغيرة من المعدن من قطعة العمل.
لمنع تلف قطعة العمل من شرارات الأقطاب الكهربائية ولجمع الجزيئات المعدنية التي تمت إزالتها من الجزء، تتطلب عملية التفريغ الكهربائي سائلًا عازلًا في منطقة القطع.
عندما تتشكل الشرارات، فإنها تُبخر جزءًا من المادة، مما يؤدي إلى انصهارها ثم تصلبها لتشكل طبقة من المادة المُعاد تشكيلها. تتراكم هذه الطبقة على سطح قطعة العمل بمرور الوقت، وقد تُسبب عدم دقة في حال عدم معالجتها بشكل صحيح في المراحل اللاحقة.
ونتيجة لذلك، يمكن لتقنية التفريغ الكهربائي (EDM) تشكيل أجزاء بدقة عالية ذات خصائص يصعب تشكيلها باستخدام التقنيات التقليدية. على سبيل المثال، يمكن تشكيل الفتحات العميقة والأضلاع الرقيقة والتجاويف الداخلية والزوايا الحادة بدقة عالية باستخدام هذه التقنية. تطبيق التصنيع بالتفريغ الكهربائي. (تعرف على المزيد حول (تصنيع الأجهزة الطبية بتقنية EDM)
بالإضافة إلى ذلك، وبما أن عملية التفريغ الكهربائي لا تولد قوى قطع كبيرة أثناء التشغيل، فإنها تتيح التشغيل الدقيق للأجزاء ذات الهندسة الهشة أو الدقيقة للغاية.
يوجد نوعان أساسيان من آلات التفريغ الكهربائي:
- سلك EDM
- الغطاس EDM
In سلك EDMيتم تغذية قطعة العمل باستمرار بواسطة قطب كهربائي سلكي أثناء تحركها ذهابًا وإيابًا تحت سيطرة نظام تحكم.
بمجرد اكتمال الشكل المطلوب، ينقطع السلك ويتم تغذية قطعة جديدة لمواصلة عملية التصنيع. في المقابل، تستخدم تقنية القطع الكهربائي الغاطس أقطابًا كهربائية من الجرافيت و/أو النحاس ذات أشكال محددة.
تُوضع هذه الأقطاب الكهربائية فوق قطعة العمل لتكوين تجويف. ورغم أن لكل من تقنية القطع الكهربائي السلكي وتقنية القطع الكهربائي الغاطس مزايا وعيوبًا بحسب متطلبات التطبيق، إلا أنهما توفران إمكانيات متشابهة.
تستخدم آلات الحفر EDM نفس هذه المبادئ ولكنها تركز بشكل خاص على إنشاء ثقوب ضيقة داخل مواد موصلة مختلفة.
تؤثر ثلاثة عوامل بشكل كبير على أداء التشغيل الآلي وجودة التشطيب:
- تيار الشرارة
- توقيت النبض
- شروط التنظيف
على سبيل المثال، تُسهم ظروف التنظيف غير الجيدة في زيادة تكوّن طبقة إعادة التشكيل على الأسطح المشغّلة. ونتيجةً لذلك، تتضمن العديد من عمليات التفريغ الكهربائي عدة تمريرات بعد عملية التخشين الأولية. وعادةً ما تُحسّن التمريرة (أو التمريرات) الأخيرة الأبعاد الحرجة وجودة تشطيب السطح.
اقرأ أكثر: العلوم والتكنولوجيا وراء EDM
كيف تعمل عملية التصنيع بالتفريغ الكهربائي
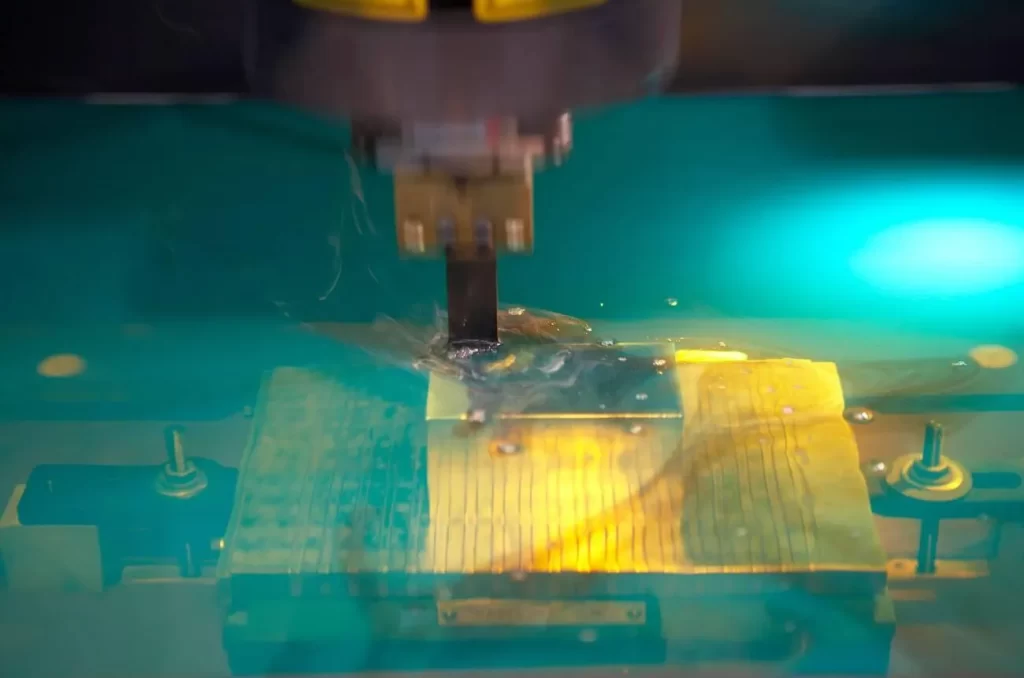
عملية التصنيع بالتفريغ الكهربائي
تُعدّ عملية التصنيع بالتفريغ الكهربائي (EDM) عملية تصنيع غير تقليدية كهروحرارية، تزيل المواد الموصلة للكهرباء من خلال تفريغات شرارية كهربائية مُتحكَّم بها حراريًا. في عملية التصنيع بالتفريغ الكهربائي، تعتمد إزالة المواد على التآكل الحراري بدلًا من القطع الميكانيكي.
يُنشئ القطب الكهربائي فجوة شرارة
قبل عملية التشغيل، يتم تقريب القطب الكهربائي من قطعة العمل الموصلة. وتبقى مسافة محددة أو "فجوة شرارة" بين السطحين المراد تشغيلهما.
تولد النبضات الكهربائية شرارات
يُولّد مصدر الطاقة نبضات كهربائية عالية السرعة، تُرسل بدورها عبر فجوة الشرارة لتوليد شرارات. هذه الشرارات هي التي تُنتج درجات حرارة عالية للغاية في مواقعها، مما يؤدي إلى انصهار وتبخر الجسيمات الموصلة للكهرباء المجهرية في قطعة العمل.
يتآكل سطح قطعة العمل
ستُزال هذه الجسيمات من سطح قطعة العمل مع كل شرارة متتالية. وبذلك، ستزيل الشرارات الفردية تدريجياً كميات متزايدة من المادة من المنطقة (المناطق) المحددة.
سائل عازل كهربائي يطرد الحطام
كما ذكرنا سابقاً، سيحيط السائل العازل بمنطقة التشغيل خلال جميع مراحل عملية التفريغ الكهربائي. يعمل هذا السائل على إزالة الجسيمات الناتجة عن عملية التشغيل، ويساعد على استقرار بيئة التشغيل حول فجوة الشرارة.
أنظمة التحكم المؤازرة تحافظ على دقة التشغيل الآلي
خلال جميع مراحل التشغيل الآلي، تراقب أنظمة التحكم الآلي CNC حجم فجوة الشرارة وتضبطه باستمرار. ويساعد الحفاظ على أحجام فجوة ثابتة على تحقيق أبعاد دقيقة وتشطيبات سطحية متناسقة الجودة.
تستمر عملية التصنيع حتى اكتمال الشكل النهائي.
ستستمر آلة EDM في توليد دورات الشرارة حتى يتم تحقيق التكوين الهندسي المطلوب. اعتمادًا على المتطلبات الإضافية والمواصفات المطلوبة، يمكن لدورات المعالجة الإضافية تحقيق مستويات أعلى من سلامة السطح ودقة أكبر في الميزات.
الأجزاء الأساسية لآلة التفريغ الكهربائي
تساعد العديد من مكونات الآلة الأخرى في توليد الشرر لإزالة المواد أثناء عملية التفريغ الكهربائي. تساعد بعض هذه المكونات الآلة على إنشاء بيئة تشغيل مستقرة، ويساعد بعضها الآخر في إزالة الحطام الناتج عن عملية التشغيل، بينما يساعد البعض الآخر في التحكم في مسار القطب الكهربائي.
مصدر طاقة EDM
تتمثل الوظيفة الرئيسية لهذا الجهاز في توليد نبضات كهربائية بين القطب الكهربائي وسطح قطعة العمل. ويمكن للمشغل بعد ذلك ضبط معايير كل من شدة التيار ومدة النبضة لتحقيق النتيجة المرجوة.
قطب كهربائي
يُنتج هذا تفريغًا شراريًا مُتحكمًا به في كل مرة يلامس فيها قطعة العمل أثناء دورة إزالة المواد. يمكن صنع الأقطاب الكهربائية من الجرافيت (للتجاويف) والنحاس (للأشكال الجانبية).
وحدة السائل العازل
تحتوي جميع آلات التفريغ الكهربائي على خزان يحتوي إما على زيت عازل أو ماء منزوع الأيونات أثناء عملية التشغيل. يعمل هذا الزيت كمبرد ويزيل مخلفات المعدن المنصهر الناتجة عن عملية الشرارة.
نظام محرك سيرفو
ستقوم هذه الأنظمة بتشغيل وتحريك القطب الكهربائي خلال جميع عمليات التشغيل النشطة. كما أنها تحافظ على مسافة ثابتة بين قطعة العمل والقطب الكهربائي لضمان توليد شرارة مستقرة.
تحكم CNC
تتحكم هذه الأنظمة في حركة القطب الكهربائي والتفريغ الكهربائي في آن واحد. وتعمل معظم أنظمة التفريغ الكهربائي الحديثة باستخدام برامج التحكم الرقمي بالحاسوب المصممة خصيصًا لإنشاء تجاويف وملامح عالية الدقة.
خزان العمل
يحتوي على السائل العازل المستخدم في القطع/التآكل أثناء عملية التصنيع بالتفريغ الكهربائي. كما يُستخدم كحاوية لقطعة العمل حتى اكتمال عملية التصنيع بالكامل.
تركيبات تثبيت العمل
يثبت الجهاز المواد الموصلة بإحكام أثناء عملية التشغيل باستخدام التآكل الشراري. يوفر التثبيت المحكم نتائج أفضل وأكثر دقة من حيث الأبعاد عند تشغيل التفاصيل الصغيرة جدًا باستخدام تقنية التفريغ الكهربائي.
إعداد التنظيف
يؤدي ذلك إلى تدفق مستمر للسائل العازل إلى داخل أو عبر مناطق التشغيل الصغيرة. ويساعد التنظيف الجيد على منع تراكم مخلفات المعدن حول المنطقة التي تحدث فيها الشرارات.
مرشح عازل
يزيل الجزيئات المعدنية الدقيقة من سائل العزل الكهربائي المتداول. ويؤدي تنظيف سائل العزل الكهربائي إلى تحسين اتساق الشرارات المتولدة على مدار ساعات طويلة من التشغيل الآلي.اقرأ أكثر: عازل في EDM)
وحدة تبريد الآلة
يتحكم في درجة حرارة الماكينة والسائل العازل أثناء عمليات التشغيل المطولة. ويساعد الحفاظ على درجات حرارة دقيقة أثناء عملية التشغيل بالتفريغ الكهربائي على ضمان الدقة.
أنواع آلات التفريغ الكهربائي المستخدمة في مهام التشغيل المختلفة
يوجد نوعان رئيسيان من آلات EDM: الغاطسة (وتسمى أيضًا المكبس أو العمودية) والسلكية.
- سلك EDM يحتوي على سلك طويل واحد يتم تحريكه ذهابًا وإيابًا في مستوى أفقي.
- من ناحية أخرى، ثقالة EDM يحتوي على قطب كهربائي يتحرك عموديًا لأسفل على الجزء المراد تشكيله.
كلا النوعين أنسب لصنع أشكال معينة من قواطع الطحن التقليدية.
سلك EDM
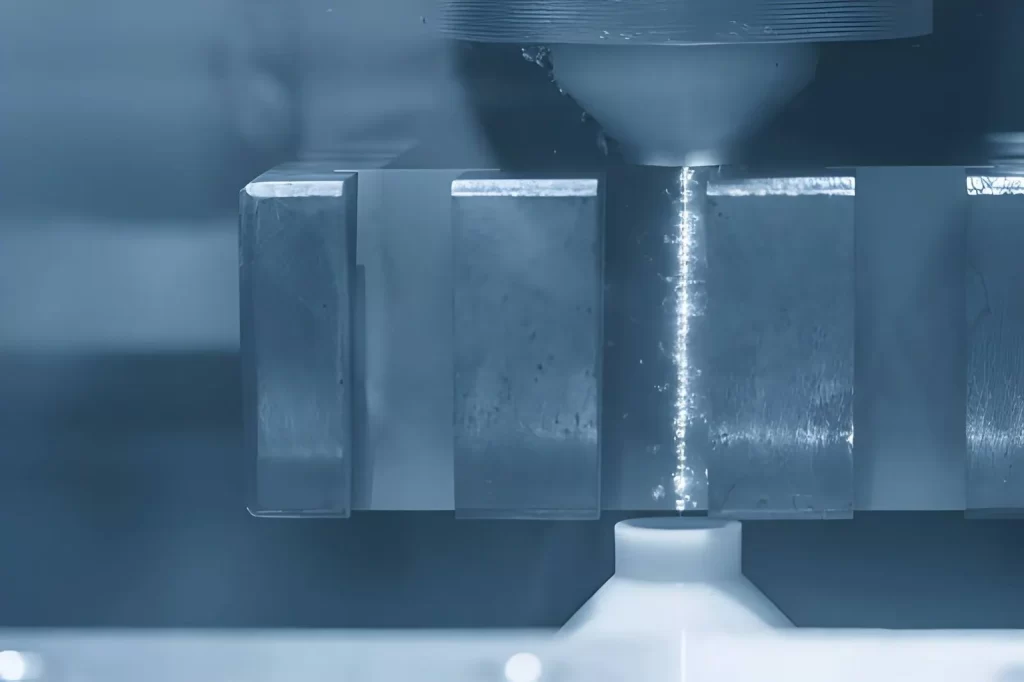
آلة الأسلاك EDM
تُستخدم تقنية القطع الكهربائي السلكي بشكل أساسي لإنتاج الأشكال والخطوط الخارجية. وتعتمد هذه التقنية على تحريك سلك طويل ورفيع (مصنوع من النحاس الأصفر أو الفولاذ المقاوم للصدأ أو الفولاذ المطلي بالزنك) أفقيًا بين دليلين. وعندما يلامس السلك قطعة العمل، فإنه يصهر المعدن، تاركًا وراءه الشكل المطلوب. تُعد هذه الطريقة مثاليةً للثقب، وتشكيل الصفائح، وإنتاج الأشكال المعقدة.
من عيوب هذا النوع من آلات القطع الكهربائي أن نصف قطر كل زاوية يعتمد على قطر السلك. فإذا كنت ترغب في الحصول على نصف قطر زاوية صغير جدًا، ستحتاج إلى اختيار سلك ذي قطر أصغر. مع ذلك، إذا كنت بحاجة إلى سلك بقطر أكبر، فقد يكون نصف قطر الزاوية كبيرًا جدًا. تُعد الأسلاك النحاسية عادةً الأنسب لتطبيقات التشغيل الآلي عالية السرعة، بينما توفر الأسلاك المطلية بالزنك تشطيبات سطحية أفضل.
الغطاس EDM
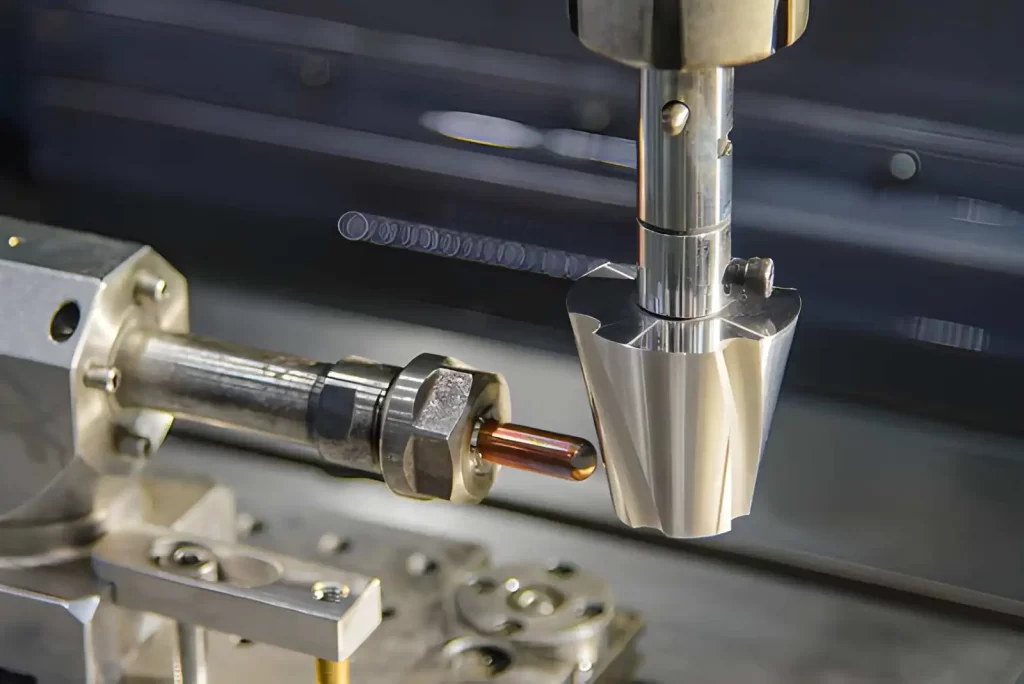
تشغيل قطب نحاسي بتقنية التفريغ الكهربائي باستخدام أداة الغمر
تستخدم آلات التفريغ الكهربائي هذه قطبًا كهربائيًا مصممًا خصيصًا ليتناسب تمامًا مع الشكل المطلوب تصنيعه. بمجرد ملامسة القطب الكهربائي لقطعة العمل، يبدأ في صهر المعدن الزائد حتى تتم إزالته بالكامل.
تتميز أقطاب الجرافيت بسرعة أكبر، وبالتالي بتكلفة أقل، عند إنتاج تجاويف عميقة، لكنها لا توفر نفس مستوى الدقة الذي توفره أقطاب النحاس. لذا، تُعد أقطاب النحاس الخيار الأمثل لصنع قوالب دقيقة وعناصر مماثلة تتطلب سطحًا أملسًا.
تستخدم شركات التصنيع عادةً هذا النوع من تقنية التفريغ الكهربائي لإنتاج قوالب المنتجات البلاستيكية وقوالب التشكيل. بالإضافة إلى ذلك، يستخدمها العديد من المصنّعين لإضفاء ملمس مميز على أسطح مختلفة. ومن الأمثلة الشائعة على ذلك أجنحة الطائرات وأغطية محركات السيارات وهياكل القوارب. كما يمكن لآلات التفريغ الكهربائي الغاطسة إنشاء زوايا داخلية يصعب الوصول إليها باستخدام قاطع الطحن.
حفر حفرة EDM
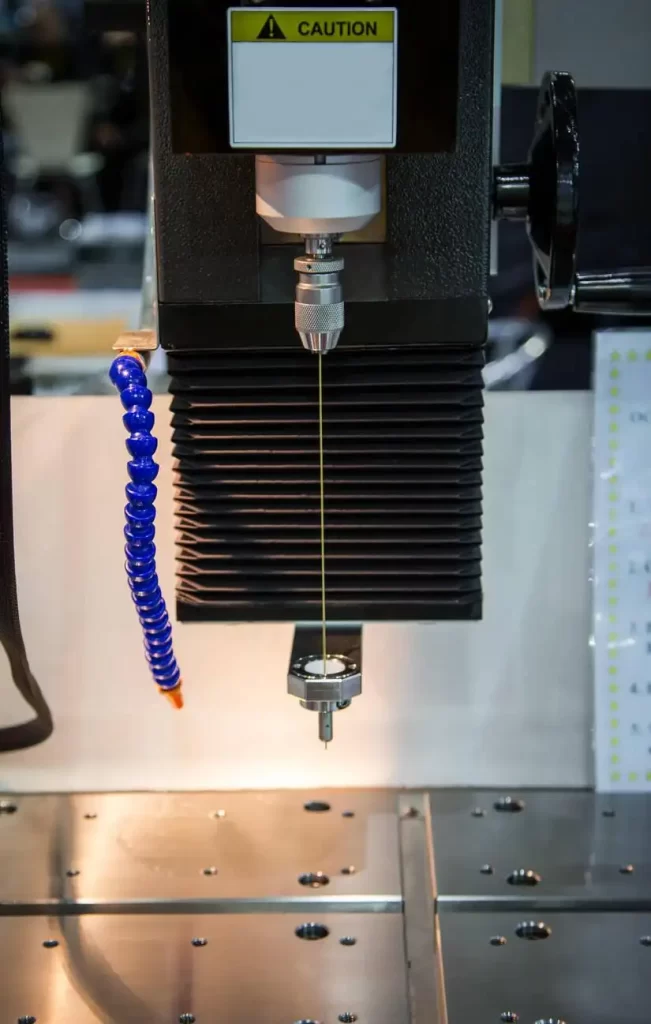
آلة حفر ثقوب EDM
تُستخدم آلات الحفر الكهربائي بالتفريغ (EDM) بشكل أساسي لحفر الثقوب في المواد الموصلة مثل الألومنيوم والفولاذ. وتستطيع هذه الآلات حفر ثقوب على أعماق أكبر بكثير من أدوات الحفر التقليدية. ونظرًا لاستخدامها أقطابًا كهربائية مجوفة، يتدفق السائل العازل مباشرةً عبر مركز الثقب أثناء الحفر، مما يقلل من الهدر والشوائب.
وبالتالي، تفضل العديد من شركات التصنيع استخدام تقنية الحفر الكهربائي بالتفريغ لحفر ثقوب التبريد في أجزاء المحرك، مثل شفرات التوربينات الغازية ومكونات محركات الطائرات. بالإضافة إلى ذلك، تجد بعض شركات التصنيع أن عملية حفر الثقوب باستخدام التفريغ الكهربائي مفيدة لإنشاء ثقوب أولية قبل عمليات قطع المحيط باستخدام التفريغ الكهربائي السلكي اللاحقة.
ثقب سريع EDM
صُممت آلات الحفر الكهربائي السريع خصيصًا لإنتاج ثقوب بسرعة في المواد الموصلة السميكة، على عكس آلات الحفر الكهربائي القياسية. وهي تستخدم ضغط تدفق أعلى من نظيراتها القياسية.
تستخدم العديد من شركات التصنيع آلات التفريغ الكهربائي السريع لإنتاج ثقوب صغيرة القطر بأعماق كبيرة في أقسام أدوات الصلب المقوى. ويلي ذلك عمليات قطع محيطية باستخدام التفريغ الكهربائي السلكي لتحديد الشكل الدقيق للثقب (أو الثقوب).
مايكرو EDM
آلات التفريغ الكهربائي الدقيقة هي آلات تفريغ كهربائي متخصصة تنتج ميزات موصلة صغيرة ودقيقة للغاية في مكونات مصغرة دقيقة. تتميز هذه الميزات الصغيرة باستخدام طاقة كهربائية أقل بكثير لكل دورة تآكل شرارية. تستخدم الشركات في المجال الطبي تقنية التفريغ الكهربائي الدقيق لإنشاء فتحات و/أو تجاويف مصغرة في الأجهزة الطبية.
جرب برولين الآن!
هل تزيل تقنية التفريغ الكهربائي المعادن دون تلامس مباشر؟
نعم، يمكن لتقنية التفريغ الكهربائي إزالة المعادن الموصلة من قطع العمل باستخدام التفريغ الكهربائي "لقطع" المعدن دون ملامسته فعلياً. ويتحقق ذلك من خلال التحكم في فجوة صغيرة جداً بين القطب الكهربائي وقطعة العمل.
الشرر: إزالة المعدن
عندما تمر نبضة كهربائية عبر الفجوة (بشكل مُتحكم به)، فإنها تُحدث تيارًا مستمرًا من شرارات كهربائية مُتحكم بها. هذه الشرارات هي التي تُولد حرارة كافية لإذابة مناطق مُحددة للغاية من المعدن. بمجرد انصهار هذه الجسيمات المعدنية، فإنها تتصلب بسرعة داخل السائل العازل الذي يحيط بها؛ وفي الوقت نفسه، ينقلها السائل العازل خارج منطقة التشغيل الآلي.
لا يحدث ضغط قطع مادي
بخلاف عمليات الطحن أو الخراطة، حيث يتم تطبيق قوى فيزيائية لقطع المادة، تستخدم عملية التفريغ الكهربائي طاقة الشرارة عبر فجوة التشغيل المتحكم بها. نظرًا لعدم تطبيق أي قوى فيزيائية أثناء عملية التصنيع بالتفريغ الكهربائي، فإن الجدران الرقيقة والمقاطع الضيقة تميل إلى أن تكون أكثر استقرارًا من حيث الأبعاد أثناء التشغيل. وتُعدّ الأضلاع الدقيقة وحشوات الأدوات من التطبيقات الشائعة للتصنيع بالتفريغ الكهربائي.
تبقى الفجوة تحت السيطرة أثناء عملية التشغيل الآلي
تقوم أنظمة التحكم الآلية المؤازرة بضبط موضع القطب الكهربائي أثناء كل شوط من أشواط عملية التفريغ الكهربائي. وقد يؤدي عدم ضبط الفجوة بشكل صحيح إلى تطور سريع لظروف شرارة غير مستقرة. تضمن فجوات الشرارة الثابتة الحصول على تشطيبات سطحية وأبعاد متناسقة في جميع المناطق المشغّلة. ويحافظ نظام القطع الكهربائي السلكي على تغذية سلكية ثابتة لضمان ظروف قطع مستقرة.
تؤثر موصلية المادة على أداء عملية التفريغ الكهربائي
لن تقوم عملية التفريغ الكهربائي (EDM) بمعالجة سوى مادة قطعة العمل التي تُظهر موصلية أثناء عمليات التشغيل بالتآكل الشراري. تتميز العديد من المواد بموصلية جيدة، وبالتالي فهي مناسبة لعملية التصنيع بالتفريغ الكهربائي، مثل: الفولاذ المقوى، وكربيدات التنجستن، والتيتانيوم، وسبائك النيكل. تؤثر صلابة المادة بشكل أقل على عملية التفريغ الكهربائي مقارنةً بالطرق التقليدية.
هل تُعتبر عملية التصنيع بالتفريغ الكهربائي عملية غير تقليدية؟
تُصنف هذه العملية ضمن عمليات التشغيل غير التقليدية لعدم وجود تلامس مادي بين أداة القطع وقطعة العمل. إضافةً إلى ذلك، تزيل العملية المادة بتطبيق الطاقة الكهربائية.
تتم إزالة المواد من خلال التفريغ الكهربائي
يحدث تفريغ كهربائي على مسافة محددة بين قطب كهربائي (أو مهبط) وقطعة العمل (مصعد)، عبر فجوة تحتوي على سائل عازل. يزيل هذا التفريغ الكهربائي كمية صغيرة من المعدن من سطح قطعة العمل في كل عملية تفريغ. لا يوجد أي تلامس بين أداة القطع وقطعة العمل أثناء عملية التفريغ الكهربائي.
بخلاف طرق التشغيل التقليدية، حيث تقوم أداة القطع بتطبيق إجهاد ميكانيكي لإزالة المواد (القص)، تعتمد عملية EDM على الطاقة المتولدة من النبضات الكهربائية المطبقة بين الأداة والجزء، إلى جانب حالة الفجوة، لإزالة المواد.
لا يتم إجراء عملية قص بالقص
تستخدم عمليات التشغيل التقليدية أدوات تُطبّق قوى ميكانيكية (إجهاد) لقص المادة. ولكن على عكس عمليات التشغيل التقليدية، لا يحدث مثل هذا القص في عملية التفريغ الكهربائي. ونتيجة لذلك، تظل المقاطع الرقيقة مستقرة أثناء عملية التشغيل الآلي لأن عملية القطع لا تطبق ضغطًا. بالإضافة إلى ذلك، وعلى عكس عمليات التشغيل التقليدية، حيث تحد قيود حمل الأداة من القدرة على تشغيل المواد الصلبة مثل السبائك المعالجة حرارياً والفولاذ المقوى، يمكن إجراء عملية EDM على هذه المواد دون مثل هذه القيود.
تعتمد العملية على السلوك الكهربائي والحراري
يعتمد أداء عملية التفريغ الكهربائي على كيفية استجابة المواد للطاقة الكهربائية المستخدمة في عملية التفريغ. وتُعدّ الموصلية والاستجابة الحرارية من العوامل المؤثرة في معدل تآكل المواد أثناء عملية التفريغ الكهربائي.
بخلاف عمليات التشغيل التقليدية، حيث تؤثر الصلابة بشكل مباشر على سهولة القطع، فإن سهولة تآكل مادة معينة في عملية التفريغ الكهربائي تعتمد على معايير محددة، بما في ذلك خصائص التفريغ وظروف التدفق.
مزايا استخدام آلات التفريغ الكهربائي
تقدم عملية التفريغ الكهربائي العديد من المزايا مقارنة بأساليب المعالجة التقليدية ، مما يجعلها خيارًا شائعًا للعديد من الشركات المصنعة. تتضمن بعض الفوائد الرئيسية لـ EDM ما يلي:
| ميزة | الوصف |
|---|---|
| دقة | EDM قادر على تحقيق مستويات عالية جدًا من الدقة ، مع تفاوتات ضيقة مثل بضعة ميكرونات. |
| تعقيد | يمكن أن ينتج EDM أشكالًا وأنماطًا معقدة يصعب أو يستحيل تحقيقها باستخدام طرق المعالجة التقليدية. |
| مواد صلبة | يمكن لآلة EDM بسهولة تصنيع المواد شديدة الصلابة ، مثل الكربيدات ، التي يصعب قطعها باستخدام التقنيات التقليدية. |
| لا ضغوط ميكانيكية | نظرًا لأن EDM عبارة عن عملية تصنيع بدون تلامس ، فلا يوجد ضغط ميكانيكي على قطعة العمل ، مما يقلل من مخاطر التشوه أو التلف. |
| تقليل تآكل الأدوات | يتعرض القطب الكهربائي في EDM لأدنى حد من التآكل أثناء العملية ، مما يؤدي إلى إطالة عمر الأداة وتقليل تكاليف الأدوات. |
دقةتتميز تقنية التفريغ الكهربائي (EDM) بقدرتها على تحقيق مستويات عالية جدًا من الدقة، مع هوامش خطأ تصل إلى بضعة ميكرونات. (اقرأ المزيد:دقة وفعالية تقنية التفريغ الكهربائي
تعقيد: يمكن أن ينتج EDM أشكالًا وأنماطًا معقدة يصعب أو يستحيل تحقيقها باستخدام طرق المعالجة التقليدية.
مواد صلبة: يمكن لماكينة EDM بسهولة تصنيع المواد شديدة الصلابة ، مثل الكربيدات ، التي يصعب قطعها باستخدام التقنيات التقليدية.
لا ضغوط ميكانيكية: نظرًا لأن EDM عبارة عن عملية تصنيع غير متصلة ، فلا يوجد ضغط ميكانيكي على قطعة العمل ، مما يقلل من مخاطر التشوه أو التلف.
تقليل تآكل الأداة: يتعرض القطب الكهربائي في EDM لأدنى حد من التآكل أثناء العملية ، مما يؤدي إلى إطالة عمر الأداة وتقليل تكاليف الأدوات.
ما هي المواد التي يمكن تشكيلها باستخدام عملية التصنيع بالتفريغ الكهربائي (EDM)؟
لا يمكن استخدام تقنية التفريغ الكهربائي إلا على المواد الموصلة نظرًا لطبيعة التفريغات الكهربائية المتحكم بها. أداء جميع المواد الموصلة مواد لتصنيع التفريغ الكهربائي وهي دالة لموصلية المواد النسبية، والاستقرار الحراري، والاستجابة للتآكل الناتج عن الشرارة.
أداة الفولاذ
تحافظ فولاذات الأدوات على أبعادها طوال عملية التصليد. لذلك، عند استخدام التفريغ الكهربائي لإزالة الفولاذ، لا تتولد حرارة، وبالتالي لا يلين المعدن. لذا، تُعدّ التجاويف والثقوب وما شابهها من خصائص مثالية للتصنيع باستخدام التفريغ الكهربائي. إضافةً إلى ذلك، يُمكن للتفريغ الكهربائي أن يُتيح تصنيع المقاطع العميقة دون إحداث إجهادات في هذه المناطق، وهي مشكلة شائعة في أدوات القطع التقليدية.
الفولاذ المقاوم للصدأ
عند تعريضها لعدة دورات شرارة، تتصرف الفولاذات المقاومة للصدأ بشكل متسق. وعلى عكس طرق التشغيل التقليدية، لا تُحدث عملية التفريغ الكهربائي تصلبًا في المادة التي تتم إزالتها. لذلك، عند إزالة الأضلاع ذات مساحة المقطع العرضي الصغيرة، والمناطق الداخلية ذات التفاوتات الضيقة، وما إلى ذلك، تظل سلامة السطح متسقة حتى في التكوينات الهندسية المعقدة.
كربيد
نظراً لصلابتها العالية للغاية، تُقاوم الكربيدات عمليات القطع الميكانيكية التقليدية. يوفر القطع الكهربائي بالتفريغ الكهربائي حلاً بديلاً من خلال إلغاء قوى القطع الميكانيكية والتحكم كهربائياً في تآكل المادة. وبالتالي، يمكن تشكيل الحشوات المستخدمة في التطبيقات التي تتعرض للتآكل الشديد بواسطة EDM دون القلق من التكسر أو تلف حافة القطع.
سبائك التيتانيوم
يُظهر التيتانيوم تشوهاً مفرطاً في ظل ظروف القطع التقليدية. عند استخدام تقنية القطع الكهربائي، يمكن إزالة التيتانيوم دون تحميل ميكانيكي.
وبالتالي، فإن دعامات/غرسات الفضاء الجوي ذات المقاطع الرقيقة و/أو الميزات الضيقة تتطلب عادةً هذا النوع من المعالجة.
السبائك الفائقة (إنكونيل، هاستيلوي)
في ظل ظروف التشغيل العادية، تُظهر السبائك الفائقة مقاومة كبيرة لكل من درجة الحرارة والأحمال الميكانيكية. وعلى عكس طرق التشغيل الأخرى، تستخدم عملية التفريغ الكهربائي (EDM) شرارة كهربائية مُتحكم بها لإزالة المواد.
لذا، تتطلب المكونات المعرضة لدرجات حرارة مرتفعة (كالتوربينات ومكونات الأجزاء الساخنة) هذه الطريقة في التصنيع. ومع ذلك، عادةً ما تتطلب عملية تشطيب السطح معالجة ثانوية بعد إزالة المواد الأولية باستخدام التفريغ الكهربائي.
الألومنيوم الموصل
عادةً، يمكن معالجة الألومنيوم بسرعات أعلى من تلك التي يمكن معالجتها باستخدام تقنية التفريغ الكهربائي (EDM) بتقنيات التشغيل التقليدية. ومع ذلك، قد توجد حالات يصعب فيها الوصول إلى التفاصيل الهندسية الداخلية. تشمل الأمثلة النموذجية الممرات الصغيرة والتجاويف المغلقة. ومن خلال التحكم في الشرارات المستخدمة أثناء عملية التفريغ الكهربائي، يتم تقليل عدم استقرار التآكل في المقاطع ذات الجدران الرقيقة إلى الحد الأدنى.
النحاس والنحاس الأصفر
بما أن النحاس الأصفر والنحاس الأحمر يتمتعان بمقاومة كهربائية منخفضة نسبياً أثناء التفريغ الشراري، فإنه يمكن تشكيلهما بدقة بواسطة EDM، شريطة استخدام الضوابط المناسبة. إضافةً إلى توفير أشكال ثابتة، تُستخدم هذه المعادن عادةً كأقطاب كهربائية في تركيبات متنوعة. وتُعدّ الوصلات الكهربائية التي تتطلب أقطار أسلاك دقيقة وأجزاء الأدوات المصنوعة من هذه المواد خيارات مثالية لهذه التقنية التصنيعية.
ما هو البرنامج المستخدم في عملية التصنيع بالتفريغ الكهربائي (EDM)؟
تؤدي معظم برامج التصنيع بالتفريغ الكهربائي (EDM) وظائف رئيسية قليلة: إنشاء مسار الأداة، وتصميم القطب الكهربائي، وضبط معايير عملية التصنيع. تربط هذه العمليات نماذج التصميم بمساعدة الحاسوب (CAD) بحركة الآلة وظروف التفريغ الكهربائي.
منصات التصميم بمساعدة الحاسوب/التصنيع بمساعدة الحاسوب لتصميم الأقطاب الكهربائية
يقوم مهندسو التصميم بتطوير أدوات القطع، المعروفة بالأقطاب الكهربائية، بالإضافة إلى مسارات هذه الأقطاب عبر أنظمة التصميم والتصنيع بمساعدة الحاسوب (CAD/CAM). ومن أكثر تطبيقات CAD/CAM شيوعًا لهذا النوع من التطوير: Mastercam وAutodesk PowerMill وSiemens NX.
يمكن استخدام جميع هذه الطرق الثلاث لتوليد هندسة الأقطاب الكهربائية في عملية القطع الكهربائي باستخدام الغمر. أما في عملية القطع الكهربائي باستخدام السلك، فتُستخدم عادةً لتحديد مسارات قطع الأجزاء من نماذج ثنائية أو ثلاثية الأبعاد.
تخطيط مسار الأدوات لتقنية القطع الكهربائي السلكي والغمر
بمجرد تحديد الجزء من خلال هندسته، يقوم البرنامج بإنشاء أوامر حركة الآلة التي تحدد كيفية تصنيعه. ستتضمن الأوامر المحددة معلومات حول المكان الذي يجب أن يسير فيه السلك، ونقاط الدخول التي يجب أن يبدأ منها السلك إذا كانت متعددة، بالإضافة إلى إعدادات التحكم للزوايا.
كما ذكرنا سابقاً، بالنسبة لعملية القطع الكهربائي باستخدام قطب كهربائي غاطس، تُتبع نفس الخطوات الأساسية، ولكن الأوامر المحددة أكثر تفصيلاً. وتشمل هذه الأوامر تحديد عمق غرس القطب الكهربائي في التجويف، بالإضافة إلى مستوى (مستويات) تقليل حجم القطب لتحقيق تآكل منتظم في جميع أنحاء التجويف.
التحكم في الآلة وإعداد المعلمات
تعتمد وحدة التحكم في عملية التفريغ الكهربائي على برامج حاسوبية تُمكّن المشغلين من ضبط قيم تيار النبضة والجهد والتوقيت. يختار المشغل نطاق طاقة الشرارة بناءً على المادة المراد تشكيلها والتشطيب المطلوب للمنتج النهائي. يتحكم ضبط هذه الإعدادات في كلٍ من معدل التآكل والجودة الإجمالية للسطح النهائي.
توجد نوعان رئيسيان من عمليات التصنيع باستخدام التفريغ الكهربائي: عمليات التشغيل الخشن وعمليات التشغيل النهائي. ويتطلب كل نوع مجموعة فريدة من قيم التيار/الجهد/التوقيت النبضي لتحقيق أفضل النتائج.
المراقبة والتحكم التكيفي
تستطيع معدات التفريغ الكهربائي الحديثة مراقبة الظروف المصاحبة لكل شرارة في الوقت الفعلي. وعندما تصبح هذه الشرارات غير مستقرة، يقوم البرنامج تلقائيًا بضبط التحكم في الفجوة للحفاظ على الاستقرار.
توفر بعض آلات EDM الحديثة أيضًا إمكانيات تسجيل البيانات، مما يتيح للمصنعين تتبع الأداء بمرور الوقت وإجراء تعديلات لتقليل التباين في عمليات الإنتاج عالية الدقة.
التحقق من التصادم والمسار
تتيح العديد من برامج محاكاة عمليات التصنيع بالتفريغ الكهربائي الآن التحقق من مسار حركة القطب الكهربائي المقصود قبل تنفيذ عملية التصنيع. توفر هذه الخاصية للمصنعين ضمانًا بعدم وجود أي احتمال لحدوث تلامس غير مقصود بين القطب الكهربائي وقطعة العمل.
وبالتالي، فإن اكتشاف التصادم والتحقق منه يساهمان بشكل أكبر في تقليل أخطاء الإعداد في عمليات التصنيع المعقدة القائمة على التفريغ الكهربائي.
جرب برولين الآن!
ما مدى دقة عملية التصنيع بالتفريغ الكهربائي (EDM)؟
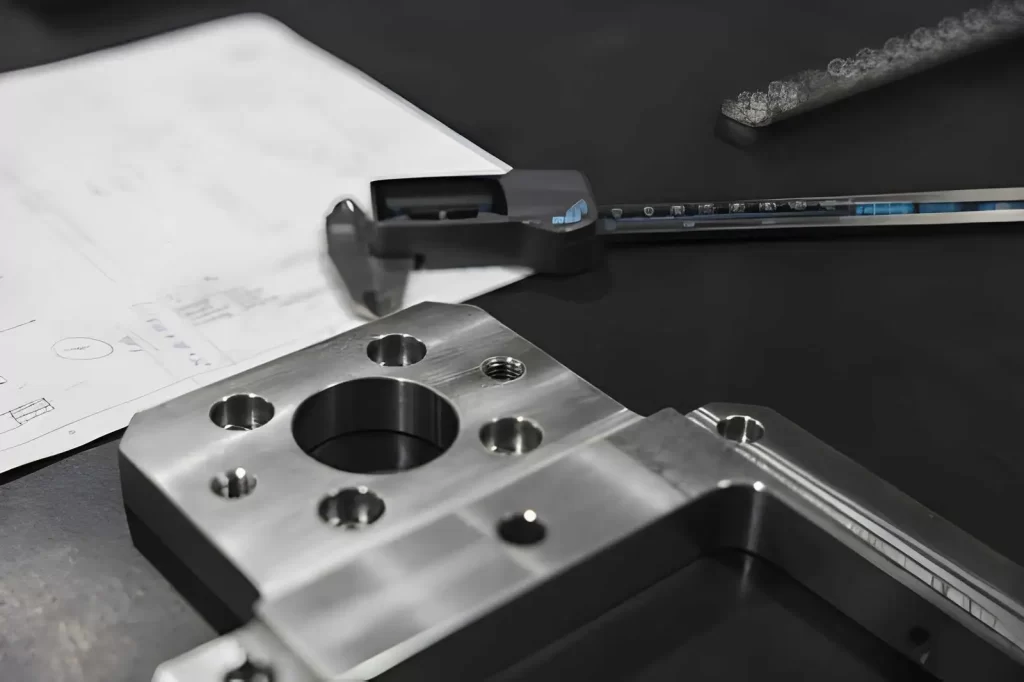
جزء معدني مصنّع بتقنية EDM على رسم هندسي
لا تقتصر تقنية التفريغ الكهربائي على قطع القطعة فحسب، بل تتجنب أيضاً دفع أو ثني المادة أثناء عملية التصنيع. وهذا وحده يحافظ على ثبات الأبعاد، خاصةً في القطع الرقيقة أو الصلبة. في الإنتاج العادي، تتراوح الدقة بين ±0.005 مم و ±0.02 مم. أما في عمليات التصنيع الأكثر دقة، فيمكن تحقيق دقة تصل إلى ما يقارب الميكرون في التفاصيل الصغيرة جدًا.
الأهم ليس اسم الآلة، بل مدى استقرار الشرارة أثناء القطع. فإذا كانت الفجوة ثابتة، سيحافظ الجزء على أبعاده. (اقرأ المزيد للاستكشاف:) مزايا وعيوب عملية التصنيع بالتفريغ الكهربائي)
نطاق الدقة الذي تراه في المتاجر
|
الحالة |
ما ستحصل عليه فعلياً |
|
ورشة عمل قياسية EDM |
±0.005 ملم إلى ±0.02 ملم |
|
إعداد دقيق مع تحكم دقيق |
±0.002 ملم إلى ±0.005 ملم |
|
أعمال التفريغ الكهربائي الدقيق |
ميزات صغيرة جدًا على مستوى الميكرون |
لماذا يمكن التحكم في موسيقى الرقص الإلكترونية إلى هذا الحد؟
- لا يوجد ضغط على الأداة، لذا لا شيء يُسبب انحناء قطعة العمل. وهذا وحده يُزيل مصدرًا رئيسيًا للخطأ في عمليات التفريز.
- تستمر الآلة في تعديل موضع القطب الكهربائي أثناء عملية القطع. فهي تتفاعل مع تغيرات الشرارة بدلاً من فرض مسار ثابت.
اعتبارات التكلفة عند استخدام EDM
تختلف تكلفة عملية التصنيع بالتفريغ الكهربائي (EDM) بناءً على حجم الآلة، وتعقيد هندسة الجزء، ووقت الإعداد، وطريقة القطب الكهربائي.
متطلبات إعداد أولية عالية
بالمقارنة مع التحكم الرقمي الحاسوبي التقليدي (CNC)، فإن معدات EDM عادة ما يكون لها سعر شراء أولي أعلى نظرًا للطبيعة المحددة لكل تطبيق.
تُستخدم كل من تقنية القطع الكهربائي السلكي وتقنية القطع الكهربائي الغاطس عادةً في التطبيقات التي لا يوجد فيها بديل لتقنية القطع الكهربائي؛ لذلك، فهي تتطلب إعدادات مخصصة، وهو أمر غير ممكن بشكل عام مع مركز تشغيل متعدد الاستخدامات.
الاعتماد على الأقطاب الكهربائية والمواد الاستهلاكية
بالنسبة لتقنية التفريغ الكهربائي الغاطس، يتطلب الأمر قبل بدء عملية التصنيع إنتاج قطب كهربائي لكل تجويف يتم تشكيله. إضافةً إلى ذلك، إذا تعذر إعادة استخدام القطب الكهربائي نفسه دون تعديل كبير، فيجب إنتاج قطب كهربائي جديد لكل تجويف.
على الرغم من أن عملية القطع الكهربائي السلكي لا تتطلب إنتاج أقطاب كهربائية فردية، إلا أنها تستهلك السلك باستمرار أثناء القطع، ويدور السائل العازل في جميع أنحاء الخزان ويجب استبداله بشكل دوري.
استهلاك الطاقة أثناء دورات الشرارة
على عكس عملية الطحن، تعمل عملية التفريغ الكهربائي عن طريق توصيل تفريغات كهربائية عالية الجهد بشكل متكرر بدلاً من تطبيق قوة ثابتة لإزالة المعدن. على الرغم من ثبات استهلاك الطاقة خلال فترات التشغيل الطويلة، إلا أن زيادة الوقت اللازم لإزالة كمية معينة من المادة تزيد بشكل مباشر من تكاليف الطاقة لعملية التشغيل. علاوة على ذلك، تتطلب المواد الصلبة فترات تفريغ أطول.
وقت تشغيل الآلة لكل مكون
بما أن معدل إزالة المواد (MMR) يكون دائمًا أقل بكثير من المعدل الذي يتم تحقيقه في عمليات الطحن أو الخراطة، فإن الأمر يتطلب أوقاتًا أطول لإكمال تشغيل الأشكال الهندسية المعقدة. مع ذلك، تتمثل إحدى مزايا تقنية التفريغ الكهربائي في إمكانية الاستغناء عن العديد من عمليات الإعداد للأجزاء التي تحتوي على خصائص داخلية. فعلى سبيل المثال، يمكن لعملية إعداد واحدة أن تحل محل عدة عمليات ميكانيكية لمثل هذا الجزء.
صيانة النظام العازل
تتراكم الجسيمات الدقيقة في خزان نظام العزل الكهربائي مع كل دورة من عملية التآكل الشراري. لذا، توجد متطلبات صيانة لنظام الترشيح لضمان استمرار خصائص التفريغ المناسبة.
يمكن أن تؤدي ظروف التشغيل السيئة الناتجة عن عدم كفاية دوران السوائل إلى عمليات تشغيل غير متناسقة، وبالتالي زيادة عدد الدورات المطلوبة لإنتاج الأجزاء.
متى يُنصح باختيار التصنيع باستخدام التفريغ الكهربائي؟
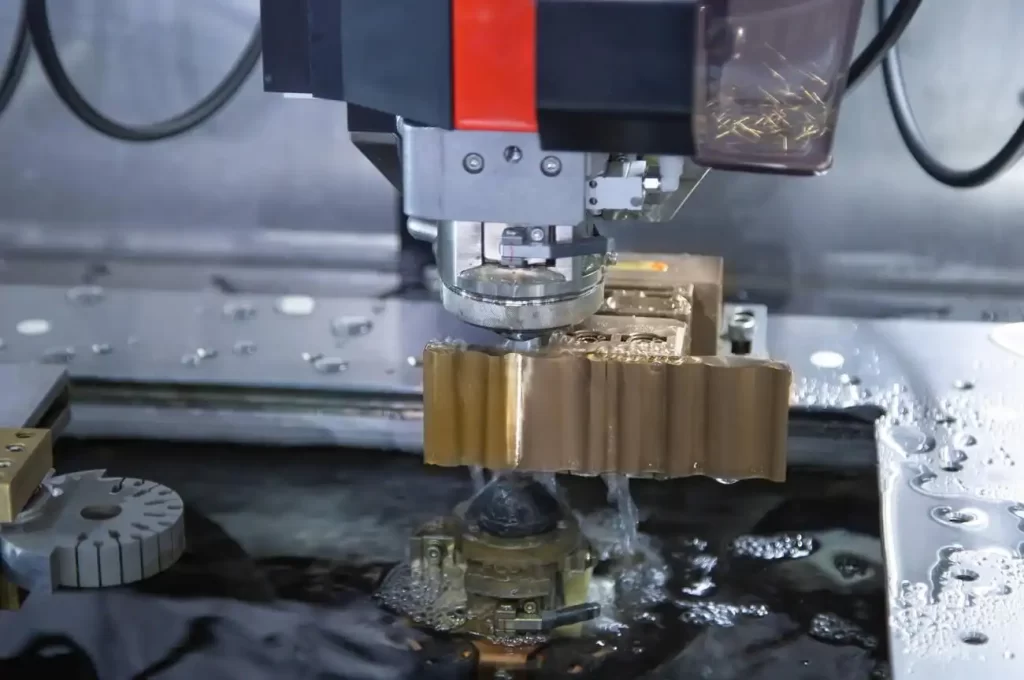
قطع قطع النحاس الأصفر باستخدام تقنية القطع الكهربائي السلكي
اختر عملية التصنيع بالتفريغ الكهربائي (EDM) عندما تحتوي القطعة على خصائص معقدة، أو تجاويف عميقة، أو ثقوب صغيرة، أو زوايا داخلية حادة يصعب تشكيلها باستخدام أدوات القطع القياسية. كما أنها شائعة الاستخدام للمعادن الصلبة، والقوالب، والقطع الدقيقة.
كيف تتم مقارنة القطع بالتفريغ الكهربائي بالقطع بالبلازما؟
تستخدم كل من تقنية القطع بالتفريغ الكهربائي وتقنية القطع بالبلازما طريقة فريدة لإزالة المواد من المعادن الموصلة.
يتم تنفيذ عملية EDM بشكل أساسي عن طريق إنشاء تآكل شرارة كهربائية متحكم فيه في سائل عازل، بينما يتضمن قطع البلازما تسخين المعدن بسرعة باستخدام تيار غاز متأين.
التحكم في الدقة والميزات
توفر تقنية التفريغ الكهربائي دقة أعلى، مما يتيح إنتاج تفاصيل دقيقة ومضبوطة الأبعاد (صغيرة ومفصلة). ويشمل ذلك تشكيل الثقوب الدقيقة والزوايا الداخلية الحادة والتجاويف العميقة.
يركز القطع بالبلازما بشكل خاص على تقسيم الصفائح والألواح بسرعة. ولا يمكن للقطع بالبلازما تحقيق مستوى الدقة المطلوب للتفاصيل الدقيقة أو الأشكال الهندسية الصغيرة.
آلية القطع
تزيل عملية التفريغ الكهربائي المواد عبر شرارات كهربائية متعددة بمسافات دقيقة بينها. تعمل هذه الشرارات الفردية على تآكل كميات صغيرة جدًا من المعدن في كل مرة.
تعتمد تقنية القطع بالبلازما على صهر المواد باستخدام نفاثات غازية عالية الطاقة، ثم قذف المواد المنصهرة بعيدًا. وتعمل هذه التقنية بشكل مستمر، مع التركيز على معدلات إنتاج عالية بدلاً من التحكم في التفاصيل الدقيقة.
حالة السطح بعد القطع
بشكل عام، تُنتج عملية القطع بالتفريغ الكهربائي حوافًا أدق من القطع بالبلازما، مما يُؤدي إلى تكوين منطقة متأثرة بالحرارة أكبر على طول حواف القطع. بالإضافة إلى ذلك، غالبًا ما تتكون خبثات أثناء القطع بالبلازما، مما يتطلب معالجة إضافية بعد القطع.
القدرة الهندسية
أثبتت تقنية التفريغ الكهربائي (EDM) نجاحها في إنتاج أشكال هندسية داخلية بالغة التعقيد وتفاصيل دقيقة. فعلى سبيل المثال، يمكن لتقنية التفريغ الكهربائي السلكي إنتاج أشكال هندسية داخلية يصعب، إن لم يستحيل، محاكاتها باستخدام القطع بالبلازما.
أثبتت تقنية القطع بالبلازما نجاحها في إجراء عمليات قطع طويلة ومستقيمة وفصل ألواح كبيرة. مع ذلك، لا تُعدّ هذه التقنية مناسبةً لإنشاء تفاصيل دقيقة أو أشكال هندسية داخلية.
احصل على دعم في مجال تصنيع EDM من Boda
توفر شركة Boda EDM خدمات التصنيع للمكونات المعدنية المعقدة عالية الدقة. تدعم هذه العملية تطبيقات القطع الكهربائي السلكي، والقطع الكهربائي الغاطس، وحفر الثقوب الدقيقة. تُصنع الأجزاء باستخدام تقنية التآكل الشراري المتحكم به للحصول على نتائج أبعاد ثابتة. ويشمل دعم الإنتاج النماذج الأولية والكميات الصغيرة والمتطلبات الصناعية واسعة النطاق.
شارك تصميمك باستخدام برنامج CAD، وسيقوم الفريق الهندسي بمراجعة إمكانية التصنيع ونهج التشغيل الآلي.