
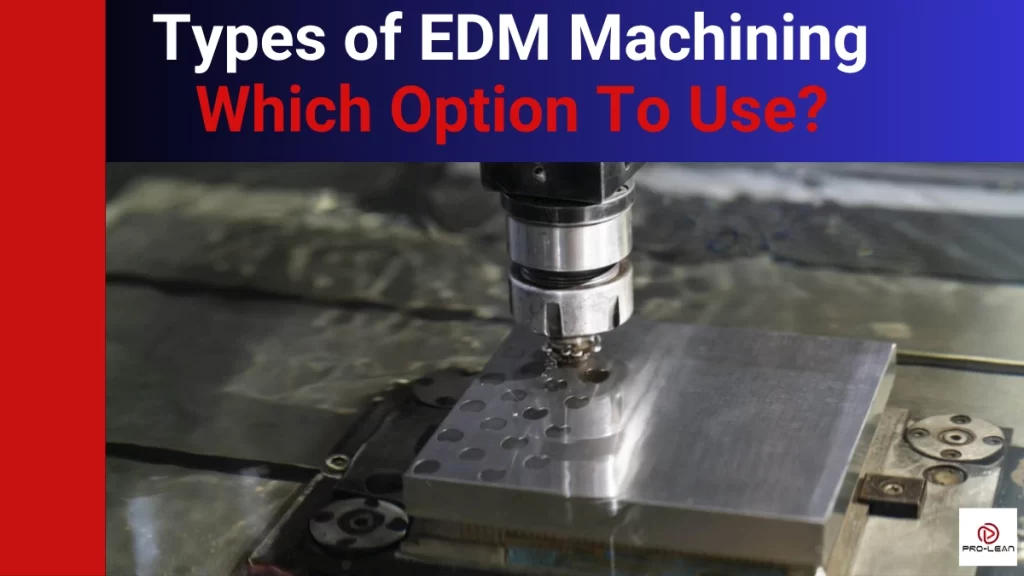
أنواع آلات EDM
تصنيع التفريغ الكهربائي تُعدّ عملية التصنيع بالتفريغ الكهربائي (EDM) عملية تصنيع غير تقليدية، حيث تعمل الطاقة الكهربائية على إزالة المادة من قطعة العمل. تتضمن هذه العملية الآلية إنتاج شرارات أو تفريغات كهربائية، تعمل على تسخين السطح وتمكين إزالة المادة من خلال التبخر والتآكل.
تتوفر أنواع مختلفة من آلات التفريغ الكهربائي في ورش ماكينات التحكم الرقمي بالكمبيوتر (CNC) والمنشآت الصناعية، ولكل منها قدراتها ومزاياها الخاصة. الأنواع الرئيسية الثلاثة هي: التفريغ الكهربائي بالسلك، والتفريغ الكهربائي بالغمر، والتفريغ الكهربائي بحفر الثقوب.
وعلى الرغم من أن هذه العمليات تستهلك كميات كبيرة من الطاقة، فإنها تحظى بتقدير كبير لدقتها وقدرتها على تشغيل المواد الصلبة وتنوعها في تشغيل الأشكال المعقدة. لا يوجد سبيل أفضل لاتخاذ قرارات أفضل بشأن القطع المُشَكَّلة من فهم آلية عمل هذه الطريقة الحاسمة وملاءمتها لأهدافك التصنيعية. تابع بقية المقال للاطلاع على تغطية شاملة لأنواع آلات التفريغ الكهربائي، وإيجابياتها وسلبياتها وتطبيقاتها.
ما هو EDM في التصنيع؟
يتساءل الكثيرون: ما هو القطع بالتفريغ الكهربائي؟ التفريغ الكهربائي (EDM) هو طريقة تشغيل غير تقليدية، تُزيل المواد من قطعة العمل باستخدام شرارات كهربائية. آلة EDM عادة ما يكون مناسبًا عندما تكون تقنيات التصنيع التقليدية غير قادرة على تصنيع أشكال معقدة على مواد صلبة.
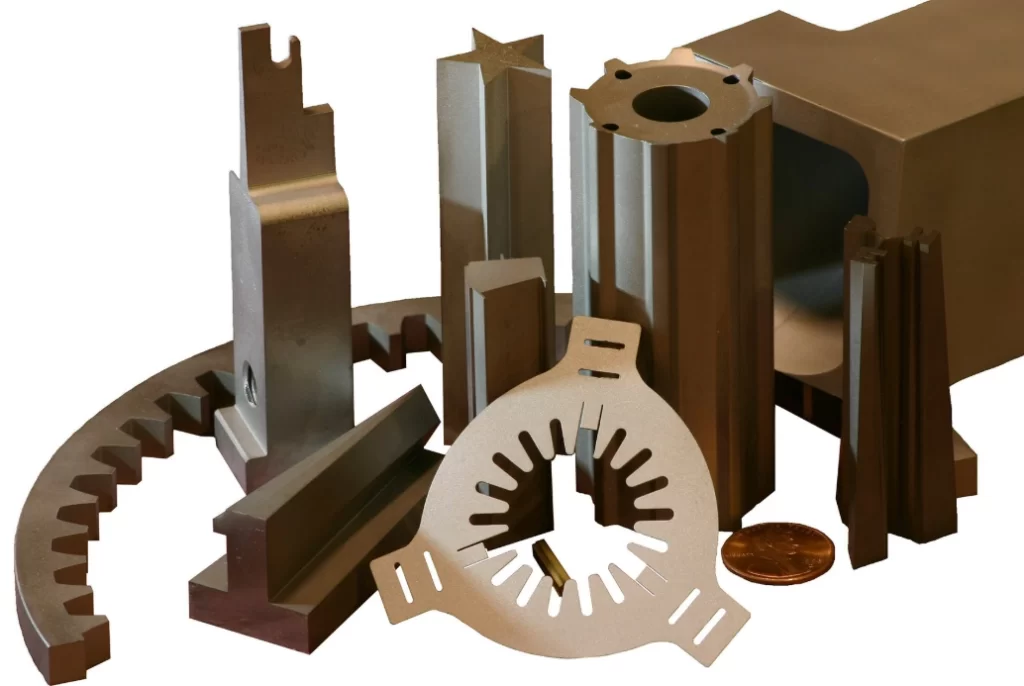
قطع غيار الآلات EDM
إنها طريقة تصنيع شائعة للمواد مثل الفولاذ المقاوم للصدأ الأوستنيتي، والفولاذ الصلب للأدوات، والتنجستن، والتيتانيوم.
تاريخ تصنيع التفريغ الكهربائي
رغم أن طريقة تصنيع التفريغ الكهربائي الحديثة تعود إلى عقود مضت، إلا أن مفهوم التفريغ الكهربائي ظهر منذ قرون. اكتشف الفيزيائي جوزيف بريستلي الطبيعة التآكلية للتفريغات الكهربائية عام ١٧٧٠.
كان يتم تطوير تقنية EDM الغاطسة بالفعل في أربعينيات القرن العشرين، في حين ظهرت تقنية EDM السلكية في وقت لاحق في الستينيات والسبعينيات. اليوم، تتميز آلات التآكل بالشرارة EDM بتطور كبير، بفضل تقنية تزويد طاقة أفضل، وتحكم CNC، ومرونة أكبر في استخدام المواد، وتقليل تآكل الأقطاب الكهربائية. أصبحت عملية التصنيع أسرع وأكثر دقة، وأكثر قدرة على التكيف مع متطلبات العديد من الصناعات.
كم عدد أنواع آلات EDM الموجودة؟
ما هي عملية تصنيع التفريغ الكهربائي (EDM)؟ الإجابة على هذا السؤال واضحة من خلال استعراض التقنيات المستخدمة.
هناك ثلاثة أنواع رئيسية من تقنيات تشغيل التفريغ الكهربائي (EDM)، وهي: تشغيل التفريغ الكهربائي بالقطع السلكي (Wire EDM)، وتشغيل التفريغ الكهربائي بالغمر (Sinker EDM)، وتشغيل التفريغ الكهربائي بحفر الثقوب (EDM). بفضل قدراتها الفريدة على التشغيل الدقيق، تُناسب كلٌّ من هذه الآلات تطبيقاتٍ مُحددة.
تتم مناقشة تفاصيل هذه الآلات أدناه:
سلك EDM
في عملية القطع بالتفريغ السلكي، يُستخدم سلك رفيع كقطب كهربائي. تتحكم وحدة التحكم الرقمية (CNC) في حركة هذا السلك الرفيع أثناء قيامه بتآكل المادة عن طريق إحداث شرارة. يتحرك السلك باستمرار لتوفير تفريغ جديد مع استمرار عملية القطع. ولتسهيل ذلك، يتم توصيل السلك بـ سلك EDM آلة كبكرة.
من الناحية الفنية، تُعتبر تقنية القطع بالتفريغ الكهربائي السلكي تقنية قطع ثنائية الأبعاد في جزء ثلاثي الأبعاد، لأن القطب الكهربائي يجب أن يمر عبر قطعة العمل، كما هو موضح في الرسم البياني أدناه. اقرأ المزيد:فوائد الأسلاك EDM
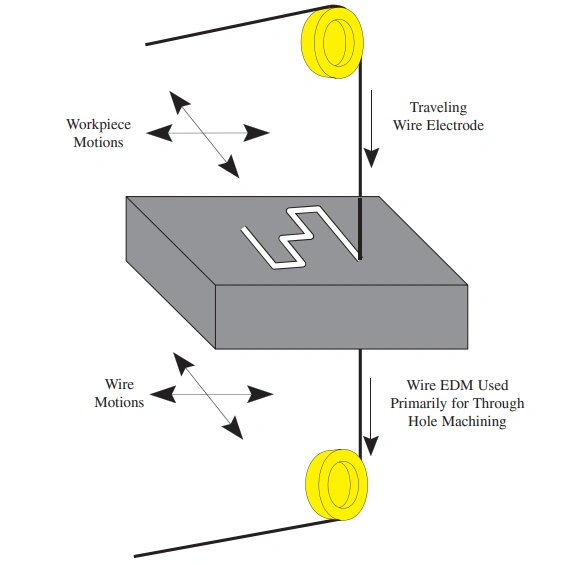
سلك EDM
مزايا تآكل أسلاك EDM:
- تشطيب سطح ممتاز
- مثالية للملفات الشخصية المعقدة ثنائية الأبعاد
- يقطع الزوايا الداخلية بسهولة وبدقة فائقة
- يتيح ربط الأسلاك تلقائيًا عمليات تشغيل آلية ممتدة دون مراقبة
حدود عملية التفريغ الكهربائي السلكي:
- يجب عمل ثقب واضح من خلال المادة، باستثناء قطع الحافة - وقت إعداد أطول
- معدل إزالة المواد البطيء
- استثمار أولي مرتفع
الغطاس EDM
الغطاس EDM صُممت هذه التقنية وفقًا لمبدأ وجود قطب كهربائي في صورة ثلاثية الأبعاد معكوسة للشكل المراد تشكيله. ويُراعى هامش صغير للفجوة بين القطبين، مما يعني أن حجم القطب أصغر قليلاً من التجويف المطلوب.
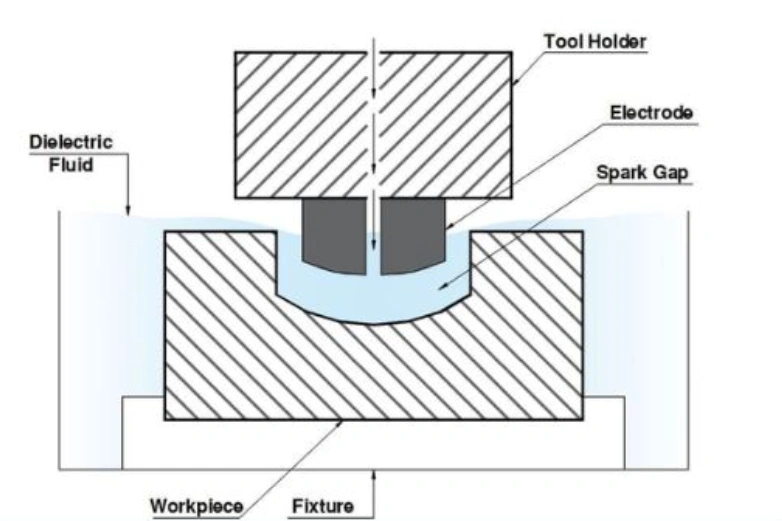
الغطاس EDM
يُعلَّق القطب الكهربائي بقاعدة آلة التفريغ الكهربائي، ويُغمر مع قطعة العمل في سائل معزول. ويتم توليد التجويف الكهربائي بضبط وحدة التحكم على وضع التشغيل والإيقاف التلقائي.
مميزات الغطس EDM:
- إنشاء ميزات داخلية معقدة وأشكال ثلاثية الأبعاد
- قادرة على إنتاج زوايا داخلية حادة
- لا يوجد مادة صعبة للغاية
- يساعد تشكيل القطب الكهربائي على إنتاج أشكال معقدة في إعداد واحد
حدود الغطاس EDM:
- يجب أن يتم تصميم القطب الكهربائي خصيصًا لكل شكل تجويف جديد
- تآكل الأقطاب الكهربائية هو صداع مستمر
- يتطلب مستوى مهارة عاليًا، وخاصةً لتصميم الأقطاب الكهربائية
حفر حفرة EDM
ينتج هذا النوع من قطع EDM ثقوبًا صغيرة وعميقة باستخدام قطب كهربائي أنبوبي دوار مع تدفق قوي للضغط. يوضح الرسم البياني أدناه آليات العملية.
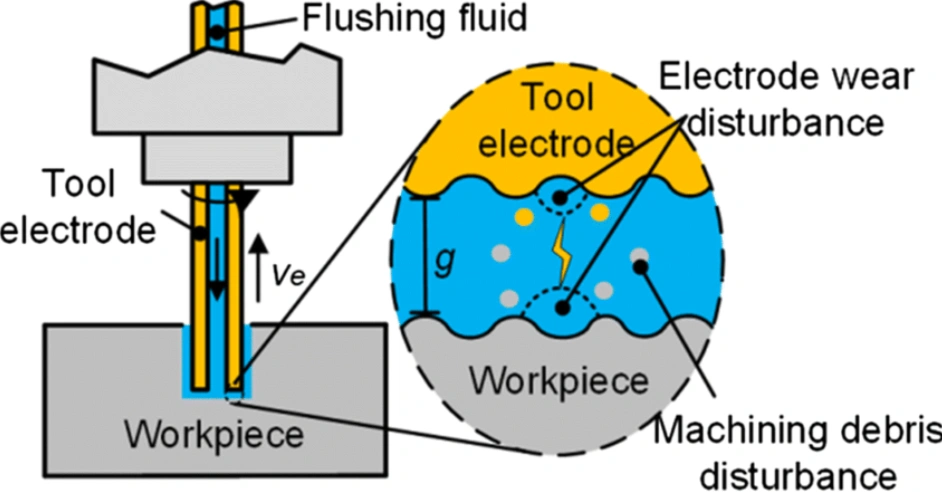
حفر حفرة EDM
حفر حفرة EDM مزايا:
- يمكن إنتاج ثقوب صغيرة بنسبة عرض إلى ارتفاع تبلغ 100:1 أو حتى أعلى
- من السهل عمل ثقوب دقيقة في المواد الصلبة
- طريقة مثالية لحفر الثقوب في المناطق التي يصعب الوصول إليها وفي الزوايا
حدود حفر الثقوب باستخدام تقنية EDM:
- يمكن حفر ثقوب دائرية فقط، ولا يمكن حفر أي أشكال أخرى
- أبطأ من الحفر التقليدي في المواد الأكثر ليونة
- الحاجة إلى استبدال القطب الكهربائي بشكل متكرر بسبب التآكل
WEDM بالحديد مقابل EDM بالغطاس مقابل EDM لحفر الثقوب
تُعدّ المقارنات الدقيقة بين مختلف طرق تصنيع CNC EDM أمرًا بالغ الأهمية لمواءمة احتياجات العملاء مع إمكانيات العملية. يقارن هذا القسم الموجز بين الطرق الثلاث.
Sinker EDM vs Wire EDM
- يختار المصنعون عملية EDM السلكية عندما يبحثون عن دقة أبعاد أعلى وسطح EDM أكثر سلاسة للقطع والمقاطع الجانبية.
- تتميز تقنية Sinker EDM بقدرتها على تصنيع الأجزاء ثلاثية الأبعاد المعقدة ذات التجاويف العميقة.
التفريغ الكهربائي الغاطس مقابل التفريغ الكهربائي لحفر الثقوب
- إن فعالية تقنية EDM الغاطسة في إنتاج تجاويف مثالية لا مثيل لها، ولكن هذا يختلف عن حفر الثقوب، والذي يزدهر في صنع ثقوب ذات نسبة عرض إلى ارتفاع عالية.
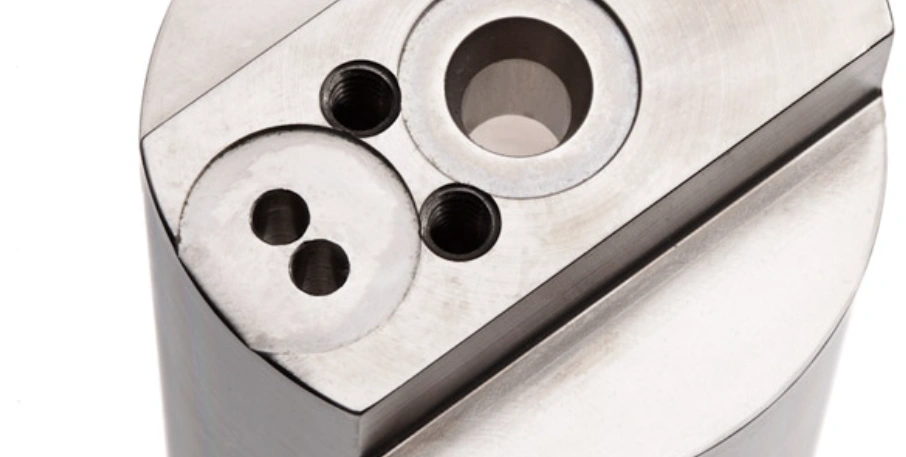
ثقوب EDM
- تتمتع تقنية EDM بقدرة على صنع ثقوب دقيقة عميقة، ولها تطبيقات في الصناعات الطبية والفضائية.
حفر الثقوب EDM مقابل سلك EDM
- تعد عملية EDM لحفر الثقوب هي العملية المفضلة للحصول على ثقوب دائرية عميقة، في حين تزدهر عملية EDM السلكية في أماكن أخرى - مما ينتج عنه ملفات تعريف معقدة.
- توفر تقنية EDM السلكية تحمّلات أكثر إحكامًا وتشطيبات سطحية أكثر سلاسة
- في كثير من الأحيان، يؤدي حفر الثقوب باستخدام تقنية EDM إلى إنشاء ثقوب تجريبية لـ EDM السلكي.
للحصول على ملخص للمقارنة بين طرق EDM الثلاثة، راجع الجدول أدناه.
جدول مقارنة بين سلك التفريغ الكهربائي وآلة التفريغ الكهربائي الغاطسة وآلة التفريغ الكهربائي لحفر الثقوب
| العنصر | سلك EDM | الغطاس EDM | حفر حفرة EDM |
| تقنية التصنيع | يطبق تآكل الشرر ويستخدم سلكًا طويلًا من بكرة | تآكل المواد باستخدام قطب كهربائي مُشكل داخل سائل عازل | يستخدم أقطابًا دوارة بالإضافة إلى سائل عازل لحفر ثقوب عميقة |
| دقة | دقة عالية تصل إلى ±0.0001 | دقيقة ولكن قد تتطلب معالجة لاحقة | دقة عالية |
| مثالية لل | الملامح المعقدة والخطوط الداخلية | الهندسة ثلاثية الأبعاد المعقدة والتجاويف العميقة | الحفر الدقيق |
| ملاءمة المواد | الألومنيوم والصلب والمواد الموصلة الأخرى | الفولاذ المقسى وفولاذ الأدوات | سبائك الفضاء والسبائك الفائقة |
| الانتهاء من السطح | لمسة نهائية ممتازة لا تتطلب تلميعًا | نهاية سلسة | يختلف حسب المادة والعمق |
| التطبيقات الصناعية الشائعة | الفضاء والأدوات والإلكترونيات | الفضاء والسيارات وصنع القوالب | الفضاء والطب |
اقرأ أكثر:قطع الأسلاك الفولاذية
جرب برولين الآن!
المعلمات الشائعة في تصنيع EDM
المعلمات الرئيسية المُخرجة في عملية تصنيع التفريغ الكهربائي هي معدل إزالة المادة (MRR)، وعرض الشق، وخشونة السطح (SR)، ومادة السلك. يُحدد معدل إزالة المادة سرعة القطع، بينما يُمثل عرض الشق سُمك القطع. وتُعتبر خشونة السطح معيارًا لتشطيب السطح.
من المهم فهم هذه المعلمات الخاصة بآلة الشرارة CNC لأنها تساعد في تحسين عملية القطع وتساعد في تحقيق النتائج المحددة.
معدل إزالة المواد (MRR)
معدل إزالة المواد هو كمية المواد التي تتم معالجتها من قطعة العمل لكل وحدة زمنية.
عرض الشق
يشير عرض القطع في عمليات EDM إلى عرض المادة التي تمت إزالتها بواسطة عملية القطع.
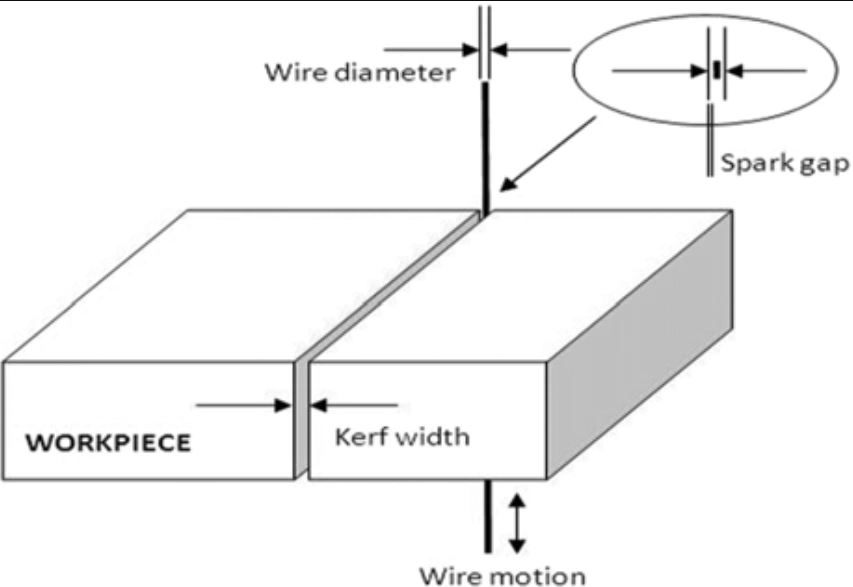
عرض الشق
خشونة السطح (SR)
هذا هو النعومة النسبية للسطح الذي تم تشكيله باستخدام آلة EDM.
مزايا تصنيع EDM
فيما يلي المزايا الرئيسية لآلات EDM:
- يمكنها تشغيل مواد صلبة للغاية، مما يوسع خيارات التشغيل الدقيق للمواد الصلبة
- لا يتم إنشاء أي ضغط ميكانيكي - إنها عملية غير تلامسية
- يعمل مع قطع العمل الصغيرة والحساسة
- مناسب للثقوب الدقيقة مع سطح EDM الممتاز
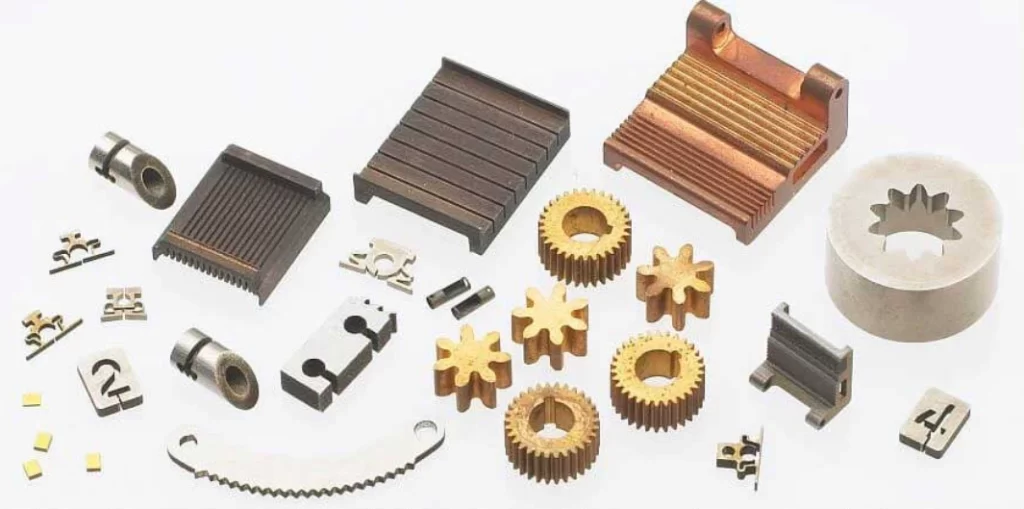
أجزاء صغيرة وحساسة مصنوعة باستخدام آلة EDM
حدود تشغيل الآلات بالتفريغ الكهربائي
ضع في اعتبارك القيود التالية لعملية EDM؛
- عملية التصنيع بطيئة نسبيًا
- ارتفاع استهلاك الطاقة
- تحدي المواد غير الموصلة للآلات
- عرضة للحرائق بسبب استخدام السوائل العازلة
ما هي المواد المستخدمة في تصنيع EDM؟
تشمل المواد التي تُعالَج عادةً باستخدام آلات التفريغ الكهربائي سبائك الألومنيوم، وسبائك النحاس، وسبائك التيتانيوم، وفولاذ الأدوات، والكربيد الأسمنتي، والسبائك عالية الحرارة. وتُعَدّ الخواص الكهربائية والقدرة على تحمّل عملية التآكل من العناصر الرئيسية لهذه المواد. مواد لتصنيع EDM.
لا يمكن تشكيل المواد غير الموصلة، مثل الزجاج والبلاستيك، إلا باستخدام آلات EDM من خلال إعدادات خاصة، وهي مكلفة. لذلك، لا يُعد هذا الأسلوب شائعًا.
وفيما يلي جدول لهذه المواد مع خصائصها:
| نوع المادة | عقارات |
| سبائك الألومنيوم | تشطيب سطح جيد، تآكل عالي للأقطاب الكهربائية، معدل MRR مرتفع |
| سبائك النحاس | معدل MRR مرتفع، تشطيب سطح جيد، تآكل عالي للأقطاب الكهربائية |
| سبائك التيتانيوم | معدل MRR متوسط، تآكل متوسط للأقطاب الكهربائية، |
| الصلب أداة | معدل MRR مرتفع، تآكل منخفض للأقطاب الكهربائية |
| كربيد أسمنتي | معدل استهلاك معتدل، تشطيب سطحي جيد |
| سبائك عالية الحرارة | انخفاض معدل MRR، وانخفاض تآكل القطب الكهربائي |
تطبيقات تصنيع EDM في الصناعات المختلفة
تحظى تطبيقات تصنيع EDM بشعبية كبيرة في مختلف الصناعات، بما في ذلك صناعة السيارات، والفضاء، والإلكترونيات، والأجهزة الطبية، وصنع الأدوات، وصنع القوالب.
أطلب عرض سعر لاكتشاف كيف تستفيد هذه الصناعات وغيرها من قدرات الدقة في العملية لإنتاج أجزاء معقدة تتطلب أشكالاً معقدة وتفاوتات ضيقة.
التطبيقات المحددة لآلات EDM هي كما يلي:
تصنيع القوالب والأدوات
تُعد عملية التفريغ الكهربائي (EDM) استراتيجيةً مُفضّلةً لصنع القوالب والأدوات، إذ يُمكنها بسهولة تشكيل الفولاذ ومواد أخرى شديدة الصلابة. يُمكن استخدام آلة غمر القوالب (EDM) أولًا، ثم يُستخدَم سلك التفريغ الكهربائي (EDM) للتفاصيل.
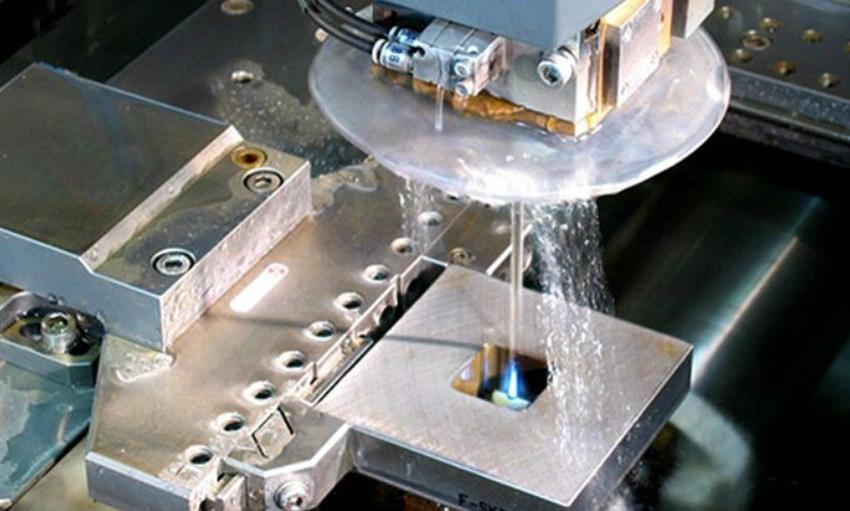
EDM لتصنيع القوالب
استخراج الأدوات المكسورة
أحيانًا تنكسر أداة أو تعلق في قطعة العمل، ما يستدعي إزالتها. يُعدّ تشغيل التفريغ الكهربائي (EDM) إحدى الطرق الموثوقة لاستخراج هذه القطع. فبدلًا من استخدام طرق أخرى قد تزيد من تلف قطعة العمل، يُمكن استخدام التفريغ الكهربائي (EDM) لتآكل الأداة العالقة.
يمكن إحداث ثقوب صغيرة في الأداة لتسهيل إزالة شظاياها. يُعد تجنب استخدام القوة الميكانيكية الميزة الأكبر لتقنية EDM مقارنةً بالحلول البديلة.
تشغيل الزوايا الداخلية
تُعد الزوايا الداخلية الحادة من أصعب الأجزاء إنتاجًا. ومع ذلك، في عملية التفريغ الكهربائي، يُمكن تحقيق ذلك من خلال المزج الصحيح بين شد السلك ونوعه. كل ما يحتاجه المُصنِّع هو تطبيق شروط التغذية الصحيحة.
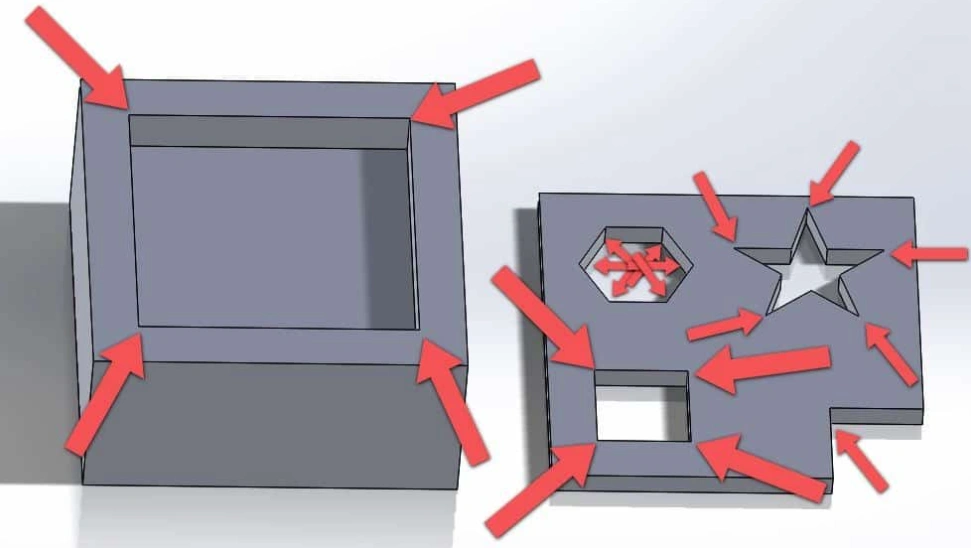
الزوايا الداخلية
نقش المواد الصلبة
يُعدّ الاتساق في النقش تحديًا مستمرًا، لكنّ تشغيل آلية التفريغ الكهربائي (EDM) يُعدّ حلاً فعالًا. تُعطي العمليات الأخرى نتائج متفاوتة بناءً على نوع المادة ومقدار القوة الميكانيكية. لا يقتصر استخدام تقنية EDM في التصنيع على مثل هذه العوامل لأن الطريقة تعتمد على مفاهيم الطاقة الكهربائية والطاقة الحرارية.
حفر حفرة صغيرة
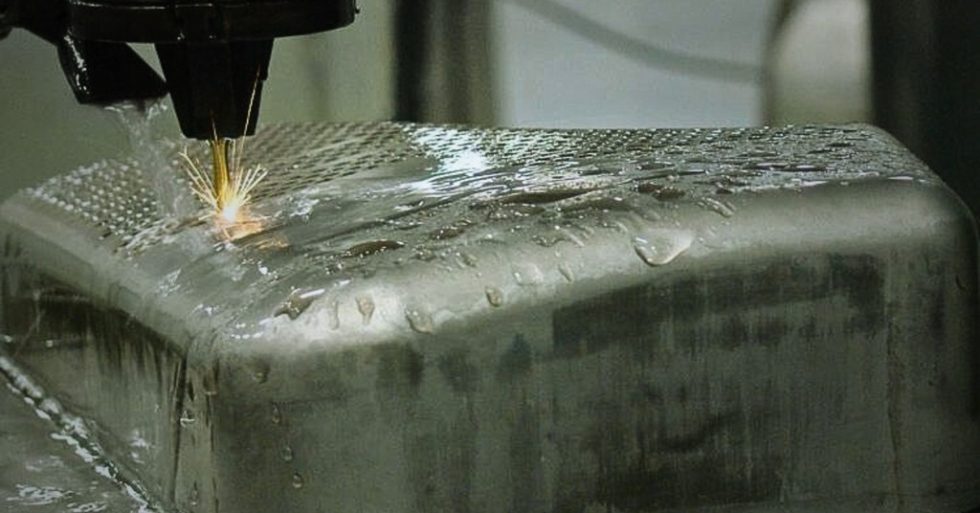
حفر حفرة EDM
تتميز تقنية التفريغ الكهربائي (EDM) المستخدمة في حفر الثقوب الصغيرة بدقتها العالية. وتعني تفاوتًا في القطر يصل إلى +0.0025 مم، وتفاوتًا في الاستقامة يصل إلى +0.025 مم.
جرب برولين الآن!
ما هو الفرق بين CNC و EDM؟
تظهر عمليات التصنيع باستخدام الحاسب الآلي والتفريغ الكهربائي اختلافات في التكلفة، وضيق التسامح، والتشطيب السطحي، وعمق القطع.
دعونا نناقش هذا الأمر بإيجاز EDM مقابل CNC المقارنة أدناه:
تكلفة عملية EDM أعلى
تساهم سرعة التشغيل الأبطأ واستهلاك الطاقة الأعلى في زيادة التكلفة الإجمالية لعملية EDM مقارنة بالطريقة التقليدية خدمات التصنيع باستخدام الحاسب الآلي.
EDM لتحملات أكثر صرامة
يعد إنتاج الأشكال المعقدة أكثر فعالية باستخدام عملية EDM لأن هذه الطريقة قادرة على صنع تحمّلات أكثر إحكامًا.
تشطيب سطحي فائق لـ EDM
تُعد تقنية EDM أفضل لتحقيق تشطيبات سطحية عالية الجودة، مناسبة للتطبيقات المهمة في صناعات الطيران والطب. على سبيل المثال، يمكن لتقنية EDM السلكية تحقيق تشطيب سطحي بمعامل نقاء 0.1 ميكرومتر، مما يعني عدم الحاجة إلى أي تشطيب إضافي.
وهذا يجعل العملية مفضلة التصنيع باستخدام الحاسب الآلي المعقدة في التصنيع الدقيق من أجل التجميع والامتثال للأداء.
قطع أعمق وأضيق من موسيقى الرقص الإلكترونية
يُعد استخدام تقنية EDM مفضلًا للقطع العميقة والضيقة نظرًا لتسامحها الأكثر إحكامًا ولأنها لا تسبب ضغوطًا ميكانيكية.
قراءات إضافية حول المقارنات:
EDM مقابل الطحن
الأسلاك والغطاس EDM
القطع بالكهرباء السلكية مقابل القطع بالليزر
في الخلاصة
تُعدّ عمليات تشغيل التفريغ الكهربائي (EDM) الحل الأمثل لمتطلبات تشغيل قطع المواد المعقدة والصغيرة والصلبة. إذا كان من المستحيل تشغيلها باستخدام آلات CNC التقليدية، فإنّ أنواع تشغيل التفريغ الكهربائي المختلفة هي الحل الأمثل على الأرجح.
اتصل بنا at برولين تك لتعلم كيفية الأفضل خدمات تصنيع EDM يمكن أن تحول عملك.