
"التصلب التعريفي هو علاج غير مادي ما لم يستخدم تيارًا كهربائيًا للعلاج السريع. فهو يزيد من قوة المعدن وصلابته."
الصفائح المعدنية المقواة بالحث هي عملية معالجة حرارية للمعادن يتم فيها تسخين الأجزاء المعدنية التي تحتوي على محتوى كربوني كافٍ عن طريق الحث الكهرومغناطيسي ويتم إخمادها بسرعة. يتم تطبيق هذه التقنية بشكل أساسي على أنواع مختلفة من الفولاذ وسبائك الفولاذ من أجل تعزيز الخصائص الميكانيكية مثل صلابة السطح والقوة الدورية ومقاومة التآكل في مناطق معينة. توجد بعض الاستخدامات في قطارات الحركة والتعليق والمحركات وأجزاء الختم.
تعتبر المعالجات الحرارية الحثية عمليات سريعة ودقيقة نسبيًا لتصلب الأسطح على الأجزاء مقارنة بعمليات المعالجة الحرارية التقليدية. سنقدم هنا دليلاً خطوة بخطوة حول المعالجة الحرارية الحثية، وفوائدها، وعيوبها، واستخداماتها، والتباين معها. تصلب القضية. لذلك، دعونا نلقي نظرة فاحصة.
ما هو التصلب التعريفي؟
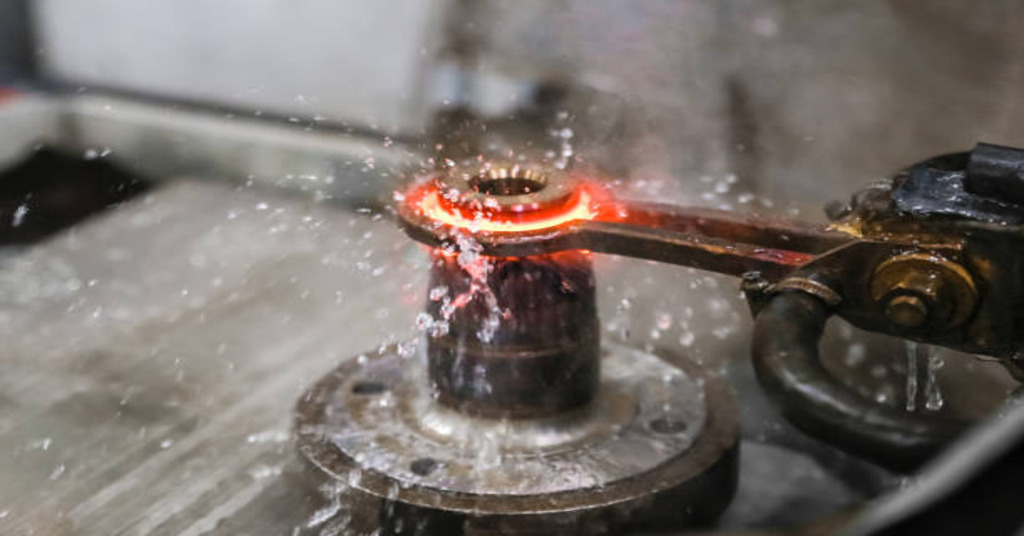
تصلب التعريفي
إنها طريقة تسخين بدون تلامس تستخدم الحث الكهرومغناطيسي لإنتاج الحرارة على الطبقة السطحية للجزء المعدني. يتم وضع المعدن في مجال مغناطيسي قوي ومتغير، ويتولد تيار كهربائي في المعدن، مما يسبب الحرارة. يتم تسخين المعدن بشكل عام إلى درجة حرارة في نطاق التحويل أو أعلى ثم يتم تبريده بسرعة.
تتم عملية التبريد باستخدام الماء، الزيت، أو الهواء. ويؤدي هذا التبريد السريع إلى تحول مارتنسيتي في المعدن، مما يزيد من صلابته وهشاشته. إنها مناسبة لتصلب السطح لجزء أو تجميع حيث تتطلب منطقة معينة فقط من الجزء تصلبًا دون تغيير خصائص الجزء. وهذا يجعله مناسبًا بشكل خاص للمكونات التي تحتاج إلى مقاومة عالية للتآكل على السطح بينما قد لا تحتاج إلى خصائص ميكانيكية أخرى. بشكل عام، يعتبر الفولاذ الكربوني وسبائك الفولاذ التي يتراوح محتوى الكربون فيها بين 0.40% و0% هي الأكثر ملاءمة المعالجات الحرارية للمعادن. يتميز التصلب بالحث بالمزايا التالية مقارنة بطرق التصلب الأخرى. من الأسهل التحكم فيها لأنها عملية كهربائية وليست عملية احتراق. كما أنه يقوم بتدفئة الطبقة الخارجية فقط من المعدن وليس الطبقات الداخلية من المعدن. وهذا يجعل من الممكن الحصول على تحكم جيد جدًا، وهذا سيؤدي إلى تصلب جيد جدًا للسطح. كما يمكن التحكم بسهولة في عمق الطبقة المتصلبة.
جرب برولين الآن!
2 مراحل في عملية تصلب الحث
عادة، يتكون من مرحلتين أساسيتين: التسخين بالحث والتبريد. العملية الأولى هي استخدام الحث الكهرومغناطيسي لتسخين المعادن الموصلة للكهرباء، والعملية الثانية هي التبريد لتغيير الخصائص السطحية للمادة.
المرحلة 1: التسخين التعريفي
في هذه المرحلة، عادة ما يتم إدخال المادة المتصلبة بالحث في ملف نحاسي مبرد بالماء ويتم إخضاعها لمجال مغناطيسي متناوب. يتم إنتاج هذا المجال بواسطة مغناطيس كهربائي ومذبذب إلكتروني. يقوم المذبذب بتمرير التيار المتردد عبر المغناطيس الكهربائي، ونتيجة لذلك، فإن المجال المغناطيسي الذي يمر عبر المادة يتناوب أيضًا. تولد هذه العملية تيارات كهربائية دائرية تعرف باسم التيارات الدوامية التي تعمل على تسخين المعدن الموجود في الملف إلى درجة حرارة التحول. التصلب الحثي هو نوع من تصلب السطح ويمكن أن يصل إلى عمق 8 مم كحد أقصى. ويعتمد عمق الاختراق على تردد المجالات المغناطيسية المتناوبة؛ كلما زاد التردد، كلما كان اختراق التيارات أعمق.
المرحلة 2: التبريد
بعد تصلب المعدن بالحث إلى درجة الحرارة المطلوبة عن طريق الحث، يجب تبريده بسرعة أو إخماده. ويتم ذلك عادة عن طريق غمر الجزء في حمام من الزيت أو الماء، على الرغم من إمكانية استخدام الهواء البارد في بعض الأحيان. تعمل عملية التقسية على التأكد من أن الطبقة الخارجية للمادة أصبحت أكثر صلابة وأن الحرارة لا تخترق الطبقات الداخلية للمادة بحيث تسبب تحولات طورية غير مرغوب فيها. يؤدي التبريد السريع إلى تكوين بنية المارتنسيت أو الحديديك المارتنسيت في الطبقة السطحية. تتمتع هذه الهياكل بقوة شد أعلى وإجهاد إنتاج أولي أقل مقارنة بهياكل الفريت النقي. علاوة على ذلك، فإن التبريد يقلل من حجم الحبيبات، وهو أمر مهم لزيادة صلابة المادة.
اختيار المواد للتصلب التعريفي
يتم استخدام التصلب بالحث على الفولاذ الكربوني المتوسط إلى العالي، وسبائك الفولاذ، والحديد الزهر، والمواد المعدنية المساحيق. هناك أيضًا بعض أنواع الفولاذ المقاوم للصدأ التي يمكن استخدامها في قطاعات التصنيع المختلفة.
فولاذ متوسط إلى عالي الكربون
إنها تقنية مثالية للفولاذ ذي الكربون المتوسط إلى العالي لأن محتوى الكربون كافٍ للتحول المارتنسيتي المطلوب للصلابة. يحتوي هذا النوع من الفولاذ عادة على نسبة كربون أعلى من 0.40%، ويتراوح مستوى صلابة المادة بين 56 و65 HRC. ومع ذلك، يمكن أيضًا استخدام الفولاذ منخفض الكربون مثل 8620 ولكن بصلابة أقل تبلغ حوالي 40-45 HRC. لا يتم استخدام الفولاذ منخفض الكربون مثل 1008، 1010، 12L14، و1117 لأنه لا يظهر زيادة كبيرة في الصلابة.
سبائك الفولاذ
وذلك لأن سبائك الفولاذ تحتوي على عناصر إضافية تجعلها أكثر ملاءمة للمعالجة الحرارية الحثية من الفولاذ الكربوني العادي. من بين هذه الأنواع، يعد الفولاذ 1045 هو الأكثر استخدامًا لأنه يمكن تشكيله بسهولة ورخيص الثمن ويمكن إخماده لتحقيق صلابة تبلغ 58 HRC وما فوق مع محتوى كربون يبلغ 0.45٪. كما أن الفولاذ 1045 لديه فرصة أقل للتشقق أثناء عملية التصلب مقارنة بالمواد الأخرى. بعض سبائك الفولاذ الأخرى التي يتم استخدامها بشكل متكرر هي 1141/1144، 4140، 4340، وETD150.
يلقي الحديد
مجموعة أخرى من المواد التي تستخدم عادة في عملية المعالجة التعريفي تشمل الحديد الزهر. يتم اختيارها على أساس قدرتها على توفير صلابة عالية ومقاومة التآكل على السطح ولكنها أكثر ليونة في المركز.
مسحوق المعادن
يمكن أيضًا تقوية معادن المسحوق بالحث، مما يوفر طريقة أكثر مرونة لإنتاج أجزاء ذات أشكال هندسية معقدة وخصائص ميكانيكية مناسبة لاستخدامها.
الفولاذ المقاوم للصدأ
في بعض الصناعات، يتم استخدام درجات معينة من الفولاذ المقاوم للصدأ في تصلب الحث. على الرغم من عدم استخدامها على نطاق واسع مقارنة بالفولاذ الكربوني وسبائك الفولاذ، إلا أنه يمكن تحسين هذه المواد من خلال العملية لتحسين صلابة السطح وتآكله.
يتم تحديد اختيار المواد للتصلب بالحث من خلال محتوى الكربون وعناصر السبائك الأخرى التي تؤثر على صلابة المادة والصلابة المطلوبة بعد المعالجة.
فوائد تصلب الحث
للتصلب بالتحريض العديد من المزايا، ولكن في الوقت نفسه، له عيوب معينة أيضًا. ميزته الرئيسية هي أنه عالي الكفاءة والسرعة، وهو مثالي للمؤسسات ذات خطوط الإنتاج الكبيرة. علاوة على ذلك، فهي تستغرق وقتًا أقل مقارنةً بعمليات المعالجة الحرارية الأخرى مثل تصلب الحالة أو النيترة. كما أنها فعالة من حيث التكلفة لأنها لا تتطلب مواد إضافية مثل حمامات الملح أو خزانات الغاز وتوفر تشطيبًا متساويًا للجزء بأكمله.
ميزة أخرى هي مرونة صلابة الأجزاء بعد عملية التصلب بالحث من خلال التقسية. كما أنه يزيد من صلابة المعدن ومتانته وقدرته على تحمل التآكل، وبالتالي فهو مناسب للأجزاء التي تتعرض للضغط أو الاحتكاك. بالإضافة إلى ذلك، فهو يزيد من حد التحمل، وبالتالي يقلل من فرص الفشل تحت الأحمال الدورية.
ومع ذلك، هناك بعض القيود على تصلب الحث. يتم استخدامه في المقام الأول للمواد الحديدية، مما يقيد استخدامه مع مواد أخرى. هناك أيضًا خطر تشويه الأجزاء أو تشويهها إذا لم يتم التعامل معها بشكل صحيح أو إذا لم يتم تبريدها بشكل صحيح أثناء العملية. بالمقارنة مع الطرق الأخرى، فإن تكلفة الحصول على معدات التقسية وصيانتها قد لا تكون مرتفعة للغاية، ولكنها لا تزال تكلفة.
علاوة على ذلك، نظرًا لارتفاع معدلات التسخين والتبريد أثناء الحث، قد تظهر أحيانًا شقوق صلبة على سطح قطعة العمل. لذلك، يجب التحكم بشكل جيد في معلمات العملية. يحتاج المشغلون أيضًا إلى التدريب والمهارات لضمان التعامل والتحكم المناسبين من بداية العملية وحتى نهايتها. ومع ذلك، فإن المزايا عادة ما تفوق العيوب، وبالتالي، يتم استخدام الطريقة على نطاق واسع في عمليات التصنيع المختلفة.
مساوئ تصلب الحث
ومع ذلك، هناك بعض عيوب المعالجة الحرارية الحثية التي يجب على المرء مراعاتها قبل اختيار هذه الطريقة. القيد الرئيسي هو أنه لا يمكن استخدامه إلا على المواد الحديدية مثل الحديد والصلب. ويرجع هذا القيد إلى حقيقة أنها تستخدم مجالًا مغناطيسيًا لإنتاج الحرارة، ولا تتأثر بالمجالات المغناطيسية سوى المعادن الحديدية. التصلب بالحث غير ممكن بالنسبة للمواد غير المغناطيسية مثل الألومنيوم والنحاس المصنفة ضمن المعادن غير الحديدية.
عيب آخر هو أن العملية لها تكلفة تشغيل عالية مقارنة بطرق التصلب الأخرى. على الرغم من أنها أرخص من حيث المواد والقوى العاملة مقارنة ببعض تقنيات المعالجة الحرارية، إلا أن الآلات المستخدمة في العملية تزيد من التكلفة. كما أن استخدام الكهرباء بدلاً من أنواع الوقود التقليدية قد يؤدي إلى ارتفاع تكاليف التشغيل على المدى الطويل بسبب رسوم استهلاك الطاقة.
تصلب التعريفي أيضا حدوده. يجب أن يتطابق حجم وشكل ملف الحث مع الجزء المراد تسخينه. عادة ما يتم الحصول على ملفات قياسية لمعالجة الأجسام المستديرة مثل الأعمدة والبكرات، ولكن بالنسبة لبعض الوظائف، قد تكون هناك حاجة إلى ملفات خاصة، مما يزيد من الصعوبة والتكلفة.
كما أن متطلبات المعدات تمثل عائقًا لأنه قد لا يتمكن جميع موردي المعالجة الحرارية من الوصول إلى معدات التقسية الحثية أو تقديمها. قد تكون تكلفة هذه المعدات مرتفعة في البداية، وقد يحتاج المشغلون إلى الخضوع لبعض التدريب لاستخدام المعدات بشكل صحيح.
بالإضافة إلى ذلك، فهي مناسبة عادة للمواد الرقيقة لأنها تتطلب تسخين سطح المواد. قد لا تسخن المواد السميكة بشكل موحد، مما قد يسبب مشاكل مثل الصلابة غير المتساوية أو حتى الشقوق. تشير هذه القيود إلى حقيقة أن هناك حاجة للنظر وتقييم ما إذا كانت العملية قابلة للتطبيق على عملية معينة أم لا.
جرب برولين الآن!
تصلب الحث مقابل. تصلب الحالة: الفرق الرئيسي
التصلب بالحث وتصلب العلبة هما عمليتان متطابقتان للمعالجة الحرارية تستخدمان في الصناعات اليوم. تهدف كلتا العمليتين إلى تقوية الطبقة الخارجية لقطع العمل. ومع ذلك، العمليتين ليست هي نفسها. وإليك نظرة فاحصة على الفروق بينهما:
حالة تصلب
التعامل مع الأجزاء
يمكن ملاحظة أحد الفروق الرئيسية في طريقة معالجة الأجزاء. تتم عملية تصلب الهيكل لقطع عمل متعددة في وقت واحد؛ في عملية التصلب بالحث، يتم عمل قطع العمل واحدة تلو الأخرى. يؤدي هذا إلى اتباع نهج "دفعة تلو الأخرى" لتصلب الحالة ونهج أكثر دقة وموجه نحو قطعة العمل للتصلب بالحث.
تكامل التصنيع
تتضمن عملية تصلب الحالة عادةً أنشطة تنظيمية أخرى لنقل الأجزاء بين خط الإنتاج وعملية التقسية. من ناحية أخرى، يمكن دمج عملية التقسية بالحث بسهولة في خط الإنتاج نفسه، والذي يستخدم آلة التقسية كجزء من خط الإنتاج.
تقنيات المعالجة
يستخدم تصلب الحالة الحرارة والكيمياء لبدء تفاعل كيميائي حراري، في حين تستخدم المعالجات الحثية الطاقة الكهرومغناطيسية لتحفيز تيار متردد جزئيًا، مما يؤدي إلى تسخين السطح فقط. هذه هي عملية تسخين غير متصلة يتم تحفيزها كهرومغناطيسيًا وتستهدف سطح قطعة العمل.
الاستخدامات
تعتبر عملية التقسية بالحث مناسبة للتطبيقات التي تتطلب تقوية مناطق معينة من أحد المكونات، على سبيل المثال، أعمدة الكرنك وأسنان التروس. من ناحية أخرى، تكون عملية تصلب الهيكل أكثر ملاءمة للأجزاء الكبيرة التي يجب معالجتها بالحرارة على دفعات وحيث لا تكون الأشكال المعقدة مهمة في عملية التصلب.
تصلب اللهب مقابل تصلب الحث: الاختلافات الرئيسية؟
تعتبر تصلب اللهب والتصلب بالحث طريقتين مختلفتين لتصلب السطح تستخدم في إجراءات تشغيل المعادن. تصلب اللهب هو عملية تسخين سطح قطعة العمل بلهب أوكسي أسيتيلين وإخماده بالماء البارد. تُستخدم هذه الطريقة على نطاق واسع للأجزاء الكبيرة مثل أسنان التروس، وأسطوانات الفرامل، والمحاور، والحدبات، وأعمدة الكرنك. من ناحية أخرى، يتضمن التسخين التعريفي استخدام مجال كهرومغناطيسي لتسخين سطح قطعة العمل من خلال ملف عبر تيار عالي التردد. يتم استخدامه عادةً على المكونات الصغيرة مثل التروس وأعمدة الكرنك وأعمدة الكامات بسبب خصائص التسخين الموضعية.
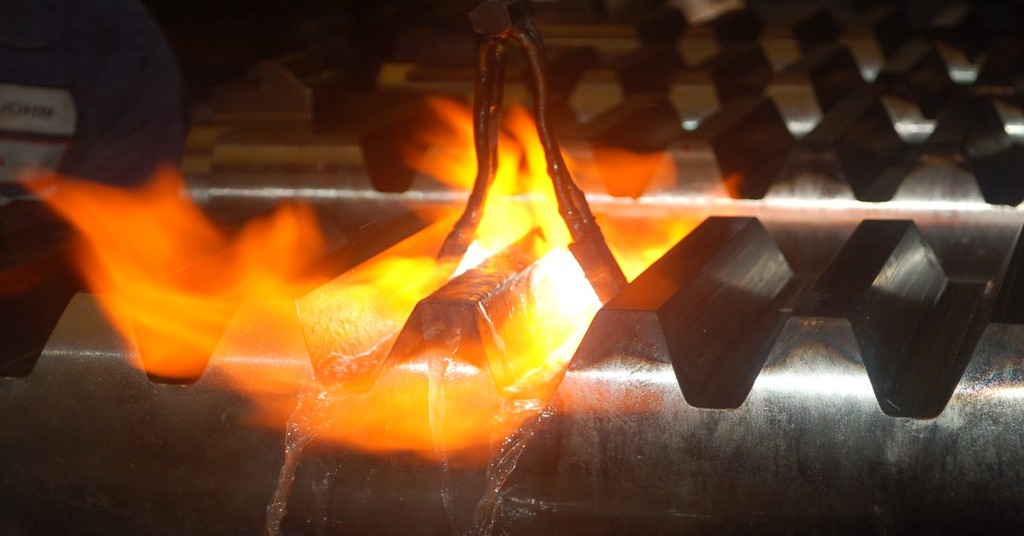
تصلب اللهب
هناك اختلاف مهم آخر وهو أن عمليات المعالجة بهذه الطرق مختلفة. من ناحية أخرى، فإن التقسية باللهب تجعل قطعة العمل تتمتع بصلابة موحدة على السطح بأكمله، في حين أن عملية التقسية بالحث تؤدي فقط إلى تصلب بعض مناطق قطعة العمل. هذا الاختلاف يجعله خيارًا أفضل حيث تحتاج فقط بعض مناطق المادة إلى التقسية، مما يوفر تحكمًا أفضل في العملية.
علاوة على ذلك، تتضمن عملية التقوية باللهب استخدام اللهب والعمالة الماهرة نظرًا لوجود احتمالية إتلاف قطعة العمل. مع ذلك، في حالة التقسية بالحث، يمكن للمشغلين غير المهرة القيام بذلك لأنه لا يضر المادة، مما يجعلها مناسبة لعمليات التصنيع.
ولذلك، فإن كل من تصلب اللهب والتصلب بالحث لهما مزايا وعيوب، ويعتمد الاختيار بين الاثنين على حجم قطعة العمل، والمساحة المراد تصلبها، والتوحيد، ومستوى مهارة القوى العاملة. كلتا الطريقتين لها مزاياها وعيوبها التي ينبغي أخذها بعين الاعتبار حسب احتياجات الشركة المصنعة.
جرب برولين الآن!
خاتمة
تصلب التعريفي هي عملية تسخين المادة من خلال التسخين التحريضي إلى درجة حرارة معينة ثم تبريدها على الفور باستخدام وسط التبريد. تؤدي عملية التبريد السريعة هذه إلى تكوين بنية مجهرية صلبة ومدمجة للمادة. يسمح التسخين الحثي بتسخين مناطق محددة، وبالتالي التحكم في عملية التصلب وجعلها قابلة للتكرار. بشكل عام، يتم استخدام المعالجات الحرارية الحثية على الأجزاء المعدنية التي من المحتمل أن تخضع لتآكل سطحي عالي مع الاحتفاظ بالخصائص الأخرى للمادة.
عندما يكون القصد هو زيادة الخواص الميكانيكية مثل الصلابة، فإن طريقة المعالجة الموصى بها هي التصلب بالحث. في التطبيقات التي تتطلب التصاقًا أفضل، والتآكل، والحرارة، ومقاومة الأحماض، يبدو أن Boda هو الخيار الأفضل. كما نقدم أيضًا خدمات النماذج الأولية بدءًا من الإنتاج على نطاق صغير وحتى الإنتاج بكميات كبيرة. انكم مدعوون الى الاتصال بنا واستكشاف لدينا خدمة المعالجة الحرارية لتلبية متطلباتك.