
"إن القولبة بالحقن هي تقنية تصنيع لا تقدر بثمن لإنشاء أجزاء تصنيع صارمة ومراقبة الجودة. إنها تفيد المستخدمين من خلال كونها فعالة من حيث التكلفة وتوفير منتجات للاستخدام النهائي أو منتجات ما بعد البيع مع إمكانات إنجاز قصيرة.
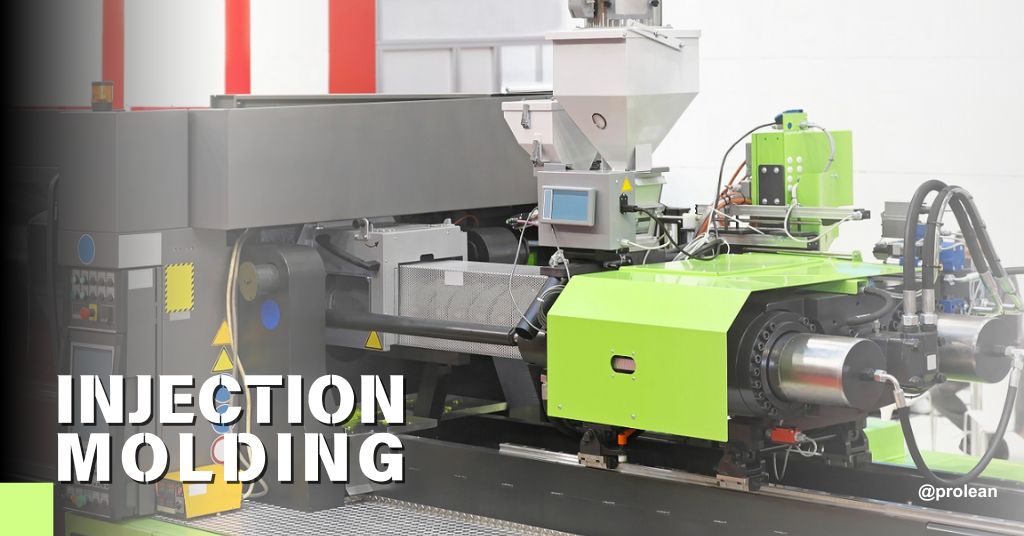
يعد القولبة بالحقن المخصصة عملية لا غنى عنها لإنتاج الأجزاء البلاستيكية في الوقت المناسب وبطريقة فعالة من حيث التكلفة. إنها تمكن من إنتاج دفعات كبيرة من الأجزاء أو المكونات المتطابقة. لا بأس حقن صب السطح عادةً ما يكون مفيدًا وغالبًا ما يجعل المعالجة السطحية الإضافية غير ضرورية.
على الرغم من أن التلوين المسبق للكريات قد يقلل من عملية الطلاء أو الصبغ بعد التشكيل، فقد تنشأ الحاجة إلى تشطيبات سطحية مختلفة. تختلف هذه التشطيبات من التلميع البسيط المستقيم إلى أنواع العلاج الأكثر تعقيدًا. الشركات المتعددة لها متطلباتها واحتياجاتها؛ يركز البعض على التشطيبات الناعمة لمظهر منتجاتهم، بينما يهتم البعض الآخر بالخشونة أو ملمس الأسطح للأجزاء أو متانة المنتج. حددت جمعية صناعة البلاستيك (SPI) العديد من درجات تشطيب الأسطح في هذا السياق.
هذه خاصة بالمواد وتطبيق الاستخدام المقصود. هناك العديد من خيارات التشطيب السطحي للأجزاء المخصصة، والتي يتم تصنيعها من خلال حقن البلاستيك في القوالب. على الجانب الآخر، تم تصميم بعض التطبيقات بتشطيبات بلاستيكية لامعة لأسباب جمالية، في حين تم تصميم بعضها لتشطيبات أكثر خشونة من أجل المتانة الميكانيكية أو احتمالات فعالية التكلفة. لقد طورت SPI مجموعة من معايير الصناعة للتشطيبات السطحية لقوالب البلاستيك. وتنقسم هذه المعايير، التي يطلق عليها تسميات SPI النهائية، إلى أربع مجموعات من 12 نوعًا من أنواع التشطيبات السطحية، تتراوح من الأنسجة الناعمة إلى الخشنة. توضح هذه المقالة معايير تشطيب سطح القولبة بالحقن الشائعة عيوب صب الحقن، وتدابير مراقبة الجودة للمنتجات المقولبة.
ما هو التشطيبات السطحية لحقن صب؟
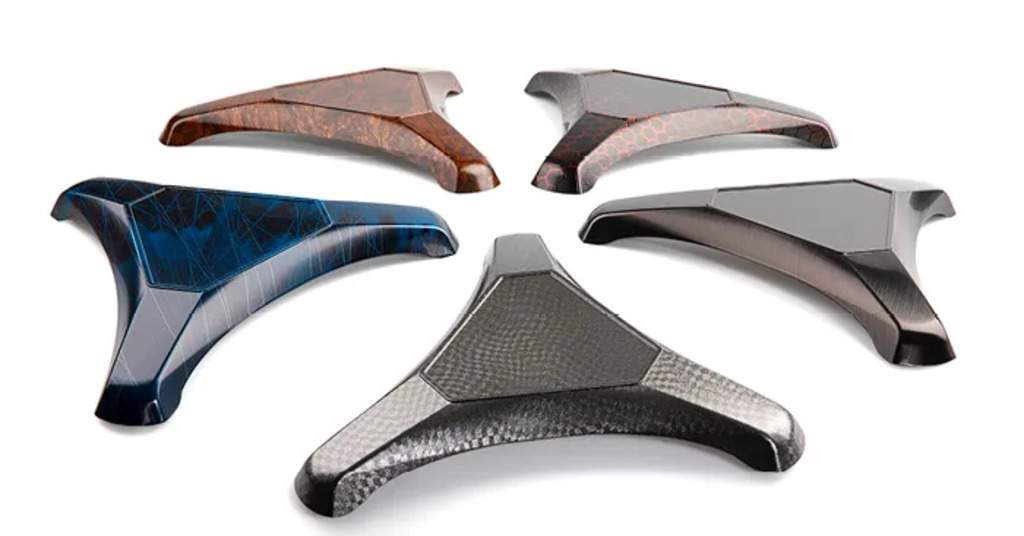
التشطيبات السطحية لقولبة الحقن
عندما يتعلق الأمر ما هو حقن صب، في الحقيقة. تكمن الإجابة في قدرتها على إنتاج أجزاء ذات جودة قياسية موحدة بسرعة. التشطيبات السطحية لقولبة الحقن هي العمليات الإضافية التي يتم تطبيقها على الأجزاء البلاستيكية بعد القولبة لتحسين مظهرها أو وظائفها. تتضمن إجراءات التشطيب هذه تركيب السطح، الذي تم إنشاؤه لمنح الكائنات المصبوبة المحقونة مظهرًا أو نسيجًا أو ملمسًا محددًا؛ وبالتالي، فإن لها وظائف جمالية ووظيفية.
يمكن تحقيق تشطيبات مختلفة للأسطح عن طريق قولبة البلاستيك، ولكل منها فوائده. على سبيل المثال، يمكن أن يكون السطح الأملس الذي توفره شركة قولبة حقن البلاستيك الشهيرة عاملاً من شأنه تحسين أداء الجزء. من ناحية أخرى، يمكن أن تؤدي اللمسات النهائية المزخرفة إلى زيادة في الإمساك والإحساس باللمس، مما يؤدي إلى تجربة مستخدم مُرضية. تعد معايير الاختيار الخاصة بتشطيب السطح المناسب مرحلة حاسمة في إكمال المنتج لأنها تحدد مظهر المنتج النهائي وسهولة استخدامه.
جرب برولين الآن!
معايير التشطيب السطحي لحقن صب SPI
أنواع التشطيب السطحي SPI هي كما يلي:
الصف أ: تشطيب السطح اللامع لقولبة الحقن
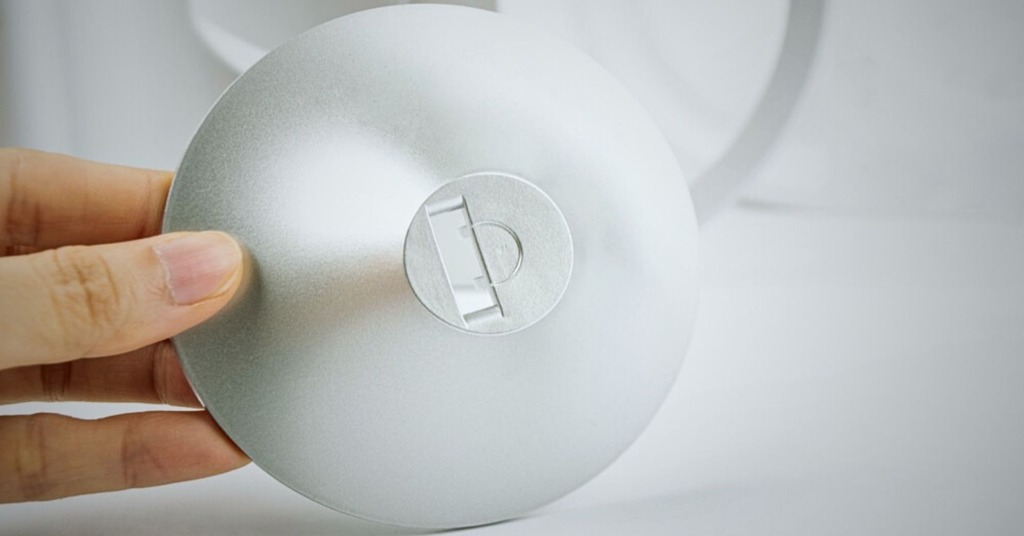
لمسة نهائية لامعة بالحقن
الحد الأدنى من الخشونة: 0 ميكرومتر.
يتم تحقيق فئة التشطيب هذه من خلال عمليات متخصصة مثل تلميع الماس، والذي غالبًا ما ينتج عنه مستويات عالية من اللمعان. يمكن للمصنعين تلميع الأجزاء المصبوبة بالحقن بدقة للحصول على لمسة نهائية لامعة من خلال استخدام عجلات العمل بمواد كاشطة سائبة. لكن، صب حقن تفلون يمكن تلميع المنتجات أو المواد مثل الأكريليك والكمبيوتر الشخصي بسهولة لتكوين سطح أملس، كما أن المواد ذات المقاومة العالية للتآكل، مثل مادة TPU، تمثل تحديات في تحقيق مثل هذا المظهر اللامع.
الدرجة ب: تشطيب سطح قولبة بالحقن شبه لامع.
الحد الأدنى للخشونة: 0.05 ميكرومتر
وبشكل عام، فهو مناسب للأجزاء التي تتطلب مستوى لمعان معتدل. يتم استخدام تقنيات ورق الصنفرة الحبيبي للتشطيبات من الدرجة B لهذا الغرض. توفر هذه الطريقة سهولة العمل مع مجموعة واسعة من المواد البلاستيكية، بما في ذلك المواد البلاستيكية ذات الجودة الهندسية المستخدمة في القولبة بالحقن. وبالإضافة إلى ذلك، فإن هذه الأجزاء جذابة ومناسبة لتطبيقات المستهلك.
الصف C: ماتي حقن صب السطح الانتهاء
الحد الأدنى للخشونة: 0 ميكرومتر
عادةً ما تنتج عملية الصنفرة بالحصى تشطيبات غير لامعة عالية الدقة عن طريق إزالة علامات المعالجة دون إضافة لمعان. يعد خيار التشطيب هذا مناسبًا تمامًا للأجزاء التي ليست ذات أهمية جمالية ولكنها تتطلب نسيجًا سطحيًا ثابتًا. تساعد هذه العملية على ضمان ملمس سطح القالب عالي الجودة خاليًا من أي علامات أو فتحات مرئية. تعتبر تقنية تلميع الحجر مناسبة بشكل عام لمعظم المواد البلاستيكية التي يتم تشكيلها بالحقن.
الصف د: محكم حقن صب السطح
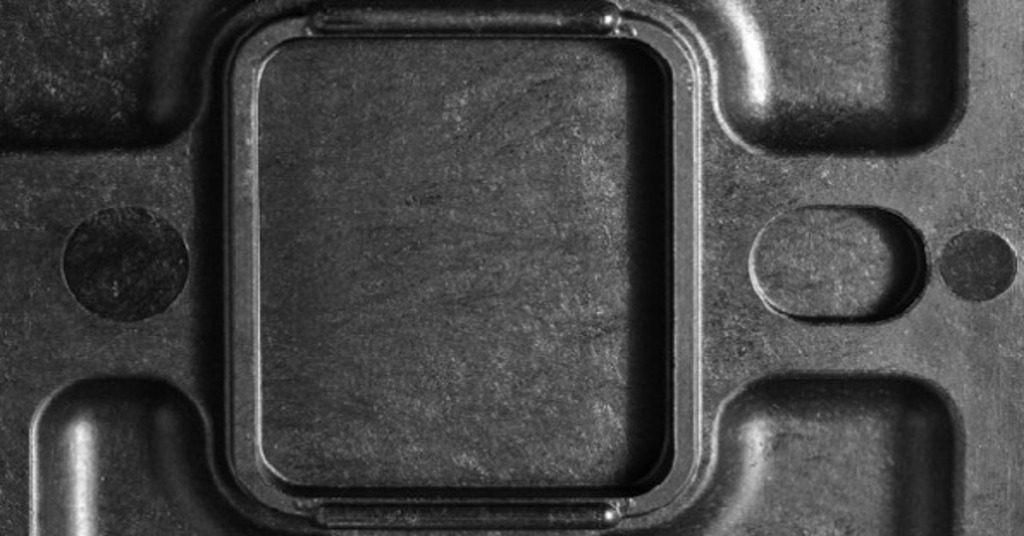
سطح قولبة حقن محكم
الحد الأدنى للخشونة: 0 ميكرومتر
تتطلب بعض التطبيقات خشونة السطح أو تشطيب الملمس المحدد بواسطة SPI. عادة، يتم استخدام هذه الظروف لزيادة الاحتكاك للأغراض الميكانيكية. يعتبر السفع الرملي هو الأمثل لإنتاج الملمس المطلوب، ويتم استخدام تقنية السفع الرملي. باستخدام الهواء المضغوط، يتم توجيه الجزيئات الكاشطة بقوة نحو الجزء، مما يؤدي إلى توافق سطحه الخشن مع احتياجات تطبيق معينة.
العوامل التي تتحكم في تشطيب السطح في قولبة الحقن
تبدأ عملية الحصول على ملمس ناعم للجزء البلاستيكي قبل فترة طويلة من التشكيل. هناك عدة عوامل رئيسية تؤثر على تشطيب السطح:
1. الأدوات
يؤثر اختيار مادة القالب بشكل كبير على جودة سطح قالب الحقن. يتم استخدام معادن مختلفة، ولكن يتم استخدام الفولاذ والألومنيوم المتصلب في المقام الأول لتصنيع الأجزاء. القوالب الفولاذية، على وجه الخصوص، هي السائدة لتحقيق أفضل التشطيبات الممكنة والتي تعتبر مثالية للأجزاء التي تحتاج إلى أن تكون ممتعة من الناحية الجمالية.
2. الاختيار الصحيح للمواد
اختيار المواد صب حقن التشطيبات منتجات. تُظهر المواد البلاستيكية المختلفة درجات متفاوتة من التوافق لتحقيق سطح أملس أو محكم. علاوة على ذلك، يتم استخدام مواد الحشو والأصباغ أيضًا كمواد مضافة، مما قد يؤثر على الخصائص السطحية للمادة.
3. متغيرات العملية
تعد سرعة الحقن ودرجة حرارة القالب من متغيرات العملية الحاسمة المسؤولة عن التشطيبات السطحية في قولبة الحقن. قد تؤدي سرعات الحقن عند درجات حرارة الذوبان المرتفعة إلى إنتاج تشطيبات لامعة مع عدد أقل من خطوط اللحام. إن الحشو السريع لتجويفات القالب يمنع رؤية خط اللحام، مما يحسن المظهر العام. إن إضافة درجات حرارة عالية للقالب والذوبان إلى سرعات الحقن السريعة يمنح SPI تشطيبًا أكثر سلاسة للسطح.
4. الاعتبارات الوظيفية
الجماليات ليست السبب الوحيد لاختيار تشطيب السطح في قولبة الحقن؛ المتطلبات الوظيفية حاسمة. يمكن استخدام التشطيبات المزخرفة لتحسين التصاق الطلاء أو لمنع الأسطح الملساء من التقشر. التشطيبات المزخرفة هي نوع من تحسينات المنتج التي توفر سطحًا ملموسًا يقوي القبضة. من ناحية أخرى، تعمل اللمسات النهائية المزخرفة أيضًا على تعزيز قوة الأجزاء وسلامتها، مما يجعلها مناسبة للتطبيقات المقاومة للانزلاق.
5. اعتبارات التكلفة
يرتبط التشكيل بتكاليف إعداد أولية مرتفعة، تزداد عند استخدام تشطيبات عالية الجودة مثل A-1. وكلما زاد تعقيد التشطيب، ارتفعت تكلفة الإنتاج. بالإضافة إلى ذلك، تصميم حقن صب يُعدّ هذا عاملاً أساسياً في ضبط التكاليف. تتميز التصاميم بالبساطة وسهولة التكرار، مما يسمح بالإنتاج بكميات كبيرة باستخدام قالب واحد، وبالتالي انخفاض التكلفة. كما أن توحيد عملية التصنيع باستخدام قالب واحد يقلل النفقات ويسرّع الإنتاج. في المقابل، تتطلب اختلافات التصميم أكثر من قالب واحد، وهو ما يفسر ارتفاع الاستثمار المالي في المشروع.
6. تشطيب السطح VDI (STD) لقولبة الحقن
تشطيب السطح VDI 3400، المعروف باسم تشطيب VDI. إنه معيار يحدد نسيج القالب الذي حددته فيرين دويتشر إنجينيور (VDI)، وهي جمعية المهندسين الألمان. يتم التشطيب من خلال آلة التفريغ الكهربائي (EDM) أثناء تصنيع القالب. على الرغم من تأسيسها من قبل جمعية المهندسين الألمان، فإن معايير تشطيب الأسطح VDI تنطبق الآن على صانعي الأدوات في جميع أنحاء العالم، بما في ذلك مناطق أمريكا الشمالية وأوروبا وآسيا.
جرب برولين الآن!
مراحل مراقبة الجودة في قولبة الحقن
استخدم مراقبة الجودة لصب الحقن في صناعة تصنيع البلاستيك عادة ما تتكون من أربع مراحل رئيسية. تبدأ العملية بمرحلة التصميم، ثم تنتقل إلى القالب لفحص ما قبل الإنتاج. إلى جانب مراقبة جودة العملية، وأخيرًا، فحص المنتج النهائي. بعد كل شيء، فإنه يمر عبر الترخيص، وإصدار الشهادات لمراقبة الجودة. دعونا نناقش المراحل المعنية للحفاظ على الجودة الصارمة لأجزاء القولبة.
1. مرحلة التصميم
في المرحلة الأولية لمراقبة الجودة، والمعروفة باسم مراجعة التصميم، يجتمع المهندسون أو المصممون الداخليون والخارجيون معًا لفحص جميع التصميمات للتأكد من صحتها قبل الإنتاج. يتمتع أسلوب الطباعة ثلاثية الأبعاد بالعديد من الفوائد عندما يتعلق الأمر بهذا الجانب. فهو يتيح إلقاء نظرة على مظهر المنتج قبل تحقيق الإنتاج، والذي بدوره يضمن تقليل إنفاق الموارد على معدات ومواد التصنيع. بالإضافة إلى ذلك، توفر الطباعة ثلاثية الأبعاد معرفة دقيقة بحجم نماذج الإنتاج النهائية. يؤثر هذا التكوين على سرعة الإنتاج واستخدام المواد. ولتوضيح ذلك، فإن اختيار المواد التي يمكن أن تشكل عدة أجزاء في وقت واحد قد يساعد في خفض تكاليف الإنتاج ومواد النفايات عن طريق توفيرها.
2. تصميم القالب
في مرحلة ما قبل الإنتاج هذه، يتم تصنيع القالب واستخدامه في التصنيع. تعتمد مادة القالب على نوع المنتج. على سبيل المثال، تستخدم قوالب البلاستيك عادةً قوالب مصنوعة من سبائك الألومنيوم أو الفولاذ، بينما قد تستخدم الطرق الأخرى مواد سيراميك أو قوالب من الحجر الرملي، اعتمادًا على جزء الاستخدام النهائي.
3. فحص ما قبل الإنتاج
يصور فحص ما قبل الإنتاج، أو "فحص المادة الأولى"، الأجزاء المصنوعة من خلال عملية القولبة بالحقن قبل الشحن. تمكننا هذه المرحلة الحيوية من التحقق من أن كل جزء مطابق للمواصفات واكتشاف العيوب قبل أن يستلم العميل المنتج. يقوم المفتشون بإجراء عمليات فحص بصرية لكل جزء أثناء مرحلة التطوير ويستخدمون أدوات القياس للتأكد من أن الأبعاد والأوزان والتفاوتات تتوافق مع المتطلبات المحددة.
كما يتم إجراء اختبار وظيفي للتحقق من مدى توافق الأجزاء في تجميعها ومدى ملاءمتها للغرض الذي صنعت من أجله، مع العلم أنها قد تحتاج إلى بعض التعديلات بعد القولبة. وبصرف النظر عن الفحص البصري والاختبارات الوظيفية، يجوز للمفتشين إجراء عمليات مسح بالأشعة السينية أو اختبارات أخرى غير مدمرة لضمان سلامة الأجزاء ووظيفتها.
في عملية صب حقن البلاستيك، يمكن أن تنشأ أنواع مختلفة من العيوب، بما في ذلك:
- تغيرات اللون والملمس تجعل المنتج يبدو مختلفًا عن المنتجات الأخرى.
- تعتبر الثقوب المفقودة أو غير المحاذية أمرًا بالغ الأهمية لوظيفة المنتج ومظهره.
- المشكلة هي أن أبعاد الثقب، مثل الحجم والسمك، لا تتناسب مع التصميم، وهذا ليس هو المقصود.
- يؤدي ملء التجويف غير الكافي إلى ظهور فجوات، مثل الفلاش واللقطات القصيرة، مما قد يؤثر على جودة المنتج.
5. في مراقبة جودة العملية
تتضمن رحلة عملية مراقبة الجودة رقابة صارمة على المواد الخام، مما يضمن مطابقتها للمواصفات قبل دمجها في العملية. يتحول التركيز بعد ذلك إلى تأكيد إعدادات درجة الحرارة والضغط المناسبة لآلة التشكيل بالحقن والأجزاء الحيوية الأخرى للتشغيل السلس. تساعد هذه الخطوة على تجنب المشكلات مثل فقاعات الهواء في الأجزاء النهائية أو المنتجات الرديئة لسطح السطح.
الخطوة التالية هي فحص البلاستيك المنصهر بحثًا عن أي شوائب (مواد غريبة) قد تسبب اضطرابات أثناء عملية صب الأجزاء. والخطوة التالية هي عندما يصبح البلاستيك خاليًا بالفعل من الجسيمات. ومن ثم يتم حقنه في القالب. المرحلة الأخيرة في مراقبة الجودة هي فحص الأجزاء المصبوبة بعناية بحثًا عن أي فراغات أو عيوب أخرى، مما يعني أن كل مكون سيخرج من آلة القولبة بالحقن بشكل مثالي وخالي من العيوب.
6. التفتيش النهائي
يتم فحص كل قطعة من المنتج النهائي بحثًا عن العيوب قبل مغادرة المصنع. يضمن الفحص اليدوي أن المنتجات المثالية فقط هي التي يتم تعبئتها وإرسالها إلى العملاء. يضمن هذا الإجراء الصارم أن تكون المنتجات ذات جودة عالية ولا تحتوي على عيوب مثل الخدوش أو الفقاعات أو العيوب الأخرى. يتم تصحيح أي مشاكل تم تحديدها قبل التعبئة والتغليف والشحن، والحفاظ على رضا العملاء.
يتم إجراء الفحص بواسطة متخصصين على دراية جيدة بتحديد أي انحرافات في الأجزاء والمواد المستخدمة في التصنيع. يضمن تطبيق الصرامة هذا أن يتم شحن المنتجات الدقيقة والخالية من العيوب فقط من خلال الحفاظ على معيار التفوق الصارم الذي يتوقعه العملاء.
7. التعبئة والتغليف
يجب أن تكون العبوة قوية بما يكفي لتحمل عملية الشحن دون تعرضها للتلف. ويجب أن تحتوي أيضًا على التعليمات الدقيقة للتثبيت أو الاستخدام الآمن لتجنب أي مشاكل. كلما أمكن، استبدل مواد التغليف غير القابلة لإعادة التدوير بمواد قابلة لإعادة التدوير لتقليل التأثير البيئي وزيادة الاستدامة.
عيوب قولبة الحقن الشائعة والوقاية منها
حقن صب البلاستيك لا يخلو من العيوب. يمكن أن تحدث أنواع مختلفة من الأخطاء أثناء العملية وتؤثر في النهاية على المنتجات النهائية. دعونا نناقش بإيجاز بعض عيوب التشكيل الشائعة.
تصفيح السطح
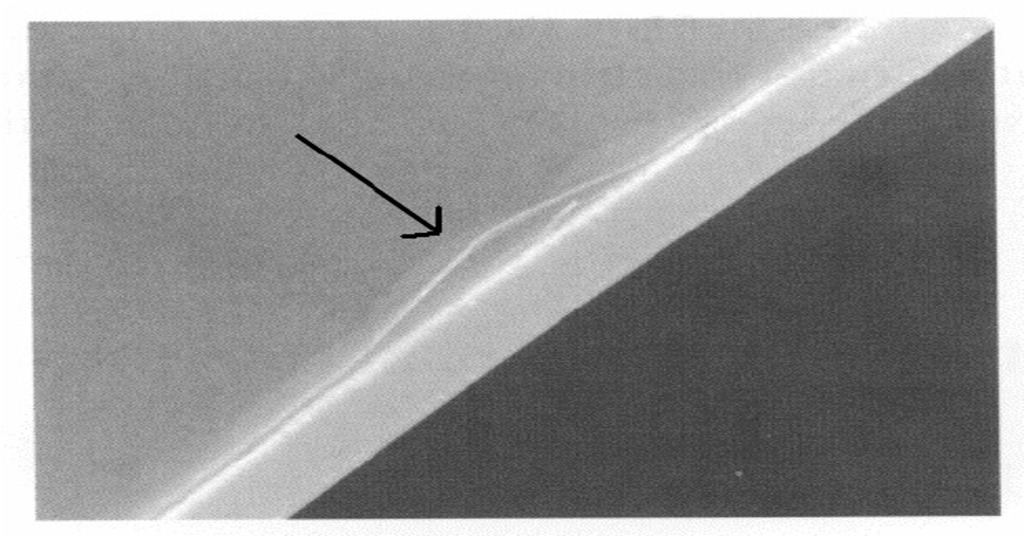
مثال التصفيح السطحي
في عملية تصفيح السطح، يحدث عيب تقشر الطبقة السطحية عندما تنفصل الطبقات الرقيقة الموجودة على سطح المكون المصبوب بسهولة أو تقشر بعيدًا عن المادة الأساسية. وبما أنه يضعف المكون، فإنه عادة ما يعتبر المشكلة الرئيسية للمنتج النهائي. السبب الرئيسي للتصفيح هو تلوث حبيبات الراتينج أو المواد الأساسية الأخرى بمواد غريبة. إذا لم تتمكن المادتان من الارتباط جيدًا، يحدث انفصال قشاري. بالإضافة إلى المواد التي تدخل في القادوس، فإن أي عوامل تحرير إضافية تستخدم لفصل مكونات القالب قد تكون ملوثة أيضًا. يمكن أن يحدث التصفيح أيضًا بسبب الرطوبة الزائدة على المادة بسبب عدم التجفيف الكافي قبل الاستخدام.
ندب الحروق
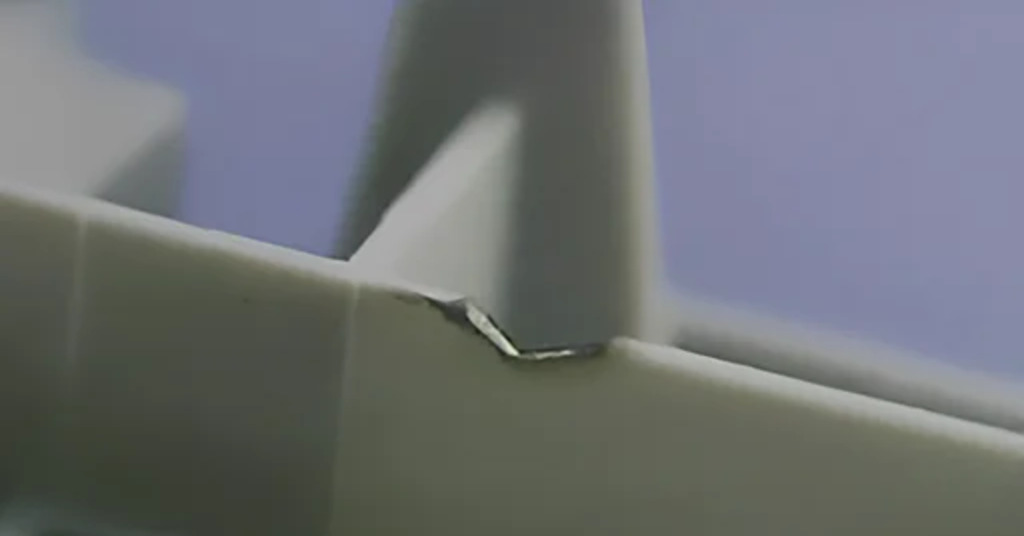
علامة حرق في الجزء المصبوب بالحقن
علامات الحروق هي علامات سوداء أو بلون الصدأ تظهر على سطح أو حواف الأجزاء المصبوبة بالحقن. وترتبط هذه العيوب غالباً بارتفاع درجة حرارة فقاعات الهواء أو الراتينج المحبوس في القالب أثناء الحقن، والذي يكون سببه ارتفاع معدلات الحقن أو تسخين المادة لدرجة عالية جداً.
يتطلب منع علامات الحروق تقليل درجات حرارة الذوبان والعفن وتحسين سرعات الحقن. يمكن للمصنعين أيضًا التغلب على هذه المشكلة عن طريق استخدام أنظمة العادم وتوسيع فتحات الغاز لتسهيل خروج الهواء الساخن أثناء الحقن منخفض الضغط. علاوة على ذلك، فإن تقليل وقت دورة التشكيل يساعد على تجنب حبس الهواء أو ارتفاع درجة حرارة الراتنج.
الفراغات الفراغية
تعتبر الفراغات الفراغية مشكلة متكررة في عملية التشكيل وعادة ما تحدث بسبب نقص المواد البلاستيكية في القالب. بشكل عام، يكون سببها طلقة قصيرة، عندما لا يتم حقن كمية كافية من البلاستيك في عملية الحقن لتشكيل الجزء بالكامل. عندما يبرد البلاستيك، فإنه ينكمش، مما يخلق مساحات فارغة في المنتج المصبوب.
علاوة على ذلك، يمكن أن يكون سبب الفراغات هو جيوب الغاز التي تتشكل داخل المادة البلاستيكية أثناء العملية. قد تتشكل هذه الجيوب للأسباب التالية؛
- يؤدي نقص التهوية إلى احتجاز الهواء في القالب بدلاً من إزاحته بالبلاستيك.
- يتبخر الماء داخل الراتنج البلاستيكي، مما يؤدي إلى تكوين جيوب عند هروبه.
- عند تسخينها أثناء عملية التشكيل، يمكن للمركبات المتطايرة الموجودة في خليط الراتنجات أن تتبخر إلى غاز.
- يمكن أن يؤدي حقن الراتنج البلاستيكي إلى ارتفاع درجة الحرارة، والذي بدوره يمكن أن يتسبب في تحلل الراتنج البلاستيكي وإدخال الغاز إلى المادة.
كل هذه العوامل تسبب فراغات فراغية، والتي بدورها تؤثر على جودة المنتج المقولب.
تغيير اللون
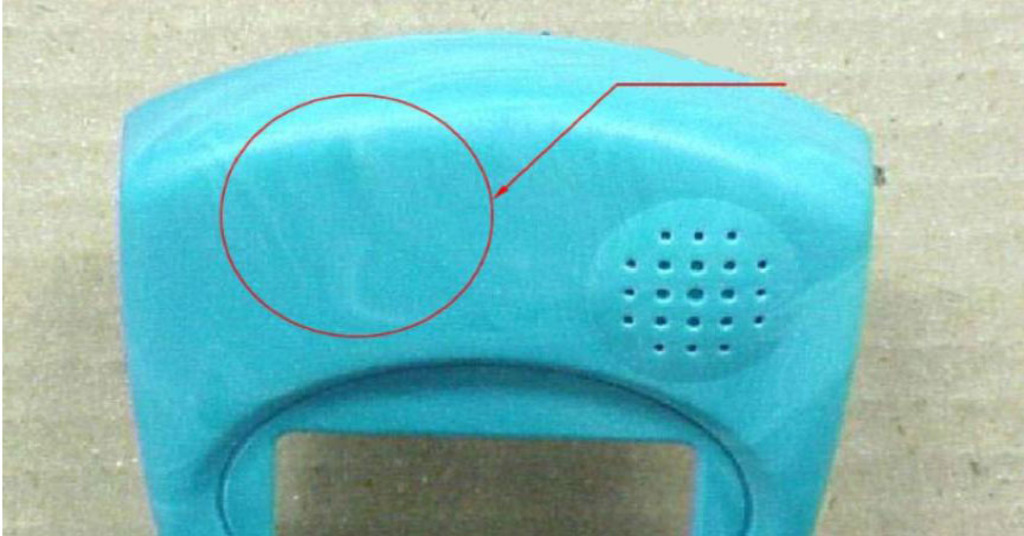
تلون السطح
يحدث تغير اللون، أو "خطوط اللون"، عندما يظهر كائن مصبوب اختلافًا غير متوقع في اللون. ومع ذلك، فإن هذا العيب عادة ما يؤثر فقط على الشرائط ذات اللون غير الطبيعي. يمكن أن يؤدي ذلك إلى تدمير المظهر البصري للمنتج، على الرغم من أنه لا يؤثر على سلامته الهيكلية. الأسباب المعتادة لتغير اللون هي بقايا الراتنج في الفوهة، أو الكريات القديمة في القادوس، أو بقايا الطعام من عملية إنتاج سابقة. علاوة على ذلك، فإن العوامل الأخرى التي قد تؤدي إلى فشل المنتج هي التوصيل الحراري المنخفض لمكون التلوين أو الخلط الخاطئ للأصبغة الرئيسية.
لتجنب تغير اللون، يجب على الشركات المصنعة التأكد من تنظيف الماكينة والقادوس والفوهة والعفن جيدًا بين دورات التصنيع لإزالة أي مواد متبقية. بالإضافة إلى ذلك، يعد اختيار عوامل الألوان ذات الموصلية الحرارية العالية أمرًا ضروريًا للبقاء على قيد الحياة في عملية التشكيل. يعد الخلط الصحيح للأصبغة الرئيسية أمرًا ضروريًا أيضًا لضمان نفس مخرجات اللون في جميع مراحل الإنتاج.
تزييفها
يحدث الالتواء عندما تتقلص أجزاء مختلفة من الجسم المصبوب بشكل غير متساو أثناء عملية التبريد، تمامًا مثلما يمكن للخشب أن يلتوي عندما يجف بشكل غير متساو. وهكذا يصبح الجسم ملتويًا وغير متساوٍ ومنحنيًا. السبب الأكثر أهمية للتزييف هو التبريد المبكر أو الفوري. يمكن أيضًا أن تكون درجة الحرارة المرتفعة أو التوصيل الحراري المنخفض للمادة سببًا في الالتواء. علاوة على ذلك، يعد تصميم القالب عاملاً أيضًا، خاصة عندما يكون الانكماش أكبر مع سمك الجدار.
الالتواء عبارة عن عملية تبريد بطيئة وطويلة ستمكن المادة من التبريد بالتساوي أو. يعد اختيار المادة مهمًا أيضًا نظرًا لأن بعض المواد تكون أقل عرضة للانكماش أثناء التبريد من غيرها. لتوضيح ذلك، تعتبر اللدائن الحرارية المملوءة بالجسيمات أكثر مقاومة للالتواء من المواد شبه البلورية أو الدرجات غير المعبأة. إعادة تصميم القالب للتأكد من أن سمك الجدار والتماثل متناسقان يمكن أن يكون أيضًا العامل الذي سيجعل المكون أكثر استقرارًا أثناء عملية التبريد، وبالتالي، سيتم تقليل خطر الاعوجاج.
علامات بالوعة
تشبه علامات الحوض خدوشًا صغيرة أو حفرًا على السطح المسطح للجزء، وعادةً ما توجد في المناطق الأكثر سمكًا حيث تنكمش المادة وتسحب السطح إلى الداخل. عادة زمن التبريد لا يكون كافيا لأن آلية التبريد غير فعالة، وهذا هو السبب وراء هذه العيوب. علاوة على ذلك، فإن ضغط تجويف القالب الضعيف أو ارتفاع درجة الحرارة عند البوابة يمكن أن يسبب علامات غرق، خاصة في الأجزاء السميكة حيث يكون التبريد بطيئًا.
لتجنب علامات الحوض، يمكن اتخاذ الكثير من الخطوات. يمكن زيادة وقت التبريد عن طريق تقليل الانكماش، ويمكن تقصير سماكة المقاطع الأكثر سمكًا عن طريق تقليل أوقات التبريد. من خلال خفض درجات حرارة القالب، وزيادة ضغط التثبيت، وتمديد مدة الاحتفاظ، تصبح عمليات التبريد والمعالجة أكثر كفاءة، وبالتالي تقليل فرص علامات الغرق.
النفث
يبدو النفث وكأنه عيب سطحي في الأجزاء المصبوبة بالحقن، يشبه الخطوط المتعرجة أو المتعرجة، تمامًا مثل آثار الدودة. تحدث هذه المشكلة عندما يتم حقن الراتينج بسرعة كبيرة في القالب من خلال منطقة صغيرة مثل البوابة أو العداء. يدخل الراتينج إلى تجويف القالب بحركة الرش، مما يؤدي إلى إنشاء تيار يشبه الثعبان يبرد قبل أن يملأ باقي الذوبان القالب، مما يتسبب في عدم اندماج المادة بدرجة كافية وتكوين النفث.
قد تشمل الأسباب الأساسية للنفث ما يلي:
- تعد ديناميكيات تدفق الراتنج داخل القالب ظاهرة رائعة يمكن تفسيرها بسهولة من خلال منظور بشري.
- تعد سرعة حقن الراتنج عاملاً رئيسياً يجب أخذه بعين الاعتبار أثناء تصميم عملية صب حقن الراتنج.
- يجب أن تكون درجة حرارة الراتنج مناسبة تمامًا لصنع القطعة المثالية.
يجب أن تركز عملية استكشاف الأخطاء وإصلاحها على موضع البوابة وتعديل القطر بحيث لا يكون الحقن مباشرة في وسط تجويف القالب. علاوة على ذلك، يمكنك أيضًا التحقق من إعدادات سرعة الكبش وتغييرها، واستخدام المجاري الساخنة أو القوالب الساخنة لتجنب التبريد المبكر، وتجربة خيارات الراتنج الأخرى الأفضل من حيث خصائصها وأدائها، وخاصة درجة حرارة القالب ومعدل التبريد.
استكشف حلول قوالب الحقن المخصصة في منصة Boda
نحن نقدم حلول التصنيع المخصصة حسب الطلب من مجموعة واسعة. برولين صب حقن الصين تساعد المنشأة في تصنيع عدد قليل من أجزاء النموذج الأولي من 100 ثانية إلى تصنيع أجزاء دفعة كبيرة من 1000 ثانية. تم تجهيز منصة التصنيع الداخلية الخاصة بنا بآلات قولبة آلية لجعل الأجزاء الخاصة بك فعالة من حيث التكلفة. يساعدك طاقم المهندسين في Bodas على إجراء تحليل لسوق دبي المالي الخاص بك، ويضمن استمرارية متطلبات مشروعك المخصصة والشخصية. اتصل بنا الآن، واحصل على عرض أسعار هندسي فوري ومجاني عبر الإنترنت!
جرب برولين الآن!
وتلخيصا
إن اختيار التشطيب الصحيح للسطح للجزء البلاستيكي الخاص بك في القولبة بالحقن ليس مسألة جمالية فحسب، بل له أيضًا العديد من المزايا. ومع ذلك، فإن اتخاذ هذا القرار مبكرًا في مرحلة التصميم له أهمية قصوى لأنه أساس الأدوات واختيار المواد وعوامل مهمة أخرى.
يعد العمل مع خبير قولبة حقن البلاستيك أمرًا بالغ الأهمية لإتقان هذه العملية. يمكن لخبراء Boda تقديم المشورة الشخصية ومساعدتك على اتخاذ قرارات مستنيرة. دعونا نكون المستشارين الخبراء الخاص بك لأفضل في فئتها خدمة صب الحقن لمشاريع تصنيع الجزء المقصود.
الأسئلة الشائعة
س1. ما هو صب الحقن المخصص؟
صب الحقن المخصص هو عملية إنتاج الأجزاء أو المكونات البلاستيكية التي يتم تخصيصها حسب احتياجات العميل. إنها عملية استخدام قالب لحقن المواد البلاستيكية المنصهرة في شكل معين، مما يجعل من الممكن إنتاج أجزاء معقدة ودقيقة مع ميزات قابلة للتخصيص مثل الحجم والشكل واللون وخصائص المواد.
س2. ما هي فوائد استخدام التشطيب السطحي في عملية القولبة بالحقن؟
تعمل التشطيبات السطحية على تحسين المظهر الجمالي والوظيفي والمتانة للمنتج النهائي، مما يجعله أكثر جاذبية وملمسًا ومتانة.
س3. لماذا يعتبر التلميع واللف من أفضل الخيارات للتشطيب؟
يعتبر التصفيح والتلميع من التقنيات الدقيقة المستخدمة لتحقيق سطح مستوٍ وناعم عن طريق إزالة طبقة رقيقة من المواد بعناية من السطح. في عملية القولبة بالحقن، يتم ذلك عادةً باستخدام وسادات كاشطة ومركبات الماس. يتضمن الإجراء تحريك الجزء بحركات دائرية فوق الوسادة الكاشطة، مما يقلل من خشونة السطح وتشطيبه.
س 4. ما هو النقش الكيميائي؟
النقش الكيميائي هو عملية إنشاء مواد فريدة على أسطح القالب من خلال تفاعل كيميائي مناسب لمعالجة القالب بدقة. الإجراء هو عملية إعداد سطح القالب، وتطبيق الأحبار المقاومة لتشكيل نمط، وحفر المناطق المكشوفة بحمض قوي، مما يترك الملمس المطلوب.