
التشكيل بالتفريغ مقابل التشكيل بالحقن
في صناعة البلاستيك، التشكيل بالتفريغ مقابل التشكيل بالحقن الطريقتان الأكثر شيوعاً لتصنيع الأجزاء البلاستيكية. ويعتمد اختيار إحداهما على نوع المادة، وتصميم الجزء، وسرعة الإنتاج، والتكلفة التقريبية.
حقن صب يستخدم البلاستيك المذاب لملء قالب، مما ينتج أشكالًا مفصلة ذات دقة عاليةs. تشكيل الفراغ يقوم بتليين البلاستيك وتمديده فوق القالب، وهو ما يناسب الأشكال البسيطة وفترات تصنيع الأدوات القصيرة.
تُتيح عملية التشكيل بالحقن إمكانية إنتاج تصاميم معقدة وأحجام كبيرة، ولكنها تتطلب تكاليف إعداد أعلى. أما التشكيل بالتفريغ فهو أقل تكلفة في البداية وأكثر مرونة، ولكنه لا يُمكنه إنتاج أجزاء بالغة التعقيد. إن معرفة مزايا وعيوب كل طريقة يُساعدك على اختيار العملية الأنسب.
يقارن هذا المقال التشكيل بالتفريغ والقولبة بالحقن، بالنظر إلى كيف كلتا العمليتين العمل، ومزاياها، ومتى يُستخدم كل منها.
التشكيل الحراري بالتفريغ: كيف يعمل
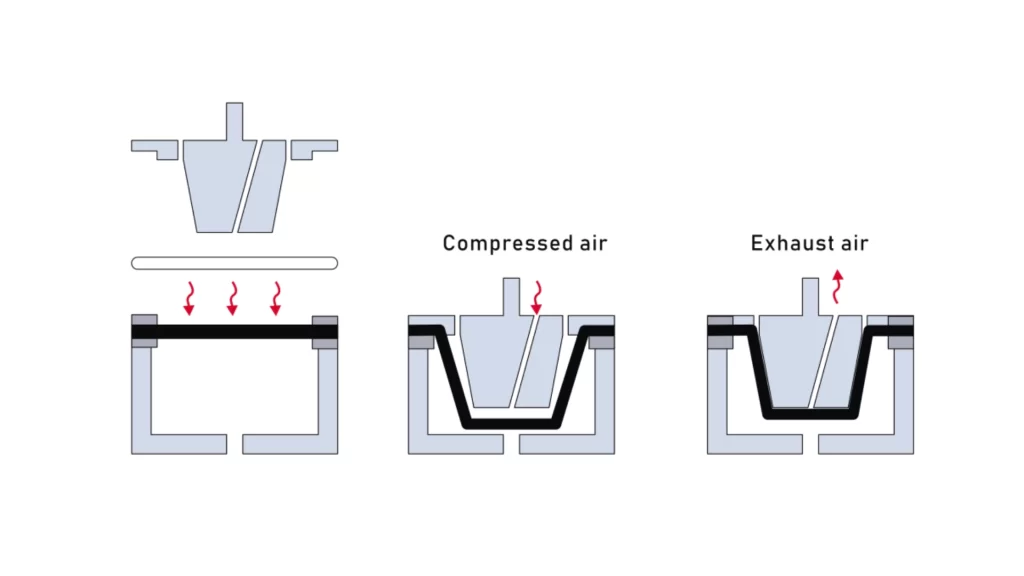
عملية التشكيل الفراغي
تشكيل الفراغ تُستخدم هذه التقنية لتصنيع الأشكال أو الأجزاء البلاستيكية الأساسية. وتُستخدم اللدائن الحرارية لصنع الصفائح المسطحة الأولية. تُسخّن هذه الصفائح حتى تصبح مرنة (لينة)، ويُخلق فراغ لتتشكل حول قالب.
بمجرد أن يتشكل البلاستيك حول القالب ويبرد، فإنه يحتفظ بشكل القالب. بعد ذلك، يُقطع المنتج إلى وحدات منفصلة، ويصبح جاهزًا للاستخدام. تتميز عملية التشكيل بالتفريغ بالعديد من المزايا مقارنةً بعملية التشكيل بالحقن. وبشكل عام، تكون قوالب التشكيل بالتفريغ أبسط، وتتطلب عادةً وقتاً أقل للإعداد.
لذلك، فهو الأنسب للإنتاج أجزاء أكبر أو أقل عمقًا بكميات منخفضة نسبياً (عادةً أقل من 3000 وحدة)أما قولبة الحقن، فهي أكثر فائدة لصنع الأجزاء التي تتطلب تعقيدًا عاليًا؛ ومع ذلك، فهي تتطلب قوالب باهظة الثمن وفترات انتظار أطول لإعدادها.
إذا كنت بحاجة إلى إجراء تغييرات متكررة في تصميمك، فإن التشكيل الحراري بالشفط هو أسرع طريقة للقيام بذلك. وهو مناسب لتطبيقات مثل: التغليف، والصواني، والألواح، والحاويات البسيطة. من ناحية أخرى، إذا كنت بحاجة إلى الدقة والميزات التفصيلية و/أو عمليات الإنتاج بكميات كبيرة، فقد يكون قولبة الحقن أكثر ملاءمة.
ما هي فوائد التشكيل الحراري بالتفريغ؟
فيما يلي الجوانب المشتركة التي يتفوق فيها التشكيل الفراغي على التشكيل بالحقن.
تكلفة أقل وأدوات أسهل
تُعدّ قوالب التشكيل الحراري أسهل في التصنيع وأقل تكلفة من قوالب الحقن. يستخدم التشكيل الحراري قالبًا صلبًا بدلًا من التجاويف العميقة، مما يجعله أقل تكلفة في البداية، وبالتالي خيارًا اقتصاديًا.
بدء تشغيل سريع لعمليات الإنتاج بكميات صغيرة
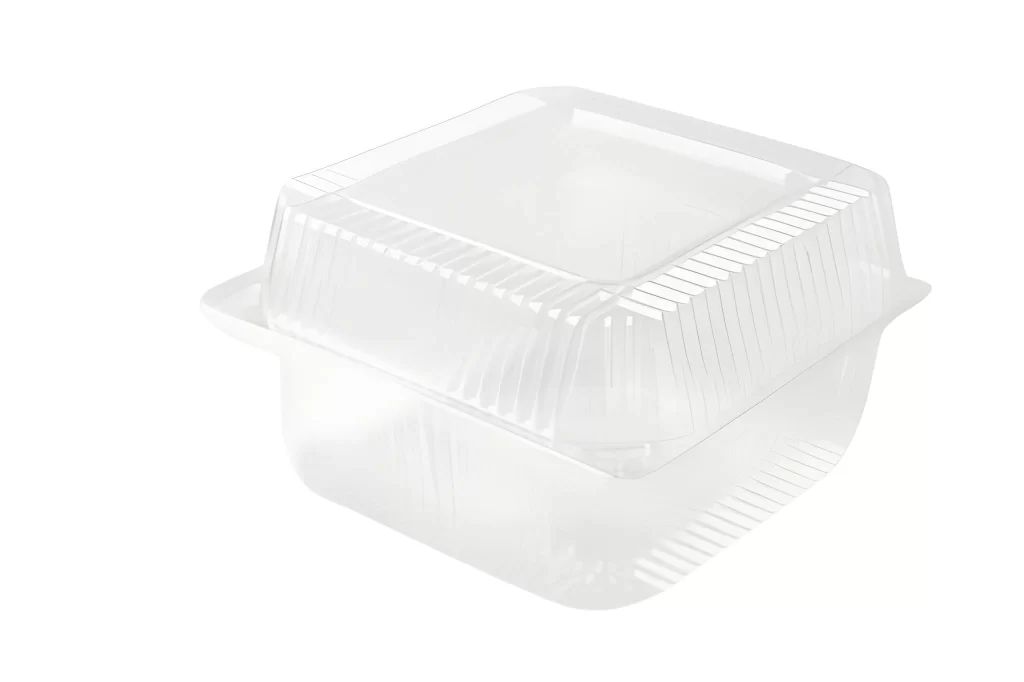
عبوة بلاستيكية شفافة مربعة الشكل مصنعة بالتشكيل الحراري
بفضل سهولة الإعداد، يُعدّ التشكيل الحراري بالشفط مناسبًا جدًا لإنتاج نماذج أولية، بالإضافة إلى دفعات صغيرة. وبالمقارنة مع قولبة الحقن، ستتمكن من إنتاج القطع بسرعة.
مرونة التصميم
على عكس قولبة الحقن، تتيح عملية التشكيل الحراري بالتفريغ إمكانية التعديل السريع في حال حدوث تغييرات في التصميم. وبالتالي، يمكنك تعديل القالب الحالي أو إنشاء قوالب جديدة من الصفائح المعدنية دون الحاجة إلى انتظار طويل. وهذا ما يجعل التشكيل الحراري بالتفريغ مرنًا نسبيًا لتلبية احتياجات مشروعك.
صفائح كبيرة من المواد
يمكن تشكيل الألواح البلاستيكية الكبيرة باستخدام تقنية التشكيل الحراري. (عادةً ما تصل إلى 2000 مم × 1000 مم)، وبالتالي، يمكنها استيعاب أجزاء أكبر مثل الألواح أو الصواني.
حدود تشكيل الفراغ
- غير مناسب للإنتاج بكميات كبيرة: نظراً لأن التشكيل بالتفريغ يستخدم دورات أطول ويتطلب توقفاً للآلة، فإنه غير مناسب عموماً للإنتاج بكميات كبيرة. على سبيل المثال، يُعدّ التشكيل بالحقن أسرع بكثير في الإنتاج. عشرات الآلاف من القطع.
- تعقيد تصميم الجزء: لا يُعد التشكيل الفراغي مناسبًا لإنشاء تصميمات معقدة ذات ميزات مثل التجاويف العميقة والقنوات وما إلى ذلك.
- أقل دقة: بشكل عام، لا يوفر التشكيل الحراري بالشفط نفس مستوى الدقة الأبعادية التي يوفرها التشكيل بالحقن؛ عادةً ما يكون ذلك في نطاق ± 0.25mm إلى ± 1.5 ملم. لذلك، إذا كان مشروعك يتطلب مواصفات دقة أعلى، فإن قولبة الحقن ستكون الطريقة المفضلة.
قولبة الحقن: كيف تعمل
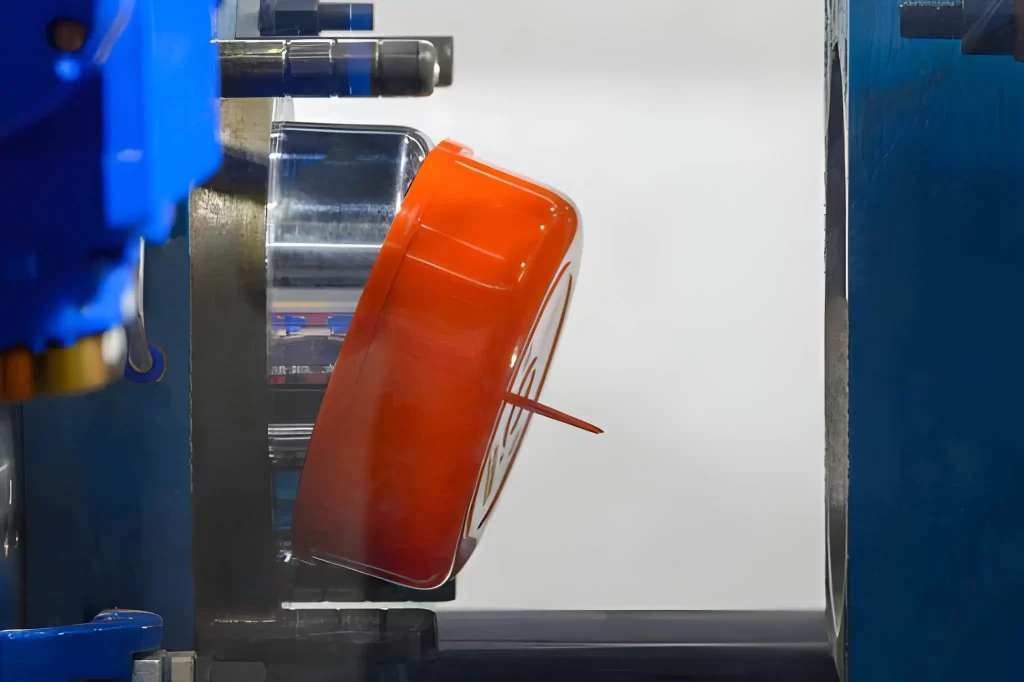
وعاء بلاستيكي مصبوب بالحقن
التشكيل بالحقن هو عملية تصنيع تتضمن صهر الكريات البلاستيكية أو مواد بوليمرية باستخدام الحرارة. يُدفع البلاستيك المنصهر تحت ضغط من فوهة مضغوطة إلى قالب. بمجرد دخول البلاستيك المنصهر إلى القالب، يبدأ بالتبريد والتصلب، ويتخذ الشكل الدقيق لتجويف القالب. بعد أن يبرد الجزء، يُخرج من القالب ويكون جاهزًا للاستخدام.
تقنية قولبة الحقن موجودة منذ زمن طويل. منذ 1872وقد تم اختراعه لأول مرة بواسطة جون وإشعيا حياة، استخدمها البعض لإنتاج منتجات أصغر حجماً مثل الأزرار والأمشاط. ومنذ نشأتها، تطورت عملية قولبة الحقن لتصبح طريقة تصنيع رئيسية لإنتاج أجزاء معقدة بدقة متناهية.
تتمثل الميزة الأساسية للقولبة بالحقن في قدرتها على إنتاج كميات كبيرة. وبالمقارنة مع التشكيل الحراري، فإنها تتيح تصميمات أكثر تعقيدًا ومنتجات ذات جودة أعلى. تكون التكاليف الأولية لإنشاء نظام قولبة الحقن مرتفعة بسبب القالب والمعدات. لذلك، تكون تكلفة الأدوات الأولية مرتفعة، لكن تكلفة القطعة الواحدة تنخفض بشكل ملحوظ مع زيادة حجم الإنتاج.
مزايا القولبة بالحقن
تستخدم عملية التشكيل بالحقن مجموعة من أنواع البلاستيك لتوفير أجزاء معقدة ومفصلة وعالية الدقة وقابلة للتكرار.
يدعم التصميمات المعقدة
توفر عملية التشكيل بالحقن دعماً للتصاميم المعقدة، فضلاً عن إنتاج أجزاء ذات تفاصيل دقيقة وتفاوتات ضيقة، تتميز بخصائص مثل: أضلاع، خيوط، إلخ. والتي يصعب تحقيقها باستخدام التشكيل الحراري الفراغي.
الأتمتة والكفاءة العالية
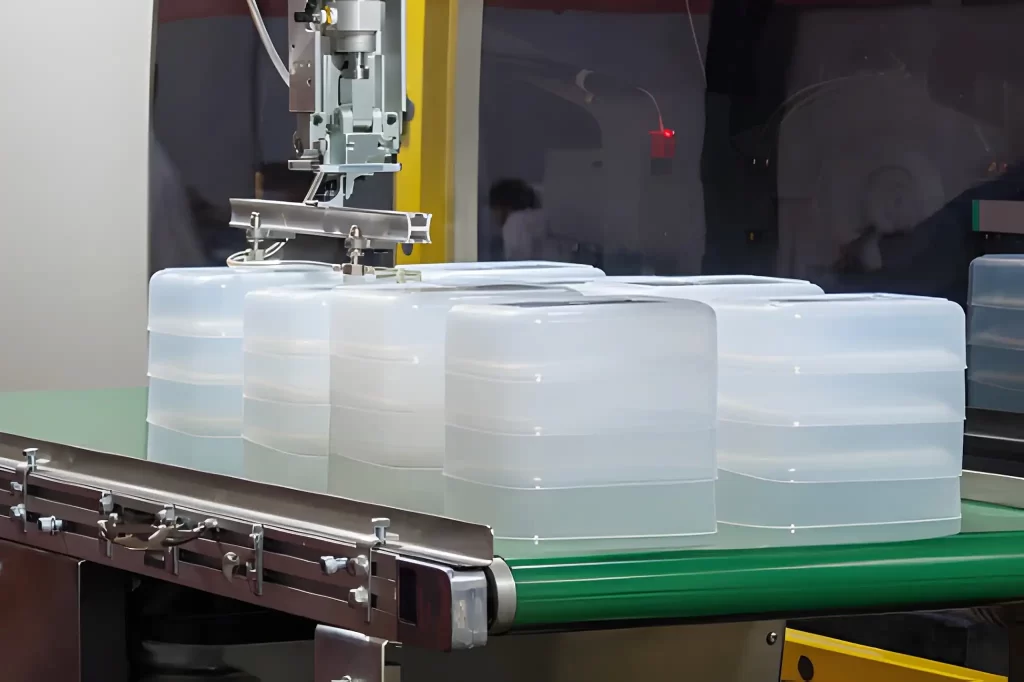
معالجة القوالب بالحقن بواسطة الروبوت
تتميز عملية قولبة الحقن بإمكانية أتمتتها بالكامل. وينتج عن ذلك انخفاض تكاليف العمالة، وتحسين الاتساق، وزيادة الكفاءة أثناء إنتاج كميات كبيرة.
براعة المواد
نظراً لتعدد استخدامات أنواع البلاستيك المتاحة للاستخدام في قولبة الحقن (بما في ذلك البلاستيك القوي جداً و/أو المقاوم للحرارة)، فإنه مناسب تماماً للأجزاء الوظيفية للعديد من أنواع التطبيقات الهندسية.
مساوئ القولبة بالحقن
للقولبة بالحقن عيوب مقارنة بالتشكيل الفراغي. بعض هذه العيوب يتعلق بالتكلفة وحجم القطعة.
- تكاليف الأدوات العالية: قد يكون قالب التشكيل بالحقن مكلفًا للغاية، وفي معظم الحالات يتطلب تصنيعه خصيصًا. وبسبب هذه التكلفة، قد لا يكون من الممكن تبرير تكلفة الأدوات اللازمة لإنتاج كميات صغيرة. في المقابل، يتطلب التشكيل الحراري عادةً قوالب بسيطة وغير مكلفة.
- محدود للأجزاء الكبيرة: بشكل عام، تُعدّ الأجزاء الكبيرة أكثر صعوبة في الإنتاج باستخدام قولبة الحقن مقارنةً بالتشكيل الحراري. وكما ذُكر سابقًا، يُمكن للتشكيل الحراري التعامل مع الأجزاء الكبيرة أو الضخمة بسهولة أكبر، لا سيما تلك التي تتطلب مساحات سطحية واسعة. ومن الأمثلة الشائعة على ذلك: منتجات تشكيل الفراغ وتشمل الألواح والأغطية وما إلى ذلك. بالإضافة إلى ذلك، ونظرًا لانخفاض تكاليف الأدوات المرتبطة بالتشكيل الفراغي، فقد يكون أكثر اقتصادية للأجزاء الكبيرة أو الضخمة، حتى لو كانت هناك حاجة إلى وحدة أو وحدتين فقط.
- أقل مرونة لإجراء تغييرات سريعة في التصميم: بشكل عام، بمجرد إنشاء قالب الحقن، يصبح إجراء تغييرات على التصميم تحديًا كبيرًا ويؤدي إلى مشاكل متنوعة عيوب صب الحقنفي بعض الحالات، قد يكون ذلك مكلفًا للغاية. إذا احتاج المصمم إلى إجراء تغييرات تصميمية في وقت قصير أو أراد اختبار عدة تصاميم مختلفة قبل اعتماد النسخة النهائية، فإن التشكيل الحراري بالشفط يُفضّل عمومًا نظرًا لبساطته وسرعته ومرونته في إجراء التغييرات التصميمية.
جرب برولين الآن!
التشكيل الحراري بالتفريغ مقابل التشكيل بالحقن: نظرة مقارنة
عند اختيار الطريقة المناسبة لتصنيع الأجزاء البلاستيكية، التشكيل بالتفريغ مقابل التشكيل بالحقنعند اختيار العملية المناسبة، يجب مراعاة عدة عوامل، منها الأدوات، والسرعة، وتعقيد التصميم، وأنواع المواد المتاحة، والحجم الإجمالي المطلوب إنتاجه. بفهم أوجه التشابه والاختلاف بين هاتين العمليتين، ستتمكن من اختيار العملية الأنسب لمشروعك بناءً على احتياجاته ومتطلباته الخاصة.
الأدوات والإعداد
الفرق الأساسي بين التشكيل بالتفريغ مقابل التشكيل بالحقن يعتمد ذلك على نوع الأدوات المستخدمة ووقت الإعداد اللازم. تتطلب عملية قولبة الحقن استثمارًا أوليًا كبيرًا لإنشاء الأدوات. تتميز القوالب بتعقيدها ودقتها، وقد تكون باهظة الثمن للغاية، حيث تتراوح تكلفتها من آلاف إلى مئات الآلاف من الدولارات.
من ناحية أخرى، تتميز القوالب المستخدمة في التشكيل الحراري بالتفريغ ببساطتها وانخفاض تكلفتها، وعادةً ما تُصنع من مواد مثل الألومنيوم أو الخشب أو الجبس. ويجعل انخفاض تكاليف الأدوات التشكيل الحراري بالتفريغ أكثر فائدة لتطوير النماذج الأولية، والإنتاج بكميات صغيرة، والمشاريع التي قد تتطلب تعديلات متعددة على التصميم.
سرعة الإنتاج
يختلف وقت تجهيز القوالب في التشكيل الحراري بالتفريغ اختلافًا كبيرًا عن وقت تجهيزها في التشكيل بالحقن. تتطلب قوالب التشكيل الحراري بالتفريغ وقتًا وجهدًا أقل في التطوير والتحضير مقارنةً بقوالب التشكيل بالحقن. في الواقع، لا يتجاوز وقت تحضير قالب التشكيل الحراري بالتفريغ عادةً بضع ساعات، بينما قد يستغرق تحضير قالب التشكيل بالحقن أسابيع. وبمجرد تجهيز القالب للاستخدام في التشكيل الحراري بالتفريغ أو التشكيل بالحقن، يختلف وقت الإنتاج لكل وحدة اختلافًا كبيرًا أيضًا.
تُعدّ عملية التشكيل بالتفريغ أبطأ عمومًا، إذ تتطلب وقتًا أطول لكل دورة لتسخين الصفيحة وتشكيلها بالشكل المطلوب. مع ذلك، يسمح وقت دورة التشكيل بالتفريغ بالإنتاج السريع لكميات صغيرة من الأجزاء. لذا، يُعدّ التشكيل بالتفريغ مناسبًا لتطوير النماذج الأولية أو عمليات الإنتاج الصغيرة. من جهة أخرى، بمجرد إنشاء القوالب، يُقاس وقت إنتاج كل وحدة عادةً بالثواني أو الدقائق. لذلك، يُعدّ التشكيل بالحقن مناسبًا لتطبيقات الإنتاج بكميات كبيرة.
مقارنة الحجم
كما ذكرنا سابقاً، فإن التشكيل الحراري بالشفط يكون أكثر فعالية بشكل عام عند إنتاج كميات صغيرة من الأجزاء (عادة أقل من 3000 وحدة). على الرغم من أن التشكيل بالتفريغ يمكن أن يستوعب عمليات إنتاج أكبر قليلاً، إلا أن القوالب تبدأ في إظهار تآكل كبير نتيجة للدورة الحرارية المستمرة والاحتكاك الميكانيكي أثناء التشكيل.
في المقابل، يُعدّ قولبة الحقن مناسبة تمامًا لتطبيقات الإنتاج بكميات كبيرة. (عادةً ما تكون أكبر من 30,000 وحدة) ويمكنها استيعاب دفعات إنتاجية تفوق تلك الكمية بأضعاف كثيرة. صُممت القوالب المستخدمة في قولبة الحقن لتحمل دورات التسخين والتبريد المتكررة والضغط المُطبق أثناء عملية التشكيل دون أن تظهر عليها علامات تآكل مفرطة.
خيارات المواد
من أهم مزايا قولبة الحقن تنوع المواد التي يمكن تشكيلها. تشمل المواد البلاستيكية الشائعة المستخدمة في قولبة الحقن ما يلي: ABS، PP، PE، PC، النايلون، TPEs، والبلاستيك المقوى. توفر هذه المواد العديد من الفوائد الوظيفية والجمالية، بما في ذلك مقاومة المواد الكيميائية، وقابلية التحلل البيولوجي، والخصائص الميكانيكية المتفاوتة.
في المقارنة ، فإن البلاستيك القابل للتشكيل بالتفريغ وهي محدودة. وتشمل في الغالب ألواحًا بلاستيكية حرارية مثل: PETG، HIPS، ABS، PVC، PS، وPP. يجب أن يفي اختيار مادة معينة من الصفائح بالمتطلبات الوظيفية والجمالية اللازمة للجزء المراد تشكيله.
تعقيد التصميم
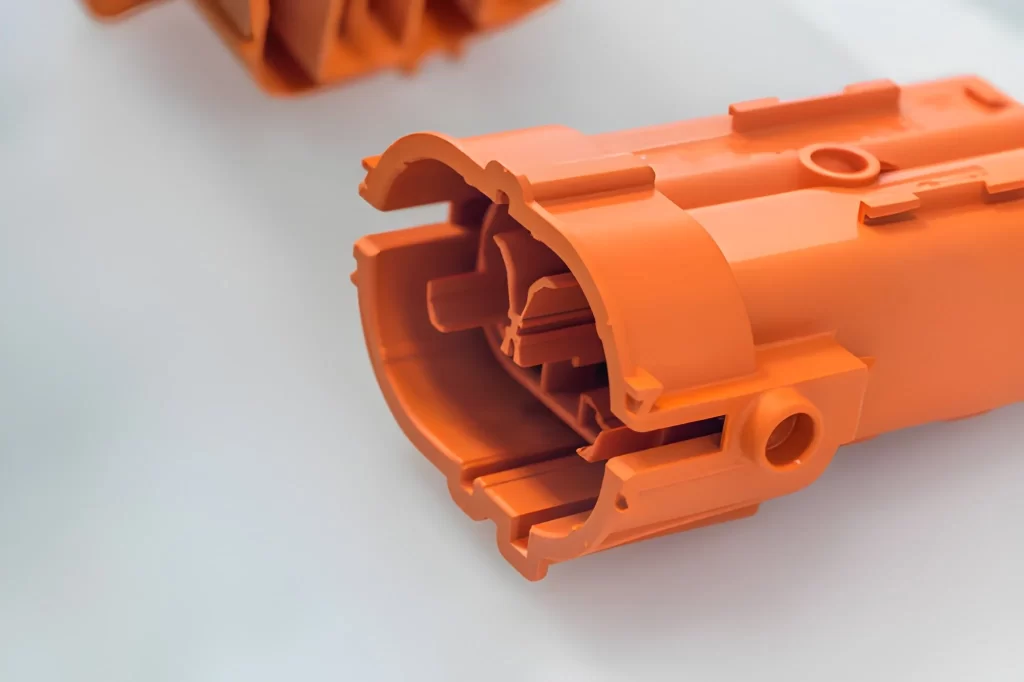
موصل طرفي سريع التوصيل
من أهم مزايا قولبة الحقن قدرتها على تشكيل أجزاء معقدة بدقة عالية. إذ يمكن تشكيل أجزاء ذات تجاويف عميقة، وانحناءات، وتفاصيل دقيقة، وأسنان لولبية، وأشكال هندسية معقدة بدقة عالية (±0.02-0.1 مم) باستخدام عملية قولبة الحقن.
من ناحية أخرى، يُعدّ التشكيل الحراري بالشفط أنسب لتشكيل الأجزاء البسيطة. ورغم إمكانية تشكيل أجزاء ذات تفاصيل معينة، إلا أنه من الصعب، بل ومن المستحيل أحيانًا، تشكيل أجزاء ذات تجاويف عميقة أو قنوات داخلية. وتكون التفاوتات المسموح بها للأجزاء المشكلة باستخدام التشكيل الحراري بالشفط معتدلة عمومًا، وعادةً ما تكون ±0.05-1.75 مم. من أمثلة الأجزاء التي يتم تشكيلها بشكل شائع ما يلي:ألواح كبيرة، وصواني، وأجزاء تغليف.
تشطيب السطح وسماكة الجدار
يبلغ قطر كلاً من التشكيل بالتفريغ مقابل التشكيل بالحقن يمكن أن ينتج عن عملية التشكيل بالتفريغ تشطيبات سطحية مقبولة. ومع ذلك، فإن التشطيب السطحي الذي يتم الحصول عليه من خلال عملية التشكيل بالتفريغ ليس ناعمًا بشكل عام مثل ذلك الذي يتم الحصول عليه باستخدام عملية التشكيل بالحقن. بالإضافة إلى ذلك، فإن سمك الجدار الذي يمكن تحقيقه من خلال عملية التشكيل بالتفريغ يعتمد عادةً على مادة الصفيحة المختارة، ويقتصر عمومًا على نطاق معين. 0.5-6mm.
في المقابل، يتأثر سمك الجدار بشدة بتدفق المادة وانكماشها ولزوجتها. ويمكن أن يتراوح من أقل من من 0.5 مم إلى أكثر من 10 مموذلك بحسب تصميم القطعة. علاوة على ذلك، تنتج عملية التشكيل بالحقن كمية قليلة جداً من الخردة وتنتج قطعاً ذات بنية قوية.
التكلفة والمدة الزمنية
أخيرًا، من أهم العوامل التي يجب مراعاتها عند مقارنة التشكيل الحراري بالتشكيل بالحقن التكلفة والمدة الزمنية. يُعدّ التشكيل بالحقن عملية كثيفة رأس المال، إذ تتطلب تكاليف أولية كبيرة لتطوير القوالب وإعدادها. بالإضافة إلى ذلك، تُقاس مدة إنتاج أول قطعة في التشكيل بالحقن عادةً بالأسابيع لا بالأيام. مع ذلك، تنخفض تكلفة القطعة الواحدة بسرعة مع زيادة حجم الإنتاج.
من جهة أخرى، يُعدّ التشكيل الحراري الفراغي بديلاً أقل تكلفةً من التشكيل بالحقن، إذ ينطوي على تكاليف أولية أقل مرتبطة بتطوير القوالب وإعدادها. إضافةً إلى ذلك، يُقاس وقت الإنتاج في التشكيل الحراري الفراغي عادةً بالأيام بدلاً من الأسابيع. مع ذلك، مع زيادة حجم الإنتاج عن حدٍّ معين، تبدأ تكلفة القطعة الواحدة في التشكيل الحراري الفراغي بالارتفاع.
ملخص الجدول: الاختلافات بين قولبة الحقن والتشكيل الفراغي
يوضح الجدول أدناه الاختلافات الرئيسية بين قولبة الحقن والتشكيل الفراغي من حيث عوامل التصميم والإنتاج والتكلفة.
| عامل | حقن صب | تشكيل الفراغ |
| تعقيد التصميم | مرتفع | خفيف |
| الحد الأقصى لحجم الجزء | متوسط | كبير |
| حجم الإنتاج | مرتفع | منخفض إلى متوسط |
| مرونة التصميم | محدود | معتدل |
| تكلفة الأدوات | مرتفع | منخفض |
جرب برولين الآن!
متى يُفضّل اختيار قولبة الحقن على التشكيل الفراغي؟
بالمقارنة مع التشكيل الحراري، تشير العوامل التالية إلى أن عملية التشكيل بالحقن ستكون خيارًا أفضل لمشروعك:
هل تحتاج إلى إنتاج بكميات كبيرة؟
كلما زاد إجمالي عدد منتجاتك (أكثر من 3000 منتج)، انخفض سعر الوحدة لكل منتج عند استخدام تقنية قولبة الحقن. وهذا يجعلها مثالية للإنتاج بكميات كبيرة.
هل يحتوي الجزء الخاص بك على أشكال معقدة؟
منتجات ذات تصميمات تجاويف متعددة أو متطرفة (مثلاً، القنوات، والتجاويف) تُعد هذه المواد الأنسب لعملية التشكيل بالحقن، حيث يصعب إنتاجها في عمليات التشكيل الفراغي.
هل تحتاج إلى دقة عالية؟
تُتيح عملية التشكيل بالحقن دقةً أعلى (عادةً أقل من ± 0.25 مم) مقارنةً بعملية التشكيل بالتفريغ. وتُعدّ الدقة والتصنيع القابل للتكرار من أبرز مزايا التشكيل بالحقن.
هل قوة المادة ومظهر الجزء السطحي مهمان؟
يمكن استخدام مجموعة متنوعة من المواد البلاستيكية عالية الأداء (بما في ذلك المطاط الصناعي وراتنجات البوليمر المملوءة) في قولبة الحقن، إلى جانب توفير سطح نهائي ناعم ولامع للغاية.
متى يُفضّل اختيار التشكيل الحراري الفراغي على التشكيل بالحقن؟
فيما يلي الحالات التي يكون فيها التشكيل الحراري بالتفريغ هو الخيار الأمثل. عليك تحديد ما يلي.
هل حجم إنتاجك منخفض أم متوسط؟
مع أقل من 3,000 وحدة، يكون التشكيل بالتفريغ عادةً أسرع وأكثر اقتصادية.
هل قطع غيارك كبيرة وبسيطة التصميم؟
تُعدّ عملية التشكيل الحراري بالشفط مناسبة للألواح المسطحة الكبيرة وتصميمات الأجزاء البسيطة. (لا تدعم الأشكال المعقدة)
هل تحتاج إلى إنجاز سريع؟
نظراً لأن عملية التشكيل بالتفريغ تتميز بوقت إعداد أسرع بكثير، فإنها تستطيع توفير نماذج أولية سريعة أو طرح المنتجات في السوق في وقت أقرب.
هل ميزانيتك محدودة؟ أم أنك تتوقع إجراء العديد من التغييرات في التصميم؟
تُعدّ عملية التشكيل الحراري بالشفط أقل تكلفة وأسهل في التعديل، وهو أمر مثالي عندما يتطلب الأمر عدة مراحل من التصميم قبل الوصول إلى التصميم النهائي.
هل خيارات التفاوتات والمواد قابلة للتغيير؟
تُعدّ عملية التشكيل بالتفريغ فعالة عندما لا تكون هناك حاجة إلى دقة عالية جدًا، ويكون اختيار مجموعة محدودة من المواد الورقية مقبولًا.
جرب برولين الآن!
خاتمة
التشكيل الفراغي مقابل التشكيل بالحقن، لكل منهما نقاط قوة وحدود فريدة. تشكيل الفراغ إنها فعالة من حيث التكلفة وسريعة وتدعم الأجزاء الكبيرة، لكنها أقل دقة وتواجه صعوبة في التصميمات المعقدة. حقن صب تتعامل هذه الآلة مع الأشكال المعقدة، وتُنتج أسطحًا ناعمة، وهي مثالية للإنتاج بكميات كبيرة. مع ذلك، فهي تتطلب تكاليف إعداد أعلى وقيودًا على الحجم. يعتمد اختيار الطريقة المناسبة على احتياجاتك. حجم القطعة، وتعقيدها، ومادتها، واحتياجات إنتاجها.
At تقنية بروليننحن نقدم حلول تصنيع متطورة لـ صب حقن البلاستيك المخصص والتشكيل الحراري. تساعدك أنظمة الإنتاج الآلية لدينا، وأدواتنا الدقيقة، وفريقنا الهندسي ذو الخبرة على إنتاج قطع بلاستيكية عالية الجودة بسرعة وموثوقية. سواء كنت بحاجة إلى نماذج أولية سريعة أو إنتاج على نطاق واسع، فإننا نضمن أن قطعك تلبي المواصفات الدقيقة مع الحفاظ على التكاليف والجداول الزمنية تحت السيطرة.