
قولبة حقن المعادن مقابل صب القوالب
تقنية حقن المعادن بالقوالب والصب بالقوالب؛ the طريقتان تُعدّ هذه التقنيات شائعة لإنتاج الأجزاء المعدنية على نطاق واسع. ومع ذلك، فهي تخدم احتياجات تصنيعية مختلفة. يستخدم MIM fمسحوق معدني خام ممزوج بمادة رابطة. يُصبّ أولاً في قالب ثم يُلبّد عند درجة حرارة عالية لتشكيل قطعة صلبة. من ناحية أخرى، تتجاوز عملية صب القوالب هذه الخطوة تمامًا عن طريق حقن المعدن المنصهر مباشرة في قالب فولاذي تحت ضغط عالٍ.
يُعدّ نموذج إدارة المعلومات (MIM) الأنسب لـ تُستخدم هذه التقنية في تصنيع الأجزاء الصغيرة والمعقدة التي تتطلب تحكمًا دقيقًا في الأبعاد. كما أنها تدعم سبائك عالية القوة يصعب صبها. في المقابل، يُفضل صب القوالب تصنيع أجزاء من الألومنيوم والزنك والمغنيسيوم ذات مقاطع أكثر سمكًا وأدوار هيكلية.
يقارن هذا المقال حقن المعادن بتقنية MIM مقابل صب القوالب من منظور الإنتاج، يركز هذا المقال على سلوك المواد، وحدود أحجام القطع، وتعقيد الأدوات، والتحكم في الأبعاد، وتوسيع نطاق التكاليف. لذا، ابقَ هنا وتابع القراءة.
قولبة حقن المعادن (MIM) ومقارنتها بالصب بالقوالب
Yقد تشعر بالارتباك. ما هي تفاصيل ميم؟ ومنالسبت عملية مشابهة لعملية قولبة حقن البلاستيك، باستثناء استبدال البلاستيك بالمعدن. تم تطويره في سبعينيات القرن العشرين ويعتمد هذا الأسلوب على مفهوم "تشكيل" الجزء أولاً، ثم تحويله إلى معدن صلب في وقت لاحق. وعلى هذا النحو، عملية ميميختلف هذا تمامًا عن صب القوالب.
 نظرة عامة على عملية MIM
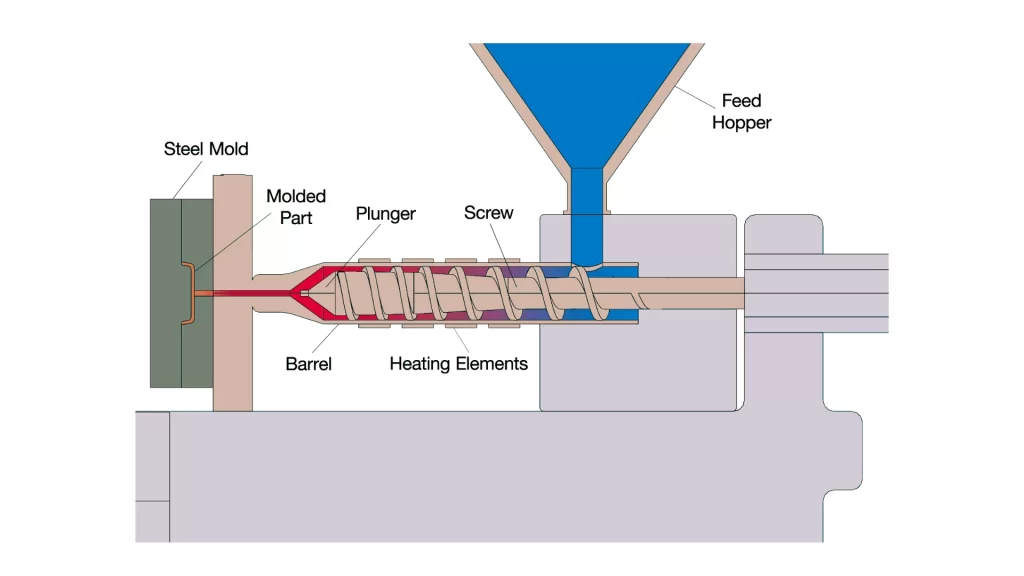
يُخلط مسحوق معدني ناعم مع مادة رابطة بلاستيكية. تعمل المادة الرابطة كحامل، حيث توفر التزييت وتساعد المعدن على التدفق إلى القالب. مع ذلك، ستبقى المادة الرابطة خارج القطعة النهائية. أما في عملية قولبة البلاستيك، فتُستخدم مواد مالئة لإضفاء مزيد من القوة أو الصلابة على القطعة البلاستيكية. على النقيض من ذلك، توظف شركة MIM مادة رابطة للمساعدة في ربط مسحوق المعدن في القالب.
يُوضع مزيج المعدن والمادة الرابطة في أسطوانة مُسخّنة. يقوم برغي دوّار بدفع المادة إلى أسفل الأسطوانة مع ضغطها. تعمل الحرارة المتولدة من الأسطوانة والاحتكاك الناتج أثناء مرور المادة عبرها على إذابة المادة الرابطة، مما يُتيح لمسحوق المعدن الدخول إلى قالب مغلق. بعد التبريد، تُزال القطعة المعدنية المصبوبة من القالب وتُسمى القطعة "الخضراء".
إزالة المادة الرابطة هي الخطوة التالية. يمكن تسخين الجزء الأخضر أو معالجته بمواد كيميائية لإزالة المادة الرابطة. بعد إزالة المادة الرابطة، يُطلق على الجزء اسم "الجزء البني". ثم يُوضع الجزء البني في فرن للتلبيد. تتضمن عملية التلبيد دمج جزيئات المعدن لإنتاج جزء أكثر كثافة وقوة.
يؤدي التلبيد إلى انكماش القطعة، ويجب مراعاة هذا الانكماش في التصميم. ويمكن أن يتراوح الانكماش بين 15٪ إلى٪ 30 ويعتمد ذلك على نوع السبيكة المستخدمة. ولمواجهة هذا الانكماش، تُصنع القوالب بحجم أكبر؛ ومع ذلك، يجب الحفاظ على تحكم دقيق لضمان مطابقة القطعة للمواصفات المطلوبة.
 منتج MIM
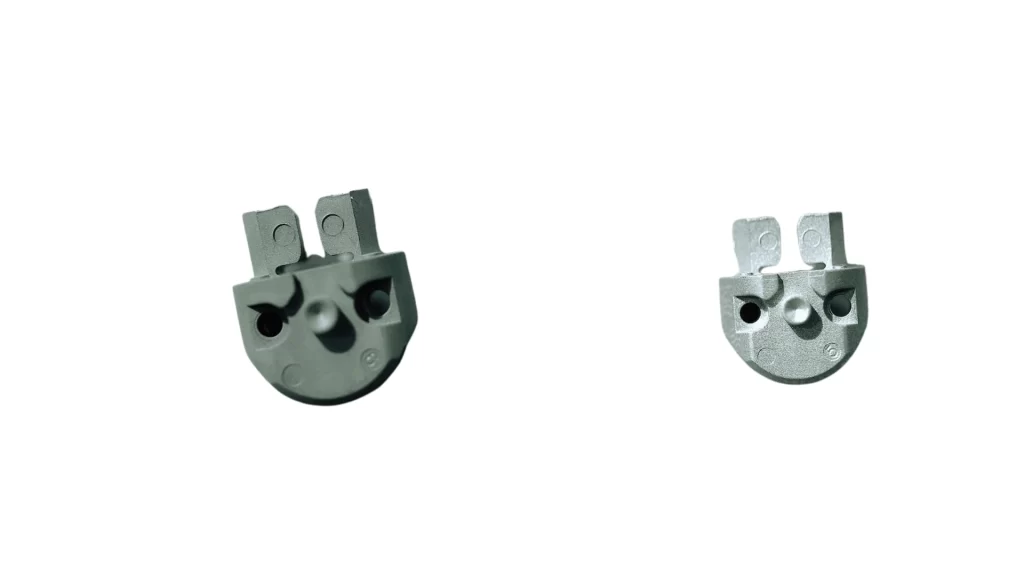
يُعدّ قولبة حقن المعادن (MIM) الخيار الأمثل لإنتاج الأجزاء الصغيرة والمعقدة. وتتميز هذه التقنية بقدرتها الفائقة على إعادة إنتاج التفاصيل الدقيقة، والجدران الرقيقة، والأشكال الهندسية المعقدة. إضافةً إلى ذلك، يمكن استخدام MIM لإنتاج مواد ذات درجة انصهار عالية، مثل الفولاذ المقاوم للصدأ، والتي يصعب تشكيلها باستخدام تقنيات المعادن المنصهرة.
مع ذلك، توجد بعض العيوب في عملية قولبة حقن المعادن. التكلفة العالية المرتبطة بأدوات ومعدات قولبة حقن المعادن؛ ارتفاع معدل تآكل مساحيق المعادن؛ الحاجة عادةً إلى خطوات معالجة إضافية بعد التلبيد؛ وقد يؤدي سوء إدارة الانكماش إلى خروج الأجزاء عن حدود التفاوت المسموح بها.
مزايا قولبة حقن المعادن مقارنة بالصب بالقوالب
لدى MIM العديد منمزايا واضحة مقارنة بالصب بالقوالب عندما تتجاوز متطلبات تعقيد ودقة الجزء متطلبات الحجم أو السرعة.
يتعامل مع الأشكال الهندسية الصغيرة والمعقدة بشكل أفضل
 قطعة من سبيكة التنجستن بتقنية حقن المعادن
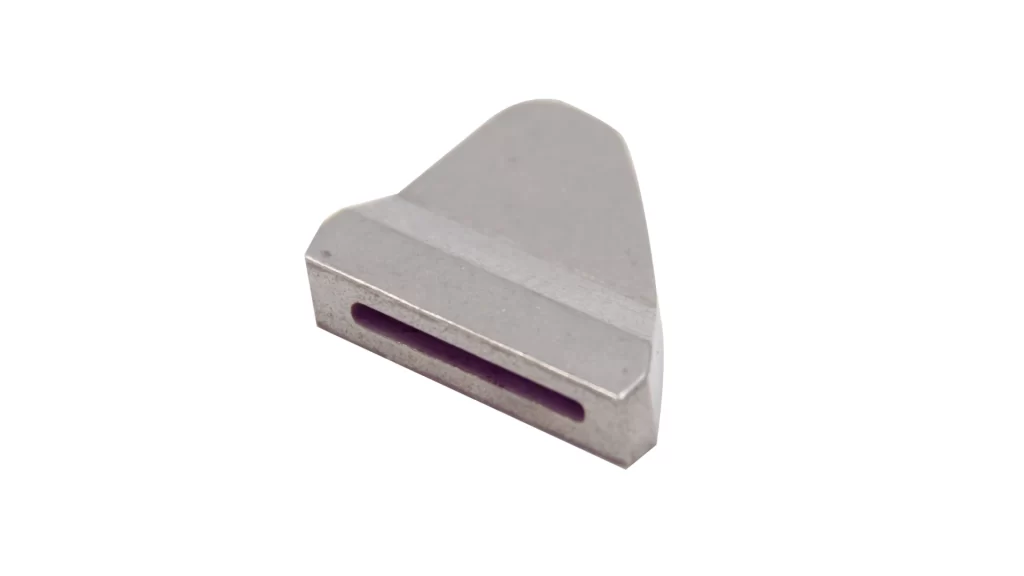
تتمثل الميزة الأساسية لتقنية قولبة حقن المعادن في قدرتها على إنتاج أجزاء صغيرة ذات تفاصيل دقيقة وجدران رقيقة، بما في ذلك مختلف الميزات الداخلية. وتعتمد هذه التقنية على نفس مبادئ قولبة حقن البلاستيك، مما يُمكّنها من ابتكار تصاميم هندسية معقدة في عملية واحدة. في المقابل، تواجه عملية الصب بالقوالب صعوبة في إنتاج أجزاء ذات تفاصيل دقيقة وجدران رقيقة، كما أن بناء الميزات الداخلية فيها صعب بسبب محدودية دقة تدفق المعدن المنصهر.
يعمل مع المواد ذات درجة الانصهار العالية
من المزايا الرائعة الأخرى لتقنية قولبة حقن المعادن (MIM) عدم استخدام المعدن المنصهر أثناء عملية القولبة. يتم تطبيق الحرارة المستخدمة لدمج المساحيق فقط بعد عملية القولبة، خلال مرحلة التلبيد. وبالتالي، يمكن لتقنية قولبة حقن المعادن معالجة المعادن التي تنصهر في درجات حرارة عالية جدًا (مثل الفولاذ المقاوم للصدأ) والتي لا تصلح للمعالجة باستخدام صب القوالب بسبب قيود المناولة ودرجة الحرارة.اقرأ أيضا: صب حقن الألومنيوم)
يوفر دقة عالية وتناسقًا في السطح
بالإضافة إلى ذلك، تُنتج تقنية حقن المعادن (MIM) أجزاءً ذات تشطيبات سطحية متناسقة ودقة عالية. وبما أن العديد من الميزات تُصنع مباشرةً في القالب، فلا حاجة تُذكر لعمليات التشغيل الآلي المكثفة. وهذا مفيدٌ للغاية، خاصةً عندما تتطلب الأجزاء ميزات متعددة أو بالغة الأهمية لتحقيق دقة عالية.
عيوب قولبة حقن المعادن مقارنة بالصب بالقوالب
على الرغم من أن قولبة حقن المعادن توفر العديد من المزايا، إلا أنها تنطوي أيضاً على العديد من العيوب، بما في ذلك التكلفة وتعقيد العملية.
ارتفاع تكاليف الأدوات والمعدات
نظراً لأن أدوات التشكيل بالحقن المعدني (MIM) يجب أن تتحمل طبيعة مسحوق المعدن الكاشطة والضغوط العالية المصاحبة لعملية التشكيل، فإن قوالب MIM عادةً لا تدوم طويلاً مثل تلك المستخدمة في صب القوالب. بالإضافة إلى ذلك، فإن الاستثمار الأولي في المعدات والأدوات أكبر من ذلك المطلوب لصب القوالب، خاصةً في التطبيقات ذات الأحجام المنخفضة.
يتطلب ذلك عدة خطوات للمعالجة اللاحقة
بالإضافة إلى عملية التشكيل، تتطلب تقنية حقن المعادن خطوات معالجة لاحقة إضافية: إزالة المادة الرابطة والتلبيد. وتؤدي هذه الخطوات الإضافية إلى فترات انتظار أطول، وتكاليف طاقة أعلى، ومخاطر أكبر في العملية.
يجب التحكم في الانكماش بعناية
تتضمن خطوة التلبيد في تقنية قولبة حقن المعادن انكماشًا كبيرًا، عادةً ما تتراوح النسبة بين 15 و30%، يعتمد ذلك على تركيبة المعدن وظروف التلبيد. لذا، يُعدّ التنبؤ الدقيق بانكماش المادة أمرًا بالغ الأهمية لضمان مطابقة الأجزاء المصبوبة للأبعاد المطلوبة. فبدون فهم شامل للعلاقات بين مادة قولبة حقن المعادن، وتصميم القالب، وظروف التلبيد، قد لا تفي الأجزاء بمواصفات أبعادها أو قد تتطلب إعادة تصنيع.
جرب برولين الآن!
صب القوالب: التعريف والمقارنة مع قولبة حقن المعادن
أقدم دليل على استخدام تقنية صب القوالب يعود إلى الصين القديمة (حوالي عام 600 ميلادي). وتُعدّ هذه التقنية إحدى العمليات التقليدية لتشكيل المعادن، وقد طُوّرت كبديل لتقنية صب الرمل. تتضمن هذه العملية حقن المعدن المنصهر في قالب فولاذي مقوى تحت ضغط. يتدفق المعدن المنصهر إلى داخل القالب ويتصلب بسرعة داخل تجويفه، متخذاً شكل القالب.
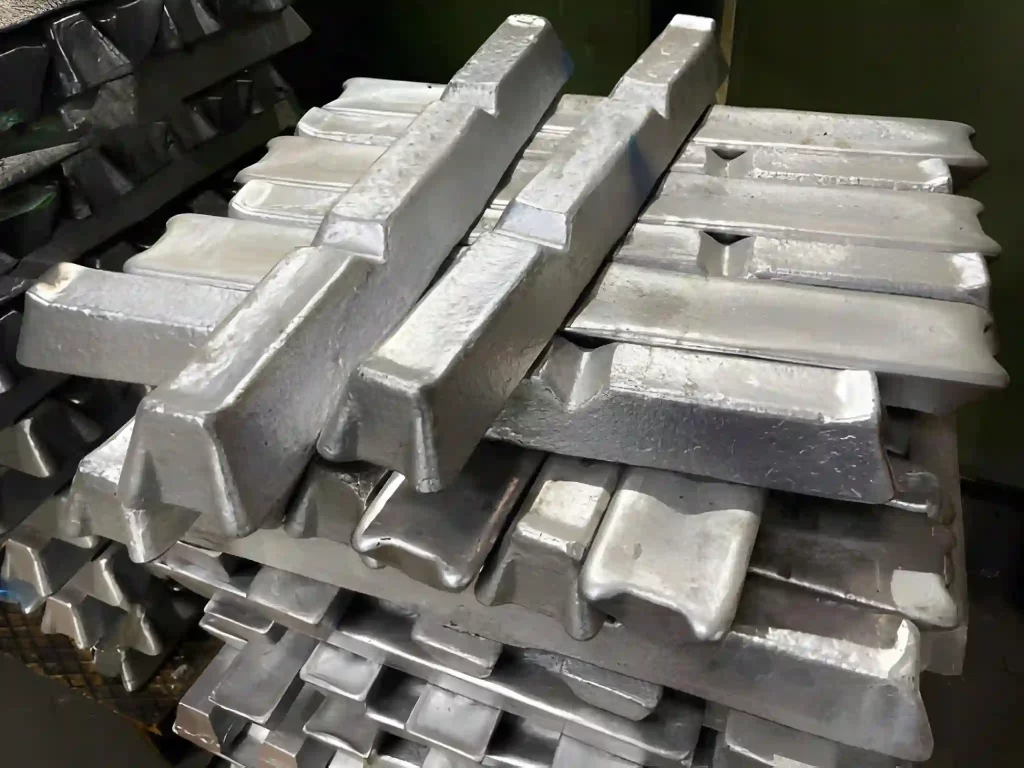
سبائك الألومنيوم
يقتصر صب القوالب عمومًا على المعادن غير الحديدية، كالألومنيوم والزنك والمغنيسيوم، نظرًا لانخفاض درجة انصهارها مقارنةً بالمعادن الحديدية. يُتيح انخفاض درجة الانصهار تبريدًا أسرع للمعدن داخل القالب، وعمرًا أطول للقالب، ومعدلات إنتاج أعلى. مع أن صب القوالب للمعادن الحديدية ممكن نظريًا، إلا أن تكلفة وصعوبة صناعة القوالب لهذه المعادن تجعل هذه الطريقة غير عملية للمصنّع العادي.
تُستخدم أنظمة الحقن عالية الضغط وأنظمة التغذية بالجاذبية بشكل شائع لملء القالب بالمعدن المنصهر. بعد الملء، يُبرّد القالب بفعل الهواء المحيط وعوامل أخرى مثل سُمك الجدار وحجم القطعة المراد إنتاجها. يختلف وقت التبريد تبعًا لهذه المتغيرات، ولكنه عادةً ما يكون أقل من دقيقة. بعد أن تبرد القطعة وتتصلب، تُزال من القالب، ويُزال أي معدن زائد من نظام البوابات والمجرى باستخدام آلة تشذيب.
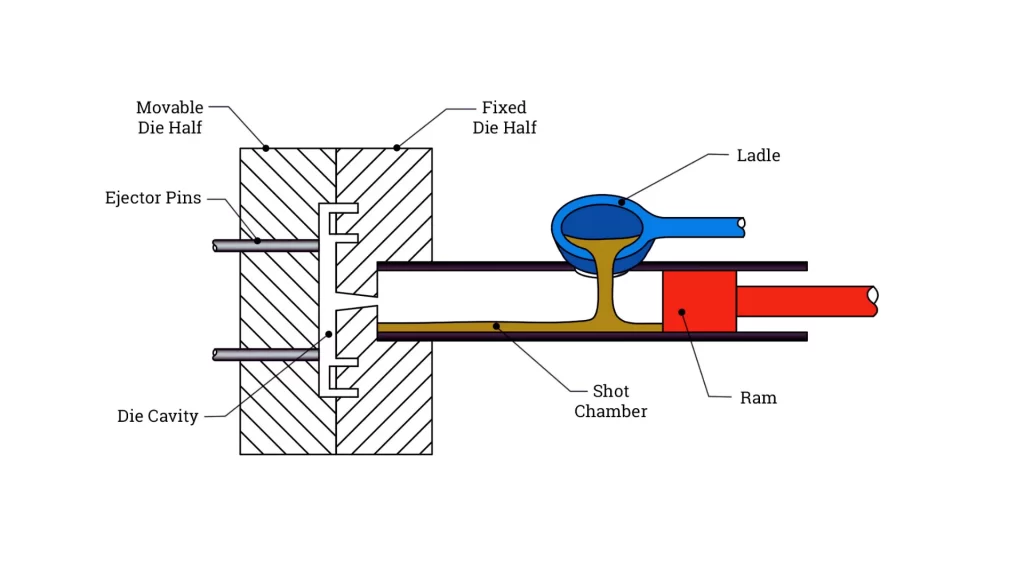
صب يموت الضغط العالي
توفر عملية الصب بالقوالب العديد من المزايا في التصنيع، ولعل أهمها عمر القالب. يمكن أن تتراوح أعمار الأجزاء المصبوبة من عشرات إلى ملايين الوحدات، يعتمد ذلك على جودة القالب ونوع المعدات المستخدمة. بالإضافة إلى قدرات الإنتاج بكميات كبيرة، تخضع الأجزاء المصبوبة لتعديلات طفيفة في الأبعاد. تتغير أثناء عملية التصلب من المعدن السائل. تختلف دقة صب القوالب اختلافًا كبيرًا باختلاف السبيكة وحجم القطعة وزاوية السحب، وبالتالي يمكن تصميمها بقوالب أبسط.
على الرغم من مزايا صب القوالب العديدة، إلا أن له بعض القيود. فعند ضخ المعدن الساخن بسرعة في القالب، قد تنحصر جيوب هوائية، مما قد يؤدي إلى ظهور مسامية في المنتج النهائي. وهذا بدوره يقلل من الخواص الميكانيكية للقطعة، ويحد من قدرتها على الخضوع للمعالجات الحرارية، ويتطلب عمليات تشغيل إضافية. إضافةً إلى ذلك، قد يكون تصنيع المقاطع ذات الجدران الرقيقة والأشكال الهندسية المعقدة أكثر صعوبةً مقارنةً بتقنية حقن المعادن.
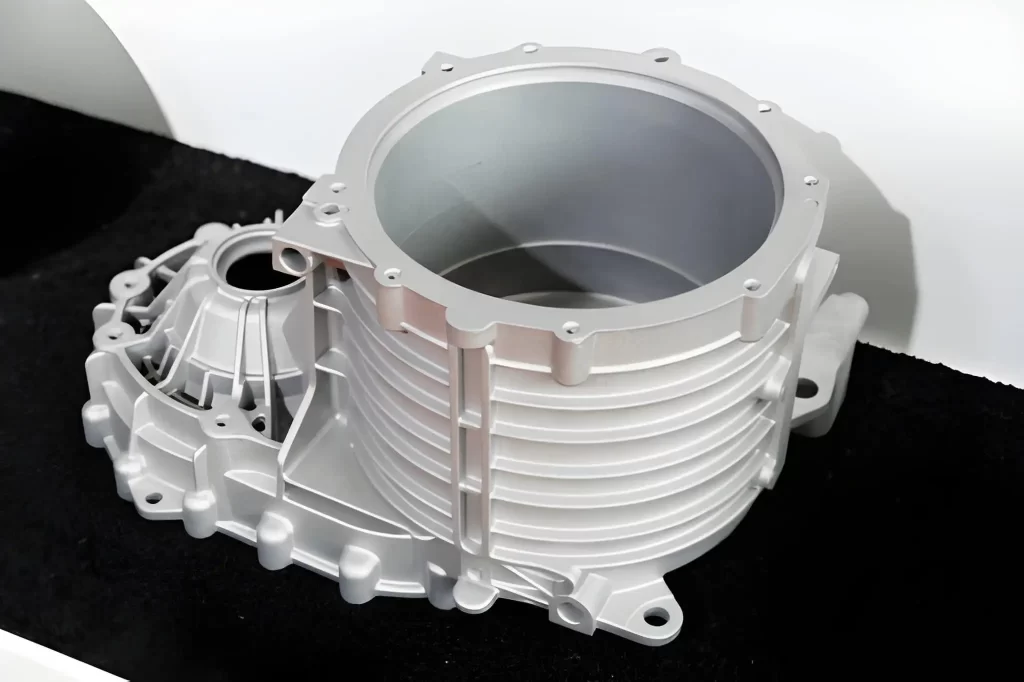 غطاء محرك السيارة
يتمثل الفرق الرئيسي بين تقنية قولبة حقن المعادن (MIM) وتقنية صب القوالب في طريقة تصنيع المنتج النهائي. تستخدم تقنية قولبة حقن المعادن مسحوق المعدن، الذي يُلبّد بعد ذلك لإزالة المادة الرابطة وتكوين جسم معدني صلب. ونظرًا لضغط مسحوق المعدن ثم تلبيده، يمكن أن تتسرب الغازات أثناء عملية التلبيد، ويمكن تصنيع المنتجات من مجموعة واسعة من المواد ذات درجة الانصهار العالية، مثل الفولاذ المقاوم للصدأ.
إذا كان المنتج يتطلب مزيجًا محددًا من الفولاذ عالي القوة وتفاصيل دقيقة، فمن المرجح أن تكون تقنية حقن المعادن (MIM) هي الطريقة الأنسب للتصنيع. في المقابل، إذا كنت بحاجة إلى إنتاج كميات كبيرة من قطع الألومنيوم أو الزنك بسرعة، فإن صب القوالب هو الخيار الأكثر عملية وفعالية من حيث التكلفة.
مزايا صب القوالب مقارنةً بتشكيل المعادن بالحقن
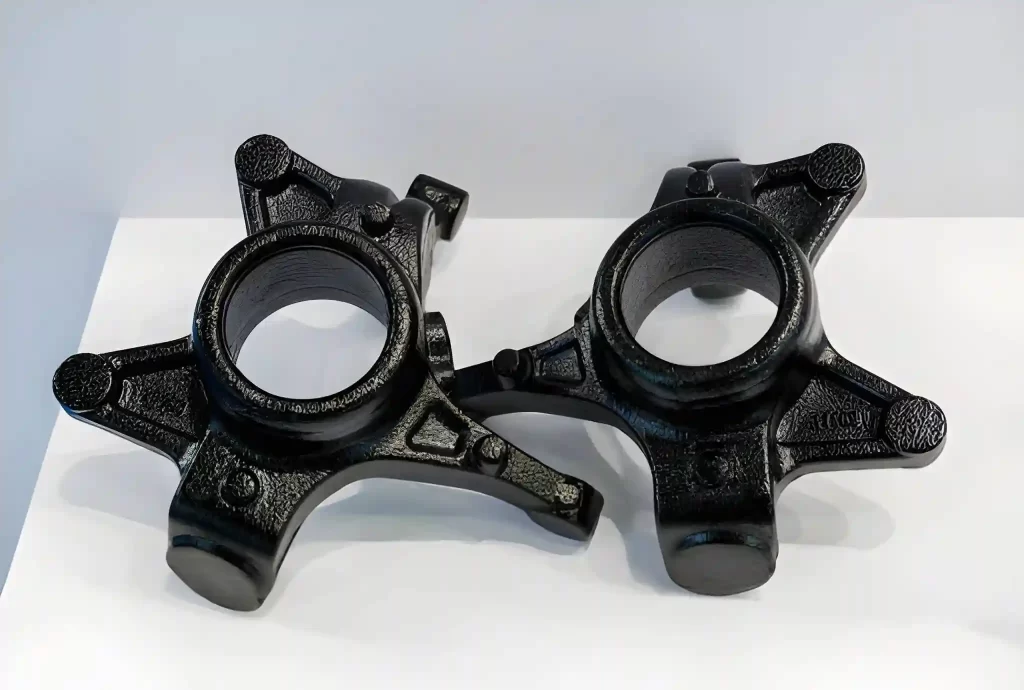 دعامة فرامل السيارة
يدوم قالب الصب بالقوالب لمئات الآلاف إلى ملايين القطع قبل أن يتلف بشكل ملحوظ. وتؤدي هذه المتانة إلى خفض تكاليف طلبات الإنتاج بكميات كبيرة. بالإضافة إلى ذلك، ولأن هذه العملية تنتج أجزاء ذات انكماش ضئيل بعد التصلب، فإن الحفاظ على التفاوتات الدقيقة أسهل بكثير من الطرق الأخرى، مما يلغي الحاجة إلى المعالجة اللاحقة.
عيوب صب القوالب مقارنةً بتشكيل المعادن بالحقن
على الرغم من إمكانية استخدام صب القوالب لصنع أجزاء من معادن مختلفة (الألومنيوم والزنك والمغنيسيوم)، إلا أنه يقتصر على تلك المعادن بسبب ارتفاع درجات انصهار المعادن الأخرى (مثل الفولاذ)، مما يتسبب في تآكل كبير وسريع للقالب عند درجات الحرارة العالية.
من المشاكل الأخرى في عملية الصب بالقوالب دخول الغازات إلى المعدن المنصهر عند دخوله تجويف القالب. قد تنحصر هذه الغازات، مُحدثةً فراغات داخل المعدن المتصلب، وبالتالي تُضعف البنية العامة للقطعة. في المقابل، Mلا تواجه تقنية IM هذه المشكلة، حيث أن عملية إزالة المادة الرابطة تزيل المادة الرابطة والتلبيد يزيد من كثافة بنية المسحوق؛ التحكم السليم في إزالة المادة الرابطة والتلبيد يقلل من العيوب الداخلية ويحسن الكثافة.
جرب برولين الآن!
مقارنة بين قولبة حقن المعادن وصب القوالب من حيث وقت التسليم والسرعة والحجم وتوافق المواد
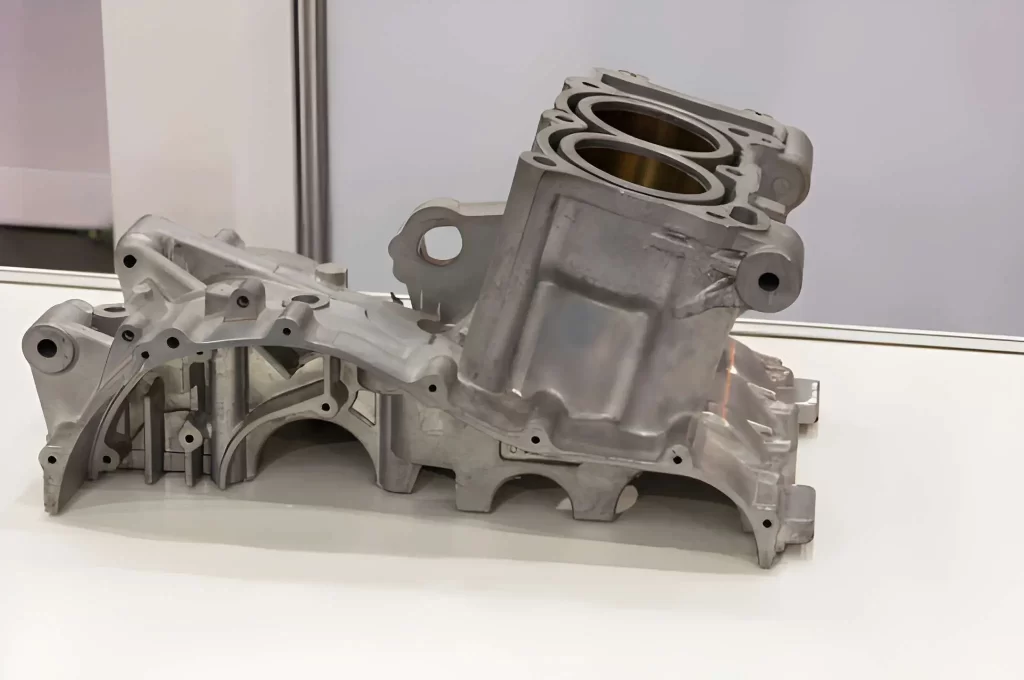 منتج من الألومنيوم المصبوب
دعونا نقارن كل عملية من جوانب مختلفة.
- مقارنة تكلفة الرصاص: تتطلب عمليات التجهيز الأولية لكل من تقنية حقن المعادن بالقولبة (MIM) وتقنية الصب بالقوالب استخدام القوالب، مما يجعلها مكلفة. مع ذلك، عندما تصل كميات الإنتاج إلى مستويات متوسطة إلى كبيرة، تصبح هذه النفقات مبررة، وينخفض سعر كل مكون بشكل ملحوظ. ولأن تقنية الصب بالقوالب لا تتطلب أي خطوات معالجة لاحقة، مثل إزالة المادة الرابطة والتلبيد، بعد عملية التشكيل، فمن المتوقع تحقيق وفورات متوسطة تبلغ حوالي 30% مقارنةً بتقنية حقن المعادن بالقولبة.
- مقارنة السرعة: تتميز عملية الصب بالقوالب عادةً بميزة سرعة دورة الإنتاج للأجزاء النهائية؛ بينما قد تكون خطوة الحقن في عملية قولبة حقن المعادن سريعة، إلا أن إجمالي وقت الإنتاج يزداد بسبب إزالة المادة الرابطة والتلبيد. يتطلب مكون قولبة حقن المعادن معالجة لاحقة إضافية (إزالة المادة الرابطة، والتلبيد، والتشطيب)، مما يؤدي إلى دورة إنتاج أبطأ.دورة الإنتاج الكاملة لمنتج MIM النهائي مقارنة بمنتج مصبوب بالقالب.
- مقارنة الحجم: تتمتع كل من تقنية حقن المعادن بالقولبة (MIM) وتقنية الصب بالقوالب بإمكانية إنتاج كميات كبيرة. تُعدّ تقنية الصب بالقوالب الأنسب للأجزاء الكبيرة والبسيطة، بينما تُعدّ تقنية حقن المعادن بالقولبة الأنسب للأجزاء الصغيرة والمعقدة التي تتطلب تفاصيل دقيقة. وتُعدّ عمليات الإنتاج بكميات كبيرة شائعة في كلتا التقنيتين، حيث يمكن لأي منهما إنتاج مئات الآلاف إلى ملايين المنتجات، وذلك بحسب الاستخدام المقصود للمنتجات.
- مقارنة المواد: تشمل المعادن القابلة للصب بالقوالب ما يلي: المعادن غير الحديدية مثل الألومنيوم والزنك والمغنيسيوم والنحاس. في المقابل، يمكن تشكيل أجزاء قولبة حقن المعادن من مجموعة متنوعة من المعادن، بما في ذلك الفولاذ المقاوم للصدأ وسبائك التيتانيوم وسبائك النيكل. وبشكل عام، يمكن استخدام أي معدن قابل للتحويل إلى مسحوق ناعم في عملية قولبة حقن المعادن، مما يوفر ميزة للتطبيقات التي تتطلب قوة عالية أو درجات حرارة مرتفعة.
قولبة حقن المعادن مقابل صب القوالب: تحليل مقارن
|
السمة |
حقن المعادن (MIM) |
يموت الصب |
|
سمك الجدار المثالي |
0.5 مم - 6 مم |
1.5 مم - 15 مم |
|
عامل الحد |
السُمك + إزالة المادة الرابطة / تشوه التلبيد + التحكم في الانكماش |
معدل التبريد |
|
نطاق المواد |
الفولاذ المقاوم للصدأ، والتيتانيوم، والسبائك الفائقة، وفولاذ الأدوات، والتنغستن |
الألومنيوم، الزنك، المغنيسيوم، النحاس، النحاس الأصفر |
|
خطوات عملية |
الحقن ← إزالة المادة الرابطة ← التلبيد |
حقن المعدن المنصهر ← التبريد ← القذف |
|
تغيير الأبعاد |
انكماش بنسبة 15-30% أثناء التلبيد |
الحد الأدنى من الانكماش |
|
تعقيد |
عالي – يدعم الميزات الدقيقة والخيوط والتجاويف السفلية |
متوسط – الأفضل للحالات البسيطة إلى متوسطة التعقيد |
|
تزيين |
قوالب باهظة الثمن وعالية التآكل |
قوالب متينة، تدوم طويلاً |
|
حجم الإنتاج |
منخفض الى متوسط |
متوسطة إلى عالية |
هذا المقال تكملة لـ : الصب بالقالب مقابل التشكيل بالحقن
أوجه التشابه بين قولبة حقن المعادن وصب القوالب
- استخدام القالب: تستخدم كل عملية قالبًا لصب وحقن المعدن في جزء بجودة متسقة.
- الإنتاج السريع: بمجرد اكتمال الإعداد، تنتج كلتا الطريقتين كميات كبيرة في تتابع سريع.
- قريب من الحجم النهائي للجزء: تكون الأجزاء المعدنية المقولبة قريبة بشكل عام من حجم المنتج النهائي أو قريبة جدًا منه، وتحتاج إلى الحد الأدنى من أعمال الآلات للوصول إلى شكلها النهائي.
جاهز للمعدات الآلية: كلا العمليتين تقبلان المعدات الآلية للتصنيع بكميات كبيرة.
جرب برولين الآن!
ملخص
تقنية حقن المعادن وصب القوالب كل واحد منهم لديه لكلٍّ منهما نقاط قوته وتحدياته الفريدة. استخدم تقنية حقن المعادن (MIM) للأجزاء الصغيرة والمعقدة التي تتطلب دقة عالية ومواد قوية. أما تقنية الصب بالقوالب فهي الأنسب للأجزاء الكبيرة التي تُصنع بسرعة وبكميات كبيرة. At تقنية بروليننحن نتولى عمليات التصنيع والتشكيل باستخدام الحاسوب (CNC)، بالإضافة إلى عمليات التشكيل والتجميع. نركز على تصنيع قطع غيارك بدقة متناهية وفقًا لاحتياجاتك، سواء كانت معقدة أو واسعة النطاق.
للاطلاع على مراجعة خاصة بكل جزء من حيث ملاءمة تقنية حقن المعادن (MIM) والأدوات والعمليات الثانوية، تفضل بزيارة موقعنا الإلكتروني. خدمات صب حقن المعادن.