
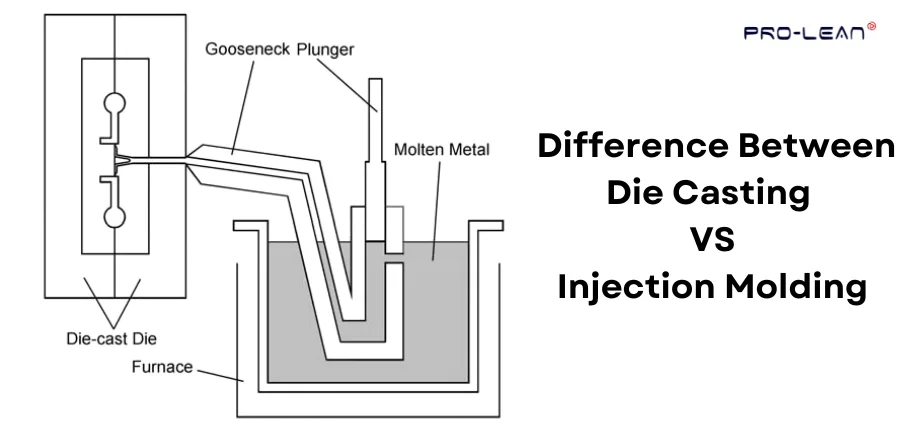
يستخدم الصب بالقالب قوالب عالية الضغط، وهو مخصص للإنتاج بكميات كبيرة. تعتمد كلتا العمليتين على القوالب لتشكيل المواد، ولكن هناك اختلافات عديدة بينهما.
يمكنك ملاحظة الفرق بين الصب بالقالب والقولبة بالحقن من حيث السعر والوقت والخبرة والمواد. يغطي هذا الدليل أساسيات الصب بالقالب، وما يميز القولبة بالحقن عن الصب، بالإضافة إلى نصائح لمساعدتك في اختيار عملية التصنيع المناسبة.
ما هو الصب يموت؟
الصب بالقالب هو عملية تصنيع أجزاء باستخدام تجويف قالب ومعدن منصهر. يُسكب المعدن المنصهر في قالب، يُسمى القالب، ويتصلب تحت الضغط، متخذًا شكل التجويف.
يموت الصب يُستخدم لإنتاج كميات كبيرة من الأشكال المعدنية المعقدة، وعندما تحتاج القطع المعدنية إلى سطح جاهز للاستخدام. يُنتج الصب بالقالب سطحًا أملسًا.
تجدر الإشارة إلى أن عملية الصب بالقالب تعتمد على التسخين والأفران، والتي تستهلك الطاقة. ويُستخدم الصب بالقالب عادةً للمعادن ذات درجات الانصهار المعتدلة، مثل الألومنيوم عند 660 درجة مئوية أو سبائك الزنك، فهي ناعمة وسهلة التدفق.
عملية الصب بالقالب خطوة بخطوة
يتم تصنيع جميع أجزاء الصب باستخدام نفس العملية الأساسية.
تصميم القالب
قبل البدء بعملية الصب بالقوالب واختيار تصميم القالب، حدد شكل القطعة وصمم القالب. يمكن لأدوات التصميم بمساعدة الحاسوب (CAD) المناسبة أن تساعد في مراجعة خطوط الفصل، واللب، وإمكانية الوصول إلى القالب.
تُصنع القوالب من فولاذ الأدوات المُقسّى - بدرجات مثل H11 وH13 - وسبائك فولاذية عالية الأداء لمقاومتها لدرجات الحرارة العالية. كما يتميز فولاذ الأدوات المُقسّى بمتانة عالية ضد ضغط الحقن، مما يمنع الانبعاج (التشوه تحت الحمل).
تحضير القالب
يتضمن تحضير القالب خطوة تزييت بسيطة. يمكن لزيت تشحيم مثل DIE SLICK، أو زيت معدني، أو زيت صناعي مُصمم خصيصًا للمواد، أن يرش تجويف القالب، مما يُساعد على فك القالب وإخراج الأجزاء.
معدن مصهور
يعتمد الصب بالقالب على مواد وسبائك محددة نظرًا لخصائصها. وتُعدّ اللزوجة ونقطة الانصهار والقوة العالية عوامل مهمة للصب. وتشمل مواد الصب بالقالب ما يلي:
- الزنك ،
- نحاس،
- البرونزية ،
- الألومنيوم،
- النحاس وبعض سبائك الرصاص والقصدير
عن طريق الحقن
يشبه حقن المواد في القالب عملية القولبة بالحقن. مع ذلك، توجد بعض الاختلافات في هذه المرحلة.
الغرفة الساخنة: في هذا النوع من نقل المعادن، يقوم المكبس بأخذ المعدن المنصهر من الفرن وحقنه في القالب.
تُستخدم الغرفة الساخنة للمعادن مثل الزنك لأن تفاعلها مع الفولاذ منخفض، ولا تتسبب في تآكل مكونات الفولاذ.
الغرفة الباردة: في هذه الحالة تعتمد عملية النقل على تحميل المعدن المنصهر أولاً في غرفة القذف حيث يضغط المكبس على المعدن المنصهر في القالب.
تحافظ الغرفة الباردة على برودة غرفة الحقن، وتفصل المعادن التفاعلية، مثل الألومنيوم، الذي قد يؤدي ارتفاع درجة انصهاره إلى إتلاف مكونات الغرفة الساخنة. كما أن المعادن الأخرى ذات درجات الانصهار العالية قد تُسبب تآكل القالب.
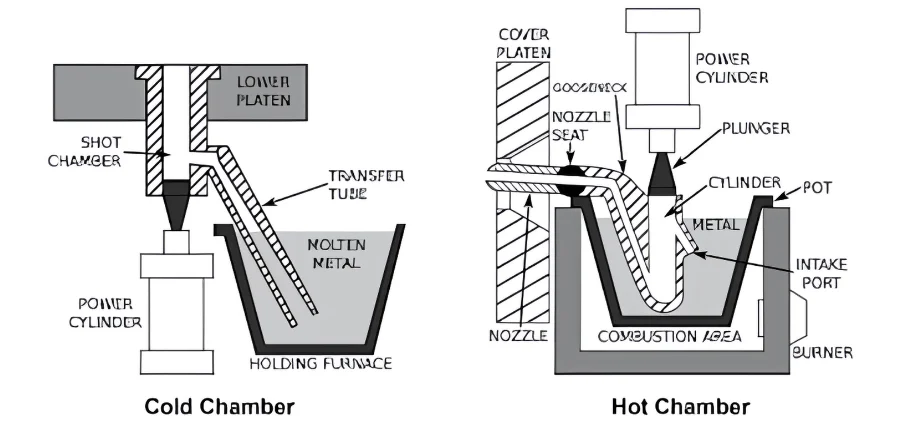
العنوان: الغرف الساخنة والباردة في الصب بالقالب
التجمد
يمكن ترك المعادن المصبوبة لتبرد بمعدلها القياسي، ولكن طريقة التصنيع المثلى تتطلب رش الماء لتبريد القالب بسرعة وإخراج الجزء الصلب.
طرد
بعد أن يبرد القالب، يمكنك تخفيف ضغط المشبك وفتح القالب لإخراج الجزء.
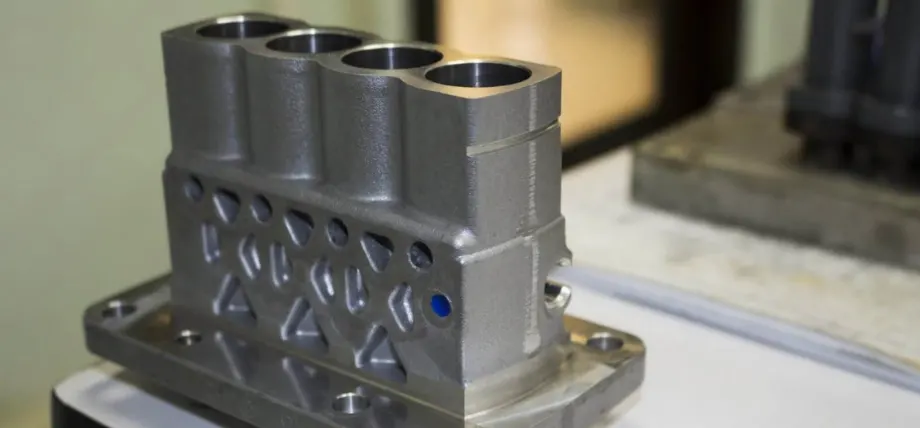
العنوان: قطعة من الألومنيوم المصبوب
الالومنيوم يموت الصب يعد أحد أكثر أنواع الصب بالقالب شيوعًا.
جرب برولين الآن!
مزايا الصب بالقالب
توفر عملية الصب بالقوالب مزايا عديدة للسبائك المناسبة والأشكال الهندسية للأجزاء. قارن هذه المزايا بمتطلبات المكون المحدد.
- تشطيب السطح: الأجزاء المصبوبة تحت ضغوط عالية لها تشطيب سطحي ناعم.
- كفاءة حجم الإنتاج الكبير: عند استخدام الغرف الساخنة، يمكن أن تكون أوقات الدورة منخفضة تصل إلى 15 ثانية، مما يعني إنتاج آلاف الأجزاء يوميًا.
- المتانة: يؤدي التبريد بالماء إلى تغيير بنية الحبوب مما يضيف المتانة والقوة إلى الجزء.
- تقليل النفايات وإمكانية إعادة التدوير: يمكن إعادة صهر أي مادة مهدرة أو إعادة تدويرها للاستخدام في دورة الإنتاج التالية. المصدر: أبحاث صب القوالب بالغرفة الساخنة
- إنتاج متسق: التحكم في عملية الإنتاج والتسامح من خلال القالب الثابت
- القذف: لا يُشترط أن تُنتج قوالب الصب جزءًا واحدًا. يُمكن تصميمها لتحتوي على أكثر من تجويف قالب واحد، ويُسمى كل جزء ناتج عن تجويف القالب "قذفة". هذا يُحسّن كفاءة عملية الصب.
عيوب الصب بالقالب
- تكلفة تصنيع عالية: يجب تشغيل قالب الصب بتوافقيات تشغيل دقيقة، مما قد يكلف آلاف الدولارات. إضافةً إلى ذلك، قد تتراكم تكاليف الفرن والمكبس والتشغيل مع الاستثمار الأولي.
- فعّالة من حيث التكلفة فقط مع الكميات الكبيرة: تُعد آلة الصب بالقالب فعّالة من حيث التكلفة فقط لعمليات الإنتاج التي تزيد عن 10,000 قطعة. يمكنك استخدام آلات التحكم الرقمي بالحاسوب (CNC) كبديل للإنتاج بكميات قليلة.
- يقتصر على مواد قليلة: يعتمد الصب بالقالب بشكل كبير على مواد ذات درجات انصهار منخفضة إلى متوسطة (تصل إلى ١٠٠٠ درجة مئوية). وهذا يقتصر عادةً على سبائك الألومنيوم والزنك والمغنيسيوم والنحاس.
يمكن للمعادن ذات نقطة الانصهار العالية مثل الفولاذ المقاوم للصدأ أن تتسبب في إتلاف قوالب الفولاذ المستخدمة في صنع الأدوات، وعادةً ما يستخدم صب هذه المواد الصب الرملي.
- مسامية الأجزاء: قد يؤدي استخدام ضغوط عالية، أو ضعف التهوية، أو احتباس الغازات في المعدن المنصهر إلى تصلب القطعة وظهور مسامية فيها. ويمكن أن تُضعف المسامية سلامة هيكل الأجزاء المصبوبة ومتانتها.
- تلف القالب: يمكن أن يؤدي تسخين وتبريد القوالب أثناء الصب إلى حدوث أضرار دائمة مثل التشقق أو التعب الحراري أو التآكل.
- أوقات التسليم: من أكبر عيوب الصب بالقالب طول أوقات التسليم. من التصميم إلى تجهيز الأدوات وإنتاج القطع، قد يستغرق الأمر عدة أسابيع.
ما هو حقن صب؟
حقن صب هي تقنية إنتاج عالية الكميات، تستخدم فوهة حقن لدفع المادة المنصهرة إلى قالب. عادةً، يستخدم قولبة الحقن بلاستيكًا أو بوليمرات صلبة بالحرارة.
الفرق الرئيسي بين قولبة الحقن والصب بالقالب هو المادة. قولبة حقن البلاستيك تتضمن صهر حبيبات بلاستيكية في برميل، ثم ضخها تحت ضغط عالٍ داخل قالب.
عملية حقن القوالب خطوة بخطوة
تصنيع القالب
يتطلب حقن البلاستيك قالبًا من جزأين. لقالب حقن البلاستيك جانبان.
جانب التجويف (أ): يحمل جانب التجويف الأسطوانة وحقن الرصاص. عملية تشكيل القالب أكثر تعقيدًا من الصب بالقالب، حيث يتطلب قنوات تبريد، وألواح تثبيت، وخشب التنوب، والتجويف.
الجانب الأساسي (B): يتحرك الجانب الأساسي للداخل والخارج ويحمل دبابيس القذف، ودبابيس التوجيه، وفتحة المشبك، ولوحة القذف.
مادة الذوبان
تتضمن عملية حقن البلاستيك استخدام حبيبات بلاستيكية حرارية عبر قمع يُغذّى داخل البرميل المُسخّن. هنا، يذوب البلاستيك ويحافظ على قوامه المتجانس.
في عملية حقن المعادن، يتم استخدام المعادن والسبائك على شكل مساحيق مع المواد الرابطة داخل البرميل ويتم حقنها في قالب القالب.
تعتمد درجات حرارة المعالجة على نوع البلاستيك أو نظام المادة الرابطة المستخدم في قولبة حقن المعادن. في قولبة حقن المعادن، تعمل الحرارة على انسياب المادة الخام القائمة على المادة الرابطة بينما يبقى المعدن على شكل مسحوق؛ ولا يتم حقن المعدن المنصهر بكميات كبيرة في مرحلة القولبة.
تسليم الطلقات
في عملية قولبة الحقن، يُحقن البلاستيك في القالب باستخدام نفس المسمار الدوار داخل الأسطوانة الذي يُخلط فيه حبيبات البلاستيك. لتصنيع أجزاء بلاستيكية مصبوبة بالحقن، يتوقف المسمار عن الدوران وينزلق للأمام باتجاه الفوهة، ضاغطًا المادة للخارج وإلى داخل تجويف القالب.
بينما تبدأ المادة المستخدمة في التبريد داخل القالب، تستمر البراغي في ممارسة الضغط لمنع المادة من التدفق للخلف وتعويض أي انكماش.
التجمد
تستخدم آلة قولبة الحقن قنوات تبريد مائية مدمجة فيها. يُبرّد الماء المادة بسرعة أكبر، مما يزيد من معدل الإنتاج، ومن المهم الحفاظ على درجة حرارة القالب أقل من درجة انصهار المادة المستخدمة.
بعد تجهيز
قد يُنتج عن عملية حقن القالب ومضات وعيوب على طول خط الفصل. تتطلب معظم القطع الكبيرة، مثل العلب والغالونات، إزالة النتوءات البلاستيكية الزائدة والومضات.
مزايا القولبة بالحقن
هناك العديد من الأسباب التي تجعل الشركات المصنعة تفضل عملية القولبة بالحقن على طرق تشكيل البلاستيك الأخرى.
التكرار
نظرًا لأن البلاستيك أكثر ليونة من مادة القالب، فمن السهل تشكيله ويعطي نتائج متسقة بدون أي اختلاف أو اختلاف طفيف.
سرعة الإنتاج
بالنسبة للبلاستيك، تتراوح مدة دورة حقن القالب بين 10 و30 ثانية، حسب معدل تبريد المادة ووزن القطعة. أما بالنسبة للمعادن، فيكون معدل التبريد أعلى بكثير، حسب حجم جزيئات المسحوق والمادة. ويمكن أن تتراوح المدة بين 80 و500 ثانية لبعض مواد النحاس.
اختيارات المواد
يوفر حقن القوالب خيارات أوسع بكثير من حيث المواد. يمكنك استخدام اللدائن الحرارية، والمواد الصلبة بالحرارة، والمطاط الصناعي، والزجاج، والمعادن.
النفايات منخفضة
لا تُهدر عملية حقن البلاستيك المواد كغيرها من عمليات التصنيع. بل يُمكن إعادة تسخين أي مادة متبقية أو فائضة من البلاستيك أو أي مادة متسربة وإعادة استخدامها.
فعاله من حيث التكلفه
في البداية، قد تكون عملية حقن القوالب مكلفةً نظرًا لتكاليف الأدوات والقوالب. إلا أن هذا يعوضه بسرعة ارتفاع معدلات الإنتاج، وتكاليف عمليات الإنتاج المتكررة التي تتجاوز آلاف القطع.
ينتج جدرانًا رقيقة
من حيث التصميم، يُمكن إنتاج العديد من الميزات التي تتطلب دقةً وإتقانًا بسهولة باستخدام تقنية قولبة الحقن. يصعب تصنيع الجدران الرقيقة في المنتجات البلاستيكية لأن تشغيلها قد يُنتج حرارةً ويُشوّه حوافها.
يمكن إنتاج الأجزاء البلاستيكية ذات الجدران الرقيقة بسهولة باستخدام عملية القولبة بالحقن لأن المادة تتدفق إلى تجويف الجدار وتتصلب.
الميزات الداخلية المعقدة
أصبحت عملية حقن القوالب عملية تصنيع شائعة بفضل قدرتها على إنتاج الخيوط والمفصلات في عملية واحدة. كما يمكن إنتاج العديد من الميزات الداخلية بمجرد وضع نواة.
القدرة على التشكيل الزائد
من الممكن صب البلاستيك باستخدام تقنية حقن البلاستيك. مقارنةً بالصب بالقالب، تتميز هذه التقنية بمنح القطعة مظهرًا ثنائيًا أو ثلاثي الأبعاد.
على سبيل المثال، يمكن أن يحتوي الجزء على قاعدة بلاستيكية ويتم تغطيته بقبضة مطاطية أو سيليكون.
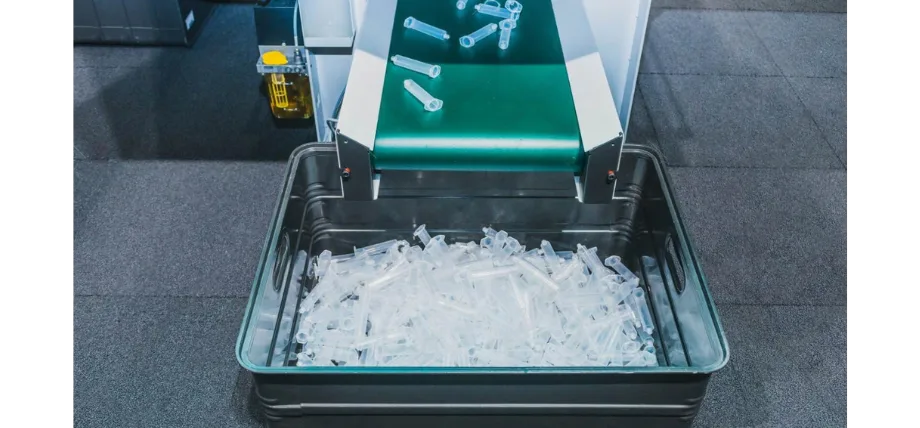
العنوان: إنتاج أجزاء حقن صب عالية الحجم
مساوئ القولبة بالحقن
التكلفة الأولية للصب
كما هو الحال في الصب بالقالب، فإن تكلفة تصنيع قوالب الحقن مرتفعة أيضًا. فهي تتطلب تصميمًا دقيقًا وتقنيات تصنيع معادن دقيقة مثل التفريغ الكهربائي (EDM).
مهلة
يتطلب الانتقال من تصميم القالب الأولي إلى إنتاج القطعة الأولى تكراراتٍ واختباراتٍ كثيرة. أي تغييراتٍ في اللحظات الأخيرة تتطلب تشغيل القالب من الصفر، كما أن عملية النمذجة الأولية بطيئة.
لا مرونة في التصميم
لا تتمتع عملية حقن القالب بمرونة في تغيير التصميم. بمجرد وضع التصميم وإنتاج القالب، يجب أن تلتزم جميع الأجزاء بتفاوتات وهندسة التجويف المُصمم.
زوايا المسودة ودبوس القذف
يتطلب تصميم قالب الحقن دمج زوايا السحب في التجويف لسهولة إزالة الأجزاء. قد تتطلب زوايا السحب ووضع دبوس القذف تغيير تصميم واتجاه الأجزاء.
المسامية
المسامية هي فقاعات غازية صغيرة تُحاصر داخل القطعة بعد عملية الحقن. قد يحدث هذا عندما لا تتوفر تهوية جيدة لإخراج الغاز والهواء المحبوسين داخل القالب.
الاختلافات الرئيسية بين الصب بالقالب والقولبة بالحقن
|
يموت الصب |
حقن صب |
|
|
المواد |
المعادن ذات درجة انصهار أقل من 1000 درجة مئوية |
مثالي للمواد البلاستيكية الحرارية والمعادن الانتقائية |
|
نطاق نقطة الانصهار |
400 درجة مئوية إلى 1000 درجة مئوية (النحاس) |
تصل إلى 300 درجة مئوية للبلاستيك |
|
العملية النموذجية |
غرفة ساخنة |
قالب الحقن |
|
الضغط |
حتى 130 ميجا باسكال أو ضغط حقن أعلى |
أعلى (>140 ميجا باسكال) |
|
وقت التبريد (تأثير تشغيل الدورة) |
سريع (30 ثانية في المتوسط) إلى 500 ثانية |
سريع لمعظم الأجزاء |
|
تسامح |
عالية (حوالي +/- 0.05 مم) |
تحمّلات أكثر إحكامًا (حتى 0.01 مم) |
|
تكلفة الأدوات |
مرتفع |
مرتفع |
المصدر تكلفة الأدوات, ضغط الحقن
جرب برولين الآن!
حقن المعادن مقابل الصب بالقالب
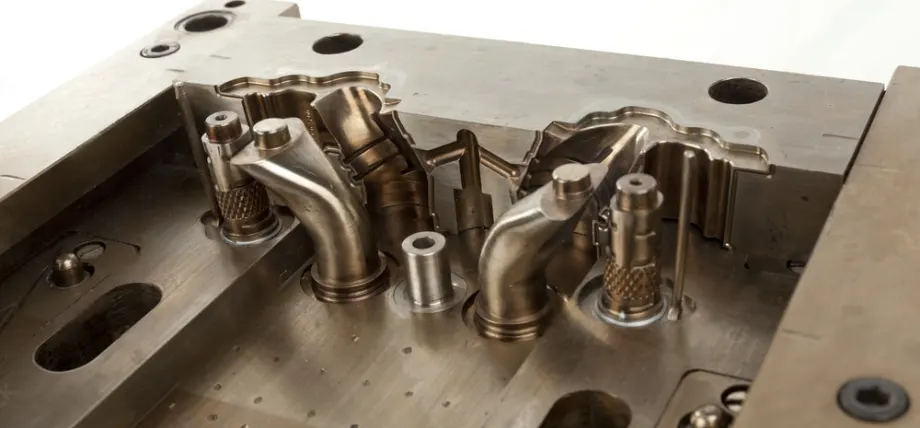
العنوان: قالب حقن معدني
يُشبه قولبة حقن المعادن (MIM) قولبة حقن البلاستيك، ولكن هناك بعض الاختلافات في المواد والعملية. يختلف MIM تمامًا عن الصب بالقالب، وفي هذه المقارنة المُفصّلة بين الصب بالقالب وقولبة حقن المعادن، ستتعرف على أهم الفروقات.
للاطلاع على مراجعة تفصيلية لهذا المسار، يُرجى زيارة موقعنا الإلكتروني. خدمات تصنيع MIM.
طريقة عملنا
تبدأ عملية حقن المعادن (MIM) بمسحوق معدني ناعم ممزوج بمادة رابطة لتكوين المادة الخام. تُسخّن المادة الخام إلى درجة حرارة مناسبة لنظام المادة الرابطة، ثم تُحقن في قالب. بعد التبريد، لا يزال الجزء المصبوب يحتوي على كلٍ من المسحوق المعدني والمادة الرابطة.
تزيل عملية إزالة المادة الرابطة معظم المادة الرابطة مع الحفاظ على الشكل المطلوب للتلبيد اللاحق.
- يمكن استخدام المذيبات أو المحفزات أو إزالة المواد الرابطة الحرارية، وذلك حسب نظام المواد الأولية.
تُزال المادة الرابطة المتبقية خلال الدورة الحرارية اللاحقة، ويعمل التلبيد على دمج المسحوق مع انكماش القطعة. وقد تكون هناك حاجة إلى عمليات ثانوية للرسم النهائي.
الصب بالقالب تقنية تصنيع بدفعة واحدة. يُسكب المعدن السائل في قالب، ثم يبرد ويأخذ شكل القالب. وهي أسرع وأسهل في التشغيل وأكثر بساطة.
هذا هو الفرق الرئيسي بين الصب بالقالب وقولبة الحقن المعدنية.
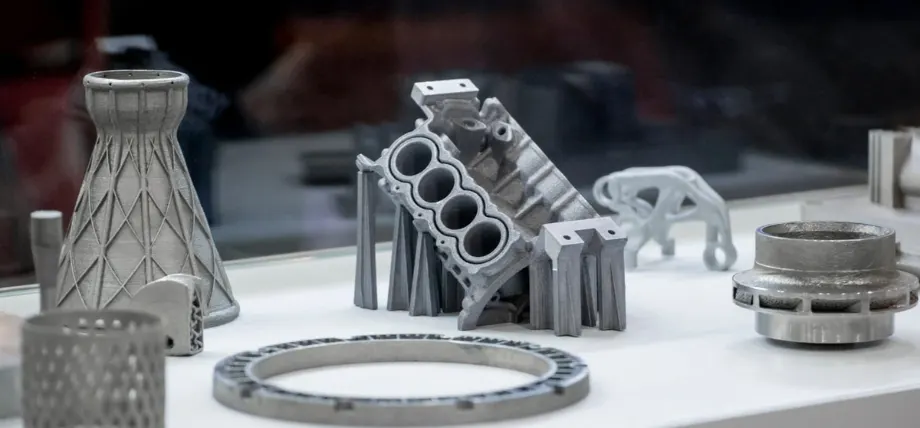
العنوان: أجزاء معدنية ملبدة
المواد
يستخدم الصب بالقالب بشكل أساسي معادن غير حديدية. تتميز هذه المعادن بانخفاض درجة انصهارها، ولا تتآكل القالب بسرعة. من المعادن الشائعة في الصب بالقالب الألومنيوم والزنك والمغنيسيوم والنحاس.
يمكن استخدام عدة أنواع من سبائك مساحيق المعادن في تقنية حقن المعادن بالحقن (MIM). تأكد من توفر المواد الخام وخصائص المواد النهائية ومؤهلات العملية مع المورد بدلاً من افتراض توفر جميع السبائك المدرجة.
قوة
تعتمد الكثافة النهائية لعملية التشكيل بالحقن المعدني على السبيكة، والمادة الخام، والشكل الهندسي، وعملية التلبيد المعتمدة. يجب تحديدها والتحقق منها للتطبيق.
تعتمد المتانة على السبيكة والكثافة والمعالجة الحرارية وظروف الاختبار. قارن بيانات المواد في الحالة النهائية المطلوبة بدلاً من نقل قيمة متانة واحدة بين السبائك أو العمليات.
تكلفة الأدوات
تعتمد تكاليف الأدوات والقطع المُسلّمة على مدى تعقيد القالب، وكمية الإنتاج، ونوع المادة، وعملية التلبيد، والعمليات الثانوية. قارن المسار الكامل لنفس القطعة بدلاً من افتراض أن أدوات قولبة حقن المعادن (MIM) أرخص دائمًا.
متى يجب عليك اختيار خدمات الصب بالقالب والحقن؟
عند الاختيار بين الصب بالقالب أو القولبة بالحقن، يعتمد الاختيار إلى حد كبير على المواد التي تعمل بها والتطبيق النهائي للجزء الخاص بك.
بالنسبة لمعظم أنواع البلاستيك، يُعدّ قولبة الحقن الخيارَ المُتّبع. عند مقارنة هاتين التقنيتين التصنيعيتين، نجد أن المادة المُشار إليها هي المعدن بشكلٍ رئيسي.
- يمكنك استخدام الصب بالقالب لإنتاج أجزاء من المعادن غير الحديدية لتحمل الأحمال والضغوط الثقيلة.
- إذا كان تطبيقك يعتمد على خصائص مثل التوصيل الحراري والتوصيل الكهربائي، فيمكنك استخدام الصب بالقالب لأن المعادن غير الحديدية مثل النحاس تتمتع بموصلية أعلى.
- للحصول على أحجام إنتاج عالية مع وقت استجابة أسرع
- تعتمد جودة السطح على السبيكة والأدوات المستخدمة وعملية التصنيع. وقد يتطلب أي من المسارين تشطيبًا ثانويًا لتلبية متطلبات المظهر أو الوظائف المحددة.
- للأجزاء ذات القطر الكبير أو المقطع العرضي
- عندما يكون الانكماش مصدر قلق في التصنيع
تطبيقات الصب بالقالب مقابل القولبة بالحقن
خدمة الصب يموت يمكننا مساعدتك في إنتاج أجزاء لمجموعة متنوعة من الصناعات من الآلات الصناعية إلى السيارات.
استخدامات الصب بالقالب
- كتل المحرك المصنوعة من الألومنيوم والتي تتطلب تبديد الحرارة
- مكونات الزنك مثل أجسام القفل
- أحواض حرارية عالية الحجم
- مكونات ناقل الحركة في السيارة
استخدامات القولبة بالحقن
- مكونات نظام ABS في المركبات
- لوحات القيادة في السيارات
- الزجاجات البلاستيكية والحاويات البلاستيكية
تطبيقات الصب بالقالب مقابل حقن المعادن
- حقن المعادن للموصلات النحاسية والإلكترونيات
- الأدوات الجراحية المعدنية
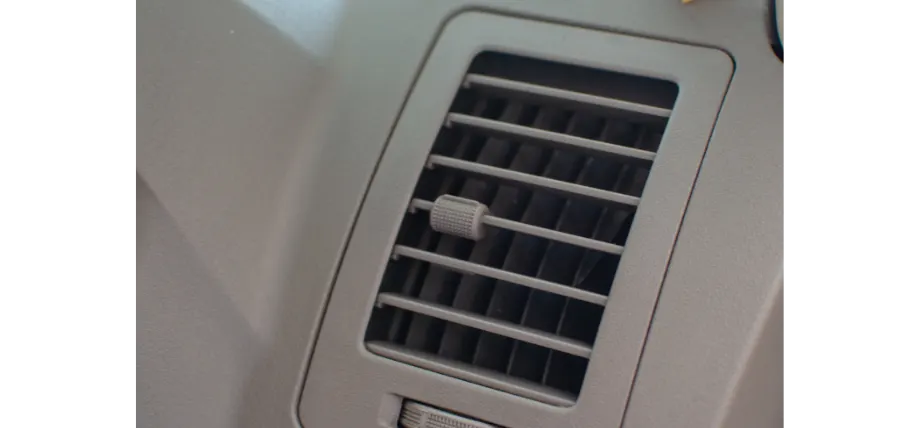
العنوان: فتحة تهوية سيارة بلاستيكية ABS
خاتمة
هناك العديد أنواع الحقن تُصنَّف هذه المنتجات حسب اختيار المواد. تُعدّ عملية حقن المعادن أقرب عملية مقارنة بالصب بالقالب، ولكلٍّ منها مزاياه وعيوبه.
يمكنك استخدام المفاهيم الموضحة في هذه المقارنة التفصيلية لاتخاذ قرار بين العمليات المختلفة، ويمكنك اكتشاف عملية الصب بالقالب الشركات هنا.
دقة خدمة صب الحقن في Boda
هل أنت مهتم ببدء مشروع حقن؟ تقنية بروليننحن نقدم حلولاً لتصميم القوالب وإنتاج أجزاء مصبوبة بالحقن بكميات كبيرة.
لماذا العمل معنا؟
قدرات DFM
الآلات الدقيقة
إنتاج بكميات كبيرة
استشارات التصميم
الأسئلة الشائعة
ما هو الفرق بين الصب بالقالب والصب بالحقن؟
يتخصص الصب بالقالب في إنتاج قطع معدنية غير حديدية، مثل الألومنيوم والزنك والمغنيسيوم والنحاس. أما القولبة بالحقن، فتُخصص بشكل أساسي للمواد البلاستيكية الحرارية، مثل ABS.
هل عملية حقن القالب أرخص من عملية الصب بالقالب؟
تتطلب عملية الصب بالقالب تكاليف أدوات، وتكاليف أفران، وتكاليف ما بعد المعالجة. هذا يجعل الصب بالقالب أكثر تكلفة من القولبة بالحقن، التي تُنتج منتجات نهائية دفعة واحدة.
ما هي العملية الأرخص للأجزاء المعدنية ذات الحجم الكبير؟
في الإنتاج بكميات كبيرة تصل إلى 10,000 قطعة أو أكثر، يعد الصب بالقالب طريقة أرخص لإنتاج الأجزاء المعدنية.
هل يمكن استخدام عملية حقن القوالب للمعادن مثل الصب بالقالب؟
يمكن استخدام حقن المعادن لإنتاج قطع معدنية. يتميز هذا النوع بتغطية معدنية أوسع، ويمكنه إنتاج قطع من التيتانيوم، وهو أمر يصعب تحقيقه في الصب بالقالب، إذ يذوب التيتانيوم عند درجة حرارة 1725 درجة مئوية.
كيف تتم مقارنة التشطيبات السطحية بين الصب بالقالب و MIM؟
قارن بين السطح الذي يمكن الوصول إليه وأي عمليات تشطيب مطلوبة للسبائك والشكل الهندسي المحدد. لا تضمن أي من العمليتين الحصول على التشطيب المطلوب دون مراجعة خاصة بالقطعة.
ما هي العملية التي تدعم المزيد من مرونة التصميم؟
تسمح لك عملية القولبة بالحقن بتصميم جدران أرق بمميزات أكثر تعقيدًا وتوفر نطاقًا أعلى من المواد.
هل هناك حدود للحجم بالنسبة لـ MIM مقابل الصب بالقالب؟
عادةً ما تُنتج شركة MIM قطعًا بأبعاد تتراوح بين 50 و100 مم، وأصغر من 250 جم. أما الصب بالقالب، فيمكن إنتاج قطع أكبر حجمًا.
هل عملية الصب بالقالب أكثر متانة من عملية الصب بالحقن؟
قارن قوة الأداة باستخدام السبيكة المحددة، وحالة المادة النهائية، وطريقة الاختبار. كما يعتمد عمر الأداة على تصميمها، ومادتها، وصيانتها، وظروف تشغيلها.