
"عيوب الصب هي مخالفات غير مرغوب فيها تظهر عادة أثناء صب الجزء المعدني أو تشكيل المنتج. يمكن قبول هذه العيوب أو رفضها بناءً على نوع العيب المقصود، حيث يمكن أن تؤثر بشكل كبير على جودة منتجات الصب ذات الاستخدام النهائي.
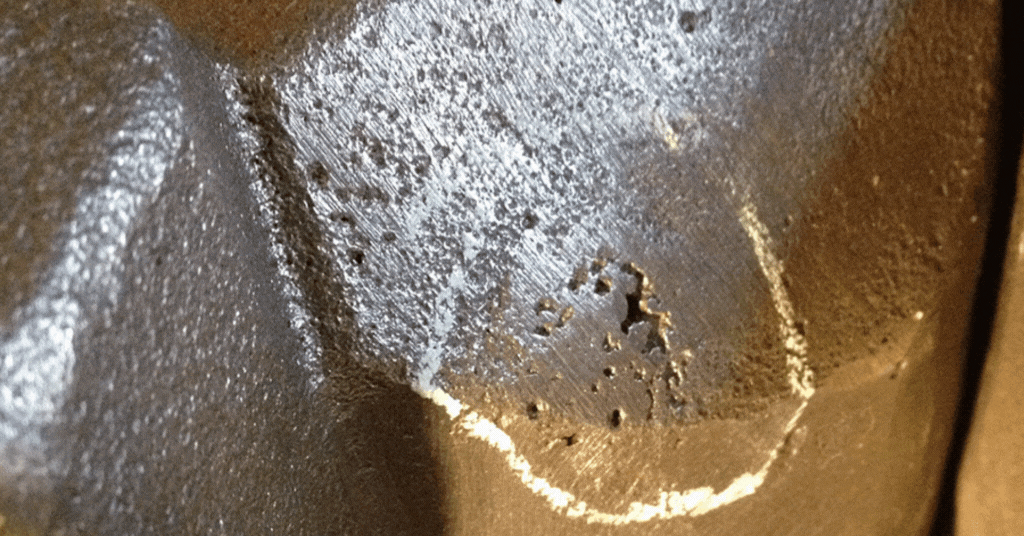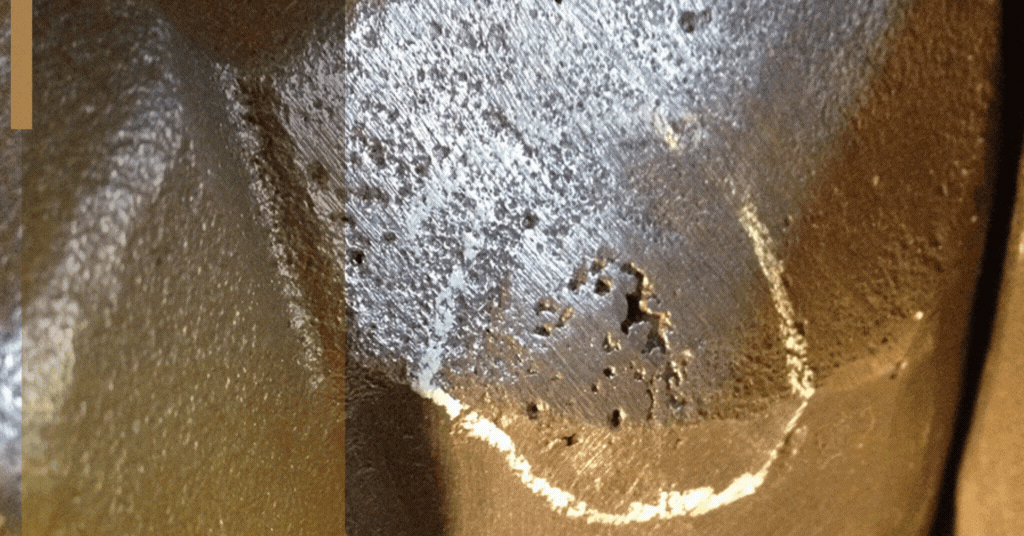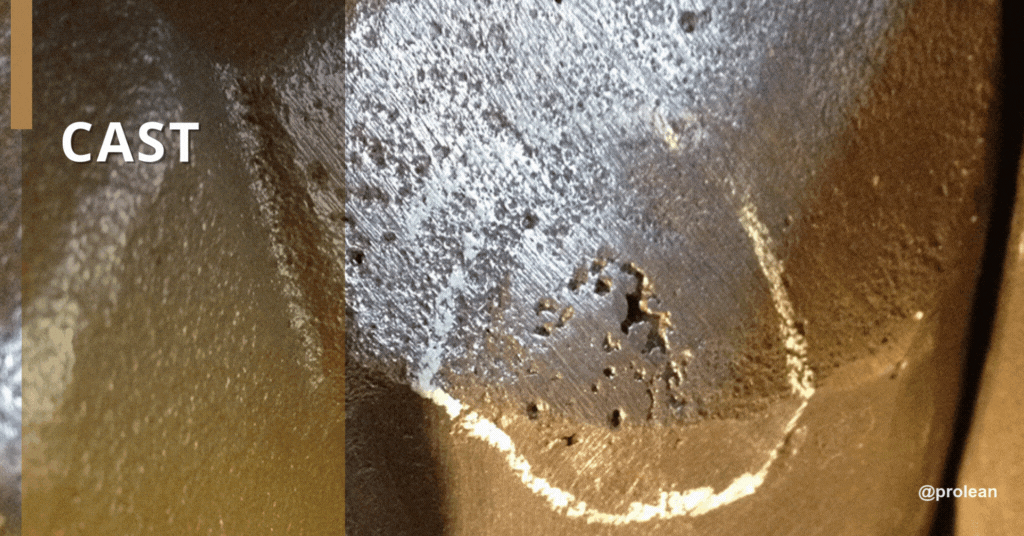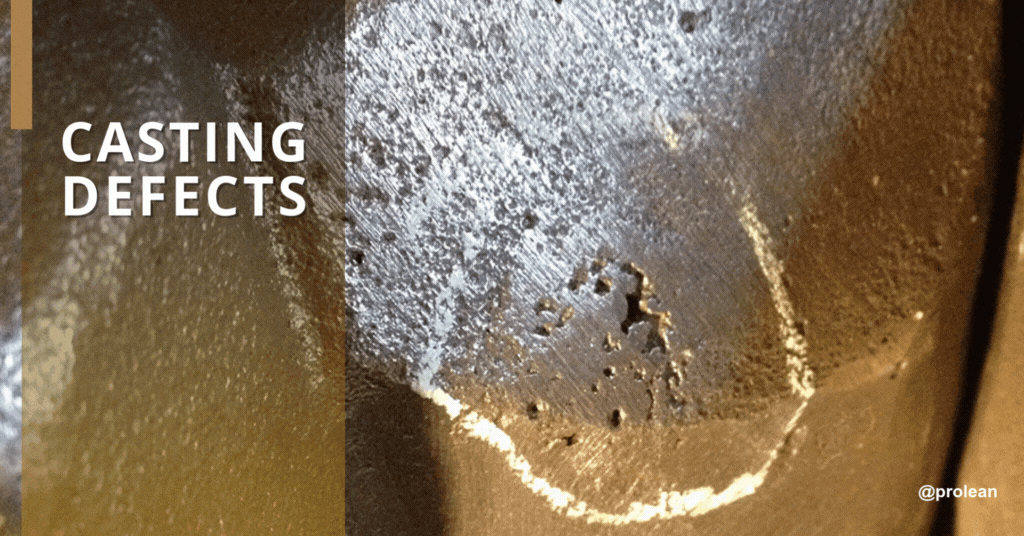
صب المعادن هو عملية معقدة لتصنيع الأجزاء عن طريق الضغط لإجبار المعدن المنصهر على القالب. وعلى هذا النحو، فهو عرضة للعديد من العيوب غير المرغوب فيها التي قد تؤثر على جودة جزء أو منتجات الاستخدام النهائي. تشكل عيوب الصب هذه مصدر قلق كبير للمصنعين. يمكن تصنيف عيوب الصب حسب نوعها وسببها وعلاجها. إن معرفة هذه العيوب وأسبابها أمر ضروري للتحكم في عملية الصب وإنتاج الأجزاء ذات الأداء الأمثل. سيساعد هذا النهج في تجنب الأخطاء وضمان حصول العملاء على أفضل المنتجات. سيوفر هذا الدليل معلومات عامة حول عيوب المسبك الناتجة عن عمليات الصب المختلفة ويعطي أمثلة على العيوب في صب المعادن. سوف تتعلم أيضًا الأسباب الرئيسية لهذه العيوب والعلاجات الخاصة التي يمكن تطبيقها على كل منها لمنع جودة الجزء والحفاظ عليها.
ما هي عيوب الصب؟
عيوب الصب هي عيوب غير مرغوب فيها في جزء الصب تختلف عن الجودة المثالية. قد يكون سبب هذه الأخطاء في المقام الأول هو فشل المواد، أو معدات الصب، أو الإجراءات غير المحسنة.
عيوب صب القوالب
تتضمن تقنية الصب بالقالب ضغطًا عاليًا لتشكيل المعدن المنصهر السائل لملء تجويف القالب، على غرار قولبة حقن البلاستيك. إنها مناسبة لإنتاج العديد من المكونات أو المنتجات أو النماذج الأولية الصغيرة والمتوسطة والكبيرة الحجم. يؤدي الصب بالقالب إلى الحصول على أسطح ناعمة وأبعاد دقيقة. ومع ذلك، إذا لم يتم تنفيذه بشكل جيد، فإنه ينسب العديد من العيوب في المنتجات التي يتم صبها.
جرب برولين الآن!
أنواع عيوب الصب
والآن دعونا نناقش الأنواع المختلفة للعيوب وأسبابها المحتملة وحلولها.
العيوب المعدنية
يؤدي استخدام مواد الصب المعدنية غير المناسبة إلى حدوث عيوب معدنية بشكل رئيسي. تشمل الفئات الشائعة للعيوب المعدنية ما يلي:
عيوب المسامية
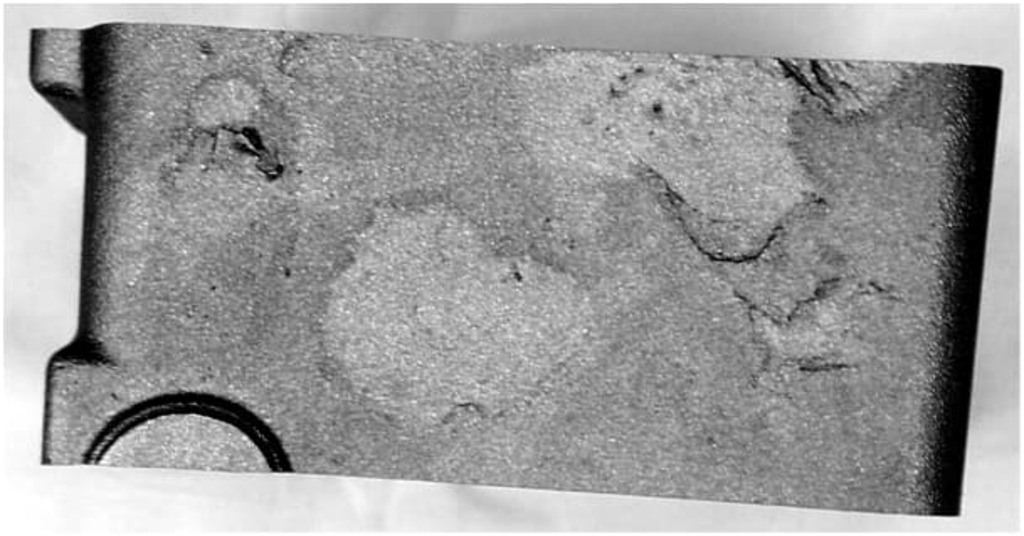
خلل في المسامية
عيوب المسامية هي عيوب الصب الداخلية التي عادة ما يكون من الصعب اكتشافها وتقع داخل المسبوكات. تحدث في الثقوب المعدنية الصغيرة أو الفراغات أو الجيوب الهوائية. تتشكل هذه عادةً عندما يحبس الهواء في المعدن قبل الصب وقد يتسبب في تكوين فراغات في الجزء العلوي من القالب أو ملء القالب ببطء. وبالتالي، قد يكون للطبقة الأخيرة قوة ميكانيكية أقل. هناك نوعان رئيسيان من عيوب المسامية:
عيوب مسامية الغاز
وتكون هذه العيوب بشكل عام دائرية أو بيضاوية وتظهر على سطح المسبوكات. وهي ذات أجسام ناعمة وعادة ما تظهر باللون الأصفر أو الأبيض الساطع. يمكن التعرف بسهولة على عيوب مسامية الغاز بعد عملية الصب من خلال التقنيات التالية: فحص الجسيمات بالموجات فوق الصوتية أو المغناطيسية. ومع ذلك، يعد جهاز الأشعة السينية ضروريًا للكشف عن هذه العيوب على الأسطح غير المُشكَّلة للمكون. الأسباب الرئيسية لعيوب مسامية الغاز هي:
1. الغازات المشاركة في تعبئة السبائك المعدنية
تخلق الغازات المعنية اضطرابًا عندما تتدفق السبيكة المنصهرة بحرية. وينتج عن ذلك فجوات في نظام البوابات، واختيار معاملات الصب الخاطئة، وتصميم غسيل سيء، مما يؤدي إلى عيوب مسامية.
2. إطلاق الهيدروجين من السبائك المنصهرة
يعد غاز الهيدروجين أحد أكثر أسباب المسامية شيوعًا عيوب التصنيع باستخدام الحاسب الآلي. يمكن أن تصل الرطوبة من الهواء أو أدوات الصهر إلى المعدن المنصهر أو سبائك الفولاذ وتتحلل إلى هيدروجين. أثناء التبريد والتصلب، يصبح الهيدروجين أقل قابلية للذوبان ويشكل مسامات غازية في المواد المسبوكة.
3. الغازات الناتجة عن عوامل تحرير العفن
يحدث هذا عندما يكون الغاز على اتصال مع عوامل تحرير العفن؛ يمكن للسبائك المعدنية المنصهرة أن تسخنها وتسبب تحللها وتكوين الغازات مما يؤدي إلى عيوب المسامية. علاوة على ذلك، فإن الاستخدام العالي لعوامل إطلاق العفن قد يتسبب في تبخر الغازات أو ثقبها.
الوقاية؛
- من المهم نسبيًا استخدام سبائك معدنية نظيفة وجافة لمنع تكوين الهيدروجين.
- ويجب الحفاظ على سرعة الحقن والضغط عند المستوى الأمثل والتحكم فيهما لتجنب هذه العيوب.
- يجب ألا تكون درجة حرارة الصهر أثناء العملية مرتفعة جدًا لمنع حدوث مشكلات في ذوبان العفن.
- حاول استخدام تدفق غاز كافٍ لأنظمة الذبذبات والمسارات التي يزيد طولها عن 50 مم.
- استخدم عوامل تحرير العفن عالية الجودة بكميات قليلة.
انكماش
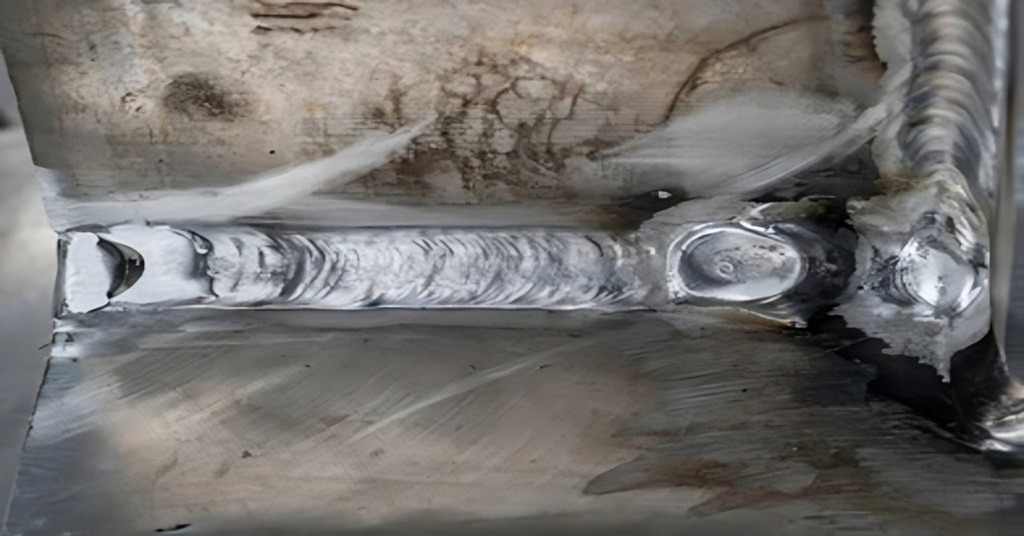
صب انكماش
عادة ما يتم العثور على عيوب انكماش الصب في أجزاء القالب أو أجزاء السحب. هناك نوعان من عيوب الانكماش: مفتوحة ومغلقة. عيوب الانكماش المفتوحة هي تلك التي تحدث عند التلامس مع الغلاف الجوي؛ يعوض الهواء عندما يتشكل تجويف الانكماش.
الأسباب: يعد انكماش المعدن عندما تميل الأجزاء إلى التصلب هو السبب الرئيسي لعيوب الانكماش. إذا لم يتم التحكم في هذه العملية، فقد تؤدي إلى منتج نهائي مشوه أو ضعيف. يمكن أن تعزى هذه المشاكل إلى سوء تصميم القالب. علاوة على ذلك، فهي تنتج عن درجات حرارة وضغوط صب غير صحيحة.
الوقاية: التخطيط الاستراتيجي أمر بالغ الأهمية لتجنب مشاكل الانكماش. يمكن أن يساعد الاختيار الصحيح لأنظمة البوابات في تحقيق التوزيع الصحيح للحرارة والتشكيل المناسب للتصلب. بالإضافة إلى ذلك، قد يكون تغيير تركيبة السبائك ضروريًا لتحقيق تكرار أفضل في الأجزاء.
عيوب المواد العفن
تشمل بعض أسباب عيوب المواد في قالب الصب تصميم القالب السيئ أو صب معدن ساخن جدًا في تجويف القالب. فيما يلي بعض الأنواع الأكثر شيوعًا من عيوب مواد القالب:
- القطع والغسل: تنشأ هذه العيوب عندما يقوم المعدن السائل بتقطيع جزء من القالب أثناء الصب لأن الرمل لا يتحمل الحرارة. يتم ملاحظتها على أنها ارتفاعات صغيرة على سطح المنتج النهائي، تنحدر نحو النهاية والتي تتلقى تأثيرًا أكبر من المعدن المنصهر.
- القطرات: القطرات عبارة عن عدم انتظام على سطح منتجات الجبيرة مع انتفاخات صغيرة. وتحدث عندما يكون القالب في حالة سيئة، ويخترق الرمل المعدن السائل.
- الانصهار: تحدث عيوب الانصهار، التي تظهر عادة في عيوب صب الألومنيوم، عندما يندمج الرمل مع الصب أثناء العملية.
- الانتفاخات: البثور عبارة عن اختلافات سطحية طفيفة على المنتج النهائي بينما تكون الانتفاخات أكبر من البثور وهي مناطق مرتفعة على سطح المنتج النهائي. يحدث هذا العيب عندما يكون القالب ضعيفًا ويقوم الضغط الناتج عن وزن المعدن السائل بدفع الرمل إلى الخارج.
الأسباب: تشبه يمكن أن تؤدي العيوب إلى تهوية غير كافية تحبس الغازات في القالب. كما يمكن أن تكون الشوائب أو الملوثات الموجودة في مادة القالب عاملاً في تكوين سطح خشن أو مسامية أو تشقق على سطح الصب النهائي.
الوقاية: لمنع عيوب العفن، يجب أن يكون القالب مصممًا جيدًا ومجهزًا بتهوية جيدة ومواد قالب عالية الجودة. يجب التحكم على النحو الأمثل في معلمات العملية مثل درجة الحرارة ومعدل الصب. بجانب؛ تشمل العوامل الأخرى التي تساعد في إنتاج منتجات صب خالية من العيوب صيانة القالب وعمليات التفتيش المنتظمة بحثًا عن علامات التآكل أو التدهور.
نفاد
تحدث الجريان عندما لا يتدفق المعدن المنصهر إلى تجويف القالب بشكل مناسب. وينتج عن ذلك خلل في الصب أو تشكيل أجزاء المصبوب بطريقة جزئية. بشكل عام، يكون سطح الجريان مسطحًا، على الرغم من أنه قد يكون غير منتظم وحتى مسننًا في بعض الأحيان.
الأسباب: استخدم يمكن أن يتدفق المعدن الأحمر الساخن من القالب بطريقة خاطئة قبل أن يُمنح وقتًا للتصلب. غالبًا ما يكون ذلك بسبب وجود فراغات أو تجاويف في القالب، مثلما يحدث عندما تحاول الاحتفاظ بالماء في يديك بأصابعك، ثم ينتشر.
الوقاية: لمنع هذه المشكلة، يجب أن تكون القوالب مغلقة أو مشدودة جيدًا. من المهم أيضًا ملاحظة أن استخدام مواد القولبة عالية الجودة يمكن أن يقلل أيضًا من نفاد المياه.
عيوب الانصهار في الصب
يحدث الانصهار بسبب التصلب غير الكامل للمعدن المنصهر داخل القالب، مما يؤدي إلى تكوين جزء غير مكتمل.
الأسباب: عدم كفاية درجة حرارة عملية صب المعدن والمواد غير المناسبة في المعدن.
الوقاية: للتغلب على عيوب الاندماج، قم بتحقيق التوازن الصحيح بين معلمات العملية. على سبيل المثال، الحفاظ على درجة الحرارة المثلى عند صب المواد داخل تجويف القالب. إذا كان الجو باردًا جدًا، فلن يملأ القالب بشكل مناسب؛ إذا كان الجو حارًا جدًا، فقد يتسبب ذلك في حدوث مشكلات في مسامية الغاز أو الشقوق أو تكوين الفراغات.
فقاعات الغاز
عندما يتصلب المعدن المصبوب داخل القالب، فإنه لا يمكن أن يحتوي على نفس القدر من الغاز الذي كان عليه عندما كان في حالة منصهرة. ولذلك فإن المعدن ينبعث منه الغاز، وإذا لم يتمكن من الخروج من خلال القالب، فهو محبوس في المعدن. ويؤدي ذلك إلى تكوين فقاعات داخل المعدن، وهي عملية تعرف باسم عملية الفقاعة. يمكن أن تظهر هذه الفقاعات على شكل ثقوب، أو ثقوب، أو ثقوب مفتوحة:
- ثقوب هي تجاويف في الجزء العلوي من القطعة المصبوبة. توجد الثقوب بشكل عام في مجموعات على سطح المصبوب وتكون مرئية للعين المجردة.
- بلوهول تحدث عيوب في الأجزاء المصبوبة وتتميز بوجود تجاويف في قطعة العمل. ولا يمكن رؤيتها بسهولة بالعين المجردة ولا يمكن رؤيتها إلا من خلال تقنيات خاصة مثل الأشعة السينية أو الموجات فوق الصوتية أو التوافقية أو المغناطيسية.
- افتح الثقوب تظهر على سطح قطعة الشغل بسبب التجاويف التي تتكون عند صب المعدن المنصهر في القالب. وعادة ما توصف الثقوب المفتوحة الضحلة بأنها ندوب.
الفائض أو الفائض
تحدث هذه المشكلات أو الفوائض غير المتوقعة، على سبيل المثال، عندما يصب أحد المعدن السائل في قالب فقط ليكتشف أن تجويف القالب قد زاد في الحجم عما كان متوقعًا.
الأسباب: تُعرف هذه بالانتفاخات، وتظهر عادةً نتيجة للضغط أو قوة التثبيت غير الكافية. إنه مثل نفخ بالون إلى النقطة التي ينفجر فيها؛ شيء يجب أن يفسح المجال. ومع ذلك، يمكن حل هذه المشكلة عن طريق تغيير معلمات القالب.
الوقاية: لتجنب تشكيل الانتفاخات، من الضروري ضمان الضغط المتوازن والدعم داخل القالب أثناء عملية الصب. في بعض الأحيان، يمكن لإجراء تعديلات طفيفة على العملية تحسين نتائج الصب دون نمو غير مرغوب فيه.
عيوب التزييف
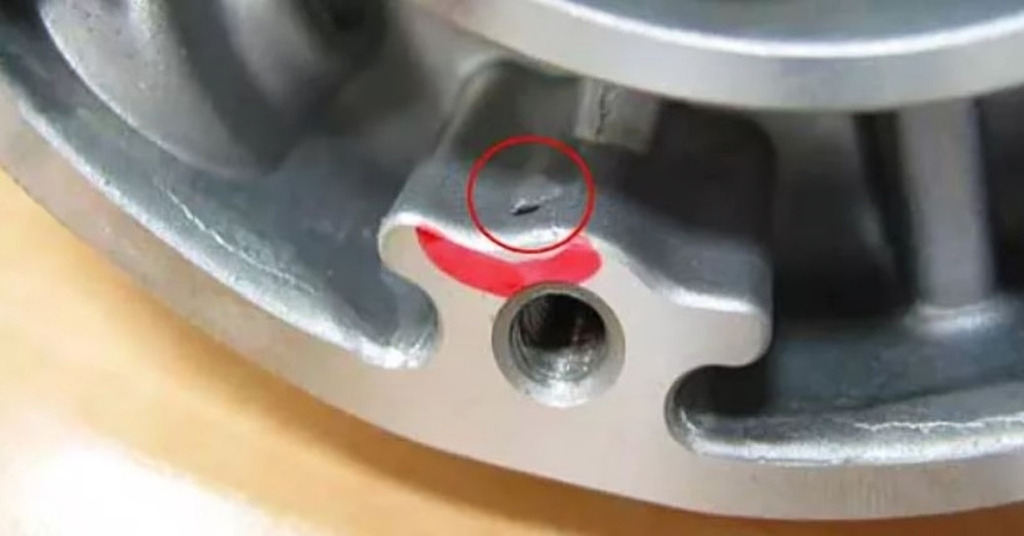
خلل في القالب
تعمل عيوب التشويه أو الالتواء على تحويل عملية الصب المثالية إلى أداء مشوه. وتحدث عندما تتصلب بعض أجزاء المادة بشكل أسرع من الأجزاء الأخرى أو بطريقة تشوه الشكل.
الأسباب: غالبًا ما تكون العيوب مثل التشويه نتيجة للتبريد أو التوزيع غير المناسب للمواد أثناء عملية الصب. إذا كان لديك خليط فطائر وكان أحد الجانبين أكثر سمكًا، فسوف يحترق الجانب الأكثر سمكًا قبل أن ينضج الجانب الآخر. ويحدث نفس الشيء في عملية الصب، حيث تكون السماكة غير متساوية والمقاطع ممتازة بنسب مختلفة، مما يؤدي إلى الاعوجاج.
الوقاية: تأكد من إجراء عملية التبريد عند درجة حرارة ثابتة حتى لا تميل المادة إلى الانحناء. اضبط تصميم القالب للسماح بتدوير الحرارة بشكل مناسب ومراقبة معدلات التبريد بشكل مستمر لتجنب الضغوط الحرارية التي قد تشوه شكل الجزء.
أخطاء التشغيل والإغلاق البارد
تعتبر أخطاء التشغيل والإغلاق البارد عيوبًا تختلف من تضمين الخبث إلى الطلقات الباردة.
الأسباب: عادة ما تكون هذه العيوب ناتجة عن عدم اكتمال ملء التجويف أو قالب القالب بالمعدن المنصهر، والذي يتصلب قبل أن يبرد. عادة ما يتم ملاحظة الإغلاق البارد عندما يفشل تياران من المعدن السائل في الاندماج بدقة في القالب. بالإضافة إلى ذلك، يمكن رؤيتها عندما تكون درجة الحرارة منخفضة أو أن نظام البوابات ليس فعالاً بما يكفي لاستيعاب عملية الصب.
الوقاية: لتجنب الأخطاء في التشغيل وعيوب الإغلاق البارد، ينبغي للمرء الانتباه إلى نظام البوابات. تنظيم درجة الحرارة ومعدل صب المعدن لملء القالب حتى حافته دون تصلب المعدن قبل أن يغطي القالب. ومع ذلك، فمن الجدير بالملاحظة أيضًا مراعاة التحكم المناسب في تدفق المعدن وتجنب الاضطراب أثناء عملية الصب.
اختراق المعادن
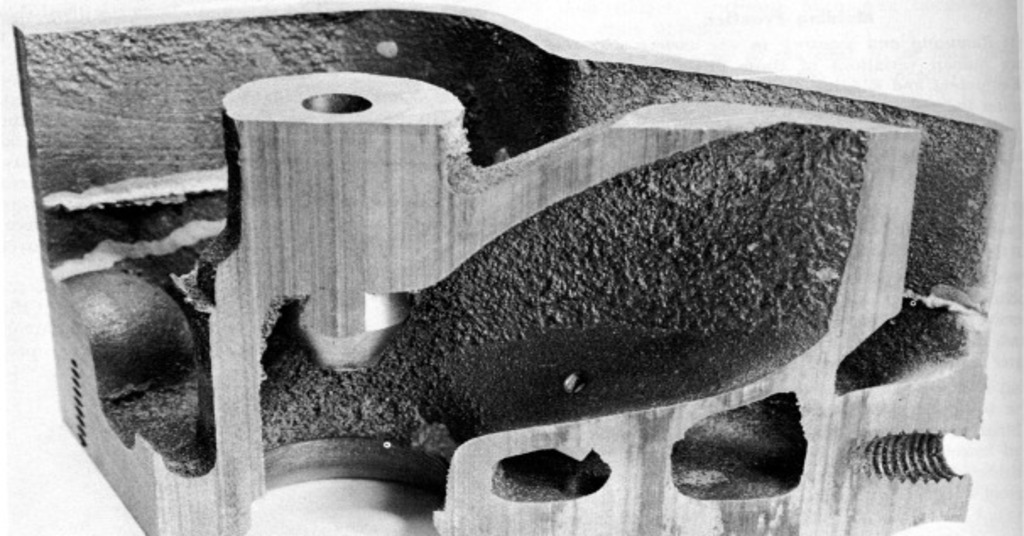
اختراق المعادن
عيوب اختراق المعادن هي تلك التي يخترق فيها المعدن المنصهر قالب الرمل ويشكل سطحًا خشنًا وغير مستوٍ على الصب. يحدث هذا بسبب رداءة نوعية رمل القولبة، وحبيبات الرمل الكبيرة، والنفاذية العالية، والضغط غير الكافي لرمل القولبة.
لمنع عيوب اختراق المعادن:
- يجب استخدام حبيبات الرمل الخشنة في القالب.
- تأكد من أن الرمال المستخدمة لديها نفاذية منخفضة.
- قم بدك الرمل بقوة أكبر عند تشكيله.
تساعد هذه الإجراءات في تقليل احتمالية دخول المعدن المنصهر إلى القالب وإنتاج خشونة سطح المسبوكات.
إدراج الخبث
يظهر تضمين الخبث عندما يتم سكب جزيئات الخبث المحتوية على المعدن المنصهر في تجويف القالب ثم يتم ترسيخها.
الأسباب: يؤدي هذا العيب بشكل رئيسي إلى تكوين جزيئات الخبث داخل المعدن المنصهر.
العلاجات: للتغلب على مشكلة إدراج الخبث، يجب إزالة جزيئات الخبث من المعدن المنصهر قبل صبها في تجويف القالب.
البقع الساخنة أو الصلبة
عيب البقعة الساخنة أو الصلبة
عادةً ما تنتج البقع الساخنة أو المروعة نتيجة لعدم كفاية طرق التبريد. يمكن أن تكون هذه البقع مشكلة أثناء المعالجة لأنها تتزايد ارتداء أداة. فيما يلي الحلول التي يمكن تطبيقها على النقاط الساخنة:
- قم بتصحيح عملية التبريد لضمان تبريد الصب بشكل مناسب، كما هو مطلوب.
- اضبط التركيب المعدني بحيث تقل احتمالية تشكل التمزقات الساخنة أثناء الصب.
ومن خلال تنفيذ هذه الاستراتيجيات، يمكنك تقليل احتمالية ظهور النقاط الساخنة وتحسين جودة منتجات الصب الخاصة بك.
ما هو المسيل للدموع الساخنة في عيوب الصب؟
الدموع الساخنة تتشكل عندما تنكمش المادة أثناء عملية التصلب ويكون هذا الانكماش محدودا. يمكن أيضًا أن تنمو التمزقات الساخنة الصغيرة بمرور الوقت وتتسبب في فشل العملية. لتقليل احتمالية الدموع الساخنة، يجب معالجة هذه القيود. إحدى الطرق هي تحسين تصميم قالب الصب. ومن الممكن أيضًا تجنب التمزقات الساخنة باستخدام مواد العفن المرنة أثناء مرحلة الانكماش. علاوة على ذلك، من المهم أيضًا عدم ارتفاع درجة حرارة مادة الصب وزيادة درجة حرارة القالب لتقليل فرص التمزقات الساخنة. توفر المعايير المختلفة، مثل ASTM وAMS، إرشادات لفحص وقبول التمزقات الساخنة وعيوب الصب الأخرى.
جرب برولين الآن!
وتلخيصا
لقد حددنا طرقًا لمنع هذه المشكلات منذ البداية. وبالتالي، يمكنك تصحيح هذه العيوب غير العادية من خلال الاهتمام بمراقبة المواد بحثًا عن القوالب وتعلم طرق الخلط المناسبة.
لا مزيد من المطاردة بعد نفاد المياه؛ لن تنتهي هذه الانتفاخات في كومة الخردة إذا أخذت بنصيحتنا. أصبح من الممكن الوصول إلى الكمال لأن أسباب العيوب معروفة. ولكن مع نصائحنا الاحترازية حول كيفية تجنب التشويه والشمول والعديد من الأمور الأخرى، يمكن وضع حد لهذه المخاوف.
في الختام ، حين عيوب المسبك قد تبدو مشكلة، لكن مواجهتها بما قدمناه لك اليوم يمكن أن تحول مشاريعك من الكارثة إلى النجاح. هل تبحث عن خدمات صب احترافية خالية من العيوب؟ تواصل مع Boda اليوم للحصول على اتصال فوري مجاني عبر الإنترنت اقتبس.